
آلة CNC المعدنية مقابل الآلات التقليدية: أيهما مناسب لورشة العمل الخاصة بك؟
بيت
/
مدونة
/
آلة CNC المعدنية مقابل الآلات التقليدية: أيهما مناسب لورشة العمل الخاصة بك؟
آلة CNC المعدنية مقابل الآلات التقليدية: أيهما مناسب لورشة العمل الخاصة بك؟
أبrition يوير 10، 2026
عندما تدير ورشة عمل أو شركة تصنيع، يعد الاختيار بين المعدات التي يتم التحكم فيها بواسطة الكمبيوتر والعمليات اليدوية أحد أهم القرارات التي ستواجهها. لا يؤثر هذا الاختيار على استثمارك الأولي فحسب، بل يؤثر أيضًا على عملياتك اليومية وجودة المنتج والربحية على المدى الطويل. يساعدك فهم الاختلافات الأساسية بين هذه الأساليب على اتخاذ قرارات مستنيرة تتوافق مع احتياجات الإنتاج المحددة ومتطلبات السوق وأهداف النمو.
جدول المحتويات
فهم الأساسيات: ما الذي يميز التصنيع باستخدام الحاسب الآلي والتصنيع التقليدي
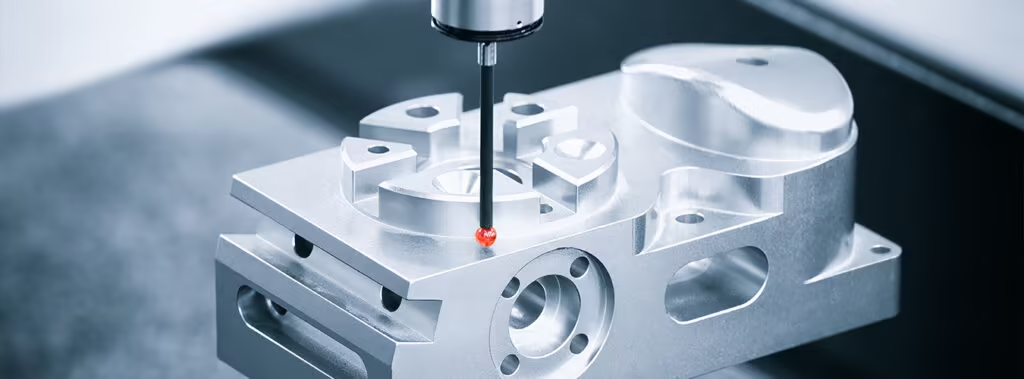
تعريف آلة CNC المعدنية: الدقة التي يتم التحكم فيها بواسطة الكمبيوتر
A ماكينة معدنية CNC يعمل من خلال التحكم العددي بالكمبيوتر، حيث تقوم البرامج المتطورة بترجمة التصميمات الرقمية إلى حركات دقيقة للأداة. يقرأ النظام تعليمات G-code التي تحدد كل جانب من جوانب عملية القطع، بما في ذلك اختيار الأداة وسرعة القطع ومعدل التغذية ومسار الأداة. يمكّن هذا التحكم المحوسب الآلة من تنفيذ عمليات معقدة باتساق ودقة لا يستطيع المشغلون البشريون مطابقتها خلال عمليات الإنتاج الممتدة.
تشتمل أنظمة CNC الحديثة على ميزات متقدمة مثل مبدلات الأدوات التلقائية والمراقبة في الوقت الفعلي والتحكم التكيفي الذي يضبط معلمات القطع بناءً على تعليقات المستشعر. تدير وحدة التحكم محاور متعددة في وقت واحد، مما يسمح بإنشاء أشكال معقدة ثلاثية الأبعاد قد يكون من الصعب للغاية أو من المستحيل إنتاجها يدويًا. عندما تستثمر في آلة معدنية تعمل باستخدام الحاسب الآلي، فإنك لا تشتري المعدات فحسب، بل تحصل أيضًا على نظام تصنيع كامل يدمج الأجهزة والبرامج وتكنولوجيا التحكم.
الآلات التقليدية: المهارات اليدوية تلبي المعادن
تعتمد الآلات التقليدية على المهارة والحكم والتحكم المادي للمشغلين البشريين. يقوم الميكانيكي بضبط عناصر التحكم يدويًا، وتحريك العجلات اليدوية أو الرافعات، ويراقب عملية القطع باستمرار من خلال ردود الفعل المرئية واللمسية. يسمح هذا التحكم البشري المباشر للمشغلين ذوي الخبرة بإجراء تعديلات فورية بناءً على الظروف المتغيرة أو اختلافات المواد أو سلوك الأداة غير المتوقع.
لقد تطور النهج اليدوي على مدى عقود، حيث قام الحرفيون المهرة بتطوير فهم بديهي لقوى القطع، وخصائص المواد، وأداء الأدوات. عندما تشاهد ميكانيكيًا متمرسًا في العمل، ترى المعرفة المتراكمة يتم التعبير عنها من خلال الحركات التي تمارس والقرارات التي تستغرق جزءًا من الثانية. تشتمل المعدات التقليدية عادةً على المخارط وآلات الطحن ومكابس الحفر والمطاحن التي تتطلب اهتمامًا وتعديلاً مستمرًا من المشغل.
لمحة سريعة عن الاختلافات الرئيسية: جدول المقارنة السريع
| البعد المقارن | آلة معدنية CNC | الآلات التقليدية |
|---|---|---|
| طريقة التشغيل | التحكم في برامج الكمبيوتر | التحكم اليدوي في المشغل |
| مستوى الدقة | زائد أو ناقص 0.001 ملم | زائد أو ناقص 0.05 ملم |
| التكرار | عالية للغاية عبر آلاف الأجزاء | يعتمد على مهارة المشغل والتعب |
| منحنى التعلم | البرمجة بالإضافة إلى التدريب على العمليات | تنمية المهارات اليدوية البحتة |
| التكلفة الجزئية | أعلى للكميات الصغيرة، وأقل للجري الكبير | أقل للكميات الصغيرة، أعلى للحجم |
| وقت الإعداد | البرمجة الأولية الأطول والتثبيت | إعداد أقصر، وقت أطول لكل جزء |
| متطلبات العمل | يمكن لمشغل واحد مراقبة أجهزة متعددة | مطلوب مشغل واحد لكل آلة |
الدقة والدقة: فجوة الجودة المهمة
آلة CNC المعدنية: تقديم نتائج متسقة ومتكررة
تصبح ميزة الدقة للمعدات التي يتم التحكم فيها بواسطة الكمبيوتر أكثر وضوحًا في بيئات الإنتاج حيث يكون الاتساق أكثر أهمية من الكمال الفردي. وفقًا لبيانات الصناعة التحويلية التي نشرتها المجلة الدولية لتكنولوجيا التصنيع المتقدمة، تحافظ أنظمة CNC على تفاوتات الأبعاد ضمن زائد أو ناقص 0.001 مم عبر عمليات الإنتاج لآلاف الأجزاء، مع اختلاف عادةً أقل من 10 بالمائة من نطاق التسامح المحدد.
ينبع هذا الاتساق من عدة عوامل. أولاً، يزيل التحكم بالكمبيوتر التباين البشري في حركات التحكم. ثانيًا، تتميز الآلات الحديثة بأنظمة ردود الفعل التي تراقب موضع الأداة باستمرار وتقوم بإجراء تصحيحات مجهرية. ثالثًا، تقوم خوارزميات التعويض الحراري بضبط التمدد الناجم عن درجة الحرارة والذي قد يؤثر على الدقة. عندما تحتاج إلى أجزاء تتلاءم معًا بالتبادل أو مجموعات تتطلب محاذاة دقيقة، فإن هذا الاتساق يترجم مباشرة إلى مشاكل تجميع أقل وعدد أقل من المكونات المرفوضة.
الآلات التقليدية: دقة تعتمد على المهارات مع الاختلافات
تحقق الآلات اليدوية نتائج مبهرة في أيدي المشغلين المهرة، ولكن الاتساق عبر أجزاء متعددة يمثل تحديات. وفقًا للأبحاث التي أجريت على العوامل البشرية في التصنيع، يُظهر حتى الميكانيكيون ذوو الخبرة عادةً تباينًا في الأبعاد يزيد أو ينقص 0.05 مم بين الأجزاء بسبب الاختلافات في تعويض تآكل الأداة، ومدخلات التحكم اليدوي، والعوامل البيئية.
ومع ذلك، فإن الأساليب اليدوية تتفوق في المواقف التي تتطلب حكمًا تكيفيًا. يمكن للمشغل ذي الخبرة استشعار اهتزاز الأداة، أو التعرف على التناقضات المادية، أو اكتشاف التدهور التدريجي للأداة وإجراء تعديلات في الوقت الفعلي قد تفوتها برامج الكمبيوتر. يثبت هذا العنصر البشري قيمته عند العمل مع مواد متغيرة أو نماذج أولية أو وظائف مخصصة لمرة واحدة حيث قد لا تكون المعلمات المثالية معروفة مسبقًا.
التأثير الحقيقي: كيف تؤثر الدقة على منتجك النهائي
يصبح فرق الدقة أمرًا بالغ الأهمية في التطبيقات ذات متطلبات التجميع الصارمة. خذ بعين الاعتبار مجموعة العمود والمحمل حيث يحدد الفرق بمقدار 0.02 مم بين الأجزاء ما إذا كانت المكونات مناسبة بشكل صحيح أو مرتبطة. وفقًا لدراسات تحليل تحمل التجميع، عندما تقترب الأجزاء من حدود التسامح الخاصة بها، تزداد مشاكل التجميع بشكل كبير وليس خطيًا.
بالنسبة لورشة العمل الخاصة بك، هذا يعني أن دقة CNC يمكن أن تقلل معدلات خردة التجميع بنسبة 60 إلى 80 بالمائة للتجميعات المعقدة ذات أسطح التزاوج المتعددة. ويعني الاتساق أيضًا تقليل تكرار الفحص، لأنه بمجرد التحقق من صحة العملية، يمكنك الوثوق في أن الأجزاء اللاحقة ستحافظ على نفس مستوى الجودة. تتيح لك هذه الثقة تبسيط إجراءات الجودة وتركيز موارد الفحص على الخصائص الحرجة بدلاً من قياس كل بُعد في كل جزء.
سرعة الإنتاج وكفاءته: الوقت هو المال في التصنيع
آلة معدنية CNC: مُحسّنة للإنتاج بكميات كبيرة
تظهر ميزة السرعة للمعدات التي يتم التحكم فيها بواسطة الكمبيوتر بوضوح عند تحليل إجمالي وقت الدورة بما في ذلك الإعداد والإنتاج. وفقًا لدراسات الإنتاجية التي أجرتها جمعية تكنولوجيا التصنيع، تنتج الآلات المعدنية CNC عادةً أجزاء أسرع بنسبة 300 إلى 500 بالمائة من الطرق اليدوية بمجرد تطوير البرامج والتركيبات.
تساهم عدة عوامل في ميزة الكفاءة هذه. أولاً، تعمل مسارات الأدوات المحسنة المحسوبة بواسطة برنامج CAM على التخلص من الحركات غير الضرورية وتقليل وقت القطع. ثانيًا، تعمل معدلات الاجتياز السريع بين عمليات القطع على تقليل الوقت غير المنتج. ثالثًا، يمكن لمغيري الأدوات الأوتوماتيكيين تبديل أدوات القطع بالثواني بدلاً من الدقائق المطلوبة للتغييرات اليدوية. رابعًا، تحافظ معلمات القطع المتسقة على الظروف المثالية بدلاً من الإعدادات المحافظة التي يستخدمها المشغلون اليدويون غالبًا لضمان السلامة.
بالنسبة لتخطيط الإنتاج الخاص بك، تُترجم هذه الكفاءة إلى استخدام أعلى للقدرة، وفترات زمنية أقصر، والقدرة على الاستجابة بسرعة للطلبات الكبيرة دون إضافة نوبات أو معدات متعددة. عند ارتفاع الطلب، يمكن لمعدات CNC الخاصة بك أن تعمل على مدار الساعة بأقل قدر من الإشراف، بينما تتطلب الطرق اليدوية زيادات متناسبة في العمالة الماهرة.
الآلات التقليدية: مرنة ولكنها تستغرق وقتًا طويلاً
تتفوق العمليات اليدوية عندما تفوق المرونة اعتبارات السرعة. يتراوح وقت الإعداد للعمل اليدوي عادةً من 15 إلى 30 دقيقة، مقارنة بساعة إلى أربع ساعات لبرمجة CNC وتثبيتها. بالنسبة لعمليات الإنتاج الصغيرة جدًا التي تتكون من جزء إلى خمسة أجزاء، غالبًا ما تكون الطرق اليدوية أسرع بشكل عام على الرغم من تباطؤ إنتاج الأجزاء الفردية.
تثبت هذه المرونة قيمتها في تطوير النماذج الأولية، والتصنيع المخصص، والمواقف التي تحدث فيها تغييرات في التصميم بشكل متكرر. عندما تحتاج إلى تجربة ثلاثة أشكال مختلفة من جزء ما لاختبار التصميم، تتيح لك المعالجة اليدوية التعديل وإعادة المحاولة على الفور تقريبًا. ستتطلب طرق CNC تعديلات على البرنامج وتركيبات جديدة محتملة لكل تغيير.
السرعة مقابل وقت الإعداد: تحليل معادلة الكفاءة الحقيقية
تعتمد نقطة التقاطع حيث يصبح CNC أكثر اقتصادا من الطرق اليدوية على عدة عوامل. وفقًا لنماذج تحليل التكلفة المستخدمة في هندسة التصنيع، تتراوح كمية التعادل عادةً من 10 إلى 50 جزءًا اعتمادًا على التعقيد ومتطلبات التسامح وتكاليف العمالة بالساعة.
لاتخاذ القرار الخاص بك، ضع في اعتبارك العوامل الكمية والنوعية. من الناحية الكمية، احسب التكلفة الإجمالية بما في ذلك وقت الإعداد، وأسعار الساعة، ومعدلات الخردة المتوقعة. من الناحية النوعية، ضع في اعتبارك عوامل مثل مرونة الجدولة، وتوافر القوى العاملة، وتكلفة الفرصة البديلة لربط المشغلين المهرة بالعمل المتكرر مقابل الاستفادة من خبراتهم في حل المشكلات والإعدادات المعقدة.
متطلبات العمل وتنمية المهارات: العامل البشري
آلة CNC المعدنية: مهارات البرمجة أكثر من البراعة اليدوية
تؤكد متطلبات القوى العاملة للمعدات التي يتم التحكم فيها بواسطة الكمبيوتر على المهارات المعرفية أكثر من البراعة البدنية. وفقًا لمعايير التدريب الصناعي الصادرة عن المعهد الوطني لمهارات تشغيل المعادن، يحتاج مبرمجو CNC إلى فهم الهندسة وعلم المثلثات وعلوم المواد وعمليات الكمبيوتر. يحتاج المشغلون إلى التدريب على إعداد الماكينة وتحميل البرامج وإعداد الأدوات ومراقبة العمليات.
يمتد منحنى التعلم عادةً من ثلاثة إلى ستة أشهر للتشغيل الأساسي، مع الحاجة إلى سنة إلى سنتين لتحقيق الكفاءة الكاملة في البرمجة واستكشاف الأخطاء وإصلاحها. ومع ذلك، بمجرد تدريبه، يمكن لمشغل واحد في كثير من الأحيان مراقبة جهازين إلى أربعة أجهزة في وقت واحد، اعتمادًا على مستويات الأتمتة وتعقيد الأجزاء. ويعني تأثير مضاعفة العمالة أنه يمكنك توسيع الطاقة الإنتاجية دون زيادات متناسبة في حجم القوى العاملة.
الآلات التقليدية: براعة مبنية على الخبرة
تتطلب المعالجة اليدوية مهارات مختلفة تتطور من خلال الممارسة العملية والإرشاد. وفقًا لبيانات التدريب المهني الصادرة عن المنظمات التجارية الصناعية، يستغرق الأمر عادةً من ثلاث إلى خمس سنوات لتطوير القدرة الكاملة للرجل المياوم. يتضمن التعلم تطوير المهارات البدنية، وتقنيات شحذ الأدوات، وقدرات استشعار المواد، والحكم على ظروف القطع.
التحدي الذي تواجهه العديد من ورش العمل هو أن الميكانيكيين اليدويين ذوي الخبرة أصبحوا نادرين بشكل متزايد. وفقًا لاستطلاعات القوى العاملة، يتجاوز متوسط عمر الميكانيكيين اليدويين المهرة 55 عامًا في العديد من المناطق الصناعية، مع عدم دخول عدد كافٍ من العمال الجدد إلى التجارة ليحلوا محل الخبراء المتقاعدين. ويعني هذا الاتجاه الديموغرافي أن الاعتماد حصريًا على الأساليب اليدوية قد يخلق مخاطر مستقبلية على القوى العاملة لعمليتك.
تخطيط القوى العاملة: إيجاد التوازن المناسب لورشة العمل الخاصة بك
يجب أن يأخذ التخطيط الاستراتيجي للقوى العاملة في الاعتبار القدرات الحالية والاحتياجات المستقبلية. إذا كان طلب السوق الخاص بك يفضل الأجزاء الدقيقة ذات الحجم الكبير، فإن الاستثمار في قدرات CNC أمر منطقي حتى لو كان يتطلب إعادة تدريب الموظفين الحاليين أو توظيف موظفين جدد بمجموعات مهارات مختلفة. على العكس من ذلك، إذا كانت قوتك تكمن في العمل المخصص منخفض الحجم حيث تكون المرونة وحل المشكلات التكيفي أكثر أهمية، فإن الحفاظ على القدرات اليدوية القوية يظل أمرًا ضروريًا.
تتبنى العديد من ورش العمل الناجحة أساليب هجينة حيث يقوم العمال متعددو الاستخدامات بتطوير المهارات اليدوية ومهارات CNC. يخلق هذا التدريب المتقاطع فرقًا مرنة يمكنها التنقل بين أنواع مختلفة من العمل بناءً على متطلبات الإنتاج. كما أنه يوفر فرص التطوير الوظيفي التي تساعد على الاحتفاظ بالعمال المهرة في أسواق العمل التنافسية.
القدرات المادية: ما الذي يمكن لكل عملية التعامل معه؟
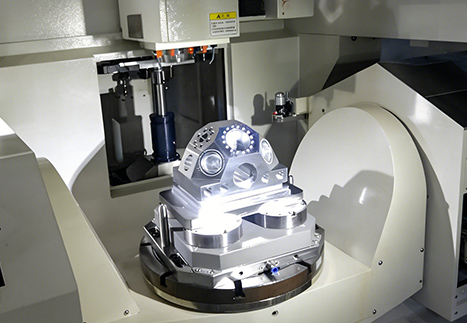
آلة معدنية CNC: قوة معالجة المواد متعددة الاستخدامات
تتعامل معدات CNC الحديثة تقريبًا مع جميع المعادن القابلة للتشكيل بما في ذلك سبائك الفولاذ والألمنيوم والفولاذ المقاوم للصدأ وسبائك التيتانيوم والنحاس والنحاس والمواد الغريبة المختلفة. يسمح التحكم بالكمبيوتر بالإدارة الدقيقة لمعلمات القطع لكل مادة، مما يؤدي إلى تحسين عمر الأداة وتشطيب السطح مع الحفاظ على دقة الأبعاد.
تعمل الميزات المتقدمة مثل توصيل سائل التبريد عالي الضغط، والمبرد عبر المغزل، وأنظمة تخميد الاهتزاز على توسيع القدرات لتشمل المواد الصعبة. وفقًا لأبحاث معالجة المواد، يمكن للآلات المعدنية الحديثة التي تعمل باستخدام الحاسب الآلي تشغيل مواد تصل صلابتها إلى 65 HRC باستخدام أدوات الكربيد أو السيراميك، مما يفتح إمكانيات تطبيقات الطحن الصلب التي كانت تتطلب الطحن سابقًا.
الآلات التقليدية: القيود المادية والحلول البديلة
تعالج الطرق اليدوية أيضًا مجموعة واسعة من المواد ولكن مع بعض القيود العملية. المواد الصلبة جدًا التي تزيد عن 45 HRC تتحدى الآلات اليدوية لأن قوى القطع تتجاوز ما يمكن للمشغلين التحكم فيه باستمرار. تخلق المواد الناعمة جدًا أو الصمغية مثل الألومنيوم النقي أو بعض المواد البلاستيكية مشاكل في التحكم في الرقائق تتطلب معالجة ماهرة.
تكمن ميزة العمل اليدوي في القدرة على التكيف الفوري مع اختلافات المواد. عندما تواجه صلابة غير متناسقة للمواد، أو فراغات داخلية، أو شوائب غير متوقعة، يمكن للمشغل ذي الخبرة أن يشعر بالفرق من خلال أدوات التحكم في الماكينة وضبط ظروف القطع على الفور. تثبت هذه القدرة على التكيف قيمتها عند العمل مع المسبوكات أو المطروقات أو المواد ذات الخصائص المتغيرة.
التطبيقات المتقدمة: المواد المعقدة والعمليات المتخصصة
يتعامل كلا النهجين مع مواد متخصصة ولكن بقوى مختلفة. بالنسبة لسبائك التيتانيوم الفضائية التي تتطلب تحكمًا دقيقًا في قوى القطع ودرجات الحرارة لمنع تصلب العمل، تتفوق طرق CNC. تمنع المعلمات المتسقة والمراقبة في الوقت الفعلي الضرر الحراري الذي قد يضر بخصائص المواد.
بالنسبة لقطع العمل الكبيرة للغاية مثل أعمدة مروحة السفينة أو مكونات الآلات الثقيلة، تكون الطرق اليدوية عملية في بعض الأحيان لأن حجم قطعة العمل يتجاوز قدرات غلاف CNC القياسية. في هذه الحالات، تستوعب المعدات اليدوية المتخصصة ذات الرحلات الكبيرة الأبعاد، ولكن على حساب الاتساق الدقيق.
قابلية التوسع والتدقيق المستقبلي: النمو مع عملك
آلة معدنية CNC: مصممة لتوسيع الأعمال
تتوسع المعدات التي يتم التحكم فيها بواسطة الكمبيوتر بشكل طبيعي مع نمو الأعمال. بمجرد تطوير البرامج والعمليات، فإن زيادة الإنتاج تتضمن ببساطة تشغيل المعدات لساعات أطول أو إضافة آلات مماثلة. وفقًا لدراسات نمو التصنيع، تحقق الشركات التي تتمتع بقدرات CNC عادةً نموًا أسرع في الإيرادات بنسبة 40 إلى 60 بالمائة عند التوسع مقارنة بالعمليات اليدوية فقط.
تمتد قابلية التوسع إلى ما هو أبعد من الزيادات البسيطة في الحجم. تتكامل أنظمة CNC مع أنظمة الأتمتة والروبوتات ومعالجة المواد لإنشاء قدرات تصنيع إطفاء الأنوار. يمكنك تنفيذ مبدلات البليت التي تسمح بالتحميل والتفريغ التلقائي، والأذرع الآلية التي تميل إلى آلات متعددة، وأنظمة النقل التي تنقل الأجزاء بين العمليات دون تدخل بشري.
الآلات التقليدية: الاستقرار ولكن إمكانات النمو محدودة
يتم توسيع نطاق العمليات اليدوية في المقام الأول عن طريق إضافة المزيد من الآلات والمزيد من المشغلين. يخلق هذا القياس الخطي تعقيدًا إداريًا وتحديات مراقبة الجودة مع نمو القوى العاملة لديك. يقدم كل مشغل جديد تنوعًا في التقنية والجودة التي يجب إدارتها من خلال التدريب والإشراف.
يصبح تقييد النمو واضحًا عندما تحاول زيادة الإنتاج بما يتجاوز التشغيل بنظام النوبة الواحدة. تتطلب الآلات اليدوية مشغلين ماهرين لكل ساعة تشغيل، لذا فإن التوسع إلى نوبتين أو ثلاث نوبات يعني العثور على ضعف إلى ثلاثة أضعاف عدد العمال المؤهلين. وفي المناطق التي تعاني من نقص العمالة الماهرة، قد يؤدي هذا القيد إلى الحد من نموك بغض النظر عن طلب السوق.
اتجاهات الصناعة: كيف يشكل التصنيع الحديث المستقبل
من الواضح أن اتجاهات الصناعة التحويلية تفضل الأساليب التي يتم التحكم فيها بواسطة الكمبيوتر والآلية. وفقًا للاتحاد الدولي للروبوتات، نما التركيب العالمي لمعدات CNC الصناعية بمعدل سنوي متوسط قدره 12 بالمائة على مدار العقد الماضي، وهو ما يفوق بكثير النمو الإجمالي لمعدات التصنيع. يعكس هذا الاتجاه طلبات العملاء من أجل تفاوتات أكثر صرامة، وفترات زمنية أقصر، وتكاليف أقل.
بالنسبة لتخطيط أعمالك، يعني هذا الاتجاه أن الموردين والمنافسين والعملاء يتجهون جميعًا نحو العمليات القائمة على CNC. إن الحفاظ على القدرات اليدوية فقط قد يضعك كمزود متخصص للعمل المتخصص ولكنه قد يحد من مشاركتك في الأسواق الرئيسية. وعلى العكس من ذلك، فإن تطوير خبرة CNC يفتح الفرص عبر العديد من الصناعات ومجالات التطبيق.
الصيانة والموثوقية: الحفاظ على تشغيل ورشة العمل الخاصة بك
آلة معدنية CNC: الأنظمة المتطورة تحتاج إلى رعاية الخبراء
تتطلب معدات CNC الحديثة جداول صيانة وقائية تتناول الأنظمة الميكانيكية والإلكترونية. تتضمن الصيانة اليومية عادةً رقائق التنظيف وسائل التبريد، وفحص مستويات السوائل، وفحص الأدوات. تغطي الصيانة الأسبوعية التشحيم وتغييرات المرشح وفحوصات المعايرة. تتضمن الصيانة الشهرية فحصًا أكثر شمولاً لمكونات التآكل، والتحقق من المحاذاة، والنسخ الاحتياطي للمعلمات والبرامج المهمة.
وفقًا لبيانات موثوقية المعدات، تحقق الآلات المعدنية CNC التي يتم صيانتها بشكل صحيح متوسط الوقت بين الأعطال من 2000 إلى 4000 ساعة تشغيل. ومع ذلك، عند حدوث أعطال، فإنها غالبًا ما تتطلب مهارات تشخيصية متخصصة ومكونات قد تكون باهظة الثمن مثل المحركات المؤازرة أو وحدات التحكم أو محامل المغزل. تتراوح تكاليف الصيانة عادةً من 3 إلى 5 بالمائة من قيمة الماكينة سنويًا للصيانة الوقائية بالإضافة إلى تكاليف الإصلاح حسب الحاجة.
الآلات التقليدية: بسيطة ولكنها ليست خالية من الصيانة
تحتوي المعدات اليدوية على أنظمة ميكانيكية أبسط يمكن لمعظم ميكانيكيي الورش خدمتها. تشمل الصيانة اليومية التنظيف والتشحيم. تتضمن الصيانة الشهرية فحص المحاذاة وضبط الحواجز والطرق وفحص الأحزمة والتروس. قد تشمل الصيانة السنوية طرق الكشط واستبدال المحامل البالية وإعادة بناء المكونات الرئيسية.
وفقًا لدراسات تكلفة الصيانة، تكلف المعدات اليدوية عادةً ما بين 1 إلى 2 بالمائة من قيمة الماكينة سنويًا في الصيانة والإصلاحات. ومع ذلك، تختلف الموثوقية بشكل أكبر اعتمادًا على رعاية المشغل وأنماط الاستخدام. قد تتطلب الآلات اليدوية المعرضة للاستخدام المكثف إصلاحات كبيرة أكثر تكرارًا من المعدات المستخدمة بلطف.
تحليل وقت التوقف عن العمل: كيف يؤثر فشل المعدات على خطك الأساسي
تمتد تكلفة توقف المعدات إلى ما هو أبعد من تكاليف الإصلاح الفورية لتشمل الإنتاج المفقود، والتسليم المتأخر، وعدم رضا العملاء المحتمل. لتخطيط عملك، قم بحساب تكلفة التوقف عن العمل بناءً على هامش الربح لكل ساعة تشغيل وطول فترات الانقطاع النموذجية.
وفقًا لدراسات إنتاجية التصنيع، عادةً ما تحتوي الآلات المعدنية CNC على نسب توقف أقل (2 إلى 4 بالمائة من الوقت المقرر) مقارنة بالمعدات اليدوية (5 إلى 8 بالمائة) بسبب ممارسات الصيانة الوقائية الأفضل والبناء الأكثر قوة. ومع ذلك، عند حدوث توقف CNC، غالبًا ما تكون تكلفة الساعة أعلى لأن الماكينة قد تمثل جزءًا أكبر من طاقتك وقد تدعم خطوط إنتاج متعددة.
سيناريوهات التطبيق: مطابقة العملية الصحيحة لاحتياجاتك
آلة معدنية CNC: حالات الاستخدام المثالي حيث قواعد الدقة
تعتمد الصناعات عالية الدقة مثل الطيران والأجهزة الطبية ومكونات السيارات بشكل حصري تقريبًا على طرق CNC. في هذه التطبيقات، غالبًا ما تتراوح التفاوتات من زائد أو ناقص 0.005 ملم إلى زائد أو ناقص 0.0005 ملم، وتكون متطلبات الاتساق صارمة، وتبرر أحجام الأجزاء الاستثمار الأولي. وفقًا لبيانات تصنيع الطيران، يتم إنتاج أكثر من 95 بالمائة من مكونات الطائرات الآلية الدقيقة باستخدام معدات CNC.
تفضل عمليات الإنتاج الكبيرة أيضًا طرق CNC. عندما تنتج آلاف الأجزاء المتطابقة، تنطفئ تكلفة إعداد البرمجة على العديد من الوحدات، وتصبح مكاسب كفاءة الإنتاج كبيرة. تستخدم الإلكترونيات الاستهلاكية ومكونات السيارات وأجزاء الأجهزة عادةً عمليات CNC لأن الحجم يبرر الأتمتة.
الآلات التقليدية: حيث لا تزال الطرق اليدوية تتألق
يظل تطوير النموذج الأولي معقلًا للطرق اليدوية. عندما تحتاج إلى إنتاج عدد قليل من الأجزاء لاختبار التصميم، أو تجربة أساليب مختلفة، أو التحقق من الملاءمة قبل الالتزام بالمواصفات النهائية، تتيح لك المعالجة اليدوية التكرار بسرعة دون تأخير في البرمجة. تحتفظ العديد من فرق تطوير المنتجات بالمعدات اليدوية خصيصًا لأغراض النماذج الأولية السريعة.
غالبًا ما تتطلب أعمال الإصلاح والصيانة الميدانية أيضًا طرقًا يدوية لأن العمل يأتي إليك بدلاً من الانتقال إلى ورشة الآلات. عندما تحتاج إلى إصلاح الأعمدة التالفة، أو تصنيع قطع الغيار في الموقع، أو تعديل المعدات الموجودة في مكانها، توفر المعدات اليدوية المحمولة مرونة لا يمكن أن يضاهيها CNC الثابت.
النهج الهجين: الجمع بين CNC والتقليدي لتحقيق أقصى قدر من المرونة
تحافظ العديد من ورش العمل الناجحة على القدرات وتخصص العمل بشكل استراتيجي بناءً على أفضل ملاءمة. تشمل الأساليب النموذجية استخدام المعدات اليدوية للنماذج الأولية والمدى القصير مع حجز CNC للإنتاج، أو استخدام الآلات اليدوية لعمليات التخشين متبوعة بالتشطيب باستخدام الحاسب الآلي، أو استخدام المعدات اليدوية لوظائف الدعم مثل صنع الأدوات وصيانتها بينما يتعامل CNC مع الإنتاج الأولي.
وفقًا لدراسات مرونة التصنيع، تحقق ورش العمل ذات كلتا القدرات عادةً استخدامًا إجماليًا للمعدات بنسبة 30 إلى 50 بالمائة مقارنة بتلك التي تحتوي على نوع واحد فقط. تتيح لهم المرونة قبول نطاق أوسع من العمل والاستجابة لظروف السوق المختلفة دون الانغلاق على نهج عملية واحد.
اتخاذ القرار: إطار لاختيار الحل الصحيح
قائمة مراجعة القرار: 10 أسئلة رئيسية لتطرحها على نفسك
قبل القيام بهذا الاستثمار الكبير، قم بتقييم وضعك الحالي وخططك المستقبلية بصدق. أولاً، ما هو حجم إنتاجك الشهري الحالي وما هو النمو الذي تتوقعه خلال الـ 12 إلى 24 شهرًا القادمة؟ ثانيًا، ما هي متطلبات التسامح النموذجية لديك، وما مقدار الاختلاف الذي يمكن لعملائك قبوله؟
ثالثًا، ما هي المهارات التي تمتلكها القوى العاملة الحالية لديك، وما مدى استعدادهم لتعلم تقنيات جديدة؟ رابعا، ما هو نطاق ميزانيتك، وما هي فترة الاسترداد التي تعتبرها مقبولة؟ خامساً، ما هي المواد التي تعمل بها بشكل أساسي، وهل تتوقع حدوث تغييرات مادية في المستقبل؟
سادسا، ما هي توقعات عملائك فيما يتعلق بوقت التسليم واتساق الجودة والوثائق؟ سابعا، هل تدعم طاقة منشأتك ومساحة الأرضية والظروف البيئية تركيب CNC؟ ثامناً، ما هو الدعم الفني المتوفر في منطقتك للتركيب والتدريب والخدمة المستمرة؟
تاسعا، هل تخطط للتوسع في الإنتاج الآلي أو تصنيع الأضواء في المستقبل؟ عاشرًا، ما الذي يستخدمه منافسيك، وهل يؤثر اختيار العملية على مركزك التنافسي في السوق؟
التوصيات المستندة إلى السيناريو: ما هو الأفضل لأنواع ورش العمل المختلفة
غالبًا ما تستفيد ورش العمل والشركات الصغيرة الناشئة من البدء بالمعدات اليدوية لتقليل الاستثمار الأولي مع تطوير العلاقات مع العملاء وفهم متطلبات السوق. مع زيادة الحجم وتوطيد المتطلبات، تصبح إضافة سعة CNC خطوة منطقية تالية. يدير هذا النهج المرحلي المخاطر أثناء بناء القدرة.
تنتقل متاجر الإنتاج متوسطة الحجم عادةً إلى عمليات CNC بشكل أساسي مع الحفاظ على بعض القدرة اليدوية للنماذج الأولية والصيانة. قد يكون المزيج 80 بالمائة باستخدام الحاسب الآلي لأعمال الإنتاج المنتظمة و20 بالمائة يدويًا للمهام المرنة ومنخفضة الحجم. يوفر هذا التوازن الكفاءة والقدرة على التكيف.
تعمل شركات التصنيع الكبيرة عادةً بشكل كامل تقريبًا باستخدام معدات CNC، وغالبًا ما يتم دمجها في خطوط الإنتاج الآلية. قد توجد القدرة اليدوية فقط في غرف الأدوات أو أقسام الصيانة حيث تسود المرونة والعمل المخصص لمرة واحدة. بالنسبة لهذه العمليات، تبرر متطلبات الحجم والاتساق الأتمتة الكاملة.
استراتيجية الانتقال: كيفية الانتقال بنجاح من التقليدية إلى CNC
إذا قررت الانتقال من العمليات اليدوية في المقام الأول إلى عمليات CNC في المقام الأول، فخطط لهذه الخطوة بعناية للحفاظ على استمرارية الإنتاج. ابدأ بجهاز واحد يتعامل مع أكبر حجم من أعمالك أو أهمها. قم بتطوير الخبرة في هذا التثبيت قبل التوسع إلى آلات إضافية. قم بتدريب الميكانيكيين اليدويين الأكثر قدرة أولاً، حيث تساعدهم معرفتهم الحالية في التصنيع على فهم برمجة CNC بسرعة أكبر.
حافظ على معداتك اليدوية أثناء عملية الانتقال بدلاً من بيعها على الفور. تثبت هذه السعة الاحتياطية قيمتها إذا واجه تركيب CNC مشكلات أو إذا جاء عمل غير عادي لا يستطيع CNC التعامل معه بكفاءة. فقط بعد أن تثبت عمليات CNC موثوقيتها ومتكاملة تمامًا، يجب أن تفكر في تقليل السعة اليدوية.
خاتمة
الوجبات السريعة الرئيسية: اتخاذ قرار مستنير
تلعب كل من الآلات المعدنية CNC والآلات التقليدية أدوارًا مشروعة في التصنيع الحديث. لا ينبغي أن يكون قرارك يتعلق باختيار واحدة متفوقة عالميًا، بل يتعلق باختيار الأدوات المناسبة لحالتك المحددة. يوفر النهج الذي يتم التحكم فيه بواسطة الكمبيوتر الدقة والاتساق والكفاءة التي تحول عمليات الإنتاج إلى عمل مناسب. يوفر النهج اليدوي المرونة والاستثمار الأولي المنخفض والقدرات التكيفية التي تتفوق في النماذج الأولية والعمل المخصص.
يجب أن يأخذ قرار الاستثمار في الاعتبار العوامل الكمية مثل حسابات عائد الاستثمار وعتبات حجم الإنتاج، ولكن أيضًا العوامل النوعية بما في ذلك قدرات القوى العاملة، وتحديد موقع السوق، والتوجه الاستراتيجي طويل المدى. وفقًا لأبحاث استراتيجية التصنيع، فإن ورش العمل الأكثر نجاحًا تطابق قدراتها العملية مع مكانتها في السوق بدلاً من محاولة أن تكون كل شيء لجميع العملاء.
التوصية النهائية: لماذا تختار العديد من ورش العمل كليهما
تتبنى غالبية ورش العمل المزدهرة في نهاية المطاف أساليب هجينة تستفيد من كلتا التقنيتين حيث تتفوق كل منهما. تتيح لهم هذه المرونة التعامل مع مجموعة واسعة من الأعمال، والتكيف مع ظروف السوق المتغيرة، وتقديم حلول كاملة للعملاء ذوي الاحتياجات المتنوعة.
بالنسبة لورشة العمل الخاصة بك، من المحتمل أن يبدأ النهج المثالي بفهم مزيج عملك الحالي وخطط النمو والوضع التنافسي. ومن هذا الأساس، يمكنك بناء استراتيجية عملية تتضمن تقنيات يدوية مثبتة حيث تضيف قيمة وقدرات CNC حيث توفر ميزة تنافسية. قد يتغير التوازن بمرور الوقت مع تطور عملك، ولكن الحفاظ على القدرة على اختيار الأداة المناسبة لكل وظيفة يضمن النجاح على المدى الطويل بغض النظر عن كيفية استمرار تطور تقنيات التصنيع.
التعليمات
ما هو العائد النموذجي على الاستثمار (ROI) لـ أ ماكينة معدنية CNC?
عادةً ما تحقق معدات CNC التي يتم صيانتها جيدًا الاسترداد خلال 12 إلى 24 شهرًا عند استخدامها للإنتاج بكميات كبيرة. يعتمد الجدول الزمني على عوامل مثل حجم الإنتاج وتكاليف العمالة واستراتيجية التسعير. بالنسبة لأجزاء إنتاج الآلة $100،000 التي توفر كل منها $5 مقارنة بالطرق اليدوية، ستحتاج إلى إنتاج 20،000 قطعة لتحقيق التعادل. يمكن أن يؤدي تشغيل الماكينة نوبتين يوميًا إلى تقليل فترة الاسترداد هذه إلى تسعة أشهر فقط.
كيف يمكن مقارنة تصنيع المعادن باستخدام الحاسب الآلي بالآلات التقليدية من حيث الدقة؟
تحافظ أنظمة CNC على تفاوتات الأبعاد ضمن ±0.001 مم عبر عمليات الإنتاج لآلاف الأجزاء، مع اختلاف عادةً أقل من 10% لنطاق التسامح المحدد. في المقابل، تُظهر المعالجة اليدوية عادةً تباينًا في الأبعاد قدره ±0.05 مم بين الأجزاء بسبب اختلافات مهارة المشغل والتعب. يصبح فرق الدقة هذا أمرًا بالغ الأهمية في التطبيقات ذات متطلبات التجميع الصارمة، حيث يمكن لـ CNC تقليل معدلات الخردة بمقدار 60 إلى 80% للتجميعات المعقدة.
ما هي المهارات المطلوبة لتشغيل آلة معدنية CNC مقارنة بالمعدات التقليدية؟
يؤكد تشغيل CNC على المهارات المعرفية بما في ذلك البرمجة وفهم الهندسة ومحو الأمية الحاسوبية. يمتد منحنى التعلم من 3 إلى 6 أشهر للتشغيل الأساسي، مع الحاجة إلى 1-2 سنة لتحقيق الكفاءة الكاملة في البرمجة واستكشاف الأخطاء وإصلاحها. في المقابل، تتطلب المعالجة التقليدية براعة بدنية وتنمية مهارات عملية تستغرق عادةً من 3 إلى 5 سنوات من التدريب المهني لتحقيق قدرة العامل المياوم. ومع ذلك، يمكن لمشغلي CNC المدربين مراقبة 2-4 آلات في وقت واحد، مما يخلق تأثيرات مضاعفة العمالة غير ممكنة باستخدام الطرق اليدوية.
متى تصبح الآلة المعدنية CNC أكثر فعالية من حيث التكلفة من الطرق التقليدية؟
تتراوح كمية التعادل عادةً من 10 إلى 50 جزءًا اعتمادًا على التعقيد ومتطلبات التسامح وتكاليف العمالة بالساعة. يصبح CNC أكثر اقتصادا بالنسبة للإنتاج الذي يتجاوز هذا الحد لأن تكلفة إعداد البرمجة الأولية تنطفئ على العديد من الوحدات. بالنسبة للإنتاج الذي يتجاوز 50 قطعة، تكلف المعالجة اليدوية عادة 2-3 مرات أكثر لكل جزء بسبب ارتفاع تكاليف العمالة (60-70% من التكلفة الإجمالية للعمليات اليدوية مقابل 20-30% لعمليات CNC).
كيف تختلف متطلبات الصيانة بين الآلات المعدنية CNC والمعدات التقليدية؟
تتطلب أنظمة CNC جداول صيانة وقائية تتناول المكونات الميكانيكية والإلكترونية، مع التنظيف اليومي والتشحيم الأسبوعي وفحوصات المعايرة الشهرية. عادةً ما تتراوح تكاليف الصيانة من 3 إلى 5% من قيمة الماكينة سنويًا، بالإضافة إلى تكاليف الإصلاح حسب الحاجة. تحتوي المعدات التقليدية على أنظمة ميكانيكية أبسط يمكن لمعظم ميكانيكا الورش خدمتها، مع تشغيل تكاليف الصيانة من 1 إلى 2% من قيمة الماكينة سنويًا. في حين أن الآلات المعدنية CNC تحقق متوسط الوقت بين حالات الفشل التي تتراوح بين 2000-4000 ساعة تشغيل، فإن الإصلاحات غالبًا ما تتطلب مهارات تشخيصية متخصصة ومكونات إلكترونية باهظة الثمن.

آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.