
دليل اللحام الدقيق 2026: العمليات والمواد والتطبيقات
بيت
/
مدونة
/
دليل اللحام الدقيق 2026: العمليات والمواد والتطبيقات
دليل اللحام الدقيق 2026: العمليات والمواد والتطبيقات
أغسطس 19، 2026
جدول المحتويات
مقدمة
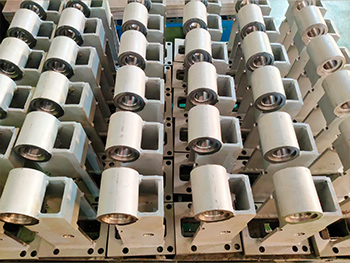
اللحام الدقيق ليس مجرد لحام تقليدي يتم إجراؤه بعناية أكبر. في بيئات التصنيع حيث يكون موقع المفصل ومدخلات الحرارة واستقرار الأبعاد وحالة السطح ودقة التجميع النهائية أمرًا مهمًا، يصبح اللحام جزءًا من عملية تحكم أكبر في الدقة.
هذا التمييز مهم بشكل خاص للمكونات الآلية والأجزاء المعدنية الرقيقة والتجمعات القريبة والهياكل المصنعة المعقدة. يمكن أن يبدو اللحام مقبولاً بصريًا مع الاستمرار في إحداث تشويه أو اختلال أو تغييرات محلية في الأبعاد تؤثر على كيفية أداء المكون النهائي. لهذا السبب، يبدأ اللحام الدقيق الناجح قبل وقت طويل من بدء القوس. يؤثر سلوك المواد وهندسة المفاصل وإعداد الأجزاء وتصميم التركيبات ومعلمات العملية والفحص على النتيجة النهائية.
بالنسبة للمهندسين والمصنعين، فإن السؤال العملي ليس مجرد “: هل يمكن لحام هذين الجزأين؟” والسؤال الأفضل هو “هل يمكن ضمهما مع الحفاظ على متطلبات الأبعاد والميكانيكية والوظيفية للتجميع الكامل؟”
يشرح هذا الدليل كيفية عمل عمليات اللحام الدقيقة، وكيف تؤثر المواد على اختيار العملية، ولماذا تعد إدارة الحرارة أمرًا بالغ الأهمية، وكيف يتفاعل اللحام مع المكونات المصنعة باستخدام الحاسب الآلي، وما يجب مراعاته عند تقييم جودة اللحام.
ما هو اللحام الدقيق؟
اللحام الدقيق هو أسلوب ربط يتم التحكم فيه ويستخدم عندما يكون موضع الوصلة الملحومة وهندستها واتساقها مهمًا لأداء المكون النهائي. بدلاً من تحديد طريقة لحام محددة، يصف المصطلح هدف التصنيع: إنشاء وصلة موثوقة مع إدارة المتغيرات التي يمكن أن تغير المكون بإحكام.
تتضمن هذه المتغيرات مدخلات الحرارة، والاختراق، وتركيب المفاصل، وموقع اللحام، والتشويه، وظروف التدريع، واختيار الحشو، واستقرار التركيبات. في التجميعات الصعبة، حتى اللحام القوي قد يكون غير مناسب إذا أدت عملية اللحام إلى تحريك سطح التثبيت، أو تغيير علاقة التجويف، أو إنشاء أعمال تشطيب مفرطة بعد ذلك.
وهذا يؤدي إلى تمييز مهم بين قوة اللحام ودقة اللحام. تتعلق القوة في المقام الأول بما إذا كان المفصل قادرًا على تحمل التحميل المقصود. تأخذ الدقة أيضًا في الاعتبار ما إذا كانت المجموعة الملحومة تظل مناسبة من حيث الأبعاد لمرحلة التصنيع التالية وتطبيقها النهائي.
إحدى الطرق المفيدة للتفكير في اللحام الدقيق هي نظام تحكم مكون من خمسة أجزاء: هندسة الأجزاء، وحالة المواد، والمدخلات الحرارية، والتقييد الميكانيكي، والتحقق النهائي. نادرًا ما يضمن تحسين مجال واحد فقط من هذه المجالات تجميعًا دقيقًا. يأتي الاتساق من التحكم بهم معًا.
العمليات الأساسية المستخدمة في اللحام الدقيق
لا توجد عملية لحام عالمية مثالية لكل مكون دقيق. تعتمد الطريقة الصحيحة على نوع المادة وسمكها وإمكانية الوصول إلى المفاصل ومتطلبات الإنتاج وهندسة المكونات والمنطقة المقبولة المتأثرة بالحرارة.
لحام TIG للمفاصل ذات الجودة العالية والتحكم
تيج، المعروف رسميًا باسم لحام قوس غاز التنغستن, ، يستخدم قطب التنغستن غير القابل للاستهلاك وغاز التدريع لإنشاء قوس اللحام. إحدى مزاياه المهمة في العمل الموجه بدقة هو مستوى التحكم المتاح في حوض اللحام وإضافة الحشو.
وهذا يجعل TIG ذا أهمية خاصة عندما يكون مظهر اللحام والتحكم الموضعي والربط الدقيق للمكونات الرفيعة أو التفصيلية نسبيًا أمرًا مهمًا. ومع ذلك، فإن الدقة لا تأتي تلقائيًا من تحديد TIG. لا يزال موضع الشعلة وطول القوس والتحكم الحالي وتقنية السفر وفعالية التدريع وتوافق الحشو ونظافة المفاصل يحدد جودة النتيجة.
بالنسبة للتصنيع القابل للتكرار، يجب أن يحدد إجراء اللحام أكثر من اسم العملية. ويجب أيضًا تحديد كيفية تحضير الوصلة وتقييدها ولحامها وفحصها.
الليزر وطرق اللحام المركزة الأخرى
يمكن أن تكون عمليات الطاقة المركزة مثل اللحام بالليزر مفيدة عندما يتطلب المشروع منطقة ضيقة متأثرة بالحرارة أو مدخلات طاقة مركزة أو وصلات موضعية للغاية. يمكن أن يؤدي اللحام الآلي والروبوتي أيضًا إلى تحسين إمكانية التكرار عندما تدعم هندسة الأجزاء وظروف الإنتاج إعدادًا مستقرًا وقابلاً للتكرار.
لا ينبغي التعامل مع هذه التقنيات كبدائل متفوقة تلقائيًا. لا يمكن لنظام اللحام المتقدم للغاية تعويض التركيبات غير المستقرة أو الفجوات غير المتسقة أو تصميم المفاصل غير المناسب. يجب أن يبدأ اختيار العملية بمتطلبات الأجزاء وليس بالمعدات المتاحة.
في العديد من مشاريع التصنيع العملية، أفضل عملية هي تلك التي تنتج وصلة قابلة للتكرار مع الحفاظ على الأبعاد والأسطح الوظيفية الأكثر أهمية.
كيف يغير اختيار المواد استراتيجية اللحام الدقيق
اختيار المواد له تأثير مباشر على سلوك اللحام. تقوم المعادن المختلفة بتوصيل الحرارة والاحتفاظ بها بشكل مختلف، وتشكل طبقات أكسيد مختلفة، وتستجيب بشكل مختلف للتسخين والتبريد السريع، وقد تتطلب استراتيجيات تحضير أو حشو مختلفة.
يتم استخدام الفولاذ المقاوم للصدأ بشكل متكرر في التجميعات الدقيقة بسبب خصائصه الميكانيكية والمتعلقة بالتآكل، لكن إدارة الحرارة تظل مهمة. يمكن أن يؤدي التسخين الموضعي المفرط إلى زيادة التشوه وتغيير حالة الأسطح المحيطة. يصبح إعداد المفاصل النظيفة وتسلسلات اللحام الخاضعة للرقابة ذات أهمية خاصة عندما يشتمل المكون على جدران رقيقة أو ميزات نهائية.
يقدم الألومنيوم مجموعة مختلفة من الاعتبارات. فهو يوصل الحرارة بكفاءة ويحتوي على أكسيد سطحي يتصرف بشكل مختلف عن المعدن الأساسي. وبالتالي فإن إعداد المفاصل والنظافة والتحكم في حالة اللحام لها تأثير كبير على الاتساق.
قد يوفر الفولاذ الكربوني وسبائك الفولاذ قدرًا أكبر من التحمل في بعض حالات التصنيع، لكن هذا لا يلغي الحاجة إلى مراعاة التأثيرات الحرارية. يمكن أن يؤثر سمك القسم وتقييد المفاصل وهندسة المكونات وحالة المواد على الاستجابة حول اللحام.
الدرس العملي هو أن إجراء اللحام الدقيق يجب أن يكون خاصًا بالمادة. إن إعادة استخدام نفس استراتيجية المعلمة لمجرد أن جزأين لهما أبعاد متشابهة يمكن أن يؤدي إلى نتائج غير متناسقة إذا كانت موادهما تتصرف بشكل مختلف أثناء اللحام.
معلمات اللحام الدقيقة الرئيسية التي تتحكم في النتائج
يعتمد اللحام الدقيق على مجموعة من المتغيرات المتفاعلة بدلاً من إعداد آلة “perfect” واحد. يمكن أن يؤثر التيار والجهد حيثما ينطبق ذلك وسرعة السفر وطول القوس وإضافة الحشو وظروف التدريع وزاوية الشعلة وتسلسل اللحام على المفصل النهائي.
تعتبر مدخلات الحرارة ذات أهمية خاصة لأنها تؤثر على الاختراق وحجم حوض اللحام وكمية المواد المحيطة المعرضة لدرجات حرارة مرتفعة. القليل جدًا من الطاقة الفعالة يمكن أن يؤدي إلى اندماج غير كامل أو مفصل غير مستقر. الحرارة المفرطة يمكن أن تؤدي إلى توسيع المنطقة المصابة وزيادة احتمالية التشوه.
اتساق السفر مهم لنفس السبب. يمكن أن تؤدي التغييرات الكبيرة في سرعة السفر إلى تغيير المظهر الحراري على طول اللحام، حتى لو ظلت إعدادات الماكينة دون تغيير. وهذا هو أحد أسباب تقنية المشغل القابلة للتكرار والأتمتة المناسبة وتوثيق العملية الواضحة في الإنتاج الدقيق.
ينتمي التركيب أيضًا إلى مناقشة المعلمة هذه. عندما تختلف فجوات المفاصل بشكل كبير من مكون إلى آخر، قد يحتاج عامل اللحام إلى التعويض عن طريق تغيير سلوك السفر أو إضافة الحشو. وهذا يجعل التكرار أكثر صعوبة.
أحد المبادئ المفيدة لتطوير العملية هو فصل الاختلاف الذي يمكن التحكم فيه عن الاختلاف الذي لا يمكن تجنبه. يجب توحيد درجة المواد وهندسة المفاصل وموضع التركيب وتسلسل اللحام حيثما أمكن ذلك حتى لا تضطر عملية اللحام بشكل متكرر إلى التعويض عن التصنيع الأولي غير المتسق.
إدارة مدخلات الحرارة والتشويه واستقرار الأبعاد
تعد إدارة الحرارة أحد التحديات الرئيسية في اللحام الدقيق. يخلق اللحام دورة حرارية موضعية: المواد القريبة من المفصل تسخن وتتوسع وتبرد وتنكمش. إذا كانت هذه الحركة الحرارية غير متساوية أو لا يتم التحكم فيها بشكل كافٍ، فقد يبتعد المكون عن الشكل الهندسي المقصود.
يمكن أن تكون المقاطع الرقيقة حساسة بشكل خاص لأنها تحتوي على مواد أقل متاحة لمقاومة الحركة الحرارية. قد تتطلب اللحامات الطويلة المستمرة وتخطيطات المفاصل غير المتماثلة والتجمعات المقيدة للغاية تخطيطًا إضافيًا أيضًا.
الطريقة الأولى للتحكم في التشوه ليست مجرد “، استخدم حرارة أقل.” يمكن أن تؤدي الطاقة غير الكافية إلى حدوث مشكلات أخرى تتعلق بجودة اللحام. الهدف هو التحكم في مدخلات الحرارة المناسبة للمادة والمفاصل.
يمكن أن يكون تسلسل اللحام على نفس القدر من الأهمية. قد يساعد تقسيم الوصلة الطويلة إلى أقسام مخططة، أو موازنة موضع اللحام حول المجموعة أو السماح بالتبريد المتحكم فيه بين العمليات في تقليل التراكم الحراري غير المتساوي. يجب اختيار التسلسل المحدد وفقًا للهندسة بدلاً من تطبيقه كقاعدة عالمية.
يستحق تصميم التركيبات أيضًا اهتمامًا أكبر مما يتلقاه غالبًا. يجب أن تحافظ الوحدة على المكون بدقة دون خلق ظروف تقييد تؤدي إلى مشاكل جديدة. التثبيت المفرط ليس أفضل تلقائيًا. تحافظ التركيبة الصحيحة على العلاقات الحرجة، وتوفر الوصول إلى اللحام وتسمح بإدارة السلوك الحراري بشكل متوقع.
بالنسبة للتصنيع الدقيق، يجب معالجة التشويه أثناء تخطيط العملية بدلاً من اكتشافه أثناء الفحص النهائي.
تصميم مشترك وملاءمة للحام الدقيق
تنشأ نسبة كبيرة من صعوبات اللحام قبل بدء اللحام. تحدد هندسة المفاصل مدى سهولة وصول عملية اللحام إلى المنطقة المقصودة، ومدى اتساق وضع المكونات، وكيفية إدخال مادة الحشو وكيفية توزيع الحرارة.
تستفيد التجميعات الدقيقة من التركيب المتكرر. إذا وصلت دفعة واحدة بمفاصل مغلقة تقريبًا وأخرى بها فجوات غير متناسقة، فيجب أن تعوض عملية اللحام عن الاختلاف الأولي. وهذا يقلل من استقرار العملية.
يمكن أن تساعد ميزات تحديد الموقع المُشكَّلة في إنشاء علاقات متكررة بين المكونات. قد تؤدي علامات التبويب أو الأكتاف أو التجاويف أو تحديد موقع الوجوه أو الميزات الهندسية الأخرى أيضًا إلى تقليل الاعتماد على تحديد المواقع يدويًا، بشرط أن تكون مصممة مع وضع الوصول إلى اللحام والحركة الحرارية في الاعتبار.
إمكانية الوصول المشتركة مهمة أيضًا. قد يبدو التصميم واضحًا في التصميم بمساعدة الكمبيوتر مع فرض زاوية شعلة غير ملائمة في الإنتاج. يمكن أن يؤثر الوصول المقيد على موضع القوس والحماية واتساق المشغل.
ولهذا السبب يجب أن يتضمن تصميم قابلية التصنيع اعتبارات اللحام في وقت مبكر من التطوير. يمكن أن يؤدي التغيير الطفيف في موضع المفصل أو إعداد الحافة أو تحديد موقع الهندسة في بعض الأحيان إلى تحسين التكرار بشكل أكثر فعالية من محاولة حل المشكلة لاحقًا من خلال معلمات اللحام وحدها.
مراقبة الجودة والتفتيش على اللحامات الدقيقة
المظهر البصري مفيد، ولكن لا يمكن تقييم اللحام الدقيق بالمظهر وحده. يجب أن يعتمد الفحص على ما من المتوقع أن يحققه المفصل.
يمكن للفحص البصري تحديد المخالفات السطحية والانقطاعات والتناثر المفرط والتخفيض وغيرها من الظروف التي يمكن ملاحظتها. يجب أن يؤكد فحص الأبعاد بعد ذلك ما إذا كانت الأسطح والعلاقات الحرجة ظلت ضمن متطلبات الرسم بعد اللحام.
عندما يحتوي المكون على ميزات مُشكَّلة آليًا، يجب أن يأخذ الفحص في الاعتبار التجميع الكامل بدلاً من قياس اللحام فقط. قد تكون مواضع الثقب وأوجه التثبيت والأسطح المتوازية وميزات المحاذاة والهندسة الوظيفية الأخرى أكثر أهمية للأداء النهائي من المظهر التجميلي للخرزة.
قد تكون طرق الفحص الإضافية مناسبة عندما يجب تقييم سلامة اللحام الداخلي. تعتمد الطريقة الصحيحة على هندسة المفصل والمواد ومتطلبات التطبيق ونوع الانقطاع الذي يتم فحصه.
وبالتالي فإن خطة التفتيش القوية تبدأ بالمخاطر. بدلاً من فحص كل شيء بنفس المستوى من الجهد، يجب على الشركات المصنعة تحديد خصائص اللحام والأبعاد التي يمكن أن تؤثر بشكل مباشر على الوظيفة أو التجميع أو الموثوقية.
يوضح الإطار التالي كيف يمكن ربط قرارات اللحام الدقيقة بمخاوف التصنيع العملية
| منطقة التحكم | ما ينبغي تقييمه | لماذا يهم |
|---|---|---|
| مادة | الدرجة والسمك والنظافة والحالة | يؤثر على الاستجابة الحرارية وسلوك اللحام |
| تصميم مشترك | الفجوة والوصول وهندسة الحافة والموقع | يؤثر على التكرار والاندماج |
| إدارة الحرارة | مدخلات الطاقة والتسلسل وسلوك التبريد | يؤثر على التشويه واستقرار الأبعاد |
| التثبيت | الموقع والتثبيت وإمكانية الوصول | يحافظ على علاقات الأجزاء المهمة |
| عملية اللحام | نوع العملية واتساق المعلمة | يحدد السيطرة على منطقة اللحام |
| فحص | حالة اللحام والتحقق من الأبعاد | يؤكد المتطلبات الوظيفية |
| معالجة ما بعد اللحام | التصنيع أو التشطيب أو إدارة الإجهاد | يستعيد أو يكمل متطلبات المكون النهائية |
ليس المقصود من هذا الجدول أن يكون بديلاً عن إجراء اللحام المؤهل. وبدلاً من ذلك، فإنه يسلط الضوء على سبب ضرورة إدارة اللحام الدقيق كنظام تصنيع وليس كعملية معزولة.
اللحام الدقيق للمكونات المصنعة والمعقدة باستخدام الحاسب الآلي
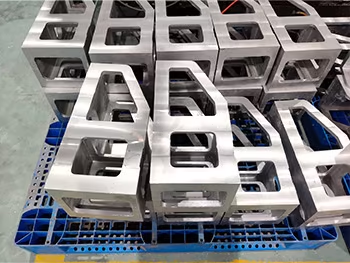
تستحق العلاقة بين التصنيع واللحام اهتمامًا خاصًا لأن هذه العمليات غالبًا ما تفرض أولويات مختلفة على نفس المكون.
التصنيع يخلق ميزات هندسية يمكن التحكم فيها. يضيف اللحام حرارة مركزة ويمكن أن يغير العلاقة بين تلك الميزات. عندما يجب أيضًا لحام جزء مُشكل بدقة، يجب التخطيط لتسلسل التصنيع كعملية واحدة متكاملة.
على سبيل المثال، قد يكون من العملي أكثر لحام هيكل مصنوع آليًا خشنًا أولاً وإنهاء الأسطح الحرجة بعد ذلك. وفي تجميع آخر، قد يلزم إكمال بعض الميزات المرجعية قبل اللحام حتى تتمكن من دعم التثبيت الدقيق. لا يوجد تسلسل عالمي.
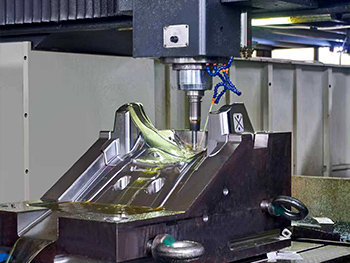
المشاريع التي تجمع خدمات التصنيع باستخدام الحاسب الآلي مع الاستفادة من اللحام من التنسيق المبكر بين متطلبات التصنيع واللحام والفحص. يجب أخذ المسندات الهامة والأسطح التي سيتم تشطيبها والوصول إلى اللحام والحركة الحرارية المتوقعة في الاعتبار قبل بدء الإنتاج.
يعد هذا النهج المتكامل ذا قيمة خاصة بالنسبة للمبيتات والأقواس والإطارات ومكونات المعدات والمجموعات متعددة الأجزاء التي تحتوي على وصلات ملحومة وواجهات مُشكَّلة بدقة.
أحد أسئلة التصميم الأكثر فائدة هو: ما هي الأبعاد التي يجب حمايتها قبل اللحام، وما هي الأبعاد التي يمكن تحديدها بعد ذلك؟ يمكن للإجابة على هذا السؤال المبكر تبسيط التركيبات وتقليل إعادة العمل غير الضرورية وجعل الفحص أكثر فائدة.
مشاكل اللحام الدقيقة الشائعة وكيفية الوقاية منها
يعد التشويه أحد أكثر المشكلات وضوحًا، لكنه ليس التحدي الوحيد. يمكن للاختراق غير المتسق والمسامية وضعف الاندماج والتلوث وهندسة الخرز غير المنتظمة وحركة الأبعاد أن تقلل من جودة التجميع الدقيق.
العديد من هذه المشاكل متصلة. قد تؤدي أسطح المفاصل الملوثة إلى زعزعة استقرار اللحام. يمكن أن تتطلب الفجوات غير المتسقة المزيد من الحشو أو حركة مختلفة للمشغل. يمكن أن يؤدي التعويض المفرط إلى زيادة مدخلات الحرارة المحلية، مما قد يساهم بعد ذلك في التشويه.
هذا السلوك المترابط هو السبب وراء ضرورة أن ينظر تحليل السبب الجذري إلى ما هو أبعد من آلة اللحام.
إذا حدثت عيوب بشكل متكرر في نفس الموقع، فإن الاستجابة الصحيحة ليست دائمًا ضبط تيار اللحام. يجب على الشركة المصنعة أيضًا التحقق من إعداد الجزء وموقع التركيب وتحمل المكونات وهندسة المفاصل وظروف التدريع ووصول المشغل.
هناك خطأ شائع آخر وهو التعامل مع المعالجة بعد اللحام كاستراتيجية تصحيح عالمية. يمكن للتصنيع أن يستعيد أبعادًا محددة، لكنه لا يستطيع إصلاح كل نتيجة لإجراءات اللحام غير المناسبة. قد يؤدي التشوه المفرط إلى تغيير توزيع الضغط أو تحريك المناطق التي لا يمكن إعادة تشكيلها اقتصاديًا.
يتم تحقيق الوقاية بشكل عام من خلال التحكم الأفضل في العملية: الأجزاء الواردة المستقرة، والتحضير الموثق، وتحديد المواقع القابلة للتكرار، ومعلمات اللحام المناسبة وردود الفعل الفحصية المرتبطة مرة أخرى بالإنتاج.
متى يحتاج المشروع فعليًا إلى لحام دقيق؟
لا يتطلب كل مكون ملحوم نفس المستوى من التحكم الدقيق. يمكن أن يؤدي تطبيق عناصر التحكم غير الضرورية إلى تعقيد التصنيع دون تحسين الوظيفة.
يصبح اللحام الدقيق ذا أهمية خاصة عندما تحتوي المجموعة الملحومة على علاقات موضعية وثيقة، أو واجهات مُشكَّلة آليًا، أو أقسام رفيعة، أو أسطح حساسة، أو تشويه محدود مسموح به أو مكونات تزاوج معقدة.
كما أنها ذات قيمة عندما تكون قابلية التكرار مهمة عبر مجموعات متعددة. يمكن أحيانًا تعديل نموذج أولي واحد يدويًا بعد اللحام، لكن الإنتاج المتكرر يتطلب عملية قادرة على تقديم نتائج مماثلة من جزء إلى آخر.
ولذلك ينبغي اتخاذ قرار عملي للنظر في أربعة أسئلة. هل سيؤثر تشويه اللحام على التجميع؟ هل توجد أبعاد مهمة بالقرب من اللحام؟ هل سيتطلب المكون تصنيعًا آليًا أو تزاوجًا دقيقًا بعد اللحام؟ هل يتطلب التطبيق جودة وصلة قابلة للتكرار؟
إذا كانت الإجابات المتعددة بنعم، فيجب التعامل مع اللحام على أنه عملية تصنيع دقيقة وليس خطوة تصنيع عامة.
كيفية تقييم شريك تصنيع اللحام الدقيق
يجب أن يتجاوز تقييم مورد اللحام السؤال عن آلات اللحام المتوفرة. المعدات مهمة، ولكن التحكم في التصنيع مهم أكثر.
يجب على المورد أولاً فهم الرسم وتحديد الأبعاد ذات الأهمية الوظيفية. وينبغي بعد ذلك التخطيط للحام حول تلك المتطلبات. يتضمن ذلك اختيار إعداد المفصل المناسب واستراتيجية التركيب وتسلسل اللحام ونقاط الفحص.
يجب على المورد القادر أيضًا أن يفهم كيفية تفاعل اللحام مع التصنيع الأولي والنهائي. المشاريع التي تنطوي على خدمات معالجة المكونات الهيكلية الملحومة قد يتطلب الأمر التصنيع والتركيب واللحام والطحن والتحقق من الأبعاد للعمل كطريق إنتاج منسق واحد وليس كعمليات منفصلة.
يعد التوثيق مؤشرًا مفيدًا آخر لنضج العملية. يصبح التصنيع المتكرر أسهل عندما يتم تحديد متطلبات المواد وإعداد الأجزاء والإعدادات والتسلسل ومعايير الفحص بدلاً من إعادة إنشائها لكل دفعة.
وأخيرا، الاتصالات التقنية مهمة. إذا كان الرسم يحتوي على لحام يخلق مخاطر تصنيع غير ضرورية، فيجب أن يكون فريق الإنتاج ذو الخبرة قادرًا على تحديد المشكلة ومناقشة البدائل العملية مع الحفاظ على الوظيفة المقصودة للمكون.
خاتمة
من الأفضل فهم اللحام الدقيق على أنه تصنيع متحكم فيه وليس مجرد حركة دقيقة للشعلة. تعتمد النتيجة النهائية على مدى تنسيق سلوك المواد وتصميم المفاصل والمدخلات الحرارية والتثبيت ومعلمات العملية والفحص.
بالنسبة للمكونات المعدنية الآلية والمعقدة، تصبح هذه الرؤية الأوسع ذات أهمية خاصة. يجب أن يقوم اللحام بإنشاء الوصلة المطلوبة دون المساس بشكل غير ضروري بالهندسة التي حددتها عمليات التصنيع السابقة.
وبالتالي فإن المشاريع الأكثر فعالية تبدأ مع وضع التجميع النهائي في الاعتبار. يجب على المهندسين تحديد الأبعاد الحرجة، وفهم المكان الذي يمكن أن تحدث فيه الحركة الحرارية، وتصميم المفاصل للوصول والتجهيز القابل للتكرار، وتحديد كيفية فحص المكون بعد اللحام.
عندما يتم اتخاذ هذه القرارات قبل بدء الإنتاج، يصبح اللحام الدقيق أكثر قابلية للتنبؤ به وأكثر تكرارًا وأكثر تكاملاً مع عملية التصنيع الشاملة.
التعليمات
ما هو اللحام الدقيق؟
اللحام الدقيق هو أسلوب ربط يتم التحكم فيه ويستخدم عندما يكون موضع اللحام ومدخلات الحرارة وثبات الأبعاد والتكرار أمرًا مهمًا. فهو يجمع بين عمليات اللحام المناسبة والتجهيز الدقيق والتثبيت والتحكم في المعلمات والفحص للحفاظ على المتطلبات الوظيفية للتجميع النهائي.
ما هي المواد التي يمكن استخدامها للحام الدقيق؟
يمكن تطبيق اللحام الدقيق على العديد من المعادن الملحومة بشكل شائع، بما في ذلك الفولاذ المقاوم للصدأ والألمنيوم والفولاذ الكربوني والسبائك المختلفة. تعتمد العملية الصحيحة على تكوين المادة وسمكها وهندسة المفاصل والسلوك الحراري، لذلك يجب اختيار معلمات اللحام والتحضير للمادة الفعلية.
هل TIG مناسب للحام الدقيق؟
غالبًا ما يكون TIG مناسبًا للحام الموجه بدقة لأنه يوفر تحكمًا قويًا في القوس وحوض اللحام وإضافة الحشو. ومع ذلك، تعتمد الدقة النهائية أيضًا على إعداد المفصل وتقنية المشغل والتدريع وإدارة الحرارة والتركيبات. اختيار TIG وحده لا يضمن تجميعًا دقيقًا للأبعاد.
كيف يمكن تقليل التشوه أثناء اللحام الدقيق؟
يمكن إدارة التشويه من خلال مدخلات الحرارة المناسبة، وتسلسلات اللحام المتوازنة، والتركيب المستقر، وتصميم التركيبات المناسب ومراعاة هندسة المكونات. الهدف ليس مجرد تقليل الحرارة، ولكن التحكم في كيفية حدوث التمدد الحراري والانكماش في جميع أنحاء المجموعة الملحومة.
هل اللحام الدقيق مناسب للأجزاء المصنعة باستخدام الحاسب الآلي؟
نعم. يكون اللحام الدقيق ذا أهمية خاصة عندما تحتوي المكونات الملحومة على ثقوب مُشكَّلة أو أسطح مرجعية أو ميزات تركيب أو غيرها من الأشكال الهندسية الهامة. يجب تخطيط تسلسل التصنيع واللحام معًا بحيث لا تؤثر الحركة المرتبطة بالحرارة على الأبعاد المهمة أو متطلبات التجميع النهائية.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.