Kohlenstoffstahlwellenbearbeitung: Design- und Prozessentscheidungen
Zuhause
/
Blog
/
Kohlenstoffstahlwellenbearbeitung: Design- und Prozessentscheidungen
Kohlenstoffstahlwellenbearbeitung: Design- und Prozessentscheidungen
14. Oktober 2026
Inhaltsverzeichnis
Die Wellenbearbeitung aus Kohlenstoffstahl ist eine praktische technische Entscheidung für Käufer, die für Antriebswellen aus Kohlenstoffstahl verantwortlich sind. Dieser Leitfaden konzentriert sich auf Lagerzapfen, Schultern, Schlüssel oder Antriebsmerkmale und verbindet diese Details mit der Zeichnung, dem Herstellungsweg und der Überprüfung des ersten Artikels.
Kohlenstoffstahlwellenbearbeitung: Beginnen Sie mit der montierten Funktion
Ein nützlicher Plan zur Bearbeitung von Kohlenstoffstahlwellen beginnt damit, was das Bauteil nach der Installation tun muss. Notieren Sie bei Antriebswellen aus Kohlenstoffstahl die passenden Schnittstellen, die Richtung der Arbeitslast und die Oberflächen, die die Position festlegen. Eine Zeichnung, die jede Fläche als gleich wichtig behandelt, verteuert häufig die Inspektion, ohne zu klären, ob das Teil funktioniert. Trennen Sie die Funktionshülle von der zufälligen Form, bevor Sie einen Lieferanten bitten, eine Route zu empfehlen.
Wärmebehandlung und unausgeglichene Materialentfernung können die Wellengeradheit verändern, nachdem die Zapfen bearbeitet wurden.
Bei der Kohlenstoffstahlwellenbearbeitung sollte daher die erste Entwurfsprüfung jede kritische Anforderung mit einem sichtbaren Merkmal verbinden Fragen Sie, was passieren würde, wenn dieses Merkmal an einer der beiden Grenzen seiner Toleranz läge Wenn die Antwort vom passenden Teil abhängt, fügen Sie diese Informationen in die Überprüfung ein, anstatt es dem Lieferanten zu überlassen, daraus auf ein einzelnes Komponentenmodell zu schließen.
Kohlenstoffstahlwellenbearbeitung: Verwandeln Sie die Entwurfsabsicht in klare Zeichnungsanforderungen
Identifizieren Sie den Materialzustand, die Lagersitze und die drehmomentübertragenden Merkmale Stellen Sie brauchbare Mittelpunkte oder eine andere Bezugsstrategie bereit, wenn mehrere Vorgänge eine gemeinsame Achse beibehalten müssen.
Zeichnung und Modell für die Kohlenstoffstahlwellenbearbeitung brauchen eine klare Rangfolge Identifizieren Sie die Revision, Einheiten und allgemeine Toleranzen, rufen Sie dann Ausnahmen am Merkmal selbst auf Verlassen Sie sich nicht auf ein schattiertes CAD-Bild, um eine Oberflächenanforderung, einen zusammengebauten Zustand oder eine Materialbehandlung mitzuteilen Diese Details können die Route verändern, selbst wenn die sichtbare Form identisch bleibt.
Unterscheiden Sie bei der Überprüfung von Antriebswellen aus Kohlenstoffstahl eine maximal zulässige Hülle von einem angestrebten Fertigungswert, Der Lieferant sollte verstehen, welche Änderungen einer technischen Genehmigung bedürfen Ein vorgeschlagener Radius, eine Entlastung oder ein Zugangsloch kann die Produktion erleichtern, aber seine Auswirkung auf Festigkeit, Abdichtung, Bewegung oder Austauschbarkeit gehört immer noch in die Designentscheidung.
Kohlenstoffstahlwellenbearbeitung: Wählen Sie Referenzen aus, die den Herstellungsweg überstehen
Referenz- und Zugriffsüberprüfung
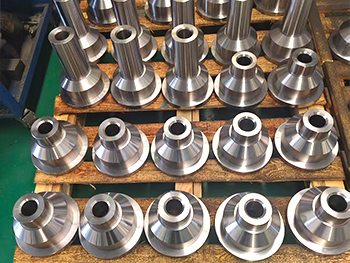
Ein Referenzschema für die Kohlenstoffstahlwellenbearbeitung sollte während der Produktion verwendbar und bei der Endkontrolle aussagekräftig sein Beginnen Sie mit den Oberflächen, die Kohlenstoffstahlantriebswellen in der Baugruppe anordnen Überprüfen Sie, ob diese Oberflächen beim ersten Vorgang vorhanden sind und ob spätere Arbeiten sie verändern werden Wenn temporäre Referenzen erforderlich sind, erläutern Sie, wie sich die Route auf die fertigen Funktionsreferenzen überträgt.
Klemmen und Aufstellen dienen bei der Kohlenstoffstahlwellenbearbeitung unterschiedlichen Zwecken Lokatoren stellen Position her; Klemmen halten das Teil gegen die Prozesskräfte abgestützt Eine Anordnung, die ein flexibles Teil in Form zieht, kann ein überzeugendes Ergebnis bei der Vorrichtung und ein anderes Ergebnis nach dem Lösen ergeben Geben Sie den Zustand an, in dem Akzeptanzmessungen erforderlich sind.
Fragen Sie nach einer Setup-Skizze, wenn die Beziehung schwer zu verstehen ist Es sollte Kontaktorte, die Richtung der Zurückhaltung und den Zugriff auf die kritischen Merkmale zeigen Die Skizze braucht keine proprietären Programmierdetails preiszugeben, um nützlich zu sein Sein Zweck ist es, die physikalischen Annahmen, die die fertige Schnittstelle betreffen, aufzulösen.
Kohlenstoffstahlwellenbearbeitung: Passen Sie die Geometrie an den Prozesszugang an
Erwägen Sie grobes Drehen vor der Wärmebehandlung und die endgültige Endbearbeitung danach, wo es die Spezifikation erfordert Lassen Sie ausreichend kontrollierte Zulage für die Endbearbeitungsstrecke, ohne einen universellen Wert anzunehmen.
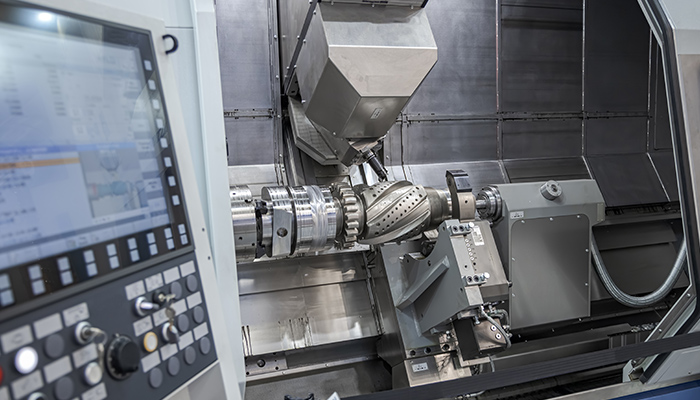
Betrachten Sie bei der Kohlenstoffstahlwellenbearbeitung die komplette Werkzeug - und Vorrichtungshülle und nicht die Schneidspitze allein, ein Merkmal kann im CAD erreichbar sein, aber durch eine Klemme, eine benachbarte Wand oder eine Maschinenkomponente blockiert sein Überprüfen Sie den Zugang zum tiefsten oder am stärksten eingeschränkten Bereich, bevor Sie eine nützliche Toleranz an anderer Stelle entspannen Die Bewegung eines nicht funktionierenden Merkmals kann effektiver sein als die Auswahl einer aufwändigeren Maschine.
Eine wirtschaftliche Route für Antriebswellen aus Kohlenstoffstahl sollte auch den Zugang für Reinigung und Inspektion ermöglichen Merkmale, die nach der Montage unzugänglich werden, benötigen einen definierten Verifizierungspunkt früher in der Route Dadurch wird vermieden, bei der Endkontrolle festzustellen, dass eine wichtige interne Anforderung nicht ohne Demontage oder Sektionierung überprüft werden kann.
Kohlenstoffstahlwellenbearbeitung: separate Geometrie, Verarbeitung und Materialzustand
Materialzustand, Maßgeometrie und Oberflächenzustand als getrennte Entscheidungen bei der Kohlenstoffstahlwellenbearbeitung behandeln Eine glatte Oberfläche kann noch aus der Position sein Ein korrekt lokalisiertes Merkmal kann noch einen beschädigten Rand aufweisen Ein Zertifikat für einlaufendes Material beschreibt nicht automatisch den Zustand nach thermischer Bearbeitung, Füge oder Endbearbeitung.
Markieren Sie bei Antriebswellen aus Kohlenstoffstahl die Oberflächen, die besonderen Schutz benötigen, und die Kanten, die die Montage beeinflussen Wenn eine Beschichtung oder Behandlung die Größe ändert, definieren Sie, ob die Ziehgrenze vor oder nach diesem Vorgang gilt Fügen Sie etwaige Maskierungsanforderungen explizit ein Dies gibt dem Lieferanten die Möglichkeit, eine Zulage zu planen, ohne zu raten, welche Abmessungen angepasst werden sollten.
Bei einer Überprüfung der Kohlenstoffstahlwellenbearbeitung sollte vermieden werden, dass auf jedes Merkmal eine außergewöhnliche Fähigkeitszahl kopiert wird. Erzielbare Ergebnisse hängen von Größe, Geometrie, Rückhalteeinrichtung, Material und der gesamten Route ab. Bitten Sie den Lieferanten, die tatsächliche Anforderung zu bewerten und etwaige Einschränkungen zu ermitteln, bevor Preis oder Lieferung zum einzigen Diskussionsgegenstand werden.
Kohlenstoffstahlwellenbearbeitung: Vergleichen Sie die Konstruktionsoptionen vor dem ersten Bau
Die praktische Wahl bei der Kohlenstoffstahlwellenbearbeitung besteht oft zwischen der Beibehaltung eines schwierigen Merkmals, der Änderung eines nicht funktionierenden Details oder der Annahme eines zusätzlichen Vorgangs Vergleichen Sie diese Optionen mit der gleichen Montageanforderung. Ein günstigeres Verfahren stellt keine Verbesserung dar, wenn es Anpassungsarbeiten oder Unsicherheit auf den Kunden überträgt.
Verwenden Sie den Vergleich unten, um zu entscheiden, was in die erste Überprüfung von Antriebswellen aus Kohlenstoffstahl gehört Fordern Sie eine schriftliche Erklärung für eine vorgeschlagene Änderung an, einschließlich des betroffenen Merkmals und des Zustands, den es verbessern soll Behalten Sie die genehmigte Zeichnung als gemeinsame Referenz, sobald eine Entscheidung getroffen wird.
| Merkmal oder Entscheidung | Designbetrachtung | Inspektionsschwerpunkt | RFQ-informationen |
|---|---|---|---|
| Lagertagebücher | Koordinieren Sie die Endgröße mit der thermischen Verarbeitung | Überprüfen Sie Größe und Form nach dem Ende | Zustand der Wärmebehandlung |
| Schultern | Beziehen Sie axiale Anschläge mit der Wellenachse | Messen Sie den Gesichtsauslauf und den Abstand | Identifizieren Sie den axialen Stapel |
| Schlüssel - oder Laufwerksfunktion | Bewahren Sie eine nützliche Übergangsgeometrie | Tiefe und Ausrichtung prüfen | Anforderungen an die Versorgungs-Paarnabe |
Kohlenstoffstahlwellenbearbeitung: Verwenden Sie einen ersten Artikel, um die unsichere Annahme zu testen
Illustrative Fehlerbehebungssituation
Eine Welle dreht sich frei in einem Lager, bindet sich jedoch, wenn beide Lager installiert sind. Überprüfen Sie die Beziehung zwischen den Zapfen und den Schultern, bevor Sie das Problem nur auf den Lagerabstand zurückführen.
Für die Kohlenstoffstahlwellenbearbeitung verwenden Sie den ersten Artikel, um eine bestimmte Frage zu beantworten: Erzeugt die ausgewählte Geometrie, das Referenzschema und die Route die erforderliche Schnittstelle? Wählen Sie Messungen oder einen Passversuch, der sich mit dieser Frage befasst. Eine unter außergewöhnlichen Bedingungen hergestellte Probe ist für die Entwicklung nützlich, sollte jedoch nicht als Beweis dafür gewertet werden, dass der Produktionsweg stabil ist.
Notieren Sie, was Ihnen der erste Bau über Antriebswellen aus Kohlenstoffstahl beigebracht hat, einschließlich etwaiger Ziehungsänderungen oder Prozessabhängigkeit. Wenn der Lieferant nach dem Versuch die Einrichtung, den Materialzustand oder das Finish ändert, entscheiden Sie, welche Beweise wiederholt werden müssen Halten Sie erfolgreiche Probemessungen mit der genauen Überarbeitung verknüpft, die sie hervorgebracht hat.
Kohlenstoffstahlwellenbearbeitung: Geben Sie ein komplettes Fertigungspaket frei
Messen Sie Zapfengröße, Auslauf und Geradheit unabhängig voneinander. Eine Welle kann eine Durchmessergrenze erfüllen, aber ihre Auslaufanforderungen nicht erfüllen, wenn sie von den Montagedaten getragen wird.
Überprüfen Sie vor der Freigabe der Kohlenstoffstahlwellenbearbeitung, ob das Paket das Modell, die Zeichnung, den Materialzustand, die Menge, die kritischen Eigenschaften und die erwarteten Inspektionsnachweise enthält. Beziehen Sie bekannte Passbeschränkungen und etwaige Kundengenehmigungspunkte ein. Dies ist nützlicher als eine unbefristete Anweisung, das Teil so genau wie möglich herzustellen.
Die endgültige Entscheidung über die Bearbeitung von Kohlenstoffstahlwellen sollte beiden Parteien die Möglichkeit geben, zu erklären, was eine akzeptable Komponente darstellt Überprüfen Sie ungelöste Annahmen, bevor Sie die vollständige Menge bestellen. Wenn eine Anforderung ungewiss bleibt, identifizieren Sie den Versuch oder die technische Entscheidung, die sie schließen wird, anstatt die Unsicherheit in einer allgemeinen Anmerkung zu verbergen.
Bereiten Sie Ihr Projekt auf eine technische Überprüfung vor
Apex-listen CNC-Drehdienste Unter seinen Fertigungsleistungen Senden Sie die Zeichnung und Anforderungen für Ihre Kohlenstoffstahl-Antriebswellen, um den tatsächlichen Umfang zu besprechen Verwenden Sie die Materialübersicht Bestätigen Sie dann als Ausgangspunkt die Note, den Zustand und die projektspezifische Machbarkeit im Angebot.
Weitere Prozesshintergründe finden Sie unter Sandvik Coromant-Anleitung zum Drehen von Gewinden. Wenden Sie mit dem zuständigen Fertigungsteam Werkzeug - oder Fügeführung auf das eigentliche Material und die Einrichtung an Diese Referenzen ersetzen weder die genehmigte Bauteilzeichnung noch eine anwendungsspezifische Qualifikation.
Für eine fokussierte Diskussion über die Bearbeitung von Kohlenstoffstahlwellen senden Sie das aktuelle Modell und die Zeichnung, Menge, Materialzustand, kritische Schnittstellen und das erforderliche Lieferfenster durch das untenstehende Formular Identifizieren Sie die in diesem Leitfaden beschriebene Hauptunsicherheit, damit die technische Überprüfung direkt darauf eingehen kann. Kontakt Apex Präzision Projektprüfung und Angebot anzufordern.
Häufig gestellte Fragen
Welches Hauptrisiko besteht bei der Wellenbearbeitung aus Kohlenstoffstahl?
Wärmebehandlung und unausgeglichene Materialentfernung können die Wellengeradheit verändern, nachdem die Zapfen bearbeitet wurden. Überprüfen Sie dieses Risiko anhand der tatsächlichen Geometrie und der passenden Schnittstellen, bevor Sie Toleranzen auswählen.
Welche Zeichnungsinformationen werden für die Wellenbearbeitung aus Kohlenstoffstahl benötigt?
Identifizieren Sie den Materialzustand, die Lagersitze und die drehmomentübertragenden Merkmale Stellen Sie brauchbare Mittelpunkte oder eine andere Bezugsstrategie bereit, wenn mehrere Vorgänge eine gemeinsame Achse beibehalten müssen.
Kann die Wellenbearbeitung aus Kohlenstoffstahl einen Standardprozessweg verwenden?
Erwägen Sie grobes Wenden vor der Wärmebehandlung und die endgültige Endbearbeitung danach, wo die Spezifikation dies erfordert Lassen Sie ausreichend kontrollierte Zulage für die Endbearbeitung Route, ohne einen universellen Wert anzunehmen Die endgültige Route muss anhand der tatsächlichen Zeichnung und Menge überprüft werden.
Welche Kontrollen sollten vor der Produktion geplant werden?
Messen Sie Zapfengröße, Auslauf und Geradheit unabhängig voneinander. Eine Welle kann eine Durchmessergrenze erfüllen, aber ihre Auslaufanforderungen nicht erfüllen, wenn sie von den Montagedaten getragen wird.
Wann sollte eine Designänderung genehmigt werden?
Genehmigen Sie eine Änderung, bevor der Lieferant sie in den ersten Artikel oder die erste Produktionslosse einbaut Notieren Sie ihre Wirkung auf die Passschnittstelle, den Materialzustand und die Abnahmeanforderungen, dann aktualisieren Sie die kontrollierte Überarbeitung.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.