
Meistern Sie Hochleistung mit WIG-Schweißservice Präzision
Zuhause
/
Blog
/
Meistern Sie Hochleistung mit WIG-Schweißservice Präzision
Meistern Sie Hochleistung mit WIG-Schweißservice Präzision
14. April 2026
Wenn Ihr Projekt eine Dichtung verlangt, die dem Vakuum des Raumes oder dem intensiven Druck eines hydraulischen Systems standhält, sinkt die Fehlermarge effektiv auf Null Sie suchen nicht nur nach einer Möglichkeit, zwei Metallstücke zu verbinden; Sie suchen eine metallurgische Bindung, die die strukturelle Integrität unter extremer thermischer und mechanischer Belastung aufrechterhält. Hier wird ein spezialisierter WIG-Schweißdienst zum Rückgrat Ihrer Fertigungslieferkette.
In der Welt der Fertigung mit hohen Einsätzen liegt der Unterschied zwischen einem erfolgreichen Einsatz und einem katastrophalen Ausfall oft in den mikroskopischen Details einer Schweißraupe. Sie brauchen mehr als nur einen Anbieter; Sie brauchen einen technischen Partner, der die Nuancen des Gas-Wolfram-Lichtbogenschweißens (GTAW) und seine Integration in komplexe Industriebaugruppen versteht.
Inhaltsverzeichnis
Entwicklung des perfekten Root Pass für kritische Systeme
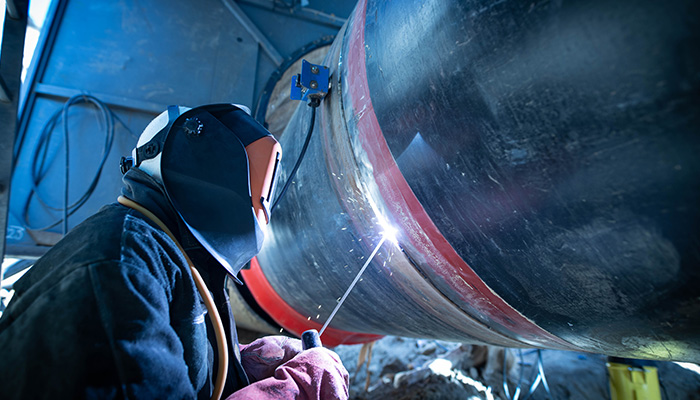
Der Wurzeldurchgang ist der kritischste Teil jeder Hochdruckschweißung. Es ist der erste Schweißwulst, der in einer Mehrdurchgangsschweißverbindung abgeschieden wird, und er bestimmt die Qualität der nachfolgenden Schichten. Wenn Sie ein High-End verwenden WIG-Schweißdienst, 1, liegt der Schwerpunkt auf der Erreichung einer 1001TP3 T-Penetration ohne “Zucker” oder Oxidation auf der Rückseite der Schweißnaht.
Um dies zu erreichen, verwenden professionelle Bediener ein Verfahren, das als Rückspülung bekannt ist. Durch die Verdrängung des Sauerstoffs in einem Rohr oder Gefäß mit einem Inertgas wie Argon sorgt der Schweißer dafür, dass das Innere der Schweißnaht so sauber und glatt ist wie das Äußere. Dies ist für Branchen wie die Halbleiterherstellung oder die pharmazeutische Verarbeitung nicht verhandelbar, wo jede interne Oxidation zu Verunreinigungen oder Turbulenzen im Flüssigkeitsstrom führen kann.
Betrachten Sie einen aktuellen Fall, der einen kundenspezifischen Wärmetauscherverteiler betraf Der Kunde benötigte 316 L Edelstahlrohre, um ein korrosives Kühlmittel bei 450 psi zu handhaben Eine Standard-MIG-Schweißnaht hätte zu viel Wärme eingebracht, was möglicherweise zu Karbidausfällung und zukünftiger Spannungsrisskorrosion geführt hätte Durch die Entscheidung für einen präzisen WIG-Schweißdienst konnte das Team eine schmale Wärmeeinflusszone (HAZ) aufrechterhalten, die Korrosionsbeständigkeit des Ausgangsmetalls erhalten und gleichzeitig einen auslaufsicheren Wurzeldurchgang gewährleisten, der die Röntgeninspektion 1001TP3 T bestand.
Strategische Materialauswahl und Wärmemanagement
Eine der komplexesten Herausforderungen, denen Sie bei der kundenspezifischen Fertigung gegenüberstehen, ist das Schweißen von unähnlichen Metallen oder exotischen Legierungen Titan, Inconel und hochwertige Aluminiumlegierungen reagieren alle unterschiedlich auf thermische Eingaben Ein generischer Schweißansatz führt oft zu Verformung, Porosität oder spröden intermetallischen Verbindungen.
Ihr Projekt verdient einen tiefen Einblick in die Wärmeleitfähigkeit der von Ihnen gewählten Materialien. Beispielsweise wirkt Aluminium wie ein riesiger Kühlkörper. Wenn Sie einen WIG-Schweißdienst für Aluminiumkomponenten in Anspruch nehmen, muss der Bediener die Wechselstrombilanz und -frequenz ausbalancieren, um die Oxidschicht zu “reinigen” und gleichzeitig genügend Wärme zum Schmelzen des Grundmetalls bereitzustellen. Dieses Maß an körniger Steuerung ist nur durch einen WIG-Schweißdienst möglich, bei dem die Wärmequelle (der Lichtbogen) unabhängig von der Zusatz von Füllmetall ist.
Vergleichende Analyse industrieller Verbindungsmethoden
Um Ihnen dabei zu helfen, festzustellen, ob dieser spezifische Prozess mit Ihren budgetären und technischen Anforderungen übereinstimmt, vergleicht die folgende Tabelle den WIG-Schweißdienst mit anderen gängigen industriellen Methoden auf der Grundlage realer Leistungsmetriken.
| Leistungsmetrik | WIG-Schweißdienst | MIG-Schweißen | Laserschweißen |
| Ästhetischer Abschluss | Außergewöhnlich (Stack of Dimes) | Moderat (Spatter möglich) | Hoch (Schmale Perle) |
| Hitzebetroffene Zone | Schmal und kontrolliert | Breit (Hoher Wärmeeintrag) | Extrem schmal |
| Material Vielseitigkeit | Hoch (Exoten und Dünnspur) | Mäßig (meist Stahl/Al) | Hoch (Limitiert durch Dicke) |
| Schweißfestigkeit | Maximale Integrität | Hoch | Hoch |
| Typische Anwendung | Luft - und Raumfahrt/Medizin/Vakuum | Baustahl/Automobil | Großvolumige Elektronik |
Erzielung vakuumdichter Dichtungen in Halbleiterbaugruppen
In der Halbleiterindustrie reicht “leckdicht” nicht aus Man benötigt Vakuumdichtheit gemessen in Heliumleckraten Diese Präzision erfordert einen WIG-Schweißdienst, der unter Reinraum-ähnlichen Bedingungen arbeitet Selbst ein Fingerabdruck am Füllstab kann genug Kohlenstoff einführen, um ein mikroskopisches “virtuelles Leck” zu verursachen, das eine Multimillionen-Dollar-Charge Wafer ruiniert.
Das technische Geheimnis liegt in der gepulsten Lichtbogeneinstellung, durch das Pulsen des Stroms kann der Schweißer während des “Spitzen” - Stroms eine tiefe Durchdringung erreichen und das Schweißbad während des “Hintergrund” - Stroms erstarren lassen, wodurch der gesamte Wärmeeintrag gering gehalten wird und die Verformung dünnwandiger Vakuumkammern verhindert wird.
In einer kürzlich durchgeführten Industriebaugruppe für ein Vakuumkammergehäuse betrug die Wandstärke nur 2 mm. Traditionelles Schweißen hätte die Flanschoberflächen verzogen, so dass sie nicht mit einer Metalldichtung zusammengebolzen werden konnten Durch einen spezialisierten gepulsten WIG-Schweißdienst blieben die Flansche innerhalb einer Toleranz von 0,05 mm flach, wodurch teure Nachschweißbearbeitung überflüssig wurde und dem Kunden fast 151 TP3 T an Sekundärverarbeitungskosten eingespart wurden.
Die Rolle der Operatorintuition in der komplexen Geometrie
Fortschrittliche Robotik hat großartige Fortschritte gemacht, aber komplexe kundenspezifische Geometrien wie Kreuzungen oder “Strahlenradius elbows”ein menschliches Element mit engem Lauf, unersetzlich. Ein erfahrener Schweißer versteht es, den Brennerwinkel zu manipulieren, um das Schweißbecken in schwierige Ecken „zu schieben”, in denen ein „Automatisierter“ist Arm könnte seine Sichtlinie verlieren.
Wenn man sich eine hochwertige WIG-Schweißung anschaut, sollte man ein gleichbleibendes, rhythmisches Muster erkennen, dieses “Stapel von Dimes” - Erscheinungsbild dient nicht nur der Ästhetik; es ist ein visueller Indikator für ein gleichmäßiges Wärmemanagement und eine gleichmäßige Fahrgeschwindigkeit, sind die Wellen ungleichmäßig, deutet dies auf Schwankungen in der inneren Struktur der Schweißnaht hin, die unter zyklischer Belastung zum Versagenspunkt werden könnten.
Dokumentation und Rückverfolgbarkeit in der Fertigung
In der Luft- und Raumfahrt sowie im Nuklearbereich ist eine Schweißnaht ohne Dokumentation eine Schweißnaht, die es nicht gibt. Ein professioneller WIG-Schweißdienst bietet vollständige Rückverfolgbarkeit, einschließlich Materialwalzberichten (MTRs), Gasreinheitzertifikaten und Schweißqualifikationsaufzeichnungen (WPQR).
Sie sollten mit einem umfassenden Datenbericht (PDR) für Ihr Projekt rechnen Dieser Bericht beschreibt die spezifischen Schweißparameter, die verwendeten Voltmengen, Gasdurchflussraten und Chargennummern von Füllmetallen. Dieser Grad an Transparenz stellt sicher, dass Sie bei einem Ausfall einer Komponente im Feld in fünf Jahren auf die Daten zurückblicken und genau identifizieren können, wie sie hergestellt wurden. Dies ist das Markenzeichen eines hochwertigen technischen Dienstes, der langfristige Zuverlässigkeit über kurzfristige Geschwindigkeit stellt.
Optimierung des Designs für das Gas-Wolfram-Bogenschweißen
Um den größtmöglichen Nutzen aus einem WIG-Schweißdienst zu ziehen, müssen Sie Ihre Teile mit Blick auf den Prozess entwerfen Dies ist bekannt als Design for Manufacturing (DFM).Z.B. ist die Bereitstellung eines klaren Zugangs für den WIG-Brenner lebenswichtig, Anders als beim MIG-Schweißen, bei dem der Draht durch den Brenner geführt wird, benötigt WIG den Bediener, um beide Hände frei für den Brenner und einen für den Füllstab zu haben.
Wenn Sie ein Gelenk in einer “blinden” Ecke entwerfen, wo der Bediener den Bogen nicht sehen oder die Stange nicht zuführen kann, leidet die Qualität Durch Rücksprache mit Ihrem Partner während der CAD-Phase Schweißen können Sie oft kleine Anpassungen wie ein Rundengelenk zu einem V-Groove-Stoßgelenk machen, das die Festigkeit und Ästhetik der Endmontage deutlich verbessert.
Schlussfolgerung
Die Wahl eines WIG-Schweißdienstes ist eine Investition in die Langlebigkeit und Sicherheit Ihrer Industrieausrüstung Ob Sie es mit hochreinen Gasleitungen, hydraulischen Hochdruckverteilern oder ästhetischen Architekturkomponenten zu tun haben, die Präzision des WIG-Prozesses bietet ein Maß an Kontrolle, das keine andere Schweißmethode erreichen kann Indem Sie sich auf die Integrität des Wurzeldurchgangs, die hervorragende Rückspülung und die DFM-Prinzipien konzentrieren, stellen Sie sicher, dass Ihre Produkte den strengsten industriellen Anforderungen standhalten.
FAQ
Warum ist WIG-Schweißdienst Bevorzugt für dünnwandigen Edelstahl?
WIG-Schweißen ermöglicht eine unabhängige Wärmequelle und Füllmetallzugabe So können Sie das Grundmetall schmelzen, ohne unbedingt mehr Material hinzuzufügen, wodurch eine viel feinere Kontrolle über die Wärmeeinflusszone gegeben wird Dadurch wird ein “Durchbrennen” an dünnen Materialien verhindert und sichergestellt, dass die korrosionsbeständigen Eigenschaften des Edelstahls nicht durch übermäßige Hitze beeinträchtigt werden.
Wie verhindert man Oxidation an der Innenseite eines geschweißten Rohres?
Dies wird durch Rückspülung erreicht, wir versiegeln die Rohrenden und fluten den Innenraum vor Beginn der Schweißnaht mit Argongas, indem wir allen Sauerstoff aus dem Innenraum entfernen, verhindern wir “Zuckerung” (starke Oxidation), die den Durchfluss einschränken und strukturelle Schwäche in der Schweißnahtwurzel verursachen kann.
Welche Informationen muss ich für ein Angebot für einen WIG-Schweißdienst angeben?
o ein genaues Angebot erhalten, sollten Sie 2 D - oder 3 D-Zeichnungen, Materialspezifikationen (z.B, 6061-T6 Aluminium), die erforderlichen Toleranzwerte und alle spezifischen Prüfanforderungen wie Röntgen, Farbstoffdurchdringungsmittel (PT) oder hydrostatische Prüfung angeben.
Kann der WIG-Schweißdienst die Produktion in großen Stückzahlen bewältigen?
Während WIG im Allgemeinen langsamer ist als MIG-Schweißen, kann es für die Produktion in großen Stückzahlen durch Orbitalschweißsysteme und Pulslichtbogenautomatisierung skaliert werden. Bei kundenspezifischen oder komplexen Projekten machen die überlegene Qualität und der geringere Bedarf an Nachschweißreinigung es oft kostengünstiger als schnellere, chaotischere Methoden.
Was sind die Anzeichen für eine hochwertige WIG-Schweißung?
Eine hochwertige Schweißnaht sollte ein gleichmäßiges Welligkeitsmuster, keine sichtbare Porosität (Löcher), keine Hinterschneidung (Nuten am Schweißnahtrand) und eine Durchdringung von 100% an der Wurzel aufweisen. Bei Edelstahl sollte die Schweißnaht idealerweise eine strohige bis violette Farbe haben; Eine dunkelgraue oder schwarze Farbe weist darauf hin, dass die Schweißnaht überhitzt war.
Benötigen Sie Hilfe bei der Sicherung hochpräziser WIG-Schweißdienste?
Wenn Sie sich nicht sicher sind, welche Schweißspezifikationen oder Materialbehandlungen für Ihre komplexen Industriebaugruppen am besten geeignet sind, stehen Ihnen unsere technischen Experten zur Verfügung. Kontaktieren Sie uns Heute für eine personalisierte Beratung und stellen Sie sicher, dass Ihre kritischen Komponenten strukturell einwandfrei, vakuumdicht und nach höchsten Standards hergestellt sind. Riskieren Sie jetzt Projektverzögerungen oder strukturelle Ausfälle, um Ihre technische Integrität und Ihr Endergebnis zu schützen!
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.