
ما هي آلة مخرطة CNC وكيف تنتج أجزاء دقيقة؟
بيت
/
مدونة
/
ما هي آلة مخرطة CNC وكيف تنتج أجزاء دقيقة؟
ما هي آلة مخرطة CNC وكيف تنتج أجزاء دقيقة؟
أغسطس 19، 2026
جدول المحتويات
مقدمة
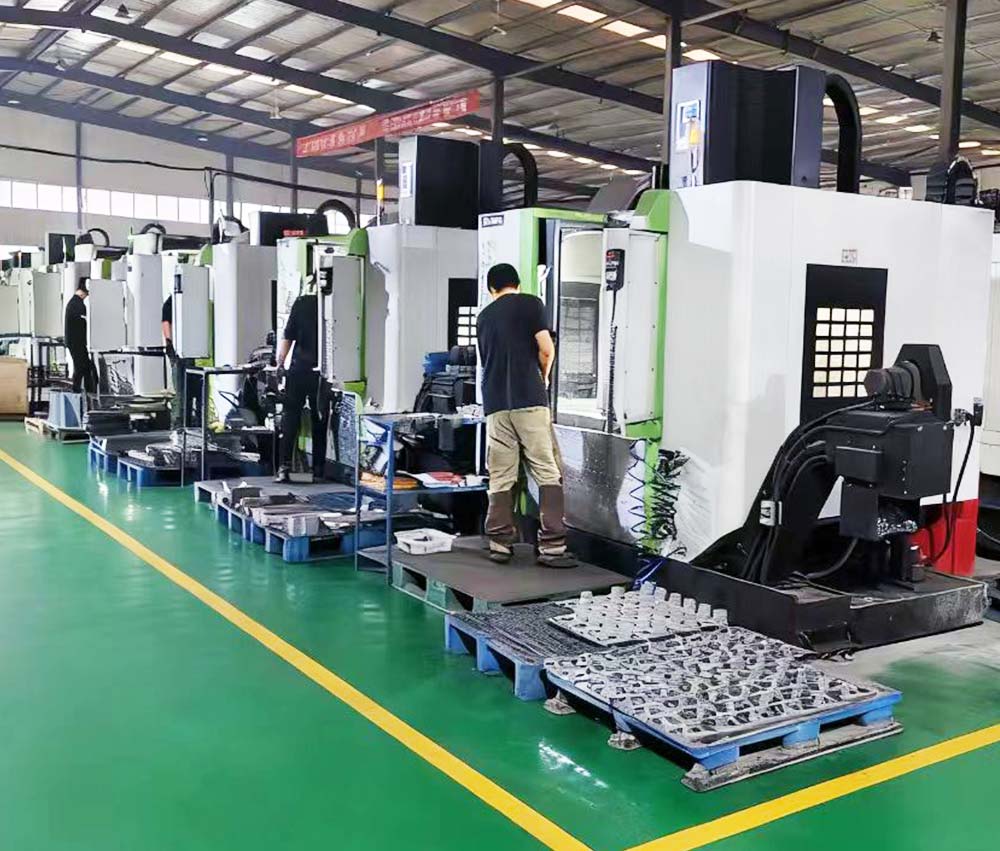
تعد آلة المخرطة CNC واحدة من أهم الأدوات الآلية لإنتاج المكونات المبنية حول محور الدوران. يمكن تصنيع الأعمدة والدبابيس والبطانات والأكمام والبكرات والأجزاء الملولبة والحواف والعديد من المكونات الأسطوانية الأخرى عن طريق تدوير قطعة العمل بينما تقوم أدوات القطع الخاضعة للتحكم بإزالة المواد من سطحها.
ما يجعل الدوران CNC الحديث مختلفًا عن عمل المخرطة اليدوية التقليدية ليس مجرد أتمتة. تجمع الآلة بين الحركة المبرمجة والتحكم في المغزل والأدوات وعقد العمل ومعلمات العملية في نظام تصنيع قابل للتكرار. بمجرد تطوير عملية مستقرة، يمكن تطبيق نفس تسلسل العمليات بشكل متسق عبر قطع عمل متعددة.
ومع ذلك، لا ينبغي النظر إلى آلة مخرطة CNC على أنها آلة تضمن الدقة تلقائيًا. لا تزال دقة الجزء تعتمد على سلوك المواد، وعقد العمل، وأدوات القطع، وتآكل الأدوات، وحالة الماكينة، والتأثيرات الحرارية، والبرمجة والفحص. لا يزال بإمكان المخرطة المتقدمة تقنيًا إنتاج أجزاء غير متناسقة إذا تم التحكم في هذه العوامل بشكل سيئ.
بالنسبة للمهندسين والمصنعين، فإن فهم كيفية عمل آلة المخرطة CNC فعليًا يجعل من السهل تصميم المكونات المحولة واختيار المواد المناسبة وتخطيط التفاوتات وتحديد ما إذا كانت عملية الخراطة هي العملية الصحيحة لجزء معين.
ما هي آلة مخرطة CNC؟
آلة مخرطة CNC هي أداة آلية يتم التحكم فيها بواسطة الكمبيوتر ومصممة بشكل أساسي لإزالة المواد من قطعة العمل الدوارة. أثناء عملية الدوران النموذجية، يتم تثبيت قطعة العمل بواسطة ظرف أو جهاز تثبيت عمل آخر وتدور حول محور المغزل بينما تتحرك أداة القطع على طول المسارات المبرمجة.
تحدد هذه العلاقة الأساسية بين قطعة العمل الدوارة وأداة القطع تحول عملية. يمكن تقليل الأقطار الخارجية، ويمكن حفر الثقوب الداخلية، ويمكن تشكيل الوجوه، ويمكن إنتاج الأخاديد وتشكيل الخيوط اعتمادًا على الأدوات وتكوين الماكينة.
يتحكم نظام CNC في الحركات وفقًا للتعليمات المبرمجة. بدلاً من تحريك أداة القطع يدويًا طوال العملية الكاملة، يحدد برنامج التشغيل مواضع الأداة ومسارات القطع وظروف المغزل والحركات ذات الصلة.
وهذا يجعل آلة مخرطة CNC مناسبة بشكل خاص عندما يحتوي أحد المكونات على هندسة أسطوانية قابلة للتكرار. بمجرد برمجة الجزء بشكل صحيح واستقرار عملية التصنيع، يمكن إنتاج ميزات مهمة وفقًا لنفس تسلسل المعالجة من قطعة عمل إلى أخرى.
النقطة المهمة هي أن الخراطة باستخدام الحاسب الآلي تجمع بين التحكم الرقمي والتصنيع المادي. يحدد البرنامج المكان الذي يجب أن تتحرك فيه الأداة، لكن النتيجة النهائية لا تزال تعتمد على كيفية تفاعل أداة القطع مع المادة الحقيقية.
كيف تعمل آلة مخرطة CNC؟
تبدأ دورة التصنيع بقطعة عمل يتم وضعها وتأمينها في الماكينة. اعتمادًا على المكون، قد تكون المادة الأولية عبارة عن مخزون شريطي، أو أنبوب، أو قطعة فارغة مُشكَّلة مسبقًا، أو حدادة، أو صب، أو أي شكل آخر مناسب من قطع العمل.
بمجرد تثبيت المادة بشكل صحيح، يقوم المغزل بتدوير قطعة العمل. يتم جعل أدوات القطع المثبتة على برج الأداة أو نظام تثبيت الأدوات ذي الصلة على اتصال متحكم فيه مع المادة الدوارة.
يحدد برنامج CNC حركة أداة القطع. أثناء الدوران الخارجي، تقوم الأداة بإزالة المواد من القطر الخارجي. أثناء المواجهة، تتحرك الأداة عبر نهاية المكون. يعمل الحفر على توسيع القطر الداخلي أو إنهائه، بينما يؤدي الحز إلى إنشاء ميزات غائرة أضيق. يتطلب الخيط حركة منسقة بين موضع الأداة ودوران المغزل.
وبالتالي، قد تكمل آلة مخرطة CNC واحدة عدة عمليات مختلفة دون إزالة قطعة العمل بين كل ميزة.
تعتبر هذه القدرة ذات قيمة خاصة عندما تشترك عدة أقطار وأكتاف وأخاديد وخيوط في نفس محور الدوران. يمكن أن تساعد الميزات المتعلقة بالتصنيع في ظل نفس ظروف العمل في الحفاظ على علاقتها الهندسية.
البرمجة هي مرحلة واحدة فقط من سير العمل هذا. يجب إنشاء إزاحات الأدوات، ويجب تحديد مرجع قطعة العمل، ويجب تحديد ظروف القطع المناسبة ويجب قياس المكون النهائي مقابل الرسم.
لهذا السبب، ينبغي فهم الخراطة باستخدام الحاسب الآلي على أنها عملية تصنيع خاضعة للرقابة وليست مجرد قطع آلي.
المكونات الأساسية لآلة مخرطة CNC
يعد المغزل عنصرًا أساسيًا في تشغيل آلة مخرطة CNC لأنه يقوم بتدوير قطعة العمل. يؤثر سلوك المغزل على ظروف القطع وجودة السطح واستقرار عملية التصنيع.
يقوم ظرف الظرف أو أي جهاز تثبيت عمل آخر بتوصيل قطعة العمل بالمغزل. يعد التثبيت الموثوق به أمرًا ضروريًا لأن المكون يجب أن يظل في موضعه الآمن أثناء تأثير قوى القطع عليه. تعتمد الطريقة المحددة على هندسة الجزء والمواد والطول والأسطح المتاحة للإمساك.
يسمح برج الأداة بإعداد أدوات قطع متعددة لعمليات مختلفة. بدلاً من استبدال الأداة يدويًا لكل خطوة تصنيع، يمكن للآلة فهرسة الأداة المطلوبة في موضعها وفقًا للبرنامج.
تتحكم المحاور الخطية في حركة الأداة بالنسبة إلى قطعة العمل الدوارة. يمكن أن تختلف بنية الماكينة الدقيقة، لكن هذه الحركات التي يتم التحكم فيها تسمح للأداة بإنتاج الأقطار والأطوال والوجوه والتناقص التدريجي والأخاديد وغيرها من الميزات.
يمكن استخدام غراب الذيل أو أنظمة الدعم الأخرى عندما تتطلب قطعة العمل الطويلة ثباتًا إضافيًا. بدون الدعم المناسب، قد ينحرف المكون النحيف أثناء التشغيل الآلي، مما يؤثر على الأبعاد وحالة السطح.
تساهم أنظمة إدارة سائل التبريد والرقائق أيضًا في استقرار العملية. تعمل الآلات على إزالة المواد بشكل مستمر، لذلك يجب التحكم في الرقائق وإدارة ظروف القطع لمنعها من التداخل مع الأداة أو المكون أو العمليات اللاحقة.
تعمل هذه الأنظمة معًا. نادرًا ما يكون الدوران الدقيق نتيجة لتشغيل مكون واحد من مكونات الماكينة بشكل مستقل؛ فهو يأتي من السلوك المنسق لنظام التصنيع الكامل.
ما هي العمليات التي يمكن لآلة مخرطة CNC القيام بها؟
الخراطة هي العملية الأساسية، ولكن يمكن لآلة المخرطة CNC إجراء عدة أنواع من إزالة المواد أثناء دورة المعالجة الكاملة.
يؤدي الدوران الخارجي إلى تقليل الأقطار الخارجية وتشكيلها. قد يؤدي ذلك إلى إنشاء أقسام أسطوانية مستقيمة أو أكتاف أو تناقص تدريجي أو مقاطع متدرجة اعتمادًا على تصميم الجزء.
تواجه الآلات نهاية قطعة العمل وتستخدم بشكل شائع لإنشاء سطح يمكن التحكم فيه يمكن من خلاله الرجوع إلى الأبعاد المحورية.
يعمل الحفر على فتحة داخلية موجودة. يمكنه توسيع القطر أو تحسين الهندسة أو إنتاج ميزة داخلية محددة. يمكن أيضًا دمج الحفر في تسلسل المعالجة حيث يسمح تكوين الماكينة بذلك.
ينتج عن الحز تجاويف ضيقة على الأسطح الخارجية أو الداخلية. يمكن أن تكون هذه الميزات مطلوبة للاحتفاظ بالحلقات أو عناصر الختم أو الخلوص أو لأغراض وظيفية أخرى.
يقوم الخيط بإنشاء خيوط لولبية وفقًا للهندسة المطلوبة. يمكن إنتاج الخيوط الخارجية والداخلية اعتمادًا على المكون والأدوات المتاحة.
يفصل الفراق المكون المكتمل عن مادة القضيب أو يقسم قطعة العمل في موضع محدد.
تضيف بعض مراكز الخراطة المتقدمة أدوات مدفوعة ومحاور إضافية يتم التحكم فيها. يؤدي هذا إلى توسيع نطاق الميزات التي يمكن إنتاجها دون نقل الجزء إلى آلة طحن منفصلة. ومع ذلك، ما إذا كانت هذه القدرات ضرورية أم لا، فيجب أن يعتمد على هندسة الأجزاء بدلاً من تعقيد المعدات وحدها.
ما هي الأجزاء الأكثر ملاءمة لتصنيع مخرطة CNC؟
تعتبر آلة مخرطة CNC مناسبة بشكل طبيعي للأجزاء التي يتم تنظيم هندستها حول محور مركزي.
الأعمدة هي مثال نموذجي. قد تحتوي على عدة أقطار وأكتاف وأخاديد وخيوط وواجهات محامل يمكن إنتاجها أثناء دوران المكون حول خط مركزي أساسي واحد.
تتناسب البطانات والأكمام أيضًا مع هذه العملية جيدًا لأن أقطارها الداخلية والخارجية عادةً ما يكون لها علاقة مهمة. يمكن أن يدعم تصنيع هذه الميزات في ظل إعدادات مخططة بعناية الهندسة متحدة المركز.
يمكن أيضًا أن تكون المسامير والفواصل والوصلات والفوهات والبكرات والعديد من المكونات من نوع الحافة مرشحة قوية للدوران باستخدام الحاسب الآلي.
لا ينبغي الحكم على ملاءمة الجزء من خلال الشكل العام وحده. العلاقة بين الميزات لا تقل أهمية. قد يكون المكون الذي يحتوي على عدد كبير من الجيوب المسطحة والميزات المنتشرة عبر عدة وجوه أكثر ملاءمة للطحن باستخدام الحاسب الآلي، حتى لو كان يتضمن أيضًا قسمًا أسطوانيًا واحدًا.
على العكس من ذلك، قد يكون من الأفضل التعامل مع المكون الأسطواني في المقام الأول مع عدد قليل فقط من الميزات المطحونة الثانوية كجزء مقلوب مع معالجة إضافية بعد ذلك.
وبالتالي فإن سؤال التصميم المفيد هو: ما هو المحور الذي يتحكم في معظم الهندسة الوظيفية؟
إذا كانت عدة أسطح وأقطار مهمة تشترك في محور دوران واحد، فغالبًا ما تكون آلة مخرطة CNC نقطة انطلاق منطقية لتخطيط العملية.
المواد المستخدمة لمعالجة آلة المخرطة CNC
يمكن تطبيق الخراطة باستخدام الحاسب الآلي على العديد من المعادن الهندسية والبلاستيك، ولكن سلوك المواد له تأثير مباشر على استراتيجية الأدوات والعمليات.
يتم اختيار سبائك الألومنيوم بشكل متكرر عندما يكون الوزن المنخفض نسبيًا وقابلية التشغيل الجيدة مفيدًا. يتم استخدام أنواع مختلفة من الفولاذ عندما تكون القوة أو مقاومة التآكل أو الأداء الهيكلي أمرًا مهمًا، في حين أن الفولاذ المقاوم للصدأ مناسب للعديد من المكونات التي تتطلب أداءً مرتبطًا بالتآكل وخصائص ميكانيكية معينة.
يمكن أيضًا تحويل البلاستيك الهندسي عندما تتناسب خصائصه مع التطبيق النهائي. ومع ذلك، فهي لا تتصرف تمامًا مثل المعادن أثناء القطع، ويجب أخذ عوامل مثل الصلابة وتوليد الحرارة وضغط التثبيت في الاعتبار.
لا يمكن بالضرورة لآلة مخرطة CNC نفسها استخدام ظروف قطع متطابقة لكل مادة.
قد تتغير مواد الأداة وهندسة الإدخال وسرعة المغزل والتغذية وعمق القطع واستراتيجية سائل التبريد وفقًا لمادة قطعة العمل والنتيجة المطلوبة. مزيد من المعلومات حول المشتركة مواد التصنيع باستخدام الحاسب الآلي يمكن أن يساعد في تحديد اختيار المواد قبل بدء التخطيط التفصيلي للعملية.
يمكن أن تؤثر حالة المادة أيضًا على سلوك الدوران. قد يتطلب مكونان لهما هندسة نهائية متطابقة استراتيجيات مختلفة عندما يبدأ أحدهما كمخزون شريطي والآخر يبدأ كفراغ على شكل قريب من الشبكة.
ولذلك يجب أن يربط قرار المواد أداء الجزء بمتطلبات التصنيع. يمكن أن يؤدي اختيار المادة أولاً والنظر في قابليتها للتصنيع لاحقًا إلى خلق صعوبات يمكن تجنبها، خاصة عندما يحتوي التصميم على ميزات رفيعة أو تجاويف عميقة أو متطلبات سطحية صعبة.
ما الذي يتحكم في دقة آلة مخرطة CNC؟
يتم إنتاج الدقة من خلال العملية بأكملها وليس من خلال وحدة التحكم CNC وحدها.
يجب أن تتمتع الآلة أولاً بثبات ميكانيكي كافٍ للمكون الذي يتم إنتاجه. يساهم كل من المغزل والأدلة وحامل الأدوات وتحديد موضع المحور في كيفية تحويل الحركة المبرمجة بشكل موثوق إلى إزالة فعلية للمواد.
عقد العمل لا يقل أهمية. إذا لم يتم تحديد موقع المكون بشكل متسق، فلن تتمكن المعالجة اللاحقة من إعادة إنتاج نفس الشكل الهندسي بشكل موثوق. يمكن أن يؤثر التثبيت المفرط أو غير المناسب أيضًا على قطع عمل معينة، خاصة المكونات الرفيعة أو المرنة نسبيًا.
تقدم حالة الأداة مصدرًا آخر للتنوع. تتآكل حواف القطع تدريجيًا كما هي مادة الآلة. يمكن أن يؤدي التآكل إلى تغيير قوى القطع والأبعاد وحالة السطح، لذلك يجب أخذ عمر الأداة في الاعتبار عند تطوير عملية قابلة للتكرار.
السلوك الحراري مهم أيضا. يمكن أن تتعرض قطعة العمل وأداة القطع والآلة لتغيرات في درجات الحرارة أثناء التشغيل الآلي. قد يكون التأثير صغيرًا بالنسبة لبعض الأجزاء ولكنه أكثر أهمية عندما يتم التحكم في الأبعاد والعلاقات الهندسية عن كثب.
يمكن لقطعة العمل نفسها أن تنحرف تحت قوى القطع. وهذا مهم بشكل خاص للأعمدة الطويلة والأجزاء النحيلة. حتى عندما يكون موضع الأداة المبرمج صحيحًا، يمكن لقطعة العمل المرنة أن تتحرك بعيدًا عن الأداة أثناء القطع.
وأخيرا، يجب أن يكون الفحص مناسبا للتسامح المطلوب. من الصعب التحكم في الدقة إذا لم يتمكن نظام القياس من تحديد التباين الذي يحتاج التصنيع إلى إدارته بشكل موثوق.
| عامل الدقة | التأثير المحتمل | النظر في العملية |
|---|---|---|
| العمل | خطأ تحديد المواقع أو التشوه | استخدم تحديد الموقع المستقر والتثبيت المناسب |
| ارتداء الأداة | الانجراف الأبعاد وتغييرات النهاية | مراقبة حالة الأداة والإزاحات |
| صلابة الشغل | الانحراف أثناء القطع | دعم المكونات النحيلة أو المرنة |
| السلوك المادي | استجابة قطع مختلفة | ضبط معلمات الأدوات والتصنيع |
| الظروف الحرارية | اختلاف الأبعاد | الحفاظ على عملية تصنيع مستقرة |
| برمجة | هندسة غير صحيحة أو مسار الأداة | التحقق من البرامج ومراجع الإعداد |
| حالة المغزل | نفاد أو قطع غير مستقر | الحفاظ على حالة الآلة المناسبة |
| فحص | اختلاف العملية غير المعترف به | مطابقة طريقة القياس للمتطلبات |
تشرح هذه العلاقة سبب قيام منشأتين تستخدمان معدات مماثلة بتحقيق نتائج مختلفة. تقوم الآلة بإنشاء القدرة، لكن التحكم في العملية يحدد مدى فعالية استخدام هذه القدرة.
استراتيجية أدوات آلة المخرطة CNC والقطع
أدوات القطع هي الواجهة المادية بين آلة مخرطة CNC وقطعة العمل. هندستها وحالتها لها تأثير مباشر على كيفية إزالة المواد.
يتم استخدام أدوات مختلفة للخراطة الخارجية، والحفر، والحز، والخيوط، والفراق. يعتمد اختيار الأداة على الميزة التي يتم إنتاجها بالإضافة إلى متطلبات المواد وصلابة قطعة العمل والسطح.
وينبغي أيضًا النظر في التخشين والتشطيب بشكل منفصل.
يزيل التخشين كميات أكبر من المواد ويحدد الشكل الهندسي التقريبي. الهدف الأساسي عادة هو إزالة المواد بشكل مستقر مع ترك بدل كافٍ للعمليات اللاحقة.
يستخدم التشطيب قطعًا أخف وزنًا وأكثر تحكمًا لتحديد الأبعاد النهائية وحالة السطح. إن فصل هذه الأهداف يمكن أن يجعل التحكم في العملية أسهل من توقع مسار أداة واحد لإنجاز كل شيء في وقت واحد.
يجب أن تعكس ظروف القطع أيضًا هندسة قطعة العمل. يمكن للمكون السميك والصلب أن يستجيب بشكل مختلف عن العمود الطويل النحيف حتى عندما يكون كلاهما مصنوعًا من نفس المادة.
تقدم المعالجة الداخلية اعتبارات إضافية لأن أدوات الحفر تمتد إلى قطعة العمل. كلما امتد شريط الحفر بعيدًا عن دعمه، أصبحت الصلابة أكثر أهمية. يمكن أن يساهم ضعف الاستقرار في الاهتزاز والأبعاد غير المتسقة وحالة السطح غير المناسبة.
ولذلك يجب تطوير استراتيجية الأدوات حول المكون الفردي بدلاً من اختيارها وفقًا لنموذج الآلة وحده.
آلة مخرطة CNC مقابل طحن CNC
يستخدم كل من الخراطة باستخدام الحاسب الآلي والطحن باستخدام الحاسب الآلي حركة الآلة المبرمجة لإزالة المواد، لكنهما يقتربان من قطعة العمل بشكل مختلف.
في آلة مخرطة CNC، توفر قطعة العمل عادةً الدوران الأساسي بينما تتحرك أداة القطع بالنسبة لها. ينتج هذا الترتيب بشكل طبيعي ميزات أسطوانية ودوارة.
في الطحن باستخدام الحاسب الآلي، توفر أداة القطع عادةً دوران القطع الأساسي أثناء تثبيت قطعة العمل في أداة التثبيت. ولذلك فإن الطحن مناسب بشكل طبيعي للأسطح المسطحة والجيوب والفتحات والهندسة المنشورية المعقدة.
ولا تعتبر أي من العمليتين أكثر دقة أو أكثر تقدمًا على مستوى العالم. تعتمد ملاءمتها على تصميم الأجزاء.
العمود الذي يحتوي على عدة أقطار متحدة المركز مناسب بشكل طبيعي للدوران. يعتبر الغلاف المستطيل ذو الجيوب وأنماط الفتحات أكثر ملاءمة للطحن بشكل طبيعي.
تجمع العديد من المكونات الصناعية الحقيقية بين كلا النوعين من الميزات. في هذه الحالات، قد تستخدم الشركة المصنعة الخراطة والطحن كعمليتين متكاملتين بدلاً من معاملتهما كبدائل.
ولذلك ينبغي أن يبدأ تخطيط التصنيع الحديث بالهندسة والوظيفة. الهدف ليس اختيار الآلة الأكثر تعقيدًا، بل اختيار مسار العملية الذي يمكنه إنشاء ميزات مهمة بدقة وبشكل متكرر.
كيف يؤثر العمل على نتائج تحويل CNC
يتم التعامل مع العمل في بعض الأحيان على أنه تفاصيل إعداد ثانوية، ولكن له تأثير كبير على أداء آلة مخرطة CNC.
يجب تثبيت المكون بقوة كافية لمقاومة قوى التشغيل الآلي، ومع ذلك يجب ألا تؤدي طريقة التثبيت إلى إتلاف قطعة العمل أو تشويهها دون داع.
غالبًا ما يمكن دعم الأجزاء القصيرة والصلبة بشكل فعال بالقرب من ظرف الظرف. تتصرف المكونات الطويلة بشكل مختلف لأن القسم غير المدعوم قد ينثني عندما تطبق أدوات القطع القوة.
ولذلك قد تكون هناك حاجة إلى دعم إضافي لقطع العمل النحيلة. يعتمد النهج الصحيح على عمليات القطر والطول والمواد والتصنيع.
موقع الأسطح الممسكة مهم أيضًا.
إذا كان لا بد من تثبيت السطح الحرج النهائي لعملية لاحقة، فيجب على الشركة المصنعة أن تفكر في كيفية تأثير طريقة التثبيت على هذا السطح. في بعض الحالات، يمكن أن تؤدي بدلات التشغيل الآلي أو أسطح تحديد المواقع البديلة إلى جعل العملية أكثر استقرارًا.
يمكن لمصممي الأجزاء تحسين قابلية التصنيع من خلال النظر في كيفية الاحتفاظ بالفراغ أثناء كل عملية رئيسية.
قد يكون من الصعب تصنيع المكون الذي لا يحتوي على أسطح تحديد موقع أو إمساك عملية حتى عندما تكون ميزاته الفردية سهلة التشغيل آليًا.
وبالتالي فإن التصميم الجيد للخراطة باستخدام الحاسب الآلي يأخذ في الاعتبار كلاً من الوصول إلى القطع والوصول إلى العمل.
تشطيب السطح والتسامح والتفتيش
إن تشطيب السطح ودقة الأبعاد مترابطان ولكنهما متطلبات منفصلة.
يمكن أن يقع القطر المقلوب ضمن تفاوت الأبعاد مع وجود حالة سطحية غير مناسبة للوظيفة المقصودة. يمكن أن يكون هذا مهمًا للمقاعد الحاملة أو مناطق الختم أو الواجهات المنزلقة أو الأسطح النهائية المرئية.
يمكن أن تؤثر هندسة أداة القطع والتغذية وظروف المغزل وسلوك المواد واستقرار الماكينة على السطح الناتج أثناء الدوران.
وينبغي أيضًا تحديد التسامح وفقًا للوظيفة.
لا يحتاج كل بُعد في المكون المقلوب إلى نفس درجة التحكم. قد يحتاج قطر المحمل أو الكتف المحدد إلى اهتمام وثيق، في حين أن سطح الخلوص غير ذي الصلة قد لا يتطلب دقة مكافئة.
يمكن أن يكون للتركيز والعلاقات المرتبطة بالنفاد أهمية خاصة في المكونات الدورانية. عندما تشترك عدة أقطار وظيفية في نفس المحور، يجب أن يأخذ التصنيع والفحص في الاعتبار العلاقة بينهما بدلاً من التعامل مع كل قطر كمقياس معزول.
ينبغي التخطيط للقياس حول متطلبات الرسم. قد تتطلب الأقطار الخارجية والتجويف الداخلي والأطوال والخيوط والعلاقات الهندسية أساليب فحص مختلفة.
وبالتالي فإن عملية آلة مخرطة CNC القوية تربط بين استراتيجية الرسم والتصنيع وطريقة القياس من البداية بدلاً من الانتظار حتى يصل الجزء النهائي إلى الفحص النهائي.
مشاكل آلة مخرطة CNC الشائعة وأسبابها
تعد الثرثرة واحدة من أكثر مشكلات الدوران التي يمكن التعرف عليها. يظهر عندما يتطور الاهتزاز بين نظام القطع وقطعة العمل، مما قد يؤثر على حالة السطح واستقرار العملية.
قد يشمل السبب الأدوات أو دعم قطع العمل أو ظروف القطع أو مجموعة من العوامل. إن مجرد تغيير إعداد آلة واحدة دون تحديد المصدر الأساسي قد لا يوفر حلاً مستقرًا.
يمكن أن ينجم اختلاف الأبعاد عن تآكل الأداة، أو حركة قطعة العمل، أو التغيرات الحرارية، أو عدم تناسق العمل أو معلمات العملية غير المناسبة.
قد يكون لحالة السطح السيئة أيضًا عدة أسباب محتملة. يمكن أن تتدهور حواف القطع، أو يمكن أن تتداخل الرقائق مع العملية، أو قد يحدث اهتزاز، أو قد لا تتطابق ظروف القطع المحددة مع المادة والميزة.
تقدم المكونات الطويلة النحيلة مشكلة شائعة أخرى: الانحراف. تطبق أداة القطع القوة على قطعة العمل الدوارة، ويمكن للقسم المرن أن يتحرك بعيدًا عن موضعه المقصود.
يمكن أن يؤثر التحكم في الرقاقة أيضًا على استقرار الإنتاج. يجب إزالة الرقائق من منطقة القطع بدلاً من تراكمها حول الأداة وقطعة العمل.
الدرس المهم هو أنه ينبغي تشخيص مشاكل تحويل CNC على أنها مشاكل عملية. قد يساعد تعديل البرنامج في بعض الحالات، لكن حالات أخرى تتطلب تغييرات في الأدوات أو العمل أو إعداد المواد أو تسلسل التشغيل.
من تحول النموذج الأولي إلى الإنتاج المتكرر
إن إنتاج أول مكون مقلوب مقبول يثبت إمكانية تصنيع التصميم. ولا يثبت تلقائيًا أن العملية جاهزة للإنتاج المتكرر.
تعد معالجة النماذج الأولية فرصة لتحديد الميزات الحساسة.
قد يحتاج العمود الطويل إلى دعم إضافي. قد يتطلب التجويف الداخلي العميق استراتيجية مختلفة للأداة. قد يستجيب قطر معين بشكل ملحوظ لتآكل الأداة، بينما قد تظل ميزة أخرى مستقرة طوال دورة التصنيع.
وينبغي دمج هذه الملاحظات في عملية الإنتاج.
يجب توثيق أساليب العمل المستقرة واختيار الأدوات والإزاحات وتسلسل التشغيل ونقاط الفحص بحيث لا يعتمد تكرار الإنتاج على إعادة اكتشاف نفس الحل لكل دفعة.
هذه إحدى مزايا العمل مع مزود متكامل لـ خدمات الخراطة باستخدام الحاسوب (CNC). يمكن أخذ متطلبات الخراطة في الاعتبار جنبًا إلى جنب مع عمليات الحفر والخيوط والحفر وعمليات التشغيل ذات الصلة عندما يتطلب المكون أكثر من مجرد ملف تعريف خارجي بسيط.
التكرار هو في نهاية المطاف خاصية العملية. توفر المعدات المتقدمة القدرة، ولكن التوثيق والتحكم في الأدوات والفحص وخبرة التصنيع تحول هذه القدرة إلى أجزاء متسقة.
كيفية تحديد ما إذا كانت آلة مخرطة CNC مناسبة للجزء الخاص بك
الاعتبار الأول يجب أن يكون الهندسة.
إذا كانت معظم الميزات المهمة أسطوانية ومنظمة حول خط مركزي مشترك، فمن المرجح أن يكون الدوران باستخدام الحاسب الآلي خيارًا قويًا للتصنيع. تعتبر الأعمدة والأكمام والبطانات والدبابيس والمكونات الدورانية أمثلة نموذجية.
الاعتبار الثاني هو علاقة الميزة.
يصبح الدوران مفيدًا بشكل خاص عندما يجب أن تحافظ عدة أقطار أو أكتاف أو ميزات ملولبة على علاقة متحكم فيها حول نفس المحور.
وينبغي أيضا تقييم طول الجزء والصلابة. قد يتم تحويل المكونات الطويلة جدًا أو النحيلة بنجاح، لكن الدعم وتخطيط العملية يصبحان أكثر أهمية.
تؤثر متطلبات المواد والسطح على القرار أيضًا. يجب أن تكون المادة مناسبة لاستراتيجية التصنيع المطلوبة، في حين يجب أن تكون متطلبات الأبعاد والسطح النهائية قابلة للتحقيق من خلال مسار العملية المناسب.
أخيرًا، فكر فيما إذا كانت هناك هندسة غير دورانية مهمة.
عدد صغير من الثقوب الثانوية أو المسطحات لا يجعل بالضرورة مكونًا غير مناسب للدوران. ومع ذلك، فإن التصميم الذي تهيمن عليه الجيوب والأسطح المعقدة والميزات على العديد من الوجوه قد يتم التعامل معه بشكل طبيعي كمكون طحن.
يبدأ اختيار العملية الأكثر فعالية من الجزء النهائي وليس من المعدات المتاحة.
خاتمة
تعد آلة المخرطة CNC أكثر بكثير من مجرد نسخة آلية من المخرطة التقليدية. فهو يجمع بين التحكم المبرمج ودوران المغزل وأدوات القطع وعقد العمل وتخطيط العمليات لتصنيع مكونات دورانية قابلة للتكرار.
تكمن قوتها الطبيعية في إنتاج الأعمدة والدبابيس والبطانات والأكمام والبكرات والمكونات الملولبة والأجزاء الأخرى التي تشترك هندستها المهمة في محور الدوران.
ومع ذلك، فإن الدقة لا تأتي من التحكم باستخدام الحاسب الآلي وحده. يؤثر سلوك المادة وحالة الأداة وثبات العمل وصلابة قطعة العمل والتأثيرات الحرارية والفحص على النتيجة النهائية.
يمكن للمهندسين تحسين نتائج تحويل CNC من خلال التصميم حول الهندسة الوظيفية، وتطبيق التفاوتات حيثما تكون مطلوبة حقًا والنظر في كيفية الاحتفاظ بالمكون وقياسه أثناء التصنيع.
بالنسبة للمصنعين، تتطلب العملية الموثوقة نفس النهج على مستوى الأنظمة. يجب أن تعمل البرمجة والأدوات والإعداد ومراقبة الجودة معًا بدلاً من إدارتها كمراحل منفصلة.
عندما تتم محاذاة تصميم الأجزاء وتخطيط العملية، يمكن لآلة مخرطة CNC توفير أساس مستقر لإنتاج مكونات مقلوبة دقيقة وقابلة للتكرار وموثوقة وظيفيًا.
التعليمات
ما هي آلة مخرطة CNC المستخدمة؟
تُستخدم آلة المخرطة CNC بشكل أساسي لتصنيع المكونات ذات الهندسة الدورانية، بما في ذلك الأعمدة والدبابيس والبطانات والأكمام والبكرات والفلنجات والأجزاء الملولبة. تدور قطعة العمل بينما تقوم أدوات القطع المبرمجة بإنشاء أقطار خارجية وتجويف داخلي ووجوه وأخاديد وميزات أخرى.
كيف تختلف آلة المخرطة CNC عن المخرطة اليدوية؟
تتبع آلة مخرطة CNC تعليمات مبرمجة للتحكم في حركة الأداة وعمليات التصنيع، بينما تعتمد المخرطة اليدوية بشكل مباشر أكثر على الحركات التي يتحكم فيها المشغل. يعد التحكم باستخدام الحاسب الآلي مفيدًا بشكل خاص عندما يجب إعادة إنتاج نفس الشكل الهندسي بشكل متسق عبر مكونات متعددة.
ما هي المواد التي يمكن لآلة مخرطة CNC معالجتها؟
يمكن لآلة مخرطة CNC معالجة العديد من المعادن الهندسية والبلاستيك عند اختيار الأدوات المناسبة وظروف القطع. تؤثر خصائص المواد على ظروف المغزل والتغذية وهندسة الأدوات وعقد العمل وإدارة الحرارة، لذلك يجب تطوير استراتيجية التشغيل الآلي لمادة قطعة العمل الفعلية.
ما هي الأجزاء الأكثر ملاءمة لآلة مخرطة CNC؟
تعتبر الأجزاء ذات الهندسة الأسطوانية والميزات المرتبة حول محور دوران مشترك مناسبة بشكل خاص. تشمل الأمثلة النموذجية الأعمدة والبطانات والأكمام والدبابيس والبكرات والمكونات الملولبة. قد تتطلب الأجزاء التي تهيمن عليها الأسطح المسطحة والجيوب والهندسة متعددة الوجوه المزيد من عمليات الطحن.
ما الذي يؤثر على دقة آلة مخرطة CNC؟
تعتمد دقة آلة مخرطة CNC على حالة الماكينة، والعمل، وتآكل أدوات القطع، وسلوك المواد، وصلابة قطعة العمل، والظروف الحرارية، والبرمجة والفحص. تتحكم العملية المستقرة في هذه العوامل معًا بدلاً من الاعتماد على موضع الأداة المبرمج وحده لتحقيق أبعاد متسقة.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.