
7 عوامل تصميم من الألومنيوم المصبوب تعمل على تحسين جودة الأجزاء
بيت
/
مدونة
/
7 عوامل تصميم من الألومنيوم المصبوب تعمل على تحسين جودة الأجزاء
7 عوامل تصميم من الألومنيوم المصبوب تعمل على تحسين جودة الأجزاء
أغسطس 19، 2026
جدول المحتويات
مقدمة
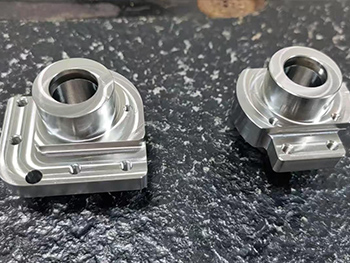
يستخدم الألومنيوم المصبوب على نطاق واسع عندما يحتاج المكون إلى مزيج من الوزن المنخفض نسبيًا والهندسة المعقدة ومقاومة التآكل والقدرة على دمج ميزات متعددة في جزء معدني واحد. غالبًا ما يمكن تشكيل العلب والأغطية والأقواس والدعامات وأجسام المعدات والمكونات الهندسية الأخرى بالقرب من هندستها النهائية من خلال الصب بدلاً من إزالة جميع المواد من الكتلة الصلبة.
ومع ذلك، فإن الحصول على مكون مفيد من الألومنيوم المصبوب ينطوي على أكثر بكثير من مجرد ملء القالب بالمعدن المنصهر. يؤثر سلوك السبائك وسمك الجدار وتدفق المعدن والتبريد والانكماش والمسامية الداخلية وبدلات التصنيع والتفاوتات الوظيفية على النتيجة النهائية. يمكن أن يبدو الصب مقبولاً من الخارج مع الاستمرار في خلق المشكلات عند تشكيل التجاويف الحرجة أو وجوه الختم أو ميزات التثبيت لاحقًا.
ولهذا السبب يجب تصميم أجزاء الألومنيوم المصبوب كأنظمة تصنيع كاملة. يحدد الصب الشكل القريب من الشبكة، في حين أن التصنيع والفحص والتشطيب غالبًا ما يحدد الخصائص الوظيفية التي يتطلبها التجميع النهائي.
تساعد العوامل السبعة التالية في تفسير مكان إنشاء جودة الألومنيوم المصبوب ولماذا يمكن للتعاون المبكر بين تصميم الأجزاء والصب والتصنيع الدقيق أن يمنع العديد من المشكلات قبل بدء الإنتاج.
1. حدد سبائك الألومنيوم المصبوبة حول التطبيق الحقيقي
جميع الألومنيوم المصبوب ليس هو نفسه. تحتوي عائلات السبائك المختلفة على مجموعات مختلفة من عناصر الألومنيوم والسبائك، مما ينتج عنه اختلافات في قابلية الصب والسلوك الميكانيكي ومقاومة التآكل والخصائص الحرارية والاستجابة للمعالجة اللاحقة.
ولذلك ينبغي اختيار السبيكة المناسبة وفقًا لكيفية عمل المكون النهائي وليس وفقًا للتفضيل العام للألمنيوم.
يحتوي الغلاف المعرض للتحميل الميكانيكي على أولويات مختلفة عن الغطاء الذي تتمثل وظيفته الأساسية في الحماية. قد يؤكد المكون الذي يجب أن ينقل الحرارة على السلوك الحراري، بينما قد يتطلب جزء آخر ثباتًا أفضل للأبعاد أو مقاومة للتآكل.
تؤثر عملية الصب نفسها أيضًا على اختيار السبائك. قد لا توفر السبيكة المناسبة لطريقة صب واحدة نفس سلوك المعالجة في ظل مجموعة أخرى من ضغط التعبئة ومواد القالب وظروف التبريد.
الأسرة الأوسع من سبائك الألومنيوم يتضمن تركيبات تم تطويرها لمتطلبات التصنيع والأداء المختلفة. ولذلك يجب على المصممين تحديد حالة المادة المطلوبة بوضوح بدلاً من وصف المكون فقط بأنه “aluminium.”
يؤثر اختيار المواد أيضًا على التصنيع باستخدام الحاسب الآلي لاحقًا. يمكن أن يختلف سلوك القطع وتكوين الرقائق وتحميل الأدوات وحالة السطح القابلة للتحقيق بين سبائك الألومنيوم. إذا تم تشكيل الأسطح الحرجة بعد الصب، فيجب أن يأخذ اختيار السبائك في الاعتبار أداء الصب ومتطلبات التصنيع.
تبدأ المواصفات العملية بظروف التشغيل وتعمل بشكل عكسي نحو اختيار المواد. وهذا يوفر أساسًا هندسيًا أقوى من اختيار السبيكة أولاً ومحاولة تكييف المكون المحيط بها بعد ذلك.
2. سمك جدار التصميم لتدفق وتبريد المعادن بشكل مستقر
يعد سمك الجدار أحد أكثر الخصائص تأثيرًا في تصميم الألومنيوم المصبوب.
يجب أن ينتقل المعدن المنصهر عبر القالب قبل أن يتصلب. يمكن للمقاطع الرقيقة أو المفاجئة للغاية أن تجعل التحكم في هذا التدفق أكثر صعوبة، في حين أن الاختلافات الكبيرة في السُمك يمكن أن تتسبب في تبريد مناطق مختلفة من المكون بمعدلات مختلفة.
ولذلك فإن سمك الجدار الموحد يعد بشكل عام هدفًا تصميميًا مفيدًا حيث تسمح وظيفة المنتج بذلك.
هذا لا يعني أن كل قسم يجب أن يكون له نفس السُمك تمامًا. يمكن أن تتطلب المتطلبات الهيكلية وميزات التثبيت ومسارات التحميل تغييرات محلية. الهدف هو جعل التحولات متعمدة وليست مفاجئة.
على سبيل المثال، يمكن لقسم سميك كبير متصل مباشرة بجدار أرق بكثير أن يخلق سلوكًا حراريًا غير متساوٍ. يمكن للانتقال الأكثر سلاسة أن يجعل التصلب أكثر قابلية للتنبؤ به وقد يقلل من خطر مشاكل الصب الموضعية.
يجب على المصممين أيضًا التمييز بين السُمك المطلوب للأداء الهيكلي والسمك المضاف ببساطة لأن المكون “ يبدو أقوى.” يمكن أن تؤدي إضافة مواد غير ضرورية إلى تغيير سلوك التبريد دون توفير تحسين وظيفي ذي معنى.
غالبًا ما تكون الأضلاع بديلاً مفيدًا عندما تكون الصلابة المحلية مطلوبة. بدلاً من زيادة سمك الجدار بأكمله، يمكن لميزات التسليح المصممة بشكل صحيح أن تدعم الهيكل مع الحفاظ على هندسة الصب أكثر توازناً.
وبالتالي فإن أفضل استراتيجية للجدار تأخذ في الاعتبار الصلابة وتدفق المعادن والتبريد والتصنيع اللاحق في وقت واحد.
3. فهم كيفية تأثير الهندسة على جودة الألومنيوم المصبوب
إحدى المزايا الرئيسية للألمنيوم المصبوب هي القدرة على إنشاء هندسة تتطلب إزالة واسعة النطاق للمواد إذا تم تشكيلها بالكامل من المخزون الصلب. غالبًا ما يمكن دمج الأشكال الخارجية المعقدة والأضلاع والرؤوس والتجويفات وميزات التثبيت المتكاملة مباشرة في عملية الصب.
ولا يزال ينبغي استخدام هذه الحرية بعناية.
يمكن أن تؤثر التحولات الحادة والمقاطع الثقيلة المعزولة والممرات الداخلية الصعبة والرؤوس ذات الوضع السيئ على كيفية دخول المعدن وتصلبه داخل القالب. قد لا تكون الهندسة الممكنة تقنيًا هي الهندسة الأكثر استقرارًا للتصنيع المتكرر.
يمكن أن تكون الشرائح والانتقالات المشعة مهمة حيث تؤدي التقاطعات المفاجئة إلى تركيز المواد وإحداث تغييرات مفاجئة في سمك القسم. يمكنهم أيضًا تقليل الزوايا الحادة التي تؤدي إلى تعقيد عملية ملء القالب.
تستحق الرؤوس المستخدمة في الثقوب الملولبة أو نقاط التثبيت اهتمامًا خاصًا. وينبغي النظر في قطرها وارتفاعها واتصالها بالجدران المحيطة معًا. قد يتصرف الرئيس الثقيل جدًا المتصل بجدار رقيق نسبيًا بشكل مختلف أثناء التبريد عن المواد المحيطة.
يجب أن يكون للأضلاع أيضًا غرض هيكلي واضح. يمكن أن ينتج التعزيز المفرط جزءًا أثقل وأقل تجانسًا حراريًا دون توفير تحسن متناسب في الصلابة.
ولذلك فإن مراجعة التصميم المفيدة تنظر إلى ما هو أبعد من الشكل الخارجي. يجب على المهندسين أن يفكروا في كيفية تأثير كل ضلع وتجويف ورئيس وانتقال على مسار وحجم المعدن المنصهر في جميع أنحاء الجزء.
4. التحكم في الانكماش والمسامية ومخاطر الصب الأخرى
يتضمن الصب الانتقال من المعدن السائل إلى المكون الصلب. يؤدي هذا التغيير المادي إلى خلق ظروف تصنيع غير موجودة في المعالجة الطرحية.
يحدث الانكماش عندما يبرد المعدن ويتصلب. يجب أن تأخذ عملية الصب وتصميم القالب في الاعتبار هذا السلوك بحيث تقترب الهندسة النهائية من الأبعاد المقصودة بعد التبريد.
المسامية هي اعتبار مهم آخر. قد تحدث فراغات مرتبطة بالغاز أو التصلب داخل عملية الصب اعتمادًا على تحضير المادة وملء القالب والسلوك الحراري والتحكم في العملية.
تعتمد الأهمية العملية للمسامية بشكل كبير على مكان حدوثها وما يجب على المكون القيام به.
قد يكون للانقطاع الداخلي الصغير الموجود داخل منطقة غير حرجة نتيجة هندسية مختلفة عن المسامية المكشوفة أثناء تصنيع وجه الختم أو الموجودة بالقرب من ميزة محملة للغاية.
يوضح هذا التمييز سبب ارتباط قبول الجودة بالوظيفة وليس بالمظهر وحده.
تشمل مخاوف الصب المحتملة الأخرى الحشو غير الكامل والشوائب وعدم انتظام السطح وتغييرات الأبعاد. يمكن أن تختلف أسبابها، لذلك لا ينبغي توقع إجراء تصحيحي واحد لحل كل مشكلة.
النهج الأكثر فائدة هو ربط الحالة المرصودة بإعداد المواد وتصميم القالب وسلوك التعبئة والتبريد وهندسة الأجزاء. غالبًا ما تشير العيوب المتكررة في نفس المنطقة إلى وجود علاقة منهجية بين المكون والعملية بدلاً من الاختلاف العشوائي.
بالنسبة لأجزاء الألومنيوم المصبوب المهمة، يجب أن يحدد تخطيط الفحص المناطق التي لها الأهمية الوظيفية الأكبر قبل تحديد معايير القبول المناسبة.
5. أضف بدل التصنيع عندما تكون الدقة مهمة بالفعل
يعد الصب فعالاً للغاية في إنشاء أشكال قريبة من الشبكة، لكن العديد من مكونات الألومنيوم المصبوب الهندسية لا تزال تتطلب معالجة باستخدام الحاسب الآلي.
قد تحتاج وجوه التثبيت إلى تسطيح يمكن التحكم فيه. قد تتطلب تجاويف المحمل دقة الأبعاد. قد تحتاج الثقوب الملولبة وأسطح الختم وميزات تحديد الموقع وواجهات التزاوج إلى تحكم أكثر إحكامًا مما تهدف عملية الصب وحدها إلى توفيره.
وهذا يخلق سؤال تصميم مهم: ما هي الأسطح التي يجب أن تظل مصبوبة، وأيها يجب أن يتم تشكيلها آليًا؟
عادةً ما توفر معالجة كل سطح فائدة هندسية قليلة. بدلاً من ذلك، يجب أن تركز المعالجة على الميزات التي تؤثر أبعادها أو هندستها أو حالة سطحها بشكل مباشر على الوظيفة.
يجب مراعاة بدل التصنيع المناسب على هذه الأسطح. إذا بقي القليل جدًا من المواد، فقد يترك تباين الصب الطبيعي مخزونًا غير كافٍ لتحديد الميزة النهائية باستمرار. ومع ذلك، فإن البدل المفرط يزيد من كمية المواد التي يجب إزالتها لاحقًا ويمكن أن يؤدي إلى تعقيد المعالجة دون داع.
وينبغي أيضًا أخذ المسندات في الاعتبار قبل بدء التشغيل الآلي.
تحتاج عملية التصنيع الأولى إلى أسطح مرجعية موثوقة أو ميزات تحديد الموقع. إذا لم يوفر الصب طريقة مستقرة لوضع قطعة العمل، فقد يصبح من الصعب التحكم في العمليات اللاحقة.
هذه العلاقة مهمة بشكل خاص عندما خدمات التصنيع باستخدام الحاسب الآلي تستخدم كمعالجة لاحقة لمكونات الصب. يجب التخطيط للصب والتصنيع معًا بحيث تدعم البدلات وميزات تحديد الموقع والأبعاد الحرجة نفس متطلبات الجزء النهائي.
وبالتالي فإن التصميم القوي من الألومنيوم المصبوب يميز ثلاث مجموعات من الأسطح: الهندسة التي يمكن أن تظل مصبوبة، والهندسة التي يجب تشكيلها آليًا، والميزات المرجعية المطلوبة لجعل هذه المعالجة قابلة للتكرار.
6. ضبط التفاوتات وفقًا لوظائف الصب والتصنيع
يجب أن تعكس استراتيجية التسامح لمكونات الألومنيوم المصبوب عملية التصنيع المستخدمة لإنشاء كل ميزة.
لا ينبغي التعامل مع الأبعاد المصبوبة والأبعاد المصنعة باستخدام الحاسب الآلي تلقائيًا كما لو أنها تأتي من نفس العملية. يمكن أن تكون أدوارها الوظيفية وضوابط التصنيع مختلفة.
قد يتحمل الكفاف الخارجي العام الذي يوفر الخلوص تباينًا أكبر في الأبعاد مقارنة بتجويف المحمل المُشكل آليًا. وبالمثل، فإن الضلع المصبوب المستخدم بشكل أساسي للصلابة لا يحتاج عادةً إلى نفس مستوى التحكم في الأبعاد مثل وجه تحديد الموقع المُشكل آليًا.
وينبغي توضيح هذا التمييز بوضوح في الرسومات الهندسية.
إن تطبيق التفاوتات المقيدة غير الضرورية على هندسة الصب غير الوظيفية يمكن أن يجعل تقييم الجودة أكثر تعقيدًا دون تحسين المنتج المجمع. النهج الأفضل هو تحديد الأبعاد التي تتحكم فعليًا في الملاءمة والحركة والختم والمحاذاة والأداء الهيكلي.
يجب بعد ذلك ربط الميزات المُشكَّلة بمذكرات ذات معنى.
تخيل مبيتًا مصبوبًا يحتوي على تجويف دقيق والعديد من فتحات التثبيت. إذا كانت هذه الميزات تتحكم في موضع مجموعة أخرى، فقد تكون علاقتها ببعضها البعض أكثر أهمية من الموضع الدقيق لسطح الصب الخارجي غير الوظيفي.
يجب أن يعكس تخطيط التسامح هذا التسلسل الهرمي الوظيفي.
يجب أن يتبع التفتيش نفس المنطق. قد تتطلب الهندسة الآلية الحرجة التحقق المباشر من الأبعاد، في حين يمكن تقييم ميزات الصب العامة وفقًا لمستوى التحكم المناسب للغرض منها.
وهذا يمنع حدوث خطأ تصنيعي شائع: المطالبة بالدقة في كل مكان بدلاً من التحكم في الدقة حيث تنتج قيمة وظيفية قابلة للقياس.
7. تخطيط مراقبة الجودة عبر الصب وما بعد التصنيع
لا ينبغي تقييم جودة الألومنيوم المصبوب فقط في نهاية الإنتاج.
بمجرد إزالة المادة، قد يصبح من الصعب ملاحظة بعض المعلومات حول حالة الصب الأصلية. على العكس من ذلك، يمكن أن تكشف المعالجة عن مناطق داخلية لم تكن مرئية في عملية الصب الأصلية.
ولذلك فإن استراتيجية التفتيش المرحلي تكون أكثر فائدة.
يمكن للفحص الوارد أو قبل التصنيع تقييم حالة الصب الإجمالية والأبعاد والميزات الرئيسية التي تؤثر على العمل. يمكن للفحوصات المتوسطة أن تؤكد ما إذا كانت المعالجة تتقدم من الأسطح المرجعية المستقرة. ثم يتحقق الفحص النهائي من الأبعاد والهندسة والأسطح التي تحدد أداء التجميع.
يجب أن تتطابق الطرق الدقيقة مع المخاطر المرتبطة بالمكون. يمكن للفحص البصري تحديد الظروف السطحية الواضحة. يقوم فحص الأبعاد بتقييم الهندسة. قد تكون تقنيات الفحص الأخرى مناسبة عندما تكون السلامة الداخلية مهمة للتطبيق.
يلخص الجدول أدناه كيفية تأثير العديد من قرارات تصميم الألومنيوم المصبوب على التصنيع النهائي.
| منطقة التصميم | مخاطر التصنيع الرئيسية | النهج الهندسي العملي |
|---|---|---|
| اختيار السبائك | سلوك غير مناسب للمواد أو المعالجة | مطابقة خصائص السبائك للوظيفة والتصنيع |
| سمك الجدار | تعبئة أو تبريد غير متساوي | الحفاظ على أقسام متوازنة حيثما كان ذلك عمليا |
| التحولات الثقيلة | الاختلافات الحرارية الموضعية | استخدم التحولات التدريجية والتعزيز الهادف |
| الزعماء والأضلاع | أقسام المواد المركزة | ميزات التصميم حول الحاجة الهيكلية وسلوك الصب |
| اختلاف الصب | مخزون الآلات غير كاف | توفير بدل التصنيع المناسب |
| استراتيجية المسند | إعداد الآلات غير مستقر | إنشاء تحديد المواقع العملية والميزات المرجعية |
| التسامح | قيود العملية غير الضرورية | تفاوتات وظيفية منفصلة عن هندسة الصب العامة |
| السلامة الداخلية | الانقطاعات الخفية | تطبيق التفتيش وفقا للمخاطر الوظيفية |
| متطلبات السطح | عمليات التشطيب غير الضرورية | الآلة أو الانتهاء فقط عندما تتطلب الوظيفة ذلك |
| التفتيش النهائي | العلاقات الأبعاد المفقودة | فحص وفقا لوظيفة الرسم واحتياجات التجميع |
الدرس الرئيسي هو أنه لا يمكن فصل جودة الصب تمامًا عن جودة التصنيع. إذا كان المكون سيحتوي في النهاية على واجهات مُشكَّلة بدقة، فإن كلتا المرحلتين تساهمان في ما إذا كان الجزء الأخير يعمل بشكل صحيح.
تعمل آلات الألمنيوم المصبوب وCNC بشكل أفضل كخطة عملية واحدة
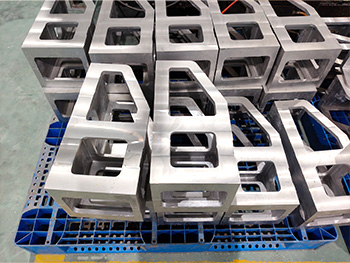
يتم التعامل مع الصب والتصنيع باستخدام الحاسب الآلي في بعض الأحيان على أنهما أنشطة مصادر منفصلة، ولكن المكونات المعقدة غالبًا ما تستفيد من النظر إليهما كمراحل متتالية لطريق تصنيع واحد.
يعتبر الصب فعالاً في إنشاء الشكل الواسع للمكون. تعتبر المعالجة باستخدام الحاسب الآلي فعالة في إنشاء هندسة مختارة عالية الدقة.
عند استخدامها معًا، تسمح هذه العمليات للمصممين بوضع الدقة في المكان المطلوب دون معالجة كل ميزة من المواد الصلبة.
ويتمثل التحدي في التفاعل بين العمليتين.
يحتاج الصب إلى مخزون تصنيع كافٍ في المواقع الصحيحة. يجب أن تحتوي قطعة العمل على أسطح أو ميزات موثوقة للموقع الأولي. يجب ألا تكشف المعالجة بشكل غير متوقع عن العيوب في المناطق ذات الوظائف الحرجة، ويجب أن تظل استراتيجية المسند النهائية متوافقة مع رسم الجزء.
قمة موجودة دليل عملية صب الألومنيوم يناقش العلاقة الأوسع بين طرق صب الألومنيوم والتفاوتات والمعالجة اللاحقة. بالنسبة لمشروع التصنيع، ينبغي النظر في هذه العلاقة بشكل مثالي قبل الانتهاء من هندسة الصب.
وينطبق هذا بشكل خاص على العلب والأقواس وأجسام الدعم ومكونات المعدات التي تحتوي على أسطح مصبوبة معقدة وواجهات دقيقة مُشكَّلة آليًا.
يجب على فريق التصميم أن يحدد مبكرًا الأبعاد التي تنشأ من عملية الصب والتي سيتم تحديدها في النهاية أثناء التشغيل الآلي. إن القيام بذلك يجعل كلاً من رسم الصب ورسم التشغيل النهائي أكثر فائدة.
المتطلبات السطحية لأجزاء الألومنيوم المصبوب
لا يحتاج كل سطح من الألومنيوم المصبوب إلى تشطيب إضافي.
يمكن أن تظل بعض الأسطح في حالتها الأصلية عندما لا يؤثر نسيجها وخصائص أبعادها على الوظيفة. قد تتطلب مناطق أخرى المعالجة لأنها تتصل بمكون آخر، أو تنشئ ختمًا، أو تحدد موقع التجميع أو حركة الدعم.
يجب أن تميز المواصفات هذه المتطلبات.
يمكن أن يخدم تشطيب السطح أيضًا أغراضًا تتجاوز دقة الأبعاد. اعتمادًا على متطلبات المكونات وظروف المواد المتوافقة، يمكن استخدام العمليات اللاحقة لتغيير مظهر السطح أو سلوك التآكل أو خصائص التآكل.
ومع ذلك، لا ينبغي تحديد التشطيب دون فهم كيفية تفاعله مع الصب الأساسي.
لا يمكن للمعالجة السطحية تصحيح هندسة الأبعاد الضعيفة، ولا يمكن للمعالجة التجميلية تعويض المواد غير المناسبة أو تصميم الصب.
وبالمثل، فإن تصنيع السطح لا يزيل تلقائيًا كل المشكلات المتعلقة بالصب. إذا كانت المسامية الداخلية موجودة بالقرب من المنطقة المُشكَّلة، فقد تكشفها إزالة المواد.
وبالتالي فإن النهج الأكثر موثوقية هو تحديد حالة السطح النهائي المطلوبة أولاً ثم تحديد مجموعة الصب والتصنيع والتشطيب التي يجب أن تخلقها.
الألومنيوم المصبوب مقابل التصنيع من المواد الصلبة
لا ينبغي التعامل مع الألومنيوم المصبوب والتصنيع الآلي من الألومنيوم الصلب كعمليات متنافسة في كل موقف. أنها تحل مشاكل التصنيع المختلفة.
توفر المعالجة مباشرة من المخزون الصلب تحكمًا كبيرًا في الهندسة وهي مفيدة بشكل خاص للنماذج الأولية والمكونات والأجزاء البسيطة نسبيًا حيث يتطلب جزء كبير من الهندسة النهائية معالجة دقيقة.
يصبح الصب جذابًا بشكل خاص من منظور التصنيع عندما يحتوي المكون على هندسة معقدة قريبة من الشبكة أو أضلاع متكاملة أو تجاويف أو رؤوس أو أشكال هيكلية قد تتطلب إزالة واسعة النطاق للمواد.
يجب أن يبدأ القرار بالجزء بدلاً من التفضيل العام لعملية واحدة.
قد يستفيد الغلاف المعقد للغاية من الصب متبوعًا بالتصنيع المستهدف. قد لا تحصل الكتلة الدقيقة الأصغر حجمًا ذات المعالجة الشاملة على كل سطح تقريبًا على نفس ميزة التصنيع من التشكيل المصبوب.
اتساق الإنتاج مهم أيضا. بمجرد إدخال مكون الصب في عملية التصنيع، يصبح تباين الصب متغير إدخال يحتاج مهندسو التصنيع إلى فهمه.
ولهذا السبب فإن المقارنة الأكثر فائدة ليست مجرد البث المزدوج مقابل التصنيع الآلي.“ والسؤال الأفضل هو مقدار الهندسة التي يجب تحديدها من خلال كل عملية.
بالنسبة للعديد من المكونات الهندسية، فإن الإجابة المثلى هي مزيج: ينتج الصب الشكل الفعال القريب من الشبكة، بينما تحدد المعالجة الدقة الوظيفية.
أخطاء تصميم الألومنيوم المصبوب الشائعة
أحد الأخطاء الشائعة هو تصميم المكون كما لو أن الصب ينتج نفس الشكل الهندسي تمامًا لعملية CNC النهائية.
يمكن أن يؤدي ذلك إلى أبعاد مقيدة بشكل مفرط على الأسطح غير الحرجة أو عدم كفاية السماح حول المناطق التي تتطلب تصنيعًا لاحقًا.
هناك مشكلة أخرى تتمثل في إجراء تغييرات مفاجئة في سمك الجدار دون النظر إلى سلوك التبريد. يمكن للتركيزات المحلية الكبيرة من المعدن أن تستجيب بشكل مختلف عن المقاطع الرقيقة المحيطة أثناء التصلب.
يمكن للرؤوس والأضلاع غير المتكاملة أن تخلق مشكلات مماثلة. يجب أن تدعم ميزات التعزيز مسار التحميل وهندسة الصب بدلاً من مجرد إضافة المواد حيثما يُفترض أن القوة الإضافية مفيدة.
قد يتجاهل المصممون أيضًا إمكانية الوصول إلى الآلات. قد يتطلب التجويف تشطيبًا دقيقًا ولكن يتم وضعه بطريقة تجعل الوصول إلى الأداة أو العمل صعبًا بلا داع.
تعد استراتيجية المسند مشكلة متكررة أخرى. إذا لم يوفر الصب ميزات مستقرة يمكن من خلالها لعملية التصنيع الأولى تحديد موقع الجزء، فيجب على فريق التصنيع إنشاء استراتيجية إعداد بديلة.
وينبغي أيضا تجنب الإفراط في المواصفات. إن طلب الدقة على مستوى الماكينة على كل سطح صب خارجي يمكن أن يضيف تعقيدًا في الفحص دون تحسين الأداء الوظيفي.
وأخيرا، لا ينبغي أن تتعارض رسومات الصب والتصنيع مع بعضها البعض. يجب أن يوضح مسار التصنيع بوضوح الشكل الهندسي الذي تم إنشاؤه أثناء الصب والأبعاد التي تتحكم في المكون النهائي.
يتم تصحيح هذه الأخطاء بشكل أكثر فعالية قبل الانتهاء من تخطيط الأدوات والإنتاج.
من المسبوكات النموذجية إلى الإنتاج المتكرر
يوفر النموذج الأولي لمكون الألومنيوم المصبوب معلومات حول أكثر بكثير مما إذا كان من الممكن إنتاج التصميم فعليًا.
يمكن للأجزاء المبكرة أن تكشف عن كيفية تصرف التحولات الجدارية، وما إذا كانت بدلات التصنيع المقصودة كافية، ومدى سهولة تحديد موقع الصب لعمليات CNC وما إذا كانت استراتيجية الفحص المقترحة تلتقط الخصائص الوظيفية المهمة.
وينبغي دمج هذه المعلومات في تخطيط الإنتاج.
إذا كانت إحدى المناطق تتطلب بشكل متكرر تعديلًا مفرطًا في التصنيع، فيجب مراجعة تصميم الصب الأساسي أو بدل الصب. إذا كانت عملية العمل غير مستقرة، فقد يلزم أخذ ميزات تحديد الموقع الإضافية في الاعتبار. إذا كشفت المعالجة عن انقطاعات داخلية متكررة في نفس الموقع، فإن العلاقة بين ظروف الصب وهندسة الأجزاء تستحق التحقيق.
والهدف من ذلك هو تحويل الدروس المستفادة من الإنتاج المبكر إلى عملية تصنيع قابلة للتكرار بدلاً من الاعتماد إلى أجل غير مسمى على تعويض المشغل.
يمكن تحسين تصميم التركيبات وبرامج التصنيع وخطط الفحص ومعايير الصب الواردة بناءً على ملاحظات التصنيع الفعلية.
تعتبر حلقة التغذية المرتدة هذه ذات قيمة خاصة للألمنيوم المصبوب لأن المكون يمر عبر عدة تحويلات قبل أن يصبح جزءًا دقيقًا نهائيًا.
ولذلك ينبغي أن تؤثر تجربة التصنيع على مراجعات التصميم اللاحقة. نادرًا ما يكون مكون الصب الأكثر نضجًا هو الذي يتطابق ببساطة مع نموذج CAD الأصلي؛ إنه الذي تم تحسين تصميمه حول سلوك العملية الفعلي دون المساس بوظيفته المقصودة.
كيفية تقييم حل تصنيع الألومنيوم المصبوب
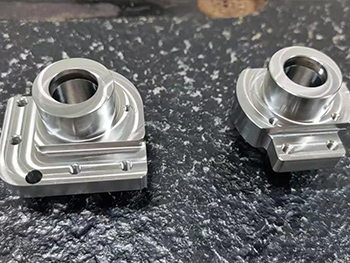
يجب تقييم حل التصنيع المناسب وفقًا للمكون الكامل بدلاً من عملية الصب وحدها.
تعد المعرفة المادية مهمة لأن اختيار السبائك يؤثر على كل من الصب والمعالجة النهائية. تعتبر القدرة على تصميم الصب مهمة لأن سمك الجدار والانتقالات والرؤساء والميزات الأخرى تؤثر على سلوك التصنيع.
تصبح القدرة على المعالجة اللاحقة على نفس القدر من الأهمية عندما يحتوي المكون على أسطح دقيقة.
إذا كان غلاف الصب يتطلب تجاويف محمل، وفتحات ملولبة، وأوجه تثبيت يتم التحكم فيها، فإن الجودة النهائية تعتمد على كيفية تنسيق الصب والتصنيع. قد يواجه المورد الذي يفهم مرحلة واحدة فقط صعوبة في تحسين مسار العملية بالكامل.
يجب أن تتوافق القدرة على الفحص أيضًا مع مخاطر المكونات الفعلية. يجب أن تفهم الشركة المصنعة الخصائص التي يجب تقييمها قبل التصنيع والتي يتم التحقق منها بشكل أفضل في الجزء النهائي.
يوفر الاتصال الفني مؤشرًا مفيدًا آخر لنضج التصنيع. إذا كان أحد المكونات يحتوي على انتقالات صعبة للجدار، أو مخزون تصنيع غير كافٍ أو تواريخ غير واضحة، فيجب أن يكون الفريق الهندسي قادرًا على تحديد هذه المشكلات أثناء المراجعة بدلاً من الانتظار حتى الفحص النهائي.
وبالتالي فإن أفضل حل للألمنيوم المصبوب لا يتم تعريفه ببساطة من خلال القدرة على إنتاج الصب. وينبغي أن يوفر طريقًا خاضعًا للرقابة بدءًا من المواد الخام والهندسة القريبة من الشبكة وحتى المعالجة الدقيقة والتحقق النهائي.
خاتمة
يوفر الألومنيوم المصبوب للمصممين مرونة هندسية كبيرة، لكن المكونات الناجحة تتطلب أكثر من مجرد اختيار الألومنيوم واختيار عملية الصب.
اختيار السبائك، وسمك الجدار، والهندسة، وسلوك التصلب، وبدل التصنيع، والتفاوتات ومراقبة الجودة كلها تؤثر على النتيجة النهائية. تصبح هذه العوامل أكثر أهمية عندما يحتوي الصب على واجهات مُشكَّلة بدقة.
أقوى استراتيجية تصنيع تقسم المسؤولية بين العمليات بذكاء.
يجب أن يحدد الصب الهندسة المعقدة القريبة من الشبكة التي ينتجها بفعالية. يجب أن تحدد المعالجة باستخدام الحاسب الآلي الأبعاد والتجويف والأوجه والخيوط والواجهات التي تتطلب دقة وظيفية أكبر. يجب أن يتحقق الفحص من الخصائص التي تحدد التجميع والأداء فعليًا.
يعمل هذا النهج أيضًا على تحسين قرارات التصميم. بدلاً من المطالبة بأقصى قدر من الدقة في جميع أنحاء المكون بأكمله، يمكن للمهندسين تركيز الدقة حيث تخلق قيمة وظيفية.
بالنسبة لأجزاء الألومنيوم المصبوب المعقدة، يعد التنسيق المبكر بين الصب والتصنيع والفحص أحد أكثر الطرق المفيدة لتحسين التكرار. يعد تحديد موقع الصب المصمم مع وضع التصنيع النهائي في الاعتبار أسهل، وأسهل في التصنيع، وأسهل في التقييم كمكون نهائي.
التعليمات
ما هو الألومنيوم المصبوب؟
الألومنيوم المصبوب هو الألومنيوم أو سبائك الألومنيوم التي يتم تشكيلها عن طريق إدخال المعدن المنصهر في قالب والسماح له بالتصلب في شكل محدد. قد يظل المكون الناتج مصبوبًا إلى حد كبير أو يخضع للمعالجة باستخدام الحاسب الآلي والفحص وتشطيب السطح عند الحاجة إلى متطلبات وظيفية أكثر إحكامًا.
هل الألومنيوم المصبوب مناسب للمكونات الدقيقة؟
نعم، يمكن استخدام الألومنيوم المصبوب للمكونات الدقيقة عند التخطيط للصب وما بعد التصنيع معًا. يمكن أن ينشئ الصب هندسة معقدة قريبة من الشبكة، بينما تخلق المعالجة باستخدام الحاسب الآلي تجاويف مهمة وأوجه تثبيت وخيوط وميزات أخرى تتطلب تحكمًا أقرب في الأبعاد أو الهندسة.
هل يمكن تصنيع أجزاء الألومنيوم المصبوب باستخدام الحاسب الآلي؟
نعم. يتم استخدام التصنيع باستخدام الحاسب الآلي بشكل متكرر لإنهاء المناطق الوظيفية لأجزاء الألومنيوم المصبوب. يجب على المصممين توفير بدل تصنيع مناسب وميزات مرجعية مستقرة بحيث يمكن إنتاج الأسطح المهمة باستمرار دون إزالة المواد غير الضرورية من المناطق غير الوظيفية في الصب.
ما الذي يسبب العيوب في أجزاء الألمنيوم المصبوب؟
يمكن أن تساهم ظروف الصب التي تتضمن تدفق المعادن والتصلب وإعداد المواد وتصميم القالب وهندسة المكونات في حدوث العيوب. يجب تقييم المسامية والحشو غير المكتمل وتغير الأبعاد وفقًا لمكان حدوثها وما إذا كانت تؤثر على القوة أو الختم أو التصنيع أو التجميع النهائي.
كيف ينبغي تصميم أجزاء الألومنيوم المصبوب للتصنيع؟
يجب أن تشتمل أجزاء الألومنيوم المصبوب المخصصة للتصنيع على مخزون كافٍ حول الأسطح الحرجة، وميزات التصنيع التي يمكن الوصول إليها ومراجع تحديد المواقع العملية. يجب أن تركز التفاوتات الوظيفية على الواجهات النهائية، في حين يجب أن تستخدم الهندسة العامة المصبوبة المتطلبات المناسبة لعملية الصب.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.