
7 Designfaktoren aus gegossenem Aluminium, die die Teilequalität verbessern
Zuhause
/
Blog
/
7 Designfaktoren aus gegossenem Aluminium, die die Teilequalität verbessern
7 Designfaktoren aus gegossenem Aluminium, die die Teilequalität verbessern
19. August 2026
Inhaltsverzeichnis
Einleitung
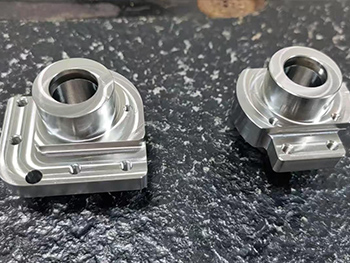
Aluminiumguss wird häufig verwendet, wenn ein Bauteil eine Kombination aus relativ geringem Gewicht, komplexer Geometrie, Korrosionsbeständigkeit und der Fähigkeit benötigt, mehrere Merkmale in einem einzigen Metallteil zu integrieren Gehäuse, Abdeckungen, Halterungen, Stützen, Gerätekörpern und andere technische Bauteile können oft durch Gießen näher an ihrer endgültigen Geometrie geformt werden als durch Entfernen des gesamten Materials aus einem festen Block.
Die Gewinnung einer nützlichen Aluminiumgusskomponente erfordert jedoch viel mehr als das Befüllen einer Form mit geschmolzenem Metall. Legierungsverhalten, Wandstärke, Metallfluss, Abkühlung, Schrumpfung, innere Porosität, Bearbeitungszulagen und Funktionstoleranzen beeinflussen alle das Endergebnis. Ein Guss kann äußerlich akzeptabel aussehen und dennoch Probleme verursachen, wenn kritische Bohrungen, Dichtflächen oder Montagemerkmale später bearbeitet werden.
Deshalb sollten Aluminiumgussteile als komplette Fertigungssysteme konzipiert werden Das Gießen stellt die nahezu netznahe Form her, während die Bearbeitung, Inspektion und Endbearbeitung häufig die für die Endmontage erforderlichen funktionellen Eigenschaften festlegt.
Die folgenden sieben Faktoren helfen zu erklären, wo Aluminiumgussqualität entsteht und warum eine frühzeitige Zusammenarbeit zwischen Teiledesign, Guss und Präzisionsbearbeitung viele Probleme vor Produktionsbeginn verhindern kann.
1. Wählen Sie gegossene Aluminiumlegierungen rund um die reale Anwendung
Alle Aluminiumgüsse sind nicht gleich Verschiedene Legierungsfamilien enthalten unterschiedliche Kombinationen von Aluminium und Legierungselementen, wodurch Variationen in der Gießbarkeit, im mechanischen Verhalten, in der Korrosionsbeständigkeit, in den thermischen Eigenschaften und in der Reaktion auf die anschließende Verarbeitung entstehen.
Die geeignete Legierung sollte daher entsprechend der Funktionsweise der fertigen Komponente und nicht gemäß einer allgemeinen Präferenz für Aluminium ausgewählt werden.
Ein Gehäuse, das mechanischer Belastung ausgesetzt ist, hat andere Prioritäten als eine Abdeckung, deren Hauptfunktion der Schutz ist. Ein Bauteil, das Wärme übertragen muss, kann das thermische Verhalten betonen, während ein anderes Teil möglicherweise eine bessere Dimensionsstabilität oder Korrosionsbeständigkeit erfordert.
Auch der Gießprozess selbst beeinflusst die Legierungsauswahl Eine für ein Gießverfahren geeignete Legierung bietet unter einer anderen Kombination aus Fülldruck, Formmaterial und Kühlbedingungen möglicherweise nicht das gleiche Verarbeitungsverhalten.
Die breitere Familie von Aluminiumlegierungen Zusammensetzungen umfasst, die für unterschiedliche Herstellungs - und Leistungsanforderungen entwickelt wurden Konstrukteure sollten daher den erforderlichen Materialzustand klar angeben, anstatt das Bauteil nur als “Aluminium” zu beschreiben”
Die Materialauswahl wirkt sich auch auf die spätere CNC-Bearbeitung aus. Das Schneidverhalten, die Spanbildung, die Werkzeugbelastung und der erreichbare Oberflächenzustand können zwischen Aluminiumlegierungen variieren. Wenn kritische Oberflächen nach dem Gießen bearbeitet werden, sollte bei der Legierungsauswahl sowohl die Gießleistung als auch die Bearbeitungsanforderungen berücksichtigt werden.
Eine praktische Spezifikation beginnt mit den Betriebsbedingungen und arbeitet rückwärts in Richtung Materialwahl Dies bietet eine stärkere technische Grundlage als zuerst eine Legierung auszuwählen und danach zu versuchen, das Bauteil um sie herum anzupassen.
2. Design Wandstärke für stabilen Metallfluss und Kühlung
Die Wandstärke ist eines der einflussreichsten Merkmale eines Aluminiumgussdesigns.
Geschmolzenes Metall muss vor dem Erstarren durch die Form wandern Extrem dünne oder abrupte Abschnitte können die Kontrolle dieses Flusses erschweren, während große Dickenschwankungen dazu führen können, dass verschiedene Bereiche des Bauteils unterschiedlich schnell abkühlen.
Eine gleichmäßige Wandstärke ist daher im Allgemeinen ein nützliches Designziel, sofern die Produktfunktion dies zulässt.
Das bedeutet nicht, dass jeder Abschnitt genau die gleiche Dicke haben muss Strukturelle Anforderungen, Montagemerkmale und Lastpfade können lokale Änderungen erfordern Ziel ist es, Übergänge eher bewusst als abrupt zu gestalten.
Beispielsweise kann ein großer dicker Abschnitt, der unmittelbar mit einer viel dünneren Wand verbunden ist, ein ungleichmäßiges thermisches Verhalten erzeugen. Ein sanfterer Übergang kann die Erstarrung vorhersehbarer machen und das Risiko lokaler Gießprobleme verringern.
Konstrukteure sollten auch zwischen der für die strukturelle Leistung erforderlichen Dicke und der hinzugefügten Dicke unterscheiden, nur weil das Bauteil “stärker aussieht” Durch das Hinzufügen von unnötigem Material kann das Kühlverhalten verändert werden, ohne dass eine sinnvolle funktionelle Verbesserung erzielt wird.
Rippen sind oft eine nützliche Alternative, wenn lokale Steifigkeit erforderlich ist Anstatt die Dicke einer ganzen Wand zu erhöhen, können richtig gestaltete Verstärkungsmerkmale die Struktur tragen und gleichzeitig die Gussgeometrie ausgewogener halten.
Die beste Wandstrategie berücksichtigt daher gleichzeitig Steifigkeit, Metallfluss, Kühlung und spätere Bearbeitung.
3. Verstehen Sie, wie sich die Geometrie auf die Qualität von gegossenem Aluminium auswirkt
Einer der Hauptvorteile von Aluminiumguss ist die Möglichkeit, Geometrie zu erzeugen, die bei vollständiger Bearbeitung aus massivem Material eine umfangreiche Materialentfernung erfordern würde Komplexe äußere Formen, Rippen, Vorsprünge, Hohlräume und integrierte Montagemerkmale können oft direkt in den Guss integriert werden.
Diese Freiheit sollte dennoch sorgfältig genutzt werden.
Scharfe Übergänge, vereinzelte schwere Abschnitte, schwierige innere Durchgänge und schlecht positionierte Vorsprünge können die Art und Weise beeinflussen, wie Metall in die Form eintritt und sich darin verfestigt. Eine technisch mögliche Geometrie ist möglicherweise nicht die stabilste Geometrie für die wiederholte Herstellung.
Filets und abgerundete Übergänge können dort wichtig sein, wo abrupte Schnittpunkte sonst Material konzentrieren und plötzliche Änderungen der Abschnittsdicke erzeugen würden, sie können auch scharfe Ecken reduzieren, die das Füllen von Formen erschweren.
Besondere Aufmerksamkeit verdienen Bosse, die für Gewindelöcher oder Befestigungspunkte verwendet werden, Ihr Durchmesser, ihre Höhe und ihre Verbindung zu Umfassungswänden sollten zusammen betrachtet werden Ein sehr schwerer Vorsprung, der mit einer relativ dünnen Wand verbunden ist, kann sich während der Kühlung vom Umgebungsmaterial anders verhalten.
Rippen sollten auch einen klaren strukturellen Zweck haben Übermäßige Verstärkung kann ein Teil erzeugen, das schwerer und thermisch weniger gleichmäßig ist, ohne eine proportionale Verbesserung der Steifigkeit zu bewirken.
Eine nützliche Designüberprüfung blickt daher über die äußere Form hinaus. Ingenieure sollten überlegen, wie sich jede Rippe, jeder Hohlraum, jede Nabe und jeder Übergang auf den Weg und das Volumen des geschmolzenen Metalls im gesamten Teil auswirkt.
4. Kontrollschrumpfung, Porosität und andere Gießrisiken
Beim Gießen handelt es sich um einen Übergang von flüssigem Metall zu einem festen Bauteil. Diese physikalische Veränderung schafft Herstellungsbedingungen, die bei der subtraktiven Bearbeitung nicht vorhanden sind.
Schrumpfung tritt auf, wenn das Metall abkühlt und erstarrt Der Gießprozess und die Formkonstruktion müssen dieses Verhalten berücksichtigen, damit sich die fertige Geometrie nach dem Abkühlen den vorgesehenen Abmessungen nähert.
Porosität ist ein weiterer wichtiger Gesichtspunkt Gas - oder erstarrungsbedingte Hohlräume können innerhalb eines Gussstücks je nach Materialvorbereitung, Formfüllung, thermischem Verhalten und Prozesskontrolle auftreten.
Die praktische Bedeutung der Porosität hängt stark davon ab, wo sie auftritt und was das Bauteil tun muss.
Eine kleine interne Diskontinuität, die sich innerhalb eines unkritischen Bereichs befindet, kann andere technische Konsequenzen haben als die Porosität, die bei der Bearbeitung einer Dichtfläche freigelegt wird oder sich in der Nähe eines hochbelasteten Merkmals befindet.
Diese Unterscheidung zeigt, warum Qualitätsakzeptanz mit der Funktion und nicht nur mit dem Aussehen zusammenhängen sollte.
Weitere mögliche Besorgnisse beim Gießen sind unvollständige Füllung, Einschlüsse, Oberflächenunregelmäßigkeiten und Maßänderungen Ihre Ursachen können unterschiedlich sein, so dass nicht zu erwarten ist, dass eine einzige Korrekturmaßnahme jedes Problem löst.
Ein sinnvollerer Ansatz ist es, den beobachteten Zustand mit Materialvorbereitung, Formgestaltung, Füllverhalten, Kühlung und Teilegeometrie zu verbinden Wiederholte Defekte im gleichen Bereich deuten oft eher auf eine systematische Beziehung zwischen dem Bauteil und dem Prozess als auf zufällige Variation hin.
Bei kritischen Aluminiumgussteilen sollte daher in der Inspektionsplanung ermittelt werden, welche Regionen die größte funktionale Bedeutung haben, bevor geeignete Akzeptanzkriterien festgelegt werden.
5. Fügen Sie Bearbeitungsbeihilfe hinzu, wo Präzision tatsächlich wichtig ist
Das Gießen ist hocheffektiv für die Herstellung netznaher Formen, aber viele technische Aluminiumgusskomponenten erfordern immer noch eine CNC-Bearbeitung.
Montageflächen benötigen möglicherweise eine kontrollierte Ebenheit Lagerbohrungen erfordern möglicherweise eine Maßgenauigkeit Gewindelöcher, Dichtflächen, Lokalisierungsmerkmale und Passschnittstellen müssen möglicherweise strenger kontrolliert werden, als der Gießvorgang allein bieten soll.
Daraus ergibt sich eine wichtige Gestaltungsfrage: Welche Oberflächen sollen im Gusszustand verbleiben und welche sollen bearbeitet werden?
Die Bearbeitung jeder Oberfläche bringt in der Regel nur einen geringen technischen Nutzen, stattdessen sollte sich die Bearbeitung auf Merkmale konzentrieren, deren Abmessungen, Geometrie oder Oberflächenbeschaffenheit die Funktion direkt beeinflussen.
An diesen Oberflächen muss eine angemessene Bearbeitungszugabe in Betracht gezogen werden, wenn zu wenig Material zurückbleibt, kann es bei normaler Gussvariation zu einem unzureichenden Lagerbestand kommen, um das endgültige Merkmal konsistent zu etablieren. Eine übermäßige Zugabe erhöht jedoch die Materialmenge, die später entfernt werden muss, und kann die Verarbeitung unnötig erschweren.
Daten sollten auch vor Beginn der Bearbeitung berücksichtigt werden.
Der erste Bearbeitungsvorgang benötigt zuverlässige Referenzflächen oder Lokalisierungsmerkmale, bietet der Guss keine stabile Möglichkeit, das Werkstück zu positionieren, können nachfolgende Vorgänge schwer zu kontrollieren sein.
Diese Beziehung ist besonders wichtig, wenn CNC-Bearbeitungsdienstleistungen Als Nachbearbeitung für Gussbauteile verwendet werden Guss und Bearbeitung sollten gemeinsam geplant werden, damit Zulagen, Lokalisierungsmerkmale und kritische Abmessungen die gleichen Fertigteilanforderungen unterstützen.
Ein starkes Design aus Aluminiumguss unterscheidet daher drei Gruppen von Oberflächen: Geometrie, die im gegossenen Zustand bleiben kann, Geometrie, die bearbeitet werden muss, und Referenzmerkmale, die erforderlich sind, um diese Bearbeitung wiederholbar zu machen.
6. Setzen Sie Toleranzen nach Guss- und Bearbeitungsfunktionen
Die Toleranzstrategie für Aluminiumgusskomponenten sollte den Herstellungsprozess widerspiegeln, der zur Erstellung jedes Merkmals verwendet wird.
Abmessungen im Gusszustand und CNC-bearbeitete Abmessungen sollten nicht automatisch so behandelt werden, als ob sie aus demselben Prozess stammen. Ihre funktionalen Rollen und Fertigungskontrollen können unterschiedlich sein.
Eine allgemeine Außenkontur, die Freiraum bietet, verträgt möglicherweise größere Dimensionsschwankungen als eine bearbeitete Lagerbohrung. Ebenso benötigt eine Rippe im Gusszustand, die hauptsächlich der Steifigkeit dient, normalerweise nicht das gleiche Maß an Dimensionskontrolle wie eine bearbeitete Positionierungsfläche.
Diese Unterscheidung sollte auf technischen Zeichnungen klar kommuniziert werden.
Die Anwendung unnötig restriktiver Toleranzen auf nicht funktionale Gussgeometrie kann die Qualitätsbewertung komplizierter machen, ohne das zusammengebaute Produkt zu verbessern. Der bessere Ansatz besteht darin, die Abmessungen zu identifizieren, die tatsächlich Passform, Bewegung, Abdichtung, Ausrichtung und strukturelle Leistung steuern.
Bearbeitete Funktionen sollten dann mit aussagekräftigen Daten verknüpft werden.
Stellen Sie sich ein Gussgehäuse vor, das eine Präzisionsbohrung und mehrere Befestigungslöcher enthält. Wenn diese Merkmale die Position einer anderen Baugruppe steuern, kann ihre Beziehung zueinander wichtiger sein als die genaue Position einer nicht funktionsfähigen Außengussoberfläche.
Die Toleranzplanung sollte diese funktionale Hierarchie widerspiegeln.
Die Inspektion sollte der gleichen Logik folgen Kritische bearbeitete Geometrie kann eine direkte Maßüberprüfung erfordern, während allgemeine Gießmerkmale entsprechend dem für ihren Zweck geeigneten Kontrollniveau bewertet werden können.
Dies verhindert einen häufigen Herstellungsfehler: überall Präzision zu fordern, anstatt Präzision dort zu kontrollieren, wo sie messbare funktionale Werte erzeugt.
7. Planen Sie die Qualitätskontrolle im gesamten Guss- und Nachbearbeitungsprogramm
Die Qualität von Aluminiumguss sollte nicht erst am Ende der Produktion bewertet werden.
Sobald Material wegbearbeitet wurde, können einige Informationen über den ursprünglichen Gießzustand schwieriger zu beobachten sein. Umgekehrt kann die Bearbeitung interne Bereiche freilegen, die auf dem ursprünglichen Guss nicht sichtbar waren.
Eine abgestufte Inspektionsstrategie ist daher sinnvoller.
Die Eingangs - oder Vorbearbeitungsinspektion kann den Gesamtgusszustand, die Schlüsselabmessungen und die Merkmale, die sich auf die Arbeitshaltung auswirken, bewerten. Zwischenkontrollen können bestätigen, ob die Bearbeitung von stabilen Referenzflächen aus voranschreitet. Die Endkontrolle überprüft dann die Abmessungen, Geometrie und Oberflächen, die die Montageleistung bestimmen.
Die genauen Methoden sollten den mit dem Bauteil verbundenen Risiken entsprechen Visuelle Untersuchung kann offensichtliche Oberflächenbedingungen erkennen Dimensionsinspektion bewertet Geometrie Andere Inspektionstechniken können geeignet sein, wenn interne Integrität für die Anwendung wichtig ist.
Die folgende Tabelle fasst zusammen, wie mehrere Designentscheidungen für Aluminiumguss die nachgelagerte Fertigung beeinflussen.
| Designbereich | Hauptherstellungsrisiko | Praktischer technischer Ansatz |
|---|---|---|
| Legierungsauswahl | Ungeeignetes Material oder Verarbeitungsverhalten | Kombinieren Sie die Eigenschaften der Legierung, um zu funktionieren und herzustellen |
| Wandstärke | Ungleichmäßige Füllung oder Kühlung | Halten Sie ausgewogene Abschnitte bereit, wo dies praktisch möglich ist |
| Schwere Übergänge | Lokalisierte thermische Unterschiede | Verwenden Sie schrittweise Übergänge und gezielte Verstärkung |
| Chefs und Rippen | Konzentrierte Materialabschnitte | Designmerkmale rund um strukturelle Anforderungen und Gießverhalten |
| Gießvariation | Unzureichendes Bearbeitungsmaterial | Sorgen Sie für eine angemessene Bearbeitungszulage |
| Datumsstrategie | Instabiler Bearbeitungsaufbau | Erstellen Sie praktische Ortungs- und Referenzfunktionen |
| Toleranzen | Unnötige Prozesseinschränkungen | Trennen Sie funktionelle Maschinentoleranzen von der allgemeinen Gussgeometrie |
| Interne Integrität | Versteckte Diskontinuitäten | Führen Sie die Inspektion entsprechend dem funktionellen Risiko durch |
| Anforderungen an die Oberfläche | Unnötige Endbearbeitungsvorgänge | Maschine oder Finish nur dort, wo die Funktion es erfordert |
| Endkontrolle | Fehlende Dimensionsbeziehungen | Überprüfen Sie entsprechend der Zeichenfunktion und den Montageanforderungen |
Die wichtigste Lehre ist, dass die Gussqualität nicht vollständig von der Bearbeitungsqualität getrennt werden kann, wenn das Bauteil letztendlich präzisionsgefertigte Schnittstellen enthält, tragen beide Stufen dazu bei, ob das endgültige Teil korrekt funktioniert.
Die Bearbeitung von Gussaluminium und CNC funktioniert am besten als ein Prozessplan
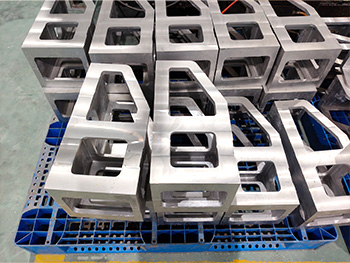
Gießen und CNC-Bearbeitung werden manchmal als separate Beschaffungsaktivitäten behandelt, komplexe Komponenten profitieren jedoch oft davon, sie als aufeinanderfolgende Phasen eines Fertigungswegs zu betrachten.
Das Gießen ist effizient bei der Etablierung der breiten Form eines Bauteils. Die CNC-Bearbeitung ist effektiv bei der Etablierung ausgewählter hochpräziser Geometrie.
Zusammengenommen ermöglichen diese Prozesse es Designern, Präzision dort zu platzieren, wo sie erforderlich ist, ohne jedes Merkmal aus massivem Material zu bearbeiten.
Die Herausforderung ist die Schnittstelle zwischen den beiden Prozessen.
Ein Guss benötigt genügend Bearbeitungsmaterial an den richtigen Stellen Das Werkstück muss zuverlässige Oberflächen oder Merkmale für die Erstortung aufweisen, die Bearbeitung sollte nicht unerwartet Mängel in funktionskritischen Bereichen aufdecken, und die endgültige Datumstrategie muss mit der Teilezeichnung kompatibel bleiben.
Apex besteht Prozessführung Aluminiumguss Erörtert die umfassendere Beziehung zwischen Aluminiumgussmethoden, Toleranzen und anschließender Verarbeitung. Für ein Herstellungsprojekt sollte diese Beziehung idealerweise berücksichtigt werden, bevor die Gussgeometrie fertiggestellt wird.
Dies ist insbesondere für Gehäuse, Halterungen, Stützkörper und Gerätekomponenten relevant, die sowohl komplexe Gussoberflächen als auch präzise bearbeitete Schnittstellen enthalten.
Das Designteam sollte frühzeitig erkennen, welche Abmessungen vom Guss ausgehen und welche letztendlich bei der Bearbeitung festgelegt werden, Dadurch wird sowohl die Gusszeichnung als auch die endgültige Bearbeitungszeichnung nützlicher.
Oberflächenanforderungen für Aluminiumgussteile
Nicht jede Aluminiumgussoberfläche benötigt eine zusätzliche Veredelung.
Einige Oberflächen können in ihrem ursprünglichen Gusszustand bleiben, wenn ihre Textur und ihre Maßeigenschaften die Funktion nicht beeinträchtigen Andere Bereiche müssen möglicherweise bearbeitet werden, da sie eine andere Komponente berühren, eine Dichtung herstellen, eine Baugruppe lokalisieren oder eine Bewegung unterstützen.
Die Spezifikation sollte diese Anforderungen unterscheiden.
Die Oberflächenveredelung kann auch Zwecken dienen, die über die Maßhaltigkeit hinausgehen. Abhängig von den Komponentenanforderungen und kompatiblen Materialbedingungen können spätere Prozesse eingesetzt werden, um das Aussehen der Oberfläche, das Korrosionsverhalten oder die Verschleißeigenschaften zu verändern.
Die Endbearbeitung sollte jedoch nicht spezifiziert werden, ohne zu verstehen, wie sie mit dem darunter liegenden Guss zusammenwirkt.
Eine Oberflächenbehandlung kann eine schlechte Maßgeometrie nicht korrigieren, und eine kosmetische Verarbeitung kann unangemessenes Material oder Gussdesign nicht ausgleichen.
Ebenso beseitigt die Bearbeitung einer Oberfläche nicht automatisch jedes gussbedingte Problem. Wenn in der Nähe des bearbeiteten Bereichs eine innere Porosität vorhanden ist, kann das Entfernen von Material diese offenbaren.
Der zuverlässigste Ansatz besteht daher darin, zunächst den erforderlichen endgültigen Oberflächenzustand zu ermitteln und dann zu bestimmen, durch welche Kombination aus Gießen, Bearbeiten und Veredeln dieser Zustand erreicht werden soll.
Aluminiumguss vs. Bearbeitung aus festem Material
Aluminiumguss und die Bearbeitung aus massivem Aluminium sollten nicht in jeder Situation als konkurrierende Verfahren behandelt werden Sie lösen unterschiedliche Fertigungsprobleme.
Die Bearbeitung direkt aus massivem Material bietet eine erhebliche Kontrolle über die Geometrie und ist besonders nützlich für Prototypen, relativ einfache Komponenten und Teile, bei denen ein Großteil der endgültigen Geometrie eine Präzisionsbearbeitung erfordert.
Besonders attraktiv wird das Gießen aus fertigungstechnischer Sicht, wenn das Bauteil komplexe netznahe Geometrie, integrierte Rippen, Hohlräume, Vorsprünge oder Strukturformen enthält, die sonst eine umfangreiche Materialentfernung erfordern würden.
Die Entscheidung sollte mit dem Teil beginnen und nicht mit einer allgemeinen Präferenz für einen Prozess.
Ein hochkomplexes Gehäuse kann vom Gießen mit anschließender gezielter Bearbeitung profitieren Ein kleinerer Präzisionsblock mit umfangreicher Bearbeitung auf nahezu jeder Oberfläche erhält möglicherweise nicht den gleichen Herstellungsvorteil wie ein gegossener Vorformling.
Auch die Produktionskonsistenz ist wichtig. Sobald eine Gusskomponente in einen Bearbeitungsprozess eingeführt wird, wird die Gussvariation zu einer Eingangsvariablen, die Bearbeitungsingenieure verstehen müssen.
Deshalb ist der sinnvollste Vergleich nicht einfach “Gießen versus Bearbeiten” Eine bessere Frage ist, wie viel Geometrie durch jeden Prozess hergestellt werden sollte.
Für viele technische Komponenten ist die optimale Antwort eine Kombination: Das Gießen erzeugt die effiziente Nahnetzform, während die Bearbeitung die funktionale Präzision festlegt.
Häufige Designfehler aus gegossenem Aluminium
Ein häufiger Fehler besteht darin, die Komponente so zu gestalten, als ob das Gießen genau die gleiche Geometrie erzeugt wie ein fertiger CNC-Vorgang.
Dies kann zu übermäßig restriktiven Abmessungen auf unkritischen Oberflächen oder zu einer unzureichenden Berücksichtigung von Bereichen führen, die eine spätere Bearbeitung erfordern.
Ein weiteres Problem ist die abrupte Änderung der Wandstärke ohne Berücksichtigung des Abkühlverhaltens Große lokale Metallkonzentrationen können während der Erstarrung anders reagieren als umgebende Dünnschnitte.
Schlecht integrierte Vorsprünge und Rippen können ähnliche Probleme verursachen Verstärkungsmerkmale sollten den Lastweg und die Gießgeometrie unterstützen, anstatt einfach Material hinzuzufügen, wo immer zusätzliche Festigkeit als nützlich angenommen wird.
Konstrukteure übersehen möglicherweise auch den Zugang zur Bearbeitung. Eine Bohrung erfordert möglicherweise eine präzise Endbearbeitung, ist jedoch so positioniert, dass der Zugang zum Werkzeug oder das Halten des Werkzeuges unnötig erschwert wird.
Die Datumsstrategie ist ein weiteres häufiges Problem. Wenn das Gießen keine stabilen Merkmale bietet, anhand derer der erste Bearbeitungsvorgang das Teil lokalisieren kann, muss das Fertigungsteam eine alternative Einrichtungsstrategie erstellen.
Überspezifikation sollte ebenfalls vermieden werden. Die Anforderung einer Genauigkeit auf bearbeitetem Niveau auf jeder externen Gussoberfläche kann die Inspektionskomplexität erhöhen, ohne die funktionale Leistung zu verbessern.
Schließlich sollten sich Guss - und Bearbeitungszeichnungen nicht widersprechen Der Fertigungsweg sollte klar kommunizieren, welche Geometrie beim Gießen festgelegt wird und welche Abmessungen das fertige Bauteil steuern.
Diese Fehler werden am effektivsten korrigiert, bevor die Werkzeug- und Produktionsplanung abgeschlossen ist.
Von Prototypengussteilen bis hin zur wiederholbaren Produktion
Ein Prototyp einer Aluminiumgusskomponente gibt Auskunft über viel mehr als nur darüber, ob das Design physisch hergestellt werden kann.
Frühe Teile können Aufschluss darüber geben, wie sich Wandübergänge verhalten, ob die vorgesehenen Bearbeitungszugaben ausreichen, wie leicht das Gussteil für CNC-Vorgänge lokalisiert werden kann und ob die vorgeschlagene Inspektionsstrategie die wichtigen Funktionsmerkmale erfasst.
Diese Informationen sollten in die Produktionsplanung einfließen.
Wenn ein Bereich wiederholt eine übermäßige Anpassung der Bearbeitung erfordert, sollte die zugrunde liegende Gusskonstruktion oder - zulage überprüft werden. Wenn die Arbeitshaltung instabil ist, müssen möglicherweise zusätzliche Ortungsmerkmale berücksichtigt werden. Wenn bei der Bearbeitung wiederkehrende interne Diskontinuitäten an derselben Stelle auftreten, verdient die Beziehung zwischen Gussbedingungen und Teilegeometrie eine Untersuchung.
Ziel ist es, Lehren aus der frühen Produktion in einen wiederholbaren Herstellungsprozess umzuwandeln, anstatt sich auf unbestimmte Zeit auf die Vergütung des Bedieners zu verlassen.
Das Vorrichtungsdesign, die Bearbeitungsprogramme, die Inspektionspläne und die eingehenden Gießkriterien können alle auf der Grundlage tatsächlicher Fertigungsbeobachtungen verfeinert werden.
Diese Rückkopplungsschleife ist besonders wertvoll für Aluminiumguss, da das Bauteil mehrere Umwandlungen durchläuft, bevor es zu einem fertigen Präzisionsteil wird.
Fertigungserfahrung sollte daher spätere Konstruktionsrevisionen beeinflussen Die ausgereifteste Gusskomponente ist selten diejenige, die einfach zum ursprünglichen CAD-Modell passt; sie ist diejenige, deren Konstruktion um das tatsächliche Prozessverhalten herum verfeinert wurde, ohne die beabsichtigte Funktion zu beeinträchtigen.
So bewerten Sie eine Lösung zur Herstellung von Aluminiumguss
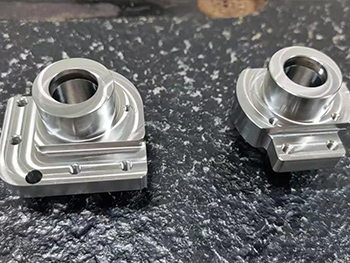
Eine geeignete Fertigungslösung sollte anhand der gesamten Komponente und nicht nur anhand des Gießvorgangs bewertet werden.
Materialwissen ist wichtig, da die Legierungsauswahl sowohl das Gießen als auch die nachgelagerte Verarbeitung beeinflusst Die Fähigkeit zur Gusskonstruktion ist wichtig, da Wandstärke, Übergänge, Vorsprünge und andere Merkmale das Herstellungsverhalten beeinflussen.
Ebenso wichtig wird die Nachbearbeitungsfähigkeit, wenn die Komponente Präzisionsoberflächen enthält.
Wenn ein Gussgehäuse Lagerbohrungen, Gewindelöcher und kontrollierte Montageflächen benötigt, hängt die endgültige Qualität davon ab, wie Guss und Bearbeitung aufeinander abgestimmt sind Ein Lieferant, der nur eine Stufe versteht, kann Schwierigkeiten haben, den gesamten Prozessweg zu optimieren.
Die Inspektionsfähigkeit sollte auch den tatsächlichen Komponentenrisiken entsprechen Der Hersteller sollte verstehen, welche Eigenschaften vor der Bearbeitung bewertet werden müssen und welche am besten am endgültigen Teil überprüft werden können.
Die technische Kommunikation liefert einen weiteren nützlichen Hinweis auf die Fertigungsreife Wenn ein Bauteil schwierige Wandübergänge, unzureichendes Bearbeitungsmaterial oder unklare Daten enthält, sollte das Ingenieurteam in der Lage sein, diese Probleme während der Überprüfung zu erkennen, anstatt bis zur Endkontrolle zu warten.
Die beste Aluminiumgusslösung definiert sich daher nicht einfach durch die Fähigkeit, einen Guss herzustellen. Sie sollte einen kontrollierten Weg vom Rohmaterial und der netznahen Geometrie durch Präzisionsbearbeitung und abschließende Überprüfung bieten.
Schlussfolgerung
Aluminiumguss bietet Designern eine erhebliche geometrische Flexibilität, aber erfolgreiche Komponenten erfordern mehr als die Auswahl von Aluminium und die Wahl eines Gießverfahrens.
Legierungsauswahl, Wandstärke, Geometrie, Erstarrungsverhalten, Bearbeitungszulage, Toleranzen und Qualitätskontrolle beeinflussen alle das Endergebnis Diese Faktoren gewinnen noch an Bedeutung, wenn der Guss präzisionsgefertigte Grenzflächen enthält.
Die stärkste Fertigungsstrategie teilt die Verantwortung intelligent zwischen Prozessen auf.
Das Gießen sollte die komplexe netznahe Geometrie etablieren, die es effektiv erzeugt Die CNC-Bearbeitung sollte die Abmessungen, Bohrungen, Flächen, Gewinde und Schnittstellen festlegen, die eine höhere funktionale Präzision erfordern Die Inspektion sollte die Eigenschaften überprüfen, die tatsächlich die Montage und Leistung bestimmen.
Dieser Ansatz verbessert auch Designentscheidungen Anstatt maximale Präzision im gesamten Bauteil zu fordern, können Ingenieure Präzision dort konzentrieren, wo sie funktionalen Wert schafft.
Bei komplexen Aluminiumgussteilen ist daher die frühzeitige Abstimmung zwischen Guss, Bearbeitung und Inspektion eine der nützlichsten Möglichkeiten, die Wiederholbarkeit zu verbessern Ein Guss, der mit Blick auf die nachgelagerte Fertigung entworfen wurde, ist einfacher zu lokalisieren, einfacher zu bearbeiten und als fertiges Bauteil leichter zu bewerten.
FAQ
Was ist Aluminiumguss?
Aluminiumguss ist Aluminium oder eine Aluminiumlegierung, die durch Einbringen von geschmolzenem Metall in eine Form und dessen Erstarren in eine definierte Form entsteht. Das resultierende Bauteil kann weitgehend im Gusszustand verbleiben oder einer CNC-Bearbeitung, Inspektion und Oberflächenveredelung unterzogen werden, wenn strengere funktionelle Anforderungen erforderlich sind.
Ist Aluminiumguss für Präzisionskomponenten geeignet?
Ja, Aluminiumguss kann für Präzisionskomponenten verwendet werden, wenn Guss und Nachbearbeitung gemeinsam geplant werden. Der Guss kann eine komplexe netznahe Geometrie etablieren, während die CNC-Bearbeitung kritische Bohrungen, Montageflächen, Gewinde und andere Merkmale erzeugt, die eine genauere Maß- oder geometrische Steuerung erfordern.
Können Aluminiumgussteile CNC-bearbeitet werden?
Ja. CNC-Bearbeitung wird häufig verwendet, um Funktionsbereiche von Aluminiumgussteilen zu bearbeiten. Designer sollten geeignete Bearbeitungszugaben und stabile Referenzmerkmale bereitstellen, damit kritische Oberflächen konsistent hergestellt werden können, ohne unnötiges Material aus nicht funktionalen Bereichen des Gussstücks zu entfernen.
Was verursacht Mängel an Aluminiumgussteilen?
Gießbedingungen mit Metallfluss, Erstarrung, Materialvorbereitung, Formgestaltung und Bauteilgeometrie können zu Defekten beitragen Porosität, unvollständige Füllung und Maßvariation sollten danach bewertet werden, wo sie auftreten und ob sie sich auf Festigkeit, Abdichtung, Bearbeitung oder Endmontage auswirken.
Wie sind Aluminiumgussteile für die Bearbeitung zu gestalten?
Aluminiumgussteile, die für die Bearbeitung bestimmt sind, sollten ausreichend Lagerbestand um kritische Oberflächen, zugängliche Bearbeitungsmerkmale und praktische Lokalisierungsreferenzen enthalten Funktionstoleranzen sollten sich auf fertige Schnittstellen konzentrieren, während die allgemeine Geometrie im Gusszustand Anforderungen verwenden sollte, die dem Gießprozess entsprechen.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.