
7 fatores de design de alumínio fundido que melhoram a qualidade da peça
Lar
/
Blog
/
7 fatores de design de alumínio fundido que melhoram a qualidade da peça
7 fatores de design de alumínio fundido que melhoram a qualidade da peça
Agosto 19, 2026
Índice
Introdução
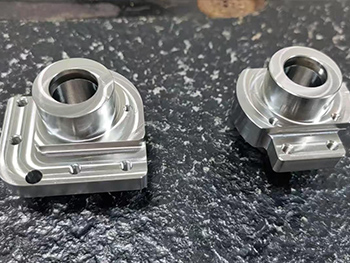
O alumínio fundido é amplamente utilizado quando um componente precisa de uma combinação de peso relativamente baixo, geometria complexa, resistência à corrosão e a capacidade de integrar vários recursos em uma única peça de metal, muitas vezes, alojamentos, tampas, suportes, suportes, corpos de equipamentos e outros componentes projetados podem ser formados mais perto de sua geometria final através de fundição do que removendo todo o material de um bloco sólido.
No entanto, a obtenção de um componente útil de alumínio fundido envolve muito mais do que o preenchimento de um molde com metal fundido O comportamento da liga, a espessura da parede, o fluxo de metal, o resfriamento, o encolhimento, a porosidade interna, as licenças de usinagem e as tolerâncias funcionais influenciam o resultado final Uma fundição pode parecer aceitável externamente, ao mesmo tempo que cria problemas quando furos críticos, faces de vedação ou recursos de montagem são usinados posteriormente.
É por isso que as peças de alumínio fundido devem ser projetadas como sistemas completos de fabricação A fundição estabelece a forma quase líquida, enquanto a usinagem, inspeção e acabamento geralmente estabelecem as características funcionais exigidas pelo conjunto final.
Os sete fatores a seguir ajudam a explicar onde a qualidade do alumínio fundido é criada e por que a cooperação precoce entre o projeto da peça, a fundição e a usinagem de precisão pode evitar muitos problemas antes do início da produção.
1. selecione ligas de alumínio fundido em torno da aplicação real
Todo o alumínio fundido não é o mesmo Diferentes famílias de ligas contêm diferentes combinações de alumínio e elementos de liga, produzindo variações na moldabilidade, comportamento mecânico, resistência à corrosão, características térmicas e resposta ao processamento subsequente.
A liga apropriada deve, portanto, ser selecionada de acordo com o funcionamento do componente acabado e não de acordo com uma preferência genérica pelo alumínio.
Uma carcaça exposta a carregamento mecânico tem prioridades diferentes de uma cobertura cuja função primária é a proteção Um componente que deve transferir calor pode enfatizar o comportamento térmico, enquanto outra peça pode exigir melhor estabilidade dimensional ou resistência à corrosão.
O processo de fundição em si também influencia a seleção da liga Uma liga adequada para um método de fundição pode não fornecer o mesmo comportamento de processamento sob outra combinação de pressão de enchimento, material de molde e condições de resfriamento.
A família mais ampla de ligas alumínio inclui composições desenvolvidas para diferentes requisitos de fabricação e desempenho Os projetistas devem, portanto, especificar claramente a condição do material necessária, em vez de descrever o componente apenas como “alumínio.”
A seleção de materiais também afeta a usinagem CNC posterior O comportamento de corte, a formação de cavacos, o carregamento da ferramenta e a condição da superfície alcançável podem variar entre as ligas de alumínio Se as superfícies críticas forem usinadas após a fundição, a seleção da liga deve considerar tanto o desempenho da fundição quanto os requisitos de usinagem.
Uma especificação prática começa com as condições de operação e trabalha para trás em direção à escolha do material Isso fornece uma base de engenharia mais forte do que escolher uma liga primeiro e tentar adaptar o componente em torno dela depois.
Espessura de parede de design 2. para fluxo de metal estável e resfriamento
A espessura da parede é uma das características mais influentes de um projeto de alumínio fundido.
O metal fundido deve viajar através do molde antes de solidificar Seções extremamente finas ou abruptas podem tornar esse fluxo mais difícil de controlar, enquanto grandes variações na espessura podem fazer com que diferentes regiões do componente esfriem em taxas diferentes.
A espessura uniforme da parede é, portanto, geralmente um objetivo de projeto útil quando a função do produto o permite.
Isso não significa que cada seção deve ter exatamente a mesma espessura Requisitos estruturais, recursos de montagem e caminhos de carga podem exigir mudanças locais O objetivo é fazer transições deliberadas em vez de abruptas.
Por exemplo, uma grande seção espessa conectada imediatamente a uma parede muito mais fina pode criar um comportamento térmico desigual Uma transição mais suave pode tornar a solidificação mais previsível e pode reduzir o risco de problemas de fundição localizada.
Os projetistas também devem distinguir entre a espessura necessária para o desempenho estrutural e a espessura adicionada simplesmente porque o componente parece mais forte.“ Adicionar material desnecessário pode alterar o comportamento de resfriamento sem fornecer melhoria funcional significativa.
As nervuras são muitas vezes uma alternativa útil quando é necessária rigidez local. Em vez de aumentar a espessura de uma parede inteira, características de reforço adequadamente projetadas podem suportar a estrutura, mantendo a geometria da peça fundida mais equilibrada.
A melhor estratégia de parede considera, portanto, rigidez, fluxo de metal, resfriamento e posterior usinagem simultaneamente.
3. compreender como a geometria afeta a qualidade do alumínio fundido
Uma das principais vantagens do alumínio fundido é a capacidade de criar geometria que exigiria extensa remoção de material se usinado completamente a partir de estoque sólido Formas externas complexas, nervuras, saliências, cavidades e recursos de montagem integrados muitas vezes podem ser incorporados diretamente na fundição.
Essa liberdade ainda deve ser usada com cuidado.
Transições acentuadas, seções pesadas isoladas, passagens internas difíceis e saliências mal posicionadas podem afetar a forma como o metal entra e solidifica dentro do molde Uma geometria que é tecnicamente possível pode não ser a geometria mais estável para fabricação repetida.
Filés e transições radiadas podem ser importantes onde interseções abruptas de outra forma concentrariam o material e criariam mudanças repentinas na espessura da seção Eles também podem reduzir cantos afiados que complicam o preenchimento do molde.
As escoras usadas para furos roscados ou pontos de montagem merecem atenção especial Seu diâmetro, altura e conexão com as paredes circundantes devem ser considerados em conjunto Uma saliência muito pesada conectada a uma parede relativamente fina pode se comportar de maneira diferente durante o resfriamento do material circundante.
As nervuras também devem ter um propósito estrutural claro O reforço excessivo pode produzir uma peça que é mais pesada e termicamente menos uniforme sem fornecer melhoria proporcional na rigidez.
Uma revisão de projeto útil, portanto, olha além da forma externa Os engenheiros devem considerar como cada nervura, cavidade, saliência e transição afeta o caminho e o volume do metal fundido em toda a peça.
4. controlam o encolhimento, a porosidade e outros riscos de fundição
A fundição envolve uma transição do metal líquido para um componente sólido Essa mudança física cria condições de fabricação que não existem na usinagem subtrativa.
O encolhimento ocorre à medida que o metal esfria e solidifica O processo de fundição e o projeto do molde precisam levar em conta esse comportamento para que a geometria acabada se aproxime das dimensões pretendidas após o resfriamento.
A porosidade é outra consideração importante Os vazios relacionados ao gás ou à solidificação podem ocorrer dentro de uma fundição, dependendo da preparação do material, do enchimento do molde, do comportamento térmico e do controle do processo.
O significado prático da porosidade depende muito de onde ela ocorre e do que o componente precisa fazer.
Uma pequena descontinuidade interna localizada dentro de uma região não crítica pode ter uma consequência de engenharia diferente da porosidade exposta durante a usinagem de uma face de vedação ou localizada próxima a um recurso altamente carregado.
Esta distinção demonstra por que a aceitação da qualidade deve estar relacionada à função e não apenas à aparência.
Outras possíveis preocupações de fundição incluem preenchimento incompleto, inclusões, irregularidades superficiais e alterações dimensionais Suas causas podem diferir, portanto, não se deve esperar que uma única ação corretiva resolva todos os problemas.
Uma abordagem mais útil é conectar a condição observada à preparação do material, projeto do molde, comportamento de enchimento, resfriamento e geometria da peça defeitos repetidos na mesma área geralmente indicam uma relação sistemática entre o componente e o processo, em vez de variação aleatória.
Para as peças críticas de alumínio fundido, o planeamento da inspeção deve, por conseguinte, identificar quais as regiões que têm maior importância funcional antes de determinar os critérios de aceitação adequados.
5. adicione permissão de usinagem onde a precisão realmente importa
A fundição é altamente eficaz para criar formas quase líquidas, mas muitos componentes de alumínio fundido projetados ainda exigem usinagem CNC.
As faces de montagem podem precisar de planicidade controlada Os furos de rolamento podem exigir precisão dimensional furos roscados, superfícies de vedação, recursos de localização e interfaces de acoplamento podem precisar de um controle mais rígido do que o processo de fundição sozinho se destina a fornecer.
Isto cria uma importante questão de design: quais superfícies devem permanecer fundidas e quais devem ser usinadas?
Usinagem de cada superfície geralmente fornece pouco benefício de engenharia Em vez disso, a usinagem deve se concentrar em características cujas dimensões, geometria ou condição da superfície influenciam diretamente a função.
Uma permissão de usinagem adequada deve ser considerada nessas superfícies Se muito pouco material permanecer, a variação normal da fundição pode deixar estoque insuficiente para estabelecer a característica final de forma consistente A permissão excessiva, no entanto, aumenta a quantidade de material que deve ser removido posteriormente e pode complicar desnecessariamente o processamento.
Os dados também devem ser considerados antes do início da usinagem.
A primeira operação de usinagem precisa de superfícies de referência confiáveis ou recursos de localização Se a fundição não fornecer uma maneira estável de posicionar a peça de trabalho, as operações subsequentes podem se tornar difíceis de controlar.
Esta relação é particularmente importante quando Serviços de usinagem CNC são usados como pós-processamento para componentes fundidos. A fundição e a usinagem devem ser planejadas em conjunto para que as licenças, os recursos de localização e as dimensões críticas suportem os mesmos requisitos de peças acabadas.
Um forte design de alumínio fundido distingue, portanto, três grupos de superfícies: geometria que pode permanecer fundida, geometria que deve ser usinada e recursos de referência necessários para tornar essa usinagem repetível.
Tolerâncias do conjunto 6. de acordo com as funções de fundição e usinagem
A estratégia de tolerância para componentes de alumínio fundido deve refletir o processo de fabricação usado para criar cada recurso.
As dimensões fundidas e as dimensões usinadas em CNC não devem ser tratadas automaticamente como se viessem do mesmo processo. Suas funções funcionais e controles de fabricação podem ser diferentes.
Um contorno externo geral que fornece folga pode tolerar mais variação dimensional do que um furo de rolamento usinado Da mesma forma, uma nervura fundida usada principalmente para rigidez geralmente não precisa do mesmo nível de controle dimensional que uma face de localização usinada.
Esta distinção deve ser comunicada claramente nos desenhos de engenharia.
A aplicação de tolerâncias desnecessariamente restritivas à geometria de fundição não funcional pode tornar a avaliação da qualidade mais complicada sem melhorar o produto montado A melhor abordagem é identificar as dimensões que realmente controlam o ajuste, o movimento, a vedação, o alinhamento e o desempenho estrutural.
Os recursos usinados devem então ser relacionados a dados significativos.
Imagine uma carcaça fundida contendo um furo de precisão e vários furos de montagem Se esses recursos controlarem a posição de outro conjunto, sua relação entre si pode ser mais importante do que a posição exata de uma superfície de fundição externa não funcional.
O planeamento da tolerância deve reflectir essa hierarquia funcional.
A inspeção deve seguir a mesma lógica A geometria usinada crítica pode exigir verificação dimensional direta, enquanto as características gerais de fundição podem ser avaliadas de acordo com o nível de controle adequado à sua finalidade.
Isso evita um erro comum de fabricação: exigir precisão em todos os lugares, em vez de controlar a precisão onde produz valor funcional mensurável.
Controle de qualidade do plano 7. através da fundição e pós-usinagem
A qualidade do alumínio fundido não deve ser avaliada apenas no final da produção.
Uma vez que o material tenha sido usinado, algumas informações sobre a condição original da fundição podem se tornar mais difíceis de observar Por outro lado, a usinagem pode expor áreas internas que não eram visíveis na fundição original.
Uma estratégia de inspeção faseada é, portanto, mais útil.
A inspeção de entrada ou pré-usinagem pode avaliar a condição geral de fundição, as principais dimensões e recursos que afetam a manutenção do trabalho As verificações intermediárias podem confirmar se a usinagem está progredindo a partir de superfícies de referência estáveis A inspeção final verifica então as dimensões, geometria e superfícies que determinam o desempenho da montagem.
Os métodos exatos devem corresponder aos riscos associados ao componente O exame visual pode identificar condições óbvias da superfície A inspeção dimensional avalia a geometria Outras técnicas de inspeção podem ser apropriadas onde a integridade interna é importante para a aplicação.
A tabela abaixo resume como várias decisões de projeto de alumínio fundido influenciam a fabricação a jusante.
| Área Design | Principal Risco de Fabricação | Abordagem Prática de Engenharia |
|---|---|---|
| Seleção liga | Material inadequado ou comportamento de processamento | Combine as características da liga com a função e fabricação |
| Espessura parede | Enchimento ou resfriamento desigual | Mantenha seções balanceadas sempre que possível |
| Transições pesadas | Diferenças térmicas localizadas | Use transições graduais e reforço proposital |
| Chefes e costelas | Secções de material concentrado | Recursos de design em torno da necessidade estrutural e do comportamento de fundição |
| Variação fundição | Estoque de usinagem insuficiente | Fornecer permissão de usinagem apropriada |
| Estratégia de dados | Configuração de usinagem instável | Crie recursos práticos de localização e referência |
| Tolerâncias | Restrições desnecessárias do processo | Tolerâncias usinadas funcionais separadas da geometria fundida geral |
| Integridade interna | Descontinuidades ocultas | Aplicar inspeção de acordo com o risco funcional |
| Requisitos de superfície | Operações de acabamento desnecessárias | Máquina ou acabamento somente onde a função assim o exigir |
| Inspeção final | Relações dimensionais perdidas | Inspecione de acordo com a função de desenho e as necessidades de montagem |
A principal lição é que a qualidade da fundição não pode ser separada completamente da qualidade da usinagem Se o componente acabará por conter interfaces usinadas com precisão, ambos os estágios contribuem para saber se a peça final funciona corretamente.
Alumínio fundido e usinagem CNC funcionam melhor como um plano de processo
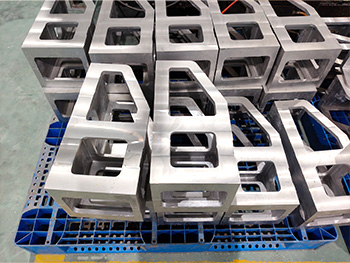
A fundição e a usinagem CNC às vezes são tratadas como atividades de fornecimento separadas, mas os componentes complexos geralmente se beneficiam ao vê-los como estágios consecutivos de uma rota de fabricação.
A fundição é eficiente no estabelecimento da forma ampla de um componente A usinagem CNC é eficaz no estabelecimento de geometria de alta precisão selecionada.
Usados em conjunto, esses processos permitem que os projetistas coloquem precisão onde ela é necessária, sem usinar todos os recursos de material sólido.
O desafio é a interface entre os dois processos.
Uma peça fundida precisa de estoque de usinagem suficiente nos locais corretos A peça de trabalho deve ter superfícies ou recursos confiáveis para a localização inicial A usinagem não deve expor inesperadamente defeitos em áreas críticas de função, e a estratégia de referência final precisa permanecer compatível com o desenho da peça.
Apex existente guia de processo de fundição de alumínio discute a relação mais ampla entre métodos de fundição de alumínio, tolerâncias e processamento subsequente Para um projeto de fabricação, essa relação deve idealmente ser considerada antes que a geometria de fundição seja finalizada.
Isto é especialmente relevante para caixas, suportes, corpos de suporte e componentes de equipamentos contendo superfícies fundidas complexas e interfaces usinadas precisas.
A equipe de projeto deve identificar precocemente quais dimensões se originam da fundição e quais serão finalmente estabelecidas durante a usinagem. Isso torna o desenho de fundição e o desenho de usinagem final mais úteis.
Requisitos de superfície para peças de alumínio fundido
Nem toda superfície de alumínio fundido precisa de acabamento adicional.
Algumas superfícies podem permanecer em sua condição original de fundição quando sua textura e características dimensionais não afetam a função Outras áreas podem exigir usinagem porque entram em contato com outro componente, estabelecem uma vedação, localizam um conjunto ou suportam o movimento.
A especificação deve distinguir estes requisitos.
O acabamento superficial também pode servir a propósitos além da precisão dimensional Dependendo dos requisitos dos componentes e das condições do material compatível, processos posteriores podem ser usados para alterar a aparência da superfície, o comportamento à corrosão ou as características de desgaste.
No entanto, o acabamento não deve ser especificado sem compreender como interage com a fundição subjacente.
Um tratamento de superfície não pode corrigir a geometria dimensional deficiente e o processamento cosmético não pode compensar o material inadequado ou o design de fundição.
Da mesma forma, a usinagem de uma superfície não elimina automaticamente todos os problemas relacionados à fundição Se a porosidade interna existir perto da região usinada, a remoção do material pode revelá-la.
A abordagem mais confiável é, portanto, estabelecer primeiro a condição final da superfície necessária e, em seguida, determinar qual combinação de fundição, usinagem e acabamento deve criá-la.
Alumínio fundido vs Usinagem de Material Sólido
O alumínio fundido e a usinagem a partir de alumínio sólido não devem ser tratados como processos concorrentes em todas as situações Eles resolvem diferentes problemas de fabricação.
A usinagem diretamente de estoque sólido oferece um controle considerável sobre a geometria e é especialmente útil para protótipos, componentes relativamente simples e peças onde grande parte da geometria final requer usinagem de precisão.
A fundição torna-se particularmente atraente do ponto de vista da fabricação quando o componente contém geometria complexa quase líquida, nervuras integradas, cavidades, saliências ou formas estruturais que, de outra forma, exigiriam remoção extensiva de material.
A decisão deve começar com a parte e não com uma preferência geral por um processo.
Uma carcaça altamente complexa pode se beneficiar da fundição seguida de usinagem direcionada Um bloco de precisão menor com usinagem extensiva em quase todas as superfícies pode não obter a mesma vantagem de fabricação de uma pré-forma fundida.
A consistência da produção também importa Uma vez que um componente fundido é introduzido em um processo de usinagem, a variação da fundição se torna uma variável de entrada que os engenheiros de usinagem precisam entender.
É por isso que a comparação mais útil não é simplesmente “casting versus usinagem.” Uma questão melhor é quanta geometria deve ser estabelecida por cada processo.
Para muitos componentes projetados, a resposta ideal é uma combinação: a fundição produz a forma eficiente de rede próxima, enquanto a usinagem estabelece a precisão funcional.
Erros comuns de design de alumínio fundido
Um erro comum é projetar o componente como se a fundição produzisse exatamente a mesma geometria de uma operação CNC acabada.
Isso pode levar a dimensões excessivamente restritivas em superfícies não críticas ou permissão insuficiente em torno de áreas que exigem usinagem posterior.
Outro problema é fazer mudanças abruptas na espessura da parede sem considerar o comportamento de resfriamento Grandes concentrações locais de metal podem responder de maneira diferente das seções finas circundantes durante a solidificação.
Saliências e nervuras mal integradas podem criar problemas semelhantes Os recursos de reforço devem suportar o caminho de carga e a geometria de fundição, em vez de simplesmente adicionar material sempre que for considerada útil resistência adicional.
Os projetistas também podem ignorar o acesso de usinagem Um furo pode exigir acabamento de precisão, mas ser posicionado de uma maneira que torne o acesso à ferramenta ou a fixação desnecessariamente difícil.
A estratégia de referência é outro problema frequente. Se a peça fundida não fornecer recursos estáveis a partir dos quais a primeira operação de usinagem possa localizar a peça, a equipe de fabricação deverá criar uma estratégia de configuração alternativa.
A especificação excessiva também deve ser evitada. exigir precisão em nível usinado em cada superfície de fundição externa pode adicionar complexidade de inspeção sem melhorar o desempenho funcional.
Finalmente, os desenhos de fundição e usinagem não devem se contradizer A rota de fabricação deve comunicar claramente qual geometria é estabelecida durante a fundição e quais dimensões controlam o componente acabado.
Esses erros são corrigidos de forma mais eficaz antes que o ferramental e o planejamento da produção sejam finalizados.
De Protótipos Fundições a Produção Repetível
Um protótipo de componente de alumínio fundido fornece informações sobre muito mais do que se o projeto pode ser produzido fisicamente.
As primeiras peças podem revelar como as transições de parede se comportam, se as licenças de usinagem pretendidas são suficientes, com que facilidade a peça fundida pode ser localizada para operações CNC e se a estratégia de inspeção proposta captura as características funcionais importantes.
Essas informações devem ser incorporadas ao planejamento da produção.
Se uma região exigir repetidamente ajuste excessivo de usinagem, o projeto ou permissão de fundição subjacente deve ser revisado Se a retenção de trabalho for instável, recursos adicionais de localização podem precisar ser considerados Se a usinagem expor descontinuidades internas recorrentes no mesmo local, a relação entre as condições de fundição e a geometria da peça merece investigação.
O objetivo é converter as lições da produção inicial em um processo de fabricação repetível, em vez de depender indefinidamente da compensação do operador.
O projeto da fixação, os programas de usinagem, os planos de inspeção e os critérios de fundição recebidos podem ser refinados com base em observações reais de fabricação.
Este loop de feedback é particularmente valioso para o alumínio fundido porque o componente passa por várias transformações antes de se tornar uma peça de precisão acabada.
A experiência de fabrico deve, portanto, influenciar as revisões subsequentes do projeto O componente fundido mais maduro raramente é aquele que simplesmente corresponde ao modelo CAD original; é aquele cujo design foi refinado em torno do comportamento real do processo sem comprometer a função pretendida.
Como avaliar uma solução de fabricação de alumínio fundido
Uma solução de fabricação adequada deve ser avaliada de acordo com o componente completo e não apenas com a operação de fundição.
O conhecimento do material é importante porque a seleção da liga influencia tanto a fundição quanto o processamento a jusante A capacidade de projeto de fundição é importante porque a espessura da parede, as transições, as saliências e outros recursos afetam o comportamento de fabricação.
A capacidade de pós-processamento torna-se igualmente importante quando o componente contém superfícies de precisão.
Se uma carcaça fundida requer furos de rolamento, furos roscados e faces de montagem controladas, a qualidade final depende de como a fundição e a usinagem são coordenadas Um fornecedor que entende apenas um estágio pode ter dificuldade em otimizar a rota completa do processo.
A capacidade de inspeção também deve corresponder aos riscos reais dos componentes O fabricante deve entender quais características devem ser avaliadas antes da usinagem e quais são melhor verificadas na peça final.
A comunicação técnica fornece outra indicação útil da maturidade de fabricação Se um componente contiver transições de parede difíceis, estoque de usinagem insuficiente ou dados pouco claros, a equipe de engenharia deverá ser capaz de identificar esses problemas durante a revisão, em vez de esperar até a inspeção final.
A melhor solução de alumínio fundido não é, portanto, definida simplesmente pela capacidade de produzir uma fundição Deve fornecer uma rota controlada da matéria-prima e geometria quase líquida através de usinagem de precisão e verificação final.
Conclusão
O alumínio fundido fornece aos designers uma flexibilidade geométrica significativa, mas os componentes bem-sucedidos exigem mais do que selecionar alumínio e escolher um processo de fundição.
Seleção de ligas, espessura de parede, geometria, comportamento de solidificação, permissão de usinagem, tolerâncias e controle de qualidade influenciam o resultado final Esses fatores tornam-se ainda mais importantes quando a fundição contém interfaces usinadas com precisão.
A estratégia de fabricação mais forte divide a responsabilidade entre os processos de forma inteligente.
A fundição deve estabelecer a geometria complexa quase líquida que produz de forma eficaz A usinagem CNC deve estabelecer as dimensões, furos, faces, roscas e interfaces que exigem maior precisão funcional A inspeção deve verificar as características que realmente determinam a montagem e o desempenho.
Essa abordagem também melhora as decisões de projeto Em vez de exigir a máxima precisão em todo o componente, os engenheiros podem concentrar a precisão onde ela cria valor funcional.
Para peças complexas de alumínio fundido, a coordenação precoce entre fundição, usinagem e inspeção é, portanto, uma das maneiras mais úteis para melhorar a repetibilidade Uma fundição projetada com a fabricação a jusante em mente é mais fácil de localizar, mais fácil de usinar e mais fácil de avaliar como um componente acabado.
Perguntas frequentes
O que é alumínio fundido?
O alumínio fundido é alumínio ou uma liga de alumínio formada pela introdução de metal fundido em um molde e permitindo que ele solidifique em uma forma definida O componente resultante pode permanecer em grande parte como fundido ou passar por usinagem CNC, inspeção e acabamento superficial quando requisitos funcionais mais rígidos são necessários.
O alumínio fundido é adequado para componentes de precisão?
Sim, o alumínio fundido pode ser usado para componentes de precisão quando a fundição e a pós-usinagem são planejadas juntas A fundição pode estabelecer uma geometria complexa de rede próxima, enquanto a usinagem CNC cria furos críticos, faces de montagem, roscas e outros recursos que exigem um controle dimensional ou geométrico mais próximo.
As peças de alumínio fundido podem ser usinadas CNC?
Sim. A usinagem CNC é frequentemente usada para terminar áreas funcionais de peças de alumínio fundido. Os projetistas devem fornecer permissão de usinagem adequada e recursos de referência estáveis para que superfícies críticas possam ser produzidas de forma consistente, sem remover material desnecessário de áreas não funcionais da fundição.
O que causa defeitos nas peças de alumínio fundido?
Condições de fundição envolvendo fluxo de metal, solidificação, preparação de materiais, projeto de moldes e geometria de componentes podem contribuir para defeitos, porosidade, enchimento incompleto e variação dimensional devem ser avaliados de acordo com onde ocorrem e se afetam a resistência, vedação, usinagem ou montagem final.
Como as peças de alumínio fundido devem ser projetadas para usinagem?
As peças de alumínio fundido destinadas à maquinagem devem incluir material suficiente em torno de superfícies críticas, características de maquinagem acessíveis e referências práticas de localização As tolerâncias funcionais devem centrar-se nas interfaces acabadas, enquanto a geometria geral tal como fundida deve utilizar requisitos adequados ao processo de fundição.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.