
Guia de peças usinadas essenciais: materiais, tolerâncias e qualidade
Lar
/
Blog
/
Guia de peças usinadas essenciais: materiais, tolerâncias e qualidade
Guia de peças usinadas essenciais: materiais, tolerâncias e qualidade
Agosto 19, 2026
Índice
Introdução
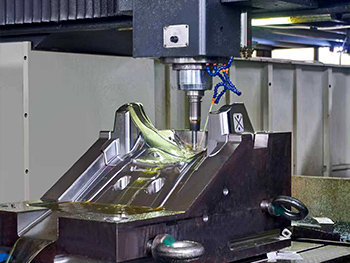
As peças usinadas são usadas onde quer que um componente deva combinar geometria controlada, desempenho do material e precisão dimensional repetível Eles podem variar de eixos simples e placas de montagem a caixas complexas, interfaces de precisão, componentes multieixos e conjuntos que exigem várias operações de usinagem e acabamento.
Embora o equipamento CNC tenha expandido significativamente o que os fabricantes podem produzir, uma peça usinada confiável não é criada apenas pela capacidade da máquina. Seleção de materiais, geometria do projeto, estratégia de tolerância, acesso à ferramenta de corte, suporte de trabalho, sequência de usinagem, comportamento térmico, requisitos de superfície e inspeção influenciam o componente acabado.
Esta é uma distinção importante para projetistas e engenheiros Um modelo CAD pode definir geometria perfeita, mas a fabricação deve reproduzir essa geometria removendo fisicamente o material de uma peça de trabalho real As ferramentas de corte desviam, os materiais respondem de maneira diferente às forças de usinagem, os acessórios restringem o acesso e cada configuração adicional cria outra oportunidade para as relações dimensionais mudarem.
Por esta razão, peças usinadas bem-sucedidas são geralmente desenvolvidas considerando o projeto e a fabricação em conjunto Em vez de perguntar apenas se um recurso pode ser usinado, os engenheiros devem considerar se ele pode ser produzido de forma consistente, inspecionado de forma confiável e integrado à sequência completa de fabricação.
Este guia examina os fatores que influenciam as peças usinadas desde a seleção inicial do material até a usinagem CNC, tolerâncias, qualidade da superfície e inspeção final.
O que são peças usinadas?
Peças usinadas são componentes produzidos pela remoção de material de uma peça de trabalho até que as dimensões e geometria necessárias sejam alcançadas O processo mais amplo de usinagem inclui métodos controlados de remoção de material, como torneamento, fresamento, perfuração, mandrilamento e operações de fabricação relacionadas.
A peça de trabalho de partida pode assumir muitas formas Algumas peças usinadas começam como material de barra ou placa, enquanto outras são produzidas a partir de peças fundidas, forjadas ou peças pré-formadas que já se assemelham ao componente final.
A quantidade de usinagem depende, portanto, da rota de fabricação.
Um componente produzido diretamente a partir de material sólido pode exigir desbaste extensivo antes que suas superfícies finais possam ser criadas Uma carcaça fundida pode exigir usinagem apenas em furos de rolamento, faces de montagem e interfaces roscadas, enquanto a maior parte de sua geometria externa permanece fundida.
A usinagem CNC moderna permite que o movimento programado da máquina crie recursos repetíveis a partir de materiais de engenharia No entanto, o termo peças usinadas descreve os componentes acabados em vez de um tipo particular de equipamento.
Uma peça usinada pode envolver fresagem CNC, torneamento CNC, retificação ou vários processos combinados em uma única rota.
O objetivo da engenharia é determinar quais operações devem estabelecer cada característica importante e como essas operações devem trabalhar juntas para criar o componente final.
Por que as peças usinadas exigem mais do que uma programação CNC precisa
A programação define para onde se espera que a ferramenta de corte se mova, mas não pode eliminar as condições físicas da usinagem.
Quando uma ferramenta de corte entra no material, são geradas forças entre a ferramenta e a peça de trabalho Essas forças podem causar uma ligeira deflexão na ferramenta, peça de trabalho ou acessório A quantidade de movimento depende do material, das dimensões da ferramenta, da rigidez da peça de trabalho e das condições de corte.
O desgaste da ferramenta introduz outra fonte de variação Uma nova aresta de corte não se comporta exatamente como a mesma ferramenta após repetidas operações de corte Sem o controle apropriado do processo, o desgaste gradual pode influenciar as dimensões e a condição da superfície.
Temperatura também importa O corte gera calor, e a temperatura da ferramenta, peça de trabalho e máquina pode mudar durante a produção Para algumas operações gerais de usinagem o efeito pode ser limitado, enquanto peças usinadas com precisão podem ser mais sensíveis a essas mudanças.
A manutenção do trabalho adiciona outra restrição física.
A peça de trabalho deve ser fixada com segurança suficiente para resistir às forças de usinagem, mas o acessório também deve permitir que as ferramentas de corte atinjam a geometria necessária Componentes finos ou flexíveis podem até mudar de forma sob força de fixação excessiva.
A usinagem precisa depende, portanto, de uma relação controlada entre a programação digital e as condições físicas de fabricação.
O processo mais forte é aquele que antecipa a variação em vez de assumir que o programa CNC por si só irá evitá-la.
Como a seleção de materiais influencia as peças usinadas
O material deve ser selecionado de acordo com o desempenho final e o comportamento de fabricação.
Diferentes materiais respondem de maneira diferente às forças de corte, temperatura, geometria da ferramenta e suporte de trabalho Um projeto que máquinas previsivelmente em uma liga de alumínio pode exigir uma estratégia diferente quando produzido a partir de aço inoxidável, liga de aço ou um plástico de engenharia.
A resistência é apenas uma consideração Os projetistas também podem precisar avaliar rigidez, peso, resistência à corrosão, desempenho ao desgaste, características térmicas e condições ambientais.
A usinabilidade deve então ser considerada juntamente com estes requisitos funcionais.
Materiais mais duros ou mais abrasivos podem aumentar o desgaste da ferramenta Materiais com menor rigidez podem exigir maior cuidado quando seções finas são usinadas Alguns materiais produzem cavacos que são mais fáceis de controlar do que outros, enquanto certas ligas podem exigir condições de corte mais deliberadas para alcançar uma superfície estável.
Apex Materiais usinagem CNC o recurso abrange metais ferrosos, metais não ferrosos, ligas e plásticos de engenharia que podem ser considerados para fabricação de precisão A seleção de materiais ainda deve ser baseada nos requisitos individuais de desenho e operação, em vez de simplesmente escolher entre uma lista de opções disponíveis.
A forma da matéria-prima também é importante.
Uma peça cilíndrica pode começar logicamente com um estoque de barras, enquanto um grande alojamento pode ser produzido de forma mais eficaz a partir de uma fundição ou forjamento antes da usinagem A forma inicial selecionada influencia quanto material deve ser removido e quais superfícies estão disponíveis para a fixação inicial.
O planejamento de materiais e processos deve, portanto, começar em conjunto.
Como a fresagem CNC produz peças usinadas
A fresagem CNC é comumente usada para peças usinadas contendo superfícies planas, bolsos, ranhuras, padrões de furos, contornos e recursos distribuídos em várias faces.
Durante a fresagem, uma ferramenta de corte rotativa remove o material à medida que a máquina controla a relação entre o cortador e a peça de trabalho Diferentes ferramentas podem ser usadas para desbaste, acabamento, perfuração, chanfragem e outras operações.
A usinagem de três eixos é adequada para muitos componentes convencionais, onde os recursos podem ser alcançados a partir de orientações diretas Eixos controlados adicionais podem expandir o acesso à ferramenta e permitir que uma geometria mais complexa seja usinada com menos operações manuais de reposicionamento.
Isto não significa que todos os componentes complexos exijam equipamentos multieixos avançados.
A seleção do processo deve refletir a geometria real Um componente bem projetado que pode ser produzido de forma confiável usando uma configuração mais simples pode não se beneficiar de complexidade de usinagem desnecessária.
A estratégia de fresagem também deve separar a remoção de material bruto da precisão final, quando apropriado.
O desbaste normalmente remove a maior parte do excesso de material, preservando estoque suficiente para operações posteriores de acabamento O acabamento então cria dimensões finais e características de superfície sob condições de corte mais controladas.
Esta abordagem escalonada pode ser especialmente importante quando grandes quantidades de material devem ser removidas das peças usinadas A remoção de tudo diretamente para o tamanho final em uma estratégia pode não fornecer a mesma estabilidade dimensional que uma sequência planejada de desbaste e acabamento.
Como a torneamento CNC produz peças usinadas rotacionais
O giro é particularmente eficaz quando um componente é organizado em torno de um eixo de rotação.
Eixos, buchas, mangas, rolos, pinos, acoplamentos e muitos componentes roscados podem ser produzidos girando a peça de trabalho enquanto as ferramentas de corte removem o material.
O torneamento externo cria diâmetros cilíndricos e ombros, enquanto o mandrilamento pode estabelecer dimensões internas O revestimento cria superfícies finais, o sulco forma recursos embutidos e o rosqueamento produz roscas internas ou externas.
Um dos pontos fortes do giro é a capacidade de usinar vários recursos rotacionais enquanto eles compartilham um eixo de fuso comum.
Isto pode ser útil quando relações concêntricas são importantes Se vários diâmetros podem ser completados sob a mesma condição de suporte de trabalho, o processo pode reduzir a necessidade de restabelecer a sua relação durante configurações posteriores.
Componentes longos ou delgados requerem atenção adicional porque podem desviar sob forças de corte. Métodos de suporte, sequência de usinagem e condições de corte podem precisar ser adaptados para manter a estabilidade.
O mesmo princípio se aplica às peças torneadas de paredes finas A fixação da peça deve ser assegurada sem introduzir deformação excessiva.
Torneamento e fresamento não devem ser tratados como processos concorrentes Muitas peças usinadas contêm características tanto rotacionais quanto prismáticas, portanto, uma rota de fabricação eficaz pode usar ambos os processos de acordo com a geometria que cada um produz mais naturalmente.
Projetando peças usinadas em torno de requisitos funcionais
O projeto para capacidade de fabricação começa identificando os recursos que realmente determinam como o componente funciona.
Uma peça usinada pode conter dezenas de dimensões, mas não necessariamente têm igual importância.
Um assento de rolamento pode controlar a rotação Uma face de montagem pode determinar a posição de montagem Um padrão de furo pode alinhar outro componente Uma superfície de vedação pode exigir tanto controle dimensional quanto uma condição de superfície apropriada.
Outra geometria pode existir principalmente para folga, redução de peso ou forma externa.
Essas diferenças devem influenciar a tolerância e as decisões de usinagem.
Quando cada dimensão é tratada como igualmente crítica, o processo de fabricação torna-se desnecessariamente restritivo Mais operações de usinagem podem exigir um controle rigoroso, inspeção adicional pode ser necessária e a flexibilidade de fabricação pode ser reduzida sem melhorar o produto final.
Os dados funcionais são, portanto, uma parte importante do projeto de peças usinadas.
Os datums definem as referências a partir das quais outra geometria importante é controlada Idealmente, eles devem corresponder à maneira como o componente localiza ou interage dentro da montagem final.
Uma superfície de montagem que localiza fisicamente um componente pode ser uma referência mais significativa do que uma borda externa não relacionada.
Quando os dados de projeto, as referências de usinagem e os métodos de inspeção seguem a mesma lógica funcional, a comunicação entre engenharia e fabricação torna-se mais clara.
As tolerâncias devem proteger a função em vez de perseguir a precisão
Uma tolerância descreve a quantidade de variação dimensional ou geométrica que pode ser aceita enquanto o componente ainda funciona corretamente.
Não deve ser interpretado como um concurso para especificar a menor variação possível.
Tolerâncias apertadas podem ser essenciais em certas peças usinadas Os ajustes de rolamentos, diâmetros de localização, interfaces de vedação e recursos de alinhamento de precisão podem depender de dimensões cuidadosamente controladas.
No entanto, a aplicação de requisitos equivalentes à geometria não funcional proporciona poucos benefícios.
A estratégia de tolerância deve começar perguntando o que acontece se uma dimensão varia.
Se a variação afetar o ajuste, movimento, alinhamento, vedação ou transferência de carga, a dimensão merece muita atenção Se uma alteração modesta não tiver efeito sobre a função do componente, uma tolerância altamente restritiva pode ser desnecessária.
As relações de tolerância também são importantes.
Um grupo de dimensões individualmente aceitáveis ainda pode criar problemas de montagem se sua variação combinada alterar a relação entre as características críticas.
O dimensionamento geométrico e a tolerância podem ser úteis para controlar características como posição, planicidade, perpendicularidade e desvio quando essas relações são mais importantes do que dimensões lineares isoladas.
Um bom design de tolerância torna o desenho mais significativo porque informa ao fabricante onde a precisão realmente cria valor funcional.
Cantos internos e acesso a ferramentas afetam o design de peças usinadas
As ferramentas de usinagem possuem dimensões físicas que devem ser consideradas durante o projeto.
Na fresagem, as ferramentas rotativas criam naturalmente cantos internos radiados Um canto interno perfeitamente afiado normalmente não pode ser produzido diretamente por um moinho de extremidade rotativo convencional.
Especificar um raio interno desnecessariamente pequeno pode exigir um cortador menor Ferramentas menores podem ter menos rigidez e podem exigir diferentes estratégias de corte.
Quando o canto interno não executa uma função específica, fornecer um raio prático maior dá ao engenheiro de fabricação maior flexibilidade na seleção de ferramentas.
Bolsos profundos apresentam outro desafio de acesso a ferramentas.
Um cortador deve se estender o suficiente para alcançar a superfície necessária sem que o suporte entre em contato com a geometria circundante À medida que a extensão da ferramenta aumenta, a rigidez geralmente se torna mais difícil de manter.
Cavidades profundas estreitas podem, portanto, criar uma combinação de problemas de acesso e estabilidade.
O mesmo princípio se aplica a furos laterais, recortes e características internas Os projetistas devem considerar não apenas se a geometria existe em CAD, mas também a partir de qual direção uma ferramenta física deve alcançá-la.
Pequenos ajustes na localização ou acesso do recurso às vezes podem simplificar consideravelmente a usinagem sem alterar a função da peça.
Paredes finas e recursos delgados precisam de controle adicional de processo
Paredes finas são frequentemente usadas em peças usinadas para reduzir o peso ou criar estruturas compactas, mas podem se tornar menos estáveis à medida que o material é removido.
Durante a usinagem, as forças de corte podem empurrar uma parede fina para longe da ferramenta Quando a força é removida, o material pode se mover novamente Esse comportamento pode influenciar a espessura da parede, a planicidade e o acabamento da superfície.
O desafio torna-se maior quando a parede é alta, sem suporte ou cercada por bolsos profundos.
Peças torneadas delgadas se comportam de forma semelhante Um eixo longo pode desviar durante o corte, mesmo quando a máquina e a ferramenta de corte seguem o caminho programado correto.
Esses problemas não devem levar automaticamente os projetistas a evitar a geometria fina Muitas aplicações realmente exigem paredes leves ou recursos delgados.
Em vez disso, a estratégia de fabricação deve refletir o comportamento físico da peça.
O material pode ser removido gradualmente, as passagens de acabamento podem ser separadas do desbaste pesado, a fixação do trabalho pode ser adaptada ou o suporte temporário pode ser retido até mais tarde na sequência de usinagem.
A abordagem correta depende da geometria e do material.
Esta é uma razão pela qual a revisão DFM é valiosa antes da produção Uma pequena mudança na espessura da parede, localização da nervura ou sequência de usinagem às vezes pode fornecer estabilidade de processo significativamente maior.
A fixação de trabalho é uma parte crítica da precisão da peça usinada
As peças usinadas precisam de referência estável e superfícies de fixação durante toda a produção.
A primeira configuração é geralmente direta porque o fabricante começa com matéria-prima relativamente simples À medida que a usinagem avança, no entanto, essas superfícies originais podem desaparecer.
Um componente que não tem nenhuma maneira prática de ser mantido para operações posteriores pode se tornar difícil de fabricar, mesmo quando cada característica individual é tecnicamente usinável.
Os projetistas devem, portanto, considerar como a peça de trabalho será localizada em cada estágio principal.
A força de fixação também é importante.
Pouca restrição pode permitir que a peça se mova sob forças de corte A restrição excessiva pode deformar peças finas ou flexíveis O acessório correto deve segurar a peça com segurança, preservando a geometria que importa.
Superfícies usinadas críticas também podem precisar de proteção contra danos por fixação.
Isso pode influenciar a sequência de operação Em alguns casos, uma superfície não crítica deve permanecer inacabada temporariamente para que possa servir como um recurso de localização antes de ser usinada durante uma operação posterior.
A manutenção do trabalho é, portanto, parte da engenharia de processos e não simplesmente uma decisão do operador de máquina.
Um bom acessório conecta o desenho, a sequência de usinagem e os requisitos dimensionais finais.
Reduza configurações desnecessárias em peças usinadas
Cada vez que uma peça de trabalho é removida, reposicionada e referenciada novamente, outro relacionamento de configuração é introduzido.
Configurações adicionais não são inerentemente ruins As peças complexas geralmente exigem várias orientações para fornecer acesso à ferramenta.
O objetivo deve ser evitar configurações que não proporcionem nenhum benefício funcional.
Imagine uma caixa com furos e bolsos mais críticos localizados em duas faces acessíveis, enquanto uma característica menor é colocada em um lado completamente diferente Se esse recurso puder ser realocado sem afetar a montagem, a rota de fabricação poderá se tornar mais simples.
Este princípio torna-se particularmente importante quando várias características têm relações posicionais estreitas.
Usinagem de recursos relacionados sob a mesma condição de referência pode reduzir o número de vezes que seu relacionamento deve ser restabelecido.
A usinagem multieixo também pode reduzir o reposicionamento para componentes complexos, dando à ferramenta de corte acesso a vários lados da peça Apex's Serviços de usinagem CNC inclua recursos de fresamento, torneamento e multieixos que podem ser combinados de acordo com a geometria do componente.
O princípio importante não é forçar cada peça usinada em uma configuração Em vez disso, o planejamento de configuração deve proteger as relações funcionais, evitando o manuseio desnecessário.
O acabamento superficial é diferente da precisão dimensional
Uma superfície usinada pode atender aos seus requisitos dimensionais e ao mesmo tempo ter uma textura de superfície inadequada.
O acabamento superficial pode influenciar a vedação, deslizamento, contato do rolamento, aparência e outras características funcionais, Portanto, precisa ser especificado separadamente da tolerância dimensional.
A geometria da ferramenta de corte, as condições de corte, a alimentação, a estabilidade da máquina e o comportamento do material influenciam a superfície criada durante a usinagem.
Nem toda superfície precisa do mesmo acabamento.
Uma interface de vedação pode exigir atenção mais próxima do que um bolso de folga Um assento de rolamento pode ter requisitos diferentes de uma superfície externa que existe principalmente para a aparência.
O acabamento superespecificado em toda a peça pode adicionar operações de fabricação desnecessárias.
Processos secundários também podem ser necessários quando a operação de usinagem primária não pode produzir eficientemente o requisito final. Métodos de moagem, polimento ou outros métodos de acabamento podem ser incorporados quando sua função justificar a etapa adicional.
O desenho de fabricação deve distinguir claramente entre superfícies que requerem tratamento especial e aquelas onde a condição usinada normal é suficiente.
O Processamento Secundário Pode Fazer Parte da Estratégia de Peças Usinadas
A usinagem nem sempre é a etapa final de fabricação.
Algumas peças requerem moagem após a torneamento ou fresagem para estabelecer superfícies particulares Outros podem exigir rebarbação, tratamento térmico, revestimento ou montagem, dependendo do projeto.
Componentes fundidos e forjados também podem passar por vários estágios antes da usinagem final.
Esses processos secundários devem ser considerados antes da rota de usinagem ser finalizada, pois podem alterar as dimensões ou a condição do material.
Por exemplo, se uma operação subsequente alterar a superfície ou remover material, o processo CNC poderá precisar deixar a permissão apropriada.
O processamento relacionado ao calor também pode afetar a estabilidade dimensional, tornando a sequência do processo importante para peças com geometria final exigente.
A rebarba merece atenção semelhante.
Furos de usinagem, ranhuras e recursos de interseção podem criar bordas que exigem acabamento controlado Um projeto com interseções de difícil acesso pode complicar a rebarbação, mesmo que a própria operação de usinagem seja direta.
Um plano de fabricação maduro, portanto, olha além do ciclo da máquina e considera a rota completa necessária para criar uma peça acabada.
O Controle de Qualidade Deve Seguir o Desenho Funcional
A inspeção deve verificar as características que determinam se as peças usinadas podem desempenhar a função pretendida.
Dimensões simples podem ser medidas com instrumentos calibrados padrão Relações geométricas mais complexas podem exigir medição de coordenadas ou métodos especializados.
O método de medição deve ser selecionado de acordo com o requisito, em vez de usar uma ferramenta para cada característica.
O tempo de inspeção também é importante.
Alguns recursos podem ser mais fáceis de medir durante um estágio intermediário de usinagem antes que a remoção adicional de material restrinja o acesso.
As verificações em processo também podem identificar mudanças graduais causadas pelo desgaste da ferramenta, movimento do acessório ou outra variação do processo antes que essas mudanças afetem mais componentes.
A inspeção final verifica então as relações dimensionais concluídas.
A tabela abaixo resume vários fatores que influenciam a qualidade de fabricação de peças usinadas.
| Fator Fabricação | Preocupação Principal | Abordagem Prática |
|---|---|---|
| Seleção material | Comportamento e estabilidade de corte | Corresponder material para função e requisitos de usinagem |
| Dados funcionais | Estratégia de referência inconsistente | Use superfícies relacionadas à montagem como referências significativas |
| Tolerâncias | Restrições de fabricação desnecessárias | Aplique controle próximo onde a função exigir |
| Raios internos | Tamanho e rigidez da ferramenta | Use raios de canto práticos sempre que possível |
| Bolsos profundos | Alcance e vibração da ferramenta | Evite profundidade desnecessária e acesso restrito |
| Paredes finas | Deflexão da peça | Planeje o suporte e a sequência de usinagem |
| Trabalho | Movimento ou deformação | Estabilidade do dispositivo bonde do equilíbrio e força de aperto |
| Contagem de configuração | Relações dimensionais restabelecidas | Recursos relacionados ao grupo são práticos |
| Acabamento superficial | Desempenho funcional da superfície | Especifique o acabamento de acordo com a aplicação real |
| Inspeção | Variação não detectada | Combine o método de medição com os requisitos críticos |
O melhor plano de inspeção está, portanto, conectado à estratégia de trefilação e usinagem, em vez de ser adicionado somente após a conclusão da produção.
Problemas comuns encontrados em peças usinadas
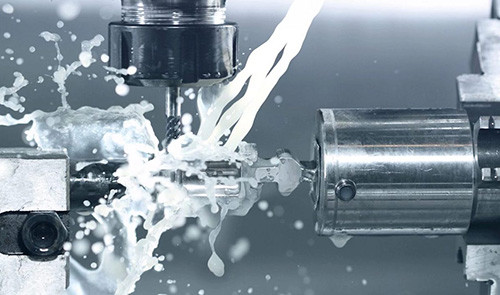
A variação dimensional é uma das preocupações de fabricação mais comuns, mas sua fonte nem sempre é o programa CNC.
O desgaste da ferramenta pode mudar gradualmente as dimensões A fixação do trabalho pode mudar Componentes finos podem deformar A temperatura pode afetar o processo, enquanto informações incorretas de referência ou deslocamento da ferramenta podem introduzir erros imediatos.
A má condição da superfície também pode ter várias causas Uma aresta de corte desgastada, rigidez insuficiente, vibração, interferência de cavacos ou parâmetros de usinagem inadequados podem contribuir.
A formação de rebarbas é outro problema comum, especialmente em torno de furos, ranhuras e recursos que se cruzam.
Erros de geometria podem aparecer quando recursos usinados em diferentes configurações não mantêm o relacionamento pretendido É por isso que a seleção de dados e a estratégia de configuração são tão importantes para peças complexas.
Em vez de corrigir estes problemas apenas na inspeção final, os fabricantes devem investigar onde a variação entra no processo.
Se o mesmo recurso falhar repetidamente na mesma direção, isso pode indicar uma causa sistemática que deve ser abordada por meio de ferramentas, trabalho, estratégia de programa ou sequência de processos.
A melhoria da qualidade é mais eficaz quando os dados de inspeção são usados para refinar a fabricação, em vez de simplesmente separar peças aceitáveis e inaceitáveis.
Protótipo de peças usinadas Fornece informações de processo
A produção de protótipos é frequentemente tratada principalmente como uma forma de obter o primeiro componente físico, mas também fornece evidências valiosas de fabricação.
As primeiras peças usinadas podem revelar dificuldades de acesso à ferramenta que não eram óbvias no CAD. Eles podem mostrar se uma parede fina permanece estável, se o material selecionado produz o comportamento de corte esperado ou se um recurso de inspeção é difícil de alcançar.
Estas observações podem então ser utilizadas para melhorar o processo de produção.
Uma tolerância pode ser desnecessariamente restritiva Uma superfície de localização pode precisar de revisão Um bolso profundo pode se beneficiar de uma estratégia diferente de acesso à ferramenta.
Por esta razão, o feedback do protótipo não deve permanecer apenas com o maquinista.
Observações relevantes podem ser incorporadas ao desenho, programa de usinagem, projeto de fixação e plano de inspeção antes do início de uma produção maior.
Isto converte a fabricação de protótipos de um simples exercício de fabricação de peças em um estágio de desenvolvimento de processo.
O objetivo é garantir que resultados bem-sucedidos possam ser repetidos sem depender de correção manual contínua.
Passando do protótipo para a produção repetível
Produzir uma peça usinada aceitável e produzir a mesma geometria repetidamente são desafios diferentes.
Um protótipo pode receber atenção adicional de operadores experientes Os ajustes podem ser feitos após medições individuais, e as decisões de fabricação podem ser alteradas à medida que o trabalho avança.
A produção repetida requer maior estabilidade do processo.
As especificações da matéria-prima devem permanecer controladas As luminárias devem reproduzir a mesma condição de referência As ferramentas de corte precisam de estratégias definidas de substituição ou monitoramento Os programas e compensações devem ser gerenciados de forma consistente.
A inspeção também deve identificar as dimensões mais sensíveis à mudança de processo.
Isso não significa que todas as dimensões devem ser medidas com igual frequência O controle do processo é mais eficaz quando a atenção está concentrada em características que podem revelar variação significativa de fabricação.
A repetibilidade também depende da documentação do processo.
Se um resultado bem-sucedido existir apenas porque um operador se lembra de um ajuste específico, o sistema de fabricação ainda não capturou totalmente o processo.
Um fluxo de trabalho maduro de peças usinadas converte a experiência prática em decisões de fabricação padronizadas que podem ser reproduzidas ao longo do tempo.
Peças Usinadas De Estoque Sólido vs Blanks Fundidos ou Forjados
Nem todas as peças usinadas devem começar a partir de estoque sólido.
A usinagem diretamente da barra, placa ou tarugo fornece flexibilidade e é particularmente útil onde a maior parte da geometria final é estabelecida através da usinagem.
No entanto, componentes com grandes volumes de material removido ou formas complexas próximas à rede podem ser candidatos a peças fundidas ou forjadas antes da usinagem final.
Uma carcaça fundida, por exemplo, já pode conter nervuras, saliências e grandes cavidades A usinagem CNC pode então se concentrar em interfaces funcionais, como furos, faces de montagem e furos roscados.
Uma peça bruta forjada pode fornecer outra rota inicial quando seu material e geometria suportam os requisitos do componente.
A seleção deve ser baseada no problema completo de fabricação.
Começar com um branco quase líquido introduz considerações adicionais, como variação dimensional, permissão de usinagem e seleção de dados Começar com estoque sólido pode fornecer uma retenção inicial mais simples, mas requer substancialmente mais remoção de material.
O percurso correto depende da geometria, material, requisitos funcionais e estratégia de produção.
O ponto chave é que a usinagem deve ser usada onde cria valor, em vez de remover automaticamente todos os recursos de um bloco sólido.
Como avaliar um fabricante de peças usinadas
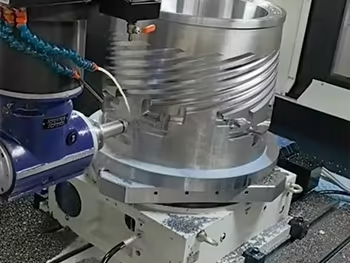
A capacidade de fabricação deve ser avaliada de acordo com as necessidades do componente e não com o número de máquinas em uma instalação.
A primeira questão é se o fabricante pode interpretar o desenho corretamente.
Uma equipe de usinagem capaz deve entender os dados funcionais, as relações de tolerância, os requisitos de superfície e como os recursos individuais interagem na montagem final.
O equipamento deve então corresponder à geometria.
A capacidade de torneamento é importante para componentes rotacionais, enquanto equipamentos de fresamento e multieixos são relevantes para peças prismáticas ou complexas, a moagem e operações secundárias também podem ser necessárias para certos requisitos de superfície ou dimensionais.
A experiência do material é importante porque a mesma estratégia de corte não pode ser simplesmente transferida entre todas as ligas ou materiais de engenharia.
A capacidade de inspeção também deve corresponder às tolerâncias e características geométricas do desenho.
Finalmente, a comunicação de engenharia é uma parte importante da capacidade de fabricação.
Se um projeto contiver um raio interno desnecessariamente pequeno, acesso difícil à ferramenta ou uma tolerância que entre em conflito com a finalidade funcional do componente, uma equipe de fabricação experiente deverá ser capaz de identificar o problema antes da produção.
A relação mais forte do fornecedor não é, portanto, simplesmente baseada no recebimento de uma peça acabada Envolve feedback técnico que suporta uma rota de fabricação estável e repetível.
Conclusão
As peças usinadas são o resultado de muitas decisões de engenharia trabalhando juntas.
O equipamento CNC fornece o movimento e a repetibilidade necessários para a fabricação de precisão moderna, mas a capacidade da máquina por si só não determina a qualidade final A seleção do material, o design funcional, as tolerâncias, o acesso à ferramenta, a fixação de trabalho, a sequência de usinagem, os requisitos de superfície e a inspeção contribuem para o componente acabado.
A estratégia de design mais eficaz começa identificando quais recursos realmente controlam a função.
A precisão deverá então concentrar-se nessas áreas, em vez de aplicar requisitos desnecessariamente restritivos em todas as superfícies e dimensões.
O planeamento da produção deve considerar como o componente será mantido, quais as operações que estabelecem os seus dados primários e se as características críticas podem ser produzidas sob condições de referência estáveis.
A inspeção completa esse processo verificando as características que importam para a montagem e o desempenho.
Quando essas decisões são consideradas em conjunto, as peças usinadas tornam-se mais fáceis de fabricar de forma consistente e mais fáceis de inspecionar de forma confiável O objetivo não é simplesmente criar uma geometria que corresponda a um modelo CAD uma vez, mas estabelecer um processo de fabricação capaz de reproduzir a função necessária em componentes repetidos.
Perguntas frequentes
O que são peças usinadas?
Peças usinadas são componentes produzidos por remoção controlada de material usando processos como fresamento, torneamento, perfuração, mandrilamento ou retificação, podem começar como estoque sólido, peças fundidas ou forjadas e são usinadas até que a geometria, dimensões, superfícies e relações funcionais necessárias sejam alcançadas.
Quais materiais são comumente usados para peças usinadas?
As peças usinadas podem ser produzidas a partir de alumínio, aços, aços inoxidáveis, ligas e muitos plásticos de engenharia O material apropriado depende da resistência, peso, resistência à corrosão, comportamento térmico e condições de operação, bem como de como o material se comporta durante o corte e acabamento.
Como são selecionadas as tolerâncias para peças usinadas?
As tolerâncias devem ser baseadas na função As características que controlam os ajustes do rolamento, o alinhamento, a selagem, o movimento ou a montagem podem exigir um controle mais próximo, enquanto a geometria não crítica pode frequentemente usar exigências menos restritivas Uma estratégia funcional da tolerância melhora tanto a estabilidade da fabricação quanto a clareza da inspeção.
O que afeta a precisão das peças usinadas?
A precisão depende da condição da máquina, ferramentas, suporte de trabalho, comportamento do material, condições térmicas, sequência de usinagem e medição A programação CNC controla o movimento da ferramenta, mas a produção estável também requer que o processo de corte físico e o sistema de inspeção permaneçam consistentes durante toda a fabricação.
Como as peças usinadas podem ser projetadas para melhor capacidade de fabricação?
Os projetistas devem considerar raios internos práticos, acesso à ferramenta, rigidez da parede, dados funcionais, direção de configuração e acesso à inspeção Evitar recursos profundos desnecessários e tolerâncias excessivas pode melhorar a estabilidade do processo, mantendo a geometria e a precisão necessárias para a função real do componente.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.