
Usinagem de precisão versus usinagem padrão: o que realmente muda?
Lar
/
Blog
/
Usinagem de precisão versus usinagem padrão: o que realmente muda?
Usinagem de precisão versus usinagem padrão: o que realmente muda?
Agosto 19, 2026
Índice
Introdução
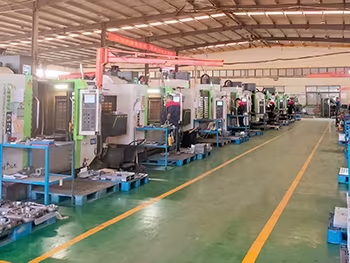
A usinagem de precisão e a usinagem padrão compartilham o mesmo propósito básico: remover material para criar um componente acabado A diferença aparece quando as relações dimensionais, a precisão geométrica, a condição da superfície e a repetibilidade se tornam críticas para o funcionamento da peça.
Um componente não se torna uma peça de precisão simplesmente porque foi produzido em uma máquina CNC O equipamento CNC moderno fornece movimento controlado, mas o resultado final ainda depende de ferramentas, suporte de trabalho, comportamento do material, condição da máquina, estabilidade térmica, planejamento de processos e inspeção Quando esses fatores não são gerenciados juntos, o equipamento avançado por si só não pode garantir resultados consistentes.
Esta distinção importa para componentes que contenham assentos de rolamento, características de localização, superfícies de vedação, furos firmemente relacionados, paredes finas, furos de precisão ou geometria complexa de vários eixos Nestas situações, o processo de fabricação deve fazer mais do que reproduzir a forma geral mostrada em um modelo CAD Deve proteger as relações funcionais que determinam se a peça se monta e executa corretamente.
A usinagem de precisão é, portanto, melhor entendida como um sistema de fabricação controlado Ele combina equipamentos adequados com desenvolvimento cuidadoso do processo, tolerâncias significativas, configurações estáveis e métodos de verificação capazes de confirmar o resultado necessário.
O que é usinagem de precisão?
A usinagem de precisão é a fabricação controlada de componentes onde a precisão dimensional, as relações geométricas, a qualidade da superfície e a repetibilidade são importantes para a função final Pode envolver fresagem CNC, torneamento, mandrilamento, perfuração, retificação ou múltiplos processos dentro de uma rota de fabricação.
O termo está intimamente relacionado ao campo mais amplo de engenharia precisão, que se concentra na fabricação e design onde altos níveis de precisão e repetibilidade são importantes.
A usinagem de precisão não se refere a um modelo de máquina ou a um nível de tolerância fixo Um requisito de precisão deve ser sempre interpretado em relação ao componente.
Um componente estrutural grande e um componente de localização pequeno podem exigir usinagem de precisão, mas as características que importam podem ser completamente diferentes. Um projeto pode depender da planicidade entre as superfícies de montagem, enquanto outro depende do tamanho do furo, do escoamento ou da relação posicional entre vários furos.
Por esta razão, os engenheiros devem evitar tratar a precisão como um único número Um requisito de precisão significativo descreve quais dimensões ou relações geométricas influenciam a função e como essas características serão controladas durante a fabricação.
Usinagem de precisão vs Usinagem padrão
A diferença mais importante entre usinagem de precisão e usinagem de uso geral é o nível de controle do processo necessário para manter as características críticas de forma consistente.
A usinagem padrão pode ser inteiramente adequada para componentes onde a variação dimensional moderada não afeta o desempenho Suportes, recursos de folga, componentes estruturais gerais e superfícies não críticas geralmente podem funcionar corretamente sem controles altamente restritivos.
A usinagem de precisão torna-se importante quando a variação pode afetar o desempenho da montagem, movimento, vedação, alinhamento ou serviço.
Isso muda a forma como o processo de fabricação é planejado.
Uma operação geral de usinagem pode se concentrar principalmente na produção da geometria necessária A usinagem de precisão também deve considerar como a peça de trabalho é referenciada, como a ferramenta muda à medida que se desgasta, se as condições térmicas influenciam a peça e como as dimensões finais serão medidas.
A inspeção também está mais intimamente integrada ao processo Em vez de tratar a medição como uma etapa final de aprovação ou reprovação, os fabricantes podem usar informações dimensionais para entender se o processo permanece estável.
A distinção pode ser resumida da seguinte forma:
| Área Fabricação | Foco Usinagem Padrão | Precisão Usinagem Foco |
|---|---|---|
| Desenho interpretação | Dimensões gerais e geometria | Dimensões funcionais e relações geométricas |
| Trabalho | Proteja o componente | Proteja e localize repetidamente a geometria crítica |
| Ferramentas | Produza os recursos necessários | Controle o desgaste, a deflexão e a condição da superfície |
| Planejamento de configuração | Fornecer acesso à ferramenta | Preservar relações entre características críticas |
| Tolerâncias | Aceitação dimensional geral | Controle de tolerância baseado em função |
| Temperatura | Frequentemente secundário | Considerado quando a estabilidade dimensional é importante |
| Inspeção | Confirme as peças concluídas | Verifique as peças e monitore o comportamento do processo |
| Repetibilidade | Produzir peças semelhantes | Manter resultados controlados em toda a produção |
| Documentação | Grave as etapas básicas de fabricação | Conecte configuração, ferramentas e inspeção a recursos críticos |
| Feedback do processo | Corrigir problemas visíveis | Identificar e controlar fontes de variação |
A tabela mostra por que a usinagem de precisão não deve ser vista simplesmente como uma versão mais precisa da usinagem padrão Toda a estratégia de produção se torna mais intimamente conectada à função do componente.
Tolerâncias Funcionais Definem Precisão Real
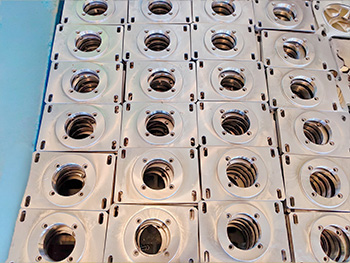
A tolerância é um dos aspectos mais comumente discutidos da usinagem de precisão, mas também é um dos mais frequentemente incompreendidos.
Uma tolerância mais rígida não é automaticamente um sinal de melhor engenharia.
Cada característica fabricada contém alguma variação A tolerância define quanta variação é aceitável enquanto o componente continua a desempenhar a função pretendida.
Um assento de rolamento pode exigir controle dimensional próximo porque a relação entre o eixo e o rolamento afeta diretamente a montagem Um orifício de montagem com folga generosa pode não precisar do mesmo nível de controle.
A aplicação de requisitos extremamente restritivos a ambos os recursos pode fazer com que um desenho pareça altamente preciso, ao mesmo tempo que fornece pouco valor funcional adicional.
A usinagem de precisão, portanto, começa com a identificação de características críticas.
Estes podem incluir diâmetro, planicidade, perpendicularidade, posição, runout, condição da superfície ou a relação entre várias características O requisito apropriado depende do que o componente realmente faz.
Uma pergunta útil durante a revisão do desenho é: o que acontece se esta dimensão se mover em direção a qualquer extremidade do alcance permitido?
Se a resposta envolver interferência, vazamento, desalinhamento, movimento inadequado ou falha na montagem, a dimensão merece um controle cuidadoso Se não houver alteração funcional significativa, o requisito pode não precisar do mesmo nível de precisão.
Guia existente da Apex para Tolerâncias de usinagem CNC explora esta relação entre requisitos funcionais e controle de fabricação com mais detalhes.
Materiais Influência Precisão Usinagem Resultados
A seleção de materiais afeta muito mais do que as propriedades mecânicas do componente acabado.
Diferentes materiais respondem de maneira diferente às forças de corte, temperatura, geometria da ferramenta e suporte de trabalho Um processo de usinagem desenvolvido para uma liga de alumínio não pode simplesmente ser transferido inalterado para aço inoxidável, liga de aço ou um plástico de engenharia.
Materiais mais duros podem aumentar a carga e o desgaste da ferramenta de corte. Materiais mais flexíveis podem exigir atenção adicional ao usinar paredes finas ou seções delgadas. Alguns materiais geram cavacos relativamente fáceis de controlar, enquanto outros podem criar desafios adicionais em torno de arestas de corte e superfícies acabadas.
A tensão residual dentro do material de partida também pode influenciar a estabilidade dimensional.
Quando quantidades substanciais de material são removidas, o equilíbrio de tensão dentro da peça de trabalho pode mudar Em componentes com geometria exigente, isso pode resultar em movimento entre as operações de usinagem de desbaste e acabamento.
Esta é uma das razões pelas quais a usinagem de precisão geralmente separa a remoção de material pesado do acabamento final.
Uma operação de desbaste estabelece a geometria aproximada deixando o material controlado para processamento posterior A peça pode então ser inspecionada, reposicionada ou estabilizada antes que as características críticas finais sejam produzidas.
A forma da matéria-prima também importa Os componentes podem começar como barra, placa, fundição, forjamento ou outros espaços em branco próximos à rede Cada condição inicial cria considerações diferentes para fixação de trabalho, permissão de usinagem e superfícies de referência iniciais.
O planejamento do material deve, portanto, acontecer antes que a rota final de usinagem seja estabelecida.
Workholding Cria a Fundação para a Precisão
Um processo de usinagem de precisão não pode ser mais estável do que a forma como a peça de trabalho está localizada e mantida.
Os acessórios devem resistir às forças de corte, mantendo a relação de referência exigida pelo desenho Ao mesmo tempo, a fixação não deve distorcer o componente ou bloquear o acesso a superfícies importantes.
Este equilíbrio torna-se particularmente importante com componentes de paredes finas, delgados ou irregulares.
Uma forte força de fixação pode parecer melhorar a segurança, mas se a peça de trabalho se deformar temporariamente sob essa força, a peça pode mudar de forma depois de ser liberada do acessório.
A seleção de referência é igualmente importante.
As superfícies usadas para localizar o componente durante a usinagem devem se relacionar logicamente com os dados funcionais no desenho de engenharia sempre que possível Isso cria uma relação mais clara entre a intenção do projeto, a usinagem e a inspeção final.
A sequência de configuração também deve ser planejada antes que superfícies de referência importantes sejam removidas.
Um bloco bruto pode inicialmente fornecer várias superfícies de fixação convenientes Uma vez que bolsos, contornos e furos tenham sido usinados, essas superfícies podem desaparecer Se operações posteriores ainda exigirem reposicionamento preciso, novos recursos de localização já devem estar disponíveis.
A usinagem de precisão, portanto, trata a fixação como parte da engenharia, em vez de simplesmente uma tarefa de configuração executada imediatamente antes do início do corte.
Ferramentas, deflexão e desgaste de ferramentas são mais importantes em alta precisão
As ferramentas de corte experimentam forças físicas à medida que removem o material Essas forças podem causar pequenas quantidades de movimento no cortador, peça de trabalho ou sistema da máquina.
Para características gerais, este movimento pode ter pouco efeito funcional Para usinagem de precisão, pode se tornar significativo.
O comprimento da ferramenta é um fator importante.
Uma ferramenta curta e rígida é geralmente mais fácil de controlar do que uma ferramenta longa que se estende profundamente em uma cavidade Bolsos profundos e recursos de difícil acesso podem exigir maior extensão da ferramenta, aumentando a sensibilidade à vibração e deflexão.
O design interno do canto também afeta a seleção da ferramenta Raios de canto muito pequenos exigem cortadores menores Se o raio não desempenhar um papel funcional, torná-lo desnecessariamente pequeno pode restringir a estratégia de fabricação.
O desgaste da ferramenta introduz variação gradual.
À medida que as arestas de corte mudam durante o uso, as forças de corte e as dimensões acabadas também podem mudar Um processo de produção deve, portanto, levar em conta a condição da ferramenta, em vez de assumir que o cortador permanece idêntico durante toda a sua vida útil.
Isso se torna especialmente importante na fabricação repetida Produzir um protótipo aceitável com uma nova ferramenta é diferente de manter a mesma dimensão crítica através de uma produção controlada.
A usinagem de precisão usa estratégia de ferramentas, monitoramento de processos e feedback de inspeção para gerenciar esses efeitos antes que eles se tornem problemas de parte final.
A estabilidade térmica é uma parte importante da usinagem de precisão
Usinagem gera calor.
A zona de corte, a peça de trabalho, a ferramenta de corte e a estrutura da máquina podem sofrer mudanças de temperatura durante a operação. Como os materiais se expandem e contraem com a temperatura, a variação térmica pode influenciar a medição e a geometria final quando os requisitos dimensionais são exigentes.
Isso não significa que toda operação de usinagem de precisão exija um controle ambiental elaborado O significado depende do componente, material, tamanho, sequência de usinagem e precisão necessária.
No entanto, ignorar totalmente o comportamento térmico pode dificultar a compreensão da variação do processo.
Ciclos de usinagem longos podem se comportar de maneira diferente de operações curtas O desbaste pesado pode introduzir mais calor do que o acabamento leve A medição de um componente imediatamente após uma operação de usinagem intensiva também pode produzir uma condição diferente da medição após a estabilização térmica.
O planejamento de processos pode reduzir esses riscos.
Separar o desbaste do acabamento, manter condições de corte estáveis e considerar quando a inspeção ocorre pode ajudar a criar um controle dimensional mais significativo.
O princípio chave é a consistência Se as condições térmicas variam substancialmente de uma parte para outra, manter dimensões altamente repetíveis torna-se mais difícil.
A usinagem de precisão, portanto, considera a temperatura como uma das várias variáveis de processo em interação, e não como uma questão técnica isolada.
Fresagem CNC, Torneamento e Usinagem de Precisão MultiEixo
Diferentes processos CNC contribuem com diferentes resistências para a usinagem de precisão.
A fresagem CNC é naturalmente adequada para componentes contendo bolsos, planos, padrões de furos, contornos e geometria prismática complexa O torneamento CNC é eficaz para eixos, buchas, mangas, rolos e outros componentes construídos em torno de um eixo de rotação.
Alguns componentes de precisão requerem ambos.
Um eixo girado pode precisar de furos cruzados ou planos fresados Uma carcaça usinada pode conter furos de precisão que devem manter relações específicas com superfícies de montagem externas.
A usinagem multieixo pode reduzir o número de vezes que peças complexas precisam ser reposicionadas, permitindo que a ferramenta de corte se aproxime da peça de trabalho de direções adicionais.
Reduzir configurações pode ajudar a preservar as relações entre os recursos, porque menos referências devem ser restabelecidas manualmente No entanto, o equipamento multi-eixo não é automaticamente a melhor solução para cada componente de precisão.
Um processo mais simples que produza a geometria necessária sob condições estáveis pode ser mais apropriado do que a complexidade desnecessária da máquina.
Apex Serviços de usinagem CNC combine diferentes abordagens de usinagem para componentes com requisitos geométricos e de precisão variados A rota de processo mais apropriada ainda deve ser determinada a partir do desenho individual e não de uma preferência geral por um tipo de máquina.
A seleção do processo deve seguir a geometria, as relações de tolerância e os requisitos de inspeção.
O acabamento superficial e a precisão estão relacionados, mas diferentes
Uma peça pode atender aos requisitos dimensionais e ainda ter uma condição de superfície inadequada.
O acabamento superficial influencia a forma como os componentes interagem nos assentos dos rolamentos, áreas de vedação, superfícies deslizantes e outras interfaces funcionais Também pode afetar a aparência, mas na usinagem de precisão seu papel mais importante é muitas vezes funcional.
A geometria da ferramenta, alimentação, condições de corte, estabilidade do material e da máquina influenciam a superfície deixada pela usinagem.
Os projetistas devem, portanto, especificar os requisitos de superfície seletivamente.
A aplicação do mesmo requisito de superfície altamente exigente em todo o componente pode criar um trabalho de acabamento desnecessário Uma face de vedação pode justificar um controle adicional, enquanto um bolso de folga oculto pode não.
Às vezes, a moagem ou outros métodos de acabamento secundário podem ser usados onde a combinação necessária de geometria e condição da superfície é difícil de estabelecer eficientemente através do processo de corte primário.
A sequência de fabricação deve levar em conta essas operações posteriores.
Se o acabamento remover material adicional, deve-se permanecer permissão suficiente após a usinagem anterior Se outro processo puder afetar a estabilidade dimensional, os recursos críticos finais podem precisar ser estabelecidos posteriormente.
A usinagem de precisão é mais forte quando os requisitos dimensionais e de superfície são planejados como parte do mesmo processo, em vez de especificados independentemente.
A geometria pode tornar a precisão mais fácil ou mais difícil de manter
Duas partes com tolerâncias idênticas podem exigir níveis muito diferentes de controle de fabricação porque sua geometria afeta a estabilidade do processo.
Paredes finas são um exemplo comum.
À medida que o material é removido em torno de uma seção fina, a peça de trabalho restante torna-se menos rígida As forças de corte podem mover ligeiramente a parede durante a usinagem, afetando a espessura ou a planicidade.
Os eixos delgados longos experimentam um problema similar durante o giro O componente pode desviar sob a força de corte mesmo quando a ferramenta segue a posição programada correta.
Furos profundos, cavidades estreitas e recursos de alta proporção também podem aumentar os desafios de ferramentas.
O projeto para capacidade de fabricação torna-se, portanto, particularmente importante para usinagem de precisão.
Fornecer raios internos práticos, acesso suficiente à ferramenta e superfícies de localização estáveis pode melhorar a consistência do processo sem alterar a função pretendida da peça.
A orientação dos recursos também é importante.
Se vários recursos fortemente relacionados puderem ser usinados a partir de uma referência estável, seu relacionamento poderá ser mais fácil de controlar do que se forem divididos em várias configurações não relacionadas.
O objetivo não é tornar todo componente de precisão geometricamente simples A geometria complexa pode ser essencial para o produto O objetivo é distinguir a complexidade necessária dos recursos de design que criam dificuldade de fabricação sem agregar valor funcional.
A inspeção deve ser projetada no processo
A usinagem de precisão não pode ser separada da medição.
Um requisito é difícil de controlar se não existir um método fiável para o verificar.
Diferentes características precisam de diferentes abordagens de inspeção Diâmetros, comprimentos e espessuras simples podem ser medidos diretamente, enquanto relações posicionais ou geométricas complexas podem exigir equipamentos mais avançados.
A medição também deve estar conectada a dados funcionais.
Se a usinagem usar um sistema de referência enquanto a inspeção avalia a peça a partir de superfícies não relacionadas, pode se tornar difícil determinar se a fabricação realmente produziu a relação de projeto pretendida.
O tempo de inspeção é outra consideração.
Esperar até que toda operação de fabricação esteja completa pode nem sempre ser a melhor estratégia Certas dimensões críticas podem ser verificadas durante os estágios intermediários, particularmente quando operações posteriores tornam esses recursos mais difíceis de acessar.
A medição em processo também ajuda a detectar desvios.
Se uma dimensão se aproximar gradualmente de um lado de sua faixa de tolerância, a equipe de fabricação poderá investigar o desgaste da ferramenta, deslocamentos ou condições do processo antes que peças inaceitáveis sejam produzidas.
Isso transforma o controle de qualidade de simples classificação em informações de processo.
Para usinagem de precisão, a medição não é, portanto, apenas a confirmação final de que uma peça passou na inspeção É um dos mecanismos usados para entender e estabilizar o processo de fabricação.
Causas comuns da variação da usinagem de precisão
Quando um componente de precisão não atende aos seus requisitos de desenho, a primeira suposição é muitas vezes que o programa CNC está incorreto Na realidade, a variação pode entrar no processo a partir de muitas fontes.
O desgaste da ferramenta pode mudar gradualmente um diâmetro Um acessório pode localizar inconsistentemente Uma característica delgada pode desviar durante o corte As características do material podem variar entre as peças As condições térmicas podem mudar durante ciclos de produção mais longos.
As alterações de configuração também podem influenciar as relações geométricas.
Se características críticas forem criadas em orientações diferentes, cada operação de reposicionamento deve restabelecer com precisão os dados relevantes.
A inspeção em si pode introduzir incerteza se o método de medição for inadequado para a característica que está sendo avaliada.
Encontrar a causa real requer, portanto, examinar o processo completo.
Erros repetidos na mesma direção geralmente sugerem uma condição sistemática A variação aleatória pode apontar para diferentes problemas envolvendo estabilidade de configuração, consistência de material ou processo.
A ação corretiva deve basear-se em evidências, em vez de simplesmente ajustar as compensações da máquina após cada medição com falha.
Um processo maduro de usinagem de precisão tenta entender por que a variação ocorre e reduzir a fonte em vez de compensar repetidamente o sintoma final.
Usinagem de precisão do protótipo para repetir a produção
A fabricação de protótipos e a produção de precisão repetida exigem diferentes níveis de maturidade do processo.
Durante a usinagem de protótipos, operadores experientes podem ajustar ferramentas, estratégias de fixação de trabalho ou usinagem à medida que aprendem como o componente se comporta Essa flexibilidade é valiosa porque fornece informações que nem sempre podem ser previstas a partir do modelo CAD.
As primeiras partes podem revelar que uma parede fina necessita de uma sequência de usinagem diferente, uma bolsa profunda requer outra abordagem de ferramenta ou um dado específico é difícil de usar para inspeção.
Essas lições devem ser capturadas.
Antes do início da produção repetida, as condições de fabrico bem sucedidas devem ser convertidas num processo definido, Devem ser estabelecidas luminárias, ferramentas de corte, sequências de operação e pontos de inspeção para que as peças futuras não dependam da recriação das mesmas decisões da memória.
Os requisitos de materiais também devem permanecer consistentes, enquanto o desgaste da ferramenta e outras fontes conhecidas de variação devem ser considerados no plano de produção.
Essa transição é o que transforma a usinagem de precisão de um trabalho pontual qualificado em uma fabricação repetível.
Um protótipo demonstra que uma peça pode ser feita Um processo maduro demonstra que as características necessárias podem ser produzidas de forma consistente.
Quando a usinagem de precisão é realmente necessária?
Nem todo componente requer usinagem de precisão no mesmo nível.
Peças estruturais gerais, recursos de folga e interfaces não críticas podem funcionar de forma confiável usando requisitos comuns de usinagem A aplicação de controles altamente restritivos onde eles não fornecem nenhum benefício funcional pode complicar a fabricação e a inspeção.
A usinagem de precisão torna-se mais importante quando a variação dimensional afeta diretamente a montagem acabada.
Os indicadores típicos incluem componentes bem ajustados, interfaces de rolamento ou vedação, movimento controlado, alinhamento entre vários recursos, posicionamento de precisão ou geometria que deve permanecer consistente em toda a produção repetida.
A complexidade por si só não requer necessariamente extrema precisão.
Um componente geometricamente complicado pode conter tolerâncias funcionais generosas, enquanto um eixo visualmente simples pode exigir um controle rigoroso do diâmetro e do escoamento.
O desenho deve, portanto, definir a precisão com base na função e não na aparência.
Os engenheiros podem fazer várias perguntas práticas: Quais superfícies localizam o componente? quais dimensões afetam a montagem? quais recursos controlam o movimento? quais relacionamentos causariam falha se eles se movessem para fora de sua faixa permitida?
As respostas identificam onde a usinagem de precisão fornece valor genuíno de engenharia.
Como avaliar um fabricante de usinagem de precisão
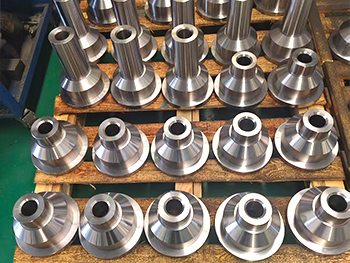
Avaliar um fornecedor de usinagem de precisão deve envolver mais do que revisar a lista de equipamentos.
Máquinas CNC avançadas são importantes, mas sua capacidade deve ser apoiada pelo planejamento de processos, conhecimento de ferramentas, estratégia de manutenção de trabalho e inspeção.
O fabricante deve primeiro entender o desenho.
Dimensões críticas, dados, requisitos geométricos e características da superfície precisam ser interpretados de acordo com a função Se o desenho contiver características que criem risco desnecessário de fabricação, a equipe técnica deverá ser capaz de identificá-los durante a revisão.
A experiência do material também é relevante Diferentes ligas e materiais de engenharia exigem diferentes abordagens de ferramentas e usinagem.
A capacidade de inspeção deve corresponder aos requisitos reais do componente O equipamento de medição é útil apenas quando o fabricante entende o que precisa ser medido, como deve ser referenciado e como os dados de inspeção se conectam de volta à produção.
A repetibilidade merece atenção especial para a fabricação contínua.
Um sistema de usinagem de precisão capaz não deve depender de uma amostra bem-sucedida Os controles de manutenção de trabalho, ferramentas e processos devem suportar resultados consistentes à medida que componentes adicionais são produzidos.
A relação de fabricação mais forte, portanto, combina a capacidade do equipamento com a comunicação de engenharia e a disciplina de processo.
Conclusão
A usinagem de precisão não é definida por uma máquina, um valor de tolerância ou um instrumento de inspeção.
É uma abordagem de fabricação coordenada projetada para controlar as dimensões, geometria, condições de superfície e relações que determinam se um componente funciona corretamente.
Em comparação com a usinagem padrão, a usinagem de precisão coloca maior ênfase em tolerâncias funcionais, suporte de trabalho estável, comportamento de ferramentas, condições térmicas, estratégia de configuração e feedback de medição.
Material e geometria também desempenham papéis importantes Um componente que é difícil de segurar, sensível às forças de corte ou preenchido com restrições de fabricação desnecessárias pode desafiar até mesmo equipamentos avançados.
Uma usinagem de boa precisão, portanto, começa antes que a primeira ferramenta entre em contato com a peça de trabalho.
Os projetistas devem identificar os recursos que realmente exigem controle rigoroso, estabelecer dados significativos e considerar como esses recursos serão usinados e inspecionados. Os fabricantes devem então desenvolver um processo que controle as fontes de variação conhecidas, em vez de depender apenas da inspeção final.
Quando o projeto, a usinagem e a medição trabalham juntos, a precisão torna-se repetível em vez de acidental Essa é a verdadeira distinção entre simplesmente produzir um componente dimensionalmente aceitável uma vez e construir um processo de fabricação capaz de fornecer precisão consistente ao longo do tempo.
Perguntas frequentes
O que é usinagem de precisão?
A usinagem de precisão é uma abordagem de fabricação controlada usada para produzir peças com requisitos dimensionais, geométricos e de superfície cuidadosamente definidos. Ela combina usinagem CNC, ferramentas adequadas, suporte de trabalho estável, planejamento de processos e inspeção para manter recursos funcionais críticos de forma consistente.
Como a usinagem de precisão é diferente da usinagem regular?
A usinagem de precisão requer maior controle sobre fatores que influenciam a consistência dimensional e geométrica, incluindo ferramentas, acessórios, temperatura, referências de configuração e inspeção. A usinagem regular pode ser suficiente quando a variação moderada não afeta a forma como o componente acabado é montado ou executado.
Quais materiais podem ser usados para usinagem de precisão?
A usinagem de precisão pode ser aplicada a muitos metais, ligas e plásticos de engenharia A estratégia de fabricação muda com dureza do material, rigidez, comportamento térmico e usinabilidade, portanto, a seleção da ferramenta, as condições de corte, a manutenção do trabalho e a inspeção devem ser desenvolvidas em torno do material real.
Quais fatores afetam a precisão da usinagem de precisão?
A precisão pode ser influenciada pela condição da máquina, desgaste da ferramenta, forças de corte, rigidez da peça de trabalho, fixação, temperatura, comportamento do material, mudanças de configuração e métodos de medição A precisão confiável vem do controle desses fatores como um sistema, em vez de depender apenas do posicionamento CNC.
Quando um componente deve usar usinagem de precisão?
A usinagem de precisão é valiosa quando a variação dimensional pode afetar o ajuste, a vedação, o movimento, o alinhamento, o posicionamento ou a montagem repetida Os engenheiros devem concentrar controles próximos nos recursos críticos de função, em vez de aplicar tolerâncias desnecessariamente restritivas a todas as dimensões do componente.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.