
Präzisionsbearbeitung vs. Standardbearbeitung: Was ändert sich wirklich?
Zuhause
/
Blog
/
Präzisionsbearbeitung vs. Standardbearbeitung: Was ändert sich wirklich?
Präzisionsbearbeitung vs. Standardbearbeitung: Was ändert sich wirklich?
19. August 2026
Inhaltsverzeichnis
Einleitung
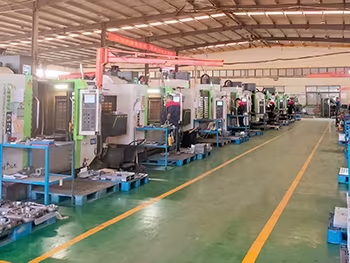
Präzisionsbearbeitung und Standardbearbeitung haben denselben grundlegenden Zweck: Material entfernen, um ein fertiges Bauteil zu erzeugen Der Unterschied zeigt sich, wenn Maßbeziehungen, geometrische Genauigkeit, Oberflächenbeschaffenheit und Wiederholbarkeit entscheidend für die Funktionsweise des Teils werden.
Ein Bauteil wird nicht allein deshalb zu einem Präzisionsteil, weil es auf einer CNC-Maschine hergestellt wurde Moderne CNC-Ausrüstung sorgt für kontrollierte Bewegung, aber das Endergebnis hängt immer noch von Werkzeug, Haltevermögen, Materialverhalten, Maschinenzustand, thermischer Stabilität, Prozessplanung und Inspektion ab Wenn diese Faktoren nicht gemeinsam verwaltet werden, kann fortschrittliche Ausrüstung allein keine einheitlichen Ergebnisse garantieren.
Diese Unterscheidung ist wichtig für Bauteile, die Lagersitze, Ortungsmerkmale, Dichtflächen, eng miteinander verbundene Löcher, dünne Wände, Präzisionsbohrungen oder komplexe mehrachsige Geometrie enthalten In diesen Situationen muss der Herstellungsprozess mehr bewirken, als die allgemeine Form zu reproduzieren, die in einem CAD-Modell gezeigt wird. Er muss die funktionalen Beziehungen schützen, die bestimmen, ob das Teil richtig montiert und funktioniert.
Präzisionsbearbeitung wird daher besser als kontrolliertes Fertigungssystem verstanden, es kombiniert geeignete Ausrüstung mit sorgfältiger Prozessentwicklung, aussagekräftigen Toleranzen, stabilen Aufbauten und Verifizierungsmethoden, die das erforderliche Ergebnis bestätigen können.
Was ist Präzisionsbearbeitung?
Präzisionsbearbeitung ist die kontrollierte Herstellung von Bauteilen, bei denen Maßgenauigkeit, geometrische Beziehungen, Oberflächenqualität und Wiederholbarkeit für die Endfunktion wichtig sind. Dabei kann es sich um CNC-Fräsen, Drehen, Bohren, Bohren, Schleifen oder mehrere Prozesse innerhalb eines Fertigungswegs handeln.
Der Begriff ist eng mit dem weiteren Feld der Feinmechanik, das sich auf Fertigung und Design konzentriert, bei denen ein hohes Maß an Genauigkeit und Wiederholbarkeit wichtig ist.
Die Präzisionsbearbeitung bezieht sich nicht auf ein Maschinenmodell oder eine feste Toleranzgrenze, eine Präzisionsanforderung ist immer in Bezug auf das Bauteil zu interpretieren.
Ein großes Strukturbauteil und ein kleines Positionierungsbauteil können beide eine Präzisionsbearbeitung erfordern, aber die Eigenschaften, auf die es ankommt, können völlig unterschiedlich sein. Eine Konstruktion kann von der Ebenheit zwischen den Montageflächen abhängen, während eine andere von der Bohrungsgröße, dem Auslauf oder der Positionsbeziehung zwischen mehreren Löchern abhängt.
Aus diesem Grund sollten Ingenieure vermeiden, Präzision als eine einzige Zahl zu behandeln Eine aussagekräftige Präzisionsanforderung beschreibt, welche Abmessungen oder geometrischen Beziehungen die Funktion beeinflussen und wie diese Eigenschaften während der Herstellung kontrolliert werden.
Präzisionsbearbeitung vs. Standardbearbeitung
Der wichtigste Unterschied zwischen Präzisionsbearbeitung und Allzweckbearbeitung ist der Grad der Prozesskontrolle, der erforderlich ist, um kritische Eigenschaften konsistent aufrechtzuerhalten.
Die Standardbearbeitung kann durchaus für Bauteile geeignet sein, bei denen mäßige Dimensionsschwankungen die Leistung nicht beeinträchtigen Halterungen, Freiraummerkmale, allgemeine Strukturbauteile und unkritische Oberflächen können oft ohne stark einschränkende Kontrollen korrekt funktionieren.
Präzisionsbearbeitung wird wichtig, wenn Variation die Montage, Bewegung, Abdichtung, Ausrichtung oder die Serviceleistung beeinträchtigen kann.
Dadurch ändert sich die Planung des Herstellungsprozesses.
Ein allgemeiner Bearbeitungsvorgang kann sich in erster Linie auf die Herstellung der erforderlichen Geometrie konzentrieren. Bei der Präzisionsbearbeitung muss auch berücksichtigt werden, wie auf das Werkstück Bezug genommen wird, wie sich das Werkzeug beim Verschleiß verändert, ob thermische Bedingungen das Teil beeinflussen und wie die endgültigen Abmessungen gemessen werden.
Auch die Inspektion ist enger mit dem Prozess integriert Anstatt die Messung als letzten Pass-or-Fail-Schritt zu behandeln, können Hersteller mithilfe von Dimensionsinformationen verstehen, ob der Prozess stabil bleibt.
Die Unterscheidung lässt sich wie folgt zusammenfassen:
| Fertigungsbereich | Standardbearbeitungsschwerpunkt | Präzisionsbearbeitungsfokus |
|---|---|---|
| Zeichnungsinterpretation | Gesamtabmessungen und Geometrie | Funktionsmaße und geometrische Zusammenhänge |
| Arbeitshalten | Sichern Sie die Komponente | Sichere und lokalisiere kritische Geometrie wiederholt |
| Werkzeugbau | Erzeugen Sie die erforderlichen Funktionen | Kontrollieren Sie Verschleiß, Durchbiegung und Oberflächenzustand |
| Einrichtungsplanung | Werkzeugzugriff bereitstellen | Beziehungen zwischen kritischen Merkmalen bewahren |
| Toleranzen | Allgemeine Dimensionsakzeptanz | Funktionsbasierte Toleranzkontrolle |
| Temperatur | Oftmals sekundär | Wird berücksichtigt, wenn es auf Dimensionsstabilität ankommt |
| Inspektion | Bestätigen Sie abgeschlossene Teile | Teile überprüfen und das Prozessverhalten überwachen |
| Wiederholbarkeit | Ähnliche Teile herstellen | Kontrollierte Ergebnisse über die gesamte Produktion hinweg beibehalten |
| Dokumentation | Grundlegende Fertigungsschritte aufzeichnen | Verbinden Sie Einrichtung, Werkzeuge und Inspektion mit kritischen Funktionen |
| Prozessrückmeldung | Sichtbare Probleme korrigieren | Identifizieren und kontrollieren Sie Variationsquellen |
Die Tabelle zeigt, warum Präzisionsbearbeitung nicht einfach als genauere Version der Standardbearbeitung betrachtet werden sollte Die gesamte Produktionsstrategie wird enger mit der Komponentenfunktion verbunden.
Funktionstoleranzen definieren echte Präzision
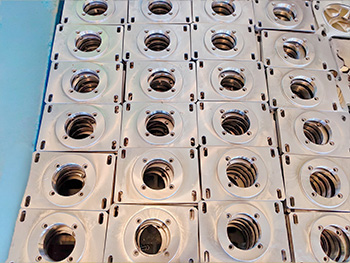
Toleranz ist einer der am häufigsten diskutierten Aspekte der Präzisionsbearbeitung, aber auch einer der am häufigsten missverstandenen.
Eine engere Toleranz ist nicht automatisch ein Zeichen für besseres Engineering.
Jedes hergestellte Merkmal enthält einige Variation Toleranz definiert, wie viel Variation akzeptabel ist, während das Bauteil weiterhin seine beabsichtigte Funktion erfüllt.
Ein Lagersitz erfordert möglicherweise eine engmaschige Steuerung, da sich die Beziehung zwischen Welle und Lager direkt auf die Montage auswirkt. Ein Montageloch mit großzügigem Abstand benötigt möglicherweise nicht das gleiche Maß an Kontrolle.
Die Anwendung äußerst restriktiver Anforderungen auf beide Merkmale kann eine Zeichnung hochpräzise erscheinen lassen und gleichzeitig nur einen geringen zusätzlichen funktionalen Wert bieten.
Die Präzisionsbearbeitung beginnt daher mit der Identifizierung kritischer Merkmale.
Dazu können Durchmesser, Ebenheit, Senkrechtheit, Position, Auslauf, Oberflächenzustand oder die Beziehung zwischen mehreren Merkmalen gehören. Die entsprechende Anforderung hängt davon ab, was das Bauteil tatsächlich tut.
Eine nützliche Frage bei der Zeichenüberprüfung ist: Was passiert, wenn sich diese Dimension in Richtung eines Endes ihres zulässigen Bereichs bewegt?
Wenn die Antwort Störungen, Leckagen, Fehlausrichtungen, ungeeignete Bewegungen oder Montagefehler beinhaltet, verdient das Maß eine sorgfältige Kontrolle. Wenn keine sinnvolle funktionelle Änderung vorliegt, benötigt die Anforderung möglicherweise nicht das gleiche Maß an Präzision.
Der bestehende Leitfaden von Apex zum CNC-Bearbeitungstoleranzen Untersucht diesen Zusammenhang zwischen funktionalen Anforderungen und Fertigungskontrolle genauer.
Materialien beeinflussen Präzisionsbearbeitungsergebnisse
Die Materialauswahl beeinflusst weit mehr als die mechanischen Eigenschaften des fertigen Bauteils.
Unterschiedliche Materialien reagieren unterschiedlich auf Schnittkräfte, Temperatur, Werkzeuggeometrie und Arbeitshaltung Ein für eine Aluminiumlegierung entwickeltes Bearbeitungsverfahren lässt sich nicht einfach unverändert auf Edelstahl, legierten Stahl oder einen technischen Kunststoff übertragen.
Härtere Materialien können die Belastung und den Verschleiß von Schneidwerkzeugen erhöhen. Flexiblere Materialien erfordern möglicherweise zusätzliche Aufmerksamkeit bei der Bearbeitung dünner Wände oder schlanker Abschnitte. Einige Materialien erzeugen Späne, die relativ einfach zu kontrollieren sind, während andere zusätzliche Herausforderungen an Schneidkanten und fertigen Oberflächen mit sich bringen können.
Auch Restspannungen innerhalb des Ausgangsmaterials können die Dimensionsstabilität beeinflussen.
Wenn wesentliche Materialmengen entfernt werden, kann sich das Spannungsgleichgewicht innerhalb des Werkstücks ändern, bei Bauteilen mit anspruchsvoller Geometrie kann dies zu einer Bewegung zwischen Roh - und Endbearbeitungsvorgängen führen.
Dies ist einer der Gründe, warum die Präzisionsbearbeitung häufig die Entfernung schwerer Materialien von der Endbearbeitung trennt.
Ein Vorspannvorgang stellt die ungefähre Geometrie fest, während kontrolliertes Material für die spätere Verarbeitung übrig bleibt. Das Teil kann dann überprüft, neu positioniert oder stabilisiert werden, bevor die endgültigen kritischen Merkmale hergestellt werden.
Auch die Rohstoffform ist wichtig Komponenten können als Stab, Platte, Guss, Schmiede - oder andere netznahe Rohlinge beginnen Jede Ausgangsbedingung schafft unterschiedliche Überlegungen für die Arbeitshaltung, Bearbeitungszugabe und Ausgangsbezugsflächen.
Die Materialplanung sollte daher erfolgen, bevor der endgültige Bearbeitungsweg festgelegt ist.
Workholding schafft die Stiftung für Genauigkeit
Ein Präzisionsbearbeitungsprozess kann nicht stabiler sein als die Art und Weise, wie das Werkstück angeordnet und gehalten wird.
Vorrichtungen müssen Schneidkräften widerstehen und dabei das von der Zeichnung geforderte Bezugsverhältnis beibehalten, gleichzeitig darf durch die Klemmung das Bauteil nicht verfälscht oder der Zugang zu wichtigen Oberflächen blockiert werden.
Besonders wichtig wird dieses Gleichgewicht bei dünnwandigen, schlanken oder unregelmäßigen Bauteilen.
Eine starke Klemmkraft scheint die Sicherheit zu verbessern, aber wenn sich das Werkstück unter dieser Kraft vorübergehend verformt, kann sich die Form des Teils ändern, nachdem es aus der Halterung gelöst wurde.
Ebenso wichtig ist die Referenzauswahl.
Die Oberflächen, die zur Lokalisierung des Bauteils während der Bearbeitung verwendet werden, sollten sich nach Möglichkeit logisch auf die Funktionsdaten auf der technischen Zeichnung beziehen. Dadurch entsteht ein klarerer Zusammenhang zwischen Entwurfsabsicht, Bearbeitung und Endkontrolle.
Auch die Einrichtungssequenz sollte geplant werden, bevor wichtige Referenzflächen entfernt werden.
Ein Rohblock kann zunächst mehrere bequeme Klemmflächen bieten Sobald Taschen, Konturen und Löcher bearbeitet wurden, können diese Oberflächen verschwinden, wenn spätere Vorgänge noch eine genaue Neupositionierung erfordern, müssen bereits neue Lokalisierungsmerkmale verfügbar sein.
Bei der Präzisionsbearbeitung wird die Befestigung daher als Teil der Technik behandelt und nicht nur als eine Einrichtungsaufgabe, die unmittelbar vor Beginn des Schneidens ausgeführt wird.
Werkzeug-, Umlenk- und Werkzeugverschleißsache mehr mit hoher Präzision
Schneidwerkzeuge erfahren physikalische Kräfte, wenn sie Material entfernen Diese Kräfte können geringe Bewegungsmengen im Schneidwerkzeug, Werkstück oder Maschinensystem verursachen.
Für allgemeine Merkmale kann diese Bewegung nur geringe funktionale Wirkung haben Für die Präzisionsbearbeitung kann sie erheblich werden.
Die Werkzeuglänge ist ein wichtiger Faktor.
Ein kurzes, starres Werkzeug ist im Allgemeinen leichter zu steuern als ein langes Werkzeug, das tief in einen Hohlraum hineinragt Tiefe Taschen und schwer zugängliche Merkmale erfordern möglicherweise eine größere Werkzeugverlängerung, wodurch die Empfindlichkeit gegenüber Vibrationen und Durchbiegung erhöht wird.
Auch die Inneneckgestaltung wirkt sich auf die Werkzeugauswahl aus Sehr kleine Eckradien erfordern kleinere Fräser, wenn der Radius keine funktionale Rolle spielt, kann eine unnötig kleine Ausführung die Fertigungsstrategie einschränken.
Der Werkzeugverschleiß führt zu allmählichen Schwankungen.
Wenn sich Schneiden während des Gebrauchs ändern, können sich auch Schneidkräfte und fertige Abmessungen ändern. Ein Produktionsprozess muss daher den Werkzeugzustand berücksichtigen, anstatt davon auszugehen, dass der Fräser während seiner gesamten Lebensdauer identisch bleibt.
Dies wird besonders wichtig bei wiederholter Herstellung. Die Herstellung eines akzeptablen Prototyps mit einem neuen Werkzeug unterscheidet sich von der Beibehaltung derselben kritischen Dimension durch einen kontrollierten Produktionslauf.
Bei der Präzisionsbearbeitung werden Werkzeugstrategien, Prozessüberwachung und Inspektionsfeedback eingesetzt, um diese Effekte zu bewältigen, bevor sie zu Problemen im Endteil werden.
Die thermische Stabilität ist ein wichtiger Bestandteil der Präzisionsbearbeitung
Durch die Bearbeitung wird Wärme erzeugt.
Die Schneidzone, das Werkstück, das Schneidwerkzeug und die Maschinenstruktur können alle Temperaturänderungen während des Betriebs erfahren Da sich Materialien ausdehnen und mit der Temperatur zusammenziehen, kann die thermische Variation die Messung und die endgültige Geometrie beeinflussen, wenn Maßanforderungen anspruchsvoll sind.
Dies bedeutet nicht, dass jeder Präzisionsbearbeitungsvorgang eine aufwändige Umgebungskontrolle erfordert. Die Bedeutung hängt vom Bauteil, Material, der Größe, dem Bearbeitungsablauf und der erforderlichen Genauigkeit ab.
Wenn man das thermische Verhalten jedoch vollständig ignoriert, kann es schwierig sein, Prozessschwankungen zu verstehen.
Lange Bearbeitungszyklen können sich anders verhalten als kurze Vorgänge. Durch starkes Vorspülen kann mehr Wärme zugeführt werden als durch leichtes Finishing. Die Messung eines Bauteils unmittelbar nach einem intensiven Bearbeitungsvorgang kann auch zu einem anderen Zustand führen als die Messung nach der thermischen Stabilisierung.
Durch die Prozessplanung können diese Risiken reduziert werden.
Die Trennung von Schrupp und Endbearbeitung, die Aufrechterhaltung stabiler Schnittbedingungen und die Überlegung, wann die Inspektion stattfindet, können dazu beitragen, eine aussagekräftigere Maßkontrolle zu schaffen.
Das Schlüsselprinzip ist die Konsistenz Wenn die thermischen Bedingungen von einem Teil zum anderen erheblich variieren, wird es schwieriger, hochwiederholbare Abmessungen beizubehalten.
Die Präzisionsbearbeitung betrachtet die Temperatur daher als eine von mehreren interagierenden Prozessvariablen und nicht als isoliertes technisches Problem.
CNC-Fräsen, Drehen und Multi-Achsen-Präzisionsbearbeitung
Unterschiedliche CNC-Prozesse tragen unterschiedliche Stärken zur Präzisionsbearbeitung bei.
CNC-Fräsen eignet sich von Natur aus für Komponenten, die Taschen, Ebenen, Lochmuster, Konturen und komplexe prismatische Geometrie enthalten CNC-Drehen ist effektiv für Wellen, Buchsen, Hülsen, Rollen und andere Komponenten, die um eine Drehachse gebaut sind.
Einige Präzisionskomponenten erfordern beides.
Eine gedrehte Welle benötigt möglicherweise Querlöcher oder gefräste Abflachungen. Ein bearbeitetes Gehäuse kann Präzisionsbohrungen enthalten, die spezifische Beziehungen zu externen Montageflächen aufrechterhalten müssen.
Durch die mehrachsige Bearbeitung kann die Häufigkeit, mit der komplexe Teile neu positioniert werden müssen, reduziert werden, indem das Schneidwerkzeug sich dem Werkstück aus zusätzlichen Richtungen nähern kann.
Die Reduzierung von Setups kann dazu beitragen, Beziehungen zwischen Merkmalen zu bewahren, da weniger Referenzen manuell wiederhergestellt werden müssen Mehrachsengeräte sind jedoch nicht automatisch die beste Lösung für jede Präzisionskomponente.
Ein einfacheres Verfahren, das unter stabilen Bedingungen die erforderliche Geometrie erzeugt, ist möglicherweise geeigneter als unnötige Maschinenkomplexität.
Apex CNC-Bearbeitungsdienstleistungen Kombinieren Sie unterschiedliche Bearbeitungsansätze für Bauteile mit unterschiedlichen geometrischen und präzisen Anforderungen, Der geeignetste Prozessweg sollte dennoch aus der Einzelzeichnung und nicht aus einer allgemeinen Präferenz für einen Maschinentyp ermittelt werden.
Die Prozessauswahl sollte Geometrie, Toleranzbeziehungen und Inspektionsanforderungen folgen.
Oberflächenbeschaffenheit und Präzision hängen zusammen, sind aber unterschiedlich
Ein Teil kann Maßanforderungen erfüllen und dennoch einen ungeeigneten Oberflächenzustand aufweisen.
Die Oberflächenbeschaffenheit beeinflusst die Wechselwirkung von Komponenten an Lagersitzen, Dichtungsbereichen, Gleitflächen und anderen funktionalen Schnittstellen. Sie kann sich auch auf das Aussehen auswirken, aber bei der Präzisionsbearbeitung ist ihre wichtigere Rolle oft funktional.
Werkzeuggeometrie, Vorschub, Schneidbedingungen, Material- und Maschinenstabilität beeinflussen alle die Oberfläche, die bei der Bearbeitung zurückbleibt.
Konstrukteure sollten daher die Oberflächenanforderungen selektiv festlegen.
Die Anwendung der gleichen hoch anspruchsvollen Oberflächenanforderung auf das gesamte Bauteil kann unnötige Nachbearbeitungsarbeiten verursachen Eine Dichtfläche kann eine zusätzliche Kontrolle rechtfertigen, eine versteckte Freiraumtasche hingegen möglicherweise nicht.
Schleifen oder andere sekundäre Endbearbeitungsmethoden können manchmal verwendet werden, wenn die erforderliche Kombination aus Geometrie und Oberflächenbeschaffenheit durch den primären Schneidprozess nur schwer effizient ermittelt werden kann.
Die Herstellungssequenz sollte diese späteren Vorgänge berücksichtigen.
Wenn durch die Endbearbeitung zusätzliches Material entfernt wird, muss nach der früheren Bearbeitung ausreichend Spielraum bleiben. Wenn ein anderer Prozess die Dimensionsstabilität beeinträchtigen kann, müssen möglicherweise anschließend endgültige kritische Merkmale festgelegt werden.
Die Präzisionsbearbeitung ist am stärksten, wenn Maß- und Oberflächenanforderungen im Rahmen desselben Prozesses geplant und nicht unabhängig voneinander spezifiziert werden.
Geometrie kann Präzision einfacher oder schwieriger zu warten machen
Zwei Teile mit identischen Toleranzen können sehr unterschiedliche Stufen der Fertigungskontrolle erfordern, da ihre Geometrie die Prozessstabilität beeinflusst.
Dünne Wände sind ein häufiges Beispiel.
Wenn Material um einen dünnen Abschnitt entfernt wird, wird das verbleibende Werkstück weniger steif Schneidkräfte können die Wand während der Bearbeitung leicht bewegen, was sich auf Dicke oder Ebenheit auswirkt.
Lange schlanke Wellen haben beim Drehen ein ähnliches Problem. Das Bauteil kann sich unter Schneidkraft auslenken, selbst wenn das Werkzeug der richtigen programmierten Position folgt.
Tiefe Löcher, schmale Hohlräume und Merkmale mit hohem Seitenverhältnis können ebenfalls die Werkzeugherausforderungen erhöhen.
Design für Manufakturierbarkeit wird daher besonders wichtig für die Präzisionsbearbeitung.
Durch die Bereitstellung praktischer Innenradien, ausreichenden Werkzeugzugangs und stabiler Positionierungsflächen kann die Prozesskonsistenz verbessert werden, ohne die beabsichtigte Funktion des Teils zu ändern.
Auch die Feature-Orientierung ist wichtig.
Wenn mehrere eng miteinander verbundene Merkmale aus einer stabilen Referenz heraus bearbeitet werden können, ist ihre Beziehung möglicherweise einfacher zu kontrollieren, als wenn sie auf mehrere unabhängige Setups aufgeteilt sind.
Die Zielsetzung besteht nicht darin, jede Präzisionskomponente geometrisch einfach zu machen Komplexe Geometrie kann für das Produkt wesentlich sein Das Ziel ist es, notwendige Komplexität von Konstruktionsmerkmalen zu unterscheiden, die Fertigungsschwierigkeiten schaffen, ohne einen funktionalen Mehrwert zu schaffen.
Die Inspektion muss in den Prozess integriert werden
Präzisionsbearbeitung lässt sich nicht von Messung trennen.
Eine Anforderung ist schwer zu kontrollieren, wenn es keine zuverlässige Methode zur Überprüfung gibt.
Unterschiedliche Merkmale erfordern unterschiedliche Inspektionsansätze Einfache Durchmesser, Längen und Dicken können direkt gemessen werden, während komplexe Positions- oder geometrische Beziehungen möglicherweise eine fortschrittlichere Ausrüstung erfordern.
Die Messung sollte auch an Funktionsdaten angeschlossen werden.
Wenn bei der Bearbeitung ein Referenzsystem verwendet wird, während bei der Inspektion das Teil von unabhängigen Oberflächen aus bewertet wird, kann es schwierig werden, festzustellen, ob die Fertigung tatsächlich die beabsichtigte Designbeziehung hergestellt hat.
Der Zeitpunkt der Inspektion ist ein weiterer Gesichtspunkt.
Das Warten, bis jeder Fertigungsvorgang abgeschlossen ist, ist möglicherweise nicht immer die beste Strategie. Bestimmte kritische Dimensionen können in Zwischenphasen überprüft werden, insbesondere wenn spätere Vorgänge den Zugriff auf diese Funktionen erschweren.
Die prozessbegleitende Messung hilft auch bei der Erkennung von Drift.
Nähert sich eine Abmessung allmählich einer Seite ihres Toleranzbereichs, kann das Fertigungsteam Werkzeugverschleiß, Versätze oder Prozessbedingungen untersuchen, bevor nicht akzeptable Teile hergestellt werden.
Dadurch wird die Qualitätskontrolle von der einfachen Sortierung in Prozessinformationen umgewandelt.
Bei der Präzisionsbearbeitung ist die Messung daher nicht nur die endgültige Bestätigung, dass ein Teil die Inspektion bestanden hat. Es ist einer der Mechanismen, die zum Verständnis und zur Stabilisierung des Herstellungsprozesses verwendet werden.
Häufige Ursachen für Variationen bei der Präzisionsbearbeitung
Wenn ein Präzisionsbestandteil seine Zeichenanforderungen nicht erfüllt, wird oft zuerst angenommen, dass das CNC-Programm falsch ist In Wirklichkeit kann Variation aus vielen Quellen in den Prozess eintreten.
Werkzeugverschleiß kann allmählich einen Durchmesser verändern Eine Vorrichtung kann sich uneinheitlich anordnen Ein schlankes Merkmal kann sich beim Schneiden auslenken Materialeigenschaften können zwischen Werkstücken variieren Wärmebedingungen können sich während längerer Produktionszyklen ändern.
Auch Setup-Änderungen können geometrische Beziehungen beeinflussen.
Wenn kritische Merkmale in unterschiedlichen Ausrichtungen erstellt werden, müssen bei jedem Neupositionierungsvorgang die relevanten Daten genau wiederhergestellt werden.
Die Inspektion selbst kann zu Unsicherheit führen, wenn die Messmethode für das zu bewertende Merkmal ungeeignet ist.
Die Suche nach der wahren Ursache erfordert daher die Untersuchung des gesamten Prozesses.
Wiederholte Fehler in die gleiche Richtung deuten oft auf einen systematischen Zustand hin Zufällige Variation kann auf verschiedene Probleme hinweisen, die die Stabilität des Aufbaus, die Material- oder Prozesskonsistenz betreffen.
Korrekturmaßnahmen sollten auf Beweisen basieren und nicht nur auf der Anpassung von Maschinenversätzen nach jeder fehlgeschlagenen Messung.
Ein ausgereifter Präzisionsbearbeitungsprozess versucht zu verstehen, warum es zu Variationen kommt, und die Quelle zu reduzieren, anstatt das endgültige Symptom wiederholt auszugleichen.
Präzisionsbearbeitung vom Prototyp bis zur Wiederholungsproduktion
Prototypenfertigung und Wiederholpräzisionsproduktion erfordern unterschiedliche Prozessreifegrade.
Während der Prototypenbearbeitung können erfahrene Bediener Werkzeuge, Halte - oder Bearbeitungsstrategien anpassen, während sie lernen, wie sich das Bauteil verhält Diese Flexibilität ist wertvoll, da sie Informationen liefert, die aus dem CAD-Modell nicht immer vorhergesagt werden können.
Die ersten Teile können zeigen, dass eine dünne Wand eine andere Bearbeitungssequenz benötigt, eine tiefe Tasche einen anderen Werkzeugansatz erfordert oder ein bestimmtes Datum für die Inspektion schwer zu verwenden ist.
Diese Lektionen sollten erfasst werden.
Vor Beginn der wiederholten Produktion sollten erfolgreiche Fertigungsbedingungen in ein definiertes Verfahren umgewandelt werden Vorrichtungen, Schneidwerkzeuge, Betriebsabläufe und Prüfstellen sollten festgelegt werden, damit zukünftige Teile nicht darauf angewiesen sind, dieselben Entscheidungen aus dem Gedächtnis nachzubilden.
Auch die Materialanforderungen sollten konsistent bleiben, während Werkzeugverschleiß und andere bekannte Variationsquellen im Produktionsplan berücksichtigt werden sollten.
Dieser Übergang führt die Präzisionsbearbeitung von der erfahrenen Einzelarbeit zur wiederholbaren Fertigung.
Ein Prototyp demonstriert, dass ein Teil hergestellt werden kann Ein ausgereifter Prozess demonstriert, dass die erforderlichen Eigenschaften konsistent produziert werden können.
Wann ist Präzisionsbearbeitung eigentlich notwendig?
Nicht jedes Bauteil erfordert eine Präzisionsbearbeitung auf dem gleichen Niveau.
Allgemeine Strukturteile, Freiraummerkmale und unkritische Schnittstellen können bei Verwendung gewöhnlicher Bearbeitungsanforderungen zuverlässig funktionieren. Die Anwendung äußerst restriktiver Kontrollen dort, wo sie keinen funktionalen Nutzen bieten, kann die Herstellung und Inspektion erschweren.
Präzisionsbearbeitung wird wichtiger, wenn sich Dimensionsschwankungen direkt auf die fertige Baugruppe auswirken.
Typische Indikatoren sind eng anliegende Bauteile, Lager - oder Dichtungsschnittstellen, kontrollierte Bewegung, Ausrichtung zwischen mehreren Merkmalen, Präzisionspositionierung oder Geometrie, die über die wiederholte Produktion hinweg konstant bleiben müssen.
Komplexität allein erfordert nicht unbedingt extreme Präzision.
Eine geometrisch komplizierte Komponente kann großzügige Funktionstoleranzen aufweisen, während eine optisch einfache Welle möglicherweise eine genaue Kontrolle von Durchmesser und Auslauf erfordert.
Die Zeichnung sollte daher Präzision basierend auf der Funktion und nicht auf dem Aussehen definieren.
Ingenieure können mehrere praktische Fragen stellen: Welche Oberflächen lokalisieren das Bauteil? Welche Abmessungen wirken sich auf die Montage aus? Welche Merkmale steuern die Bewegung? Welche Beziehungen würden zum Ausfall führen, wenn sie sich außerhalb ihres zulässigen Bereichs bewegen würden?
Die Antworten zeigen, wo Präzisionsbearbeitung einen echten technischen Wert bietet.
So bewerten Sie einen Hersteller für Präzisionsbearbeitung
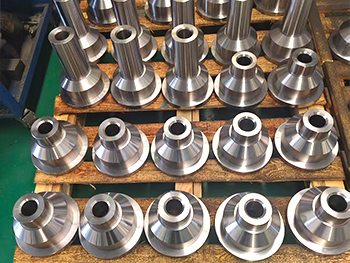
Die Bewertung eines Präzisionsbearbeitungslieferanten sollte mehr als nur die Überprüfung der Geräteliste umfassen.
Fortschrittliche CNC-Maschinen sind wichtig, ihre Leistungsfähigkeit muss jedoch durch Prozessplanung, Werkzeugkenntnisse, Arbeitshaltungsstrategie und Inspektion unterstützt werden.
Der Hersteller sollte zunächst die Zeichnung verstehen.
Kritische Abmessungen, Daten, geometrische Anforderungen und Oberflächeneigenschaften müssen nach Funktion interpretiert werden, enthält die Zeichnung Merkmale, die unnötiges Herstellungsrisiko verursachen, sollte das technische Team in der Lage sein, diese bei der Überprüfung zu identifizieren.
Auch Materialerfahrung ist relevant Unterschiedliche Legierungen und Engineering-Materialien erfordern unterschiedliche Werkzeug - und Bearbeitungsansätze.
Die Inspektionsfähigkeit sollte den tatsächlichen Anforderungen des Bauteils entsprechen Messgeräte sind nur dann nützlich, wenn der Hersteller versteht, was gemessen werden muss, wie darauf verwiesen werden sollte und wie Inspektionsdaten wieder mit der Produktion verbunden sind.
Besondere Aufmerksamkeit verdient die Wiederholbarkeit für die laufende Fertigung.
Ein leistungsfähiges Präzisionsbearbeitungssystem sollte nicht von einem erfolgreichen Muster abhängen. Die Arbeitsteilung, die Werkzeugausstattung und die Prozesssteuerung sollten konsistente Ergebnisse unterstützen, wenn zusätzliche Komponenten hergestellt werden.
Die stärkste Fertigungsbeziehung verbindet daher die Fähigkeit der Ausrüstung mit technischer Kommunikation und Prozessdisziplin.
Schlussfolgerung
Die Präzisionsbearbeitung wird nicht durch eine Maschine, einen Toleranzwert oder ein Inspektionsinstrument definiert.
Es handelt sich um einen koordinierten Fertigungsansatz, der darauf abzielt, die Abmessungen, Geometrie, Oberflächenbedingungen und Beziehungen zu steuern, die bestimmen, ob eine Komponente die richtige Leistung erbringt.
Im Vergleich zur Standardbearbeitung legt die Präzisionsbearbeitung einen größeren Wert auf Funktionstoleranzen, stabile Arbeitshaltung, Werkzeugverhalten, thermische Bedingungen, Einrichtungsstrategie und Messrückmeldung.
Material und Geometrie spielen ebenfalls eine wichtige Rolle Ein Bauteil, das schwer zu halten, empfindlich auf Schnittkräfte reagiert oder mit unnötigen Fertigungsbeschränkungen gefüllt ist, kann selbst fortschrittliche Ausrüstung herausfordern.
Eine gute Präzisionsbearbeitung beginnt daher, bevor das erste Werkzeug das Werkstück berührt.
Designer sollten die Merkmale identifizieren, die tatsächlich einer genauen Kontrolle bedürfen, aussagekräftige Daten festlegen und überlegen, wie diese Merkmale bearbeitet und überprüft werden. Hersteller sollten dann einen Prozess entwickeln, der bekannte Variationsquellen kontrolliert, anstatt sich nur auf die Endkontrolle zu verlassen.
Wenn Design, Bearbeitung und Messung zusammenarbeiten, wird Präzision eher wiederholbar als zufällig Das ist der eigentliche Unterschied zwischen der einfachen einmaligen Herstellung einer dimensionsverträglichen Komponente und dem Aufbau eines Herstellungsprozesses, der in der Lage ist, über die Zeit hinweg eine gleichbleibende Präzision zu liefern.
FAQ
Was ist Präzisionsbearbeitung?
Die Präzisionsbearbeitung ist ein kontrollierter Fertigungsansatz, der zur Herstellung von Teilen mit sorgfältig definierten Maß, geometrischen und Oberflächenanforderungen verwendet wird. Sie kombiniert CNC-Bearbeitung, geeignete Werkzeuge, stabile Arbeitshaltung, Prozessplanung und Inspektion, um kritische Funktionsmerkmale konsistent aufrechtzuerhalten.
Wie unterscheidet sich die Präzisionsbearbeitung von der regulären Bearbeitung?
Die Präzisionsbearbeitung erfordert eine stärkere Kontrolle über Faktoren, die die dimensionale und geometrische Konsistenz beeinflussen, einschließlich Werkzeug, Vorrichtungen, Temperatur, Aufstellungsreferenzen und Inspektion. Eine regelmäßige Bearbeitung kann ausreichen, wenn mäßige Schwankungen keinen Einfluss darauf haben, wie sich das fertige Bauteil zusammenbaut oder ausführt.
Welche Materialien können für die Präzisionsbearbeitung verwendet werden?
Präzisionsbearbeitung kann auf viele Metalle, Legierungen und technische Kunststoffe angewendet werden Die Fertigungsstrategie ändert sich mit Materialhärte, Steifigkeit, thermischem Verhalten und Bearbeitbarkeit, daher sollten Werkzeugauswahl, Schneidbedingungen, Arbeitshaltung und Inspektion um das eigentliche Material herum entwickelt werden.
Welche Faktoren beeinflussen die Präzisionsbearbeitungsgenauigkeit?
Die Genauigkeit kann durch Maschinenzustand, Werkzeugverschleiß, Schneidkräfte, Werkstücksteifigkeit, Befestigung, Temperatur, Materialverhalten, Einrichtungsänderungen und Messmethoden beeinflusst werden. Zuverlässige Präzision ergibt sich aus der Steuerung dieser Faktoren als System und nicht allein aus der CNC-Positionierung.
Wann sollte ein Bauteil Präzisionsbearbeitung verwenden?
Präzisionsbearbeitung ist wertvoll, wenn Dimensionsvariationen Passform, Abdichtung, Bewegung, Ausrichtung, Positionierung oder wiederholte Montage beeinflussen können Ingenieure sollten enge Kontrollen auf funktionskritische Merkmale konzentrieren, anstatt unnötig restriktive Toleranzen auf jede Dimension des Bauteils anzuwenden.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.