
Kundenspezifisches Schweißen für komplexe Metallteile: Design, Qualität und Produktion
Zuhause
/
Blog
/
Kundenspezifisches Schweißen für komplexe Metallteile: Design, Qualität und Produktion
Kundenspezifisches Schweißen für komplexe Metallteile: Design, Qualität und Produktion
19. August 2026
Inhaltsverzeichnis
Einleitung
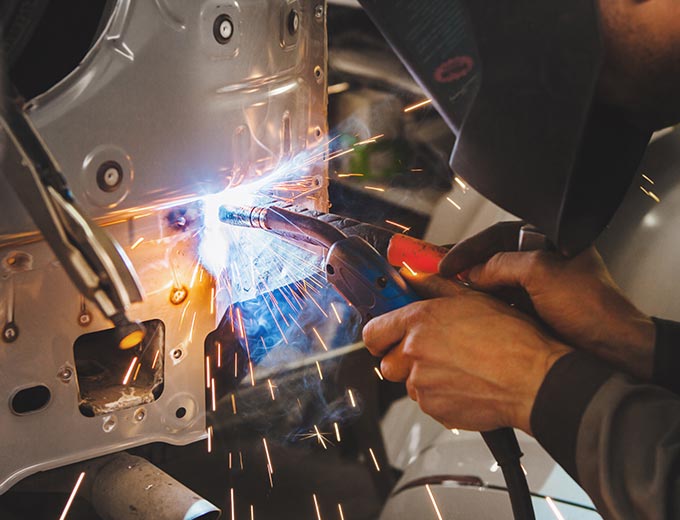
Kundenspezifisches Schweißen wird wichtig, wenn eine Metallbaugruppe nicht als Standardfertigung behandelt werden kann. Das Material kann ungewöhnlich sein, die Geometrie kann Bereiche mit schwierigem Zugang enthalten, die geschweißte Struktur muss möglicherweise mit bearbeiteten Merkmalen ausgerichtet bleiben oder die fertige Baugruppe benötigt möglicherweise eine spezifische Kombination aus Festigkeit, Dimensionsstabilität und Oberflächenqualität.
In diesen Situationen ist das Schweißen nur eine Stufe des Herstellungsprozesses Fugenauslegung, Materialzustand, Montage, Wärmeeintrag, Schweißablauf, Befestigung, Verzerrungskontrolle, Nachschweißbearbeitung und Inspektion beeinflussen alle das Endergebnis.
Das unterscheidet das kundenspezifische Schweißen von einem einfachen Ansatz “verbinde diese beiden Teile” Ein kundenspezifisches Projekt beginnt mit den funktionalen Anforderungen des fertigen Bauteils und arbeitet rückwärts auf den Schweißprozess hin.
Für Konstrukteure und Fertigungsingenieure ist diese Unterscheidung wichtig, da eine Schweißnaht strukturell einwandfrei sein kann, während die umgebende Baugruppe maßlich ungeeignet ist Übermäßige thermische Bewegung kann Montageflächen verschieben, die Lochausrichtung ändern oder zusätzliche Bearbeitungsanforderungen schaffen Schlechte Zugänglichkeit der Verbindung kann eine ansonsten vernünftige Konstruktion schwierig machen, konsistent herzustellen.
Ein gut entwickeltes kundenspezifisches Schweißverfahren behandelt die geschweißte Baugruppe daher als ein vollständig konstruiertes Bauteil. Ziel ist es nicht nur, eine starke Verbindung herzustellen, sondern auch die Geometrie, Konsistenz und Funktionseigenschaften beizubehalten, die nach Abschluss des Schweißens erforderlich sind.
Was ist Custom Welding?
Das kundenspezifische Schweißen ist ein Fertigungsansatz, bei dem der Schweißprozess an das spezifische Material, die Verbindungsgeometrie, die Bauteilabmessungen und die funktionalen Anforderungen eines einzelnen Teils oder einer Baugruppe angepasst wird.
Es kann je nach Projekt WIG, MIG, Lichtbogenschweißen oder ein anderes geeignetes Fügeverfahren umfassen Das umfassendere Konzept von Schweißen Umfasst Fügeverfahren, die durch Wärme, Druck oder eine Kombination von Prozessbedingungen Koaleszenz zwischen Materialien erzeugen.
Was das kundenspezifische Schweißen unterscheidet, ist der Grad der Prozessanpassung.
Eine standardmäßig geschweißte Halterung kann eine etablierte Verbindung und eine wiederholbare Reihenfolge mit begrenzten technischen Änderungen verwenden. Eine benutzerdefinierte Baugruppe erfordert möglicherweise eine einzigartige Halterung, mehrere Verbindungstypen, unterschiedliche Schweißpositionen und eine sorgfältig geplante Reihenfolge zur Steuerung der Dimensionsbewegung.
Das Bauteil muss möglicherweise auch vor oder nach dem Schweißen bearbeitet werden.
Beispielsweise können passende Kanten vor der Montage bearbeitet werden, um die Montage zu verbessern. Nach dem Schweißen können Montageflächen, Bohrungen oder Ortungsfunktionen eine CNC-Bearbeitung erfordern, um die endgültige Geometrie wiederherzustellen oder festzulegen.
Diese Wechselwirkung zwischen Schweißen und Zerspanen ist besonders wichtig für Präzisionskomponenten.
Das kundenspezifische Schweißen sollte daher als koordinierte Produktionsmethode und nicht als ein einziger Schweißvorgang verstanden werden Materialvorbereitung, Montage, Schweißen, Inspektion und Sekundärverarbeitung sollten alle die gleichen endgültigen technischen Anforderungen unterstützen.
Warum individuelles Schweißen mit dem Teilendesign beginnt
Viele Schweißprobleme haben ihren Ursprung in der Bauteilkonstruktion und nicht in der Schweißstation.
Die Gelenkposition bestimmt, ob der Brenner den Schweißbereich erreichen kann Materialstärke beeinflusst, wie sich Wärme durch die Baugruppe bewegt Merkmalsort beeinflusst, ob das Bauteil sicher eingespannt werden kann Die Beziehung zwischen geschweißten und bearbeiteten Oberflächen bestimmt, wie viel Verzug toleriert werden kann.
Aus diesem Grund sollte eine Entwurfsprüfung stattfinden, bevor der Schweißweg festgelegt ist.
Eine der ersten Fragen sollte sein, welche Abmessungen nach dem Schweißen funktionskritisch sind.
Ein Strukturrahmen benötigt möglicherweise zwei Montageflächen, um ausgerichtet zu bleiben Ein geschweißtes Gehäuse kann eine Bohrung enthalten, die eine bestimmte Beziehung zu einer externen Halterung aufrechterhalten muss Eine hergestellte Maschinenkomponente kann mehrere Löcher erfordern, um mit einer anderen Baugruppe in Einklang zu stehen.
Diese Beziehungen verdienen mehr Aufmerksamkeit als Dimensionen, die kaum Auswirkungen auf die Endfunktion haben.
Konstrukteure sollten auch überlegen, ob vor dem Schweißen oder danach eine gewisse Geometrie hergestellt werden sollte Ein Präzisionsloch, das sich in der Nähe einer Hauptschweißnaht befindet, kann schwer vor thermischen Bewegungen zu schützen sein. In einigen Fällen wird dieses Merkmal unvollendet gelassen, bis nach dem Schweißen ein stabilerer Herstellungsweg entsteht.
Das kundenspezifische Schweißen ist daher am stärksten, wenn Entwurfsabsicht und Prozessablauf gemeinsam entwickelt werden.
Materialauswahl ändert die benutzerdefinierte Schweißstrategie
Verschiedene Materialien reagieren unterschiedlich auf Schweißwärme.
Wärmeleitfähigkeit, Expansionsverhalten, Legierungszusammensetzung, Oberflächenbeschaffenheit und Dicke beeinflussen alle, wie eine Verbindung hergestellt und geschweißt werden sollte Ein Prozess, der an einem Material zuverlässig funktioniert, kann nicht automatisch auf ein anderes übertragen werden.
Kohlenstoffstähle werden üblicherweise in hergestellten mechanischen Strukturen geschweißt, ihr genauer Zustand und ihre Dicke beeinflussen jedoch immer noch die Verbindungsvorbereitung und Prozesseinstellungen.
Edelstahl erfordert eine sorgfältige Kontrolle von Wärme und Sauberkeit, insbesondere dort, wo Oberflächenbeschaffenheit und korrosionsbedingte Leistung wichtig sind.
Aluminium verhält sich aufgrund seiner thermischen Eigenschaften und seines Oberflächenoxids unterschiedlich. Besonders wichtig werden Vorbereitung, Verbindungssauberkeit und Prozessstabilität.
Materialkombinationen können zusätzliche Herausforderungen mit sich bringen Das Verbinden verschiedener Metalle kann Unterschiede im Schmelzverhalten, der Wärmeausdehnung und der metallurgischen Verträglichkeit beinhalten Solche Anwendungen erfordern einen Prozess, der um das eigentliche Materialpaar herum entwickelt wird, und nicht allgemeine Schweißannahmen.
Die Dicke verändert auch die Schweißstrategie.
Ein dicker Strukturabschnitt kann Wärme anders aufnehmen und verteilen als eine dünne Folie oder Wand Dünne Komponenten können empfindlicher auf Verformungen reagieren, während dicke Verbindungen möglicherweise größere Aufmerksamkeit auf das Eindringen und die Vorbereitung der Verbindungen erfordern.
Das kundenspezifische Schweißen beginnt daher mit einer genauen Materialidentifizierung. Die Zeichnung sollte das relevante Material klar definieren, anstatt es dem Schweißteam zu überlassen, daraus auf das Aussehen oder den allgemeinen Bauteiltyp zu schließen.
Auswahl des richtigen benutzerdefinierten Schweißprozesses
Es gibt kein einzelnes Schweißverfahren, das automatisch für jedes kundenspezifische Bauteil am besten geeignet ist.
Das WIG-Schweißen ermöglicht eine kontrollierte Wärmezufuhr und ein präzises Schweißbadmanagement, was es für detaillierte Verbindungen, Dünnschnitte und Anwendungen nützlich machen kann, bei denen eine lokale Steuerung wichtig ist.
MIG-Schweißen kann dort wirksam sein, wo eine produktive Abscheidung und wiederholbares Schweißen geeigneter Strukturkomponenten erforderlich sind.
Herkömmliche Lichtbogenschweißverfahren können für schwerere Strukturen und bestimmte Verbindungsbedingungen praktisch bleiben.
Die Prozessauswahl sollte auf der Komponente basieren und nicht auf der Bevorzugung einer Schweißtechnologie.
Materialart, Dicke, Zugänglichkeit der Verbindung, Schweißlänge, Durchdringungsanforderungen, Produktionsbedingungen und endgültige Maßanforderungen sollten berücksichtigt werden.
Auch das Aussehen der Schweißnaht ist nur ein Teil der Entscheidung Eine optisch glatte Schweißnaht bietet möglicherweise nicht die erforderliche Durchdringungs- oder Dimensionsstabilität, während eine strukturell wirksame Schweißnaht nicht unbedingt sehr dekorativ aussehen muss, wenn das Aussehen keine funktionale Anforderung ist.
Apex Dienstleistungen zur Verarbeitung geschweißter Strukturbauteile Integrieren Sie verschiedene Schweißverfahren mit strukturellen Bearbeitungs - und Maßanforderungen In kundenspezifischen Arbeiten ist dieser breitere Ansatz nützlich, da der ausgewählte Schweißprozess die gesamte Bauteilroute anpassen muss, anstatt als isolierte Stufe zu arbeiten.
Eine starke Prozesswahl beantwortet daher drei Fragen: Kann die Fuge zuverlässig erzeugt werden? kann die erforderliche Geometrie beibehalten werden? kann der Vorgang konsequent wiederholt werden?
Das Gelenkdesign hat einen direkten Einfluss auf die Schweißqualität
Die Fugengeometrie bestimmt, wie leicht Wärme und Füllmaterial den Bereich erreichen können, der verbunden werden muss.
Stoßverbindungen, Überlappungsverbindungen, Kehlverbindungen und andere Konfigurationen schaffen unterschiedliche Zugänglichkeits- und Wärmeverteilungsbedingungen. Selbst innerhalb desselben allgemeinen Verbindungstyps können Kantengeometrie und Montage das Schweißverhalten erheblich verändern.
Besonders wichtig sind stetige Lücken.
Wenn eine Baugruppe eine dichte Verbindung aufweist, während eine andere eine größere Öffnung enthält, muss der Schweißtechniker möglicherweise die Füllstoffzugabe, das Fahrverhalten oder den Wärmeeintrag ändern, um dies auszugleichen Dies erhöht die Variation von Teil zu Teil.
Die Fugenvorbereitung sollte daher vor Beginn des Schweißens kontrolliert werden.
Die Kanten sollten entsprechend der Materialstärke, dem Verfahren und dem erforderlichen Schweißzustand vorbereitet werden. Verunreinigungen, Grate und inkonsistente Geometrie können alle das Schweißbad beeinflussen.
Barrierefreiheit ist genauso wichtig wie die Gelenkgeometrie.
Ein CAD-Modell kann eine Schweißnaht tief in eine Ecke legen, wo die fertige Verbindung auf dem Bildschirm perfekt vernünftig aussieht In der Produktion können jedoch der Brennerwinkel, der Zugang zum Füllstoff und die Abschirmbedingungen schwer zu kontrollieren sein.
Gutes individuelles Schweißdesign lässt ausreichend Platz für den eigentlichen Prozess.
Die beste Verbindung ist nicht unbedingt die kleinste oder am wenigsten sichtbare Verbindung. Es ist die Verbindung, die strukturelle Anforderungen erfüllt und gleichzeitig einen wiederholbaren Zugang, praktischen Einbau und kontrollierbares thermisches Verhalten bietet.
Fit-Up und Fixierung schaffen Wiederholbarkeit, bevor das Schweißen beginnt
Ein Schweißer kann schlecht gelegene Bauteile nicht durchgängig ausgleichen.
Bevor der Schweißbogen beginnt, muss jeder Teil der Baugruppe entsprechend der vorgesehenen Geometrie positioniert werden. Dies ist der Zweck des Aufbaus und der Befestigung.
Vorrichtungen stellen Beziehungen zwischen Komponenten her und helfen dabei, diese Beziehungen aufrechtzuerhalten, während das Heftschweißen und das Endschweißen durchgeführt werden.
Mehr Spannkraft erzeugt aber nicht automatisch eine höhere Präzision.
Wenn ein flexibles Bauteil in Position gedrückt und unter starker Zurückhaltung verschweißt wird, kann es sich nach dem Lösen der Klemmen bewegen. Die endgültige Geometrie kann daher von der Geometrie abweichen, die zu sehen ist, während sich die Baugruppe innerhalb der Vorrichtung befand.
Eine gute Leuchte gleicht die Positionierung mit dem thermischen Verhalten aus.
Es sollte die Komponenten einheitlich positionieren, Zugang zur Schweißnaht ermöglichen und die Bereiche unterstützen, die Stabilität benötigen, ohne jede Bewegung unnötig zu verhindern.
Auch die Datumsauswahl spielt eine Rolle.
Wenn die geschweißte Baugruppe später bearbeitet wird, sollte die Vorrichtung nach Möglichkeit nützliche Referenzbeziehungen beibehalten. Das Fertigungsteam muss wissen, welche Oberflächen oder Achsen das endgültige Bauteil steuern.
Im Rahmen dieser Strategie sollte die Platzierung von Kurzschlussschweißnähten geplant werden. Kurzschlussschweißnähte sorgen für vorübergehende Stabilität, führen aber auch zu lokaler Wärme. Ihre Position und Reihenfolge kann das Verhalten der Baugruppe beim Endschweißen beeinflussen.
Beim kundenspezifischen Schweißen ist die genaue Montage daher kein Vorbereitungsdetail. Es ist einer der Hauptfaktoren, die die Wiederholbarkeit steuern.
Wärmeeingangs- und Verzerrungskontrolle beim individuellen Schweißen
Durch Schweißen wird konzentrierte Wärme in ein Bauteil eingebracht Das erhitzte Material dehnt sich aus, während umgebendes kühleres Material diese Ausdehnung zurückhält, beim Abkühlen der Verbindung kommt es zur Kontraktion.
Dieser thermische Zyklus kann die Geometrie der Baugruppe verändern.
Das Ausmaß und die Bewegungsrichtung hängen vom Material, der Dicke, der Verbindungskonstruktion, der Wärmezufuhr, der Schweißlänge, der Rückhalteeinrichtung und der Schweißfolge ab.
Verzerrungen sind besonders wichtig, wenn ein geschweißtes Bauteil auch bearbeitete Oberflächen enthält.
Eine Montagefläche kann sich aus der Ausrichtung herausbewegen Eine lange Struktur kann eine Winkeländerung entwickeln Eine Bohrung in der Nähe des Schweißbereichs kann sich relativ zu einem anderen Funktionsmerkmal verschieben.
Diese Probleme zu verhindern bedeutet nicht, einfach einen möglichst geringen Wärmeeintrag zu nutzen.
Unzureichende Schweißenergie kann zu anderen Qualitätsproblemen führen. Ziel ist es, die entsprechende Energie für die Verbindung zu nutzen und gleichzeitig zu steuern, wie diese Wärme in der gesamten Struktur verteilt wird.
Die Sequenz ist eine der nützlichsten Variablen.
Schweißnähte können manchmal in geplante Abschnitte unterteilt werden, anstatt kontinuierlich in eine Richtung fertiggestellt zu werden. Das Schweißen auf verschiedenen Seiten einer Baugruppe kann auch dazu beitragen, thermische Effekte auszugleichen, wenn die Geometrie dies zulässt.
Für einige Komponenten kann eine Kühlung zwischen den Vorgängen angebracht sein, während andere Anwendungen einen kontrollierten kontinuierlichen Prozess erfordern.
Die Lösung ist abhängig von der individuellen Montage.
Aus diesem Grund sollte das kundenspezifische Schweißen nicht auf einer universellen Anti-Verzerrungstechnik basieren. Das thermische Verhalten sollte speziell für die erzeugte Geometrie berücksichtigt werden.
Schweißsequenz sollte vor der Produktion geplant werden
Der Schweißablauf bestimmt die Reihenfolge, in der die Verbindungen abgeschlossen werden.
Dies kann Verformung, Zugänge und sogar, ob spätere Schweißnähte überhaupt erreicht werden können, beeinflussen.
Stellen Sie sich eine kastenförmige Baugruppe vor, die mehrere innere und äußere Gelenke enthält, wenn die äußere Struktur zuerst vollständig geschlossen wird, kann es sein, dass ein inneres Gelenk schwer oder gar nicht zugänglich wird Die Sequenz muss daher sowohl das thermische Verhalten als auch den physikalischen Zugang berücksichtigen.
Lange Strukturen stellen eine weitere Herausforderung dar.
Das Abschließen einer langen Schweißnaht von einem Ende zum anderen kann die thermische Bewegung in eine bestimmte Richtung konzentrieren. Durch Teilungsvorgänge oder Ausgleichsschweißungen um das Bauteil herum kann ein vorhersehbareres Ergebnis erzielt werden.
Auch die Lage der kritischen Geometrie sollte die Sequenzplanung beeinflussen.
Wenn eine Seite eine bearbeitete Referenzfläche enthält, die relativ stabil bleiben muss, muss das Schweißen um diesen Bereich möglicherweise anders als in einem unkritischen Bereich ausgeglichen werden.
Die Sequenzplanung verbessert auch die Wiederholbarkeit zwischen Betreibern und Produktionschargen.
Wenn das Verfahren nur als individuelle Bedienerpräferenz existiert, können verschiedene Baugruppen in unterschiedlicher Reihenfolge geschweißt werden. Dies kann zu Variationen führen, selbst wenn die Maschineneinstellungen gleich bleiben.
Für das kundenspezifische Schweißen verwandelt eine definierte Reihenfolge praktisches Schweißwissen in einen wiederholbaren Herstellungsprozess.
Kundenspezifisches Schweißen und CNC-Bearbeitung sollten gemeinsam geplant werden
Komplexe geschweißte Bauteile erfordern oft eine Präzisionsbearbeitung.
Die entscheidende Frage ist, wann diese Bearbeitung erfolgen soll.
Einige Merkmale müssen vor dem Schweißen erstellt werden, da sie helfen, die Baugruppe zu lokalisieren oder eine genaue Referenzgeometrie bieten Andere Merkmale sind nach dem Schweißen besser vervollständigt, da thermische Verformung sonst ihre endgültige Position ändern könnte.
Stellen Sie sich einen geschweißten Maschinenrahmen mit präzisen Montageflächen vor.
Die Hauptbauelemente können vor dem Schweißen geschnitten und vorbereitet werden. Nachdem die gesamte Struktur geschweißt und stabilisiert wurde, kann die CNC-Bearbeitung die endgültigen Montageebenen und Lochbeziehungen herstellen.
Ein kleineres geschweißtes Gehäuse kann eine andere Reihenfolge verwenden. Bestimmte Referenzmerkmale können zuerst bearbeitet werden, um eine genaue Montage zu unterstützen, während die endgültige Bohrung und die Dichtflächen nach dem Schweißen fertiggestellt sind.
Es gibt keine allgemeingültige Regel, dass alle Bearbeitungen vor oder nach dem Schweißen erfolgen sollten.
Der Prozess sollte nach Funktion unterteilt werden.
Apex CNC-Bearbeitungsdienstleistungen Mit geschweißten Bauteilen integriert werden können, bei denen Endbohrungen, - flächen, - löcher oder andere Merkmale eine kontrollierte Bearbeitung erfordern Die wichtige technische Entscheidung besteht darin, zu ermitteln, welche Geometrie durch Schweißen geschützt werden soll und welche Geometrie danach festgelegt werden soll.
Wenn Schweißen und Bearbeiten getrennt geplant werden, können unnötige Korrekturarbeiten die Folge sein, wenn sie gemeinsam geplant werden, kann jeder Prozess die von ihm am effektivsten gesteuerten Merkmale festlegen.
Nachschweißbearbeitung stellt funktionelle Geometrie wieder her
Die Nachschweißbearbeitung lässt ein geschweißtes Bauteil nicht einfach präziser aussehen, ihr Hauptzweck besteht darin, die endgültigen funktionalen Beziehungen herzustellen, die von der Baugruppe benötigt werden.
Montageflächen können gefräst werden, um Ebenheit und relative Position herzustellen Bohrungen können bearbeitet werden, um kontrollierte Abmessungen zu erzeugen Lochmuster können aus funktionalen Daten hergestellt werden, nachdem die geschweißte Struktur ihren endgültigen Zustand erreicht hat.
Dies kann besonders bei größeren gefertigten Komponenten nützlich sein.
Der Versuch, während des gesamten Schweißens alle Endabmessungen beizubehalten, kann zu einem unnötig restriktiven Prozess führen. In einigen Fällen ist es praktischer, die Schweißstruktur in einem geeigneten Bereich zu steuern und anschließend ausgewählte Funktionsmerkmale zu bearbeiten.
Daher muss die Bearbeitungszulage in die Konstruktion einbezogen werden.
Wenn eine Oberfläche nach dem Schweißen fertig wird, sollte genügend Material übrig bleiben, um die erforderliche Geometrie festzulegen. Zu wenig Aufwand kann die Korrektur normaler Schweißbewegungen erschweren.
Auch ein zu hoher Freibetrag ist unerwünscht, da er zu einer unnötigen Materialentfernung führt.
Der Betrag sollte die erwartete Prozessschwankung und den endgültigen Bedarf widerspiegeln.
Die Nachschweißbearbeitung sollte daher in das Bauteil integriert werden und nicht als Notfallkorrektur für einen unkontrollierten Schweißprozess behandelt werden.
Die Oberflächenvorbereitung beeinflusst die Qualität des individuellen Schweißens
Sauberes Material ist für einen stabilen Schweißprozess unerlässlich.
Öl, Beschichtungen, Oxid, Zunder, Feuchtigkeit und andere Oberflächenbedingungen können die Lichtbogenstabilität und die Qualität der resultierenden Verbindung beeinflussen. Die genaue Herstellungsmethode hängt vom Material und dem Schweißprozess ab.
Vorbereitung sollte daher definiert und nicht ausschließlich dem individuellen Urteilsvermögen überlassen werden.
Auch Schnittkanten können Aufmerksamkeit erfordern.
Thermisches Schneiden, Sägen, Bearbeiten und andere vorgeschaltete Prozesse können unterschiedliche Oberflächenbedingungen hinterlassen, Grate oder unregelmäßige Kanten können die Montage beeinträchtigen, während Verunreinigungen aus der vorherigen Verarbeitung möglicherweise entfernt werden müssen.
Die Reinigung muss besonders sorgfältig kontrolliert werden, wenn das Material empfindlich auf Oberflächenverunreinigungen reagiert.
Durch die gemeinsame Vorbereitung sollte auch vermieden werden, dass durch ungeeignete Werkzeuge oder Handhabung neue Schadstoffe entstehen.
Ziel ist es, einheitliche Ausgangsbedingungen zu schaffen.
Wenn eine Baugruppe sauber und genau vorbereitet ankommt, während eine andere eine umfassende Anpassung an der Schweißstation erfordert, wird die Wiederholbarkeit des Prozesses schwierig.
Die individuelle Schweißqualität beginnt daher vor dem Schweißen, wobei Materialhandhabung, Schneiden, Kantenvorbereitung und Montage zum Zustand der Verbindung vor Schweißbeginn beitragen.
Die Qualitätskontrolle sollte mit der Funktion der geschweißten Komponente übereinstimmen
Die Inspektion sollte entsprechend den Anforderungen der geschweißten Baugruppe geplant werden.
Eine visuelle Inspektion ist nützlich, um Oberflächenbedingungen wie offensichtliche Diskontinuitäten, unregelmäßige Profile und andere sichtbare Schweißeigenschaften zu identifizieren.
Allerdings kann das visuelle Erscheinungsbild allein nicht jede funktionale Anforderung überprüfen.
Die Dimensionsprüfung kann für das kundenspezifische Schweißen gleichermaßen wichtig sein. Montageabstände, Ausrichtung, Ebenheit und die Beziehung zwischen geschweißten Elementen können sich direkt darauf auswirken, ob sich das endgültige Bauteil richtig zusammensetzt.
Einige Anwendungen erfordern möglicherweise auch zusätzliche Methoden zur Bewertung der Schweißintegrität. Die geeignete Methode hängt vom Verbindungstyp, dem Material, den Belastungsbedingungen und der Art der Diskontinuität ab, die erkannt werden muss.
Wichtiges Prinzip ist die risikobasierte Inspektion.
Eine kosmetische Abdeckung erfordert nicht unbedingt die gleiche Überprüfungsstrategie wie ein tragendes Maschinenbauteil. Ebenso verdient eine versteckte Schweißnaht, die die strukturelle Integrität steuert, möglicherweise mehr Aufmerksamkeit als eine gut sichtbare Verbindung, die nur eine geringe funktionelle Belastung trägt.
Die folgende Tabelle fasst die wichtigsten Kontrollbereiche in einem maßgeschneiderten Schweißprojekt zusammen.
| Kontrollbereich | Hauptfrage | Fertigungsüberlegung |
|---|---|---|
| Material | Ist das Material klar definiert? | Schweißverfahren und Vorbereitung an das Materialverhalten anpassen |
| Gelenkgestaltung | Kann die Schweißnaht einheitlich hergestellt werden? | Sorgen Sie für einen geeigneten Zugang, Kantenvorbereitung und -anpassung |
| Vorrichtungsdesign | Können Komponenten wiederholbar lokalisiert werden? | Steuergeometrie ohne unnötige Einschränkung |
| Wärmeeintrag | Wird sich thermische Bewegung auf die Funktion auswirken? | Anforderungen an die Durchdringung des Gleichgewichts mit Verzerrungskontrolle |
| Schweißfolge | In welcher Reihenfolge sollen Fugen fertiggestellt werden? | Verwalten Sie den Zugang und die Wärmeverteilung |
| Kritische Dimensionen | Welche Geometrie muss das Schweißen überstehen? | Identifizieren Sie Merkmale, die Schutz oder spätere Bearbeitung erfordern |
| Nachschweißbearbeitung | Welche Geometrie sollte danach festgelegt werden? | Lassen Sie geeignete Bearbeitungszugaben und Daten |
| Inspektion | Wie wird die Schweißqualität überprüft? | Passen Sie Inspektionsmethoden an das funktionale Risiko an |
| Oberflächenvorbereitung | Sind die gemeinsamen Bedingungen konsistent? | Kontrollieren Sie Reinigung, Kantenzustand und Kontamination |
| Produktionswiederholbarkeit | Kann das gleiche Ergebnis reproduziert werden? | Anforderungen an die Einrichtung, Reihenfolge und Inspektion von Dokumenten |
Ein Qualitätsplan sollte daher der tatsächlichen Funktion der Baugruppe folgen, anstatt auf jedes geschweißte Bauteil die gleiche Inspektionsroutine anzuwenden.
Häufige Probleme beim benutzerdefinierten Schweißen und warum sie auftreten
Verzerrungen sind eines der bekanntesten Schweißprobleme, da sie direkt in der Geometrie der Baugruppe beobachtet werden können.
Es ist jedoch nur ein mögliches Problem.
Porosität, fehlende Verschmelzung, Hinterschneidung, Rissbildung, inkonsistente Perlengeometrie und kontaminationsbedingte Probleme können je nach Material - und Prozessbedingungen ebenfalls auftreten.
Der wichtige Punkt ist, dass diese Zustände nicht alle die gleiche Ursache haben.
Porosität kann mit Abschirmung, Verunreinigung oder Materialbedingungen zusammenhängen Fusionsprobleme können Wärmeeintrag, Gelenkzugang oder Bewegungstechnik betreffen Dimensionsbewegung ist stark mit Wärmeverteilung und struktureller Zurückhaltung verbunden.
Korrekturmaßnahmen sollten daher mit der Ursachenanalyse beginnen.
Das Wechseln des Schweißstroms bei jedem Auftreten eines Problems ist keine wirksame Universallösung.
Der Hersteller sollte prüfen, ob das Problem auf Materialvorbereitung, Verbindungsabmessungen, Vorrichtungszustand, Schweißparameter, Zugang oder Prozessablauf zurückzuführen ist.
Besonders aufschlussreich sind wiederholte Probleme am selben Ort.
Wenn sich um eine Verbindung herum ständig Verzerrungen entwickeln, sollten die Geometrie und der Schweißablauf in diesem Bereich überprüft werden. Wenn Diskontinuitäten wiederholt in der Nähe einer schwierigen Ecke auftreten, können Zugänglichkeit und Abschirmung Aufmerksamkeit erfordern.
Ein ausgereifter kundenspezifischer Schweißprozess nutzt Inspektionsergebnisse, um vorgelagerte Entscheidungen zu verbessern, anstatt nur fertige Baugruppen zu reparieren.
Vom Prototypen-Custom-Schweißen bis zur wiederholbaren Produktion
Prototypen geschweißter Baugruppen liefern wertvolle Prozessinformationen.
Die erste Komponente kann Aufschluss darüber geben, wie das Material auf die geplante Reihenfolge reagiert, ob die Vorrichtung für ausreichende Stabilität sorgt und wo tatsächlich thermische Bewegung stattfindet.
Diese Informationen sollten gemessen und dokumentiert werden.
Wenn sich eine Montagefläche nach Abschluss einer bestimmten Schweißnaht kontinuierlich bewegt, kann das Produktionsteam die Reihenfolge, die Rückhalteeinrichtung oder die Bearbeitungszugabe anpassen, bevor mit der wiederholten Herstellung begonnen wird.
Wenn der Einbau eine umfassende manuelle Korrektur erfordert, müssen möglicherweise die vorgeschalteten Schnitt- oder Bauteiltoleranzen überprüft werden.
Die Prototypenphase ist daher eine Gelegenheit, den Prozess zu validieren, nicht nur die Zeichnung.
Während sich das Projekt in Richtung wiederholbarer Produktion bewegt, sollten erfolgreiche Bedingungen standardisiert werden.
Befestigungsorte, Klebrigkeitsabfolge, Schweißreihenfolge, Hauptprozessparameter und Inspektionspunkte sollten klar genug definiert sein, dass die gleiche Fertigungslogik konsequent befolgt werden kann.
Die Erfahrung des Bedieners bleibt wertvoll, aber die Wiederholung der Produktion sollte nicht ausschließlich von undokumentierter persönlicher Technik abhängen.
Das Ziel ist es, Schweißwissen in Prozesswissen umzuwandeln.
Dieser Übergang ist besonders wichtig für das kundenspezifische Schweißen, da jedes Projekt mit einer einzigartigen Geometrie beginnen kann. Sobald diese Geometrie jedoch in die wiederholte Produktion geht, sollte der Herstellungsprozess zunehmend kontrolliert und vorhersehbar werden.
Kundenspezifisches Schweißen für kleine Präzisionsteile vs. große Strukturen
Kundenspezifische Schweißanforderungen ändern sich erheblich mit der Bauteilskala.
Kleine Präzisionsteile können hochempfindlich gegenüber lokaler Wärme sein, da relativ wenig Material zur Verteilung der Wärmeenergie zur Verfügung steht. Ein geringer Bewegungsaufwand kann auch erheblich werden, wenn in der Nähe bearbeitete Merkmale eine enge Ausrichtung erfordern.
Diese Komponenten erfordern möglicherweise einen sorgfältigen Verbindungszugang, eine lokale Wärmekontrolle und eine präzise Befestigung.
Große Schweißkonstruktionen stellen unterschiedliche Herausforderungen dar.
Einzelne Schweißnähte können länger sein, Strukturelemente können Wärmebewegungen über größere Entfernungen ansammeln und die fertige Baugruppe erfordert möglicherweise eine umfassende Ausrichtungskontrolle.
Große Größe bedeutet nicht automatisch, dass jede Dimension hohe Präzision erfordert Stattdessen sollten die kritischen Schnittstellen identifiziert werden.
Ein großer Rahmen verträgt möglicherweise Schwankungen in nicht funktionsfähigen Außenbereichen und erfordert gleichzeitig eine genaue Kontrolle einiger Montagepads oder Wellenstützpositionen.
Hier können sich Schweißen und Bearbeiten effektiv ergänzen.
Die Struktur kann entsprechend den entsprechenden Gesamtanforderungen hergestellt werden, während ausgewählte Funktionsoberflächen später durch Präzisionsbearbeitung hergestellt werden.
Das kundenspezifische Schweißen sollte daher seine Steuerungsstrategie nach dem Bauteil skalieren, anstatt bei jedem Projekt identische Methoden anzuwenden.
So bewerten Sie einen Hersteller von kundenspezifischem Schweißen
Ein leistungsfähiger Hersteller kundenspezifischer Schweißarbeiten sollte anhand der Technik und Prozesssteuerung bewertet werden und nicht nur anhand von Schweißgeräten.
Die erste Fähigkeit ist das Zeichnen von Dolmetschen.
Der Hersteller sollte verstehen, welche Verbindungen die strukturelle Verantwortung tragen, welche Abmessungen funktionell wichtig sind und welche Oberflächen möglicherweise eine Nachschweißbearbeitung erfordern.
Materialkenntnisse sind ebenso wichtig, da sich die Schweißstrategie mit der Legierung, Dicke und Verbindungskonfiguration ändert.
Auch die Befestigungsfähigkeit sollte berücksichtigt werden.
Komplexe kundenspezifische Baugruppen benötigen oft zweckentworfene Ortungs - und Klemmmethoden Ein Hersteller, der geeignete Vorrichtungen entwickeln kann, hat eine größere Kontrolle über die Wiederholbarkeit als einer, der sich nur auf manuelle Messungen während der Montage verlässt.
Die Integration in die Bearbeitung ist ein weiterer wichtiger Gesichtspunkt.
Enthält das geschweißte Bauteil Präzisionsschnittstellen, kann die Möglichkeit, das Schweißen mit dem Bohren, Fräsen, Bohren oder Schleifen zu koordinieren, die Prozessplanung und das Datumsmanagement vereinfachen.
Die Inspektionsfähigkeit sollte den tatsächlichen Projektanforderungen entsprechen.
Schließlich ist technische Kommunikation unerlässlich.
Wenn eine Zeichnung einen schlechten Verbindungszugang, übermäßige Zurückhaltung, unzureichende Bearbeitungszugabe oder eine wahrscheinlich verzerrende Geometrie aufweist, sollte ein erfahrenes Fertigungsteam in der Lage sein, diese Risiken während der Prozessüberprüfung zu erkennen.
Kundenspezifisches Schweißen funktioniert am besten als kollaborativer technischer Prozess und nicht als einfacher Fertigungsvorgang in der Endphase.
Wann ist kundenspezifisches Schweißen der richtige Fertigungsansatz?
Das kundenspezifische Schweißen eignet sich besonders dann, wenn ein Bauteil für ein standardisiertes Schweißprodukt zu komplex oder anwendungsspezifisch ist.
Es kann für Maschinenrahmen, Strukturträger, Gerätehalterungen, Gehäuse, gefertigte Baugruppen und Komponenten, die geschweißte Strukturen mit bearbeiteten Schnittstellen kombinieren, wertvoll sein.
Das Verfahren ist besonders relevant, wenn mehrere Teile zu einer Funktionsstruktur verbunden werden müssen, anstatt aus einem einzigen festen Werkstück hergestellt zu werden.
Designflexibilität ist ein weiterer Vorteil.
Separate Platten, Rohre, bearbeitete Blöcke und andere Elemente können entsprechend dem Lastweg und der Geometrie kombiniert werden, die für die Endmontage erforderlich sind.
Allerdings sollte das Schweißen nicht einfach deshalb ausgewählt werden, weil mehrere Metallteile beteiligt sind.
Konstrukteure sollten auch überlegen, ob thermische Effekte mit der erforderlichen Geometrie kompatibel sind und ob wichtige Oberflächen nach dem Fügen bearbeitet werden sollten.
Der beste Fertigungsweg kann Schneiden, Bearbeiten, Schweißen, Maßkorrektur und Endkontrolle kombinieren.
Kundenspezifisches Schweißen wird am effektivsten, wenn jede dieser Stufen einen klaren Zweck hat und die Reihenfolge um die fertige Komponente herum gestaltet ist.
Schlussfolgerung
Kundenspezifisches Schweißen ist nicht einfach eine flexiblere Version des allgemeinen Schweißens. Es handelt sich um einen technischen Fertigungsansatz, der auf den spezifischen Geometrie-, Material- und Leistungsanforderungen einer Komponente basiert.
Ein zuverlässiger Prozess beginnt mit der Designüberprüfung.
Materialverhalten, Verbindungszugänglichkeit, Einbau, Funktionsdaten und kritische Abmessungen sollten verstanden werden, bevor die Schweißsequenz festgelegt wird.
Durch die Befestigung wird dann die für die Produktion benötigte wiederholbare Ausgangsbedingung erzeugt. Durch Wärmeeintrag und Schweißsequenz wird gesteuert, wie die Baugruppe beim Fügen reagiert, während die Inspektion den Nachweis liefert, ob der Prozess das beabsichtigte Ergebnis liefert.
Bei Bauteilen, die Präzisionsschnittstellen enthalten, sollten Schweißen und CNC-Bearbeitung als zusammenhängende Fertigungsstufen behandelt werden. Eine gewisse Geometrie lässt sich am besten vor dem Schweißen festlegen, während andere kritische Oberflächen nach der thermischen Bewegung fertiggestellt werden sollten.
Dieser integrierte Ansatz ist besonders wertvoll für komplexe Strukturen und feinmechanische Baugruppen.
Das Ziel besteht nicht darin, jede durch Schweißen verursachte Dimensionsänderung zu beseitigen. Es geht darum, zu verstehen, wo Bewegung wichtig ist, sie dort zu steuern, wo sie praktisch ist, und die nachgelagerte Fertigung rund um die endgültigen funktionalen Anforderungen zu planen.
Wenn Design, Schweißen, Bearbeiten und Inspektion als ein Prozess entwickelt werden, wird kundenspezifisches Schweißen vorhersehbarer, wiederholbarer und eignet sich für anspruchsvolle Metallkomponenten.
FAQ
Was ist Custom Schweißen?
Kundenspezifisches Schweißen ist ein Fügeverfahren, das um die spezifischen Material, Geometrie - und Funktionsanforderungen eines Bauteils herum entwickelt wurde. Es kann WIG, MIG - oder andere Schweißverfahren zusammen mit speziellen Vorrichtungen, kontrollierten Schweißabläufen, Inspektion und Nachschweißbearbeitung umfassen, wenn die fertige Montage zusätzliche Präzision erfordert.
Welche Materialien können für das kundenspezifische Schweißen verwendet werden?
Das kundenspezifische Schweißen kann auf viele schweißbare Metalle und Legierungen angewendet werden, wenn das Verfahren aufgrund ihrer tatsächlichen Eigenschaften ausgewählt wird Materialzusammensetzung, Dicke, thermisches Verhalten und Oberflächenbeschaffenheit beeinflussen die Verbindungsvorbereitung, den Wärmeeintrag und die Füllstoffauswahl, daher sollte jedes Projekt eine materialspezifische Schweißstrategie verwenden.
Wie kann der Verzug beim kundenspezifischen Schweißen kontrolliert werden?
Verzerrungen können durch geeignete Verbindungskonstruktion, kontrollierte Wärmezufuhr, ausgewogene Schweißsequenzen, geeignetes Heftschweißen und gut gestaltete Vorrichtungen bewältigt werden. Ziel ist es nicht nur, die Wärme zu minimieren, sondern zu steuern, wie sich Ausdehnung und Kontraktion auf die kritischen Abmessungen und Ausrichtung der fertigen Baugruppe auswirken.
Können kundenspezifische Schweißteile anschließend CNC-bearbeitet werden?
Ja. Die CNC-Bearbeitung nach dem Schweißen ist oft nützlich, wenn eine Baugruppe präzise Montageflächen, Bohrungen, Löcher oder Ortungsmerkmale enthält. Das Design sollte geeignete Bearbeitungszugaben und stabile Referenzmerkmale umfassen, damit die erforderliche Geometrie hergestellt werden kann, nachdem eine schweißbedingte thermische Bewegung stattgefunden hat.
Was sollte vor Beginn eines individuellen Schweißprojekts überprüft werden?
Überprüfen Sie die Materialspezifikationen, die Verbindungsgeometrie, den Schweißzugang, die kritischen Abmessungen, die Vorrichtungsstrategie, die erwartete thermische Bewegung und die Inspektionsanforderungen vor der Produktion. Wenn nach dem Schweißen eine Bearbeitung erforderlich ist, sollten auch der Bezugsplan und die Bearbeitungszugabe frühzeitig definiert werden, damit beide Prozesse die gleiche endgültige Geometrie unterstützen.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.