
Soldadura personalizada para piezas metálicas complejas: diseño, calidad y producción
Hogar
/
Blog
/
Soldadura personalizada para piezas metálicas complejas: diseño, calidad y producción
Soldadura personalizada para piezas metálicas complejas: diseño, calidad y producción
agosto 19, 2026
Tabla de contenidos
Introducción
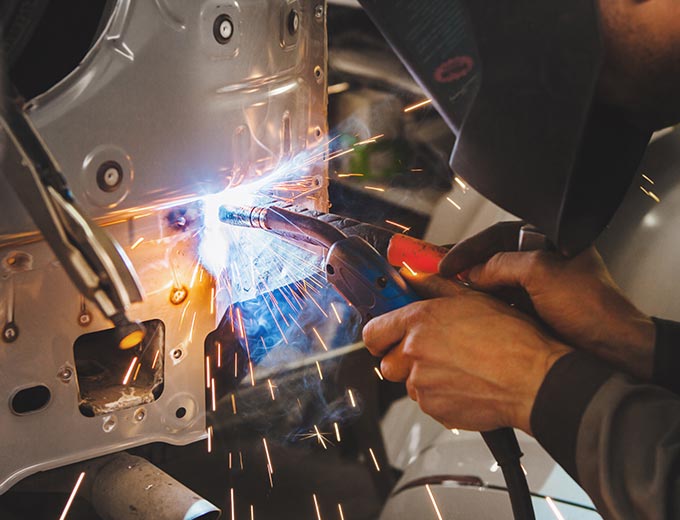
La soldadura personalizada se vuelve importante cuando un conjunto metálico no puede tratarse como un trabajo de fabricación estándar. El material puede ser inusual, la geometría puede contener áreas de difícil acceso, la estructura soldada puede necesitar mantener la alineación con las características mecanizadas o el conjunto terminado puede necesitar una combinación específica de resistencia, estabilidad dimensional y calidad de la superficie.
En estas situaciones, la soldadura es sólo una etapa del proceso de fabricación. El diseño de las juntas, el estado del material, el montaje, el aporte de calor, la secuencia de soldadura, la fijación, el control de distorsión, el mecanizado posterior a la soldadura y la inspección influyen en el resultado final.
Esto es lo que separa la soldadura personalizada de un simple enfoque de “unir estas dos piezas”. Un proyecto personalizado comienza con los requisitos funcionales del componente completo y avanza hacia el proceso de soldadura.
Para los diseñadores e ingenieros de fabricación, esta distinción es importante porque una soldadura puede ser estructuralmente sólida mientras que el conjunto circundante es dimensionalmente inadecuado. El movimiento térmico excesivo puede cambiar las superficies de montaje, cambiar la alineación de los orificios o crear requisitos de mecanizado adicionales. La mala accesibilidad de las juntas puede hacer que un diseño que de otro modo sería razonable sea difícil de producir de manera consistente.
Por lo tanto, un proceso de soldadura personalizado bien desarrollado trata el conjunto soldado como un componente de ingeniería completo. El objetivo no es sólo crear una unión fuerte, sino también mantener la geometría, consistencia y características funcionales requeridas una vez completada la soldadura.
¿qué es la soldadura personalizada?
La soldadura personalizada es un enfoque de fabricación en el que el proceso de soldadura se adapta al material específico, la geometría de la junta, las dimensiones de los componentes y los requisitos funcionales de una pieza o conjunto individual.
Puede implicar TIG, MIG, soldadura por arco u otro proceso de unión adecuado según el proyecto. El concepto más amplio de soldadura cubre métodos de unión que crean coalescencia entre materiales mediante calor, presión o una combinación de condiciones de proceso.
Lo que hace que la soldadura personalizada sea diferente es el nivel de adaptación del proceso.
Un soporte soldado estándar puede utilizar una junta establecida y una secuencia repetible con cambios de ingeniería limitados. Un conjunto personalizado puede requerir un accesorio único, varios tipos de juntas, diferentes posiciones de soldadura y una secuencia cuidadosamente planificada para controlar el movimiento dimensional.
Es posible que el componente también necesite mecanizado antes o después de la soldadura.
Por ejemplo, los bordes de acoplamiento se pueden mecanizar antes del montaje para mejorar el ajuste. Después de la soldadura, las caras de montaje, los orificios o las características de ubicación pueden requerir mecanizado CNC para restaurar o establecer la geometría final.
Esta interacción entre soldadura y mecanizado es particularmente importante para los componentes de precisión.
Por lo tanto, la soldadura personalizada debe entenderse como un método de producción coordinado y no como una única operación de soldadura. La preparación, el montaje, la soldadura, la inspección y el procesamiento secundario de materiales deben cumplir los mismos requisitos de ingeniería finales.
Por qué comienza la soldadura personalizada con el diseño de piezas
Muchos problemas de soldadura se originan en el diseño de los componentes más que en la estación de soldadura.
La posición de la junta determina si el soplete puede llegar al área de soldadura. El espesor del material influye en cómo se mueve el calor a través del conjunto. La ubicación de la característica afecta si el componente se puede sujetar de forma segura. La relación entre las superficies soldadas y mecanizadas determina cuánta distorsión se puede tolerar.
Por este motivo, la revisión del diseño debe realizarse antes de finalizar la ruta de soldadura.
Una de las primeras preguntas debería ser qué dimensiones son funcionalmente críticas después de la soldadura.
Un marco estructural puede necesitar dos caras de montaje para permanecer alineado. Una carcasa soldada puede contener un orificio que debe mantener una relación específica con un soporte externo. Un componente fabricado de una máquina puede requerir varios orificios para alinearse con otro conjunto.
Estas relaciones merecen más atención que dimensiones que tienen poco efecto sobre la función final.
Los diseñadores también deberían considerar si se debe producir algo de geometría antes o después de la soldadura. Un orificio de precisión ubicado cerca de una soldadura importante puede ser difícil de proteger del movimiento térmico. En algunos casos, dejar esa característica sin terminar hasta después de la soldadura crea una ruta de fabricación más estable.
Por lo tanto, la soldadura personalizada es más fuerte cuando la intención del diseño y la secuencia del proceso se desarrollan juntas.
La selección de materiales cambia la estrategia de soldadura personalizada
Los diferentes materiales responden de manera diferente al calor de soldadura.
La conductividad térmica, el comportamiento de expansión, la composición de la aleación, el estado de la superficie y el espesor afectan la forma en que se debe preparar y soldar una junta. Un proceso que funciona de manera confiable en un material no puede transferirse automáticamente a otro.
Los aceros al carbono se sueldan comúnmente en estructuras mecánicas fabricadas, pero su condición exacta y espesor aún influyen en la preparación de las juntas y la configuración del proceso.
El acero inoxidable requiere un control cuidadoso del calor y la limpieza, particularmente cuando el estado de la superficie y el rendimiento relacionado con la corrosión son importantes.
El aluminio se comporta de manera diferente debido a sus características térmicas y al óxido superficial. La preparación, la limpieza de las juntas y la estabilidad del proceso adquieren especial importancia.
Las combinaciones de materiales pueden crear desafíos adicionales. Unir diferentes metales puede implicar diferencias en el comportamiento de fusión, la expansión térmica y la compatibilidad metalúrgica. Estas aplicaciones requieren un proceso desarrollado en torno al par de materiales real en lugar de supuestos generales de soldadura.
El espesor también cambia la estrategia de soldadura.
Una sección estructural gruesa puede absorber y distribuir el calor de manera diferente a una lámina o pared delgada. Los componentes delgados pueden ser más sensibles a la distorsión, mientras que las juntas gruesas pueden requerir mayor atención a la penetración y la preparación de las juntas.
Por lo tanto, la soldadura personalizada comienza con una identificación precisa del material. El dibujo debe definir claramente el material relevante en lugar de dejar que el equipo de soldadura lo infiera por la apariencia o el tipo general de componente.
Elegir el proceso de soldadura personalizado adecuado
No existe un proceso de soldadura único que sea automáticamente mejor para cada componente personalizado.
La soldadura TIG proporciona un aporte de calor controlado y una gestión precisa del grupo de soldadura, lo que puede hacerla útil para uniones detalladas, secciones delgadas y aplicaciones donde el control localizado es importante.
La soldadura MIG puede ser eficaz cuando se requiere una deposición productiva y una soldadura repetible de componentes estructurales apropiados.
Los procesos de soldadura por arco convencionales pueden seguir siendo prácticos para estructuras más pesadas y condiciones de unión particulares.
La selección del proceso debe basarse en el componente y no en la preferencia por una tecnología de soldadura.
Se deben considerar el tipo de material, el espesor, la accesibilidad de las juntas, la longitud de la soldadura, los requisitos de penetración, las condiciones de producción y los requisitos de dimensión final.
La apariencia de la soldadura también es sólo una parte de la decisión. Una soldadura visualmente suave puede no proporcionar la penetración o estabilidad dimensional requerida, mientras que una soldadura estructuralmente efectiva no necesariamente necesita verse muy decorativa si la apariencia no es un requisito funcional.
ápice servicios de procesamiento de componentes estructurales soldados integrar diferentes métodos de soldadura con procesamiento estructural y requisitos dimensionales. En trabajos personalizados, este enfoque más amplio es útil porque el proceso de soldadura seleccionado debe ajustarse a toda la ruta del componente en lugar de operar como una etapa aislada.
Por lo tanto, una elección de proceso sólida responde a tres preguntas: ¿Se puede crear la junta de manera confiable? ¿Se puede mantener la geometría requerida? ¿Se puede repetir el proceso de manera consistente?
El diseño de juntas tiene un efecto directo en la calidad de la soldadura
La geometría de la junta determina con qué facilidad el material térmico y de relleno puede llegar al área que debe unirse.
Las juntas a tope, las juntas superpuestas, las juntas de filete y otras configuraciones crean diferentes condiciones de accesibilidad y distribución de calor. Incluso dentro del mismo tipo de junta general, la geometría y el ajuste del borde pueden cambiar significativamente el comportamiento de soldadura.
Las brechas consistentes son particularmente importantes.
Si un conjunto tiene una junta apretada mientras que otro contiene una abertura más grande, es posible que el operador de soldadura necesite cambiar la adición de relleno, el comportamiento de desplazamiento o la entrada de calor para compensar. Esto aumenta la variación de una parte a otra.
Por lo tanto, la preparación de las juntas debe controlarse antes de comenzar la soldadura.
Los bordes deben prepararse de acuerdo con el espesor del material, el proceso y las condiciones de soldadura requeridas. La contaminación, las rebabas y la geometría inconsistente pueden influir en el conjunto de soldadura.
La accesibilidad importa tanto como la geometría de las juntas.
Un modelo CAD puede colocar una soldadura en lo profundo de una esquina donde la unión terminada parece perfectamente razonable en la pantalla. Sin embargo, en producción, el ángulo de la antorcha, el acceso al relleno y las condiciones de protección pueden resultar difíciles de controlar.
Un buen diseño de soldadura personalizado deja suficiente espacio para el proceso real.
La mejor junta no es necesariamente la más pequeña o la menos visible. Es la junta la que satisface los requisitos estructurales al tiempo que proporciona acceso repetible, ajuste práctico y comportamiento térmico controlable.
El ajuste y la reparación crean repetibilidad antes de que comience la soldadura
Un soldador no puede compensar consistentemente los componentes mal ubicados.
Antes de que comience el arco de soldadura, cada parte del conjunto debe colocarse de acuerdo con la geometría prevista. Este es el propósito del montaje y fijación.
Los accesorios establecen relaciones entre los componentes y ayudan a mantener esas relaciones mientras se realizan la soldadura por adherencia y la soldadura final.
Sin embargo, una mayor fuerza de sujeción no crea automáticamente una mayor precisión.
Si un componente flexible se fuerza a su posición y se suelda bajo una fuerte sujeción, puede moverse después de soltar las abrazaderas. Por lo tanto, la geometría final puede diferir de la geometría vista mientras el conjunto estaba dentro del dispositivo.
Un buen accesorio equilibra el posicionamiento con el comportamiento térmico.
Debe ubicar los componentes de manera consistente, brindar acceso a la soldadura y soportar las áreas que necesitan estabilidad sin impedir innecesariamente todo movimiento.
La selección de datos también importa.
Si el conjunto soldado se mecanizará posteriormente, el dispositivo debe preservar relaciones de referencia útiles siempre que sea posible. El equipo de fabricación necesita saber qué superficies o ejes controlarán el componente final.
La colocación de la soldadura por clavija debe planificarse como parte de esta estrategia. Las soldaduras por clavija establecen una estabilidad temporal, pero también introducen calor localizado. Su posición y secuencia pueden influir en el comportamiento del conjunto durante la soldadura final.
Por lo tanto, en la soldadura personalizada, el ajuste preciso no es un detalle de preparación. Es uno de los principales factores que controlan la repetibilidad.
Control de entrada de calor y distorsión en soldadura personalizada
La soldadura introduce calor concentrado en un componente. El material calentado se expande, mientras que el material más frío circundante restringe esa expansión. A medida que la junta se enfría, se produce la contracción.
Este ciclo térmico puede cambiar la geometría del conjunto.
La cantidad y dirección del movimiento dependen del material, el espesor, el diseño de la junta, el aporte de calor, la longitud de la soldadura, la restricción y la secuencia de soldadura.
La distorsión es particularmente importante cuando un componente soldado también contiene superficies mecanizadas.
Una cara de montaje puede desalinearse. Una estructura larga puede desarrollar un cambio angular. Un orificio cerca del área soldada puede desplazarse con respecto a otra característica funcional.
Prevenir estos problemas no significa simplemente utilizar el menor aporte de calor posible.
Una energía de soldadura insuficiente puede crear otros problemas de calidad. El objetivo es utilizar la energía adecuada para la junta controlando cómo se distribuye ese calor por toda la estructura.
La secuencia es una de las variables más útiles.
A veces, las soldaduras se pueden dividir en secciones planificadas en lugar de completarse continuamente en una dirección. Soldar en diferentes lados de un conjunto también puede ayudar a equilibrar los efectos térmicos cuando la geometría lo permite.
El enfriamiento entre operaciones puede ser apropiado para algunos componentes, mientras que otras aplicaciones requieren un proceso continuo controlado.
La solución depende del montaje individual.
Por eso la soldadura personalizada no debería depender de una técnica antidistorsión universal. El comportamiento térmico debe considerarse específicamente para la geometría que se produce.
La secuencia de soldadura debe planificarse antes de la producción
La secuencia de soldadura determina el orden en que se completan las uniones.
Esto puede influir en la distorsión, el acceso e incluso si se puede alcanzar soldaduras posteriores.
Imagine un conjunto en forma de caja que contiene varias juntas internas y externas. Si la estructura exterior se cierra primero por completo, puede resultar difícil o imposible acceder a una junta interna. Por lo tanto, la secuencia debe considerar tanto el comportamiento térmico como el acceso físico.
Las estructuras largas crean otro desafío.
Completar una soldadura larga de un extremo al otro puede concentrar el movimiento térmico en una dirección particular. Dividir operaciones o equilibrar soldaduras alrededor del componente puede crear un resultado más predecible.
La ubicación de la geometría crítica también debería influir en la planificación de secuencias.
Si un lado contiene una superficie de referencia mecanizada que debe permanecer relativamente estable, es posible que el proceso deba equilibrar la soldadura alrededor de esa región de manera diferente a un área no crítica.
La planificación de secuencias también mejora la repetibilidad entre operadores y lotes de producción.
Cuando el proceso existe sólo como preferencia individual del operador, se pueden soldar diferentes conjuntos en diferentes órdenes. Eso puede introducir variaciones incluso cuando la configuración de la máquina sigue siendo la misma.
Para la soldadura personalizada, una secuencia definida convierte los conocimientos prácticos de soldadura en un proceso de fabricación repetible.
La soldadura personalizada y el mecanizado CNC deben planificarse juntos
Los componentes soldados complejos a menudo requieren un mecanizado de precisión.
La pregunta crítica es cuándo debería realizarse ese mecanizado.
Es necesario crear algunas características antes de soldar porque ayudan a ubicar el conjunto o proporcionan una geometría de referencia precisa. Otras características se completan mejor después de la soldadura porque, de lo contrario, la distorsión térmica podría cambiar su posición final.
Considere un bastidor de máquina soldado con superficies de montaje de precisión.
Los miembros estructurales principales se pueden cortar y preparar antes de soldar. Una vez soldada y estabilizada la estructura completa, el mecanizado CNC puede establecer los planos de montaje finales y las relaciones de los orificios.
Una carcasa soldada más pequeña puede utilizar una secuencia diferente. Ciertas características de referencia pueden mecanizarse primero para soportar un ensamblaje preciso, mientras que el orificio final y las superficies de sellado se completan después de la soldadura.
No existe una regla universal que establezca que todo el mecanizado debe realizarse antes o después de la soldadura.
El proceso debe dividirse según la función.
ápice Servicios de mecanizado CNC se puede integrar con componentes soldados donde los orificios finales, caras, orificios u otras características requieren un mecanizado controlado. La decisión de ingeniería importante es identificar qué geometría debe protegerse mediante soldadura y qué geometría debe establecerse posteriormente.
Cuando la soldadura y el mecanizado se planifican por separado, pueden producirse trabajos de corrección innecesarios. Cuando se planifican juntos, cada proceso puede establecer las características que controla de manera más efectiva.
El mecanizado post-soldadura restaura la geometría funcional
El mecanizado post-soldadura no hace que un componente soldado parezca más preciso. Su objetivo principal es establecer las relaciones funcionales finales que requiere el conjunto.
Las caras de montaje se pueden fresar para establecer la planitud y la posición relativa. Los orificios se pueden mecanizar para crear dimensiones controladas. Se pueden producir patrones de orificios a partir de puntos de referencia funcionales después de que la estructura soldada haya alcanzado su condición final.
Esto puede resultar particularmente útil para componentes fabricados más grandes.
Intentar preservar cada dimensión final durante la soldadura puede crear un proceso innecesariamente restrictivo. En algunos casos, es más práctico controlar la estructura soldada dentro de un rango apropiado y luego seleccionar las características funcionales de la máquina.
Por lo tanto, el margen de mecanizado debe incluirse en el diseño.
Si se termina una superficie después de la soldadura, debe quedar suficiente material para establecer la geometría requerida. Muy poca tolerancia puede dificultar la corrección del movimiento normal de soldadura.
Una asignación excesiva también es indeseable porque crea una eliminación innecesaria de material.
El monto debe reflejar la variación esperada del proceso y el requisito final.
Por lo tanto, el mecanizado post-soldadura debe diseñarse en el componente en lugar de tratarse como una corrección de emergencia para un proceso de soldadura incontrolado.
La preparación de la superficie afecta la calidad de soldadura personalizada
Un material limpio es esencial para un proceso de soldadura estable.
El aceite, los revestimientos, el óxido, las incrustaciones, la humedad y otras condiciones de la superficie pueden influir en la estabilidad del arco y la calidad de la junta resultante. El método de preparación exacto depende del material y del proceso de soldadura.
Por lo tanto, la preparación debería definirse en lugar de dejarse enteramente al juicio individual.
Los bordes cortados también pueden requerir atención.
El corte térmico, el aserrado, el mecanizado y otros procesos aguas arriba pueden dejar diferentes condiciones superficiales. Las rebabas o los bordes irregulares pueden afectar el ajuste, mientras que es posible que sea necesario eliminar la contaminación del procesamiento anterior.
La limpieza debe controlarse con especial cuidado cuando el material es sensible a la contaminación de la superficie.
La preparación de las articulaciones también debe evitar la introducción de nuevos contaminantes mediante herramientas o manipulación inadecuadas.
El objetivo es crear condiciones iniciales consistentes.
Si un conjunto llega limpio y preparado con precisión mientras que otro requiere un ajuste extenso en la estación de soldadura, la repetibilidad del proceso se vuelve difícil.
Por lo tanto, la calidad de soldadura personalizada comienza aguas arriba, y el manejo del material, el corte, la preparación de los bordes y el montaje contribuyen al estado de la junta antes de que comience la soldadura.
El control de calidad debe coincidir con la función del componente soldado
La inspección debe planificarse de acuerdo con lo que debe lograr el conjunto soldado.
La inspección visual es útil para identificar condiciones de la superficie, como discontinuidades obvias, perfiles irregulares y otras características de soldadura visibles.
Sin embargo, la apariencia visual por sí sola no puede verificar todos los requisitos funcionales.
La inspección dimensional puede ser igualmente importante para la soldadura personalizada. Las distancias de montaje, la alineación, la planitud y la relación entre los miembros soldados pueden afectar directamente si el componente final se ensambla correctamente.
Algunas aplicaciones también pueden requerir métodos adicionales para evaluar la integridad de la soldadura. El método apropiado depende del tipo de unión, el material, las condiciones de carga y el tipo de discontinuidad que debe detectarse.
El principio importante es la inspección basada en riesgos.
Una cubierta cosmética no requiere necesariamente la misma estrategia de verificación que un componente de una máquina portadora de carga. Asimismo, una soldadura oculta que controla la integridad estructural puede merecer más atención que una unión muy visible que soporta poca carga funcional.
La siguiente tabla resume las principales áreas de control en un proyecto de soldadura personalizado.
| Área de control | Pregunta principal | Consideración de fabricación |
|---|---|---|
| Material | ¿Está el material claramente definido? | Combine el método de soldadura y la preparación con el comportamiento del material |
| Diseño conjunto | ¿se puede producir la soldadura de manera consistente? | Proporcionar un acceso adecuado, preparación de bordes y montaje |
| Diseño de accesorios | ¿se pueden ubicar los componentes de forma repetible? | Controle la geometría sin restricciones innecesarias |
| Entrada de calor | ¿El movimiento térmico afectará la función? | Equilibre los requisitos de penetración con control de distorsión |
| Secuencia de soldadura | ¿En qué orden deben completarse las uniones? | Gestionar el acceso y la distribución térmica |
| Dimensiones críticas | ¿qué geometría debe sobrevivir a la soldadura? | Identificar características que requieran protección o mecanizado posterior |
| Mecanizado post-soldadura | ¿Qué geometría debería establecerse después? | Deje un margen de mecanizado y datos de referencia adecuados |
| Inspección | ¿Cómo se verificará la calidad de la soldadura? | Haga coincidir los métodos de inspección con el riesgo funcional |
| Preparación de superficies | ¿son consistentes las condiciones de las articulaciones? | Controlar la limpieza, el estado de los bordes y la contaminación |
| Repetibilidad de la producción | ¿Se puede reproducir el mismo resultado? | Requisitos de configuración, secuencia e inspección de documentos |
Por lo tanto, un plan de calidad debe seguir la función real del conjunto en lugar de aplicar la misma rutina de inspección a cada componente soldado.
Problemas comunes de soldadura personalizada y por qué ocurren
La distorsión es uno de los problemas de soldadura más familiares porque se puede observar directamente en la geometría del conjunto.
Sin embargo, sólo es un problema posible.
También pueden ocurrir porosidad, falta de fusión, socavado, agrietamiento, geometría inconsistente de las perlas y problemas relacionados con la contaminación dependiendo de las condiciones del material y del proceso.
Lo importante es que no todas estas condiciones tienen la misma causa.
La porosidad puede estar relacionada con el blindaje, la contaminación o las condiciones del material. Los problemas de fusión pueden implicar entrada de calor, acceso a juntas o técnica de viaje. El movimiento dimensional está fuertemente relacionado con la distribución térmica y la restricción estructural.
Por lo tanto, la acción correctiva debe comenzar con el análisis de la causa raíz.
Cambiar la corriente de soldadura cada vez que aparece un problema no es una solución universal eficaz.
El fabricante debe considerar si el problema se origina en la preparación del material, las dimensiones de la junta, el estado del accesorio, los parámetros de soldadura, el acceso o la secuencia del proceso.
Los problemas repetidos en el mismo lugar son particularmente informativos.
Si la distorsión se desarrolla consistentemente alrededor de una junta, se debe revisar la geometría y la secuencia de soldadura en esa región. Si aparecen repetidamente discontinuidades cerca de una esquina difícil, es posible que sea necesario prestar atención a la accesibilidad y al blindaje.
Un proceso de soldadura personalizado maduro utiliza los resultados de la inspección para mejorar las decisiones preliminares en lugar de reparar únicamente los conjuntos completos.
Desde prototipos de soldadura personalizada hasta producción repetible
Los conjuntos soldados prototipo proporcionan información valiosa sobre el proceso.
El primer componente puede revelar cómo responde el material a la secuencia planificada, si el dispositivo proporciona una estabilidad adecuada y dónde se produce realmente el movimiento térmico.
Esta información debe medirse y documentarse.
Si una superficie de montaje se mueve consistentemente después de completar una soldadura particular, el equipo de producción puede ajustar la secuencia, la restricción o el margen de mecanizado antes de que comience la fabricación repetida.
Si el montaje requiere una corrección manual exhaustiva, es posible que sea necesario revisar las tolerancias de corte o de componentes aguas arriba.
La etapa de prototipo es, por tanto, una oportunidad para validar el proceso, no simplemente el dibujo.
A medida que el proyecto avanza hacia una producción repetible, se deben estandarizar las condiciones exitosas.
Las ubicaciones de los accesorios, la secuencia de pegajosidad, el orden de soldadura, los principales parámetros del proceso y los puntos de inspección deben definirse con suficiente claridad para que se pueda seguir consistentemente la misma lógica de fabricación.
La experiencia del operador sigue siendo valiosa, pero la producción repetida no debería depender enteramente de una técnica personal no documentada.
El objetivo es convertir el conocimiento de la soldadura en conocimiento del proceso.
Esta transición es particularmente importante para la soldadura personalizada porque cada proyecto puede comenzar con una geometría única. Sin embargo, una vez que esa geometría entre en producción repetida, el proceso de fabricación debería volverse cada vez más controlado y predecible.
Soldadura personalizada para piezas pequeñas de precisión frente a estructuras grandes
Los requisitos de soldadura personalizados cambian significativamente con la escala de los componentes.
Las piezas pequeñas de precisión pueden ser muy sensibles al calor localizado porque hay relativamente poco material disponible para distribuir energía térmica. Una pequeña cantidad de movimiento también puede volverse significativa cuando las características mecanizadas cercanas requieren una estrecha alineación.
Estos componentes pueden requerir un acceso cuidadoso a las juntas, un control de calor localizado y una fijación precisa.
Las grandes estructuras soldadas presentan diferentes desafíos.
Las soldaduras individuales pueden ser más largas, los miembros estructurales pueden acumular movimiento térmico a distancias mayores y el conjunto completo puede requerir un control de alineación sustancial.
El tamaño grande no significa automáticamente que cada dimensión requiera alta precisión. En cambio, se deben identificar las interfaces críticas.
Un marco grande puede tolerar variaciones en áreas externas no funcionales y al mismo tiempo requiere un control estricto de algunas almohadillas de montaje o ubicaciones de soporte del eje.
Aquí es donde la soldadura y el mecanizado pueden complementarse eficazmente.
La estructura se puede fabricar según los requisitos generales apropiados, mientras que las superficies funcionales seleccionadas se establecen posteriormente mediante mecanizado de precisión.
Por lo tanto, la soldadura personalizada debería escalar su estrategia de control según el componente en lugar de aplicar métodos idénticos a cada proyecto.
Cómo evaluar un fabricante de soldadura personalizado
Un fabricante de soldadura personalizado capaz debe ser evaluado basándose únicamente en la ingeniería y el control de procesos, en lugar de únicamente en el equipo de soldadura.
La primera capacidad es dibujar interpretación.
El fabricante debe comprender qué juntas tienen responsabilidad estructural, qué dimensiones son funcionalmente importantes y qué superficies pueden requerir mecanizado posterior a la soldadura.
El conocimiento del material es igualmente importante porque la estrategia de soldadura cambia con la aleación, el espesor y la configuración de las juntas.
También se debe considerar la capacidad del accesorio.
Los conjuntos personalizados complejos a menudo necesitan métodos de localización y sujeción diseñados específicamente. Un fabricante que pueda desarrollar accesorios adecuados tiene un mayor control sobre la repetibilidad que uno que depende únicamente de la medición manual durante el montaje.
La integración con el mecanizado es otra consideración importante.
Si el componente soldado contiene interfaces de precisión, la capacidad de coordinar la soldadura con el mandrinado, fresado, taladrado o rectificado puede simplificar la planificación del proceso y la gestión de datos.
La capacidad de inspección debe coincidir con los requisitos reales del proyecto.
Finalmente, la comunicación técnica es fundamental.
Cuando un dibujo contiene un acceso deficiente a las juntas, una restricción excesiva, un margen de mecanizado insuficiente o una geometría que probablemente se distorsione, un equipo de fabricación experimentado debería poder identificar estos riesgos durante la revisión del proceso.
La soldadura personalizada funciona mejor como un proceso de ingeniería colaborativo en lugar de una simple operación de fabricación de etapa final.
¿cuándo es la soldadura personalizada el enfoque de fabricación adecuado?
La soldadura personalizada es particularmente adecuada cuando un componente es demasiado complejo o específico de una aplicación para un producto soldado estandarizado.
Puede resultar valioso para marcos de máquinas, soportes estructurales, soportes de equipos, carcasas, conjuntos fabricados y componentes que combinan estructuras soldadas con interfaces mecanizadas.
El proceso es especialmente relevante cuando es necesario unir varias piezas en una estructura funcional en lugar de producirlas a partir de una sola pieza de trabajo sólida.
La flexibilidad del diseño es otra ventaja.
Se pueden combinar placas, tubos, bloques mecanizados y otros elementos separados según la trayectoria de carga y la geometría requerida por el ensamblaje final.
Sin embargo, la soldadura no debe seleccionarse simplemente porque se trata de varias piezas metálicas.
Los diseñadores también deberían considerar si los efectos térmicos son compatibles con la geometría requerida y si las superficies importantes deben mecanizarse después de unirlas.
La mejor ruta de fabricación puede combinar corte, mecanizado, soldadura, corrección dimensional e inspección final.
La soldadura personalizada se vuelve más efectiva cuando cada una de estas etapas tiene un propósito claro y la secuencia se diseña alrededor del componente terminado.
Conclusión
La soldadura personalizada no es simplemente una versión más flexible de la soldadura general. Es un enfoque de fabricación de ingeniería basado en la geometría, los materiales y los requisitos de rendimiento específicos de un componente.
Un proceso confiable comienza con la revisión del diseño.
Antes de establecer la secuencia de soldadura, se deben comprender el comportamiento del material, la accesibilidad de las juntas, el ajuste, los datos funcionales y las dimensiones críticas.
Luego, la fijación crea la condición inicial repetible necesaria para la producción. La entrada de calor y la secuencia de soldadura controlan cómo responde el conjunto durante la unión, mientras que la inspección proporciona evidencia sobre si el proceso está produciendo el resultado deseado.
Para componentes que contienen interfaces de precisión, la soldadura y el mecanizado CNC deben tratarse como etapas de fabricación conectadas. Es mejor establecer algo de geometría antes de soldar, mientras que otras superficies críticas deben terminarse después de que se haya producido el movimiento térmico.
Este enfoque integrado es particularmente valioso para estructuras complejas y conjuntos mecánicos de precisión.
El objetivo no es eliminar todos los cambios dimensionales provocados por la soldadura. Es comprender dónde importa el movimiento, controlarlo cuando sea práctico y planificar la fabricación posterior en torno a los requisitos funcionales finales.
Cuando el diseño, la soldadura, el mecanizado y la inspección se desarrollan como un solo proceso, la soldadura personalizada se vuelve más predecible, repetible y adecuada para componentes metálicos exigentes.
Preguntas frecuentes
¿qué es la soldadura personalizada?
La soldadura personalizada es un proceso de unión desarrollado en torno a los requisitos funcionales, geométricos y de materiales específicos de un componente. Puede implicar TIG, MIG u otros métodos de soldadura junto con accesorios dedicados, secuencias de soldadura controladas, inspección y mecanizado posterior a la soldadura cuando el conjunto terminado requiere precisión adicional.
¿Qué materiales se pueden utilizar para la soldadura personalizada?
La soldadura personalizada se puede aplicar a muchos metales y aleaciones soldables cuando se selecciona el proceso por sus propiedades reales. La composición del material, el espesor, el comportamiento térmico y la condición de la superficie influyen en la preparación de las juntas, el aporte de calor y la selección del relleno, por lo que cada proyecto debe utilizar una estrategia de soldadura específica del material.
¿cómo se puede controlar la distorsión en la soldadura personalizada?
La distorsión se puede gestionar mediante un diseño de juntas adecuado, un aporte de calor controlado, secuencias de soldadura equilibradas, soldadura por adherencia adecuada y accesorios bien diseñados. El objetivo no es simplemente minimizar el calor, sino controlar cómo la expansión y la contracción afectan las dimensiones críticas y la alineación del conjunto terminado.
¿se pueden mecanizar CNC piezas soldadas personalizadas posteriormente?
Sí. El mecanizado CNC post-soldadura suele ser útil cuando un conjunto contiene caras, orificios, orificios o características de ubicación de montaje de precisión. El diseño debe incluir un margen de mecanizado adecuado y características de referencia estables para que se pueda establecer la geometría requerida después de que se haya producido el movimiento térmico relacionado con la soldadura.
¿Qué se debe comprobar antes de iniciar un proyecto de soldadura personalizado?
Revisar las especificaciones de materiales, la geometría de las juntas, el acceso a la soldadura, las dimensiones críticas, la estrategia de los accesorios, el movimiento térmico esperado y los requisitos de inspección antes de la producción. Si se requiere mecanizado después de la soldadura, el plan de referencia y el margen de mecanizado también deben definirse tempranamente para que ambos procesos admitan la misma geometría final.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.