
Tendencias en mecanizado de piezas automotrices 2026: precisión, materiales y calidad
Hogar
/
Blog
/
Tendencias en mecanizado de piezas automotrices 2026: precisión, materiales y calidad
Tendencias en mecanizado de piezas automotrices 2026: precisión, materiales y calidad
agosto 19, 2026
Tabla de contenidos
Introducción
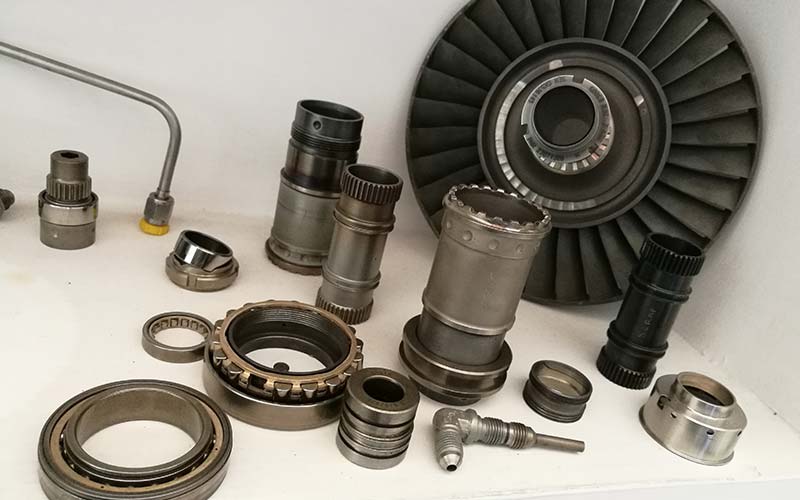
El mecanizado de piezas de automóviles va más allá de la idea de que los equipos CNC sólo necesitan reproducir un dibujo con precisión. En 2026, una estrategia de mecanizado más sólida depende cada vez más de la eficacia con la que se conectan el diseño de las piezas, el comportamiento del material, la estabilidad del proceso, la inspección y la repetibilidad de la producción.
Los componentes automotrices a menudo combinan varios requisitos de fabricación difíciles dentro de una sola pieza. Una carcasa puede contener grandes cavidades junto con orificios de precisión y caras de sellado. Un eje puede necesitar diámetros, hombros, ranuras e roscas controlados alrededor del mismo eje de rotación. Los soportes y componentes estructurales pueden combinar paredes delgadas, patrones de orificios complejos y varias interfaces de montaje mecanizadas.
Estas piezas no se vuelven confiables simplemente porque se producen con equipos CNC modernos. El desgaste de las herramientas, la sujeción, las condiciones térmicas, la variación del material y los cambios de configuración pueden influir en la geometría terminada.
Esta es la razón por la que el mecanizado de piezas de automóviles debe abordarse como un problema de control de procesos y no sólo como un problema de corte. Los fabricantes deben determinar qué características afectan la función, qué proceso debe establecer esas características y cómo se verificarán los resultados durante toda la producción.
Varias tendencias de mecanizado se están volviendo particularmente relevantes para este enfoque, incluida una selección de materiales más deliberada, procesamiento de múltiples ejes, configuraciones reducidas, medición en proceso, mejor comunicación DFM y una integración más estrecha entre las operaciones de torneado, fresado y secundario.
Por qué el mecanizado de piezas automotrices requiere un fuerte control del proceso
Los componentes automotrices se producen frecuentemente como parte de sistemas mecánicos más grandes, por lo que las dimensiones individuales rara vez existen de forma aislada.
Es posible que sea necesario alinear un orificio con otro eje. Una superficie de montaje puede controlar la posición de un conjunto conectado. Un patrón de orificios puede determinar si se pueden ensamblar varios componentes sin interferencias. Una cara de sellado debe mantener la geometría necesaria para un contacto confiable.
Esto significa que el verdadero requisito de mecanizado suele ser una relación entre características y no una dimensión individual.
Un componente puede satisfacer técnicamente varias tolerancias dimensionales independientes y al mismo tiempo crear un problema de ensamblaje si la relación geométrica entre esas características es incorrecta.
Por tanto, el mecanizado de piezas de automóvil se beneficia de un modelo de control de tres capas.
La primera capa es la estabilidad del diseño. Los datos funcionales, las tolerancias y los requisitos de superficie deben describir claramente lo que realmente importa.
La segunda capa es la estabilidad del proceso. Los accesorios, herramientas, secuencias de mecanizado y referencias de máquinas deben reproducir consistentemente esos requisitos.
La tercera capa es la estabilidad de la verificación. Los métodos de inspección deben medir de manera confiable las mismas características que el proceso de diseño y fabricación intenta controlar.
Si cualquiera de estas tres capas es débil, es posible que una mayor capacidad de la máquina por sí sola no resuelva el problema.
La tecnología CNC sigue siendo la base del mecanizado de piezas de automóviles
El mecanizado automotriz moderno depende en gran medida de equipos controlados por computadora porque la producción repetida requiere movimiento y ejecución de procesos consistentes.
Control numérico por computadora utiliza instrucciones programadas para controlar máquinas herramienta, mientras que los equipos CNC modernos pueden combinar funciones como fresado, taladrado, roscado y giro según la configuración de la máquina.
Sin embargo, la programación define sólo la ruta de herramienta prevista.
La eliminación real del material todavía se ve afectada por las fuerzas de corte, la geometría del cortador, la rigidez de la pieza de trabajo, la estabilidad del accesorio y el estado de la herramienta. Estas variables físicas explican por qué dos programas que parecen correctos en la simulación pueden producir diferentes resultados de fabricación si las condiciones del proceso no son equivalentes.
Por lo tanto, el mecanizado de piezas de automóviles debería utilizar el control CNC como base de la repetibilidad y al mismo tiempo seguir gestionando las variables mecánicas que lo rodean.
El proceso de mecanizado más maduro no es simplemente el que tiene el programa más avanzado. Es el que convierte consistentemente el movimiento programado en geometría funcional verificada.
La selección de materiales se está conectando más estrechamente con la estrategia de mecanizado
Las decisiones sobre materiales influyen fuertemente en el mecanizado de piezas de automóviles.
Se pueden seleccionar aleaciones de aluminio cuando sea importante reducir la masa de los componentes y mantener la maquinabilidad. Los aceros y aceros aleados pueden soportar componentes que requieren resistencia, resistencia al desgaste o rendimiento estructural. Los aceros inoxidables pueden ser apropiados cuando el rendimiento relacionado con la corrosión es importante, mientras que el hierro fundido y el aluminio fundido pueden proporcionar formas prácticas cercanas a la red para carcasas y piezas estructurales más grandes.
Cada material se comporta de manera diferente durante el corte.
El desgaste de la herramienta, la formación de virutas, el comportamiento térmico y la rigidez de la pieza de trabajo pueden cambiar significativamente entre materiales. Esto significa que la misma estrategia de mecanizado no debe transferirse automáticamente de un material a otro.
La fundición y la forja también cambian la condición inicial de un componente.
Un tocho mecanizado a menudo proporciona superficies de referencia iniciales predecibles. Una pieza en bruto fundida o forjada puede contener una mayor variación dimensional antes de que comience el mecanizado, por lo que la ubicación de las superficies y la asignación de mecanizado se vuelven más importantes.
Por lo tanto, uno de los avances más útiles en el mecanizado de piezas de automóviles es pasar de seleccionar materiales sólo para el rendimiento final a evaluar materiales y procesos juntos.
La pregunta no es simplemente: “¿Qué material puede realizar esta función?” pero también, “¿Cómo se comportará este material durante cada operación necesaria para establecer la geometría final?”
Esa diferencia mejora tanto las decisiones de DFM como la planificación de procesos.
Los componentes ligeros hacen que la estabilidad de la pared sea más importante
Reducir material innecesario puede mejorar la eficiencia de los componentes, pero la geometría liviana crea desafíos de mecanizado adicionales.
Las paredes delgadas tienen menos rigidez que las secciones pesadas. A medida que se elimina el material circundante, las fuerzas de corte pueden alejar ligeramente la pared restante de su posición nominal.
La pared puede moverse nuevamente después de que pase la herramienta.
Esto puede afectar el espesor, la planitud y la relación entre las superficies contiguas. El problema puede volverse más notorio cuando se combinan secciones delgadas con cavidades profundas o grandes áreas sin soporte.
Por lo tanto, el mecanizado de piezas de automóviles debe considerar cuidadosamente la secuencia de eliminación de material.
Se puede realizar un desbaste intenso mientras quede más material de soporte. El acabado final se puede completar después de que se haya eliminado la mayor parte del material bajo una estrategia de corte más estable.
La dirección de la herramienta también importa.
Acercarse a la misma característica delgada desde diferentes direcciones puede crear diferentes condiciones de carga. Es posible que el diseño del accesorio necesite soportar áreas que de otro modo se moverían bajo fuerzas de corte.
El equipo de diseño puede contribuir evitando secciones delgadas innecesarias e incorporando nervaduras o transiciones estructurales donde realmente se requiere rigidez.
Por lo tanto, el aligeramiento no es sólo una cuestión material. También es una cuestión de geometría y control de procesos.
El mecanizado de múltiples ejes es cada vez más valioso para la geometría compleja
Los componentes de automoción suelen contener elementos en varios lados.
Una carcasa puede incluir orificios, orificios de montaje, bolsillos y superficies de sellado distribuidas en múltiples orientaciones. Producir cada grupo de características a través de configuraciones manuales separadas puede aumentar la complejidad del proceso.
El mecanizado multieje puede proporcionar acceso a la herramienta desde direcciones adicionales mientras el componente permanece en una configuración controlada.
Esto puede resultar particularmente útil cuando varias características importantes tienen relaciones posicionales sólidas.
Reducir el número de veces que se debe retirar y reubicar la pieza de trabajo significa menos oportunidades para restablecer incorrectamente la geometría de referencia.
Sin embargo, el mecanizado multieje no debe considerarse automáticamente superior.
Un componente que se puede producir de forma fiable con equipos más sencillos no mejora simplemente porque se utilizan ejes adicionales.
El verdadero beneficio se produce cuando la capacidad multieje reduce configuraciones innecesarias, mejora el acceso o permite que las características críticas permanezcan referenciadas dentro de la misma condición de mecanizado.
ápice Servicios de mecanizado CNC incluye fresado, torneado y procesamiento multieje para componentes complejos y de alta precisión, incluidas aplicaciones automotrices.
La elección del proceso aún debe comenzar con la geometría de la pieza y los requisitos funcionales.
El torneado CNC sigue siendo fundamental para los componentes automotrices rotacionales
Muchos componentes de automóviles son naturalmente adecuados para el giro CNC porque su geometría funcional está organizada alrededor de un eje central.
Los ejes, casquillos, manguitos, poleas, pasadores y otros componentes rotacionales pueden contener varios diámetros, hombros, ranuras, orificios y áreas roscadas que necesitan mantener una relación controlada.
El giro permite establecer muchas de estas características mientras el componente gira alrededor de un eje del husillo primario.
Esto puede soportar relaciones concéntricas consistentes cuando la secuencia de mecanizado se planifica correctamente.
El mecanizado de piezas de automóviles se vuelve más desafiante cuando los componentes torneados son largos o delgados. Las fuerzas de corte pueden hacer que la pieza de trabajo se desvíe, particularmente cuando aumenta la longitud sin soporte.
Por lo tanto, la retención del trabajo y el apoyo pasan a formar parte de la estrategia dimensional.
También es necesario controlar el estado de la herramienta porque el desgaste gradual puede influir en los diámetros y el acabado de la superficie durante toda la producción.
ápice Servicios de torneado CNC cubierta de torneado, revestimiento, ranurado, taladrado, escariado, taladrado y roscado, con aplicaciones automotrices que incluyen ejes, casquillos, poleas y componentes de precisión relacionados.
Para estos componentes, el torneado debe planificarse alrededor de ejes funcionales en lugar de tratarse como una colección de cortes de diámetro independientes.
Menos configuraciones pueden mejorar la consistencia geométrica
Se requiere una configuración siempre que se debe ubicar y mantener un componente para el mecanizado.
Las piezas de automóvil complejas pueden requerir varias orientaciones, pero cada configuración adicional introduce otra condición de referencia.
Esto es importante porque las relaciones de precisión pueden cruzar los límites de la configuración.
Supongamos que se mecaniza un orificio en una orientación y se completa una cara de montaje después de reposicionar la pieza. La relación final entre esas características depende no sólo de la precisión de la máquina sino también de la precisión con la que se reubicó el componente.
El mecanizado de piezas de automóviles se beneficia cada vez más al identificar qué características críticas deben producirse dentro de la misma configuración siempre que sea práctico.
Esto no significa minimizar el recuento de configuraciones a toda costa.
Algunas geometrías realmente requieren varias operaciones y orientaciones. Una solución forzada de configuración única puede crear un acceso deficiente a la herramienta o condiciones de mecanizado inestables.
El mejor objetivo es una reducción significativa de la configuración.
Las características con relaciones funcionales sólidas deben permanecer juntas cuando sea posible, mientras que las características no críticas pueden distribuirse en operaciones posteriores con menos riesgo.
Una revisión útil de DFM a menudo puede identificar pequeños cambios de diseño que simplifican la estrategia de configuración antes de que comience la producción.
La capacidad de trabajo tiene un efecto directo sobre la precisión
Los equipos de mecanizado avanzados no pueden compensar la capacidad de trabajo inestable.
Los accesorios establecen la relación entre el componente y el sistema de coordenadas de la máquina. Si esa relación cambia durante el mecanizado, la geometría terminada puede cambiar incluso cuando el movimiento programado de la herramienta sigue siendo correcto.
Los componentes automotrices pueden crear condiciones difíciles de sujeción porque a menudo combinan superficies fundidas irregulares, secciones delgadas y múltiples interfaces terminadas.
Un accesorio debe sujetar la pieza de trabajo con la suficiente seguridad para resistir las fuerzas de corte y al mismo tiempo evitar deformaciones innecesarias.
Este equilibrio es particularmente importante con piezas delgadas de aluminio u otras geometrías flexibles.
Una sujeción excesiva puede cambiar temporalmente la forma del componente. La pieza puede parecer correcta mientras está sujeta y luego moverse después de soltarla.
Las superficies de localización repetibles son igualmente importantes.
Los espacios en blanco fundidos y forjados pueden requerir datos iniciales cuidadosamente seleccionados porque su geometría no mecanizada contiene más variación que las superficies CNC terminadas.
Una vez que se han creado las primeras superficies controladas, las operaciones posteriores pueden hacer referencia a esas características de manera más confiable.
Por lo tanto, para el mecanizado de piezas de automóviles, el diseño de accesorios debe considerarse parte de la ingeniería de procesos y no simplemente un paso de preparación realizado en la máquina.
La estrategia de tolerancia debe seguir el riesgo funcional
Uno de los principios más importantes en el mecanizado de automóviles es que no todas las dimensiones deben recibir el mismo nivel de control.
Un orificio de rodamiento y una superficie exterior no funcional tienen propósitos muy diferentes.
Si el orificio controla el movimiento o el montaje, la variación puede afectar directamente el rendimiento. La superficie exterior puede permitir una variación sustancialmente mayor sin cambiar la función de la pieza.
Por lo tanto, la precisión debería concentrarse donde importa.
Esto hace que los dibujos sean más fáciles de interpretar y brinda a los ingenieros de fabricación una mayor flexibilidad al planificar funciones no críticas.
Las relaciones geométricas también merecen atención.
La posición, la planitud, la perpendicularidad, el descentramiento y otras características pueden describir mejor la función de los componentes que las dimensiones lineales independientes por sí solas.
Por ejemplo, el diámetro de un orificio puede ser aceptable, pero la pieza aún puede no ensamblarse si el orificio no está colocado correctamente con respecto al dato funcional.
Un buen plan de mecanizado de piezas de automoción comienza identificando estas relaciones antes de seleccionar máquinas, accesorios y equipos de inspección.
La tolerancia más restrictiva debería tener una razón funcional.
La estabilidad térmica merece mayor atención
Se genera calor cada vez que las herramientas de corte eliminan material.
La herramienta, el componente y la estructura de la máquina pueden experimentar cambios de temperatura durante el mecanizado. Debido a que los materiales se expanden y contraen con la temperatura, estos cambios pueden influir en los resultados dimensionales.
El efecto depende del tamaño de la pieza, el material, la intensidad del mecanizado y la tolerancia requerida.
El desbaste intenso puede introducir diferentes condiciones térmicas debido al acabado ligero. Los ciclos de mecanizado largos también pueden crear un perfil de temperatura diferente al de operaciones cortas.
Para un mecanizado de piezas de automóviles exigente, la secuencia del proceso puede ayudar a gestionar estos efectos.
El desbaste y el acabado se pueden separar en lugar de completar cada superficie inmediatamente hasta el tamaño final. Las dimensiones críticas se pueden establecer en condiciones más estables después de que ya se haya producido una eliminación de material pesado.
El momento de la medición también es relevante.
Un componente medido inmediatamente después de un mecanizado intensivo puede no estar exactamente en la misma condición térmica que una pieza estabilizada.
El objetivo no es crear un sistema de control térmico innecesariamente complicado para cada componente. Es reconocer la temperatura como una posible fuente de variación y gestionarla cuando el dibujo haga que esa variación sea importante.
La calidad de la superficie debe estar conectada a la función del componente
El acabado superficial y la tolerancia dimensional describen diferentes características.
El diámetro de un eje puede cumplir con su requisito de tamaño sin dejar de tener una superficie inadecuada para un soporte o interfaz de sellado.
Asimismo, es posible que un componente visualmente suave no satisfaga las relaciones dimensionales requeridas para el ensamblaje.
Por lo tanto, el mecanizado de piezas de automóviles necesita especificaciones superficiales selectivas.
Los asientos de rodamientos, las caras de sellado, las superficies deslizantes y otras interfaces funcionales pueden justificar acabados controlados. Es posible que una superficie libre oculta no necesite una atención equivalente.
La geometría de las herramientas de corte, la alimentación, el material, la estabilidad de la máquina y el desgaste de las herramientas pueden influir en la superficie resultante.
Es posible que se requieran procesos secundarios cuando el mecanizado primario no pueda crear eficientemente el requisito final.
El rectificado puede ser apropiado para superficies seleccionadas que requieren control dimensional o de acabado adicional. El desbarbado y el acabado de bordes también pueden ser importantes cuando los agujeros, ranuras o límites mecanizados que se cruzan crean rebabas.
Los requisitos de superficie deben planificarse antes de comenzar el mecanizado para que se pueda establecer la asignación de material y la secuencia de procesamiento adecuadas.
La inspección en proceso es más valiosa que la inspección final
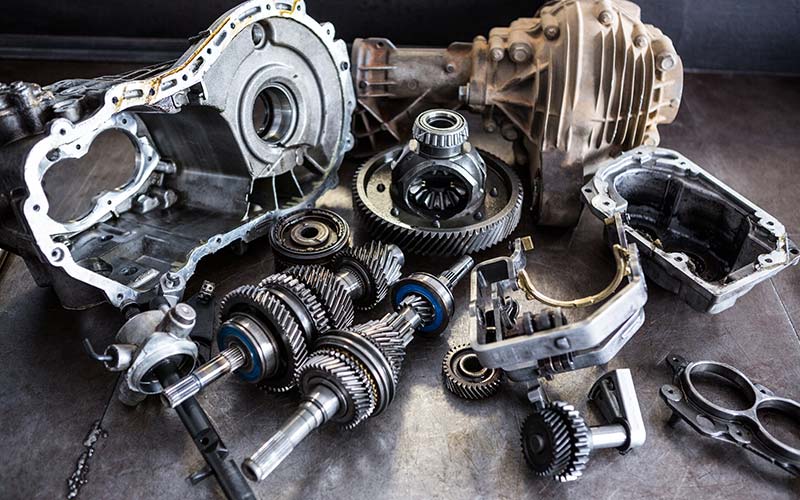
La inspección final sigue siendo importante, pero depender completamente de la medición al final del proceso significa que la variación se descubre solo después de que se completa el componente.
La inspección en proceso proporciona comentarios anteriores.
Se puede comprobar un diámetro crítico antes de realizar varias operaciones posteriores. Se puede verificar una superficie de localización antes de que se convierta en la referencia para características adicionales.
Esto permite a los equipos de fabricación identificar problemas más cercanos a la operación donde se originan.
El desgaste de las herramientas es un buen ejemplo.
Si un diámetro se mueve gradualmente hacia el borde de su rango de tolerancia, la inspección intermedia puede revelar la tendencia antes de que las piezas terminadas se vuelvan inaceptables.
El mismo principio se aplica a los cambios de accesorios o a la deriva del proceso.
Este enfoque cambia el papel de la medición.
La inspección ya no es sólo un método para separar las piezas aceptables de las inaceptables. Se convierte en una fuente de información de fabricación.
Para el mecanizado de piezas de automóviles, este circuito de retroalimentación es particularmente valioso porque la producción repetida amplifica incluso pequeños problemas de proceso sistemáticos.
La trazabilidad y la documentación del proceso respaldan la producción repetida
La fabricación de prototipos puede depender en gran medida de la atención de maquinistas experimentados. El mecanizado de producción necesita un sistema más repetible.
Por lo tanto, deben aprovecharse las condiciones exitosas utilizadas para producir piezas tempranas.
Las especificaciones de materiales, las revisiones del programa, las condiciones de los accesorios, la estrategia de herramientas y los requisitos de inspección deben controlarse para que la producción futura siga la misma lógica de fabricación.
Esto no significa eliminar el juicio del operador.
Los maquinistas experimentados siguen siendo importantes a la hora de reconocer comportamientos de corte anormales, problemas con las herramientas y otras condiciones prácticas que pueden no ser obvias únicamente a partir de documentos.
El objetivo es evitar que conocimientos importantes del proceso existan sólo en la memoria.
Si un operador sabe que una pared delgada particular requiere una secuencia de acabado específica pero que la información no está incorporada al proceso estándar, la repetibilidad depende demasiado del individuo.
El mecanizado de piezas de automóviles se vuelve más robusto cuando la experiencia práctica se convierte en estándares de fabricación que pueden seguirse y mejorarse con el tiempo.
El DFM se está volviendo más importante antes de que comience el mecanizado
El diseño para la capacidad de fabricación puede resolver problemas de mecanizado antes de que lleguen a la máquina.
Pequeños cambios en la geometría pueden tener un gran efecto en la complejidad del proceso.
Un radio interno pequeño innecesario puede forzar el uso de una herramienta más pequeña y menos rígida. Una cavidad estrecha y profunda puede aumentar la extensión de la herramienta y el riesgo de vibración. Un orificio menor en una cara que de otro modo no se utilizaría puede crear una configuración adicional.
Las paredes delgadas, las características inaccesibles y los datos poco claros pueden crear problemas similares.
El objetivo de DFM no es simplificar todos los componentes del automóvil.
La complejidad funcional debe permanecer cuando el producto lo requiera.
El objetivo es separar la complejidad necesaria de la dificultad de fabricación que no añade ningún valor funcional.
Una revisión sólida de DFM considera el acceso a herramientas, la sujeción del trabajo, las relaciones de tolerancia, el acabado de la superficie y la inspección al mismo tiempo.
Esto también mejora la comunicación entre los equipos de diseño y producción.
En lugar de descubrir que una característica es difícil sólo después de que haya comenzado la programación o configuración, los fabricantes pueden identificar el riesgo mientras la geometría aún es relativamente fácil de cambiar.
Los espacios en blanco fundidos y forjados necesitan una estrategia de mecanizado diferente
Muchas piezas de automóviles no comienzan como palanquilla rectangular o barra redonda.
Las piezas fundidas y forjadas pueden crear una geometría cercana a la red antes de que comience el mecanizado CNC. Esto puede reducir la cantidad de material que debe eliminarse y permitir que se integren formas complejas en el componente inicial.
Sin embargo, los espacios en blanco casi netos crean diferentes desafíos de mecanizado.
Las superficies iniciales pueden contener una mayor variación que la geometría CNC terminada. El margen de mecanizado debe ser suficiente alrededor de áreas críticas, mientras que las estrategias de localización deben tener en cuenta el estado de la pieza inicial en bruto.
Las primeras operaciones cobran especial importancia porque establecen las superficies controladas utilizadas por configuraciones posteriores.
Si la estrategia de referencia inicial es inestable, las operaciones de precisión posteriores pueden reproducir esa inestabilidad en lugar de corregirla.
Por lo tanto, el mecanizado de piezas de automóviles debe tratar la fundición, la forja y el procesamiento CNC como etapas conectadas.
Los diseñadores deben identificar qué geometría proviene del proceso casi neto y qué dimensiones se establecerán en última instancia mediante el mecanizado.
Esto hace que los dibujos y la planificación de procesos sean más coherentes.
Se deben utilizar prototipos de piezas de automóvil para desarrollar el proceso
El mecanizado de prototipos proporciona más que un componente físico para la evaluación.
Proporciona evidencia de fabricación.
Las primeras piezas pueden revelar de forma fiable si el cortador elegido alcanza una cavidad profunda, si una característica delgada permanece estable, si el dispositivo proporciona suficiente soporte y si la estrategia de inspección seleccionada puede medir las dimensiones importantes.
Estas observaciones deben capturarse antes de que aumente el volumen de producción.
Si una característica requiere ajuste repetidamente, se debe revisar el proceso en lugar de asumir que los operadores continuarán corrigiéndolo manualmente.
Es posible que sea necesario perfeccionar el programa, el dispositivo o incluso el diseño de los componentes.
El mecanizado de piezas automotrices se vuelve más estable cuando las lecciones de prototipos se incorporan a la ruta de producción final.
Un prototipo exitoso demuestra que se puede fabricar una pieza.
Un proceso de producción exitoso demuestra que se puede crear repetidamente la misma geometría crítica en condiciones controladas.
Esa diferencia es fundamental para la fabricación de automóviles.
Pasando del prototipo al mecanizado repetido de piezas de automóviles
La producción repetida introduce una variación del proceso que puede no ser visible durante una pequeña cantidad de piezas del prototipo.
Las herramientas de corte se desgastan. Los lotes de materiales cambian. Los accesorios se cargan y descargan repetidamente. Las condiciones de la máquina evolucionan a lo largo de la producción prolongada.
Por tanto, el proceso de fabricación necesita controles definidos.
Se debe considerar la vida útil de la herramienta y la gestión de compensaciones para dimensiones que sean sensibles a las condiciones de vanguardia. Los accesorios deben reproducir las mismas relaciones de localización. La frecuencia de medición debe ser adecuada para procesar el riesgo.
No todas las características necesitan una frecuencia de inspección idéntica.
Las características con una fuerte relación con el montaje o la seguridad merecen más atención que la geometría externa no crítica.
Este enfoque basado en el riesgo puede hacer que el control de calidad sea más significativo.
La siguiente tabla resume varias tendencias que darán forma al mecanizado de piezas de automóviles en 2026.
| Área de mecanizado | Principal desafío de fabricación | Dirección del Proceso 2026 |
|---|---|---|
| Geometría ligera | Movimiento de pared delgada | Secuencias de mecanizado y soporte más deliberados |
| Partes complejas | Múltiples orientaciones | Mayor uso de la planificación de procesos multieje |
| Relaciones estrechas | Error relacionado con la configuración | Agrupación de características críticas dentro de referencias estables |
| Variedad de materiales | Comportamiento de corte diferente | Herramientas específicas del material y parámetros de proceso |
| Componentes giratorios | Desgaste y deflexión de la herramienta | Mayor seguimiento de procesos y control de soporte |
| Blanks fundidos y forjados | Variación de la geometría inicial | Mayor planificación de datos y asignaciones de mecanizado |
| Calidad de la superficie | Requisitos de la interfaz funcional | Acabado selectivo basado en función de la pieza |
| Repetir producción | Deriva gradual del proceso | Más mediciones y retroalimentación en proceso |
| Inspección | Descubrimiento tardío de problemas | Verificación previa de características críticas |
| Conocimiento del proceso | Decisiones dependientes del operador | Mejor documentación de métodos de mecanizado probados |
La tendencia general es clara: la calidad del mecanizado depende cada vez más de controlar la ruta de producción completa en lugar de optimizar las operaciones de corte individuales de forma aislada.
Cómo evaluar a un fabricante de mecanizado de piezas automotrices
Se debe evaluar a un fabricante de mecanizado adecuado según los requisitos del componente.
La capacidad de la máquina es importante, pero el equipo por sí solo no demuestra capacidad de proceso.
El equipo de fabricación primero debe comprender los dibujos técnicos, los datos funcionales, las relaciones de tolerancia y los requisitos de superficie.
La experiencia material también debe coincidir con el proyecto.
El mecanizado de aluminio, acero inoxidable, acero aleado, hierro fundido o componentes fundidos casi en la red requiere diferentes consideraciones de fabricación.
La capacidad del proceso debe reflejar la geometría.
Los componentes torneados requieren una capacidad adecuada de torno y perforación, mientras que las carcasas y los componentes de múltiples caras pueden necesitar fresado o mecanizado de múltiples ejes. Algunas piezas también pueden requerir rectificado, soldadura o ensamblaje después de operaciones primarias CNC.
La capacidad de inspección debe corresponder al dibujo en lugar de tratarse como una lista de verificación de calidad genérica.
La comunicación de fabricación es igualmente importante.
Si el diseño contiene una cavidad difícil de mecanizar, una pared inestable o una tolerancia que no se alinea con la función, un equipo de ingeniería experimentado debería poder identificar el problema durante la revisión del proceso.
Por lo tanto, el proveedor más útil no es simplemente aquel que puede producir una muestra. Es aquel que puede establecer una ruta de fabricación repetible para el componente.
Conclusión
El mecanizado de piezas de automóviles en 2026 se define cada vez más por la integración de procesos.
Las máquinas CNC siguen siendo el centro de producción, pero los resultados fiables dependen de algo más que el movimiento programado. El comportamiento de los materiales, la geometría de las piezas, el diseño de los accesorios, el estado de las herramientas, la estabilidad térmica, la estrategia de configuración y la inspección influyen en si las dimensiones críticas se pueden reproducir de manera consistente.
De esta realidad se derivan varias tendencias.
El mecanizado multieje es útil cuando reduce configuraciones innecesarias y protege las relaciones entre funciones. La medición durante el proceso proporciona información más temprana sobre la variación del mecanizado. DFM permite corregir los riesgos de fabricación antes de que comience la producción. Una mejor documentación ayuda a convertir la experiencia del prototipo en un proceso de producción repetible.
La selección de materiales y piezas en bruto de partida también está cada vez más estrechamente relacionada con la estrategia de mecanizado, particularmente para componentes livianos y piezas fundidas o forjadas complejas.
Para los componentes de automóviles, el principio más importante sigue siendo la precisión funcional.
No todas las superficies necesitan el mismo grado de control. Los recursos de fabricación deben centrarse en los orificios, las características de montaje, las caras de sellado, los ejes y las relaciones geométricas que determinan cómo se ensambla y funciona el componente terminado.
Cuando el diseño, el mecanizado y la inspección siguen la misma lógica funcional, el mecanizado de piezas de automóviles se vuelve más predecible y más fácil de controlar en producciones repetidas.
Preguntas frecuentes
¿qué es el mecanizado de piezas de automoción?
El mecanizado de piezas automotrices es el uso de procesos como fresado, torneado, taladrado, taladrado y rectificado CNC para crear componentes funcionales del vehículo. El proceso se centra en controlar las dimensiones, la geometría, la calidad de la superficie y la repetibilidad para que las piezas mecanizadas puedan ensamblarse y funcionar según lo previsto.
¿qué materiales se utilizan en el mecanizado de piezas de automoción?
El mecanizado de piezas de automóviles puede implicar aleaciones de aluminio, aceros, aceros inoxidables, hierro fundido y otros materiales de ingeniería. La selección de materiales depende de la función de los componentes, la resistencia, el peso, el desgaste y los requisitos ambientales, mientras que la estrategia de mecanizado también debe reflejar el comportamiento de corte y la estabilidad dimensional.
¿por qué es importante el mecanizado CNC para piezas de automóviles?
El mecanizado CNC proporciona un control programable y repetible sobre las operaciones de corte, lo que lo hace adecuado para componentes complejos que contienen orificios, orificios, superficies y características de rotación de precisión. La producción automotriz confiable aún requiere herramientas, accesorios, control de procesos e inspección adecuados junto con equipos CNC.
¿cómo se controlan las tolerancias en el mecanizado de piezas de automóviles?
El control de tolerancia comienza identificando dimensiones y datos de función críticos. Luego, los fabricantes coordinan las configuraciones de mecanizado, las herramientas, el mantenimiento y la inspección en torno a esos requisitos. La medición durante el proceso también puede detectar el desgaste de la herramienta o la deriva dimensional antes de que la variación afecte las piezas de producción terminadas.
¿Qué se debe tener en cuenta al elegir un proveedor de mecanizado de automóviles?
Evaluar la interpretación de dibujos, la experiencia en materiales, la capacidad de fresado y torneado CNC, el procesamiento multieje, el conocimiento de mantenimiento de trabajos y los sistemas de inspección. Un proveedor sólido también debería proporcionar retroalimentación DFM y desarrollar un proceso repetible en lugar de depender únicamente de producir un prototipo aceptable.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.