
Fundición de resina para prototipos más rápidos y desarrollo de piezas de bajo volumen
Hogar
/
Blog
/
Fundición de resina para prototipos más rápidos y desarrollo de piezas de bajo volumen
Fundición de resina para prototipos más rápidos y desarrollo de piezas de bajo volumen
agosto 19, 2026
Tabla de contenidos
Introducción
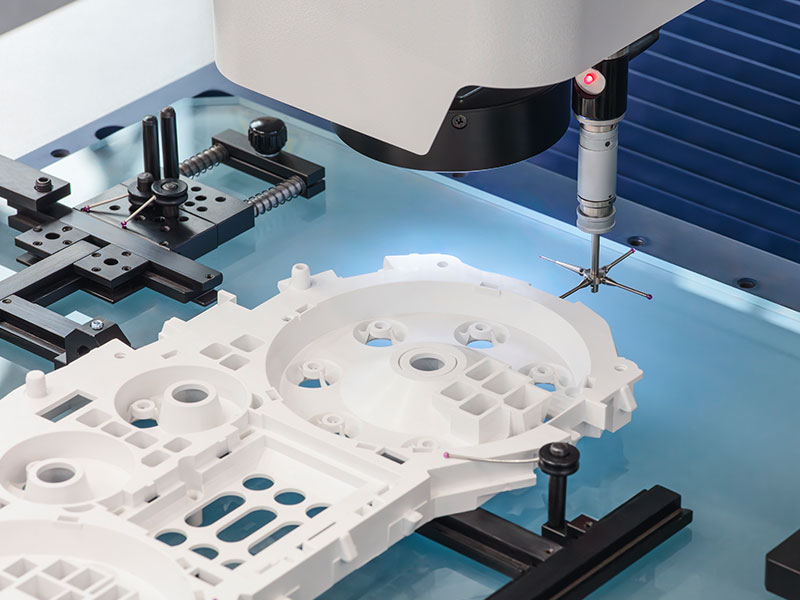
La fundición de resina proporciona una forma práctica de transformar un modelo maestro o molde en componentes poliméricos detallados sin depender completamente del mecanizado sustractivo para cada superficie. Para prototipos, componentes personalizados y fabricación de bajo volumen, el proceso puede reproducir geometría externa compleja, detalles finos de la superficie y características integradas, al tiempo que brinda a los diseñadores una flexibilidad considerable en la selección de materiales y el desarrollo de piezas.
Sin embargo, la fundición exitosa de resina implica algo más que verter un material líquido en un molde y esperar a que se endurezca. El tipo de resina, la precisión de la mezcla, el diseño del molde, el atrapamiento de aire, el espesor de la pared, el comportamiento de curado, la contracción, la temperatura y el posprocesamiento influyen en el componente terminado. Una pieza puede reproducir la forma de un molde con precisión sin dejar de desarrollar burbujas, cambios dimensionales, llenado incompleto o defectos superficiales si estas variables no se controlan.
Desde una perspectiva de fabricación, la forma más útil de entender la fundición de resina es como un proceso completo que comienza con el patrón maestro y termina con la inspección y el acabado. La calidad del molde determina qué geometría se puede reproducir, el comportamiento del material determina cómo se llena y cura la cavidad y el posprocesamiento determina si las interfaces críticas cumplen con sus requisitos funcionales finales.
Esta guía explica cómo funciona la fundición de resina, qué materiales y factores de diseño importan, cómo se pueden controlar los defectos comunes y dónde encajan el mecanizado, la fabricación de moldes y la inspección de calidad en una estrategia de producción confiable.
¿qué es la fundición de resina?
Fundición de resina es un proceso de fundición de plástico en el que se introduce una resina sintética líquida en un molde y luego se deja curar hasta obtener un componente sólido. Dependiendo del sistema de resina, el endurecimiento se produce mediante una reacción química después de que el material se mezcla con un agente de curado u otro componente reactivo.
A diferencia del mecanizado, que crea geometría al eliminar material de una pieza de trabajo sólida, la fundición de resina reproduce la forma ya formada dentro de la cavidad del molde. Esto hace que la precisión del molde sea especialmente importante porque cada radio, textura, condición de tiro y característica de la superficie del molde puede influir en la fundición final.
El proceso puede utilizar varios tipos de resina sintética, incluidos poliuretano, epoxi, poliéster y otros sistemas termoendurecibles. Estos materiales no se comportan de manera idéntica durante el vertido y el curado, por lo que se debe seleccionar la resina correcta de acuerdo con los requisitos mecánicos, las expectativas dimensionales, la calidad de la superficie, las condiciones de procesamiento y la función prevista de la pieza terminada.
Por lo tanto, para los ingenieros de fabricación, la fundición de resina debe verse como un sistema de material y molde y no simplemente como una técnica de replicación. Un molde bien diseñado no puede compensar una resina inadecuada, mientras que un material de alta calidad no puede reproducir la geometría de manera consistente cuando el maestro y el molde están mal controlados.
Por qué la fundición de resina funciona bien para el desarrollo de prototipos
Una de las principales ventajas de la fundición de resina es su capacidad para reproducir un modelo maestro desarrollado sin mecanizar cada componente individual a partir de material polimérico sólido. Una vez que el maestro y el molde se han preparado correctamente, se pueden producir múltiples piezas con una geometría externa similar, lo que hace que el proceso sea útil cuando los diseñadores necesitan componentes físicos para controles de ajuste, evaluación funcional, desarrollo de ensamblaje o validación de diseño.
Esto es particularmente útil para geometrías que contienen superficies curvas, detalles decorativos, áreas empotradas o formas integradas que requerirían varias operaciones de mecanizado si se produjeran directamente a partir de material original. La fundición transfiere gran parte de esta complejidad geométrica al molde, permitiendo que la resina de curado reproduzca la forma durante cada ciclo.
El desarrollo de prototipos también se beneficia de la capacidad de revisar el maestro antes de comprometerse con una ruta de fabricación más establecida. Si un componente inicial revela un problema de ensamblaje, un problema de espesor de pared o una interfaz difícil, se puede ajustar el diseño y producir un maestro revisado. En este sentido, la fundición de resina puede formar parte de un flujo de trabajo de ingeniería iterativo en lugar de funcionar sólo como un método de producción final.
La limitación importante es que un prototipo no debe evaluarse únicamente mediante similitud visual. La estabilidad dimensional, el comportamiento mecánico y el rendimiento a largo plazo dependen de la resina seleccionada y las condiciones de curado. Un prototipo que parece correcto puede no representar necesariamente el comportamiento de un componente fabricado a partir de otro material en una producción posterior.
La selección de resina determina más que la apariencia de la pieza
La elección de la resina es una de las decisiones más importantes en todo el proceso de fundición de la resina porque el material afecta el flujo, el comportamiento de curado, la dureza, la flexibilidad, la estabilidad dimensional y las condiciones bajo las cuales se puede procesar la pieza después del desmoldeo.
Los sistemas de resina de poliuretano a menudo se asocian con prototipos y modelos de fundición porque las formulaciones pueden proporcionar diferentes combinaciones de rigidez y comportamiento de procesamiento. También se utilizan sistemas epoxi cuando sus características adhesivas, comportamiento dimensional o compatibilidad con aplicaciones particulares los hacen adecuados. Otras familias de resinas pueden ofrecer diferentes características superficiales, mecánicas o de procesamiento.
La elección debe comenzar por la función más que por la apariencia. Una carcasa rígida, un componente protector flexible y un prototipo dimensional tienen diferentes requisitos de rendimiento incluso si su geometría externa es similar. Por lo tanto, las propiedades del material deben adaptarse a la carga, la exposición a la temperatura, las condiciones de contacto y el entorno de servicio esperado.
También se deben considerar los requisitos de mecanizado. Algunos materiales poliméricos curados pueden requerir perforación, recorte, lijado u otras operaciones de acabado después de la fundición. Si un componente contiene orificios de precisión o superficies de contacto, la resina seleccionada debe soportar esos procesos secundarios sin grietas innecesarias, daños en los bordes o inestabilidad dimensional.
El trabajo de Apex con plásticos de ingeniería y materiales a base de resina ilustra por qué se debe considerar el comportamiento del material junto con el procesamiento posterior. La ruta de fabricación debe seleccionarse de acuerdo con la condición real del material en lugar de asumir que todos los materiales a base de polímeros responden de manera idéntica al mecanizado.
La calidad del molde define la precisión inicial de la fundición de resina
El molde es efectivamente la referencia geométrica para una fundición de resina. Si sus superficies contienen marcas no deseadas, errores dimensionales o detalles dañados, esas condiciones se pueden transferir directamente a la pieza fundida. Esto hace que el desarrollo del molde sea una de las etapas más importantes del proceso.
El flujo de trabajo generalmente comienza con un patrón maestro que representa la geometría prevista del componente. El maestro puede producirse mediante mecanizado, fabricación aditiva u otro proceso adecuado dependiendo del detalle requerido y la condición de la superficie. Luego se crea un molde alrededor de este maestro para que la cavidad negativa reproduzca su forma.
Por lo tanto, la calidad maestra es importante antes de mezclar la primera resina. Las irregularidades superficiales que parecen insignificantes en el original pueden hacerse visibles en cada fundición posterior. Asimismo, las características difíciles de desmoldar pueden dañar el molde o el componente terminado incluso cuando la geometría CAD en sí es correcta.
El diseño del molde también debe considerar cómo la resina ingresa a la cavidad y cómo la sale el aire desplazado. Una región cerrada sin una vía de liberación de aire efectiva puede atrapar burbujas o impedir el llenado completo. La posición de la línea de separación influye en las costuras visibles y en el acabado posterior, mientras que la flexibilidad del molde afecta la facilidad con la que se puede liberar una geometría compleja después del curado.
Para proyectos que requieran moldes personalizados o accesorios de fabricación, integración fabricación de herramientas y moldes con un plan de producción más amplio, puede ayudar a establecer estrategias más prácticas de localización, conformado y acabado antes de que comience la fundición repetida.
La precisión de la mezcla tiene un efecto directo sobre el curado
Los sistemas de resina de dos partes dependen de la relación correcta entre la resina y su componente reactivo. Una mezcla inexacta puede alterar el comportamiento de curado y crear piezas que permanecen blandas, desarrollan propiedades mecánicas inconsistentes o no alcanzan la condición deseada.
La técnica de mezcla importa tanto como la proporción. La mezcla agresiva puede introducir aire adicional en el líquido. Una vez atrapado, este aire puede permanecer como burbujas visibles o huecos internos después del curado si no se elimina antes o durante el llenado del molde.
También es necesario considerar el tiempo de trabajo de la resina. Una vez que se combinan los componentes reactivos, el material comienza a progresar hacia el curado. Por lo tanto, el operador necesita tiempo suficiente para mezclar, gestionar el aire y llenar el molde antes de que la viscosidad aumente a un nivel que restrinja el flujo.
Esto crea un importante equilibrio entre el proceso y el desarrollo. La mezcla debe ser lo suficientemente exhaustiva como para crear un material uniforme y al mismo tiempo lo suficientemente controlada como para evitar una introducción innecesaria de aire y retrasos. El procedimiento más estable es aquel que se puede repetir de manera consistente en lugar de depender de operadores para improvisar el proceso de mezcla para cada fundición.
Las instrucciones sobre el material siempre deben guiar las condiciones reales de mezcla y curado porque los sistemas de resina pueden diferir significativamente. Una proporción, tiempo de trabajo o método de curado adecuado para una formulación no debe transferirse automáticamente a otra.
Las burbujas de aire son uno de los desafíos más comunes de fundición de resina
El aire puede entrar en la resina durante la mezcla y también puede quedar atrapado cuando el líquido fluye alrededor de una geometría compleja dentro del molde. Si este aire permanece durante el curado, el componente terminado puede contener burbujas visibles, huecos internos o detalles superficiales incompletos.
Por lo tanto, el control de burbujas comienza antes de que el material entre en el molde. La mezcla debería minimizar las turbulencias innecesarias, mientras que el molde debería proporcionar una vía de llenado que no atrape repetidamente el aire en puntos altos o elementos cerrados. Las cavidades complejas pueden requerir una orientación más deliberada para que el aire pueda alejarse a medida que la resina llena el espacio disponible.
El procesamiento al vacío se puede utilizar con sistemas de resina adecuados para eliminar el aire arrastrado del material mezclado antes de la fundición. También se pueden utilizar técnicas de presión en flujos de trabajo apropiados para reducir el efecto visible de pequeñas burbujas. El método correcto depende del comportamiento del material, la configuración del molde y el equipo.
La geometría del diseño también influye en la formación de burbujas. Bolsillos afilados, regiones ciegas estrechas y detalles internos complejos pueden crear trampas de aire naturales. Cuando estas características son funcionalmente necesarias, la orientación del molde y la ventilación se vuelven más importantes.
Una estrategia de calidad útil es estudiar dónde se producen burbujas repetidamente en lugar de tratar cada defecto como aleatorio. Si aparecen huecos consistentemente en la misma área, es probable que la causa esté relacionada con la dirección del flujo, la geometría del molde o la evacuación del aire y debe abordarse a nivel del proceso.
El llenado de moho debe diseñarse en torno al comportamiento del flujo
La resina líquida debe alcanzar todas las áreas previstas del molde antes de que el curado avance demasiado. Por lo tanto, el proceso de llenado depende de la viscosidad, la geometría de la cavidad, la distancia del flujo, la orientación del molde y la vía de escape disponible para el aire.
Las cavidades abiertas grandes son generalmente más fáciles de llenar que las características estrechas interconectadas. Las secciones delgadas pueden volverse más difíciles cuando la resina comienza a aumentar en viscosidad antes de que la cavidad esté completamente llena, mientras que los cambios abruptos en la geometría de la sección pueden influir en cómo fluye el material a través del molde.
La ubicación del vertido puede afectar este comportamiento. Introducir material sin considerar la geometría puede hacer que la resina fluya alrededor de una bolsa de aire en lugar de desplazar el aire fuera del molde. Una dirección de llenado más deliberada puede permitir que el nivel del líquido aumente progresivamente mientras empuja el aire hacia respiraderos o regiones abiertas.
El objetivo debe ser un llenado estable en lugar de simplemente un vertido rápido. Un llenado demasiado agresivo puede introducir turbulencias, mientras que un llenado demasiado lento puede resultar problemático cuando la resina tiene un período de trabajo limitado.
Por lo tanto, para la fabricación repetida, el método de llenado debe definirse como parte del proceso. La orientación del molde, la ubicación del vertido, la condición del material y el método de manipulación deben permanecer razonablemente consistentes para que una pieza fundida no se produzca en condiciones fundamentalmente diferentes de las siguientes.
El curado controla la transición del líquido a la pieza terminada
El curado es la etapa en la que la resina líquida se convierte en una estructura polimérica sólida. Aunque la pieza puede parecer inactiva mientras está en el molde, durante este período se están produciendo importantes cambios físicos y químicos.
La reacción de curado puede generar calor y la cantidad de calor producido depende del sistema de resina y de la cantidad de material. Las secciones gruesas pueden comportarse de manera diferente a las regiones delgadas porque volúmenes mayores pueden retener más calor de reacción. Esto puede influir en el comportamiento dimensional, la condición de la superficie y el tiempo necesario antes de que la pieza esté lista para un desmolde seguro.
Quitar el componente demasiado pronto puede crear deformación porque es posible que el material aún no haya desarrollado suficiente estabilidad. Dejar la pieza en un entorno de curado mal controlado también puede introducir variaciones si las condiciones de temperatura difieren sustancialmente entre los ciclos de producción.
Por esta razón, el tiempo de desmoldeo no debe determinarse únicamente en función de si la superficie se siente dura. Las condiciones de curado especificadas por el fabricante de la resina y la geometría real de la sección deben considerarse juntas.
Algunos materiales también continúan desarrollando sus propiedades finales después del desmoldeo inicial. Cuando el mecanizado o ensamblaje posterior requiere estabilidad dimensional, el plan de producción debe tener en cuenta la condición de curado total en lugar de procesar la pieza inmediatamente simplemente porque se puede retirar del molde.
La contracción y la estabilidad dimensional deben planificarse con antelación
La fundición de resina puede reproducir una geometría detallada, pero los diseñadores no deben asumir que el componente curado coincidirá con la cavidad del molde con una identidad dimensional perfecta. El curado químico y los cambios de temperatura pueden producir movimiento dimensional, y la cantidad depende del material específico y la geometría de la pieza.
La contracción se vuelve particularmente importante cuando varias dimensiones deben mantener una relación controlada. Una cubierta externa general puede tolerar pequeños cambios dimensionales sin afectar la función, mientras que una ubicación de inserción de precisión o una interfaz de acoplamiento pueden requerir una estrategia más deliberada.
El espesor de la pieza también puede influir en el comportamiento dimensional porque diferentes regiones pueden curarse y enfriarse en diferentes condiciones. Por lo tanto, grandes variaciones en el espesor de la sección pueden crear cambios dimensionales más complejos que un diseño relativamente equilibrado.
Para los componentes prototipo, las primeras piezas fundidas reales proporcionan datos de proceso útiles. En lugar de depender únicamente de las dimensiones nominales del CAD, el fabricante puede medir las piezas terminadas e identificar qué características permanecen estables y cuáles muestran un movimiento sistemático.
Esa información puede entonces guiar la compensación del molde, la asignación posterior al mecanizado o la revisión del diseño. El objetivo no es asumir que la contracción se puede eliminar por completo, sino comprender cómo se comportan la resina y la geometría elegidas para que el proceso final pueda explicar la variación predecible.
El espesor de la pared influye tanto en el llenado como en el curado
El espesor de la pared afecta a varias etapas de la fundición de resina simultáneamente. Las secciones muy delgadas pueden dificultar el llenado completo, especialmente cuando la viscosidad del material aumenta rápidamente, mientras que las regiones muy gruesas pueden generar diferentes condiciones térmicas durante el curado.
Por tanto, una estrategia de pared equilibrada puede mejorar la estabilidad del proceso. Esto no significa que cada región deba tener un espesor idéntico, porque las características funcionales a menudo requieren refuerzo local, protuberancias de montaje o transiciones estructurales. El objetivo es evitar extremos innecesarios y cambios abruptos que complican el flujo y el curado.
A veces, las nervaduras pueden proporcionar rigidez sin aumentar una sección completa de la pared. Sin embargo, deben diseñarse teniendo en cuenta el proceso de moldeado y desmoldeo en lugar de agregarse sólo porque parecen estructuralmente útiles en CAD.
Los jefes locales también merecen atención. Un jefe grande conectado directamente a una pared delgada puede crear una diferencia significativa en el volumen de material entre áreas vecinas. Una transición más gradual a veces puede producir un comportamiento de curado más predecible.
Por lo tanto, el diseño de fundición de resina debe considerar la geometría como parte del procesamiento del material. La misma resina puede comportarse de manera diferente cuando se usa en dos componentes con estructuras de pared sustancialmente diferentes.
Los insertos pueden agregar características funcionales a las piezas fundidas de resina
Algunos componentes fundidos con resina requieren roscas, puntos de montaje o interfaces que se proporcionan mejor con un inserto separado que con la resina curada sola. Los insertos se pueden colocar dentro del molde antes de fundirlos para que la resina se cure alrededor de ellos y los incorpore al componente terminado.
Este enfoque puede resultar útil cuando se requiere una interfaz metálica, una fijación roscada o un refuerzo localizado. Sin embargo, la integración exitosa del inserto depende de la precisión del posicionamiento y de la relación entre la superficie del inserto y la resina.
El inserto debe permanecer estable mientras se llena el molde. Si se mueve durante el vertido, la característica final puede desplazarse de su ubicación prevista. Por lo tanto, el diseño del accesorio o molde debe admitir una colocación repetible en lugar de depender de una estimación manual.
El aire también puede quedar atrapado alrededor de una geometría de inserción compleja. La trayectoria del flujo debe permitir que la resina rodee la característica sin dejar huecos en áreas que necesitan un contacto efectivo.
También se debe considerar la compatibilidad del material. Diferentes materiales pueden responder de manera diferente a la temperatura y las condiciones ambientales, mientras que la interfaz debe funcionar de acuerdo con los requisitos mecánicos de la pieza terminada.
Por lo tanto, el diseño de insertos es un buen ejemplo de por qué la fundición de resina debe tratarse como un proceso de ensamblaje diseñado y no solo como un método de replicación de forma.
Los defectos de fundición de resina deben analizarse según su causa
Burbujas superficiales, huecos internos, relleno incompleto, áreas blandas, cambios dimensionales y costuras de moho visibles se encuentran entre las condiciones que pueden aparecer en las piezas fundidas de resina. Aunque pueden existir varios defectos en el mismo componente, no deben tratarse automáticamente como si compartieran una causa.
Las burbujas pueden originarse por el aire introducido durante la mezcla o atrapado durante el llenado. Una característica no completamente llena puede indicar un flujo insuficiente, una orientación inadecuada del molde o un curado que avanzó antes de que se llenara la cavidad. Las regiones blandas o inconsistentes pueden apuntar a problemas de mezcla o curado, mientras que la variación dimensional puede implicar contracción de la resina, movimiento del molde o condiciones térmicas.
Los defectos superficiales también pueden originarse en el maestro o molde y no en la resina misma. Si aparece la misma marca en cada fundición, corregir el procedimiento de fundición no resolverá un defecto ya incorporado en la superficie del molde.
El análisis de la causa raíz se vuelve mucho más fácil cuando los registros de producción identifican lotes de material, condiciones de mezcla, moho, condiciones de curado y ubicación de defectos. Luego, los patrones repetidos se pueden conectar a variables de proceso específicas en lugar de depender únicamente de conjeturas visuales.
Este enfoque mejora tanto la calidad como la repetibilidad porque el objetivo cambia de reparar piezas fundidas individuales a estabilizar el proceso que las crea.
El control de calidad debe cubrir todo el proceso de fundición de resina
El control de calidad para la fundición de resina debe comenzar antes de retirar del molde la pieza terminada. El estado del material, la precisión de la mezcla, el estado del molde y la consistencia del proceso contribuyen a la calidad final, por lo que la inspección solo en la última etapa puede pasar por alto la fuente de problemas recurrentes.
Primero se debe revisar el maestro y el molde para detectar daños, contaminación o condiciones dimensionales que podrían transferirse al componente. Durante la preparación del material, el procedimiento de mezcla y llenado debe permanecer consistente con el sistema de resina seleccionado. Una vez curada la pieza, la inspección visual y dimensional puede evaluar el resultado según su función real.
No todas las superficies necesitan una atención de inspección idéntica. Una cara externa cosmética, una interfaz de acoplamiento y una característica de montaje integrada tienen diferentes riesgos funcionales. Por lo tanto, la inspección debería centrarse más en las características que afectan el montaje, la transferencia de carga, el sellado o el posicionamiento dimensional.
La siguiente tabla resume las principales variables que deben considerarse durante el desarrollo y producción de la fundición de resina.
| Área de proceso | Riesgo principal | Enfoque de control práctico |
|---|---|---|
| Selección de resina | Comportamiento material inadecuado | Haga coincidir las características de la resina con la función y el procesamiento de las piezas |
| Patrón maestro | Errores geométricos o superficiales repetidos | Verifique la precisión maestra antes de la producción del molde |
| Estado del moho | Pérdida de detalle o superficies inconsistentes | Inspeccionar y mantener los moldes durante el uso repetido |
| Mezclando | Curación incompleta o inconsistente | Siga los requisitos de mezcla específicos del material |
| Control aéreo | Burbujas y vacíos internos | Reducir la introducción de aire y gestionar la desgasificación cuando corresponda |
| Relleno de moho | Funciones incompletas | Planifique la dirección de llenado, la orientación del molde y el escape de aire |
| Espesor de pared | Flujo desigual o curado | Evite espesores extremos innecesarios |
| Curado | Propiedades deformadas o inconsistentes | Mantener condiciones de curado adecuadas antes del desmolde |
| Contracción | Variación dimensional | Mida las primeras partes y compense cuando la función lo requiera |
| Insertar | Problemas de posicionamiento o vacío | Localice los insertos de forma segura y considere el flujo de resina a su alrededor |
| Postprocesamiento | Daño a las características curadas | Combine los métodos de corte y acabado con el comportamiento del material |
| Inspección | Variación funcional no detectada | Verifique las dimensiones e interfaces críticas después de la curación completa |
Un sistema de calidad se vuelve más útil cuando los resultados de la inspección se conectan nuevamente a la etapa del proceso relevante en lugar de registrarse solo como defectos finales.
El posprocesamiento convierte la geometría fundida en geometría funcional
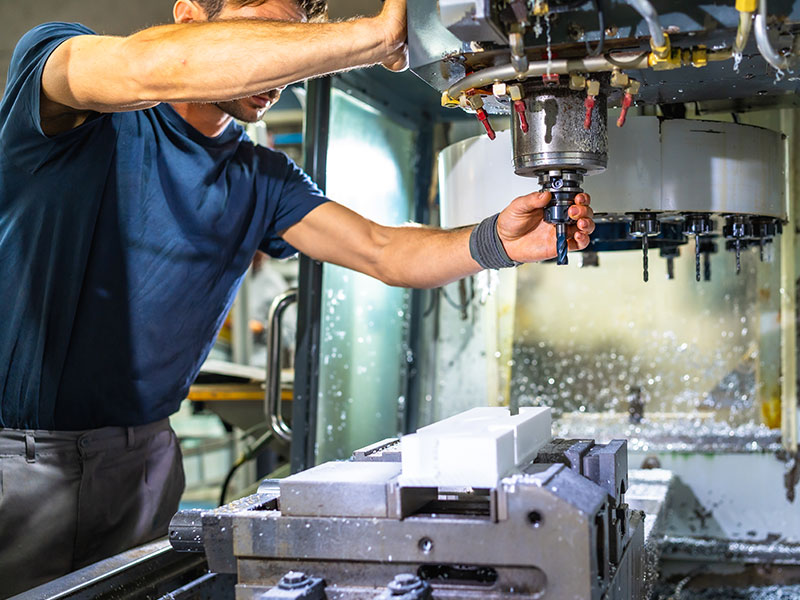
Un componente fundido en resina puede requerir recorte, lijado, perforación, mecanizado o ensamblaje después de retirarlo del molde. Estas operaciones no son necesariamente señales de que el proceso de fundición haya fallado. En cambio, pueden incorporarse deliberadamente a la ruta de fabricación cuando ciertas características se crean mejor después del curado.
Es posible que sea necesario eliminar las líneas de separación y el material asociado con las ubicaciones de llenado o ventilación. Los orificios pueden requerir acabado cuando su posición o diámetro necesita un mayor control que el que el molde por sí solo puede proporcionar. Las caras de acoplamiento también pueden requerir procesamiento secundario cuando influyen directamente en el ensamblaje.
El desafío es identificar estos requisitos antes de diseñar el molde. Una superficie destinada a un mecanizado posterior puede necesitar un margen de material adecuado y un método práctico para localizar el componente curado. Si la pieza fundida no tiene una superficie de referencia estable, puede resultar difícil colocarla con precisión durante el mecanizado secundario.
También se debe considerar la resina en sí porque los materiales poliméricos curados pueden responder de manera diferente a la perforación y el corte que los metales. La geometría de la herramienta, la generación de calor y el soporte de la pieza de trabajo deben coincidir con el material en lugar de aplicar una estrategia de mecanizado de metales sin ajustes.
De esta forma, la fundición y el mecanizado pueden complementarse entre sí. La fundición de resina crea una geometría compleja cercana a la red, mientras que las operaciones secundarias selectivas establecen características que requieren un control dimensional adicional.
Fundición de resina versus mecanizado CNC
La fundición de resina y el mecanizado CNC crean componentes a través de rutas fundamentalmente diferentes. La fundición forma material dentro de un molde, mientras que el mecanizado CNC elimina material de una pieza de trabajo sólida. Ninguno de los métodos es automáticamente mejor para cada componente.
La fundición de resina puede resultar atractiva cuando un diseño contiene una geometría moldeada compleja que se puede replicar de manera eficiente a partir de un maestro y un molde desarrollados. También admite prototipos iterativos y flujos de trabajo de bajo volumen donde es importante reproducir la misma forma general.
El mecanizado CNC proporciona control directo sobre dimensiones y superficies seleccionadas y puede ser muy eficaz cuando el componente contiene orificios, planos, roscas u otras características de precisión que necesitan una geometría controlada. También evita la necesidad de crear un molde para cada nuevo diseño.
Algunos componentes se benefician del uso de ambos enfoques. La fundición de resina puede establecer la forma amplia mientras que el mecanizado crea interfaces funcionales finales después de que el material se haya curado por completo.
Por lo tanto, la decisión correcta depende de la geometría, el rendimiento del material, los requisitos dimensionales y la ruta de fabricación esperada. La cuestión no debería ser si la fundición o el mecanizado son universalmente superiores, sino qué proceso debería crear cada característica de pieza de manera más efectiva.
Fundición de resina versus moldeo por inyección
Tanto la fundición de resina como el moldeo por inyección utilizan moldes, pero los sistemas de fabricación son diferentes. La fundición de resina comúnmente introduce resina líquida reactiva en un molde y permite que el material se cure, mientras que el moldeo por inyección generalmente fuerza el material termoplástico fundido a convertirse en un molde duradero en condiciones de máquina controladas.
Para el desarrollo de prototipos y componentes de menor volumen, la fundición de resina puede ofrecer una mayor flexibilidad porque el molde y el proceso se pueden adaptar en torno a un diseño en desarrollo. El moldeo por inyección se entiende mejor como un sistema de moldeo altamente repetible adecuado para diseños de componentes establecidos y ciclos repetidos.
El comportamiento del material también difiere. Los sistemas de resina termoendurecible curan mediante reacciones químicas y, por lo general, no pueden simplemente volver a fundirse a su estado líquido original después del curado. Los termoplásticos utilizados en el moldeo por inyección se ablandan cuando se calientan y solidifican nuevamente durante el enfriamiento.
Estas diferencias afectan el diseño de piezas, las herramientas, el procesamiento y la selección de materiales. Por lo tanto, no se debe suponer automáticamente que un componente desarrollado con éxito mediante fundición de resina se comporta de manera idéntica si luego se transfiere a otro proceso de moldeo.
Cuando se utiliza fundición de resina durante el desarrollo, los ingenieros deben separar la validación de la geometría de la validación del material final y considerar cómo los materiales de producción posteriores podrían cambiar el comportamiento del componente.
Desde el patrón maestro hasta piezas fundidas de resina repetibles
La producción de una fundición de resina exitosa demuestra que el molde y el material pueden crear el componente deseado. Producir el mismo resultado repetidamente requiere un proceso más controlado.
Los moldes pueden cambiar con el uso, las condiciones de mezcla pueden variar, las condiciones ambientales pueden influir en algunos sistemas de resina y los operadores pueden introducir diferentes cantidades de aire durante la preparación del material. Por lo tanto, la fabricación repetida necesita más consistencia que un prototipo único.
Las primeras partes deben tratarse como evidencia del desarrollo del proceso. Se pueden medir dimensiones críticas, se pueden mapear defectos superficiales recurrentes y se puede observar el comportamiento de desmoldeo. Si un área atrapa aire repetidamente o cambia de dimensión, se debe mejorar la ruta de fabricación antes de que el problema se acepte como variación normal.
El estado del molde también debe controlarse con el tiempo porque los moldes flexibles pueden perder gradualmente detalles afilados o dañarse durante el desmoldeo repetido. Por lo tanto, una pieza producida tarde en el ciclo útil de un molde puede diferir de una fundición temprana incluso cuando el material y el procedimiento permanecen sin cambios.
La fundición de resina repetible proviene de comprender estas condiciones cambiantes y definir cuándo es necesario ajustar los moldes, procedimientos o controles de proceso.
¿cuándo es la fundición de resina una opción de fabricación adecuada?
La fundición de resina es particularmente útil cuando el componente requerido se beneficia de una geometría compleja moldeada, una reproducción detallada de la superficie y una ruta de fabricación adecuada para prototipos o producción limitada. También puede respaldar la validación del diseño cuando los ingenieros necesitan varias copias físicas de un maestro desarrollado en lugar de un único prototipo mecanizado.
El proceso se vuelve menos adecuado cuando el rendimiento del material requerido no puede lograrse con una resina disponible o cuando las dimensiones críticas dependen de una precisión más allá de lo que el sistema de moldeado y curado seleccionado puede mantener sin un procesamiento secundario extenso.
La geometría de las piezas también importa. Las secciones muy delgadas, las trampas de aire difíciles y las grandes diferencias en el espesor de la pared pueden aumentar la sensibilidad del proceso. Los diseños que contienen muchas interfaces mecánicas de alta precisión pueden requerir una ruta híbrida donde la fundición establece la forma y el mecanizado termina las características seleccionadas.
Por lo tanto, la mejor decisión proviene de evaluar el componente terminado completo en lugar de elegir un proceso porque la pieza parece moldeable.
Los ingenieros deben considerar juntos los requisitos de materiales, la geometría, las relaciones dimensionales, las expectativas de la superficie, el posprocesamiento y la inspección. Cuando estos factores se alinean con las fortalezas del proceso, la fundición de resina puede ser una herramienta práctica para desarrollar componentes poliméricos detallados y repetibles.
Cómo evaluar un proceso de fundición de resina
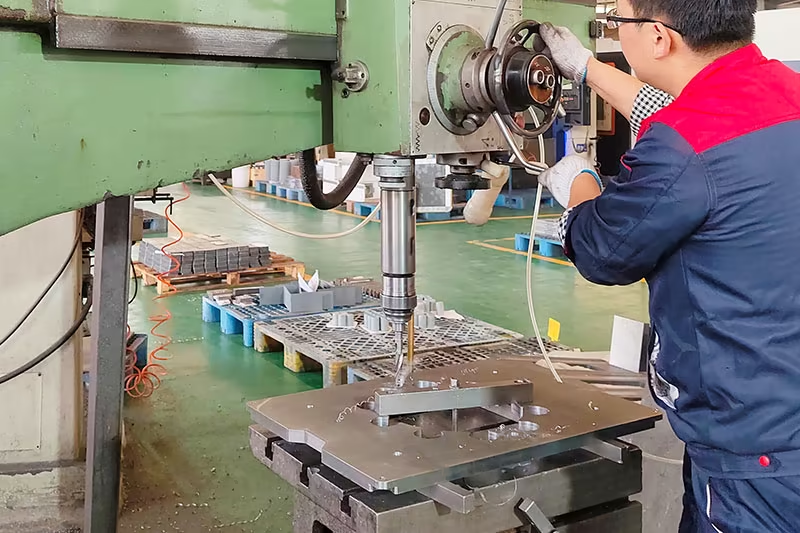
Un proceso confiable de fundición de resina debe evaluarse mediante evidencia y no únicamente mediante la apariencia. La primera consideración es si la resina elegida realmente coincide con los requisitos funcionales del componente. La segunda es si el maestro y el molde pueden reproducir consistentemente la geometría requerida. La tercera es si se puede repetir la mezcla, el llenado y el curado sin depender de ajustes manuales incontrolados.
La inspección dimensional debería entonces centrarse en las características que importan para el montaje. Si varias piezas fundidas se mueven repetidamente en la misma dirección, la variación debe estudiarse como una característica del proceso en lugar de tratarse como un error de medición aislado.
También se debe incluir el posprocesamiento en la evaluación. Un componente que se funde con éxito pero resulta difícil de recortar, taladrar o mecanizar aún puede requerir cambios de diseño. Asimismo, un inserto que se mueve repetidamente durante el llenado indica que es necesario mejorar el diseño del accesorio o molde.
Por lo tanto, el proceso más fuerte no es el que produce una pieza visualmente perfecta. Es el que proporciona una relación clara entre la preparación del material, el comportamiento del molde, las condiciones de curado y el rendimiento verificado de la pieza terminada.
Conclusión
La fundición de resina es un método de fabricación eficaz cuando es necesario reproducir una geometría polimérica compleja a partir de un maestro y un molde desarrollados, particularmente durante el desarrollo de prototipos y la producción controlada de bajo volumen. Sin embargo, su aparente simplicidad puede ser engañosa porque la calidad final depende de una red de variables que interactúan en lugar de la operación de vertido sola.
La selección de materiales influye en el flujo, el curado y el rendimiento final. La calidad del molde determina la geometría y los detalles de la superficie disponibles para cada fundición. La mezcla y el relleno afectan el atrapamiento de aire, mientras que el curado y el espesor de la pared influyen en la estabilidad dimensional. Los insertos, el posprocesamiento y la inspección añaden consideraciones adicionales cuando el componente terminado necesita interfaces mecánicas funcionales.
Por lo tanto, el enfoque más confiable es planificar la fundición de resina como una ruta de fabricación completa. Los diseñadores deben identificar qué geometría se puede crear directamente en el molde, qué características pueden requerir mecanizado secundario y qué dimensiones deben verificarse después del curado completo.
Las piezas prototipo también deberían utilizarse para desarrollar el conocimiento del proceso. Los defectos repetidos, los patrones de contracción y el comportamiento del moho proporcionan información útil que puede mejorar la producción posterior.
Cuando el diseño del molde, el comportamiento del material, la técnica de fundición y el acabado se controlan juntos, la fundición de resina se convierte en algo más que un método de replicación rápida. Se convierte en un proceso de fabricación estructurado capaz de producir componentes detallados, funcionales y repetibles.
Preguntas frecuentes
¿para qué se utiliza la fundición de resina?
La fundición de resina se utiliza para producir componentes poliméricos moldeados curando resina sintética líquida dentro de un molde preparado. Es particularmente útil para prototipos, piezas personalizadas y producción limitada donde es necesario reproducir geometría compleja o superficies detalladas a partir de un patrón maestro sin mecanizar cada superficie a partir de material sólido.
¿Qué materiales se utilizan habitualmente en la fundición de resina?
La fundición de resina puede utilizar poliuretano, epoxi, poliéster y otros sistemas de resina sintética compatibles. Cada material tiene diferentes características de flujo, curado, dureza y dimensiones, por lo que se debe seleccionar la resina correcta de acuerdo con los requisitos mecánicos, la geometría y el procesamiento secundario planificado de la pieza.
¿cómo se pueden reducir las burbujas en la fundición de resina?
La reducción de burbujas comienza con una mezcla controlada y un diseño de molde que permite que el aire desplazado escape a medida que la resina llena la cavidad. Dependiendo de la resina y el proceso, los métodos de vacío o presión también pueden ayudar a controlar el aire atrapado. Las burbujas repetidas en un lugar generalmente indican un problema de llenado, ventilación o geometría que debe corregirse.
¿la fundición de resina se contrae durante el curado?
Algunos sistemas de resina experimentan cambios dimensionales a medida que curan, y la cantidad depende de la formulación del material, la geometría y las condiciones de procesamiento. Cuando las dimensiones son importantes, las primeras piezas fundidas deben medirse después del curado apropiado para que se pueda comprender y abordar una variación predecible mediante el diseño del molde o el posprocesamiento.
¿Se pueden mecanizar piezas de fundición de resina después del curado?
Sí, algunas piezas de resina curada se pueden perforar, recortar, lijar o mecanizar cuando las características de su material respaldan esas operaciones. Los orificios críticos, las caras de acoplamiento o las interfaces de inserción se pueden terminar después de la fundición, pero las herramientas, el soporte y la generación de calor deben seleccionarse de acuerdo con las suposiciones reales de resina curada en lugar de mecanizado de metales.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.