
Harzguss für schnellere Prototypen- und volumenarme Teileentwicklung
Zuhause
/
Blog
/
Harzguss für schnellere Prototypen- und volumenarme Teileentwicklung
Harzguss für schnellere Prototypen- und volumenarme Teileentwicklung
19. August 2026
Inhaltsverzeichnis
Einleitung
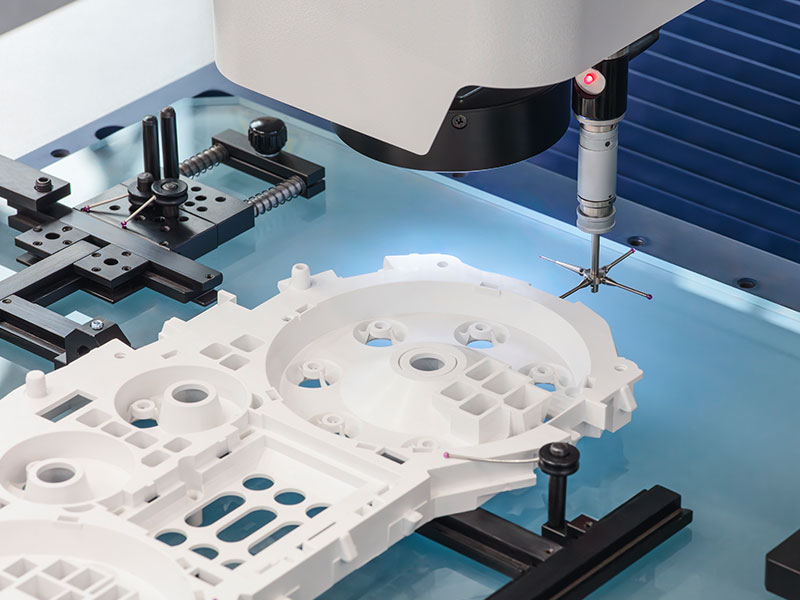
Harzguss bietet eine praktische Möglichkeit, ein Mastermodell oder eine Form in detaillierte Polymerkomponenten umzuwandeln, ohne sich vollständig auf subtraktive Bearbeitung für jede Oberfläche zu verlassen. Für Prototypen, kundenspezifische Komponenten und die Herstellung mit geringem Volumen kann das Verfahren komplexe äußere Geometrie, feine Oberflächendetails und integrierte Funktionen reproduzieren und Designern gleichzeitig erhebliche Flexibilität bei der Materialauswahl und Teileentwicklung bieten.
Ein erfolgreicher Harzguss beinhaltet jedoch mehr als das Eingießen eines flüssigen Materials in eine Form und das Warten auf dessen Aushärtung, Harzart, Mischgenauigkeit, Formgestaltung, Lufteinschluss, Wandstärke, Aushärteverhalten, Schrumpfung, Temperatur und Nachbearbeitung beeinflussen alle das fertige Bauteil, ein Teil kann die Form einer Form genau wiedergeben, während sich noch Blasen, Dimensionsänderungen, unvollständige Füllung oder Oberflächenfehler entwickeln, wenn diese Größen nicht kontrolliert werden.
Aus fertigungstechnischer Sicht ist der nützlichste Weg, den Harzguss zu verstehen, ein vollständiger Prozess, der mit dem Mastermuster beginnt und mit Inspektion und Endbearbeitung endet Die Formqualität bestimmt, welche Geometrie reproduziert werden kann, das Materialverhalten bestimmt, wie der Hohlraum füllt und aushärtet, und die Nachbearbeitung bestimmt, ob kritische Schnittstellen ihren endgültigen funktionalen Anforderungen entsprechen.
In diesem Leitfaden wird erläutert, wie Harzguss funktioniert, auf welche Materialien und Konstruktionsfaktoren es ankommt, wie häufige Mängel kontrolliert werden können und wo Bearbeitung, Formenbau und Qualitätsprüfung in eine zuverlässige Produktionsstrategie passen.
Was ist Harzguss?
Harzguss Kunststoffgussverfahren ist, bei dem ein flüssiges Kunstharz in eine Form eingebracht und dann zu einem festen Bestandteil aushärten gelassen wird, wobei je nach Harzsystem die Aushärtung durch eine chemische Reaktion erfolgt, nachdem das Material mit einem Härtungsmittel oder einem anderen reaktiven Bauteil vermischt wurde.
Im Gegensatz zur Bearbeitung, die Geometrie erzeugt, indem Material aus einem festen Werkstück entfernt wird, reproduziert der Harzguss die Form, die bereits im Inneren des Formhohlraums geformt wurde. Daher ist die Genauigkeit der Form besonders wichtig, da jeder Radius, jede Textur, jeder Zugzustand und jedes Oberflächenmerkmal in der Form den endgültigen Guss beeinflussen können.
Das Verfahren kann verschiedene Arten von Kunstharz verwenden, darunter Polyurethan, Epoxidharz, Polyester und andere duroplastische Systeme. Diese Materialien verhalten sich beim Gießen und Aushärten nicht identisch, daher sollte das richtige Harz entsprechend den mechanischen Anforderungen, den Maßerwartungen, der Oberflächenqualität, den Verarbeitungsbedingungen und der beabsichtigten Funktion des fertigen Teils ausgewählt werden.
Für Fertigungsingenieure sollte der Harzguss daher eher als Material-und-Form-System denn einfach als Replikationstechnik betrachtet werden Eine gut gestaltete Form kann ein ungeeignetes Harz nicht kompensieren, während ein hochwertiges Material die Geometrie nicht konsistent reproduzieren kann, wenn Meister und Form schlecht kontrolliert werden.
Warum Harzguss gut für die Prototypenentwicklung funktioniert
Einer der Hauptvorteile des Harzgießens ist seine Fähigkeit, ein entwickeltes Mastermodell zu reproduzieren, ohne jede einzelne Komponente aus festem Polymermaterial zu bearbeiten. Sobald der Master und die Form korrekt vorbereitet wurden, können mehrere Teile mit ähnlicher äußerer Geometrie hergestellt werden, was das Verfahren nützlich macht, wenn Designer physische Komponenten für Passgenauigkeitsprüfungen, Funktionsbewertung, Montageentwicklung oder Designvalidierung benötigen.
Dies ist besonders nützlich für Geometrien, die gekrümmte Oberflächen, dekorative Details, vertiefte Bereiche oder integrierte Formen enthalten, die mehrere Bearbeitungsvorgänge erfordern würden, wenn sie direkt aus Ausgangsmaterial hergestellt würden. Durch das Gießen wird ein Großteil dieser geometrischen Komplexität in die Form übertragen, sodass das Härtungsharz die Form während jedes Zyklus reproduzieren kann.
Die Prototypenentwicklung profitiert auch von der Fähigkeit, den Master zu überarbeiten, bevor man sich auf einen etablierteren Fertigungsweg festlegt, wenn eine frühe Komponente ein Montageproblem, ein Wandstärkeproblem oder eine schwierige Schnittstelle aufdeckt, kann das Design angepasst und ein überarbeiteter Master hergestellt werden In diesem Sinne kann der Harzguss Teil eines iterativen technischen Arbeitsablaufs sein und nicht nur als endgültige Produktionsmethode funktionieren.
Die wichtige Einschränkung besteht darin, dass ein Prototyp nicht nur durch visuelle Ähnlichkeit bewertet werden sollte Dimensionsstabilität, mechanisches Verhalten und Langzeitleistung hängen vom gewählten Harz und den Aushärtungsbedingungen ab Ein Prototyp, der richtig aussieht, muss in der späteren Produktion nicht unbedingt das Verhalten eines Bauteils aus einem anderen Material darstellen.
Die Harzauswahl bestimmt mehr als das Aussehen eines Teils
Die Wahl des Harzes ist eine der wichtigsten Entscheidungen im kompletten Harzgussverfahren, da das Material den Durchfluss, das Aushärtungsverhalten, die Härte, die Flexibilität, die Formstabilität und die Bedingungen beeinflusst, unter denen das Teil nach dem Entformen verarbeitet werden kann.
Polyurethanharzsysteme werden häufig mit Prototypen - und Modellguss in Verbindung gebracht, da Formulierungen unterschiedliche Kombinationen von Steifigkeit und Verarbeitungsverhalten bieten können Epoxidsysteme werden auch dort eingesetzt, wo sie aufgrund ihrer Klebeeigenschaften, ihres Maßverhaltens oder ihrer Kompatibilität mit bestimmten Anwendungen geeignet sind Andere Harzfamilien können unterschiedliche Oberflächen, mechanische oder Verarbeitungseigenschaften bieten.
Die Wahl sollte mit der Funktion statt mit dem Aussehen beginnen Ein starres Gehäuse, ein flexibles Schutzbauteil und ein dimensionaler Prototyp haben auch bei ähnlicher äußerer Geometrie unterschiedliche Leistungsanforderungen Materialeigenschaften sollten daher an Belastung, Temperaturbelastung, Kontaktbedingungen und erwartete Serviceumgebung angepasst werden.
Bearbeitungsanforderungen sollten ebenfalls berücksichtigt werden Einige ausgehärtete Polymermaterialien erfordern möglicherweise nach dem Gießen Bohr-, Trimm-, Schleif- oder andere Endbearbeitungsvorgänge. Wenn ein Bauteil Präzisionslöcher oder Passflächen enthält, muss das ausgewählte Harz diese Sekundärprozesse ohne unnötige Risse, Kantenschäden oder Dimensionsinstabilität unterstützen.
Apex' Arbeit mit Engineering von Kunststoffen und harzbasierten Materialien Veranschaulicht, warum das Materialverhalten zusammen mit der nachgelagerten Verarbeitung betrachtet werden sollte Der Herstellungsweg sollte entsprechend dem tatsächlichen Materialzustand gewählt werden, anstatt anzunehmen, dass alle Materialien auf Polymerbasis identisch auf die Bearbeitung reagieren.
Die Formqualität definiert die Anfangsgenauigkeit des Harzgießens
Die Form ist praktisch die geometrische Referenz für einen Harzguss, wenn seine Oberflächen unerwünschte Markierungen, Maßfehler oder beschädigte Details enthalten, können diese Bedingungen direkt auf das Gussteil übertragen werden Dies macht die Formenentwicklung zu einer der wichtigsten Phasen des Prozesses.
Der Arbeitsablauf beginnt in der Regel mit einem Mastermuster, das die beabsichtigte Bauteilgeometrie darstellt, der Master kann je nach erforderlichem Detail und Oberflächenzustand durch Bearbeitung, additive Fertigung oder ein anderes geeignetes Verfahren hergestellt werden. Anschließend wird eine Form um diesen Master herum erstellt, sodass der negative Hohlraum seine Form wiedergibt.
Meisterqualität ist also wichtig, bevor das erste Harz gemischt wird Oberflächenunregelmäßigkeiten, die auf dem Original unbedeutend erscheinen, können bei jedem weiteren Guss sichtbar werden Ebenso können Merkmale, die schwer zu entformen sind, die Form oder das fertige Bauteil beschädigen, selbst wenn die CAD-Geometrie selbst korrekt ist.
Bei der Formkonstruktion sollte auch berücksichtigt werden, wie Harz in den Hohlraum gelangt und wie verdrängte Luft ihn verlässt. Ein geschlossener Bereich ohne wirksamen Luftfreisetzungspfad kann Blasen einfangen oder ein vollständiges Füllen verhindern. Die Position der Trennlinie beeinflusst sichtbare Nähte und die spätere Endbearbeitung, während die Flexibilität der Form beeinflusst, wie leicht komplexe Geometrie nach dem Aushärten freigegeben werden kann.
Für Projekte, die kundenspezifische Formen oder Fertigungsvorrichtungen erfordern, integrieren Werkzeug - und Formenbau Mit dem umfassenderen Produktionsplan können Sie dazu beitragen, praktischere Ortungs-, Form- und Endbearbeitungsstrategien festzulegen, bevor mit dem wiederholten Gießen begonnen wird.
Die Mischgenauigkeit hat einen direkten Einfluss auf die Aushärtung
Zweiteilige Harzsysteme hängen von der richtigen Beziehung zwischen dem Harz und seiner reaktiven Komponente ab. Ungenaues Mischen kann das Aushärtungsverhalten verändern und weiche Teile erzeugen, inkonsistente mechanische Eigenschaften entwickeln oder den beabsichtigten Zustand nicht erreichen.
Mischtechnik zählt so viel wie das Verhältnis Durch aggressives Mischen kann zusätzliche Luft in die Flüssigkeit eingeleitet werden, einmal eingefangen, kann diese Luft nach dem Aushärten als sichtbare Blasen oder innere Hohlräume zurückbleiben, wenn sie vor oder während des Formenfüllens nicht entfernt wird.
Auch die Arbeitszeit des Harzes muss bedacht werden Sobald reaktive Komponenten kombiniert sind, beginnt das Material in Richtung Aushärtung voranzuschreiten Der Bediener benötigt daher genügend Zeit, um zu mischen, Luft zu verwalten und die Form zu füllen, bevor die Viskosität auf ein Niveau ansteigt, das den Durchfluss einschränkt.
Dadurch entsteht eine wichtige Prozess-Entwicklungsbilanz Das Mischen muss gründlich genug sein, um ein einheitliches Material zu schaffen, während es kontrolliert genug ist, um unnötige Lufteinleitungen und Verzögerungen zu vermeiden. Das stabilste Verfahren kann konsequent wiederholt werden, anstatt sich darauf zu verlassen, dass Bediener den Mischvorgang für jedes Gussstück improvisieren.
Materialanweisungen sollten immer die tatsächlichen Misch - und Härtungsbedingungen leiten, da sich Harzsysteme erheblich unterscheiden können Ein für eine Formulierung geeignetes Verhältnis, eine Arbeitszeit oder eine Härtungsmethode sollte nicht automatisch auf eine andere übertragen werden.
Luftblasen gehören zu den häufigsten Herausforderungen beim Harzwurf
Luft kann beim Mischen in Harz eindringen und auch eingeschlossen werden, wenn Flüssigkeit um komplexe Geometrie im Inneren der Form strömt, bleibt diese Luft beim Aushärten zurück, kann die fertige Komponente sichtbare Blasen, innere Hohlräume oder unvollständige Oberflächendetails enthalten.
Die Blasenkontrolle beginnt daher, bevor das Material in die Form gelangt. Das Mischen sollte unnötige Turbulenzen minimieren, während die Form einen Füllweg bereitstellen sollte, der Luft nicht wiederholt in hohen Punkten oder geschlossenen Merkmalen einfängt. Komplexe Hohlräume erfordern möglicherweise eine bewusstere Ausrichtung, damit sich Luft entfernen kann, da Harz den verfügbaren Raum ausfüllt.
Vakuumverarbeitung kann mit geeigneten Harzsystemen eingesetzt werden, um mitgerissene Luft aus Mischmaterial vor dem Gießen zu entfernen, Drucktechniken können auch in geeigneten Arbeitsabläufen eingesetzt werden, um die sichtbare Wirkung kleiner Blasen zu reduzieren Die richtige Methode hängt vom Materialverhalten, der Formkonfiguration und der Ausrüstung ab.
Auch die Designgeometrie beeinflusst die Blasenbildung Durch scharfe Taschen, schmale Blindbereiche und komplexe innere Details können natürliche Luftfallen entstehen, wenn diese Merkmale funktionell notwendig sind, gewinnen Schimmelorientierung und Entlüftung an Bedeutung.
Eine nützliche Qualitätsstrategie ist es zu untersuchen, wo Blasen immer wieder auftreten, anstatt jeden Defekt als zufällig zu behandeln, wenn Hohlräume in der gleichen Gegend durchgängig auftreten, hängt die Ursache wahrscheinlich mit Strömungsrichtung, Formgeometrie oder Luftevakuierung zusammen und sollte auf der Prozessebene angegangen werden.
Die Schimmelbefüllung sollte rund um das Fließverhalten gestaltet werden
Flüssiges Harz muss jeden vorgesehenen Bereich der Form erreichen, bevor die Aushärtung zu weit voranschreitet Der Füllvorgang hängt daher von der Viskosität, der Hohlraumgeometrie, dem Strömungsabstand, der Formausrichtung und dem verfügbaren Austrittsweg für Luft ab.
Große offene Hohlräume sind im Allgemeinen leichter zu füllen als enge miteinander verbundene Merkmale. Dünne Abschnitte können schwieriger werden, wenn die Viskosität des Harzes zu steigen beginnt, bevor der Hohlraum vollständig gefüllt ist, während abrupte Änderungen der Schnittgeometrie die Art und Weise beeinflussen können, wie Material durch die Form fließt.
Die Eingießstelle kann dieses Verhalten beeinflussen Das Einbringen von Material ohne Berücksichtigung der Geometrie kann dazu führen, dass Harz um eine Lufttasche strömt, anstatt die Luft aus der Form zu verdrängen. Eine bewusstere Füllrichtung kann es ermöglichen, dass der Flüssigkeitsspiegel zunehmend ansteigt, während Luft in Richtung Entlüftungsöffnungen oder offene Bereiche gedrückt wird.
Das Ziel sollte eine stabile Füllung sein und nicht nur ein schnelles Gießen. Ein zu aggressives Füllen kann zu Turbulenzen führen, während ein zu langsames Füllen problematisch werden kann, wenn das Harz eine begrenzte Bearbeitungszeit hat.
Für die wiederholte Herstellung sollte daher die Füllmethode als Teil des Prozesses definiert werden Formorientierung, Gießort, Materialzustand und Handhabungsmethode sollten einigermaßen konsistent bleiben, damit ein Guss nicht unter grundlegend anderen Bedingungen als der nächste hergestellt wird.
Aushärten steuert den Übergang von der Flüssigkeit zum fertigen Teil
Aushärten ist die Stufe, in der sich das flüssige Harz zu einer festen Polymerstruktur entwickelt, Obwohl das Teil inaktiv erscheinen kann, während es in der Form sitzt, finden in diesem Zeitraum wichtige physikalische und chemische Veränderungen statt.
Die Härtungsreaktion kann Wärme erzeugen, und die Menge der erzeugten Wärme hängt vom Harzsystem und der Materialmenge ab. Dicke Abschnitte können sich anders verhalten als dünne Bereiche, da größere Volumina mehr Reaktionswärme speichern können. Dies kann das Dimensionsverhalten, den Oberflächenzustand und die Zeit beeinflussen, die erforderlich ist, bevor das Teil für eine sichere Entformung bereit ist.
Durch zu frühes Entfernen des Bauteils kann es zu Verformungen kommen, da das Material möglicherweise noch keine ausreichende Stabilität entwickelt hat. Wenn Sie das Teil in einer schlecht kontrollierten Aushärtungsumgebung belassen, kann dies auch zu Schwankungen führen, wenn sich die Temperaturbedingungen zwischen den Produktionszyklen erheblich unterscheiden.
Aus diesem Grund sollte die Entformungszeit nicht nur dadurch bestimmt werden, ob sich die Oberfläche hart anfühlt Die vom Harzhersteller angegebenen Aushärtungsbedingungen und die tatsächliche Schnittgeometrie sollten zusammen betrachtet werden.
Einige Materialien entwickeln auch ihre endgültigen Eigenschaften nach der ersten Entformung weiter. Wenn eine spätere Bearbeitung oder Montage Dimensionsstabilität erfordert, sollte der Produktionsplan den vollständigen Aushärtungszustand berücksichtigen, anstatt das Teil sofort zu verarbeiten, nur weil es aus der Form entfernt werden kann.
Schrumpfung und Dimensionsstabilität müssen frühzeitig geplant werden
Harzguss kann detaillierte Geometrie reproduzieren, aber Designer sollten nicht davon ausgehen, dass die ausgehärtete Komponente mit perfekter Dimensionsidentität zum Formhohlraum passt Chemische Aushärtung und Temperaturänderungen können Dimensionsbewegung erzeugen, und die Menge hängt vom spezifischen Material und der Teilegeometrie ab.
Schrumpfung wird besonders wichtig, wenn mehrere Dimensionen eine kontrollierte Beziehung aufrechterhalten müssen. Eine allgemeine äußere Abdeckung kann kleine Dimensionsänderungen tolerieren, ohne die Funktion zu beeinträchtigen, während eine präzise Einsatzposition oder Passschnittstelle möglicherweise eine bewusstere Strategie erfordert.
Die Teildicke kann auch das Maßverhalten beeinflussen, da verschiedene Regionen unter verschiedenen Bedingungen aushärten und abkühlen können Große Schwankungen der Abschnittsdicke können daher komplexere Maßänderungen hervorrufen als eine relativ ausgewogene Konstruktion.
Für Prototypkomponenten liefern tatsächliche Frühgussteile nützliche Prozessdaten, statt sich nur auf nominale CAD-Abmessungen zu verlassen, kann der Hersteller die fertigen Teile messen und identifizieren, welche Merkmale stabil bleiben und welche systematische Bewegung zeigen.
Diese Informationen können dann als Leitfaden für die Formkompensation, die Zulage nach der Bearbeitung oder die Überarbeitung des Designs dienen. Das Ziel besteht nicht darin, davon auszugehen, dass die Schrumpfung vollständig beseitigt werden kann, sondern zu verstehen, wie sich das gewählte Harz und die gewählte Geometrie verhalten, damit der endgültige Prozess vorhersehbare Variationen berücksichtigen kann.
Die Wanddicke beeinflusst sowohl das Füllen als auch das Aushärten
Wanddicke wirkt sich auf mehrere Stufen des Harzgießens gleichzeitig aus Sehr dünne Schnitte können das vollständige Füllen erschweren, insbesondere wenn die Materialviskosität schnell ansteigt, während sehr dicke Bereiche beim Aushärten unterschiedliche thermische Bedingungen erzeugen können.
Eine ausgewogene Wandstrategie kann daher die Prozessstabilität verbessern Das bedeutet nicht, dass jede Region die gleiche Dicke haben muss, denn funktionelle Merkmale erfordern oft eine lokale Verstärkung, Montagevorsprünge oder strukturelle Übergänge Ziel ist es, unnötige Extreme und abrupte Veränderungen zu vermeiden, die den Fluss und die Aushärtung erschweren.
Rippen können manchmal für Steifigkeit sorgen, ohne einen ganzen Wandabschnitt zu vergrößern. Sie sollten jedoch im Hinblick auf den Form- und Entformungsprozess entworfen werden, anstatt nur hinzugefügt zu werden, weil sie im CAD strukturell nützlich erscheinen.
Auch lokale Bosse verdienen Aufmerksamkeit Ein großer Vorsprung, der direkt mit einer dünnen Wand verbunden ist, kann einen erheblichen Unterschied im Materialvolumen zwischen benachbarten Bereichen bewirken. Ein allmählicherer Übergang kann manchmal zu einem vorhersehbareren Aushärtungsverhalten führen.
Harzgussdesign sollte daher Geometrie als Teil der Materialverarbeitung berücksichtigen Das gleiche Harz kann sich unterschiedlich verhalten, wenn es in zwei Komponenten mit wesentlich unterschiedlichen Wandstrukturen verwendet wird.
Einsätze können Harzgussteilen funktionale Funktionen hinzufügen
Einige Harzgusskomponenten benötigen Gewinde, Befestigungspunkte oder Schnittstellen, die besser durch einen separaten Einsatz als durch das ausgehärtete Harz allein bereitgestellt werden. Einsätze können vor dem Gießen in der Form positioniert werden, damit das Harz um sie herum aushärtet und sie in die fertige Komponente einbaut.
Dieser Ansatz kann nützlich sein, wenn eine Metallschnittstelle, eine Gewindebefestigung oder eine lokalisierte Verstärkung erforderlich ist Eine erfolgreiche Einsatzintegration hängt jedoch von der Positionierungsgenauigkeit und der Beziehung zwischen Einsatzoberfläche und Harz ab.
Der Einsatz muss stabil bleiben, während die Form gefüllt ist Wenn er sich während des Gießens bewegt, kann sich das endgültige Merkmal von seinem vorgesehenen Ort verschieben Das Design der Vorrichtung oder Form sollte daher eine wiederholbare Platzierung unterstützen, anstatt sich auf eine manuelle Schätzung zu verlassen.
Luft kann auch um komplexe Einsatzgeometrie eingeschlossen werden Der Strömungsweg sollte es dem Harz ermöglichen, das Merkmal zu umgeben, ohne Hohlräume in Bereichen zu hinterlassen, die einen wirksamen Kontakt benötigen.
Auch die Materialverträglichkeit sollte berücksichtigt werden Verschiedene Materialien können unterschiedlich auf Temperatur - und Umgebungsbedingungen reagieren, während die Grenzfläche entsprechend den mechanischen Anforderungen des fertigen Teils funktionieren muss.
Das Einsteckdesign ist daher ein gutes Beispiel dafür, warum Harzguss als technischer Montageprozess und nicht nur als Formreplikationsmethode behandelt werden sollte.
Harzgussfehler sollten nach ihrer Ursache analysiert werden
Oberflächenblasen, innere Hohlräume, unvollständige Füllung, weiche Bereiche, Maßänderungen und sichtbare Formnähte gehören zu den Bedingungen, die bei Harzgussteilen auftreten können. Obwohl an derselben Komponente mehrere Defekte bestehen können, sollten sie nicht automatisch so behandelt werden, als ob sie eine gemeinsame Ursache hätten.
Blasen können aus Luft stammen, die beim Mischen eingeführt oder beim Füllen eingeschlossen wurde Ein unvollständig gefülltes Merkmal kann auf eine unzureichende Strömung, eine unangemessene Formausrichtung oder Aushärtung hinweisen, die vor dem Füllen des Hohlraums vorangeschritten ist Weiche oder inkonsistente Bereiche können auf Misch- oder Aushärtungsprobleme hinweisen, während Dimensionsschwankungen mit Harzschrumpfung, Formbewegung oder thermischen Bedingungen einhergehen können.
Oberflächenfehler können auch vom Master oder der Form und nicht vom Harz selbst ausgehen. Wenn bei jedem Guss die gleiche Markierung erscheint, kann durch die Korrektur des Gießvorgangs ein bereits in die Formoberfläche eingebauter Fehler nicht behoben werden.
Die Ursachenanalyse wird wesentlich einfacher, wenn Produktionsaufzeichnungen Materialcharge, Mischbedingungen, Schimmel, Härtungsbedingungen und Fehlerortung identifizieren Wiederholte Muster können dann mit bestimmten Prozessvariablen verbunden werden, anstatt sich nur auf visuelle Vermutungen zu verlassen.
Dieser Ansatz verbessert sowohl die Qualität als auch die Wiederholbarkeit, da sich das Ziel von der Reparatur einzelner Gussteile zur Stabilisierung des Prozesses, der sie erzeugt, ändert.
Die Qualitätskontrolle sollte den gesamten Harzgussprozess abdecken
Die Qualitätskontrolle für den Harzguss sollte beginnen, bevor das fertige Teil aus der Form entfernt wird Materialzustand, Mischgenauigkeit, Formzustand und Prozesskonsistenz tragen alle zur Endqualität bei, so dass die Inspektion nur in der letzten Stufe die Quelle wiederkehrender Probleme übersehen kann.
Der Master und die Form sollten zunächst auf Beschädigungen, Verunreinigungen oder Maßbedingungen überprüft werden, die auf das Bauteil übertragen werden könnten, während der Materialvorbereitung sollte das Misch - und Füllverfahren mit dem gewählten Harzsystem konsistent bleiben Sobald das Teil ausgehärtet ist, kann die Sicht - und Maßprüfung das Ergebnis entsprechend seiner tatsächlichen Funktion bewerten.
Nicht jede Oberfläche benötigt identische Inspektionsaufmerksamkeit Eine kosmetische Außenfläche, eine passende Schnittstelle und ein eingebettetes Montagemerkmal haben unterschiedliche funktionelle Risiken Die Inspektion sollte sich daher stärker auf Eigenschaften konzentrieren, die sich auf Montage, Lastübertragung, Abdichtung oder Dimensionspositionierung auswirken.
Die folgende Tabelle fasst die wichtigsten Variablen zusammen, die bei der Entwicklung und Produktion von Harzguss berücksichtigt werden sollten.
| Prozessbereich | Hauptrisiko | Praktischer Kontrollansatz |
|---|---|---|
| Harzauswahl | Ungeeignetes Materialverhalten | Passen Sie die Harzeigenschaften an die Funktion und Verarbeitung der Teile an |
| Muster beherrschen | Wiederholte geometrische oder Oberflächenfehler | Überprüfen Sie die Meistergenauigkeit vor der Formproduktion |
| Schimmelzustand | Detailverlust oder inkonsistente Oberflächen | Prüfen und warten Sie Formen während der wiederholten Verwendung |
| Mischend | Unvollständige oder inkonsistente Heilung | Befolgen Sie die materialspezifischen Mischanforderungen |
| Luftkontrolle | Blasen und innere Hohlräume | Reduzieren Sie die Lufteinleitung und verwalten Sie gegebenenfalls die Entgasung |
| Formfüllung | Unvollständige Funktionen | Planen Sie Füllrichtung, Formausrichtung und Luftaustritt |
| Wandstärke | Ungleichmäßiger Durchfluss oder Aushärtung | Vermeiden Sie unnötige Dickenextreme |
| Aushärtung | Verformung oder inkonsistente Eigenschaften | Halten Sie vor dem Entformen geeignete Aushärtungsbedingungen ein |
| Schrumpfung | Dimensionsvariation | Messen Sie frühe Teile und kompensieren Sie dort, wo die Funktion es erfordert |
| Fügt ein | Positionierungs- oder Hohlraumprobleme | Suchen Sie Einsätze sicher und berücksichtigen Sie den Harzfluss um sie herum |
| Nachbearbeitung | Schäden an geheilten Merkmalen | Kombinieren Sie Schneid- und Endbearbeitungsmethoden mit dem Materialverhalten |
| Inspektion | Unentdeckte Funktionsvariation | Überprüfen Sie kritische Abmessungen und Schnittstellen nach vollständiger Aushärtung |
Ein Qualitätssystem wird nützlicher, wenn Inspektionsergebnisse wieder mit der relevanten Prozessstufe verknüpft werden und nicht nur als endgültige Mängel erfasst werden.
Nach der Verarbeitung wird die Gussgeometrie in die Funktionsgeometrie umgewandelt
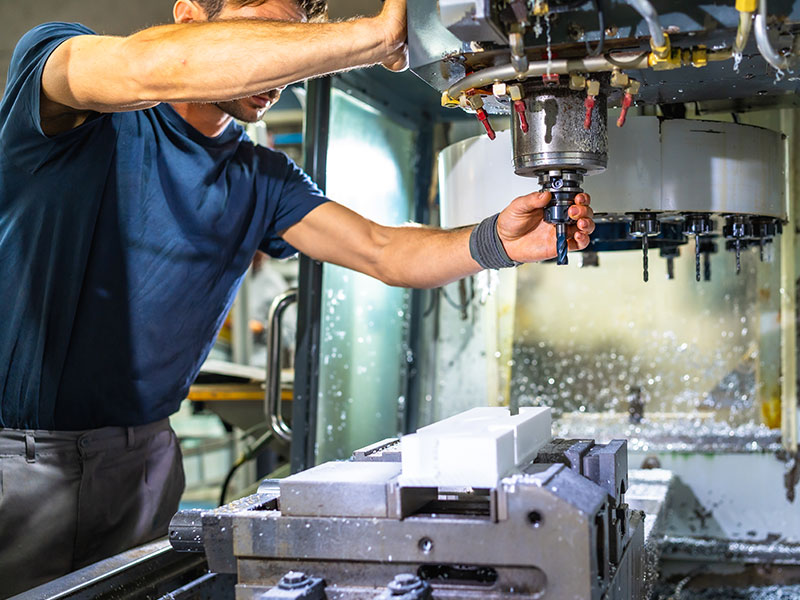
Ein Harzgussbauteil kann nach dem Entfernen aus der Form Trimmen, Schleifen, Bohren, Bearbeiten oder Zusammenbauen erfordern Diese Vorgänge sind nicht unbedingt Anzeichen dafür, dass der Gießvorgang fehlgeschlagen ist Stattdessen können sie bewusst in den Herstellungsweg integriert werden, wenn bestimmte Merkmale nach dem Aushärten besser geschaffen werden.
Trennlinien und Material, das mit Füll - oder Entlüftungsstellen verbunden ist, müssen möglicherweise entfernt werden Löcher müssen möglicherweise fertig gestellt werden, wenn ihre Position oder ihr Durchmesser eine größere Kontrolle erfordert, als die Form allein bieten kann Passende Flächen können auch eine sekundäre Bearbeitung erfordern, wenn sie die Montage direkt beeinflussen.
Die Herausforderung besteht darin, diese Anforderungen zu identifizieren, bevor die Form entworfen wird Eine Oberfläche, die für die spätere Bearbeitung vorgesehen ist, benötigt möglicherweise eine geeignete Materialzugabe und eine praktische Methode zur Lokalisierung des ausgehärteten Bauteils Wenn das Gussstück keine stabile Referenzoberfläche hat, kann es schwierig werden, es während der Sekundärbearbeitung genau zu positionieren.
Das Harz selbst muss ebenfalls berücksichtigt werden, da gehärtete Polymermaterialien anders auf Bohren und Schneiden reagieren können als Metalle Werkzeuggeometrie, Wärmeerzeugung und Werkstückunterstützung sollten zum Material passen, anstatt eine Metallbearbeitungsstrategie ohne Anpassung anzuwenden.
Auf diese Weise können sich Guss und Bearbeitung ergänzen Harzguss erzeugt komplexe netznahe Geometrie, während selektive Sekundäroperationen Merkmale etablieren, die eine zusätzliche Maßregelung erfordern.
Harzguss vs. CNC-Bearbeitung
Harzguss und CNC-Bearbeitung erzeugen Bauteile auf grundlegend unterschiedlichen Wegen, das Gießen bildet Material im Inneren einer Form, während die CNC-Bearbeitung Material von einem festen Werkstück entferntKeine Methode ist automatisch für jedes Bauteil besser.
Harzguss kann attraktiv sein, wenn ein Design komplexe geformte Geometrie enthält, die effizient von einem entwickelten Master und Form repliziert werden kann Es unterstützt auch iterative Prototypen und Arbeitsabläufe mit geringem Volumen, bei denen die Reproduktion derselben allgemeinen Form wichtig ist.
Die CNC-Bearbeitung ermöglicht eine direkte Kontrolle über ausgewählte Abmessungen und Oberflächen und kann hocheffektiv sein, wenn das Bauteil Präzisionsbohrungen, -ebenen, -gewinde oder andere Merkmale enthält, die eine kontrollierte Geometrie erfordern. Außerdem entfällt die Notwendigkeit, für jedes neue Design eine Form zu erstellen.
Einige Komponenten profitieren von der Verwendung beider Ansätze Harzguss kann die breite Form etablieren, während die Bearbeitung endgültige funktionelle Grenzflächen schafft, nachdem das Material vollständig ausgehärtet ist.
Die richtige Entscheidung hängt also von Geometrie, Materialleistung, Maßanforderungen und voraussichtlichem Fertigungsweg ab, nicht die Frage, ob Gießen oder Zerspanen universell überlegen ist, sondern welcher Prozess jedes Teilmerkmal am effektivsten erzeugen soll.
Harzguss vs. Spritzguss
Harzguss und Spritzguss verwenden beide Formen, aber die Fertigungssysteme sind unterschiedlich. Beim Harzguss wird üblicherweise reaktives flüssiges Harz in eine Form eingebracht und ermöglicht die Aushärtung des Materials, während beim Spritzguss typischerweise geschmolzenes thermoplastisches Material unter kontrollierten Maschinenbedingungen in eine haltbare Form gedrückt wird.
Für die Prototypen - und Bauteilentwicklung mit geringerem Volumen kann der Harzguss eine größere Flexibilität bieten, da Form und Verfahren um ein sich entwickelndes Design angepasst werden können Spritzgießen wird besser als ein hochwiederholbares Formsystem verstanden, das für etablierte Bauteilkonstruktionen und wiederholte Zyklen geeignet ist.
Auch das Materialverhalten unterscheidet sich Duroplastische Harzsysteme härten durch chemische Reaktionen aus und können nach dem Aushärten im Allgemeinen nicht einfach in ihren ursprünglichen flüssigen Zustand umgeschmolzen werden, im Spritzguss verwendete Thermoplaste werden beim Erhitzen weich und verfestigen sich beim Abkühlen wieder.
Diese Unterschiede betreffen Teilegestaltung, Werkzeugbau, Verarbeitung und Materialauswahl Ein durch Harzguss erfolgreich entwickeltes Bauteil sollte daher nicht automatisch als identisch verlaufend angenommen werden, wenn es später in einen anderen Formprozess überführt wird.
Wenn während der Entwicklung Harzguss verwendet wird, sollten Ingenieure die Geometrievalidierung von der Endmaterialvalidierung trennen und überlegen, wie spätere Produktionsmaterialien das Verhalten der Komponente ändern könnten.
Vom Meistermuster bis zu wiederholbaren Harzgussteilen
Die Herstellung eines erfolgreichen Harzgusses zeigt, dass Form und Material die beabsichtigte Komponente erzeugen können. Um immer wieder das gleiche Ergebnis zu erzielen, ist ein kontrollierterer Prozess erforderlich.
Formen können sich mit der Verwendung ändern, Mischbedingungen können variieren, Umgebungsbedingungen können einige Harzsysteme beeinflussen und Bediener können bei der Materialaufbereitung unterschiedliche Luftmengen einführen. Wiederholte Fertigung benötigt daher mehr Konsistenz als ein einmaliger Prototyp.
Die ersten mehreren Teile sollten als Beweis für die Prozessentwicklung behandelt werden Kritische Abmessungen können gemessen werden, wiederkehrende Oberflächenfehler können kartiert werden und es kann ein Entformungsverhalten beobachtet werden, wenn ein Bereich wiederholt Luft einschließt oder die Dimension ändert, sollte der Herstellungsweg verbessert werden, bevor das Problem als normale Variation akzeptiert wird.
Der Formzustand sollte auch im Laufe der Zeit überwacht werden, da flexible Formen bei wiederholter Entformung nach und nach scharfe Details verlieren oder beschädigt werden können. Ein Teil, das spät im Nutzzyklus einer Form hergestellt wird, kann sich daher von einem Frühguss unterscheiden, selbst wenn Material und Verfahren unverändert bleiben.
Wiederholbarer Harzguss entsteht durch das Verständnis dieser sich ändernden Bedingungen und die Definition, wann Formen, Verfahren oder Prozesskontrollen angepasst werden müssen.
Wann ist Harzgießen eine geeignete Herstellungswahl?
Harzguss ist besonders nützlich, wenn die erforderliche Komponente von geformter komplexer Geometrie, detaillierter Oberflächenreproduktion und einem für Prototypen oder begrenzte Produktion geeigneten Fertigungsweg profitiert. Es kann auch die Designvalidierung unterstützen, wenn Ingenieure mehrere physische Kopien eines entwickelten Masters anstelle eines einzelnen bearbeiteten Prototyps benötigen.
Das Verfahren wird weniger geeignet, wenn die erforderliche Materialleistung mit einem verfügbaren Harz nicht erreicht werden kann oder wenn kritische Abmessungen von der Genauigkeit abhängen, die über das hinausgeht, was das ausgewählte Form- und Aushärtungssystem ohne umfangreiche Sekundärverarbeitung aufrechterhalten kann.
Auch die Teilegeometrie spielt eine Rolle Sehr dünne Abschnitte, schwierige Luftfallen und große Unterschiede in der Wandstärke können die Prozessempfindlichkeit erhöhen Konstruktionen mit vielen hochpräzisen mechanischen Grenzflächen erfordern möglicherweise eine Hybridroute, bei der das Gießen die Form festlegt und die Bearbeitung ausgewählte Merkmale beendet.
Die beste Entscheidung fällt daher eher aus der Bewertung des kompletten fertigen Bauteils als aus der Wahl eines Verfahrens, weil das Teil formbar aussieht.
Ingenieure sollten Materialanforderungen, Geometrie, Maßbeziehungen, Oberflächenerwartungen, Nachbearbeitung und Inspektion gemeinsam betrachten Wenn diese Faktoren mit den Stärken des Prozesses übereinstimmen, kann Harzguss ein praktisches Werkzeug für die Entwicklung detaillierter und wiederholbarer Polymerkomponenten sein.
So bewerten Sie einen Harzgussprozess
Ein zuverlässiger Harzgussprozess sollte durch Evidenz und nicht nur durch Aussehen bewertet werden. Die erste Überlegung ist, ob das gewählte Harz tatsächlich den funktionellen Anforderungen des Bauteils entspricht. Die zweite Frage ist, ob der Master und die Form die erforderliche Geometrie konsistent reproduzieren können. Die dritte Frage ist, ob das Mischen, Befüllen und Aushärten wiederholt werden kann, ohne auf unkontrollierte manuelle Anpassungen angewiesen zu sein.
Die Dimensionsprüfung sollte sich dann auf die Merkmale konzentrieren, die für die Montage wichtig sind Wenn sich mehrere Gussteile wiederholt in die gleiche Richtung bewegen, sollte die Variation als Prozesscharakteristik untersucht und nicht als isolierter Messfehler behandelt werden.
Auch die Nachbearbeitung sollte in die Bewertung miteinbezogen werden Ein Bauteil, das erfolgreich gießt, aber schwer zu trimmen, zu bohren oder zu bearbeiten wird, kann dennoch Konstruktionsänderungen erfordern Ebenso weist ein Einsatz, der sich während des Befüllens immer wieder bewegt, darauf hin, dass die Vorrichtungs - oder Formgestaltung verbesserungswürdig ist.
Der stärkste Prozess ist daher nicht derjenige, der ein optisch perfektes Teil erzeugt. Es ist derjenige, der einen klaren Zusammenhang zwischen Materialvorbereitung, Formverhalten, Aushärtungsbedingungen und verifizierter Leistung des fertigen Teils herstellt.
Schlussfolgerung
Harzguss ist eine effektive Herstellungsmethode, wenn komplexe Polymergeometrie aus einem entwickelten Master und einer Form reproduziert werden muss, insbesondere während der Prototypenentwicklung und der kontrollierten Produktion mit geringem Volumen. Seine scheinbare Einfachheit kann jedoch irreführend sein, da die endgültige Qualität von einem Netzwerk interagierender Variablen abhängt und nicht nur vom Gießvorgang.
Materialauswahl beeinflusst den Durchfluss, die Aushärtung und die Fertigleistung Die Formqualität bestimmt die Geometrie und Oberflächendetails, die jedem Gussstück zur Verfügung stehen Mischen und Füllen wirken sich auf den Lufteinschluss aus, während Aushärtung und Wandstärke die Dimensionsstabilität beeinflussen Einsätze, Nachbearbeitung und Inspektion fügen weitere Überlegungen hinzu, wenn das fertige Bauteil funktionelle mechanische Schnittstellen benötigt.
Der zuverlässigste Ansatz ist daher, den Harzguss als kompletten Fertigungsweg zu planen Konstrukteure sollten erkennen, welche Geometrie direkt in der Form erzeugt werden kann, welche Merkmale möglicherweise eine Sekundärbearbeitung erfordern und welche Abmessungen nach vollständiger Aushärtung überprüft werden müssen.
Prototypenteile sollten auch zur Entwicklung von Prozesswissen verwendet werden Wiederholte Defekte, Schrumpfungsmuster und Schimmelverhalten liefern nützliche Informationen, die die spätere Produktion verbessern können.
Wenn Formgestaltung, Materialverhalten, Gießtechnik und Veredelung gemeinsam gesteuert werden, wird Harzguss mehr als eine schnelle Replikationsmethode Es wird zu einem strukturierten Herstellungsprozess, der in der Lage ist, detaillierte, funktionelle und wiederholbare Komponenten herzustellen.
FAQ
Wofür wird Harzguss verwendet?
Harzguss wird verwendet, um geformte Polymerkomponenten herzustellen, indem flüssiges Kunstharz in einer vorbereiteten Form ausgehärtet wird. Es ist besonders nützlich für Prototypen, kundenspezifische Teile und begrenzte Produktion, bei denen komplexe Geometrie oder detaillierte Oberflächen aus einem Hauptmuster reproduziert werden müssen, ohne jede Oberfläche aus festem Material zu bearbeiten.
Welche Materialien werden üblicherweise beim Harzguss verwendet?
Beim Harzguss können Polyurethan, Epoxid, Polyester und andere kompatible Kunstharzsysteme verwendet werden. Jedes Material hat unterschiedliche Fließ-, Aushärtungs-, Härte- und Maßeigenschaften, daher sollte das richtige Harz entsprechend den mechanischen Anforderungen, der Geometrie und der geplanten Sekundärverarbeitung des Teils ausgewählt werden.
Wie können Blasen beim Harzguss reduziert werden?
Die Blasenreduktion beginnt mit kontrolliertem Mischen und Formdesign, das es verdrängter Luft ermöglicht, zu entweichen, wenn Harz den Hohlraum füllt Abhängig von Harz und Prozess können Vakuum - oder Druckmethoden auch helfen, eingeschlossene Luft zu verwalten Wiederholte Blasen an einer Stelle weisen normalerweise auf ein Füll, Entlüftungs - oder Geometrieproblem hin, das behoben werden sollte.
Schrumpft der Harzguss beim Aushärten?
Einige Harzsysteme erfahren beim Aushärten eine Dimensionsänderung, und die Menge hängt von der Materialformulierung, Geometrie und Verarbeitungsbedingungen ab. Wenn Abmessungen wichtig sind, sollten frühe Gussteile nach entsprechender Aushärtung gemessen werden, damit vorhersehbare Variationen verstanden und durch Formdesign oder Nachbearbeitung angegangen werden können.
Können Harzgussteile nach dem Aushärten bearbeitet werden?
Ja, einige ausgehärtete Harzteile können gebohrt, beschnitten, geschliffen oder bearbeitet werden, wenn ihre Materialeigenschaften diese Vorgänge unterstützen. Kritische Löcher, Passflächen oder Einsatzschnittstellen können nach dem Gießen fertiggestellt werden, aber Werkzeuge, Träger und Wärmeerzeugung sollten entsprechend den tatsächlichen Annahmen ausgewählt werden ausgehärtetes Harz und nicht Metallbearbeitungsannahmen.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.