
Die Wissenschaft hinter präzisionsgefertigten Teilen: Toleranzen, Daten und Prozesskontrolle
Zuhause
/
Blog
/
Die Wissenschaft hinter präzisionsgefertigten Teilen: Toleranzen, Daten und Prozesskontrolle
Die Wissenschaft hinter präzisionsgefertigten Teilen: Toleranzen, Daten und Prozesskontrolle
19. August 2026
Inhaltsverzeichnis
Einleitung
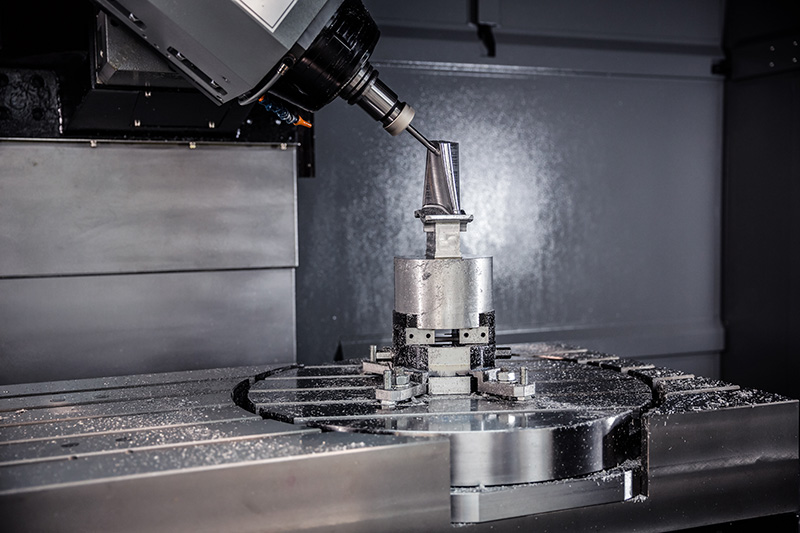
Präzisionsbearbeitete Teile werden durch mehr als kleine Maßtoleranzen definiert Ein Bauteil kann einen genau bearbeiteten Durchmesser enthalten und dennoch nicht richtig funktionieren, wenn seine Bohrungsposition, Montagefläche, Oberflächenbeschaffenheit oder Beziehung zu einem anderen Merkmal instabil ist Aus diesem Grund sollte sich die Präzisionsfertigung darauf konzentrieren, wie die gesamte Geometrie als System funktioniert, anstatt jede Dimension als unabhängiges Ziel zu behandeln.
Der Unterschied wird besonders wichtig, wenn Teile Lagerschnittstellen, Dichtflächen, Positionierungslöcher, kontrollierte Rotationsmerkmale, dünne Wände oder mehrere bearbeitete Oberflächen enthalten, die während der Montage ausgerichtet werden müssen. In diesen Situationen hängt die Genauigkeit davon ab, wie die Designabsicht in Daten, Bearbeitungsaufbauten, Werkzeugstrategien und Inspektionsmethoden umgesetzt wird.
Moderne CNC-Ausrüstung liefert die programmierte Bewegung, die benötigt wird, um komplexe Geometrie herzustellen, aber das Endergebnis hängt immer noch von physikalischen Bedingungen wie Materialverhalten, Arbeitshaltung, Schneidkräften, Werkzeugverschleiß und Temperatur ab Präzisionsbearbeitete Teile entstehen daher durch kontrolliertes Zusammenspiel zwischen Design, Bearbeitung und Messung und nicht durch Maschinenpositionierung allein.
Das Verständnis dieser Beziehungen hilft Ingenieuren, Zeichnungen zu erstellen, die die Funktion klarer kommunizieren, und hilft Herstellern, Prozesse zu entwickeln, die durch wiederholte Produktion von Prototypen aus stabil bleiben.
Was sind präzisionsgefertigte Teile?
Präzisionsbearbeitete Teile sind Bauteile, die durch kontrollierte Materialentfernungsprozesse hergestellt werden, bei denen spezifische Abmessungen, geometrische Beziehungen und Oberflächeneigenschaften innerhalb definierter Anforderungen bleiben müssen Das breitere Feld von Bearbeitung Umfasst Verfahren wie Drehen, Fräsen, Bohren, Bohren und verwandte Verfahren, die zum Formen von Werkstücken durch Entfernen von Material verwendet werden.
Was ein Bauteil zu einem Präzisionsteil macht, ist nicht einfach die Verwendung einer CNC-Maschine Präzision wird relevant, wenn Maß - oder geometrische Variation Montage, Bewegung, Abdichtung, Ausrichtung oder andere Aspekte der Leistung beeinflussen kann Eine einfache Welle kann daher eine größere Fertigungskontrolle erfordern als ein optisch komplexes Gehäuse, wenn die Welle mehrere eng miteinander verbundene Lagerdurchmesser enthält.
Präzisionsbearbeitete Teile können von Stangen, Platten, Gussteilen, Schmiedeteilen oder anderen vorbereiteten Rohlingen ausgehen Die Ausgangsform beeinflusst den Bearbeitungsweg, da jede Art von Werkstück unterschiedliche Bezugsflächen, Bearbeitungszulagen und Materialbedingungen bietet Die Fertigungsstrategie muss daher sowohl die endgültige Geometrie als auch den Zustand des Materials vor Beginn des Schneidens berücksichtigen.
Präzision beginnt mit funktionalem Design
Ein nützlicher Präzisionsbearbeitungsprozess beginnt mit der Identifizierung, welche Merkmale die Komponentenfunktion tatsächlich steuern. Eine Zeichnung kann Dutzende von Abmessungen enthalten, aber nur ein Teil davon kann die Passform, Bewegung oder Montage direkt beeinflussen.
Eine Bohrung, die ein Lager trägt, benötigt möglicherweise eine kontrollierte Größe und Position. Eine Montagefläche muss möglicherweise relativ zu einer anderen Schnittstelle flach bleiben, während ein Lochmuster möglicherweise eine genaue Position benötigt, da es die Komponente mit einer größeren Baugruppe verbindet. Andere Außenabmessungen bieten möglicherweise nur Freiraum und erfordern daher eine weniger restriktive Kontrolle.
Diese Unterscheidung ist wichtig, da die Anwendung enger Anforderungen überall nicht unbedingt das fertige Bauteil verbessert, stattdessen kann es die Bearbeitung, die Befestigung und die Inspektion restriktiver gestalten, ohne zusätzlichen funktionalen Wert zu schaffen Präzision sollte dort konzentriert werden, wo Variation einen messbaren Effekt auf die Leistung erzeugt.
Konstrukteure können präzisionsgefertigte Teile verbessern, indem sie aussagekräftige Referenzen definieren und kommunizieren, wie wichtige Merkmale mit ihnen zusammenhängen Wenn die Entwurfsabsicht klar ist, können Fertigungsingenieure Bearbeitungsvorgänge um dieselben funktionalen Beziehungen herum planen, anstatt zu versuchen zu interpretieren, welche Abmessungen tatsächlich kritisch sind, nachdem die Produktion bereits begonnen hat.
Datums verbinden Design, Bearbeitung und Inspektion
Datumsangaben stellen ein gemeinsames Bezugssystem für die Teilegeometrie dar, sie erlauben es Konstrukteuren zu definieren, wo wichtige Merkmale zu lokalisieren sind und geben Herstellern eine logische Grundlage für die Einrichtung und Inspektion des Bauteils.
Eine starke Bezugsstrategie sollte die Funktionsweise des Teils in seiner Endmontage widerspiegeln. Wenn ein Bauteil an einer primären Montagefläche anliegt und durch eine Positionierungsbohrung positioniert wird, können diese Merkmale aussagekräftigere Referenzen liefern als eine nicht verwandte Außenkontur.
Dieser Ansatz schafft Kontinuität zwischen Engineering und Fertigung Die Bearbeitungsvorrichtung kann das Bauteil aus Oberflächen etablieren, die der Zeichnung entsprechen, während die Inspektion die fertige Geometrie aus demselben funktionalen Referenzsystem bewerten kann.
Eine schlechte Datumsauswahl kann unnötige Unsicherheit erzeugen, wenn ein Teil aus einer Gruppe von Referenzflächen bearbeitet, aber von einer anderen geprüft wird, kann es schwierig werden festzustellen, ob ein scheinbares Dimensionsproblem auf Bearbeitungsvariation oder auf eine inkonsistente Interpretation der Zeichnung zurückzuführen ist.
Bei präzisionsgefertigten Teilen sollten Datumsangaben daher frühzeitig betrachtet und nicht erst hinzugefügt werden, wenn die Zeichnung nahezu vollständig ist. Eine praktische Referenzstrategie erleichtert die Kontrolle sowohl der Bearbeitung als auch der Qualitätsüberprüfung.
Toleranzen sollten die Funktion widerspiegeln und nicht die maximale Präzision
Toleranz definiert die akzeptable Variation um eine erforderliche Dimension oder geometrische Eigenschaft Da kein physikalischer Bearbeitungsprozess eine mathematisch perfekte Geometrie erzeugt, legen Toleranzen den Bereich fest, innerhalb dessen das Teil noch korrekt arbeiten kann.
Ein häufiger Fehler ist die Annahme, dass eine geringere Toleranz automatisch eine höherwertige Komponente bedeutet In Wirklichkeit ist die richtige Toleranz diejenige, die die beabsichtigte Funktion schützt und gleichzeitig für das ausgewählte Material, den Prozess und die Inspektionsmethode angemessen bleibt.
Lageranpassungen, Dichtungsschnittstellen und präzise Ortungsmerkmale erfordern möglicherweise eine genaue Kontrolle, da kleine Maßänderungen ihr Verhalten verändern können. Freiraumflächen, Außenreliefs oder nicht funktionale Geometrie können eine deutlich größere Variation ermöglichen, ohne die Leistung zu beeinträchtigen.
Das gleiche Prinzip gilt für geometrische Toleranzen Position, Ebenheit, Senkrechtheit, Auslauf und ähnliche Steuerungen sollten Beziehungen beschreiben, die für die Baugruppe wichtig sind, anstatt nur hinzugefügt zu werden, um eine Zeichnung präziser erscheinen zu lassen.
Der bestehende Leitfaden von Apex zum CNC-Bearbeitungstoleranzen Erörtert den Zusammenhang zwischen funktionalen Anforderungen, Fertigungsfähigkeit und Toleranzauswahl ausführlicher.
Eine nützliche Präzisionszeichnung unterscheidet daher zwischen kritischen Charakteristika und allgemeiner Geometrie Dadurch erhält das Fertigungsteam ein klareres Verständnis, wo Prozessstabilität und Inspektionsaufwand konzentriert werden sollten.
Materialverhalten ändert Präzisionsbearbeitungsstrategie
Die Materialauswahl beeinflusst sowohl die Endleistung von Präzisionsbearbeitungsteilen als auch das Verhalten dieser Teile während der Herstellung Aluminiumlegierungen, Stähle, rostfreie Stähle, Gussmaterialien und technische Kunststoffe reagieren unterschiedlich auf Schneidkräfte, Temperatur und Arbeitshaltung.
Ein relativ starres Material kann stabil bleiben, während dünne Merkmale bearbeitet werden, wohingegen sich ein flexibleres Werkstück unter der gleichen Schneidlast bewegen kann Härtere Materialien können die Werkzeugbelastung und den Verschleiß erhöhen, während einige Materialien Wärme oder Späne erzeugen können, die eine andere Bearbeitungsstrategie erfordern.
Der Materialzustand kann genauso wichtig sein wie der Materialtyp. Ein bearbeiteter Knüppel, Guss und Schmieden können alle aus verwandten Legierungen hergestellt werden, erfordern jedoch unterschiedliche Anfangsaufbaustrategien, da ihre Ausgangsgeometrie und ihre inneren Bedingungen nicht identisch sind.
Auch eine substanzielle Materialentfernung kann das Verhalten eines Werkstücks verändern, enthält ein Bauteil Eigenspannung, kann das Entfernen großer Materialmengen das Gleichgewicht innerhalb des Teils verändern und Bewegung bewirken, bevor die Endbearbeitung abgeschlossen ist, Rauhen und Endbearbeitung müssen daher möglicherweise getrennt werden, wenn es auf Dimensionsstabilität ankommt.
Bei präzisionsbearbeiteten Teilen sollte Material nicht einfach als Zeichenspezifikation behandelt werden. Es ist eine der Variablen, die die Werkzeug-, Arbeitshalte-, Bearbeitungssequenz und Endprüfstrategie bestimmt.
Workholding bestimmt, ob Präzision wiederholt werden kann
Eine CNC-Maschine kann ihren programmierten Weg genau verfolgen, während das fertige Bauteil noch variiert, wenn das Werkstück nicht einheitlich angeordnet ist Das Arbeiten bildet daher eine der Grundlagen der Präzisionsbearbeitung.
Die Halterung muss das Teil sicher genug halten, um Schnittkräften standzuhalten und gleichzeitig den Zugang zur erforderlichen Geometrie zu erhalten. Gleichzeitig sollte die Klemmung keine unnötige Verformung dünner oder flexibler Komponenten verursachen.
Dieses Gleichgewicht kann bei komplexen Präzisionsbearbeitungsteilen schwierig werden Ein dünnes Gehäuse benötigt möglicherweise Unterstützung um einen großen Hohlraum, während ein unregelmäßiges Gussstück möglicherweise keine stabilen Anfangsflächen zum Aufstellen bietet Eine lange Welle kann zusätzliche Unterstützung benötigen, da Schneidkräfte dazu führen können, dass sie sich beim Drehen auslenkt.
Der Herstellungsablauf wirkt sich auch auf die Vorrichtungsplanung aus, da Referenzflächen mit fortschreitender Bearbeitung verschwinden können. Eine praktische Rohmaterialfläche, die während des ersten Vorgangs verwendet wird, kann später vollständig entfernt werden. Daher muss der Prozess neue kontrollierte Oberflächen einrichten, bevor diese Referenz verloren geht.
Bei guter Workholding geht es also nicht einfach darum, das Bauteil festzuhalten Es geht darum, eine wiederholbare Beziehung zwischen dem Teil, der Maschine und der auf der Zeichnung definierten Funktionsgeometrie herzustellen.
Durch die Durchbiegung von Schneidwerkzeugen kann die fertige Geometrie geändert werden
Jedes Schneidwerkzeug erfährt eine Belastung, wenn es Material entfernt. Wenn diese Last auf ein langes oder schlankes Werkzeug einwirkt, kann es zu geringfügigen Durchbiegungen kommen, selbst wenn der programmierte Werkzeugweg selbst korrekt ist.
Dies wird wichtig in tiefen Hohlräumen, kleinen Innenradien und anderen Merkmalen, die eine erweiterte Werkzeugführung erfordern Ein tief in eine Tasche reichender Fräser hat im Allgemeinen eine geringere Steifigkeit als dasselbe Werkzeug, das mit einer kürzeren Verlängerung verwendet wird, wodurch Vibrationen und Dimensionsvariationen schwieriger zu kontrollieren sind.
Das Teiledesign beeinflusst diesen Zustand direkt Extrem kleine innere Eckradien können kleinere Werkzeuge erfordern, während tiefe schmale Taschen die Verwendung längerer Fräser erzwingen können Wenn diese Merkmale keinen funktionalen Wert bieten, können sie zu Fertigungsschwierigkeiten führen, ohne die Teileleistung zu verbessern.
Ein ähnliches Problem erzeugt das Drehen bei schlanken Werkstücken, statt dass sich das Werkzeug deutlich verbiegt, kann sich das rotierende Teil selbst unter Schnittkraft auslenken, der resultierende Durchmesser kann daher variieren, obwohl die Maschinenpositionierung korrekt bleibt.
Präzisionsbearbeitete Teile profitieren, wenn die Geometrie praktische Werkzeuge und stabile Schnittbedingungen ermöglicht Design für Herstellbarkeit erfordert nicht die Beseitigung komplexer Merkmale, aber es sollte sicherstellen, dass die Komplexität einem echten technischen Zweck dient.
Werkzeugverschleiß muss produktionsübergreifend verwaltet werden
Eine neue Schneide verhält sich nach wiederholter Bearbeitung nicht genau wie das gleiche Schneidwerkzeug, da sich Werkzeug verschleißen, können sich Schneidkräfte, Wärmeentwicklung und Oberflächenzustand allmählich ändern, wodurch über einen Produktionslauf hinweg eine Dimensionsdrift entsteht.
Diese Unterscheidung ist besonders wichtig, wenn man von der Prototypenbearbeitung zur wiederholten Produktion übergeht Ein Prototyp kann mit frischem Werkzeug und enger Aufmerksamkeit des Bedieners erfolgreich hergestellt werden, während spätere Komponenten innerhalb der gleichen Anforderungen bleiben müssen, wenn sich der Werkzeugzustand allmählich ändert.
Die Präzisionsbearbeitung erfordert daher eine Strategie zur Überwachung oder Kompensation von Verschleiß Kritische Abmessungen können in definierten Stufen geprüft werden, Werkzeugversätze können gegebenenfalls angepasst werden und Schneidwerkzeuge können entsprechend dem bewährten Prozessverhalten und nicht erst nach offensichtlichem Ausfall ausgetauscht werden.
Das Ziel besteht nicht darin, den Werkzeugverschleiß zu beseitigen, der ein natürlicher Teil der Materialentfernung ist, sondern zu verhindern, dass vorhersehbarer Verschleiß zu einer unkontrollierten Teilvariation wird. Inspektionsdaten können eine nützliche Rückmeldung liefern, indem sie zeigen, ob sich eine Abmessung allmählich in Richtung einer Seite ihres zulässigen Bereichs bewegt.
Bei der wiederholten Bearbeitung von Präzisionsteilen sollte das Werkzeug daher als Prozessvariable behandelt werden, die sich im Laufe der Zeit ändert, und nicht als fester Zustand.
Die thermische Stabilität ist wichtig, wenn Abmessungen kritisch werden
Während der gesamten Bearbeitung wird Wärme erzeugt, wenn das Schneidwerkzeug mit dem Werkstück interagiert Werkzeug, Teil und Maschinenstruktur können alle Temperaturänderungen erfahren, und Materialien dehnen sich aus oder ziehen sich zusammen, wenn sich diese Bedingungen ändern.
Bei vielen allgemeinen Bauteilen hat der Effekt möglicherweise nur eine geringe praktische Bedeutung, wenn präzisionsgefertigte Teile anspruchsvolle Abmessungen oder lange Bearbeitungszyklen enthalten, kann jedoch die thermische Variation zu einer Quelle für Prozessinkonsistenzen werden.
Starkes Schruppen kann andere thermische Bedingungen als leichte Endbearbeitung einführen. Das Messen eines Bauteils unmittelbar nach der wesentlichen Materialentfernung kann auch einen anderen Zustand darstellen als das Messen desselben Teils nach der Stabilisierung.
Die Prozessplanung kann diese Effekte reduzieren, indem bei Bedarf größere Materialentfernungen von der Endbearbeitung getrennt werden und konsistentere Herstellungsbedingungen rund um kritische Vorgänge aufrechterhalten werden.
Das Ziel besteht nicht darin, unnötige Umgebungskontrollen für jede Komponente zu schaffen. Stattdessen sollte das thermische Verhalten berücksichtigt werden, wenn ungeklärte Dimensionsschwankungen auftreten oder wenn die Zeichnung Merkmale enthält, die empfindlich genug sind, dass temperaturbedingte Bewegungen wichtig sind.
Präzision lässt sich leichter reproduzieren, wenn Bearbeitung und Inspektion unter einigermaßen konsistenten Bedingungen durchgeführt werden.
Oberflächenbeschaffenheit und Maßgenauigkeit stellen unterschiedliche Anforderungen dar
Ein Bauteil kann Maßtoleranz erfüllen und dennoch eine für seine Funktion ungeeignete Oberflächentextur aufweisen. Bei präzisionsgearbeiteten Teilen sollte die Oberflächenbeschaffenheit daher getrennt von Größe und Geometrie bewertet werden.
Sitzlager, Dichtflächen und Gleitschnittstellen können sowohl von der Maßsteuerung als auch vom Oberflächenzustand abhängen. Eine Freiraumtasche oder versteckte Außenfläche erfordert möglicherweise nicht den gleichen Grad an Verarbeitung, selbst wenn sie genau bearbeitet wird.
Werkzeuggeometrie, Vorschub, Schnittbedingungen, Materialverhalten und Vibration wirken sich alle auf die bei der Bearbeitung zurückbleibende Oberfläche aus. Eine Abmessung kann daher korrekt bleiben, während sich die Oberflächenqualität aufgrund von Werkzeugverschleiß oder instabilen Schnittbedingungen ändert.
Sekundäre Endbearbeitungsverfahren können eingesetzt werden, wenn der primäre Bearbeitungsvorgang nicht die praktischste Möglichkeit ist, eine bestimmte Oberfläche zu etablieren Das Schleifen kann beispielsweise das Drehen oder Fräsen ergänzen, wenn ausgewählte Merkmale eine zusätzliche Maß- oder Oberflächensteuerung erfordern.
Die stärkste Zeichnung gibt Oberflächenanforderungen an, bei denen sie die Funktion unterstützen, und fordert nicht hochkontrollierte Oberflächen in jedem sichtbaren oder bearbeiteten Bereich.
Die Einrichtungsplanung schützt die Beziehungen zwischen Funktionen
Komplexe Präzisionsbearbeitungsteile benötigen oft mehr als eine Bearbeitungsausrichtung Immer wenn das Werkstück entfernt, neu positioniert oder erneut referenziert wird, muss der Herstellungsprozess seine Beziehung zur Maschine wiederherstellen.
Dadurch entsteht eine weitere mögliche Variationsquelle.
Angenommen, bei einem Aufbau wird eine Bohrung erzeugt und nach der Neupositionierung des Bauteils eine Montagefläche bearbeitet, Die Beziehung zwischen den beiden Merkmalen hängt sowohl von der Maschinengenauigkeit als auch von der Zuverlässigkeit des zweiten Aufbaus ab.
Aus diesem Grund können Merkmale mit starken funktionalen Beziehungen davon profitieren, dass sie innerhalb derselben stabilen Referenzbedingungen bearbeitet werden, wann immer Geometrie und Ausrüstung dies zulassen.
Die mehrachsige Bearbeitung kann einige Neupositionierungen reduzieren, indem sie dem Schneidwerkzeug Zugang zu mehreren Seiten eines Bauteils verschafft, während das Werkstück in einem kontrollierten Aufbau verbleibt, weniger Aufbauten sind jedoch nicht automatisch besser, wenn der resultierende Werkzeugzugang oder die Stabilität der Vorrichtungen schlecht werden.
Apex CNC-Bearbeitungsdienstleistungen Fräsen, Drehen und Mehrachsenbearbeitung für komplexe hochpräzise Bauteile umfassen, das für ein Präzisionsteil ausgewählte Verfahren sollte sich weiterhin nach seiner Geometrie, seinen funktionalen Beziehungen und Prüfanforderungen richten und nicht nach der Anzahl der verfügbaren Maschinenachsen.
Das Ziel ist eine sinnvolle Einrichtungsplanung: kritische Beziehungen stabil zu halten und gleichzeitig zusätzliche Vorgänge nur dann zu nutzen, wenn sie die Herstellbarkeit wirklich verbessern.
Wie präzise bearbeitete Teile durch den Prozess gesteuert werden
Die Präzisionsbearbeitung ist am stärksten, wenn Qualität in jede Fertigungsstufe eingebaut wird, anstatt erst nach Abschluss des Bauteils bewertet zu werden Materialvorbereitung, Referenzerstellung, Grobbearbeitung, Endbearbeitung und Inspektion sollten einer geplanten Abfolge folgen, in der jeder Betrieb den nächsten unterstützt.
Frühe Bearbeitungsvorgänge legen häufig Datumsangaben und stabile Referenzflächen fest. Durch das Schruppen werden dann größere Materialmengen entfernt, während ausreichend Material für die Endbearbeitung übrig bleibt. Kritische Abmessungen können abgeschlossen werden, nachdem das Werkstück eine stabilere Geometrie erreicht hat, und durch Inspektion kann überprüft werden, ob der Prozess im vorgesehenen Bereich bleibt.
Dieser Ansatz hilft auch zu erkennen, wo Variation in die Produktion gelangt, wenn eine Dimension bereits nach einem Zwischenvorgang falsch ist, kann das Problem untersucht werden, bevor zusätzliche Bearbeitung die Wurzelursache schwieriger zu identifizieren macht.
Die folgende Tabelle fasst mehrere Variablen zusammen, die präzisionsbearbeitete Teile beeinflussen, und zeigt, warum die Steuerung nur des CNC-Programms nicht ausreicht.
| Prozessfaktor | Mögliche Auswirkung auf die Präzision | Praktischer Kontrollansatz |
|---|---|---|
| Funktionsdaten | Fehlalligierte Merkmalsbeziehungen | Verwenden Sie Referenzen, die mit der Montagefunktion verbunden sind |
| Materialzustand | Bewegungs - oder uneinheitliches Schnittverhalten | Passen Sie die Bearbeitungsstrategie an das tatsächliche Werkstückmaterial an |
| Arbeitshalten | Positionsfehler oder Verformung | Verwenden Sie wiederholbare Positionierungen und kontrollierte Klemmungen |
| Werkzeugsteifigkeit | Ablenkung in tiefen oder schmalen Merkmalen | Bieten Sie einen praktischen Zugang und eine geeignete Werkzeuggeometrie |
| Werkzeugverschleiß | Allmähliche Dimensionsdrift | Überwachen Sie kritische Abmessungen und den Werkzeugzustand |
| Einrichtungsänderungen | Beziehungsfehler zwischen Operationen | Gruppenbezogene Funktionen, sofern praktisch |
| Temperatur | Dimensionsvariation | Halten Sie einheitliche Bedingungen für kritische Vorgänge ein |
| Anforderungen an die Oberfläche | Funktionale Schnittstellenprobleme | Geben Sie das Finish entsprechend der Anwendung an |
| Prüfverfahren | Unerkannte Prozessvariation | Passen Sie die Messfähigkeit an die Zeichnungsanforderungen an |
| Prozessdokumentation | Inkonsistente Wiederholungsproduktion | Bewährte Aufbauten, Werkzeuge und Inspektionspunkte erfassen |
Die Tabelle veranschaulicht ein wichtiges Prinzip: Präzision wird während des gesamten Prozesses akkumuliert Ein Endkontrollsystem kann Variation erkennen, aber es kann keinen Herstellungsweg ersetzen, der die Quellen dieser Variation kontrolliert.
Inspektion sollte Funktion bestätigen, nicht nur Abmessungen
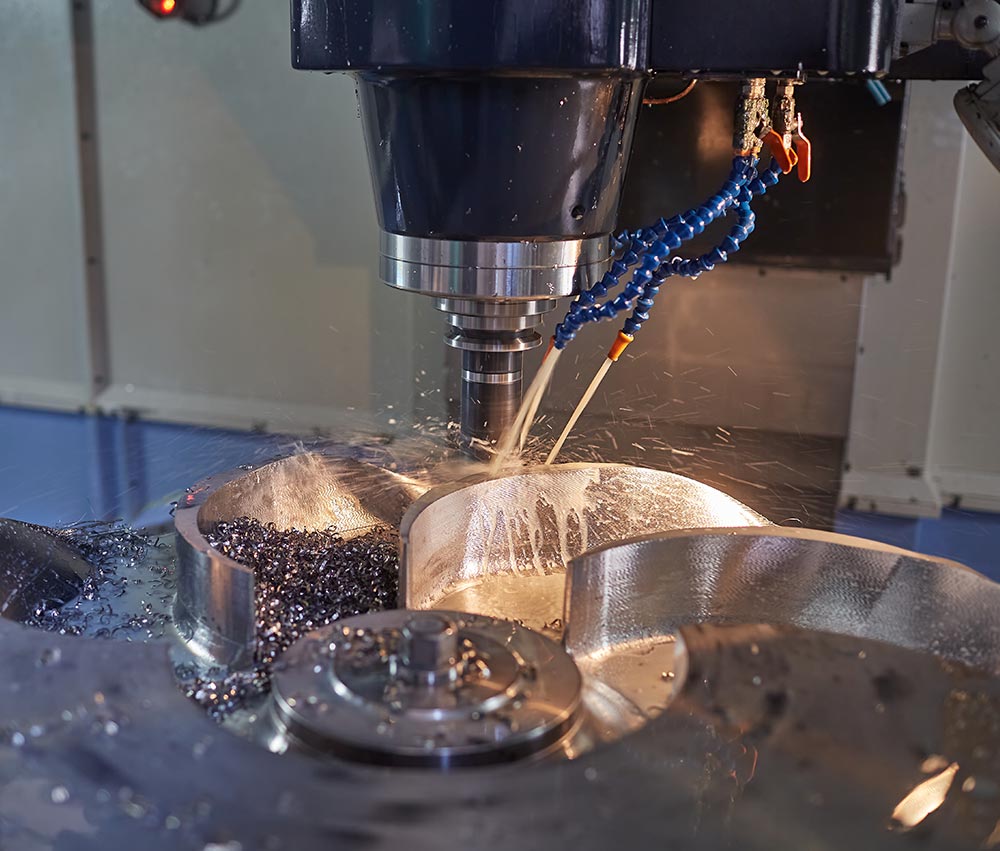
Die Inspektion ist ein wesentlicher Bestandteil der Herstellung präzisionsgefertigter Teile, da die Anforderungen an die Herstellung eine zuverlässige Methode zur Überprüfung erfordern.
Unterschiedliche Merkmale erfordern unterschiedliche Messstrategien Außendurchmesser, Innenbohrungen, Oberflächenbeziehungen und Lagemerkmale können nicht immer effektiv mit demselben Messgerättyp bewertet werden.
Die Messung sollte auch der Bezugsstruktur der technischen Zeichnung folgen. Wenn sich die Inspektion anders auf das Bauteil als die Bearbeitungs- und Konstruktionssysteme bezieht, kann die Interpretation des Ergebnisses schwieriger werden.
Die In-Prozess-Inspektion kann einen zusätzlichen Wert liefern, indem Änderungen erkannt werden, bevor die Herstellung abgeschlossen ist Ein kritischer Durchmesser, der sich allmählich in Richtung seiner Toleranzgrenze bewegt, kann auf Werkzeugverschleiß hinweisen, während Änderungen in der Funktionsposition auf Probleme mit der Befestigung oder Einrichtung hinweisen können.
Damit wird die Inspektion zu mehr als einem endgültigen Abnahmeprozess Messdaten werden zu Rückmeldungen, die den Herstellern helfen zu verstehen, ob das Bearbeitungssystem stabil bleibt.
Bei feinbearbeiteten Teilen sollten die Qualitätsabteilung und der Produktionsprozess daher als verbundene Systeme und nicht als separate Phasen funktionieren.
Prototypenpräzisionsteile sollten den Herstellungsprozess entwickeln
Die Herstellung eines genauen Prototyps bedeutet nicht automatisch, dass der Fertigungsweg für die wiederholte Produktion bereit ist Die Prototypenbearbeitung erfordert oft zusätzliche Aufmerksamkeit, häufige Messungen und Anpassungen basierend auf dem, was das Bearbeitungsteam vom ersten Werkstück lernt.
Diese Beobachtungen liefern wertvolle Prozessinformationen.
Eine dünne Wand kann sich mehr bewegen als erwartet Ein tiefer Hohlraum erfordert möglicherweise ein anderes Werkzeug. Ein Bezugspunkt kann schwierig konsistent zu lokalisieren sein, oder eine kritische Oberfläche kann während einer anderen Bearbeitungsstufe leichter zu bearbeiten sein.
Diese Erkenntnisse sollten vor der Herstellung weiterer Teile in den Prozess einfließen, das Vorrichtungsdesign kann verfeinert, Werkzeugwege aktualisiert und Prüfpunkte entsprechend dem tatsächlichen Herstellungsverhalten angepasst werden.
Ein erfolgreicher Prototyp demonstriert, dass das Bauteil produziert werden kann Ein erfolgreicher Produktionsprozess demonstriert, dass dieselbe Funktionsgeometrie konsistent reproduziert werden kann, ohne auf wiederholte Improvisation angewiesen zu sein.
Präzisionsbearbeitete Teile profitieren daher, wenn die Prototypenfertigung als Prozessentwicklung und nicht nur als Teillieferung behandelt wird.
Wiederholbarkeit ist der eigentliche Test der Präzisionsbearbeitung
Präzision und Wiederholbarkeit hängen eng zusammen, sollten aber nicht als identische Konzepte behandelt werden Ein Hersteller kann ein Bauteil sehr nahe an seinen Nennabmessungen herstellen, während er dennoch Schwierigkeiten hat, das gleiche Ergebnis über weitere Teile hinweg aufrechtzuerhalten.
Die wiederholte Fertigung führt zu sich ändernden Bedingungen Werkzeugverschleiß, neue Werkstücke werden geladen, Vorrichtungen werden wiederholt geöffnet und geschlossen, Rohstoffchargen können sich ändern und Maschinen arbeiten durch längere Produktionszyklen.
Für diese Bedingungen muss ein stabiler Prozess berücksichtigt werden.
Kritische Merkmale sollten klar definierte Inspektionsmethoden aufweisen, während Werkzeug - und Vorrichtungsstrategien konsistent genug bleiben sollten, um dieselben Referenzbeziehungen zu unterstützen Prozessanpassungen sollten auf gemessenen Trends und nicht auf informellen Korrekturen basieren.
Die Dokumentation gewinnt in dieser Phase zunehmend an Bedeutung, ist für ein schwieriges Merkmal eine bestimmte Bearbeitungssequenz oder Setup-Anpassung erforderlich, so sollten diese Informationen Teil des festgelegten Fertigungsweges werden, anstatt nur bei einem Bediener zu verbleiben.
Das eigentliche Maß der Präzisionsbearbeitung ist daher nicht, wie nah das beste Teil an seinem Nennmaß ist, sondern ob funktional akzeptable Geometrie während der gesamten Produktion konsistent reproduziert werden kann.
Häufige Designprobleme, die die Präzision verringern
Einige Präzisionsprobleme beginnen bereits vor Beginn der Fertigung, da die Bauteilgeometrie eine stabile Bearbeitung unnötig erschwert.
Sehr dünne, nicht unterstützte Wände können sich unter Schneidkräften bewegen Tiefe, schmale Taschen erfordern möglicherweise lange Werkzeuge mit reduzierter Steifigkeit, während extrem kleine innere Eckradien die Auswahl des Fräsers einschränken können. Merkmale, die über viele verschiedene Ausrichtungen hinweg positioniert sind, können die Anzahl der Einrichtungselemente erhöhen, selbst wenn ihre funktionalen Anforderungen relativ einfach sind.
Übertoleranzen schafft ein weiteres häufiges Problem, wird fast jeder Dimension eine restriktive Anforderung zugewiesen, werden Herstellung und Inspektion komplizierter, ohne dass unbedingt die Montageleistung verbessert wird.
Eine schlechte Datumsauswahl kann auch die Klarheit verringern. Wenn Funktionsmerkmale von unabhängigen Außenflächen aus gesteuert werden, kann es sowohl bei der Bearbeitung als auch bei der Inspektion schwierig sein, die beabsichtigte Montagebeziehung zu reproduzieren.
Design für Herstellbarkeit hilft, diese Bedingungen vor der Produktion zu identifizieren Das Ziel besteht nicht darin, komplexe Geometrie zu entfernen, die das Produkt wirklich benötigt, sondern Herstellungsschwierigkeiten zu beseitigen, die keinen sinnvollen funktionalen Vorteil bieten.
Präzisionsbearbeitete Teile sind oft einfacher zu kontrollieren, wenn Designentscheidungen das physikalische Verhalten von Werkzeugen, Vorrichtungen und Materialien anerkennen.
Wann müssen Teile tatsächlich präzise bearbeitet werden?
Nicht jedes bearbeitete Bauteil erfordert das gleiche Maß an Maßkontrolle Präzisionsbearbeitung ist dann am wertvollsten, wenn Variation die Bauteilfunktion direkt beeinflussen kann.
Lageranpassungen, Dichtungsschnittstellen, Rotationsausrichtung, kontrollierte Bewegung und genaue Positionierung sind typische Situationen, in denen die Präzision der Bearbeitung die Leistung beeinträchtigen kann. Teile, die sich wiederholt mit anderen Komponenten zusammensetzen müssen, erfordern möglicherweise auch eine sorgfältigere Kontrolle der geometrischen Beziehungen.
Komplexität allein definiert die Anforderung nicht Eine hochkomplexe dekorative Komponente verträgt möglicherweise relativ großzügige Variationen, während eine einfache zylindrische Welle eine viel strengere Steuerung erfordern kann, da ihr Durchmesser und ihr Auslauf die Funktionsweise eines Lagers bestimmen.
Ingenieure sollten daher Präzisionsanforderungen ermitteln, indem sie überlegen, was passieren würde, wenn sich jedes Merkmal innerhalb seines möglichen Fertigungsbereichs bewegen würde.
Wenn eine Dimensionsänderung Störungen, Leckagen, Fehlausrichtungen, Vibrationen oder ein anderes Funktionsproblem verursacht, verdient dieses Merkmal eine genauere Aufmerksamkeit Wenn die Variation keine sinnvolle Wirkung hat, kann die Anwendung einer unnötig restriktiven Anforderung den Herstellungsprozess erschweren, ohne das Produkt zu verbessern.
So bewerten Sie einen Hersteller von Präzisionsbearbeitungsteilen
Die Bewertung eines Bearbeitungsherstellers sollte mit der Prozessfähigkeit beginnen und nicht nur mit den Maschinenspezifikationen. Fortschrittliche CNC-Ausrüstung ist wichtig, aber zuverlässige Präzision hängt auch von der Zeichnungsinterpretation, dem Design der Vorrichtungen, dem Werkzeugwissen, der Materialerfahrung und der Inspektion ab.
Ein fähiges Fertigungsteam sollte in der Lage sein, zu erkennen, welche Abmessungen und Daten die Funktion des Teils steuern, und den Bearbeitungsweg um diese Anforderungen herum zu entwickeln. Wenn die Konstruktion einen schwierigen Werkzeugzugang, instabile Wände oder unnötig restriktive Toleranzen enthält, sollten diese Risiken vor Produktionsbeginn identifiziert werden.
Die Bearbeitungsfähigkeit sollte auch der Bauteilgeometrie entsprechen Rotationsteile können Drehen und Bohren erfordern, während komplexe Gehäuse stärker von Fräs - oder Mehrachsenoperationen abhängen können Einige Teile können auch nach der primären CNC-Bearbeitung Schleif - oder andere Endbearbeitungsprozesse erfordern.
Die Inspektionsfähigkeit sollte den auf der Zeichnung dargestellten Merkmalen entsprechen und nicht als generische Endkontrolle behandelt werden. Der Hersteller sollte verstehen, wie Messergebnisse mit Bearbeitungsprozessen zusammenhängen und wie diese Ergebnisse zur Aufrechterhaltung der Konsistenz verwendet werden können.
Der stärkste Bearbeitungspartner kombiniert daher Ausrüstung mit technischem Urteilsvermögen und Prozesskontrolle Präzision ist am zuverlässigsten, wenn jede Fertigungsstufe der gleichen funktionalen Interpretation des Bauteils folgt.
Schlussfolgerung
Präzisionsbearbeitete Teile entstehen nicht einfach dadurch, dass eine CNC-Maschine aufgefordert wird, engere Abmessungen zu halten. Zuverlässige Präzision entsteht durch die Steuerung der vollständigen Beziehung zwischen Entwurfsabsicht, Materialverhalten, Daten, Arbeitshaltung, Werkzeugbau, Bearbeitungsablauf und Inspektion.
Das funktionale Design bietet den Ausgangspunkt, indem es identifiziert, welche Merkmale sich tatsächlich auf die Montage und Leistung auswirken. Daten verbinden diese Anforderungen dann mit der Herstellung und Messung, während die Toleranzstrategie bestimmt, wie viel Variation akzeptiert werden kann, ohne die Funktion zu beeinträchtigen.
Während der Bearbeitung beeinflussen das Halten der Arbeit und die Werkzeugsteifigkeit, ob die programmierte Bewegung zu einer genauen physikalischen Geometrie wird Werkzeugverschleiß und thermische Bedingungen können mit der Zeit zu Schwankungen führen, was die Prozessüberwachung bei wiederholter Produktion besonders wichtig macht.
Inspektion vervollständigt das System, indem sie Beweise dafür liefert, ob der Fertigungsweg stabil bleibt Wenn diese Informationen zur Verbesserung der Bearbeitung verwendet werden, anstatt nur fertige Teile anzunehmen oder abzulehnen, wird Präzision vorhersehbarer.
Das zentrale Prinzip ist einfach: Präzision sollte in den Prozess eingebaut werden, anstatt in das endgültige Bauteil hineingeprüft zu werden Wenn Konstruktions, Fertigungs - und Messarbeiten auf der Grundlage derselben funktionalen Anforderungen erfolgen, werden präzisionsbearbeitete Teile einfacher zu reproduzieren, einfacher zu überprüfen und zuverlässiger in wiederholter Produktion.
FAQ
Was sind Präzisions-Bearbeitungsteile?
Präzisionsbearbeitete Teile sind durch kontrollierte Bearbeitungsverfahren hergestellte Bauteile, bei denen spezifische Abmessungen, geometrische Beziehungen und Oberflächeneigenschaften innerhalb definierter Grenzen bleiben müssen Ihre Qualität hängt von Design, Material, Werkzeug, Arbeitshaltung, Prozessstabilität und zuverlässiger Inspektion ab und nicht von der CNC-Programmierung allein.
Welche Materialien werden für feinbearbeitete Teile verwendet?
Präzisionsbearbeitete Teile können aus Aluminiumlegierungen, Stählen, rostfreien Stählen, Gusswerkstoffen, technischen Kunststoffen und anderen bearbeitbaren Materialien hergestellt werden. Bei der Materialauswahl sollten sowohl die Endleistung als auch das Bearbeitungsverhalten berücksichtigt werden, da Steifigkeit, Werkzeugverschleiß, thermische Reaktion und Dimensionsstabilität den Prozess beeinflussen können.
Was bestimmt die Genauigkeit von Präzisionsbearbeitungsteilen?
Die Genauigkeit hängt vom Maschinenzustand, den Funktionsdaten, der Stabilität der Vorrichtungen, der Steifigkeit des Schneidwerkzeugs, dem Werkzeugverschleiß, dem Materialverhalten, der Temperatur, dem Bearbeitungsablauf und der Inspektion ab. Die zuverlässigsten Prozesse steuern diese Faktoren zusammen, sodass die Beziehungen zwischen kritischen Merkmalen während der gesamten Produktion konsistent bleiben.
Warum sind Datumsangaben wichtig für präzisionsbearbeitete Teile?
Datumsangaben erstellen das Referenzsystem, das zur Lokalisierung und Messung wichtiger Merkmale verwendet wird Wenn Datumsangaben widerspiegeln, wie das Bauteil in seiner Endmontage funktioniert, können Bearbeitung und Inspektion aus denselben geometrischen Beziehungen arbeiten, wodurch Positionsgenauigkeit und wiederholte Fertigung leichter zu kontrollieren sind.
Wie können präzisionsgefertigte Teile wiederholbarer gemacht werden?
Die Wiederholbarkeit verbessert sich, wenn erfolgreiche Prototypbedingungen in kontrollierte Produktionsmethoden umgewandelt werden Stabile Vorrichtungen, dokumentierte Werkzeugstrategien, definierte Bearbeitungssequenzen und die In-Process-Inspektion helfen dabei, Werkzeugverschleiß oder Prozessdrift zu erkennen, bevor sich Variation auf fertige Komponenten auswirkt.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.