
Welche Präzisionsmaschinenwerkstatt ist die richtige für komplexe Teile?
Zuhause
/
Blog
/
Welche Präzisionsmaschinenwerkstatt ist die richtige für komplexe Teile?
Welche Präzisionsmaschinenwerkstatt ist die richtige für komplexe Teile?
19. August 2026
Inhaltsverzeichnis
Einleitung
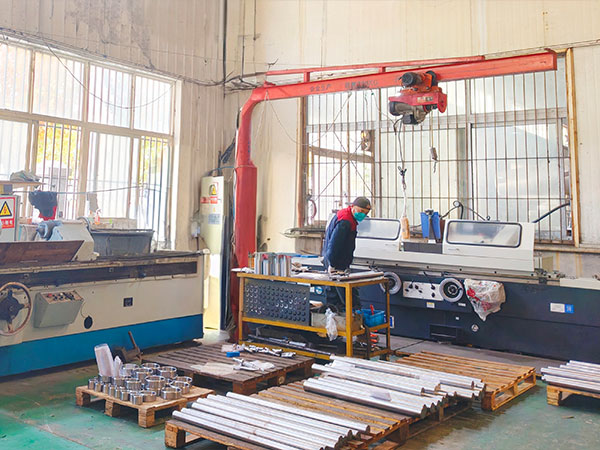
Die Wahl einer Präzisionsmaschinenwerkstatt ist nicht einfach eine Frage der Suche nach einer Einrichtung mit CNC-Fräsen und Drehmaschinen Wenn ein Bauteil enge Dimensionsbeziehungen, komplexe Geometrie, schwierige Materialien oder mehrere sekundäre Vorgänge enthält, hängt das Fertigungsergebnis davon ab, wie effektiv die Werkstatt Zeichnen Interpretation, Prozessplanung, Arbeit, Werkzeug, Bearbeitung und Inspektion verbindet.
Diese Unterscheidung wird besonders wichtig für kundenspezifische Teile, die Lagerbohrungen, präzise Montageflächen, dünne Wände, tiefe Hohlräume, Gewindemerkmale oder mehrere Oberflächen enthalten, die genau relativ zueinander positioniert bleiben müssen. Eine Maschine kann in der Lage sein, jedes Merkmal zu erreichen, aber das bedeutet nicht automatisch, dass der gesamte Prozess diese Beziehungen vom Prototyp bis zur wiederholten Produktion konsistent reproduzieren kann.
Eine zuverlässige Präzisionsmaschinenwerkstatt benötigt daher mehr als fortschrittliche Ausrüstung. Sie sollte verstehen, welche Merkmale die Funktion des Bauteils steuern, Bearbeitungsmethoden rund um diese Anforderungen auswählen, Quellen für Dimensionsschwankungen antizipieren und Inspektionsergebnisse verwenden, um zu bestätigen, dass der Herstellungsprozess stabil bleibt. Für Ingenieure und Beschaffungsteams kann die Bewertung dieser Fähigkeiten vor Produktionsbeginn die Unsicherheit verringern und die Kommunikation während eines Bearbeitungsprojekts verbessern.
Was ist eine Präzisionsmaschinenwerkstatt?
A Maschinenwerkstatt Fertigungsumgebung ist, in der Komponenten mit Werkzeugmaschinen und verwandten Verfahren hergestellt oder modifiziert werden Eine Präzisionsmaschinenwerkstatt führt dieses Konzept weiter, indem sie sich auf Komponenten konzentriert, bei denen Maßgenauigkeit, geometrische Beziehungen, Wiederholbarkeit und Oberflächenanforderungen für die fertige Montage besonders wichtig sind.
Das Wort Präzision sollte nicht als eine universelle Toleranz interpretiert werden, die für jedes Bauteil gilt Ein großes Gehäuse kann in erster Linie von der Ebenheit und Position mehrerer Montageschnittstellen abhängen, während eine kleinere Welle eine sorgfältige Kontrolle von Durchmesser, Auslauf und Schulterposition erfordern kann Beides können Präzisionsteile sein, obwohl ihre Zeichnungen und Herstellungswege sehr unterschiedlich sind.
Aus diesem Grund sollte eine Präzisionsmaschinenwerkstatt damit beginnen, die funktionalen Anforderungen der Zeichnung zu interpretieren, anstatt einfach nur nach der kleinsten numerischen Toleranz zu suchen Das Ziel besteht darin, zu verstehen, welche Abmessungen sich auf Passform, Ausrichtung, Abdichtung, Bewegung oder Montage auswirken, und dann einen Prozess zu schaffen, der in der Lage ist, diese Eigenschaften konsistent zu kontrollieren.
Zeichnen Interpretation ist der erste Test einer Präzisionsmaschinenwerkstatt
Eine technische Zeichnung kommuniziert viel mehr als die Abmessungen Datumsangaben, geometrische Toleranzen, Oberflächenanforderungen, Materialspezifikationen, Gewinde und Notizen legen fest, wie die fertige Komponente voraussichtlich funktionieren wird. Daher muss das Fertigungsteam verstehen, wie diese Anforderungen interagieren, bevor es entscheidet, wie das Teil bearbeitet wird.
Eine fähige Präzisionsmaschinenwerkstatt sollte in der Lage sein, kritische Merkmale von der allgemeinen Geometrie zu unterscheiden, so kann beispielsweise eine Bohrung, die zur Positionierung eines Lagers verwendet wird, eine stärkere funktionale Beziehung zu einer Montagefläche aufweisen als zu einer nicht verwandten Außenkante, wenn Bearbeitung und Inspektion um die falschen Bezugsflächen herum geplant sind, können einzelne Abmessungen akzeptabel erscheinen, während das fertige Bauteil noch ein Montageproblem erzeugt.
Aus diesem Grund sollte eine Zeichenüberprüfung erfolgen, bevor Programmierung und Arbeitshaltung finalisiert sind Fragen zu unklaren Daten, unnötig restriktiven Toleranzen oder schwierigem Merkmalszugriff lassen sich bei der Prozessplanung leichter lösen als nachdem Material bereits bearbeitet wurde Gute technische Kommunikation in diesem Stadium ist oft ein stärkerer Indikator für die Fertigungsfähigkeit als die Maschinenliste allein.
Die Maschinenfähigkeit sollte mit der Teilegeometrie übereinstimmen
Verschiedene Bauteile begünstigen naturgemäß unterschiedliche Bearbeitungsmethoden Wellen, Hülsen, Buchsen und andere Rotationsteile sind oft gut für das CNC-Drehen geeignet, während Gehäuse, Halterungen, Platten und Bauteile, die Taschen oder komplexe Oberflächen enthalten, stärker vom CNC-Fräsen abhängen könnenViele Präzisionsteile kombinieren beide Geometriearten, was mehrere Arbeitsgänge oder multifunktionale Bearbeitungsstrategien erfordert.
Eine starke Präzisionsmaschinenwerkstatt sollte daher Ausrüstung entsprechend dem Bauteil auswählen, anstatt zu versuchen, jedes Projekt durch denselben Maschinentyp zu zwingen. Eine mehrachsige Bearbeitung kann besonders nützlich sein, wenn mehrere Flächen oder komplexe Oberflächen erreicht werden müssen, ohne das Werkstück wiederholt neu zu positionieren. Zusätzliche Achsen bieten jedoch nur dann einen Wert, wenn sie den Werkzeugzugang, die Einrichtungsstabilität oder die geometrische Konsistenz verbessern.
Integriert CNC-Bearbeitungsdienstleistungen Projekte unterstützen kann, die Fräs, Dreh - und Mehrachsenoperationen innerhalb eines koordinierten Fertigungsweges erfordern, Die wichtige Überlegung ist, wie diese Prozesse kombiniert werden, so dass funktionskritische Geometrie aus stabilen Referenzen etabliert wird, anstatt unnötig auf nicht zusammenhängende Aufbauten aufgeteilt zu werden.
Materielle Erfahrung ist ebenso wichtig wie die Genauigkeit der Maschine
Das Präzisionsbearbeitungsverhalten ändert sich mit dem Werkstückmaterial Aluminiumlegierungen, Kohlenstoffstähle, legierte Stähle, rostfreie Stähle, Gusswerkstoffe und technische Kunststoffe unterscheiden sich in Härte, Steifigkeit, thermischer Reaktion, Spanbildung und deren Wirkung auf Schneidwerkzeuge, so dass nicht einfach dieselben Bearbeitungsparameter von einem Werkstoff auf einen anderen übertragen werden können.
Auch der Materialzustand ist wichtig. Ein aus Stangen oder Platten bearbeitetes Bauteil beginnt mit einem anderen geometrischen Zustand als bei einem Guss oder Schmiedestück. Netznahe Zuschnitte können die Materialmenge reduzieren, die entfernt werden muss, ihre Anfangsflächen können jedoch größere Variationen aufweisen, was die Bearbeitungszugabe und die Auswahl der Bezugspunkte im ersten Arbeitsgang besonders wichtig macht.
Eine Präzisionsmaschinenwerkstatt sollte daher sowohl die Materialleistung als auch das Herstellungsverhalten bewerten, wenn dünne Wände, lange Wellen oder tiefe Hohlräume beteiligt sind, kann die Materialsteifigkeit beeinflussen, wie das Bauteil auf Schneidkräfte reagiert, während der Entfernung schwerer Materialien können auch innere Spannungen und thermische Bedingungen die Dimensionsstabilität beeinträchtigen, was möglicherweise eine Trennung von Schrupp und Endbearbeitung erfordert, anstatt die gesamte Geometrie in einem kontinuierlichen Betrieb zu vervollständigen.
Workholding enthüllt, wie gut ein Geschäft Präzision versteht
Vorrichtungen stellen die Beziehung zwischen Werkstück und Maschine her, wodurch das Halten von Werkstücken zu einer der Grundlagen der Präzisionsbearbeitung wird, auch wenn die CNC-Positionierung stark wiederholbar ist, kann das fertige Teil variieren, wenn jedes Werkstück in einer etwas anderen Position in die Maschine gelangt oder wenn die Klemmkraft die Geometrie des Bauteils verändert.
Eine gut gestaltete Vorrichtung muss das Teil konsistent positionieren, Schnittkräften widerstehen und ausreichend Zugang für die erforderlichen Werkzeuge bieten. Gleichzeitig sollte unnötiger Klemmdruck vermieden werden, der dünne oder flexible Merkmale vorübergehend verformen könnte. Ein Bauteil, das im zurückgehaltenen Zustand dimensional korrekt erscheint, kann sich nach dem Entfernen aus der Vorrichtung bewegen, wenn die Klemmstrategie schlecht auf seine Geometrie abgestimmt ist.
Bei der Befestigungsplanung muss auch der vollständige Bearbeitungsablauf berücksichtigt werden, da nützliche Rohmaterialoberflächen während früher Vorgänge verschwinden können. Eine Präzisionsmaschinenwerkstatt sollte neue zuverlässige Referenzmerkmale festlegen, bevor diese Originaloberflächen entfernt werden, damit spätere Aufbauten von der kontrollierten Geometrie statt von weniger stabilen Außenflächen fortgesetzt werden können.
Die Toleranzstrategie sollte auf der Teilfunktion basieren
Eine Präzisionsmaschinenwerkstatt sollte nicht einfach jede restriktive Toleranz akzeptieren, ohne zu überlegen, was sie kontrolliert Enge Toleranzen können für Lageranpassungen, Dichtungsschnittstellen, Positionierungsdurchmesser und Ausrichtungsmerkmale unerlässlich sein, aber die Anwendung des gleichen Präzisionsniveaus auf nicht funktionierende Oberflächen kann die Herstellung erschweren, ohne die fertige Montage zu verbessern.
Eine praktische Toleranzüberprüfung fragt, was passiert, wenn sich ein Merkmal einem Ende seines zulässigen Bereichs nähert Wenn Variation Interferenzen, Leckagen, schlechte Ausrichtung, instabile Bewegung oder ein anderes Funktionsproblem verursachen kann, verdient die Anforderung eine enge Prozesskontrolle Wenn dieselbe Variation keinen sinnvollen Einfluss auf die Montage hat, muss die Dimension möglicherweise nicht gleichwertig berücksichtigt werden.
Geometrische Steuerungen sind gleichermaßen wichtig, da viele Präzisionskomponenten von Beziehungen und nicht von isolierten Abmessungen abhängen Position, Ebenheit, Senkrechtheit und Auslauf können kommunizieren, wie sich Merkmale relativ zu Funktionsdaten verhalten sollten Eine Präzisionsmaschinenwerkstatt sollte in der Lage sein, diese Anforderungen in Einrichtungs-, Werkzeugweg- und Inspektionsentscheidungen umzusetzen, anstatt GD&T-Informationen als separates Anliegen der Qualitätsabteilung zu behandeln.
Die Tooling-Strategie hat einen direkten Einfluss auf die fertige Genauigkeit
Schneidwerkzeuge erfahren während der Bearbeitung physikalische Kräfte, und diese Kräfte können zu Durchbiegung, Vibration und allmählichem Verschleiß führen. Diese Effekte werden immer wichtiger, wenn Teile tiefe Taschen, kleine Innenradien, lange Bohrungen oder andere Merkmale enthalten, die eine schlanke Werkzeugausstattung erfordern.
Ein langer Fräser, der tief in einen Hohlraum hineinragt, hat im Allgemeinen eine geringere Steifigkeit als dasselbe Werkzeug, das mit einer kürzeren Verlängerung verwendet wird, sodass die Teilegeometrie die Bearbeitungsstabilität beeinflussen kann, selbst wenn das CNC-Programm korrekt ist. Sehr kleine innere Eckradien können ähnliche Einschränkungen hervorrufen, indem sie kleinere Werkzeuge erfordern, was die Steifigkeit verringern kann, ohne dem Bauteil einen sinnvollen Funktionswert zu verleihen.
Auch der Werkzeugverschleiß muss bei wiederholter Produktion berücksichtigt werden. Ein Werkzeug, das im Neuzustand einen genauen Prototypen herstellt, bleibt nicht unbegrenzt im genau gleichen Schneidzustand, daher sollten kritische Abmessungen überwacht werden, während die Bearbeitung fortgesetzt wird. Eine zuverlässige Präzisionsmaschinenwerkstatt nutzt Inspektionsrückmeldungen, Werkzeugmanagementstrategien und definierte Austauschpraktiken, um zu verhindern, dass vorhersehbarer Verschleiß zu einer unkontrollierten Dimensionsdrift wird.
Thermische Stabilität kann die Präzisionsbearbeitung beeinflussen
Durch die Wechselwirkung zwischen Schneidwerkzeug und Werkstück erzeugt die Bearbeitung Wärme, je nach Material, Bauteilgröße, Bearbeitungszyklus und erforderlichen Toleranzen können Temperaturänderungen sowohl bei der Bearbeitung als auch bei der Inspektion die Maßbedingungen beeinflussen.
Durch starkes Schruppen können unterschiedliche thermische Bedingungen als durch leichte Endbearbeitung entstehen, was einer der Gründe dafür ist, dass einige Präzisionsprozesse die Hauptmaterialentfernung von den endgültigen kritischen Vorgängen trennen. Nachdem eine grobe Geometrie hergestellt wurde, kann die Endbearbeitung unter stabileren Bedingungen durchgeführt werden, wodurch wichtige Abmessungen und Oberflächen hergestellt werden können mit größerer Prozesskonsistenz.
Der Messzeitpunkt verdient auch Aufmerksamkeit, da sich ein Bauteil, das unmittelbar nach der intensiven Bearbeitung geprüft wird, möglicherweise nicht im gleichen thermischen Zustand wie ein stabilisiertes Teil befindet. Eine gute Präzisionsmaschinenwerkstatt muss nicht bei jedem Projekt extreme Umgebungskontrollen anwenden, sollte jedoch thermische Schwankungen als eine mögliche Quelle für Maßänderungen erkennen und sie verwalten, wenn die Zeichnung diesen Effekt erheblich macht.
Die Inspektionsfähigkeit sollte mit der Zeichnung übereinstimmen
Fortschrittliche Bearbeitungsgeräte bieten nur einen geringen Wert, wenn die fertige Geometrie nicht angemessen überprüft werden kann Inspektionsmethoden sollten daher entsprechend den auf der Zeichnung dargestellten Merkmalen ausgewählt werden, anstatt für jedes Merkmal denselben Messansatz zu verwenden.
Einfache Außenabmessungen können mit herkömmlichen kalibrierten Instrumenten überprüft werden, während komplexe Positionsbeziehungen, Profile oder geometrische Steuerungen möglicherweise fortschrittlichere Messmethoden erfordern. Der wichtige Punkt ist, dass das Inspektionssystem ausreichende Fähigkeiten benötigt, um akzeptable Prozessvariationen von einem echten Dimensionsproblem zu unterscheiden.
Die Inspektion sollte auch aussagekräftige Daten verwenden, Wenn die Bearbeitung mit einem Bezugssystem durchgeführt wird, während die Endmessung das Bauteil von nicht zusammenhängenden Oberflächen aus etabliert, kann die Interpretation des Ergebnisses unnötig schwierig werden Eine Präzisionsmaschinenwerkstatt sollte Zeichnungsinterpretation, Fertigungsreferenzen und Inspektionslogik so ausrichten, dass alle drei das gleiche Funktionsbestandteil beschreiben.
Die prozessbegleitende Messung bietet zusätzlichen Wert, da sie Variation aufdecken kann, bevor der komplette Fertigungsweg fertig ist Wenn ein kritischer Durchmesser beginnt, sich allmählich in Richtung seiner Toleranzgrenze zu bewegen, kann die Werkstatt Werkzeug - oder Prozessbedingungen untersuchen, bevor weitere Teile betroffen sind.
Qualitätskontrolle sollte Teil der Fertigung sein und nicht nur die Endkontrolle
Durch die Endkontrolle kann festgestellt werden, ob ein fertiges Teil spezifizierte Anforderungen erfüllt, es kann jedoch nicht verhindern, dass es bereits zu Abweichungen gekommen ist Ein Verfahren zur stärkeren Präzisionsbearbeitung verwendet Qualitätsinformationen während der gesamten Produktion, um festzustellen, wo Änderungen beginnen und ob Korrekturmaßnahmen erforderlich sind.
Ändert sich beispielsweise ein Durchmesser über mehrere Teile allmählich, kann Werkzeugverschleiß beteiligt sein, variiert eine Positionsbeziehung nach einem bestimmten Aufbau, so kann die Vorrichtungs - oder Ortungsstrategie Beachtung verdienen, wenn dünne Wände uneinheitliche Abmessungen aufweisen, können Schnittkräfte, Bearbeitungsablauf oder Klemmbedingungen zu dem Problem beitragen.
Dieser Ansatz verwandelt Inspektionsdaten in Prozessrückmeldungen und nicht nur in eine Pass-or-Fail-Aufzeichnung. Die Präzisionsmaschinenwerkstatt kann tatsächliche Fertigungsnachweise verwenden, um Werkzeuge, Versätze, Vorrichtungen und Betriebsabläufe zu verfeinern, sodass die Qualitätskontrolle die Produktionsstabilität unterstützen kann, anstatt erst zu arbeiten, nachdem der Bearbeitungsprozess abgeschlossen ist.
Die folgende Tabelle fasst die Fähigkeiten zusammen, die bei der Bewertung einer Präzisionsmaschinenwerkstatt besonders nützlich sind:
| Evaluierungsbereich | Was überprüft werden sollte | Warum es wichtig ist |
|---|---|---|
| Zeichnungsinterpretation | Daten, GD&T, Toleranzen und Oberflächenanforderungen | Verbindet Bearbeitungsentscheidungen mit der Teilefunktion |
| Maschinenfähigkeit | Anforderungen an Fräsen, Drehen und Mehrachsen | Stellt sicher, dass die Ausrüstung der Komponentengeometrie entspricht |
| Materialerfahrung | Bearbeitungsverhalten des angegebenen Materials | Beeinflusst Werkzeugbau, Schneiden und Formstabilität |
| Arbeitshalten | Befestigungsort, Stütze und Klemmung | Steuert die wiederholbare Positionierung und Verformung |
| Werkzeugstrategie | Steifigkeits-, Zugangs- und Werkzeugverschleißmanagement | Beeinflusst Abmessungen und Oberflächenqualität |
| Einrichtungsplanung | Anzahl und Folge der Orientierungen | Schützt Beziehungen zwischen kritischen Merkmalen |
| Prozesskontrolle | Überwachung bekannter Variationsquellen | Unterstützt eine konsistente wiederholte Produktion |
| Inspektion | Messfähigkeit und Datumsstrategie | Überprüft die tatsächlichen Zeichnungsanforderungen |
| DFM-unterstützung | Früherkennung von Fertigungsrisiken | Verhindert vermeidbare Komplexität vor der Produktion |
| Dokumentation | Programme, Aufbauten und Inspektionsaufzeichnungen | Hilft, den Prototypenerfolg in eine wiederholbare Produktion zu übertragen |
Ein starker Shop maximiert nicht unbedingt jede Fähigkeit auf dieser Liste für jede Komponente Stattdessen wählt er die geeignete Kontrollebene entsprechend den tatsächlichen Risiken und funktionalen Anforderungen des Projekts aus.
Die Oberflächenbeschaffenheit muss getrennt von der Größe bewertet werden
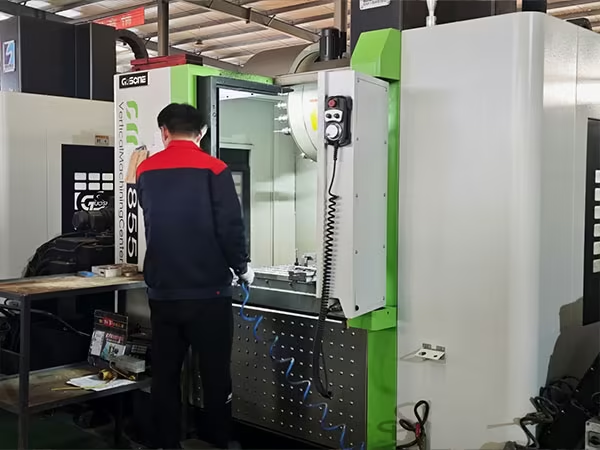
Maßhaltigkeit und Oberflächengüte beschreiben unterschiedliche Charakteristika Ein Durchmesser kann innerhalb seiner Toleranz liegen, während er einen Oberflächenzustand aufweist, der für ein Lager, einen Dichtbereich oder eine Gleitschnittstelle ungeeignet ist, so dass eine Präzisionsmaschinenwerkstatt beide Anforderungen unabhängig voneinander betrachten muss.
Schneidwerkzeuggeometrie, Vorschub, Material, Vibration und Werkzeugverschleiß beeinflussen alle die bei der Bearbeitung entstehende Oberfläche Aus diesem Grund können anspruchsvolle Oberflächen-Finish-Spezifikationen die Werkzeug- und Betriebsplanung beeinflussen, selbst wenn die zugehörigen Abmessungen relativ einfach sind.
Nicht jede Oberfläche sollte die gleiche Anforderungen an die Endbearbeitung erhalten Funktionale Schnittstellen können zusätzliche Aufmerksamkeit rechtfertigen, während interne Freiräume oder berührungslose Oberflächen häufig den normalen Zustand verwenden können, der durch den ausgewählten Bearbeitungsprozess erzeugt wird Selektive Spezifikationen ermöglichen es dem Hersteller, die Prozesssteuerung dort zu konzentrieren, wo das fertige Bauteil tatsächlich davon profitiert.
Schleifen, Entgraten und andere sekundäre Prozesse können ebenfalls Teil des Fertigungsweges werden, wenn die primäre Bearbeitung nicht die praktischste Möglichkeit ist, die endgültige Anforderung festzulegen. Diese Vorgänge sollten von Anfang an geplant werden, damit Materialzulagen- und Bezugsbeziehungen mit der späteren Endbearbeitung kompatibel bleiben.
Eine Präzisionsmaschinenwerkstatt sollte nützliches DFM-Feedback liefern
Design für Manufakturierbarkeit ist eine der klarsten Möglichkeiten, wie eine Maschinenwerkstatt vor der Produktion einen technischen Mehrwert schaffen kann Kleine Designentscheidungen können einen erheblichen Einfluss auf die Anforderungen an Werkzeug, Arbeitshaltung und Einrichtung haben, auch wenn sie die beabsichtigte Funktion des Bauteils nicht ändern.
Ein sehr kleiner Innenradius erfordert möglicherweise einen weniger starren Fräser, während eine tiefe schmale Tasche einen schwierigen Werkzeugzugang ermöglichen kann. Ein kleines Loch, das auf einer ansonsten ungenutzten Fläche positioniert ist, erfordert möglicherweise eine zusätzliche Einrichtung, und eine übermäßig dünne Wand kann sich während der Entfernung schwerer Materialien nur schwer stabilisieren. Keines dieser Merkmale ist automatisch falsch, aber jedes sollte einen funktionalen Grund haben, der die dadurch verursachte Herstellungskomplexität rechtfertigt.
Nützliches DFM-Feedback sollte daher die Beziehung zwischen Geometrie und Prozess erklären, anstatt den Kunden einfach zu bitten, das Design zu vereinfachen Wenn ein schwieriges Merkmal für die Montage oder Leistung notwendig ist, sollte die Maschinenwerkstatt einen geeigneten Prozess darum herum entwickeln Wenn das Merkmal keinen messbaren Wert hinzufügt, kann eine praktische Neugestaltung die Herstellbarkeit verbessern, ohne den Zweck des Bauteils zu ändern.
Sekundäroperationen sollten für den gesamten Fertigungsweg geeignet sein
Viele Präzisionsteile benötigen mehr als Fräsen oder Drehen, Bohren, Reiben, Bohren, Schleifen, Schweißen, manuelle Montage, Montage oder andere sekundäre Vorgänge können erforderlich sein, bevor das Bauteil seinen fertigen Zustand erreicht.
Wenn diese Tätigkeiten getrennt behandelt werden, kann es schwieriger werden, Bezugsbeziehungen und Fertigungsabläufe zu koordinieren. Ein Bauteil, das beispielsweise geschweißt und anschließend bearbeitet werden muss, benötigt ausreichend Materialaufwand um kritische Oberflächen, damit die thermische Bewegung bei späteren Vorgängen korrigiert werden kann.
Das gleiche Prinzip gilt für die Montage und Montage Einige komplexe Bauteile benötigen nach der CNC-Bearbeitung eine kontrollierte Handarbeit, Ausrichtung oder Endbearbeitung Integriert Maschinist Dienstleistungen Projekte unterstützen kann, bei denen die manuelle Präzisionsbearbeitung, die Komponentenmontage, die Werkzeugbearbeitung oder damit verbundene Sekundärarbeiten Teil des gesamten Fertigungsweges sind.
Die wichtige Frage ist nicht, wie viele Prozesse ein Shop anbietet, sondern ob diese Prozesse auf der Grundlage derselben Zeichnung, Daten und Fertigteilanforderungen geplant werden.
Prototypenfähigkeit sollte den Produktionsprozess entwickeln
Ein Prototyp ist mehr als das erste physikalische Teil, das aus einer Zeichnung hergestellt wird Es liefert Beweise über Materialverhalten, Arbeitshaltung, Werkzeugzugang, Bearbeitungsablauf und Inspektion, die zur Verbesserung der späteren Fertigung verwendet werden können.
Die ersten Teile können zeigen, dass sich eine dünne Wand stärker bewegt als erwartet, dass ein tiefer Hohlraum eine andere Schnittstrategie benötigt oder dass ein gewähltes Datum bei der Inspektion schwer zu reproduzieren ist Diese Beobachtungen sollten in Vorrichtungen, Programme und Prozessdokumentation einfließen, anstatt informelles Wissen mit dem einzelnen Maschinisten zu behalten, der den Prototyp hergestellt hat.
Dies ist besonders wichtig, wenn das Bauteil in die wiederholte Fertigung übergeht Die Prototypenproduktion kann häufige Anpassungen und zusätzliche Messungen beinhalten, während ein ausgereifter Produktionsprozess die erforderlichen Ergebnisse durch etablierte Methoden mit geringerer Abhängigkeit von manueller Korrektur erzielen sollte.
Eine zuverlässige Feinmaschinenwerkstatt behandelt Prototyping daher als Prozessentwicklung, Ziel ist es nicht nur zu beweisen, dass ein genaues Teil hergestellt werden kann, sondern auch zu verstehen, wie dieselbe Funktionsgeometrie konsistent reproduziert werden kann.
Wiederholbarkeit ist wichtiger als eine perfekte Probe
Ein ungewöhnlich genaues Teil belegt nicht, dass ein Bearbeitungsprozess stabil ist Präzision wird dann sinnvoll, wenn funktionell akzeptable Ergebnisse aufrechterhalten werden können, da Werkzeuge verschleißen, Werkstücke wiederholt belastet werden und sich verschiedene Materialrohlinge durch den Produktionsprozess bewegen.
Die Wiederholbarkeit hängt von der Kontrolle dieser sich ändernden Bedingungen ab. Vorrichtungen sollten von einem Teil zum nächsten die gleichen Referenzen festlegen, der Werkzeugzustand sollte überwacht werden und die Inspektion sollte häufig genug erfolgen, um sinnvolle Prozessbewegungen zu erkennen, bevor fertige Komponenten inakzeptabel werden.
Dokumentation unterstützt diese Konsistenz, da erfolgreiche Methoden nicht vollständig vom individuellen Speicher abhängen sollten, Fixierorte, Schneidwerkzeuge, Betriebsabläufe und wichtige Prüfstellen können erfasst werden, damit nachgewiesene Fertigungskenntnisse Teil des Produktionssystems bleiben.
Bei der Bewertung einer Präzisionsmaschinenwerkstatt für die laufende Fertigung ist es daher sinnvoll zu fragen, wie der Prozess nach der Zulassung des Prototyps gesteuert wird Die Fähigkeit, ein schwieriges Teil herzustellen, beweist technisches Geschick, während die Fähigkeit, es zuverlässig zu reproduzieren, Prozessreife beweist.
Kommunikation ist eine Fertigungsfähigkeit
Komplexe Bearbeitungsprojekte erzeugen technische Fragen Eine Zeichnung kann ein Merkmal enthalten, das schwer zu erreichen ist, eine Toleranz kann mit dem ausgewählten Materialzustand kollidieren oder ein anfänglicher Rohling bietet möglicherweise nicht genügend Spielraum für den beabsichtigten Endbearbeitungsvorgang Diese Probleme müssen kommuniziert werden, bevor sie zu Produktionsproblemen werden.
Eine fähige Präzisionsmaschinenwerkstatt sollte in der Lage sein, Fertigungsrisiken in technischer Hinsicht zu erklären Anstatt einfach zu sagen, dass ein Merkmal schwierig ist, sollte das Team in der Lage sein zu erkennen, ob das Problem Werkzeugsteifigkeit, Arbeitshaltung, Einrichtungsstrategie, Dimensionsstabilität oder Zugänglichkeit der Inspektion betrifft.
Klare Kommunikation verbessert auch das Änderungsmanagement, wenn Zeichnungen während der Prototypenentwicklung überarbeitet werden, muss der Fertigungsprozess die neuen Anforderungen von der vorherigen Überarbeitung unterscheiden und verstehen, welche Programme, Vorrichtungen oder Inspektionsmethoden betroffen sind.
Technische Reaktionsfähigkeit sollte daher als Teil der Bearbeitungsfähigkeit betrachtet werden. Selbst fortschrittliche Geräte können das falsche Ergebnis liefern, wenn die Entwurfsabsicht missverstanden wird.
Häufige Warnzeichen bei der Bewertung einer Präzisionsmaschinenwerkstatt
Ein Warnzeichen ist eine starke Betonung der Maschinenspezifikationen mit wenig Diskussion der Zeichnung, des Materials oder der funktionalen Anforderungen Ausrüstung ist wichtig, aber Präzisionsfertigung erfordert Verständnis, wie die Ausrüstung für die spezifische Komponente verwendet wird.
Ein weiteres Problem ist das Fehlen von Fragen während des Zitats oder der technischen Überprüfung für einen wirklich komplexen Teil. Eine Zeichnung mit anspruchsvollen Daten, schwierigem Zugang oder mehreren sekundären Vorgängen erfordert normalerweise ein gewisses Maß an Prozessinterpretation, sodass eine sofortige Annahme ohne technische Diskussion darauf hindeuten kann, dass die Herstellungsrisiken nicht gründlich bewertet wurden.
Ein Shop sollte auch erklären können, wie kritische Merkmale geprüft werden, wenn auf der Zeichnung eine schwierige geometrische Anforderung erscheint, es aber keine klare Überprüfungsstrategie gibt, kann die endgültige Annahme ungewiss werden.
Eine starke Abhängigkeit von der Endkontrolle ist eine weitere potenzielle Schwachstelle Das Erkennen von Dimensionsproblemen erst nach Abschluss jeder Operation kann zu wiederholter Korrektur statt zu Prozessverbesserungen führen Stärkere Fertigungssysteme verwenden Zwischenprüfungen, bei denen sie nützliches Feedback liefern.
Schließlich kann eine inkonsistente Kommunikation über Zeichnungen, Überarbeitungen und Anforderungen ein erhebliches Risiko darstellen, da die Präzisionsbearbeitung davon abhängt, dass während der gesamten Produktionsroute ein gemeinsames Verständnis der fertigen Komponente aufrechterhalten wird.
So wählen Sie eine Präzisionsmaschinenwerkstatt für komplexe Teile aus
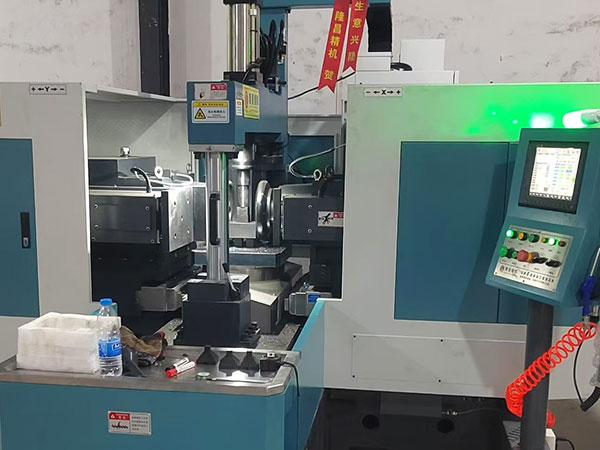
Die beste Präzisionsmaschinenwerkstatt für ein Projekt ist eine, deren Prozessfähigkeit den tatsächlichen Fertigungsrisiken des Bauteils entspricht Ein Rotationsteil mit kritischen konzentrischen Durchmessern benötigt andere Festigkeiten als ein dünnwandiges mehrachsiges Gehäuse, auch wenn beide als Präzisionskomponenten bezeichnet werden können.
Beginnen Sie mit der Bewertung der Zeicheninterpretation und der technischen Kommunikation, da diese bestimmen, ob die Werkstatt die funktionalen Anforderungen versteht. Überlegen Sie dann, ob ihre Dreh-, Fräs-, Mehrachsen- und Sekundärfähigkeiten mit der Teilegeometrie übereinstimmen und ob das Team über relevante Erfahrung mit dem erforderlichen Material verfügt.
Die Einhaltung der Arbeiten und die Inspektion sollten gemeinsam bewertet werden, da eine genaue Bearbeitung sowohl die Positionierung wiederholbarer Teile als auch eine zuverlässige Überprüfung erfordert. Für Prototypen, die später möglicherweise in wiederholte Produktion gehen, ist es auch wichtig zu verstehen, wie Prozesslektionen, Werkzeugentscheidungen und Inspektionsanforderungen dokumentiert werden.
Das Ziel besteht nicht einfach darin, die Werkstatt mit der größten Anzahl an Maschinen zu identifizieren. Es geht darum, ein Fertigungssystem zu finden, das in der Lage ist, Designabsicht mit stabiler Bearbeitung und messbarer Qualität zu verbinden.
Schlussfolgerung
Eine Präzisionsmaschinenwerkstatt sollte als komplettes Engineering - und Fertigungssystem bewertet werden und nicht als eine Sammlung von CNC-Maschinen Ausrüstung legt die verfügbare Bearbeitungsfähigkeit fest, aber Zeichnen Interpretation, Materialwissen, Arbeitshaltung, Werkzeugbau, Einrichtungsplanung und Inspektion bestimmen, wie effektiv diese Fähigkeit in genaue Teile umgewandelt wird.
Der stärkste Prozess beginnt mit der Identifizierung der Merkmale, die die Komponentenfunktion steuern. Funktionale Daten und Toleranzen leiten dann die Bearbeitungsstrategie, während stabile Vorrichtungen und geeignete Werkzeuge eine physikalische Reproduktion dieser Anforderungen ermöglichen. Die Inspektion liefert Beweise dafür, ob der Prozess unter Kontrolle bleibt, und gibt den Herstellern Informationen, die sie verwenden können, um Variationen zu korrigieren, bevor sie zu einem wiederholten Problem werden.
Bei komplexen Teilen fügen DFM-Kommunikation und Prototypenentwicklung eine weitere Wertschicht hinzu, da Fertigungsrisiken angegangen werden können, bevor der Prozess schwer zu ändern ist Im weiteren Verlauf der Produktion helfen Dokumentation und Prozessüberwachung dabei, erfolgreiche Prototypenmethoden in wiederholbare Fertigung umzuwandeln.
Die Wahl einer Präzisionsmaschinenwerkstatt sollte sich daher darauf konzentrieren, wie gut der Lieferant den gesamten Weg von der Zeichnung bis zum fertigen Bauteil versteht und steuert, wenn Konstruktion, Bearbeitung und Inspektion der gleichen Funktionslogik folgen, wird Präzision zu einem wiederholbaren Fertigungsergebnis und nicht zu einer isolierten Messung an einem erfolgreichen Teil.
FAQ
Was macht eine Feinmaschinenwerkstatt?
Eine Präzisionsmaschinenwerkstatt stellt Komponenten her, bei denen kontrollierte Abmessungen, geometrische Beziehungen und Oberflächenbedingungen wichtig sind, um zu funktionieren. Sie kann CNC-Fräs-, Dreh-, Bohr-, Schleif- und verwandte Prozesse verwenden und gleichzeitig Werkzeuge, Vorrichtungen und Inspektionen koordinieren, um wiederholbare kundenspezifische Teile herzustellen.
Wie soll ich eine Feinmaschinenwerkstatt bewerten?
Bewerten Sie die Zeichnungsinterpretation, die CNC-Fähigkeit, die Materialerfahrung, die Arbeitshaltung, die Werkzeugstrategie und die Inspektionsmethoden, anstatt nur die Maschinenspezifikationen zu betrachten. Eine leistungsfähige Werkstatt sollte auch Fertigungsrisiken frühzeitig erkennen und erklären, wie kritische Abmessungen vom Prototyp bis zur wiederholten Produktion gesteuert werden.
Warum ist die Inspektion in einer Feinmaschinenwerkstatt wichtig?
Die Inspektion überprüft, ob kritische Abmessungen und geometrische Beziehungen mit den Zeichenanforderungen übereinstimmen, kann aber auch Werkzeugverschleiß, Vorrichtungsbewegung und Prozessdrift aufdecken. Durch die prozessbegleitende Messung kann das Fertigungsteam Variationen früher erkennen, anstatt Probleme erst nach Abschluss jedes Bearbeitungsvorgangs zu entdecken.
Kann eine Präzisionsmaschinenwerkstatt Prototypen und Produktionsteile herstellen?
Ja, eine Präzisionsmaschinenwerkstatt kann Prototypen und wiederholte Fertigung unterstützen, wenn ihre Ausrüstung und Prozesse mit der Komponente übereinstimmen. Prototypenarbeiten sind besonders nützlich für die Verfeinerung von Vorrichtungen, Werkzeug- und Bearbeitungssequenzen, bevor erfolgreiche Bedingungen dokumentiert und in einen wiederholbareren Produktionsprozess überführt werden.
Welche Informationen sollte ich einer Feinmaschinenwerkstatt zur Verfügung stellen?
Bereitstellung einer aktuellen technischen Zeichnung oder eines 3 D-Modells zusammen mit Materialanforderungen, Toleranzen, Oberflächenspezifikationen und anderen wichtigen funktionalen Informationen Klare Daten und geometrische Anforderungen helfen dem Bearbeitungsteam bei der Planung von Aufbauten und der Inspektion rund um die Merkmale, die tatsächlich Montage und Leistung bestimmen.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.