
Qual oficina mecânica de precisão é ideal para peças complexas?
Lar
/
Blog
/
Qual oficina mecânica de precisão é ideal para peças complexas?
Qual oficina mecânica de precisão é ideal para peças complexas?
Agosto 19, 2026
Índice
Introdução
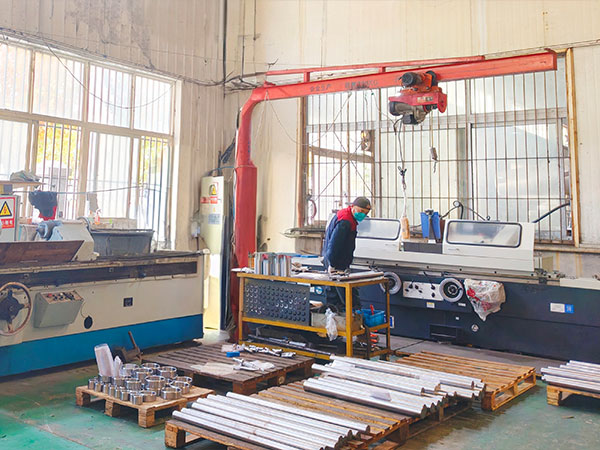
Escolher uma oficina mecânica de precisão não é simplesmente uma questão de encontrar uma instalação com moinhos e tornos CNC. Quando um componente contém relações dimensionais estreitas, geometria complexa, materiais difíceis ou múltiplas operações secundárias, o resultado da fabricação depende de quão efetivamente a oficina conecta interpretação de desenho, planejamento de processo, workholding, ferramentas, usinagem e inspeção.
Esta distinção torna-se particularmente importante para peças personalizadas que contêm furos de rolamento, faces de montagem de precisão, paredes finas, cavidades profundas, características roscadas ou várias superfícies que devem permanecer posicionadas com precisão umas em relação às outras Uma máquina pode ser capaz de alcançar todas as características, mas isso não significa automaticamente que o processo completo pode reproduzir essas relações de forma consistente a partir do protótipo através de produção repetida.
Uma oficina mecânica de precisão confiável, portanto, precisa de mais do que equipamentos avançados Ele deve entender quais recursos controlam a função do componente, selecionar métodos de usinagem em torno desses requisitos, antecipar fontes de variação dimensional e usar resultados de inspeção para confirmar que o processo de fabricação permanece estável Para engenheiros e equipes de fornecimento, avaliar essas capacidades antes do início da produção pode reduzir a incerteza e melhorar a comunicação ao longo de um projeto de usinagem.
O que é uma oficina mecânica de precisão?
A oficina mecânica é um ambiente de fabricação onde os componentes são produzidos ou modificados usando máquinas-ferramentas e processos relacionados Uma oficina mecânica de precisão leva esse conceito ainda mais longe, concentrando-se em componentes onde a precisão dimensional, as relações geométricas, a repetibilidade e os requisitos de superfície são particularmente importantes para a montagem acabada.
A palavra precisão não deve ser interpretada como uma tolerância universal que se aplica a todos os componentes Uma caixa grande pode depender principalmente da planicidade e posição de várias interfaces de montagem, enquanto um eixo menor pode exigir um controle cuidadoso do diâmetro, do escoamento e da localização dos ombros. Ambos podem ser peças de precisão, embora seus desenhos e rotas de fabricação sejam muito diferentes.
Por esta razão, uma oficina mecânica de precisão deve começar por interpretar os requisitos funcionais do desenho em vez de simplesmente procurar a menor tolerância numérica O objetivo é entender quais dimensões afetam o ajuste, alinhamento, vedação, movimento ou montagem e, em seguida, criar um processo capaz de controlar essas características de forma consistente.
A interpretação do desenho é o primeiro teste de uma oficina mecânica de precisão
Um desenho técnico comunica muito mais do que dimensões, dados, tolerâncias geométricas, requisitos de superfície, especificações de materiais, roscas e notas estabelecem como se espera que o componente acabado funcione, de modo que a equipe de fabricação precisa entender como esses requisitos interagem antes de decidir como usinar a peça.
Uma oficina mecânica de precisão capaz deve ser capaz de distinguir características críticas da geometria geral Por exemplo, um furo usado para localizar um rolamento pode ter uma relação funcional mais forte com uma face de montagem do que com uma borda externa não relacionada Se a usinagem e a inspeção forem planejadas em torno das superfícies de referência erradas, as dimensões individuais podem parecer aceitáveis enquanto o componente completo ainda cria um problema de montagem.
É por isso que a revisão do desenho deve acontecer antes que a programação e a manutenção do trabalho sejam finalizadas Perguntas sobre dados pouco claros, tolerâncias desnecessariamente restritivas ou acesso difícil a recursos são mais fáceis de resolver durante o planejamento do processo do que depois que o material já foi usinado Uma boa comunicação técnica nesta fase é muitas vezes um indicador mais forte da capacidade de fabricação do que apenas a lista de máquinas.
A capacidade da máquina deve corresponder à geometria da peça
Componentes diferentes naturalmente favorecem diferentes métodos de usinagem Eixos, mangas, buchas e outras peças rotacionais são frequentemente bem adequados para torneamento CNC, enquanto caixas, suportes, placas e componentes contendo bolsos ou superfícies complexas podem depender mais fortemente da fresagem CNC Muitas peças de precisão combinam ambos os tipos de geometria, exigindo várias operações ou estratégias de usinagem multifuncionais.
Uma oficina mecânica de precisão forte deve, portanto, selecionar o equipamento de acordo com o componente, em vez de tentar forçar cada projeto através do mesmo tipo de máquina A usinagem multieixo pode ser particularmente útil quando várias faces ou superfícies complexas precisam ser alcançadas sem reposicionar repetidamente a peça de trabalho, mas eixos adicionais fornecem valor apenas quando melhoram o acesso à ferramenta, a estabilidade da configuração ou a consistência geométrica.
Integrado Serviços de usinagem CNC pode apoiar projetos que exigem operações de fresagem, torneamento e multieixos dentro de uma rota de fabricação coordenada A consideração importante é como esses processos são combinados para que a geometria crítica de função seja estabelecida a partir de referências estáveis, em vez de ser dividida desnecessariamente entre configurações não relacionadas.
A experiência material é importante tanto quanto a precisão da máquina
O comportamento de usinagem de precisão muda com o material da peça de trabalho Ligas de alumínio, aços carbono, aços-liga, aços inoxidáveis, materiais fundidos e plásticos de engenharia diferem em dureza, rigidez, resposta térmica, formação de cavacos e seu efeito nas ferramentas de corte, de modo que os mesmos parâmetros de usinagem não podem simplesmente ser transferidos de um material para outro.
A condição do material também importa Um componente usinado a partir de barra ou placa começa com uma condição geométrica diferente de um produzido a partir de uma fundição ou forjamento Blanks quase-rede podem reduzir a quantidade de material que precisa ser removido, mas suas superfícies iniciais podem conter maior variação, tornando a permissão de usinagem e a seleção de dados de primeira operação especialmente importantes.
Uma oficina mecânica de precisão deve, portanto, avaliar tanto o desempenho do material quanto o comportamento de fabricação Quando paredes finas, eixos longos ou cavidades profundas estão envolvidos, a rigidez do material pode influenciar a forma como o componente responde às forças de corte Durante a remoção de material pesado, as tensões internas e as condições térmicas também podem afetar a estabilidade dimensional, o que pode exigir que o desbaste e o acabamento sejam separados, em vez de completar toda a geometria em uma operação contínua.
Workholding revela quão bem uma loja entende a precisão
Os acessórios estabelecem a relação entre a peça de trabalho e a máquina, tornando a fixação de trabalho um dos fundamentos da usinagem de precisão Mesmo que o posicionamento CNC seja altamente repetível, a peça acabada pode variar se cada peça de trabalho entrar na máquina em uma posição ligeiramente diferente ou se a força de fixação alterar a geometria do componente.
Um acessório bem projetado precisa localizar a peça de forma consistente, resistir às forças de corte e fornecer acesso suficiente para as ferramentas necessárias Ao mesmo tempo, deve evitar pressão de fixação desnecessária que poderia deformar temporariamente recursos finos ou flexíveis Um componente que parece dimensionalmente correto enquanto contido pode se mover depois de ser removido do acessório se a estratégia de fixação for mal combinada com sua geometria.
O planejamento de luminárias também precisa considerar a sequência completa de usinagem porque superfícies úteis de matérias-primas podem desaparecer durante as primeiras operações. Uma oficina mecânica de precisão deve estabelecer novos recursos de referência confiáveis antes que essas superfícies originais sejam removidas, para que configurações posteriores possam continuar a partir de geometria controlada, em vez de superfícies externas menos estáveis.
A estratégia de tolerância deve ser baseada na função parcial
Uma oficina mecânica de precisão não deve simplesmente aceitar toda tolerância restritiva sem considerar o que controla Tolerâncias apertadas podem ser essenciais para ajustes de rolamentos, interfaces de vedação, diâmetros de localização e recursos de alinhamento, mas aplicar o mesmo nível de precisão a superfícies não funcionais pode complicar a fabricação sem melhorar a montagem concluída.
Uma revisão prática de tolerância pergunta o que acontece quando um recurso se aproxima de qualquer extremidade de sua faixa permitida Se a variação pode causar interferência, vazamento, mau alinhamento, movimento instável ou outro problema funcional, o requisito merece um controle próximo do processo Se a mesma variação não tiver efeito significativo na montagem, a dimensão pode não precisar de atenção equivalente.
Os controles geométricos são igualmente importantes porque muitos componentes de precisão dependem de relacionamentos em vez de dimensões isoladas Posição, planicidade, perpendicularidade e runout podem comunicar como os recursos devem se comportar em relação aos dados funcionais Uma oficina mecânica de precisão deve ser capaz de traduzir esses requisitos em decisões de configuração, caminho de ferramenta e inspeção, em vez de tratar as informações de GD & T como uma preocupação separada do departamento de qualidade.
A estratégia de ferramentas tem um efeito direto na precisão finalizada
As ferramentas de corte experimentam forças físicas durante a usinagem, e essas forças podem causar deflexão, vibração e desgaste gradual. Esses efeitos tornam-se cada vez mais importantes quando as peças contêm bolsos profundos, pequenos raios internos, furos longos ou outros recursos que requerem ferramentas finas.
Um cortador longo que se estende profundamente em uma cavidade geralmente tem menos rigidez do que a mesma ferramenta usada com uma extensão mais curta, de modo que a geometria da peça pode influenciar a estabilidade da usinagem, mesmo quando o programa CNC está correto Raios de canto internos muito pequenos podem criar limitações semelhantes, exigindo ferramentas menores, o que pode reduzir a rigidez sem adicionar valor funcional significativo ao componente.
O desgaste da ferramenta também precisa ser considerado em toda a produção repetida Uma ferramenta que produz um protótipo preciso quando novo não permanecerá exatamente na mesma condição de corte indefinidamente, portanto, as dimensões críticas devem ser monitoradas à medida que a usinagem continua Uma oficina mecânica de precisão confiável usa feedback de inspeção, estratégias de gerenciamento de ferramentas e práticas de substituição definidas para evitar que o desgaste previsível se torne uma deriva dimensional descontrolada.
A estabilidade térmica pode influenciar a usinagem de precisão
A usinagem gera calor através da interação entre a ferramenta de corte e a peça de trabalho Dependendo do material, tamanho do componente, ciclo de usinagem e tolerâncias necessárias, as mudanças de temperatura podem influenciar as condições dimensionais durante a usinagem e a inspeção.
O desbaste pesado pode criar diferentes condições térmicas a partir do acabamento leve, o que é uma das razões pelas quais alguns processos de precisão separam a remoção de materiais importantes das operações críticas finais Depois que a geometria áspera é estabelecida, o acabamento pode ser realizado sob condições mais estáveis, permitindo que dimensões e superfícies importantes sejam produzidas com maior consistência do processo.
O tempo de medição também merece atenção porque um componente inspecionado imediatamente após a usinagem intensiva pode não estar na mesma condição térmica que uma peça estabilizada Uma boa oficina mecânica de precisão não precisa aplicar controles ambientais extremos a todos os projetos, mas deve reconhecer a variação térmica como uma possível fonte de mudança dimensional e gerenciá-la quando o desenho tornar esse efeito significativo.
A capacidade de inspeção deve corresponder ao desenho
Equipamentos avançados de usinagem fornecem pouco valor se a geometria acabada não puder ser verificada adequadamente Os métodos de inspeção devem, portanto, ser selecionados de acordo com as características mostradas no desenho, em vez de usar a mesma abordagem de medição para cada característica.
Dimensões externas simples podem ser verificadas com instrumentos calibrados convencionais, enquanto relações posicionais complexas, perfis ou controles geométricos podem exigir métodos de medição mais avançados O ponto importante é que o sistema de inspeção precisa de capacidade suficiente para distinguir a variação aceitável do processo de um problema dimensional genuíno.
A inspeção também deve usar dados significativos Se a usinagem for realizada usando um sistema de referência enquanto a medição final estabelece o componente a partir de superfícies não relacionadas, a interpretação do resultado pode se tornar desnecessariamente difícil Uma oficina mecânica de precisão deve alinhar a interpretação do desenho, as referências de fabricação e a lógica de inspeção para que todos os três descrevam o mesmo componente funcional.
A medição em processo fornece valor adicional porque pode revelar variação antes que a rota de fabricação completa seja concluída. Quando um diâmetro crítico começa a se mover gradualmente em direção ao seu limite de tolerância, a oficina pode investigar as condições das ferramentas ou do processo antes que peças adicionais sejam afetadas.
O controle de qualidade deve fazer parte da fabricação, não apenas da inspeção final
A inspeção final pode determinar se uma peça acabada atende aos requisitos especificados, mas não pode impedir a variação que já ocorreu Um processo de usinagem de precisão mais forte usa informações de qualidade durante toda a produção para identificar onde as mudanças começam e se é necessária uma ação corretiva.
Por exemplo, se um diâmetro muda gradualmente ao longo de várias peças, o desgaste da ferramenta pode estar envolvido Se uma relação posicional varia após uma configuração particular, o acessório ou estratégia de localização pode merecer atenção Se paredes finas mostram dimensões inconsistentes, forças de corte, sequência de usinagem ou condições de fixação podem estar contribuindo para o problema.
Essa abordagem transforma os dados de inspeção em feedback de processo, em vez de simplesmente um registro de aprovação ou reprovação A oficina mecânica de precisão pode usar evidências reais de fabricação para refinar ferramentas, deslocamentos, acessórios e sequências de operação, permitindo que o controle de qualidade suporte a estabilidade da produção em vez de operar somente após a conclusão do processo de usinagem.
A tabela a seguir resume as capacidades que são especialmente úteis ao avaliar uma oficina mecânica de precisão:
| Área Avaliação | O que deve ser revisado | Por que isso importa |
|---|---|---|
| Desenho interpretação | Datums, GD & T, tolerâncias e requisitos de superfície | Conecta decisões de usinagem à função de peça |
| Capacidade máquina | Requisitos de fresagem, torneamento e multieixos | Garante que o equipamento corresponda à geometria do componente |
| Experiência material | Comportamento de usinagem do material especificado | Influencia ferramentas, corte e estabilidade dimensional |
| Trabalho | Localização da fixação, suporte e fixação | Controla o posicionamento repetível e a deformação |
| Estratégia de ferramentas | Gestão de rigidez, acesso e vestuário de ferramentas | Afeta dimensões e qualidade da superfície |
| Planejamento de configuração | Número e sequência de orientações | Protege as relações entre características críticas |
| Controle de processo | Monitoramento de fontes de variação conhecidas | Suporta produção repetida consistente |
| Inspeção | Capacidade de medição e estratégia de dados | Verifica os requisitos reais de desenho |
| Suporte DFM | Identificação precoce dos riscos de fabricação | Evita a complexidade evitável antes da produção |
| Documentação | Programas, configurações e registros de inspeção | Ajuda a transferir o sucesso do protótipo para uma produção repetível |
Uma loja forte não maximiza necessariamente todas as capacidades desta lista para cada componente Em vez disso, seleciona o nível apropriado de controle de acordo com os riscos reais e os requisitos funcionais do projeto.
O acabamento superficial precisa ser avaliado separadamente do tamanho
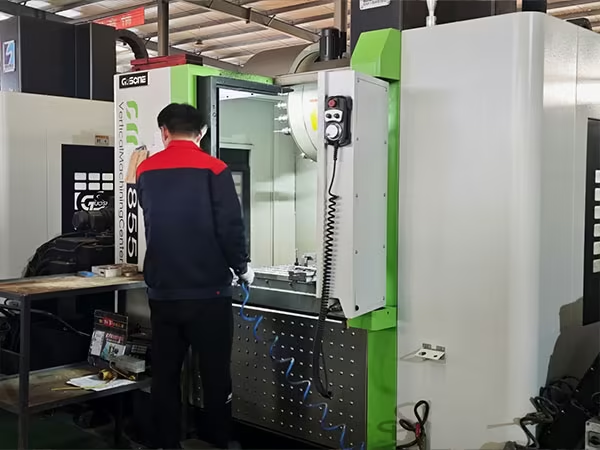
A precisão dimensional e a qualidade da superfície descrevem características diferentes Um diâmetro pode cair dentro de sua tolerância ao mesmo tempo que tem uma condição de superfície inadequada para um rolamento, área de vedação ou interface deslizante, portanto, uma oficina mecânica de precisão precisa considerar ambos os requisitos de forma independente.
A geometria da ferramenta de corte, a alimentação, o material, a vibração e o desgaste da ferramenta influenciam a superfície criada durante a usinagem. Por esta razão, especificações exigentes de acabamento superficial podem afetar o planejamento de ferramentas e operação, mesmo quando as dimensões associadas são relativamente simples.
Nem toda superfície deve receber o mesmo requisito de acabamento As interfaces funcionais podem justificar atenção adicional, enquanto as áreas de folga interna ou superfícies sem contato muitas vezes podem usar a condição normal produzida pelo processo de usinagem selecionado As especificações seletivas permitem que o fabricante concentre o controle do processo onde o componente acabado realmente se beneficia dele.
Moagem, rebarbação e outros processos secundários também podem se tornar parte da rota de fabricação quando a usinagem primária não é a maneira mais prática de estabelecer o requisito final Essas operações devem ser planejadas desde o início para que as relações de permissão de material e dados permaneçam compatíveis com o acabamento posterior.
Uma oficina mecânica de precisão deve fornecer feedback DFM útil
O projeto para capacidade de fabricação é uma das maneiras mais claras pelas quais uma oficina mecânica pode agregar valor de engenharia antes da produção Pequenas decisões de projeto podem ter um efeito significativo nos requisitos de ferramentas, manutenção de trabalho e configuração, mesmo quando não alteram a função pretendida do componente.
Um raio interno muito pequeno pode exigir um cortador menos rígido, enquanto um bolso estreito e profundo pode criar acesso difícil à ferramenta Um pequeno orifício posicionado em uma face não utilizada pode exigir uma configuração adicional, e uma parede excessivamente fina pode se tornar difícil de estabilizar durante a remoção de material pesado Nenhuma dessas características é automaticamente errada, mas cada uma deve ter uma razão funcional que justifique a complexidade de fabricação que cria.
O feedback útil do DFM deve, portanto, explicar a relação entre geometria e processo, em vez de simplesmente pedir ao cliente para simplificar o projeto Se um recurso difícil é necessário para montagem ou desempenho, a oficina mecânica deve desenvolver um processo apropriado em torno dele Se o recurso não agregar valor mensurável, um redesenho prático pode melhorar a capacidade de fabricação sem alterar a finalidade do componente.
As operações secundárias devem se adequar à rota completa de fabricação
Muitas peças de precisão requerem mais do que fresagem ou torneamento Perfuração, alargamento, mandrilamento, moagem, soldagem, encaixe manual, montagem ou outras operações secundárias podem ser necessárias antes que o componente atinja sua condição acabada.
Quando essas atividades são tratadas separadamente, as relações de referência e a sequência de fabricação podem se tornar mais difíceis de coordenar Um componente que requer soldagem seguida de usinagem final, por exemplo, precisa de permissão de material suficiente em torno de superfícies críticas para que o movimento térmico possa ser corrigido durante operações posteriores.
O mesmo princípio se aplica ao encaixe e montagem Alguns componentes complexos precisam de trabalho manual controlado, alinhamento ou acabamento após a usinagem CNC Integrado serviços maquinistas pode apoiar projetos onde o processamento manual de precisão, montagem de componentes, ferramentas ou trabalhos secundários relacionados fazem parte da rota completa de fabricação.
A questão importante não é quantos processos uma loja oferece, mas se esses processos são planejados em torno dos mesmos requisitos de desenho, dados e peças acabadas.
A capacidade do protótipo deve desenvolver o processo de produção
Um protótipo é mais do que a primeira peça física produzida a partir de um desenho Ele fornece evidências sobre o comportamento do material, a fixação de trabalho, o acesso à ferramenta, a sequência de usinagem e a inspeção que podem ser usadas para melhorar a fabricação posterior.
As primeiras partes podem mostrar que uma parede fina se move mais do que o esperado, que uma cavidade profunda precisa de uma estratégia de corte diferente ou que um dado escolhido é difícil de reproduzir durante a inspeção Essas observações devem ser incorporadas em acessórios, programas e documentação do processo, em vez de permanecer conhecimento informal com o maquinista individual que produziu o protótipo.
Isto é especialmente importante quando o componente passará para a fabricação repetida A produção de protótipos pode envolver ajustes frequentes e medições adicionais, enquanto um processo de produção maduro deve alcançar os resultados necessários através de métodos estabelecidos com menos dependência da correção manual.
Uma oficina mecânica de precisão confiável, portanto, trata a prototipagem como desenvolvimento de processos O objetivo não é apenas provar que uma peça precisa pode ser produzida, mas também entender como a mesma geometria funcional pode ser reproduzida de forma consistente.
A repetibilidade é importante para mais de uma amostra perfeita
Uma peça excepcionalmente precisa não demonstra que um processo de usinagem é estável A precisão torna-se significativa quando resultados funcionalmente aceitáveis podem ser mantidos à medida que as ferramentas se desgastam, as peças de trabalho são carregadas repetidamente e diferentes espaços em branco de material se movem através do processo de produção.
A repetibilidade depende do controle dessas condições de mudança As luminárias devem estabelecer as mesmas referências de uma parte para a próxima, a condição da ferramenta deve ser monitorada e a inspeção deve ser frequente o suficiente para identificar o movimento significativo do processo antes que os componentes acabados se tornem inaceitáveis.
A documentação suporta esta consistência porque os métodos bem sucedidos não devem depender inteiramente da memória individual Os locais de fixação, as ferramentas de corte, as sequências de operação e os pontos de inspeção importantes podem ser registados para que o conhecimento comprovado de fabrico continue a fazer parte do sistema de produção.
Ao avaliar uma oficina mecânica de precisão para fabricação contínua, é útil, portanto, perguntar como o processo é controlado após a aprovação do protótipo A capacidade de produzir uma peça difícil demonstra habilidade técnica, enquanto a capacidade de reproduzi-la de forma confiável demonstra a maturidade do processo.
A comunicação é uma capacidade de fabricação
Projetos complexos de usinagem geram questões técnicas Um desenho pode conter um recurso que é difícil de alcançar, uma tolerância pode entrar em conflito com a condição do material selecionado ou um espaço em branco inicial pode não fornecer permissão suficiente para a operação de acabamento pretendida Esses problemas precisam ser comunicados antes de se tornarem problemas de produção.
Uma oficina mecânica de precisão capaz deve ser capaz de explicar os riscos de fabricação em termos de engenharia Em vez de simplesmente dizer que um recurso é difícil, a equipe deve ser capaz de identificar se o problema envolve rigidez de ferramentas, fixação de trabalho, estratégia de configuração, estabilidade dimensional ou acessibilidade de inspeção.
A comunicação clara também melhora o gerenciamento de mudanças Quando os desenhos são revisados durante o desenvolvimento do protótipo, o processo de fabricação precisa distinguir os novos requisitos da revisão anterior e entender quais programas, acessórios ou métodos de inspeção são afetados.
A capacidade de resposta técnica deve, portanto, ser considerada parte da capacidade de usinagem Mesmo equipamentos avançados podem produzir o resultado errado quando a intenção do projeto é mal compreendida.
Sinais de alerta comuns ao avaliar uma oficina mecânica de precisão
Um sinal de alerta é uma forte ênfase nas especificações da máquina com pouca discussão sobre os requisitos de desenho, material ou funcional O equipamento é importante, mas a fabricação de precisão requer a compreensão de como o equipamento será usado para o componente específico.
Outra preocupação é a ausência de perguntas durante a cotação ou revisão técnica para uma peça genuinamente complexa Um desenho com dados exigentes, acesso difícil ou várias operações secundárias geralmente requer algum nível de interpretação do processo, portanto, a aceitação imediata sem discussão técnica pode indicar que os riscos de fabricação não foram avaliados minuciosamente.
Uma loja também deve ser capaz de explicar como as características críticas serão inspecionadas. Se um requisito geométrico difícil aparecer no desenho, mas não houver uma estratégia de verificação clara, a aceitação final pode tornar-se incerta.
A forte dependência da inspeção final é outra fraqueza potencial A detecção de problemas dimensionais somente após cada operação ter sido concluída pode resultar em correção repetida, em vez de melhoria do processo Sistemas de fabricação mais fortes usam verificações intermediárias onde fornecem feedback útil.
Finalmente, a comunicação inconsistente sobre desenhos, revisões e requisitos pode criar riscos significativos porque a usinagem de precisão depende da manutenção de uma compreensão compartilhada do componente acabado em toda a rota de produção.
Como escolher uma oficina mecânica de precisão para peças complexas
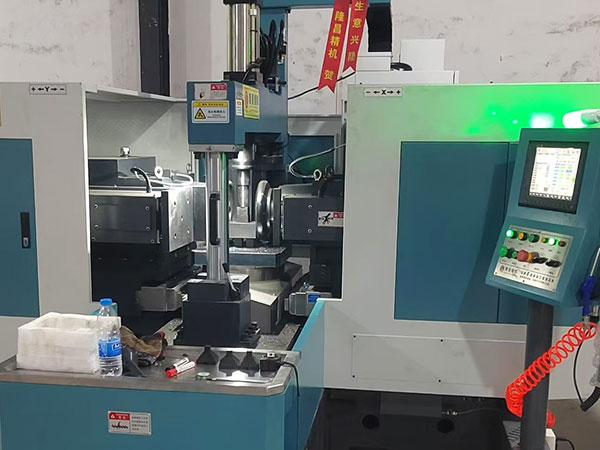
A melhor oficina mecânica de precisão para um projeto é aquela cuja capacidade de processo corresponde aos riscos reais de fabricação do componente Uma peça rotacional com diâmetros concêntricos críticos requer diferentes resistências de uma carcaça multieixo de parede fina, mesmo que ambos possam ser descritos como componentes de precisão.
Comece avaliando a interpretação do desenho e a comunicação de engenharia porque estas determinam se a oficina entende os requisitos funcionais Em seguida, considere se suas capacidades de torneamento, fresamento, multieixo e secundário correspondem à geometria da peça e se a equipe tem experiência relevante com o material necessário.
A manutenção do trabalho e a inspeção devem ser avaliadas em conjunto porque a usinagem precisa requer tanto a localização repetível da peça quanto a verificação confiável Para protótipos que podem posteriormente passar para produção repetida, também é importante entender como as lições do processo, as decisões de ferramentas e os requisitos de inspeção são documentados.
O objetivo não é simplesmente identificar a loja com o maior número de máquinas É encontrar um sistema de fabricação capaz de conectar a intenção do projeto com usinagem estável e qualidade mensurável.
Conclusão
Uma oficina mecânica de precisão deve ser avaliada como um sistema completo de engenharia e fabricação, e não como uma coleção de máquinas CNC. O equipamento estabelece a capacidade de usinagem disponível, mas a interpretação do desenho, o conhecimento do material, a manutenção do trabalho, as ferramentas, o planejamento de configuração e a inspeção determinam a eficácia com que essa capacidade é convertida em peças precisas.
O processo mais forte começa identificando as características que controlam a função do componente Os dados e tolerâncias funcionais guiam então a estratégia de usinagem, quando os dispositivos bondes estáveis e as ferramentas apropriadas permitirem que aqueles requisitos sejam reproduzidos fisicamente A inspeção fornece a evidência sobre se o processo permanece sob o controle e dá aos fabricantes a informação que podem usar para corrigir a variação antes que se torne um problema repetido.
Para peças complexas, a comunicação DFM e o desenvolvimento de protótipos acrescentam outra camada de valor porque os riscos de fabricação podem ser abordados antes que o processo se torne difícil de mudar À medida que a produção continua, a documentação e o monitoramento do processo ajudam a converter métodos de protótipos bem-sucedidos em fabricação repetível.
Escolher uma oficina mecânica de precisão deve, portanto, focar em quão bem o fornecedor entende e controla todo o caminho, desde o desenho até o componente acabado. Quando o projeto, a usinagem e a inspeção seguem a mesma lógica funcional, a precisão se torna um resultado de fabricação repetível, em vez de uma medição isolada em uma peça bem-sucedida.
Perguntas frequentes
O que faz uma oficina mecânica de precisão?
Uma oficina mecânica de precisão fabrica componentes onde dimensões controladas, relações geométricas e condições de superfície são importantes para funcionar Pode usar fresagem CNC, torneamento, mandrilamento, moagem e processos relacionados enquanto coordena ferramentas, acessórios e inspeção para produzir peças personalizadas repetíveis.
Como devo avaliar uma oficina mecânica de precisão?
Avalie a interpretação de desenho, capacidade CNC, experiência de material, suporte de trabalho, estratégia de ferramentas e métodos de inspeção, em vez de olhar apenas para as especificações da máquina Uma oficina capaz também deve identificar os riscos de fabricação precocemente e explicar como as dimensões críticas serão controladas a partir do protótipo através da produção repetida.
Por que a inspeção é importante em uma oficina mecânica de precisão?
A inspeção verifica se as dimensões críticas e as relações geométricas correspondem aos requisitos de desenho, mas também pode revelar o desgaste da ferramenta, o movimento do acessório e a deriva do processo A medição em processo permite que a equipe de fabricação identifique a variação mais cedo, em vez de descobrir problemas somente após a conclusão de cada operação de usinagem.
Uma oficina mecânica de precisão pode fabricar protótipos e peças de produção?
Sim, uma oficina mecânica de precisão pode suportar protótipos e fabricação repetida quando seus equipamentos e processos correspondem ao componente O trabalho do protótipo é especialmente útil para refinar acessórios, ferramentas e sequências de usinagem antes que condições bem-sucedidas sejam documentadas e transferidas para um processo de produção mais repetível.
Que informações devo fornecer a uma oficina mecânica de precisão?
Fornecer um desenho técnico atualizado ou modelo 3 D juntamente com requisitos de materiais, tolerâncias, especificações de superfície e outras informações funcionais importantes, dados claros e requisitos geométricos ajudam a equipe de usinagem a planejar configurações e inspeção em torno dos recursos que realmente determinam a montagem e o desempenho.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.