
A ciência por trás das peças usinadas de precisão: tolerâncias, dados e controle de processos
Lar
/
Blog
/
A ciência por trás das peças usinadas de precisão: tolerâncias, dados e controle de processos
A ciência por trás das peças usinadas de precisão: tolerâncias, dados e controle de processos
Agosto 19, 2026
Índice
Introdução
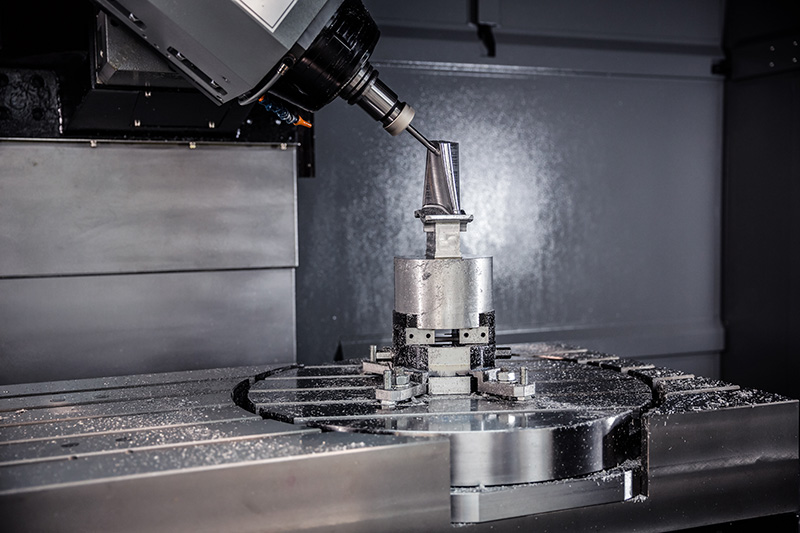
As peças usinadas de precisão são definidas por mais do que pequenas tolerâncias dimensionais Um componente pode conter um diâmetro usinado com precisão e ainda não funcionar corretamente se sua posição de furo, face de montagem, condição de superfície ou relação com outro recurso for instável Por esse motivo, a fabricação de precisão deve se concentrar em como a geometria completa funciona como um sistema, em vez de tratar cada dimensão como um alvo independente.
A diferença torna-se especialmente importante quando as peças contêm interfaces de rolamento, superfícies de vedação, furos de localização, características rotacionais controladas, paredes finas ou várias superfícies usinadas que devem se alinhar durante a montagem, Nessas situações, a precisão depende de como a intenção do projeto é traduzida em dados, configurações de usinagem, estratégias de ferramentas e métodos de inspeção.
Os equipamentos CNC modernos fornecem o movimento programado necessário para fabricar geometria complexa, mas o resultado final ainda depende de condições físicas, como comportamento do material, suporte de trabalho, forças de corte, desgaste da ferramenta e temperatura As peças usinadas de precisão são, portanto, criadas através da interação controlada entre projeto, usinagem e medição, e não apenas pelo posicionamento da máquina.
Compreender essas relações ajuda os engenheiros a criar desenhos que comunicam a função com mais clareza e ajuda os fabricantes a desenvolver processos que permanecem estáveis a partir de protótipos por meio de produção repetida.
O que são peças usinadas de precisão?
Peças usinadas de precisão são componentes produzidos através de processos controlados de remoção de material onde dimensões específicas, relações geométricas e características de superfície devem permanecer dentro dos requisitos definidos O campo mais amplo de usinagem inclui processos como torneamento, fresamento, perfuração, mandrilamento e métodos relacionados usados para moldar peças de trabalho removendo material.
O que torna um componente uma peça de precisão não é simplesmente o uso de uma máquina CNC A precisão torna-se relevante quando a variação dimensional ou geométrica pode afetar a montagem, o movimento, a vedação, o alinhamento ou outros aspectos do desempenho Um eixo simples pode, portanto, exigir maior controle de fabricação do que uma carcaça visualmente complexa se o eixo contiver vários diâmetros de rolamento fortemente relacionados.
As peças usinadas de precisão podem começar a partir de barra, placa, peças fundidas, forjadas ou outros espaços em branco preparados A forma inicial influencia a rota de usinagem porque cada tipo de peça de trabalho fornece diferentes superfícies de referência, licenças de usinagem e condições de material A estratégia de fabricação deve, portanto, levar em conta tanto a geometria final quanto a condição do material antes do início do corte.
A precisão começa com o design funcional
Um processo útil de usinagem de precisão começa identificando quais recursos realmente controlam a função do componente Um desenho pode conter dezenas de dimensões, mas apenas uma parte delas pode influenciar diretamente o ajuste, o movimento ou a montagem.
Um furo que suporta um rolamento pode precisar de tamanho e posição controlados Uma superfície de montagem pode precisar permanecer plana em relação a outra interface, enquanto um padrão de furos pode precisar de localização precisa porque conecta o componente a um conjunto maior Outras dimensões externas podem fornecer apenas folga e, portanto, exigir um controle menos restritivo.
Esta distinção é importante porque a aplicação de requisitos rigorosos em todos os lugares não necessariamente melhorar o componente acabado Em vez disso, pode fazer usinagem, fixação e inspeção mais restritiva sem criar valor funcional adicional A precisão deve ser concentrada onde a variação produz um efeito mensurável sobre o desempenho.
Os projetistas podem melhorar as peças usinadas com precisão definindo referências significativas e comunicando como os recursos importantes se relacionam com elas Quando a intenção do projeto é clara, os engenheiros de fabricação podem planejar operações de usinagem em torno das mesmas relações funcionais, em vez de tentar interpretar quais dimensões são realmente críticas após a produção já ter começado.
Projeto, usinagem e inspeção Datums Connect
Os dados fornecem um sistema de referência comum para a geometria das peças Eles permitem que os projetistas definam onde características importantes devem ser localizadas e dão aos fabricantes uma base lógica para configurar e inspecionar o componente.
Uma estratégia de dados forte deve refletir a forma como a peça funciona em sua montagem final Se um componente se senta contra uma face de montagem primária e é posicionado por um furo de localização, essas características podem fornecer referências mais significativas do que um contorno externo não relacionado.
Esta abordagem cria continuidade entre a engenharia e a fabricação O acessório de usinagem pode estabelecer o componente a partir de superfícies que correspondem ao desenho, enquanto a inspeção pode avaliar a geometria acabada a partir do mesmo sistema de referência funcional.
A má seleção de dados pode criar incerteza desnecessária Se uma peça for usinada a partir de um grupo de superfícies de referência, mas inspecionada a partir de outro, pode se tornar difícil determinar se um problema dimensional aparente vem da variação de usinagem ou da interpretação inconsistente do desenho.
Para peças usinadas com precisão, os dados devem, portanto, ser considerados antecipadamente, em vez de adicionados apenas quando o desenho estiver quase completo. Uma estratégia prática de referência torna a usinagem e a verificação de qualidade mais fáceis de controlar.
As tolerâncias devem refletir a função em vez da precisão máxima
A tolerância define a variação aceitável em torno de uma dimensão necessária ou característica geométrica Como nenhum processo de usinagem física produz geometria matematicamente perfeita, as tolerâncias estabelecem a faixa dentro da qual a peça ainda pode funcionar corretamente.
Um erro comum é assumir que uma tolerância menor significa automaticamente um componente de maior qualidade Na realidade, a tolerância correta é aquela que protege a função pretendida, mantendo-se apropriada para o material selecionado, processo e método de inspeção.
Os ajustes de rolamentos, interfaces de vedação e recursos de localização de precisão podem exigir um controle rigoroso porque pequenas mudanças dimensionais podem alterar seu comportamento Superfícies de folga, relevos externos ou geometria não funcional podem permitir uma variação significativamente maior sem afetar o desempenho.
O mesmo princípio se aplica às tolerâncias geométricas Posição, planicidade, perpendicularidade, runout e controles semelhantes devem descrever relações que importam para a montagem, em vez de serem adicionadas simplesmente para fazer um desenho parecer mais preciso.
Guia existente da Apex para Tolerâncias de usinagem CNC discute a relação entre requisitos funcionais, capacidade de fabricação e seleção de tolerância com mais detalhes.
Um desenho de precisão útil, portanto, distingue entre características críticas e geometria geral Isso dá à equipe de fabricação uma compreensão mais clara de onde a estabilidade do processo e o esforço de inspeção devem ser concentrados.
Mudanças de comportamento de materiais Estratégia de usinagem de precisão
A seleção de materiais influencia tanto o desempenho final das peças usinadas com precisão quanto a forma como essas peças se comportam durante a fabricação, ligas de alumínio, aços, aços inoxidáveis, materiais fundidos e plásticos de engenharia respondem de forma diferente às forças de corte, temperatura e fixação de trabalho.
Um material relativamente rígido pode permanecer estável enquanto características finas são usinadas, enquanto uma peça de trabalho mais flexível pode se mover sob a mesma carga de corte Materiais mais duros podem aumentar a carga e o desgaste da ferramenta, enquanto alguns materiais podem gerar calor ou lascas que exigem uma estratégia de usinagem diferente.
A condição do material pode ser tão importante quanto o tipo de material. Um tarugo usinado, fundição e forjamento podem ser todos feitos de ligas relacionadas, exigindo diferentes estratégias de configuração inicial porque sua geometria inicial e condições internas não são idênticas.
A remoção substancial de material também pode alterar a forma como uma peça de trabalho se comporta Se um componente contém tensão residual, a remoção de grandes volumes de material pode alterar o equilíbrio dentro da peça e causar movimento antes que o acabamento seja concluído, portanto, o desbaste e o acabamento podem precisar ser separados quando a estabilidade dimensional é importante.
Para peças usinadas com precisão, o material não deve ser tratado simplesmente como uma especificação de desenho É uma das variáveis que determina o ferramental, a fixação de trabalho, a sequência de usinagem e a estratégia de inspeção final.
Workholding determina se a precisão pode ser repetida
Uma máquina CNC pode seguir seu caminho programado com precisão, enquanto o componente acabado ainda varia se a peça de trabalho não estiver localizada de forma consistente, A manutenção do trabalho, portanto, forma uma das bases da usinagem de precisão.
O acessório deve segurar a peça com segurança suficiente para resistir às forças de corte, preservando o acesso à geometria necessária Ao mesmo tempo, a fixação não deve introduzir deformação desnecessária em componentes finos ou flexíveis.
Este equilíbrio pode tornar-se difícil com peças usinadas de precisão complexas Uma caixa fina pode exigir suporte em torno de uma cavidade grande, enquanto uma peça fundida irregular pode não fornecer superfícies iniciais estáveis para localização Um eixo longo pode exigir suporte adicional porque as forças de corte podem fazer com que ele se desvie durante o giro.
A sequência de fabricação também afeta o planejamento do acessório porque as superfícies de referência podem desaparecer à medida que a usinagem avança. Uma face conveniente de matéria-prima usada durante a primeira operação pode ser completamente removida posteriormente, portanto o processo deve estabelecer novas superfícies controladas antes que essa referência seja perdida.
Uma boa fixação de trabalho não é, portanto, simplesmente segurar o componente firmemente Trata-se de estabelecer uma relação repetível entre a peça, a máquina e a geometria funcional definida no desenho.
A deflexão da ferramenta de corte pode alterar a geometria concluída
Toda ferramenta de corte experimenta carga à medida que remove material Quando essa carga atua em uma ferramenta longa ou delgada, pequenas quantidades de deflexão podem ocorrer mesmo quando o próprio caminho da ferramenta programada está correto.
Isso se torna importante em cavidades profundas, pequenos raios internos e outras características que exigem ferramentas estendidas Um cortador que atinge profundamente um bolso geralmente tem menos rigidez do que a mesma ferramenta usada com uma extensão mais curta, tornando a vibração e a variação dimensional mais difíceis de controlar.
O design da peça influencia diretamente essa condição Raios de canto internos extremamente pequenos podem exigir ferramentas menores, enquanto bolsos estreitos profundos podem forçar o uso de cortadores mais longos Se esses recursos não fornecerem valor funcional, eles podem criar dificuldade de fabricação sem melhorar o desempenho da peça.
O torneamento cria um problema semelhante com peças delgadas Em vez de a ferramenta dobrar significativamente, a própria peça rotativa pode desviar sob a força de corte O diâmetro resultante pode, portanto, variar mesmo que o posicionamento da máquina permaneça correto.
As peças usinadas de precisão se beneficiam quando a geometria permite ferramentas práticas e condições de corte estáveis O projeto para capacidade de fabricação não requer a eliminação de recursos complexos, mas deve garantir que a complexidade sirva a um propósito genuíno de engenharia.
O desgaste da ferramenta deve ser gerenciado durante a produção
Uma nova aresta de corte não se comporta exatamente como a mesma ferramenta de corte após usinagem repetida À medida que as ferramentas se desgastam, as forças de corte, a geração de calor e a condição da superfície podem mudar gradualmente, criando deriva dimensional ao longo de uma corrida de produção.
Esta distinção é particularmente importante quando se passa da usinagem de protótipos para a produção repetida Um protótipo pode ser produzido com sucesso com ferramentas novas e atenção próxima do operador, enquanto os componentes posteriores precisam permanecer dentro dos mesmos requisitos à medida que a condição da ferramenta muda gradualmente.
A usinagem de precisão, portanto, requer uma estratégia para monitorar ou compensar o desgaste As dimensões críticas podem ser inspecionadas em estágios definidos, os deslocamentos da ferramenta podem ser ajustados quando apropriado e as ferramentas de corte podem ser substituídas de acordo com o comportamento comprovado do processo, e não somente após falha óbvia.
O objetivo não é eliminar o desgaste da ferramenta, que é uma parte natural da remoção de material, mas evitar que o desgaste previsível se torne uma variação descontrolada da peça Os dados de inspeção podem fornecer feedback útil, mostrando se uma dimensão está gradualmente se movendo em direção a um lado de sua faixa permitida.
Ao usinar peças de precisão repetidamente, o ferramental deve, portanto, ser tratado como uma variável de processo que muda ao longo do tempo, e não como uma condição fixa.
A estabilidade térmica é importante quando as dimensões se tornam críticas
O calor é gerado durante toda a usinagem à medida que a ferramenta de corte interage com a peça de trabalho A ferramenta, a peça e a estrutura da máquina podem sofrer mudanças de temperatura e os materiais se expandem ou contraem à medida que essas condições mudam.
Para muitos componentes gerais, o efeito pode ter pouco significado prático Quando peças usinadas com precisão contêm dimensões exigentes ou longos ciclos de usinagem, no entanto, a variação térmica pode se tornar uma fonte de inconsistência do processo.
O desbaste pesado pode introduzir diferentes condições térmicas a partir do acabamento leve A medição de um componente imediatamente após a remoção substancial do material também pode representar uma condição diferente da medição da mesma peça depois de ter estabilizado.
O planejamento do processo pode reduzir esses efeitos separando a remoção de materiais importantes do acabamento final quando necessário e mantendo condições de fabricação mais consistentes em torno de operações críticas.
O objetivo não é criar controles ambientais desnecessários para cada componente Em vez disso, o comportamento térmico deve ser considerado quando aparece variação dimensional inexplicável ou quando o desenho contém características sensíveis o suficiente para que o movimento relacionado à temperatura seja importante.
A precisão é mais fácil de reproduzir quando a usinagem e a inspeção são realizadas sob condições razoavelmente consistentes.
O acabamento superficial e a precisão dimensional são requisitos diferentes
Um componente pode satisfazer a tolerância dimensional enquanto ainda tem uma textura de superfície que é inadequada para sua função Para peças usinadas com precisão, o acabamento superficial deve, portanto, ser avaliado separadamente do tamanho e da geometria.
Assentos de rolamentos, superfícies de vedação e interfaces deslizantes podem depender tanto do controle dimensional quanto da condição da superfície Um bolso de folga ou superfície externa oculta pode não exigir o mesmo nível de acabamento, mesmo quando é usinado com precisão.
A geometria da ferramenta, alimentação, condições de corte, comportamento do material e vibração afetam a superfície deixada para trás durante a usinagem. Uma dimensão pode, portanto, permanecer correta enquanto a qualidade da superfície muda devido ao desgaste da ferramenta ou condições de corte instáveis.
Processos de acabamento secundário podem ser usados quando a operação de usinagem primária não é a maneira mais prática de estabelecer uma superfície particular A moagem, por exemplo, pode complementar a torneamento ou fresamento quando recursos selecionados exigem controle dimensional ou de superfície adicional.
O desenho mais forte especifica os requisitos de superfície onde eles suportam a função, em vez de exigir acabamentos altamente controlados em todas as áreas visíveis ou usinadas.
Planejamento de configuração protege relacionamentos entre recursos
Peças usinadas de precisão complexas geralmente requerem mais de uma orientação de usinagem Sempre que a peça de trabalho é removida, reposicionada ou referenciada novamente, o processo de fabricação deve restabelecer sua relação com a máquina.
Isso cria outra possível fonte de variação.
Suponha que um furo seja criado durante uma configuração e uma superfície de montagem seja usinada após o componente ter sido reposicionado A relação entre os dois recursos depende tanto da precisão da máquina quanto da confiabilidade da segunda configuração.
Por esta razão, características com fortes relações funcionais podem se beneficiar de serem usinadas dentro da mesma condição de referência estável sempre que a geometria e o equipamento permitirem.
A usinagem multieixo pode reduzir algum reposicionamento, dando à ferramenta de corte acesso a vários lados de um componente enquanto a peça permanece em uma configuração controlada No entanto, menos configurações não são automaticamente melhores se o acesso à ferramenta resultante ou a estabilidade do acessório se tornarem ruins.
Apex Serviços de usinagem CNC incluir fresagem, torneamento e processamento multieixo para componentes complexos de alta precisão O processo selecionado para uma peça de precisão ainda deve ser baseado em sua geometria, relações funcionais e requisitos de inspeção, em vez do número de eixos de máquina disponíveis.
O objetivo é um planejamento de configuração significativo: manter relacionamentos críticos estáveis enquanto usa operações adicionais apenas onde eles realmente melhoram a capacidade de fabricação.
Como as peças usinadas de precisão são controladas através do processo
A usinagem de precisão é mais forte quando a qualidade é incorporada em cada estágio de fabricação, em vez de ser avaliada somente após a conclusão do componente. A preparação do material, a criação de referência, a usinagem bruta, o acabamento e a inspeção devem seguir uma sequência planejada em que cada operação suporta a próxima.
As primeiras operações de usinagem geralmente estabelecem datums e superfícies de referência estáveis O desbaste então remove maiores quantidades de material, deixando estoque suficiente para o acabamento As dimensões críticas podem ser concluídas depois que a peça de trabalho atingir uma geometria mais estável, e a inspeção pode verificar se o processo permanece dentro da faixa pretendida.
Essa abordagem também ajuda a identificar onde a variação entra na produção Se uma dimensão já estiver incorreta após uma operação intermediária, o problema pode ser investigado antes que a usinagem adicional torne a causa raiz mais difícil de identificar.
A tabela a seguir resume várias variáveis que influenciam as peças usinadas de precisão e mostra por que controlar apenas o programa CNC não é suficiente.
| Fator Processo | Possível efeito na precisão | Abordagem Prática de Controle |
|---|---|---|
| Dados funcionais | Relacionamentos de recursos desalinhados | Use referências conectadas à função de montagem |
| Condição material | Movimento ou comportamento de corte inconsistente | Combine a estratégia de usinagem com o material real da peça de trabalho |
| Trabalho | Erro de posicionamento ou deformação | Use localização repetível e fixação controlada |
| Rigidez da ferramenta | Deflexão em características profundas ou estreitas | Fornecer acesso prático e geometria de ferramenta adequada |
| Desgaste ferramenta | Deriva dimensional gradual | Monitore as dimensões críticas e a condição da ferramenta |
| Configurar alterações | Erro de relacionamento entre operações | Recursos relacionados ao grupo são práticos |
| Temperatura | Variação dimensional | Manter condições consistentes para operações críticas |
| Requisitos de superfície | Problemas de interface funcional | Especifique o acabamento de acordo com a aplicação |
| Método de inspeção | Variação de processo não reconhecida | Combine a capacidade de medição com os requisitos de desenho |
| Processar documentação | Produção repetida inconsistente | Registre configurações, ferramentas e pontos de inspeção comprovados |
A tabela ilustra um princípio importante: a precisão é acumulada ao longo do processo Um sistema de inspeção final pode detectar variação, mas não pode substituir uma rota de fabricação que controla as fontes dessa variação.
A inspeção deve confirmar a função, não apenas as dimensões
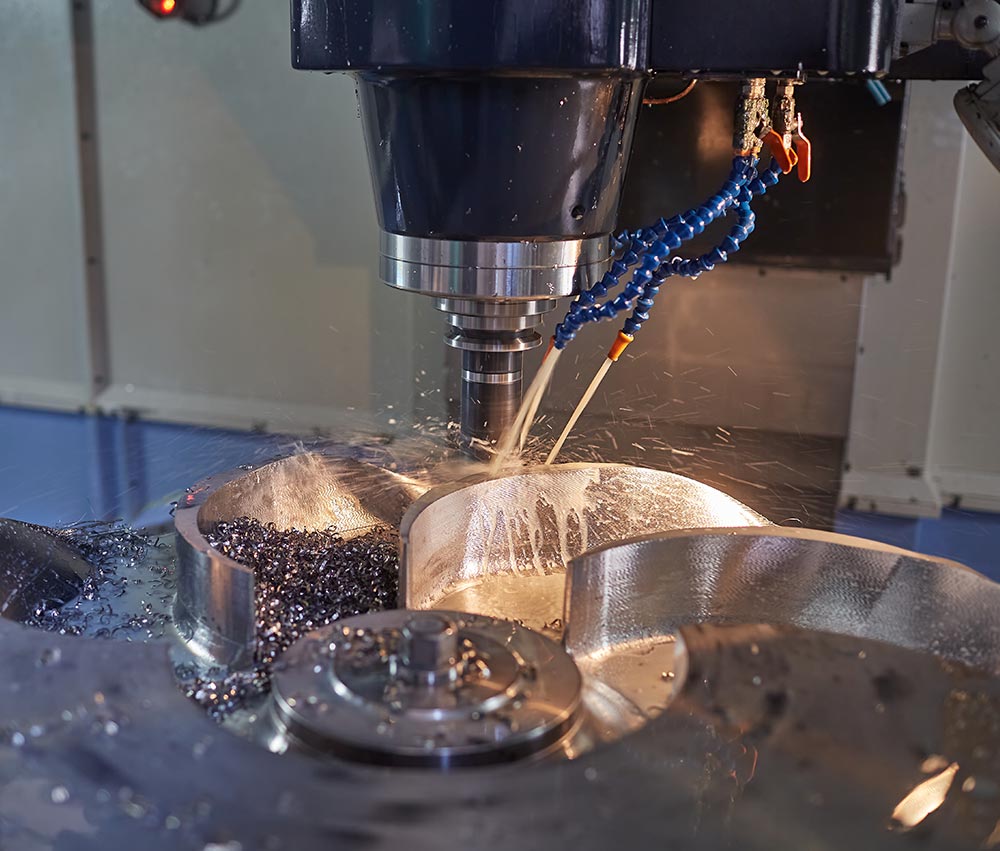
A inspeção é uma parte essencial da produção de peças usinadas com precisão porque os requisitos de fabricação precisam de um método confiável de verificação.
Diferentes características requerem diferentes estratégias de medição Diâmetros externos, furos internos, relações de superfície e características posicionais nem sempre podem ser avaliados de forma eficaz usando o mesmo tipo de instrumento de medição.
A medição também deve seguir a estrutura de dados do desenho de engenharia Se a inspeção referenciar o componente de maneira diferente dos sistemas de usinagem e projeto, interpretar o resultado pode se tornar mais difícil.
A inspeção em processo pode fornecer valor adicional detectando alterações antes que a fabricação seja concluída Um diâmetro crítico movendo-se gradualmente em direção ao seu limite de tolerância pode indicar desgaste da ferramenta, enquanto mudanças na posição do recurso podem revelar problemas de fixação ou configuração.
Isso transforma a inspeção em mais do que um processo de aceitação final Os dados de medição tornam-se feedback que ajuda os fabricantes a entender se o sistema de usinagem permanece estável.
Para peças usinadas com precisão, o departamento de qualidade e o processo de produção devem, portanto, operar como sistemas conectados e não como estágios separados.
As peças de precisão de protótipo devem desenvolver o processo de fabricação
Produzir um protótipo preciso não significa automaticamente que a rota de fabricação está pronta para produção repetida A usinagem de protótipos geralmente envolve atenção adicional, medições frequentes e ajustes com base no que a equipe de usinagem aprende com a primeira peça de trabalho.
Essas observações fornecem informações valiosas sobre o processo.
Uma parede fina pode se mover mais do que o esperado Uma cavidade profunda pode exigir uma ferramenta diferente Um dado pode ser difícil de localizar de forma consistente, ou uma superfície crítica pode ser mais fácil de terminar durante um estágio diferente de usinagem.
Essas descobertas devem ser incorporadas ao processo antes que peças adicionais sejam produzidas O projeto da fixação pode ser refinado, os caminhos da ferramenta podem ser atualizados e os pontos de inspeção podem ser ajustados de acordo com o comportamento real de fabricação.
Um protótipo bem sucedido demonstra que o componente pode ser produzido Um processo de produção bem sucedido demonstra que a mesma geometria funcional pode ser reproduzida de forma consistente sem depender de improvisação repetida.
As peças usinadas de precisão, portanto, se beneficiam quando a fabricação de protótipos é tratada como desenvolvimento de processos e não apenas como entrega de peças.
A repetibilidade é o verdadeiro teste de usinagem de precisão
A precisão e a repetibilidade estão intimamente relacionadas, mas não devem ser tratadas como conceitos idênticos Um fabricante pode produzir um componente muito próximo de suas dimensões nominais, enquanto ainda tem dificuldade em manter o mesmo resultado em peças adicionais.
A fabricação repetida introduz condições variáveis Desgaste das ferramentas, novas peças de trabalho são carregadas, os acessórios são repetidamente abertos e fechados, os lotes de matéria-prima podem mudar e as máquinas operam através de ciclos de produção estendidos.
Um processo estável precisa levar em conta essas condições.
As características críticas devem ter métodos de inspeção claramente definidos, enquanto as estratégias de ferramentas e acessórios devem permanecer consistentes o suficiente para suportar as mesmas relações de referência Os ajustes de processo devem ser baseados em tendências medidas e não em correção informal.
A documentação torna-se cada vez mais importante nesta fase Se uma sequência de usinagem específica ou ajuste de configuração for necessário para um recurso difícil, essa informação deve se tornar parte da rota de fabricação estabelecida, em vez de permanecer apenas com um operador.
A medida real da usinagem de precisão não é, portanto, o quão próxima a melhor peça está de sua dimensão nominal, mas se a geometria funcionalmente aceitável pode ser reproduzida de forma consistente ao longo da produção.
Problemas comuns de design que reduzem a precisão
Alguns problemas de precisão começam antes do início da fabricação porque a geometria do componente torna a usinagem estável desnecessariamente difícil.
Paredes não suportadas muito finas podem se mover sob forças de corte Bolsos estreitos profundos podem exigir ferramentas longas com rigidez reduzida, enquanto raios de canto internos extremamente pequenos podem restringir a seleção do cortador Recursos posicionados em muitas orientações diferentes podem aumentar a contagem de configuração mesmo quando seus requisitos funcionais são relativamente simples.
O excesso de tolerância cria outro problema comum Se quase todas as dimensões recebem um requisito restritivo, a fabricação e a inspeção tornam-se mais complicadas sem necessariamente melhorar o desempenho da montagem.
A má seleção de dados também pode reduzir a clareza Quando as características funcionais são controladas a partir de superfícies externas não relacionadas, tanto a usinagem quanto a inspeção podem ter dificuldade em reproduzir a relação de montagem pretendida.
O projeto para capacidade de fabricação ajuda a identificar essas condições antes da produção O objetivo não é remover a geometria complexa que o produto realmente requer, mas eliminar a dificuldade de fabricação que não fornece nenhuma vantagem funcional significativa.
Peças usinadas com precisão costumam ser mais fáceis de controlar quando as decisões de projeto reconhecem o comportamento físico de ferramentas, acessórios e materiais.
Quando as peças realmente precisam de usinagem de precisão?
Nem todo componente usinado requer o mesmo nível de controle dimensional A usinagem de precisão é mais valiosa quando a variação pode influenciar diretamente a função do componente.
Ajustes de rolamentos, interfaces de vedação, alinhamento rotacional, movimento controlado e posicionamento preciso são situações típicas em que a precisão da usinagem pode afetar o desempenho As peças que devem montar repetidamente com outros componentes também podem exigir um controle mais cuidadoso das relações geométricas.
Complexidade por si só não define o requisito Um componente decorativo altamente complexo pode tolerar variação relativamente generosa, enquanto um eixo cilíndrico simples pode exigir um controle muito mais apertado porque seu diâmetro e escoamento determinam como um rolamento opera.
Os engenheiros devem, portanto, determinar os requisitos de precisão considerando o que aconteceria se cada recurso se movesse dentro de sua possível faixa de fabricação.
Se uma mudança dimensional cria interferência, vazamento, desalinhamento, vibração ou outro problema funcional, esse recurso merece atenção mais próxima Se a variação não tem efeito significativo, a aplicação de um requisito desnecessariamente restritivo pode tornar o processo de fabricação mais difícil sem melhorar o produto.
Como avaliar um fabricante de peças usinadas de precisão
Avaliar um fabricante de usinagem deve começar com a capacidade do processo, em vez de especificações da máquina sozinha O equipamento CNC avançado é importante, mas a precisão confiável também depende da interpretação do desenho, design do dispositivo elétrico, conhecimento de ferramentas, experiência em materiais e inspeção.
Uma equipa de fabrico capaz deve ser capaz de identificar quais as dimensões e dados que controlam a função da peça e desenvolver a rota de maquinagem em torno desses requisitos Se o projeto contiver acesso difícil à ferramenta, paredes instáveis ou tolerâncias desnecessariamente restritivas, esses riscos devem ser identificados antes do início da produção.
A capacidade de usinagem também deve corresponder à geometria do componente As peças rotacionais podem exigir torneamento e mandrilamento, enquanto as carcaças complexas podem depender mais fortemente de operações de fresamento ou multieixo Algumas peças também podem exigir moagem ou outros processos de acabamento após a usinagem CNC primária.
A capacidade de inspeção deve corresponder às características mostradas no desenho, em vez de ser tratada como uma verificação final genérica O fabricante deve entender como os resultados da medição se relacionam com os processos de usinagem e como esses resultados podem ser usados para manter a consistência.
O parceiro de usinagem mais forte, portanto, combina equipamentos com julgamento de engenharia e controle de processo A precisão é mais confiável quando cada estágio da fabricação segue a mesma interpretação funcional do componente.
Conclusão
As peças usinadas de precisão não são criadas simplesmente pedindo a uma máquina CNC que mantenha dimensões mais apertadas A precisão confiável vem do controle da relação completa entre a intenção do projeto, o comportamento do material, os dados, a fixação de trabalho, as ferramentas, a sequência de usinagem e a inspeção.
O design funcional fornece o ponto de partida ao identificar quais recursos afetam genuinamente a montagem e o desempenho Os dados então conectam esses requisitos à fabricação e medição, enquanto a estratégia de tolerância determina quanta variação pode ser aceita sem comprometer a função.
Durante a usinagem, a fixação de trabalho e a rigidez da ferramenta influenciam se o movimento programado se torna geometria física precisa O desgaste da ferramenta e as condições térmicas podem introduzir variação ao longo do tempo, tornando o monitoramento do processo particularmente importante durante a produção repetida.
A inspeção completa o sistema fornecendo evidências sobre se a rota de fabricação permanece estável Quando essa informação é usada para melhorar a usinagem, em vez de apenas aceitar ou rejeitar peças acabadas, a precisão se torna mais previsível.
O princípio central é simples: a precisão deve ser projetada no processo em vez de inspecionada no componente final Quando o projeto, a fabricação e o trabalho de medição dos mesmos requisitos funcionais, as peças usinadas de precisão tornam-se mais fáceis de reproduzir, mais fáceis de verificar e mais confiáveis na produção repetida.
Perguntas frequentes
O que são peças usinadas de precisão?
Peças usinadas de precisão são componentes produzidos através de processos de usinagem controlados onde dimensões específicas, relações geométricas e características da superfície devem permanecer dentro de limites definidos Sua qualidade depende do projeto, material, ferramentas, workholding, estabilidade do processo e inspeção confiável, em vez de programação CNC sozinho.
Quais materiais são usados para peças usinadas com precisão?
As peças usinadas de precisão podem ser produzidas a partir de ligas de alumínio, aços, aços inoxidáveis, materiais fundidos, plásticos de engenharia e outros materiais usináveis A seleção de materiais deve considerar tanto o desempenho final quanto o comportamento de usinagem, porque a rigidez, o desgaste da ferramenta, a resposta térmica e a estabilidade dimensional podem afetar o processo.
O que determina a precisão das peças usinadas com precisão?
A precisão depende da condição da máquina, dados funcionais, estabilidade do acessório, rigidez da ferramenta de corte, desgaste da ferramenta, comportamento do material, temperatura, sequência de usinagem e inspeção. Os processos mais confiáveis controlam esses fatores juntos, de modo que as relações de características críticas permanecem consistentes durante toda a produção.
Por que os dados são importantes para peças usinadas com precisão?
Os dados criam o sistema de referência usado para localizar e medir características importantes Quando os dados refletem como o componente funciona em sua montagem final, a usinagem e a inspeção podem funcionar a partir das mesmas relações geométricas, facilitando o controle da precisão posicional e da fabricação repetida.
Como as peças usinadas com precisão podem ser tornadas mais repetíveis?
A repetibilidade melhora quando as condições bem-sucedidas do protótipo são convertidas em métodos de produção controlados Dispositivos fixos estáveis, estratégias de ferramentas documentadas, sequências de usinagem definidas e inspeção em processo ajudam a identificar o desgaste da ferramenta ou o desvio do processo antes que a variação afete os componentes concluídos.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.