
La ciencia detrás de las piezas mecanizadas de precisión: tolerancias, datos y control de procesos
Hogar
/
Blog
/
La ciencia detrás de las piezas mecanizadas de precisión: tolerancias, datos y control de procesos
La ciencia detrás de las piezas mecanizadas de precisión: tolerancias, datos y control de procesos
agosto 19, 2026
Tabla de contenidos
Introducción
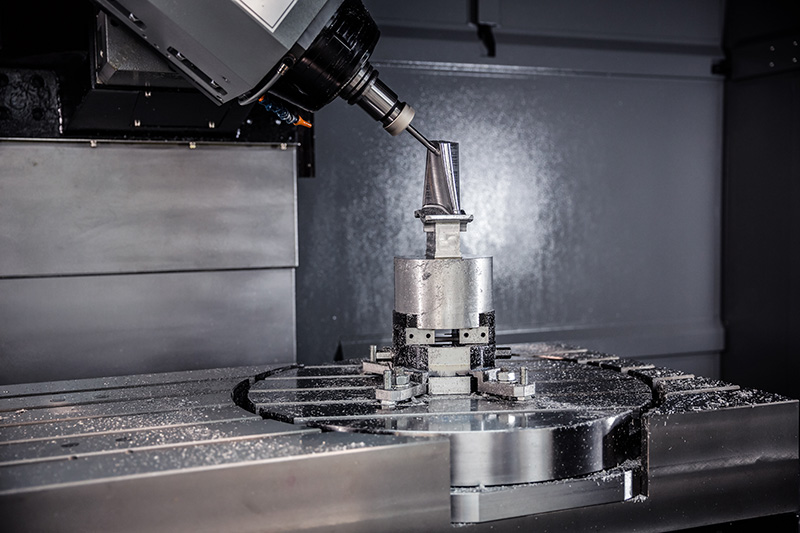
Las piezas mecanizadas de precisión se definen por tolerancias dimensionales más que pequeñas. Un componente puede contener un diámetro mecanizado con precisión y aún no funciona correctamente si la posición del orificio, la cara de montaje, la condición de la superficie o la relación con otra característica es inestable. Por esta razón, la fabricación de precisión debe centrarse en cómo funciona la geometría completa como un sistema en lugar de tratar cada dimensión como un objetivo independiente.
La diferencia se vuelve especialmente importante cuando las piezas contienen interfaces de cojinete, superficies de sellado, orificios de localización, características de rotación controladas, paredes delgadas o varias superficies mecanizadas que deben alinearse durante el ensamblaje. En estas situaciones, la precisión depende de cómo la intención del diseño se traduce en datos, configuraciones de mecanizado, estrategias de herramientas y métodos de inspección.
Los equipos CNC modernos proporcionan el movimiento programado necesario para fabricar geometría compleja, pero el resultado final aún depende de condiciones físicas como el comportamiento del material, la sujeción del trabajo, las fuerzas de corte, el desgaste de la herramienta y la temperatura. Por lo tanto, las piezas mecanizadas de precisión se crean mediante una interacción controlada entre diseño, mecanizado y medición en lugar de únicamente mediante el posicionamiento de la máquina.
Comprender estas relaciones ayuda a los ingenieros a crear dibujos que comunican la función con mayor claridad y ayuda a los fabricantes a desarrollar procesos que permanecen estables a partir de prototipos mediante producción repetida.
¿qué son las piezas mecanizadas con precisión?
Las piezas mecanizadas de precisión son componentes producidos mediante procesos controlados de eliminación de materiales donde dimensiones específicas, relaciones geométricas y características de la superficie deben permanecer dentro de los requisitos definidos. El campo más amplio de mecanizado incluye procesos como torneado, fresado, taladrado, taladrado y métodos relacionados utilizados para dar forma a piezas de trabajo mediante la eliminación de material.
Lo que hace que un componente sea una pieza de precisión no es simplemente el uso de una máquina CNC. La precisión se vuelve relevante cuando la variación dimensional o geométrica puede afectar el ensamblaje, el movimiento, el sellado, la alineación u otros aspectos del rendimiento. Por lo tanto, un eje simple puede requerir un mayor control de fabricación que una carcasa visualmente compleja si el eje contiene varios diámetros de cojinete estrechamente relacionados.
Las piezas mecanizadas de precisión pueden comenzar a partir de barras, placas, piezas fundidas, forjadas u otras piezas en bruto preparadas. La forma inicial influye en la ruta de mecanizado porque cada tipo de pieza de trabajo proporciona diferentes superficies de referencia, asignaciones de mecanizado y condiciones del material. Por lo tanto, la estrategia de fabricación debe tener en cuenta tanto la geometría final como el estado del material antes de que comience el corte.
La precisión comienza con el diseño funcional
Un útil proceso de mecanizado de precisión comienza identificando qué características realmente controlan la función del componente. Un dibujo puede contener docenas de dimensiones, pero sólo una parte de ellas puede influir directamente en el ajuste, el movimiento o el montaje.
Es posible que un orificio que soporta un cojinete necesite un tamaño y una posición controlados. Es posible que una superficie de montaje deba permanecer plana en relación con otra interfaz, mientras que un patrón de orificios puede necesitar una ubicación precisa porque conecta el componente a un conjunto más grande. Otras dimensiones externas pueden proporcionar sólo espacio libre y, por lo tanto, requerir un control menos restrictivo.
Esta distinción es importante porque la aplicación de requisitos estrictos en todas partes no necesariamente mejora el componente terminado. En cambio, puede hacer que el mecanizado, la fijación y la inspección sean más restrictivos sin crear un valor funcional adicional. La precisión debe concentrarse donde la variación produce un efecto mensurable en el rendimiento.
Los diseñadores pueden mejorar las piezas mecanizadas con precisión definiendo referencias significativas y comunicando qué características importantes se relacionan con ellas. Cuando la intención del diseño es clara, los ingenieros de fabricación pueden planificar operaciones de mecanizado en torno a las mismas relaciones funcionales en lugar de intentar interpretar qué dimensiones son realmente críticas una vez que la producción ya ha comenzado.
Datums Connect Diseño, Mecanizado e Inspección
Los datos proporcionan un sistema de referencia común para la geometría de las piezas. Permiten a los diseñadores definir dónde deben ubicarse las características importantes y brindan a los fabricantes una base lógica para configurar e inspeccionar el componente.
Una estrategia de referencia sólida debería reflejar la forma en que funciona la pieza en su ensamblaje final. Si un componente se asienta contra una cara de montaje primaria y se coloca mediante un orificio de localización, esas características pueden proporcionar referencias más significativas que un contorno exterior no relacionado.
Este enfoque crea continuidad entre la ingeniería y la fabricación. El dispositivo de mecanizado puede establecer el componente a partir de superficies que corresponden al dibujo, mientras que la inspección puede evaluar la geometría terminada desde el mismo sistema de referencia funcional.
Una mala selección de datos puede crear incertidumbre innecesaria. Si una pieza se mecaniza a partir de un grupo de superficies de referencia pero se inspecciona desde otro, puede resultar difícil determinar si un problema dimensional aparente proviene de una variación del mecanizado o de una interpretación inconsistente del dibujo.
Por lo tanto, para piezas mecanizadas con precisión, los datos de referencia deben considerarse tempranamente en lugar de agregarse sólo cuando el dibujo esté casi completo. Una estrategia de referencia práctica hace que tanto el mecanizado como la verificación de calidad sean más fáciles de controlar.
Las tolerancias deben reflejar la función en lugar de la máxima precisión
La tolerancia define la variación aceptable alrededor de una dimensión requerida o característica geométrica. Debido a que ningún proceso de mecanizado físico produce una geometría matemáticamente perfecta, las tolerancias establecen el rango dentro del cual la pieza aún puede funcionar correctamente.
Un error común es suponer que una tolerancia menor significa automáticamente un componente de mayor calidad. En realidad, la tolerancia correcta es la que protege la función prevista sin dejar de ser apropiada para el material, el proceso y el método de inspección seleccionados.
Los ajustes de rodamientos, las interfaces de sellado y las características de localización de precisión pueden requerir un control estricto porque pequeños cambios dimensionales pueden alterar su comportamiento. Las superficies libres, los relieves externos o la geometría no funcional pueden permitir una variación significativamente mayor sin afectar el rendimiento.
El mismo principio se aplica a las tolerancias geométricas. La posición, la planitud, la perpendicularidad, el descentramiento y controles similares deben describir las relaciones que importan al conjunto en lugar de agregarse simplemente para que un dibujo parezca más preciso.
Guía existente de Apex para Tolerancias de mecanizado CNC analiza con mayor detalle la relación entre los requisitos funcionales, la capacidad de fabricación y la selección de tolerancia.
Por lo tanto, un dibujo de precisión útil distingue entre características críticas y geometría general. Esto le da al equipo de fabricación una comprensión más clara de dónde deben concentrarse la estabilidad del proceso y el esfuerzo de inspección.
El comportamiento del material cambia la estrategia de mecanizado de precisión
La selección de materiales influye tanto en el rendimiento final de las piezas mecanizadas con precisión como en la forma en que se comportan durante la fabricación. Las aleaciones de aluminio, los aceros, los aceros inoxidables, los materiales fundidos y los plásticos de ingeniería responden de manera diferente a las fuerzas de corte, la temperatura y el mantenimiento.
Un material relativamente rígido puede permanecer estable mientras se mecanizan características delgadas, mientras que una pieza de trabajo más flexible puede moverse bajo la misma carga de corte. Los materiales más duros pueden aumentar la carga y el desgaste de las herramientas, mientras que algunos materiales pueden generar calor o astillas que requieren una estrategia de mecanizado diferente.
La condición del material puede ser tan importante como el tipo de material. Una palanquilla mecanizada, una fundición y una forja pueden estar hechas de aleaciones relacionadas y al mismo tiempo requerir diferentes estrategias de configuración inicial porque su geometría inicial y sus condiciones internas no son idénticas.
La eliminación sustancial de material también puede cambiar el comportamiento de una pieza de trabajo. Si un componente contiene tensión residual, eliminar grandes volúmenes de material puede alterar el equilibrio dentro de la pieza y provocar movimiento antes de que se complete el acabado. Por lo tanto, es posible que sea necesario separar el desbaste y el acabado cuando la estabilidad dimensional es importante.
Para piezas mecanizadas con precisión, el material no debe tratarse simplemente como una especificación de dibujo. Es una de las variables que determina el utillaje, el soporte de trabajo, la secuencia de mecanizado y la estrategia de inspección final.
La retención del trabajo determina si la precisión se puede repetir
Una máquina CNC puede seguir su trayectoria programada con precisión mientras que el componente terminado aún varía si la pieza de trabajo no está ubicada de manera consistente. Por lo tanto, el soporte de trabajo constituye una de las bases del mecanizado de precisión.
El dispositivo debe sujetar la pieza de forma lo suficientemente segura para resistir las fuerzas de corte y al mismo tiempo preservar el acceso a la geometría requerida. Al mismo tiempo, la sujeción no debe introducir deformaciones innecesarias en componentes delgados o flexibles.
Este equilibrio puede resultar difícil con piezas complejas mecanizadas con precisión. Una carcasa delgada puede requerir soporte alrededor de una cavidad grande, mientras que una pieza fundida irregular puede no proporcionar superficies iniciales estables para su ubicación. Un eje largo puede requerir soporte adicional porque las fuerzas de corte pueden hacer que se desvíe durante el giro.
La secuencia de fabricación también afecta la planificación de accesorios porque las superficies de referencia pueden desaparecer a medida que avanza el mecanizado. Una cara de materia prima conveniente utilizada durante la primera operación puede eliminarse por completo más adelante, por lo que el proceso debe establecer nuevas superficies controladas antes de que se pierda esa referencia.
Por lo tanto, una buena sujeción no se trata simplemente de sujetar firmemente el componente. Se trata de establecer una relación repetible entre la pieza, la máquina y la geometría funcional definida en el dibujo.
La desviación de la herramienta de corte puede cambiar la geometría terminada
Cada herramienta de corte experimenta carga al eliminar material. Cuando esa carga actúa sobre una herramienta larga o delgada, pueden ocurrir pequeñas cantidades de deflexión incluso cuando la ruta programada de la herramienta es correcta.
Esto se vuelve importante en cavidades profundas, radios internos pequeños y otras características que requieren herramientas extendidas. Un cortador que llega profundamente a un bolsillo generalmente tiene menos rigidez que la misma herramienta utilizada con una extensión más corta, lo que hace que la vibración y la variación dimensional sean más difíciles de controlar.
El diseño de la pieza influye directamente en esta condición. Los radios de las esquinas internas extremadamente pequeños pueden requerir herramientas más pequeñas, mientras que los bolsillos estrechos y profundos pueden forzar el uso de cortadores más largos. Si estas características no proporcionan valor funcional, pueden crear dificultades de fabricación sin mejorar el rendimiento de la pieza.
El torneado crea un problema similar con piezas de trabajo delgadas. En lugar de que la herramienta se doble significativamente, la propia pieza giratoria puede desviarse bajo la fuerza de corte. Por lo tanto, el diámetro resultante puede variar aunque el posicionamiento de la máquina siga siendo correcto.
Las piezas mecanizadas de precisión se benefician cuando la geometría permite herramientas prácticas y condiciones de corte estables. El diseño para la capacidad de fabricación no requiere eliminar características complejas, pero debe garantizar que la complejidad sirva a un propósito de ingeniería genuino.
El desgaste de las herramientas debe gestionarse en toda la producción
Un nuevo filo no se comporta exactamente como la misma herramienta de corte después de un mecanizado repetido. A medida que las herramientas se desgastan, las fuerzas de corte, la generación de calor y la condición de la superficie pueden cambiar gradualmente, creando una deriva dimensional a lo largo de una producción.
Esta distinción es particularmente importante cuando se pasa del mecanizado de prototipos a la producción repetida. Un prototipo se puede producir con éxito con herramientas nuevas y una estrecha atención del operador, mientras que los componentes posteriores deben permanecer dentro de los mismos requisitos a medida que la condición de la herramienta cambia gradualmente.
Por lo tanto, el mecanizado de precisión requiere una estrategia para monitorear o compensar el desgaste. Las dimensiones críticas pueden inspeccionarse en etapas definidas, las compensaciones de herramientas pueden ajustarse cuando sea apropiado y las herramientas de corte pueden reemplazarse de acuerdo con el comportamiento probado del proceso y no solo después de una falla obvia.
El objetivo no es eliminar el desgaste de la herramienta, que es una parte natural de la eliminación de material, sino evitar que el desgaste predecible se convierta en una variación incontrolada de la pieza. Los datos de inspección pueden proporcionar información útil al mostrar si una dimensión se está moviendo gradualmente hacia un lado de su rango permitido.
Por lo tanto, al mecanizar piezas de precisión repetidamente, las herramientas deben tratarse como una variable de proceso que cambia con el tiempo y no como una condición fija.
La estabilidad térmica importa cuando las dimensiones se vuelven críticas
El calor se genera durante el mecanizado a medida que la herramienta de corte interactúa con la pieza de trabajo. La herramienta, la pieza y la estructura de la máquina pueden experimentar cambios de temperatura, y los materiales se expanden o contraen a medida que cambian esas condiciones.
Para muchos componentes generales, el efecto puede tener poca importancia práctica. Sin embargo, cuando las piezas mecanizadas con precisión contienen dimensiones exigentes o ciclos de mecanizado largos, la variación térmica puede convertirse en una fuente de inconsistencia en el proceso.
El desbaste intenso puede introducir diferentes condiciones térmicas a partir del acabado ligero. Medir un componente inmediatamente después de una eliminación sustancial del material también puede representar una condición diferente a medir la misma pieza después de que se haya estabilizado.
La planificación de procesos puede reducir estos efectos separando la eliminación importante de material del acabado final cuando sea necesario y manteniendo condiciones de fabricación más consistentes en torno a operaciones críticas.
El objetivo no es crear controles ambientales innecesarios para cada componente. En cambio, se debe considerar el comportamiento térmico cuando aparece una variación dimensional inexplicable o cuando el dibujo contiene características lo suficientemente sensibles como para que importe el movimiento relacionado con la temperatura.
La precisión es más fácil de reproducir cuando el mecanizado y la inspección se realizan en condiciones razonablemente consistentes.
El acabado superficial y la precisión dimensional son requisitos diferentes
Un componente puede satisfacer la tolerancia dimensional sin dejar de tener una textura superficial inadecuada para su función. Por lo tanto, para piezas mecanizadas con precisión, el acabado de la superficie debe evaluarse por separado del tamaño y la geometría.
Los asientos de rodamientos, las superficies de sellado y las interfaces deslizantes pueden depender tanto del control dimensional como del estado de la superficie. Es posible que un bolsillo de espacio libre o una superficie externa oculta no requieran el mismo nivel de acabado incluso cuando se mecaniza con precisión.
La geometría de la herramienta, la alimentación, las condiciones de corte, el comportamiento del material y la vibración afectan la superficie que queda durante el mecanizado. Por lo tanto, una dimensión puede permanecer correcta mientras que la calidad de la superficie cambia debido al desgaste de la herramienta o a condiciones de corte inestables.
Los procesos de acabado secundario se pueden utilizar cuando la operación de mecanizado primario no es la forma más práctica de establecer una superficie particular. El rectificado, por ejemplo, puede complementar el torneado o el fresado cuando características seleccionadas requieren control dimensional o superficial adicional.
El dibujo más fuerte especifica los requisitos de la superficie donde soportan la función en lugar de exigir acabados altamente controlados en cada área visible o mecanizada.
La planificación de la configuración protege las relaciones entre funciones
Las piezas complejas mecanizadas de precisión a menudo requieren más de una orientación de mecanizado. Siempre que se retira, reposiciona o vuelve a hacer referencia a la pieza de trabajo, el proceso de fabricación debe restablecer su relación con la máquina.
Esto crea otra posible fuente de variación.
Supongamos que se crea un orificio durante una configuración y se mecaniza una superficie de montaje después de reposicionar el componente. La relación entre las dos características depende tanto de la precisión de la máquina como de la confiabilidad de la segunda configuración.
Por esta razón, las características con fuertes relaciones funcionales pueden beneficiarse de ser mecanizadas dentro de la misma condición de referencia estable siempre que la geometría y el equipo lo permitan.
El mecanizado multieje puede reducir cierto reposicionamiento al darle a la herramienta de corte acceso a varios lados de un componente mientras la pieza de trabajo permanece en una configuración controlada. Sin embargo, menos configuraciones no son automáticamente mejores si el acceso a la herramienta resultante o la estabilidad del accesorio se vuelven deficientes.
ápice Servicios de mecanizado CNC incluya fresado, torneado y procesamiento de múltiples ejes para componentes complejos de alta precisión. El proceso seleccionado para una pieza de precisión aún debe basarse en su geometría, relaciones funcionales y requisitos de inspección en lugar del número de ejes de máquina disponibles.
El objetivo es una planificación de configuración significativa: mantener estables las relaciones críticas mientras se utilizan operaciones adicionales sólo cuando realmente mejoren la capacidad de fabricación.
Cómo se controlan las piezas mecanizadas de precisión durante el proceso
El mecanizado de precisión es más fuerte cuando la calidad se integra en cada etapa de fabricación en lugar de evaluarse solo después de que se completa el componente. La preparación del material, la creación de referencias, el mecanizado rugoso, el acabado y la inspección deben seguir una secuencia planificada en la que cada operación respalde la siguiente.
Las primeras operaciones de mecanizado suelen establecer puntos de referencia y superficies de referencia estables. Luego, el desbaste elimina mayores cantidades de material y deja suficiente material para el acabado. Las dimensiones críticas se pueden completar después de que la pieza de trabajo haya alcanzado una geometría más estable, y la inspección puede verificar si el proceso permanece dentro del rango previsto.
Este enfoque también ayuda a identificar dónde entra la variación en la producción. Si una dimensión ya es incorrecta después de una operación intermedia, el problema se puede investigar antes de que un mecanizado adicional haga que la causa raíz sea más difícil de identificar.
La siguiente tabla resume varias variables que influyen en las piezas mecanizadas con precisión y muestra por qué no es suficiente controlar solo el programa CNC.
| Factor de proceso | Posible efecto sobre la precisión | Enfoque de control práctico |
|---|---|---|
| Datos funcionales | Relaciones de características desalineadas | Utilice referencias relacionadas con la función de ensamblaje |
| Estado del material | Movimiento o comportamiento de corte inconsistente | Haga coincidir la estrategia de mecanizado con el material real de la pieza de trabajo |
| Retención de trabajo | Error de posicionamiento o deformación | Utilice localización repetible y sujeción controlada |
| Rigidez de la herramienta | Deflexión en rasgos profundos o estrechos | Proporcionar acceso práctico y geometría de herramienta adecuada |
| Desgaste de herramientas | Deriva dimensional gradual | Monitorear dimensiones críticas y estado de la herramienta |
| Cambios de configuración | Error de relación entre operaciones | Características relacionadas con el grupo cuando sea práctico |
| Temperatura | Variación dimensional | Mantener condiciones consistentes para operaciones críticas |
| Requisitos de superficie | Problemas de interfaz funcional | Especifique el acabado según la aplicación |
| Método de inspección | Variación del proceso no reconocida | Haga coincidir la capacidad de medición con los requisitos de dibujo |
| Procesar documentación | Producción repetida inconsistente | Registre configuraciones, herramientas y puntos de inspección probados |
La tabla ilustra un principio importante: la precisión se acumula durante todo el proceso. Un sistema de inspección final puede detectar variaciones, pero no puede reemplazar una ruta de fabricación que controla las fuentes de esa variación.
La inspección debe confirmar la función, no solo las dimensiones
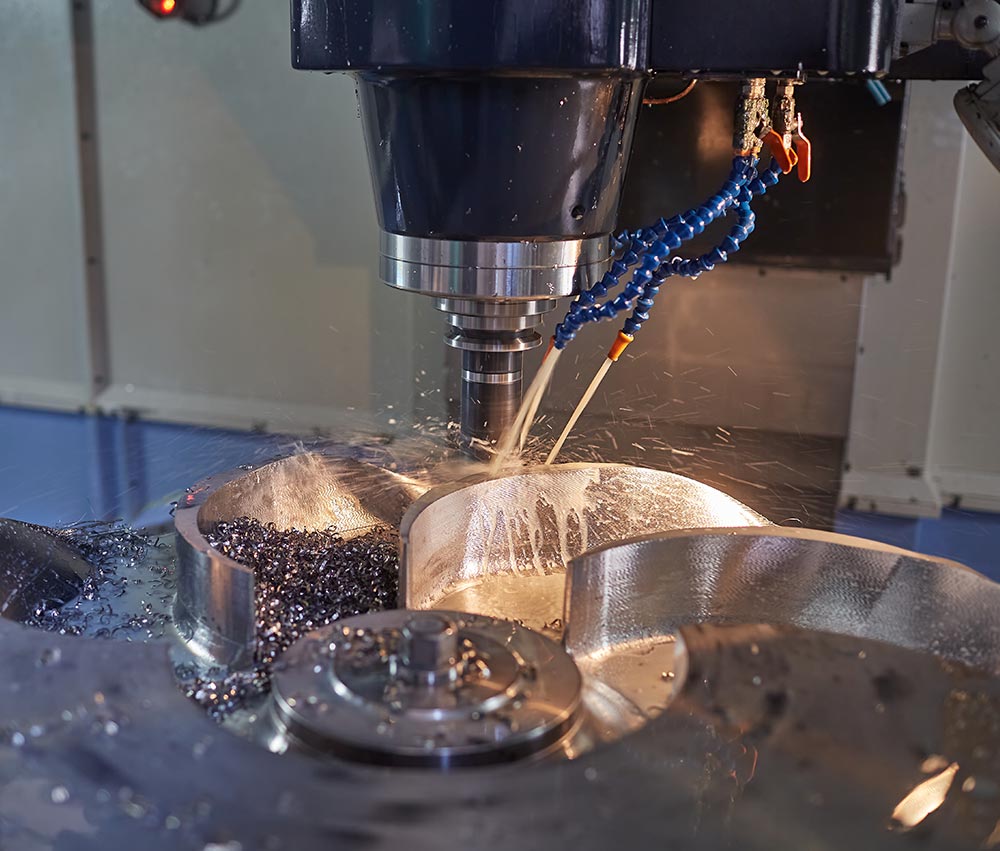
La inspección es una parte esencial de la producción de piezas mecanizadas de precisión porque los requisitos de fabricación necesitan un método confiable de verificación.
Diferentes características requieren diferentes estrategias de medición. Los diámetros externos, los orificios internos, las relaciones superficiales y las características posicionales no siempre se pueden evaluar eficazmente utilizando el mismo tipo de instrumento de medición.
La medición también debe seguir la estructura de referencia del dibujo de ingeniería. Si la inspección hace referencia al componente de manera diferente a los sistemas de mecanizado y diseño, interpretar el resultado puede resultar más difícil.
La inspección durante el proceso puede proporcionar valor adicional al detectar cambios antes de que se complete la fabricación. Un diámetro crítico que se mueve gradualmente hacia su límite de tolerancia puede indicar desgaste de la herramienta, mientras que los cambios en la posición de la característica pueden revelar problemas de instalación o accesorios.
Esto convierte la inspección en algo más que un proceso de aceptación final. Los datos de medición se convierten en retroalimentación que ayuda a los fabricantes a comprender si el sistema de mecanizado permanece estable.
Por lo tanto, para piezas mecanizadas con precisión, el departamento de calidad y el proceso de producción deben funcionar como sistemas conectados y no como etapas separadas.
Los prototipos de piezas de precisión deberían desarrollar el proceso de fabricación
Producir un prototipo preciso no significa automáticamente que la ruta de fabricación esté lista para una producción repetida. El mecanizado de prototipos a menudo implica atención adicional, mediciones frecuentes y ajustes basados en lo que el equipo de mecanizado aprende de la primera pieza de trabajo.
Esas observaciones proporcionan información valiosa sobre el proceso.
Una pared delgada puede moverse más de lo esperado. Una cavidad profunda puede requerir una herramienta diferente. Puede resultar difícil localizar un dato de manera consistente, o una superficie crítica puede ser más fácil de terminar durante una etapa diferente del mecanizado.
Estos hallazgos deben incorporarse al proceso antes de producir piezas adicionales. El diseño de los accesorios se puede perfeccionar, las trayectorias de las herramientas se pueden actualizar y los puntos de inspección se pueden ajustar según el comportamiento real de fabricación.
Un prototipo exitoso demuestra que se puede producir el componente. Un proceso de producción exitoso demuestra que la misma geometría funcional se puede reproducir de manera consistente sin depender de improvisaciones repetidas.
Por lo tanto, las piezas mecanizadas de precisión se benefician cuando la fabricación de prototipos se trata como desarrollo de procesos y no sólo como entrega de piezas.
La repetibilidad es la verdadera prueba del mecanizado de precisión
La precisión y la repetibilidad están estrechamente relacionadas, pero no deben tratarse como conceptos idénticos. Un fabricante puede producir un componente muy cercano a sus dimensiones nominales y al mismo tiempo tener dificultades para mantener el mismo resultado en piezas adicionales.
La fabricación repetida introduce condiciones cambiantes. Las herramientas se desgastan, se cargan nuevas piezas de trabajo, los accesorios se abren y cierran repetidamente, los lotes de materia prima pueden cambiar y las máquinas funcionan durante ciclos de producción prolongados.
Un proceso estable debe tener en cuenta estas condiciones.
Las características críticas deben tener métodos de inspección claramente definidos, mientras que las herramientas y las estrategias de accesorios deben seguir siendo lo suficientemente consistentes como para respaldar las mismas relaciones de referencia. Los ajustes del proceso deben basarse en tendencias medidas en lugar de correcciones informales.
La documentación adquiere cada vez más importancia en esta etapa. Si es necesario un ajuste específico de secuencia de mecanizado o de configuración para una característica difícil, esa información debería formar parte de la ruta de fabricación establecida en lugar de permanecer solo con un operador.
Por lo tanto, la verdadera medida del mecanizado de precisión no es qué tan cerca está la mejor parte de su dimensión nominal, sino si la geometría funcionalmente aceptable puede reproducirse consistentemente durante toda la producción.
Problemas de diseño comunes que reducen la precisión
Algunos problemas de precisión comienzan antes de que comience la fabricación porque la geometría del componente dificulta innecesariamente el mecanizado estable.
Las paredes muy delgadas y sin soporte pueden moverse bajo fuerzas de corte. Los bolsillos estrechos y profundos pueden requerir herramientas largas con rigidez reducida, mientras que los radios de las esquinas internas extremadamente pequeños pueden restringir la selección del cortador. Las características ubicadas en muchas orientaciones diferentes pueden aumentar el número de configuraciones incluso cuando sus requisitos funcionales son relativamente simples.
La tolerancia excesiva crea otro problema común. Si a casi todas las dimensiones se les asigna un requisito restrictivo, la fabricación y la inspección se vuelven más complicadas sin mejorar necesariamente el rendimiento del ensamblaje.
Una mala selección de datos también puede reducir la claridad. Cuando las características funcionales se controlan desde superficies externas no relacionadas, tanto el mecanizado como la inspección pueden tener dificultades para reproducir la relación de ensamblaje prevista.
El diseño para la capacidad de fabricación ayuda a identificar estas condiciones antes de la producción. El objetivo no es eliminar la geometría compleja que el producto realmente requiere, sino eliminar la dificultad de fabricación que no proporciona ninguna ventaja funcional significativa.
Las piezas mecanizadas de precisión suelen ser más fáciles de controlar cuando las decisiones de diseño reconocen el comportamiento físico de herramientas, accesorios y materiales.
¿cuándo necesitan realmente las piezas un mecanizado de precisión?
No todos los componentes mecanizados requieren el mismo nivel de control dimensional. El mecanizado de precisión es más valioso cuando la variación puede influir directamente en la función del componente.
Los ajustes de rodamientos, las interfaces de sellado, la alineación rotacional, el movimiento controlado y el posicionamiento preciso son situaciones típicas en las que la precisión del mecanizado puede afectar el rendimiento. Las piezas que deben ensamblarse repetidamente con otros componentes también pueden requerir un control más cuidadoso de las relaciones geométricas.
La complejidad por sí sola no define el requisito. Un componente decorativo altamente complejo puede tolerar una variación relativamente generosa, mientras que un eje cilíndrico simple puede requerir un control mucho más estricto porque su diámetro y descentramiento determinan cómo funciona un rodamiento.
Por lo tanto, los ingenieros deben determinar los requisitos de precisión considerando lo que sucedería si cada característica se moviera dentro de su posible rango de fabricación.
Si un cambio dimensional crea interferencias, fugas, desalineación, vibraciones u otro problema funcional, esa característica merece mayor atención. Si la variación no tiene ningún efecto significativo, aplicar un requisito innecesariamente restrictivo puede dificultar el proceso de fabricación sin mejorar el producto.
Cómo evaluar a un fabricante de piezas mecanizadas de precisión
La evaluación de un fabricante de mecanizado debe comenzar con la capacidad del proceso y no únicamente con las especificaciones de la máquina. Los equipos CNC avanzados son importantes, pero la precisión confiable también depende de la interpretación del dibujo, el diseño de los accesorios, el conocimiento de las herramientas, la experiencia de los materiales y la inspección.
Un equipo de fabricación capaz debería poder identificar qué dimensiones y puntos de referencia controlan la función de la pieza y desarrollar la ruta de mecanizado en torno a esos requisitos. Si el diseño contiene difícil acceso a herramientas, paredes inestables o tolerancias innecesariamente restrictivas, esos riesgos deben identificarse antes de que comience la producción.
La capacidad de mecanizado también debería corresponder a la geometría de los componentes. Las piezas rotacionales pueden requerir torneado y mandrinado, mientras que las carcasas complejas pueden depender más de operaciones de fresado o de múltiples ejes. Algunas piezas también pueden requerir rectificado u otros procesos de acabado después del mecanizado CNC primario.
La capacidad de inspección debe coincidir con las características mostradas en el dibujo en lugar de tratarse como una verificación final genérica. El fabricante debe comprender cómo se relacionan los resultados de las mediciones con los procesos de mecanizado y cómo esos resultados pueden usarse para mantener la coherencia.
Por lo tanto, el socio de mecanizado más fuerte combina equipos con criterio de ingeniería y control de procesos. La precisión es más confiable cuando cada etapa de fabricación sigue la misma interpretación funcional del componente.
Conclusión
Las piezas mecanizadas de precisión no se crean simplemente pidiendo a una máquina CNC que mantenga dimensiones más estrictas. La precisión confiable proviene del control de la relación completa entre la intención del diseño, el comportamiento del material, los datos de referencia, la sujeción del trabajo, las herramientas, la secuencia de mecanizado y la inspección.
El diseño funcional proporciona el punto de partida al identificar qué características afectan genuinamente el ensamblaje y el rendimiento. Luego, los datos conectan esos requisitos con la fabricación y la medición, mientras que la estrategia de tolerancia determina cuánta variación se puede aceptar sin comprometer la función.
Durante el mecanizado, el agarre y la rigidez de la herramienta influyen en si el movimiento programado se convierte en una geometría física precisa. El desgaste de las herramientas y las condiciones térmicas pueden introducir variaciones con el tiempo, lo que hace que el monitoreo del proceso sea particularmente importante durante la producción repetida.
La inspección completa el sistema proporcionando evidencia sobre si la ruta de fabricación permanece estable. Cuando esa información se utiliza para mejorar el mecanizado en lugar de aceptar o rechazar únicamente piezas terminadas, la precisión se vuelve más predecible.
El principio central es simple: la precisión debe diseñarse en el proceso en lugar de inspeccionarse en el componente final. Cuando el diseño, la fabricación y la medición funcionan a partir de los mismos requisitos funcionales, las piezas mecanizadas con precisión se vuelven más fáciles de reproducir, más fáciles de verificar y más confiables en la producción repetida.
Preguntas frecuentes
¿qué son las piezas mecanizadas con precisión?
Las piezas mecanizadas de precisión son componentes producidos mediante procesos de mecanizado controlados donde dimensiones específicas, relaciones geométricas y características de la superficie deben permanecer dentro de límites definidos. Su calidad depende del diseño, el material, las herramientas, el soporte de trabajo, la estabilidad del proceso y la inspección confiable en lugar de la programación CNC únicamente.
¿qué materiales se utilizan para piezas mecanizadas con precisión?
Se pueden producir piezas mecanizadas de precisión a partir de aleaciones de aluminio, aceros, aceros inoxidables, materiales fundidos, plásticos de ingeniería y otros materiales mecanizables. La selección de materiales debe considerar tanto el rendimiento final como el comportamiento de mecanizado porque la rigidez, el desgaste de la herramienta, la respuesta térmica y la estabilidad dimensional pueden afectar el proceso.
¿qué determina la exactitud de las piezas mecanizadas con precisión?
La precisión depende del estado de la máquina, los datos funcionales, la estabilidad del accesorio, la rigidez de las herramientas de corte, el desgaste de las herramientas, el comportamiento del material, la temperatura, la secuencia de mecanizado y la inspección. Los procesos más confiables controlan estos factores juntos, por lo que las relaciones de características críticas permanecen consistentes durante toda la producción.
¿por qué son importantes los datos de referencia para piezas mecanizadas con precisión?
Los datos crean el sistema de referencia utilizado para localizar y medir características importantes. Cuando los datos reflejan cómo funciona el componente en su ensamblaje final, el mecanizado y la inspección pueden funcionar a partir de las mismas relaciones geométricas, lo que hace que la precisión posicional y la fabricación repetida sean más fáciles de controlar.
¿cómo se pueden hacer más repetibles las piezas mecanizadas con precisión?
La repetibilidad mejora cuando las condiciones exitosas del prototipo se convierten en métodos de producción controlados. Los accesorios estables, las estrategias de herramientas documentadas, las secuencias de mecanizado definidas y la inspección durante el proceso ayudan a identificar el desgaste de la herramienta o la deriva del proceso antes de que la variación afecte a los componentes completos.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.