
العلم وراء الأجزاء الآلية الدقيقة: التفاوتات المسموح بها والمذكرات والتحكم في العمليات
بيت
/
مدونة
/
العلم وراء الأجزاء الآلية الدقيقة: التفاوتات المسموح بها والمذكرات والتحكم في العمليات
العلم وراء الأجزاء الآلية الدقيقة: التفاوتات المسموح بها والمذكرات والتحكم في العمليات
أغسطس 19، 2026
جدول المحتويات
مقدمة
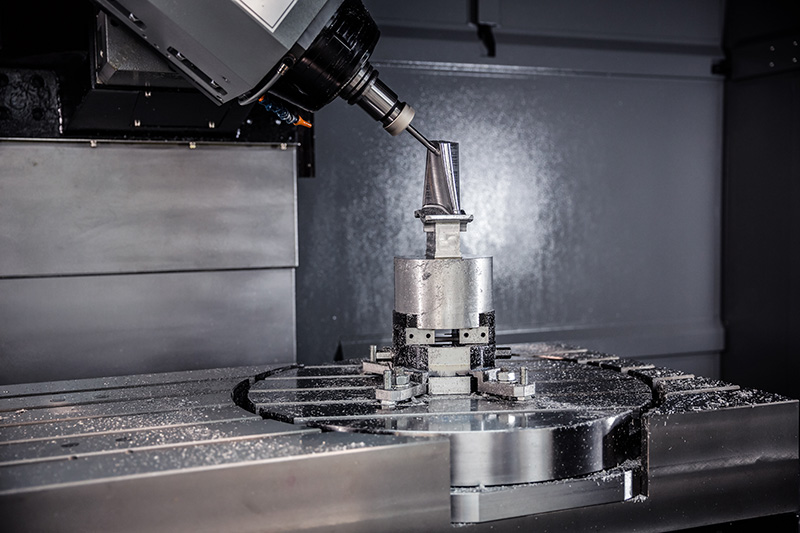
يتم تعريف الأجزاء الآلية الدقيقة بأكثر من تفاوتات الأبعاد الصغيرة. قد يحتوي المكون على قطر مُشكل بدقة ولا يزال يفشل في الأداء بشكل صحيح إذا كان موضع التجويف أو وجه التثبيت أو حالة السطح أو العلاقة بميزة أخرى غير مستقرة. ولهذا السبب، يجب أن يركز التصنيع الدقيق على كيفية عمل الهندسة الكاملة كنظام بدلاً من التعامل مع كل بُعد كهدف مستقل.
يصبح الاختلاف مهمًا بشكل خاص عندما تحتوي الأجزاء على واجهات تحمل، أو أسطح مانعة للتسرب، أو فتحات تحديد موقع، أو ميزات دوران يتم التحكم فيها، أو جدران رقيقة أو العديد من الأسطح المُشكَّلة التي يجب محاذاتها أثناء التجميع. في هذه المواقف، تعتمد الدقة على كيفية ترجمة نية التصميم إلى بيانات وإعدادات التصنيع واستراتيجيات الأدوات وطرق الفحص.
توفر معدات CNC الحديثة الحركة المبرمجة اللازمة لتصنيع هندسة معقدة، ولكن النتيجة النهائية لا تزال تعتمد على الظروف الفيزيائية مثل سلوك المواد، وعقد العمل، وقوى القطع، وتآكل الأدوات ودرجة الحرارة. ولذلك يتم إنشاء الأجزاء الآلية الدقيقة من خلال التفاعل المتحكم فيه بين التصميم والتصنيع والقياس بدلاً من تحديد موضع الماكينة وحدها.
يساعد فهم هذه العلاقات المهندسين على إنشاء رسومات تنقل الوظيفة بشكل أكثر وضوحًا ويساعد الشركات المصنعة على تطوير العمليات التي تظل مستقرة بدءًا من النماذج الأولية وحتى الإنتاج المتكرر.
ما هي الأجزاء الآلية الدقيقة؟
الأجزاء الآلية الدقيقة هي مكونات يتم إنتاجها من خلال عمليات إزالة المواد الخاضعة للرقابة حيث يجب أن تظل الأبعاد المحددة والعلاقات الهندسية وخصائص السطح ضمن متطلبات محددة. المجال الأوسع ل التصنيع يتضمن عمليات مثل الخراطة والطحن والحفر والحفر والطرق ذات الصلة المستخدمة لتشكيل قطع العمل عن طريق إزالة المواد.
ما يجعل المكون جزءًا دقيقًا ليس مجرد استخدام آلة CNC. تصبح الدقة ذات صلة عندما يؤثر الاختلاف في الأبعاد أو الهندسة على التجميع أو الحركة أو الختم أو المحاذاة أو جوانب أخرى من الأداء. لذلك قد يتطلب العمود البسيط تحكمًا أكبر في التصنيع من الغلاف المعقد بصريًا إذا كان العمود يحتوي على عدة أقطار تحمل مرتبطة بإحكام.
يمكن أن تبدأ الأجزاء الآلية الدقيقة من القضبان أو الألواح أو المسبوكات أو المطروقات أو غيرها من الفراغات المعدة. يؤثر شكل البداية على مسار التصنيع لأن كل نوع من قطع العمل يوفر أسطحًا مرجعية مختلفة وبدلات التصنيع وظروف المواد. ولذلك يجب أن تأخذ استراتيجية التصنيع في الاعتبار كلاً من الهندسة النهائية وحالة المادة قبل بدء القطع.
الدقة تبدأ بالتصميم الوظيفي
تبدأ عملية المعالجة الدقيقة المفيدة بتحديد الميزات التي تتحكم فعليًا في وظيفة المكون. قد يحتوي الرسم على عشرات الأبعاد، ولكن جزءًا منها فقط قد يؤثر بشكل مباشر على الملاءمة أو الحركة أو التجميع.
قد يحتاج التجويف الذي يدعم المحمل إلى حجم وموضع يمكن التحكم فيهما. قد يحتاج سطح التثبيت إلى البقاء مسطحًا بالنسبة لواجهة أخرى، في حين قد يحتاج نمط الثقوب إلى موقع دقيق لأنه يربط المكون بمجموعة أكبر. قد توفر الأبعاد الخارجية الأخرى الخلوص فقط وبالتالي تتطلب تحكمًا أقل تقييدًا.
يعد هذا التمييز مهمًا لأن تطبيق المتطلبات الصارمة في كل مكان لا يؤدي بالضرورة إلى تحسين المكون النهائي. وبدلاً من ذلك، يمكن أن يجعل التصنيع والتثبيت والفحص أكثر تقييدًا دون إنشاء قيمة وظيفية إضافية. يجب أن تتركز الدقة عندما يؤدي الاختلاف إلى تأثير قابل للقياس على الأداء.
يمكن للمصممين تحسين الأجزاء الآلية الدقيقة من خلال تحديد مراجع ذات معنى وإبلاغ مدى أهمية الميزات المرتبطة بها. عندما يكون هدف التصميم واضحًا، يمكن لمهندسي التصنيع تخطيط عمليات التصنيع حول نفس العلاقات الوظيفية بدلاً من محاولة تفسير الأبعاد التي تعتبر بالغة الأهمية بالفعل بعد بدء الإنتاج بالفعل.
Datums ربط التصميم والتصنيع والفحص
توفر المسندات نظامًا مرجعيًا مشتركًا لهندسة الأجزاء. فهي تسمح للمصممين بتحديد المكان الذي يجب أن توجد فيه الميزات المهمة وتمنح الشركات المصنعة أساسًا منطقيًا لإعداد المكون وفحصه.
يجب أن تعكس استراتيجية المسند القوية الطريقة التي يعمل بها الجزء في تجميعه النهائي. إذا كان أحد المكونات موضوعًا على وجه التثبيت الأساسي وتم وضعه بواسطة تجويف تحديد الموقع، فقد توفر هذه الميزات مراجع ذات معنى أكبر من الكفاف الخارجي غير ذي الصلة.
هذا النهج يخلق الاستمرارية بين الهندسة والتصنيع. يمكن لتركيبات التصنيع إنشاء المكون من الأسطح التي تتوافق مع الرسم، بينما يمكن للفحص تقييم الهندسة النهائية من نفس النظام المرجعي الوظيفي.
يمكن أن يؤدي الاختيار السيئ لمسند الإسناد إلى خلق حالة من عدم اليقين غير الضروري. إذا تم تشكيل جزء من مجموعة من الأسطح المرجعية ولكن تم فحصه من مجموعة أخرى، فقد يصبح من الصعب تحديد ما إذا كانت مشكلة الأبعاد الواضحة تأتي من اختلاف التصنيع أو من التفسير غير المتسق للرسم.
بالنسبة للأجزاء الآلية الدقيقة، يجب أخذ المسندات في الاعتبار مبكرًا بدلاً من إضافتها فقط عندما يكون الرسم على وشك الانتهاء. تعمل الإستراتيجية المرجعية العملية على تسهيل التحكم في كل من التصنيع والتحقق من الجودة.
يجب أن تعكس التفاوتات الوظيفة بدلاً من أقصى قدر من الدقة
يحدد التسامح الاختلاف المقبول حول البعد المطلوب أو الخاصية الهندسية. نظرًا لعدم وجود عملية تصنيع فيزيائية تنتج هندسة مثالية رياضيًا، فإن التفاوتات تحدد النطاق الذي لا يزال بإمكان الجزء أن يعمل ضمنه بشكل صحيح.
من الأخطاء الشائعة افتراض أن التسامح الأصغر يعني تلقائيًا مكونًا عالي الجودة. في الواقع، التسامح الصحيح هو الذي يحمي الوظيفة المقصودة مع الحفاظ على ملاءمتها للمادة والعملية وطريقة الفحص المحددة.
قد تتطلب تركيبات المحامل وواجهات الختم وميزات تحديد الموقع الدقيقة تحكمًا وثيقًا لأن التغييرات الصغيرة في الأبعاد يمكن أن تغير سلوكها. قد تسمح أسطح الخلوص أو النقوش الخارجية أو الهندسة غير الوظيفية بتباين أكبر بكثير دون التأثير على الأداء.
وينطبق نفس المبدأ على التفاوتات الهندسية. يجب أن يصف الموضع والتسطيح والعمودي والنفاذ وعناصر التحكم المماثلة العلاقات التي تهم التجميع بدلاً من إضافتها ببساطة لجعل الرسم يبدو أكثر دقة.
دليل أبيكس الحالي ل التفاوتات في التصنيع باستخدام الحاسب الآلي يناقش العلاقة بين المتطلبات الوظيفية والقدرة التصنيعية واختيار التسامح بمزيد من التفصيل.
وبالتالي فإن الرسم الدقيق المفيد يميز بين الخصائص الحرجة والهندسة العامة. وهذا يمنح فريق التصنيع فهمًا أوضح للمكان الذي يجب أن يتركز فيه استقرار العملية وجهود الفحص.
سلوك المواد يغير استراتيجية التصنيع الدقيقة
يؤثر اختيار المواد على الأداء النهائي للأجزاء الآلية الدقيقة والطريقة التي تتصرف بها تلك الأجزاء أثناء التصنيع. تستجيب سبائك الألومنيوم والفولاذ والفولاذ المقاوم للصدأ والمواد المصبوبة والبلاستيك الهندسي بشكل مختلف لقوى القطع ودرجة الحرارة والعمل.
قد تظل المادة الصلبة نسبيًا مستقرة أثناء تشكيل الميزات الرفيعة، في حين يمكن أن تتحرك قطعة العمل الأكثر مرونة تحت نفس حمل القطع. يمكن للمواد الأكثر صلابة أن تزيد من تحميل الأداة وتآكلها، في حين أن بعض المواد قد تولد حرارة أو رقائق تتطلب استراتيجية تصنيع مختلفة.
يمكن أن تكون حالة المادة بنفس أهمية نوع المادة. يمكن تصنيع الخام والصب والتزوير آليًا من سبائك ذات صلة بينما تتطلب استراتيجيات إعداد أولية مختلفة لأن هندسة البداية والظروف الداخلية ليست متطابقة.
يمكن أن تؤدي إزالة المواد بشكل كبير أيضًا إلى تغيير كيفية تصرف قطعة العمل. إذا كان أحد المكونات يحتوي على إجهاد متبقي، فإن إزالة كميات كبيرة من المادة يمكن أن تغير التوازن داخل الجزء وتتسبب في الحركة قبل اكتمال التشطيب. لذلك قد يلزم فصل التخشين والتشطيب عندما يكون استقرار الأبعاد مهمًا.
بالنسبة للأجزاء الآلية الدقيقة، لا ينبغي التعامل مع المواد ببساطة كمواصفات رسم. إنه أحد المتغيرات التي تحدد الأدوات وعقد العمل وتسلسل التصنيع واستراتيجية الفحص النهائية.
تحدد عملية العمل ما إذا كان من الممكن تكرار الدقة
يمكن لآلة CNC أن تتبع مسارها المبرمج بدقة بينما يظل المكون النهائي يتغير إذا لم يتم تحديد موقع قطعة العمل بشكل متسق. وبالتالي يشكل العمل أحد أسس التصنيع الدقيق.
يجب أن تثبت الوحدة الجزء بشكل آمن بدرجة كافية لمقاومة قوى القطع مع الحفاظ على الوصول إلى الشكل الهندسي المطلوب. وفي الوقت نفسه، يجب ألا يؤدي التثبيت إلى تشوه غير ضروري في المكونات الرفيعة أو المرنة.
يمكن أن يصبح هذا التوازن صعبًا مع الأجزاء المعقدة ذات الدقة الآلية. قد يتطلب الغلاف الرقيق دعمًا حول تجويف كبير، في حين أن الصب غير المنتظم قد لا يوفر أسطحًا أولية مستقرة لتحديد الموقع. يمكن أن يتطلب العمود الطويل دعمًا إضافيًا لأن قوى القطع قد تتسبب في انحرافه أثناء الدوران.
يؤثر تسلسل التصنيع أيضًا على تخطيط التركيبات لأن الأسطح المرجعية يمكن أن تختفي مع تقدم التصنيع. قد تتم إزالة وجه المادة الخام المريح المستخدم أثناء العملية الأولى بالكامل لاحقًا، لذلك يجب أن تنشئ العملية أسطحًا جديدة يمكن التحكم فيها قبل فقدان هذا المرجع.
وبالتالي فإن العمل الجيد لا يتعلق فقط بإمساك المكون بإحكام. يتعلق الأمر بإنشاء علاقة متكررة بين الجزء والآلة والهندسة الوظيفية المحددة في الرسم.
يمكن أن يؤدي انحراف أداة القطع إلى تغيير الهندسة النهائية
تتعرض كل أداة قطع للحمل أثناء إزالة المواد. عندما يعمل هذا الحمل على أداة طويلة أو رفيعة، يمكن أن تحدث كميات صغيرة من الانحراف حتى عندما يكون مسار الأداة المبرمج نفسه صحيحًا.
يصبح هذا مهمًا في التجاويف العميقة وأنصاف الأقطار الداخلية الصغيرة والميزات الأخرى التي تتطلب أدوات ممتدة. عادةً ما يكون القاطع الذي يصل بعمق إلى الجيب أقل صلابة من نفس الأداة المستخدمة مع امتداد أقصر، مما يجعل التحكم في الاهتزاز وتباين الأبعاد أكثر صعوبة.
يؤثر تصميم الجزء بشكل مباشر على هذه الحالة. قد يتطلب نصف قطر الزاوية الداخلية الصغير للغاية أدوات أصغر، في حين أن الجيوب الضيقة العميقة يمكن أن تجبر على استخدام قواطع أطول. إذا لم توفر هذه الميزات قيمة وظيفية، فإنها يمكن أن تخلق صعوبة في التصنيع دون تحسين أداء الأجزاء.
يؤدي الدوران إلى إنشاء مشكلة مماثلة مع قطع العمل النحيلة. بدلاً من ثني الأداة بشكل كبير، قد ينحرف الجزء الدوار نفسه تحت قوة القطع. وبالتالي يمكن أن يختلف القطر الناتج على الرغم من أن موضع الماكينة يظل صحيحًا.
تستفيد الأجزاء الآلية الدقيقة عندما تسمح الهندسة بأدوات عملية وظروف قطع مستقرة. لا يتطلب التصميم من أجل قابلية التصنيع التخلص من الميزات المعقدة، ولكن يجب أن يضمن أن التعقيد يخدم غرضًا هندسيًا حقيقيًا.
يجب إدارة ملابس الأدوات عبر الإنتاج
لا تتصرف حافة القطع الجديدة تمامًا مثل نفس أداة القطع بعد المعالجة المتكررة. مع تآكل الأدوات، يمكن أن تتغير قوى القطع وتوليد الحرارة وحالة السطح تدريجيًا، مما يؤدي إلى انحراف الأبعاد خلال فترة الإنتاج.
هذا التمييز مهم بشكل خاص عند الانتقال من تصنيع النموذج الأولي إلى الإنتاج المتكرر. قد يتم إنتاج النموذج الأولي بنجاح باستخدام أدوات جديدة واهتمام وثيق من المشغل، بينما يجب أن تظل المكونات اللاحقة ضمن نفس المتطلبات مع تغير حالة الأداة تدريجيًا.
ولذلك تتطلب المعالجة الدقيقة استراتيجية لمراقبة التآكل أو التعويض عنه. يمكن فحص الأبعاد الحرجة في مراحل محددة، ويمكن تعديل إزاحات الأدوات عندما يكون ذلك مناسبًا، ويمكن استبدال أدوات القطع وفقًا لسلوك العملية المثبت وليس فقط بعد فشل واضح.
الهدف ليس القضاء على تآكل الأداة، وهو جزء طبيعي من إزالة المواد، ولكن منع التآكل المتوقع من أن يصبح اختلافًا غير متحكم فيه في الأجزاء. يمكن أن توفر بيانات الفحص تعليقات مفيدة من خلال إظهار ما إذا كان البعد يتحرك تدريجيًا نحو جانب واحد من نطاقه المسموح به.
عند تصنيع الأجزاء الدقيقة بشكل متكرر، يجب التعامل مع الأدوات كمتغير عملية يتغير بمرور الوقت وليس كشرط ثابت.
الاستقرار الحراري مهم عندما تصبح الأبعاد حرجة
يتم توليد الحرارة في جميع أنحاء التصنيع حيث تتفاعل أداة القطع مع قطعة العمل. يمكن أن تتعرض الأداة والجزء وهيكل الآلة لتغيرات في درجات الحرارة، وتتوسع المواد أو تتقلص مع تغير تلك الظروف.
بالنسبة للعديد من المكونات العامة، قد يكون للتأثير أهمية عملية قليلة. عندما تحتوي الأجزاء المصنعة بدقة على أبعاد صعبة أو دورات تصنيع طويلة، يمكن أن يصبح التغير الحراري أحد مصادر عدم اتساق العملية.
يمكن أن يؤدي التخشين الثقيل إلى ظروف حرارية مختلفة عن التشطيب الخفيف. قد يمثل قياس المكون مباشرة بعد إزالة المادة بشكل كبير أيضًا حالة مختلفة عن قياس نفس الجزء بعد استقراره.
يمكن لتخطيط العملية أن يقلل من هذه التأثيرات عن طريق فصل إزالة المواد الرئيسية عن التشطيب النهائي عند الضرورة وعن طريق الحفاظ على ظروف تصنيع أكثر اتساقًا حول العمليات الحيوية.
الهدف ليس إنشاء ضوابط بيئية غير ضرورية لكل مكون. بدلاً من ذلك، ينبغي أخذ السلوك الحراري في الاعتبار عند ظهور اختلاف غير مبرر في الأبعاد أو عندما يحتوي الرسم على ميزات حساسة بدرجة كافية لأهمية الحركة المرتبطة بدرجة الحرارة.
من الأسهل إعادة إنتاج الدقة عند إجراء المعالجة والفحص في ظل ظروف متسقة إلى حد معقول.
تشطيب السطح ودقة الأبعاد متطلبات مختلفة
يمكن للمكون أن يفي بتسامح الأبعاد مع الحفاظ على نسيج سطحي غير مناسب لوظيفته. بالنسبة للأجزاء المصنعة بدقة، يجب تقييم تشطيب السطح بشكل منفصل عن الحجم والهندسة.
قد تعتمد المقاعد الحاملة وأسطح الختم والواجهات المنزلقة على التحكم في الأبعاد وحالة السطح. قد لا يتطلب جيب الخلوص أو السطح الخارجي المخفي نفس مستوى التشطيب حتى عندما يتم تشكيله بدقة.
تؤثر هندسة الأداة والتغذية وظروف القطع وسلوك المواد والاهتزاز على السطح المتبقي أثناء التشغيل الآلي. وبالتالي قد يظل البعد صحيحًا بينما تتغير جودة السطح بسبب تآكل الأداة أو ظروف القطع غير المستقرة.
يمكن استخدام عمليات التشطيب الثانوية عندما لا تكون عملية التشغيل الأولية هي الطريقة الأكثر عملية لإنشاء سطح معين. على سبيل المثال، قد يكمل الطحن الخراطة أو الطحن عندما تتطلب الميزات المحددة تحكمًا إضافيًا في الأبعاد أو السطح.
يحدد الرسم الأقوى متطلبات السطح حيث تدعم الوظيفة بدلاً من المطالبة بتشطيبات يتم التحكم فيها بشكل كبير عبر كل منطقة مرئية أو مُشكَّلة آليًا.
تخطيط الإعداد يحمي العلاقات بين الميزات
غالبًا ما تتطلب الأجزاء الآلية الدقيقة المعقدة أكثر من اتجاه واحد للتصنيع. عندما تتم إزالة قطعة العمل أو إعادة وضعها أو الرجوع إليها مرة أخرى، يجب أن تعيد عملية التصنيع تأسيس علاقتها مع الآلة.
وهذا يخلق مصدرًا محتملاً آخر للتنوع.
لنفترض أنه تم إنشاء تجويف أثناء إعداد واحد وتم تشكيل سطح التثبيت بعد إعادة وضع المكون. تعتمد العلاقة بين الميزتين على دقة الماكينة وموثوقية الإعداد الثاني.
لهذا السبب، يمكن أن تستفيد الميزات ذات العلاقات الوظيفية القوية من تشكيلها ضمن نفس الحالة المرجعية المستقرة عندما تسمح الهندسة والمعدات بذلك.
يمكن أن تؤدي المعالجة متعددة المحاور إلى تقليل بعض عمليات إعادة التموضع عن طريق منح أداة القطع إمكانية الوصول إلى عدة جوانب من المكون بينما تظل قطعة العمل في إعداد متحكم فيه. ومع ذلك، فإن عددًا أقل من الإعدادات لا يكون أفضل تلقائيًا إذا أصبح الوصول إلى الأداة أو استقرار التثبيت الناتج ضعيفًا.
قمة خدمات التصنيع باستخدام الحاسب الآلي تشمل الطحن والخراطة والمعالجة متعددة المحاور للمكونات المعقدة عالية الدقة. يجب أن تظل العملية المختارة للجزء الدقيق تعتمد على هندسته وعلاقاته الوظيفية ومتطلبات الفحص بدلاً من عدد محاور الماكينة المتاحة.
الهدف هو تخطيط إعداد هادف: الحفاظ على استقرار العلاقات الحرجة مع استخدام عمليات إضافية فقط حيث تعمل على تحسين قابلية التصنيع بشكل حقيقي.
كيف يتم التحكم في الأجزاء الآلية الدقيقة من خلال العملية
تكون المعالجة الدقيقة أقوى عندما يتم دمج الجودة في كل مرحلة تصنيع بدلاً من تقييمها فقط بعد اكتمال المكون. يجب أن يتبع إعداد المواد وإنشاء المراجع والتصنيع الخام والتشطيب والفحص تسلسلًا مخططًا تدعم فيه كل عملية العملية التالية.
غالبًا ما تقوم عمليات التصنيع المبكرة بإنشاء مسندات وأسطح مرجعية مستقرة. ثم يقوم التخشين بإزالة كميات أكبر من المواد مع ترك مخزون كافٍ للتشطيب. يمكن إكمال الأبعاد الحرجة بعد وصول قطعة العمل إلى هندسة أكثر استقرارًا، ويمكن للفحص التحقق مما إذا كانت العملية تظل ضمن النطاق المقصود.
يساعد هذا الأسلوب أيضًا في تحديد مكان دخول الاختلاف إلى الإنتاج. إذا كان البعد غير صحيح بالفعل بعد عملية وسيطة، فيمكن التحقيق في المشكلة قبل أن تؤدي المعالجة الإضافية إلى صعوبة تحديد السبب الجذري.
يلخص الجدول التالي العديد من المتغيرات التي تؤثر على الأجزاء الآلية الدقيقة ويوضح سبب عدم كفاية التحكم في برنامج CNC فقط.
| عامل العملية | التأثير المحتمل على الدقة | نهج التحكم العملي |
|---|---|---|
| المسندات الوظيفية | علاقات الميزات غير المتوافقة | استخدم المراجع المتصلة بوظيفة التجميع |
| الحالة المادية | الحركة أو سلوك القطع غير المتسق | مطابقة استراتيجية التصنيع مع مادة قطعة العمل الفعلية |
| العمل | خطأ تحديد المواقع أو التشوه | استخدم تحديد الموقع بشكل متكرر والتثبيت المتحكم فيه |
| صلابة الأداة | الانحراف في الميزات العميقة أو الضيقة | توفير الوصول العملي وهندسة الأداة المناسبة |
| ارتداء الأداة | الانجراف الأبعاد تدريجيا | مراقبة الأبعاد الحرجة وحالة الأداة |
| تغييرات الإعداد | خطأ في العلاقة بين العمليات | الميزات المتعلقة بالمجموعة حيثما كان ذلك عمليًا |
| درجة حرارة | اختلاف الأبعاد | الحفاظ على ظروف متسقة للعمليات الحرجة |
| متطلبات السطح | مشاكل الواجهة الوظيفية | حدد النهاية وفقًا للتطبيق |
| طريقة التفتيش | اختلاف العملية غير المعترف به | مطابقة القدرة على القياس لمتطلبات الرسم |
| وثائق العملية | تكرار الإنتاج غير متسق | سجل الإعدادات والأدوات ونقاط التفتيش التي أثبتت جدواها |
يوضح الجدول مبدأً مهمًا: يتم تجميع الدقة طوال العملية. يمكن لنظام الفحص النهائي اكتشاف التباين، لكنه لا يمكن أن يحل محل مسار التصنيع الذي يتحكم في مصادر هذا الاختلاف.
يجب أن يؤكد التفتيش الوظيفة، وليس الأبعاد فقط
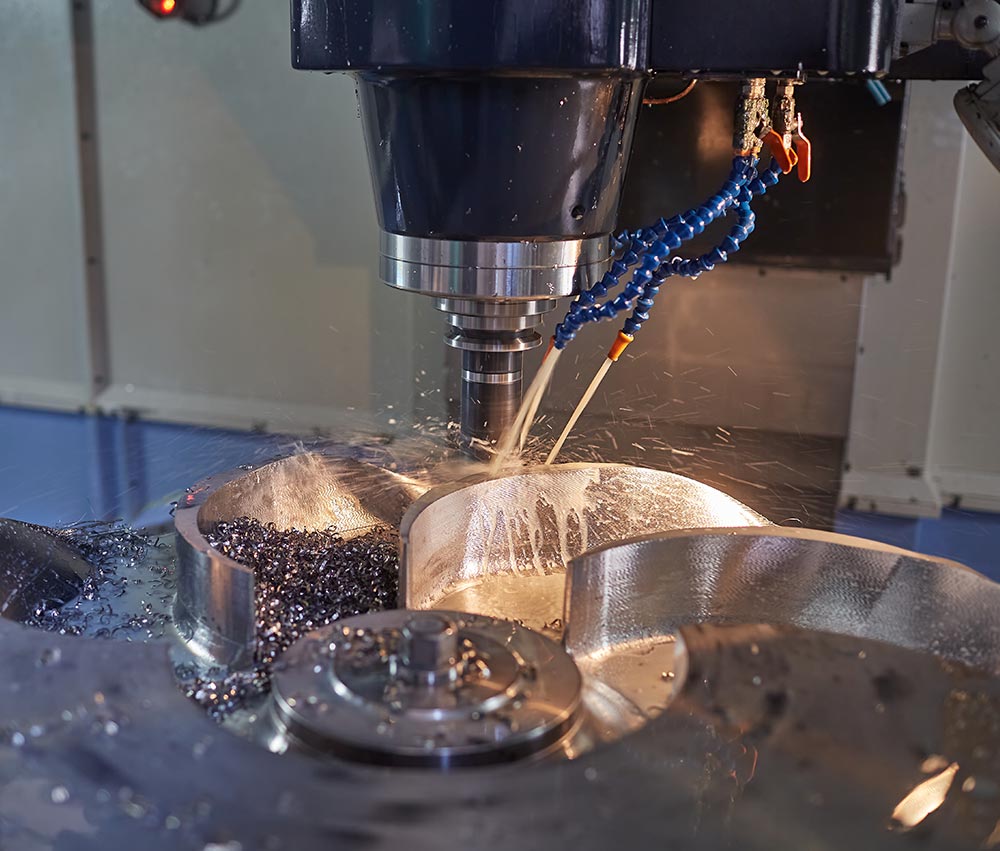
يعد الفحص جزءًا أساسيًا من إنتاج الأجزاء الآلية الدقيقة لأن متطلبات التصنيع تحتاج إلى طريقة موثوقة للتحقق.
تتطلب الميزات المختلفة استراتيجيات قياس مختلفة. لا يمكن دائمًا تقييم الأقطار الخارجية والتجويف الداخلي والعلاقات السطحية والخصائص الموضعية بشكل فعال باستخدام نفس النوع من أدوات القياس.
يجب أن يتبع القياس أيضًا هيكل المسند للرسم الهندسي. إذا كان الفحص يشير إلى المكون بشكل مختلف عن أنظمة التصنيع والتصميم، فقد يصبح تفسير النتيجة أكثر صعوبة.
يمكن أن يوفر الفحص أثناء العملية قيمة إضافية عن طريق اكتشاف التغييرات قبل اكتمال التصنيع. يمكن أن يشير القطر الحرج الذي يتحرك تدريجيًا نحو حد التسامح إلى تآكل الأداة، بينما يمكن أن تكشف التغييرات في موضع الميزة عن مشكلات في التركيب أو الإعداد.
وهذا يحول التفتيش إلى أكثر من مجرد عملية قبول نهائية. تصبح بيانات القياس بمثابة تعليقات تساعد الشركات المصنعة على فهم ما إذا كان نظام التصنيع يظل مستقرًا.
بالنسبة للأجزاء الآلية الدقيقة، يجب أن يعمل قسم الجودة وعملية الإنتاج كأنظمة متصلة وليس كمراحل منفصلة.
يجب أن تعمل الأجزاء الدقيقة النموذجية على تطوير عملية التصنيع
إن إنتاج نموذج أولي دقيق لا يعني تلقائيًا أن طريق التصنيع جاهز للإنتاج المتكرر. غالبًا ما تتضمن معالجة النماذج الأولية اهتمامًا إضافيًا وقياسات وتعديلات متكررة بناءً على ما يتعلمه فريق المعالجة من قطعة العمل الأولى.
توفر هذه الملاحظات معلومات عملية قيمة.
قد يتحرك جدار رقيق أكثر من المتوقع. قد يتطلب التجويف العميق أداة مختلفة. قد يكون من الصعب تحديد موقع المسند بشكل متسق، أو قد يكون من الأسهل إنهاء السطح الحرج خلال مرحلة مختلفة من التصنيع.
وينبغي دمج هذه النتائج في العملية قبل إنتاج أجزاء إضافية. يمكن تحسين تصميم التركيبات وتحديث مسارات الأدوات وتعديل نقاط الفحص وفقًا لسلوك التصنيع الفعلي.
يوضح النموذج الأولي الناجح أنه يمكن إنتاج المكون. توضح عملية الإنتاج الناجحة أنه يمكن إعادة إنتاج نفس الهندسة الوظيفية باستمرار دون الاعتماد على الارتجال المتكرر.
وبالتالي تستفيد الأجزاء الآلية الدقيقة عندما يتم التعامل مع تصنيع النموذج الأولي على أنه تطوير للعملية وليس فقط على أنه تسليم جزء.
التكرار هو الاختبار الحقيقي للتصنيع الدقيق
ترتبط الدقة والتكرار ارتباطًا وثيقًا ولكن لا ينبغي التعامل معهما كمفاهيم متطابقة. قد تنتج الشركة المصنعة مكونًا واحدًا قريبًا جدًا من أبعاده الاسمية بينما لا تزال تواجه صعوبة في الحفاظ على نفس النتيجة عبر أجزاء إضافية.
التصنيع المتكرر يقدم ظروفًا متغيرة. تآكل الأدوات، وتحميل قطع العمل الجديدة، وفتح التركيبات وإغلاقها بشكل متكرر، وقد تتغير دفعات المواد الخام وتعمل الآلات من خلال دورات إنتاج ممتدة.
تحتاج العملية المستقرة إلى مراعاة هذه الظروف.
يجب أن تحتوي الميزات الحرجة على طرق فحص محددة بوضوح، في حين يجب أن تظل استراتيجيات الأدوات والتركيبات متسقة بما يكفي لدعم نفس العلاقات المرجعية. وينبغي أن تستند تعديلات العملية إلى الاتجاهات المقاسة بدلاً من التصحيح غير الرسمي.
تصبح الوثائق ذات أهمية متزايدة في هذه المرحلة. إذا كان تسلسل التصنيع المحدد أو تعديل الإعداد ضروريًا لميزة واحدة صعبة، فيجب أن تصبح هذه المعلومات جزءًا من مسار التصنيع المحدد بدلاً من البقاء مع مشغل واحد فقط.
وبالتالي فإن المقياس الحقيقي للتصنيع الدقيق ليس مدى قرب الجزء الأفضل من بعده الاسمي، ولكن ما إذا كان من الممكن إعادة إنتاج الهندسة المقبولة وظيفيًا بشكل متسق طوال فترة الإنتاج.
مشاكل التصميم الشائعة التي تقلل من الدقة
تبدأ بعض مشكلات الدقة قبل بدء التصنيع لأن هندسة المكونات تجعل المعالجة المستقرة صعبة بلا داع.
يمكن للجدران الرفيعة جدًا غير المدعومة أن تتحرك تحت قوى القطع. قد تتطلب الجيوب الضيقة العميقة أدوات طويلة ذات صلابة منخفضة، في حين أن نصف قطر الزاوية الداخلية الصغيرة للغاية يمكن أن تقيد اختيار القاطع. يمكن للميزات الموضوعة عبر العديد من الاتجاهات المختلفة أن تزيد من عدد الإعدادات حتى عندما تكون متطلباتها الوظيفية بسيطة نسبيًا.
الإفراط في التسامح يخلق مشكلة شائعة أخرى. إذا تم تعيين متطلبات مقيدة لكل بُعد تقريبًا، يصبح التصنيع والتفتيش أكثر تعقيدًا دون تحسين أداء التجميع بالضرورة.
يمكن أن يؤدي اختيار المسند السيئ أيضًا إلى تقليل الوضوح. عندما يتم التحكم في الميزات الوظيفية من أسطح خارجية غير ذات صلة، قد يواجه كل من التصنيع والفحص صعوبة في إعادة إنتاج علاقة التجميع المقصودة.
يساعد التصميم من أجل قابلية التصنيع على تحديد هذه الظروف قبل الإنتاج. الهدف ليس إزالة الهندسة المعقدة التي يتطلبها المنتج حقًا، ولكن التخلص من صعوبة التصنيع التي لا توفر أي ميزة وظيفية ذات معنى.
غالبًا ما يكون التحكم في الأجزاء الآلية الدقيقة أسهل عندما تعترف قرارات التصميم بالسلوك المادي للأدوات والتركيبات والمواد.
متى تحتاج الأجزاء فعليًا إلى تصنيع دقيق؟
لا يتطلب كل مكون مُشكل نفس المستوى من التحكم في الأبعاد. تكون المعالجة الدقيقة أكثر قيمة عندما يمكن أن يؤثر الاختلاف بشكل مباشر على وظيفة المكون.
تعد تركيبات المحامل وواجهات الختم والمحاذاة الدورانية والحركة المتحكم فيها وتحديد المواقع الدقيقة من المواقف النموذجية التي يمكن أن تؤثر فيها دقة التشغيل الآلي على الأداء. الأجزاء التي يجب تجميعها بشكل متكرر مع مكونات أخرى قد تتطلب أيضًا تحكمًا أكثر دقة في العلاقات الهندسية.
التعقيد وحده لا يحدد المتطلبات. قد يتحمل المكون الزخرفي شديد التعقيد تنوعًا كبيرًا نسبيًا، في حين أن العمود الأسطواني البسيط يمكن أن يتطلب تحكمًا أكثر إحكامًا لأن قطره ونفاده يحددان كيفية عمل المحمل.
ولذلك يجب على المهندسين تحديد متطلبات الدقة من خلال النظر في ما يمكن أن يحدث إذا انتقلت كل ميزة ضمن نطاق التصنيع المحتمل الخاص بها.
إذا أدى تغيير الأبعاد إلى حدوث تداخل أو تسرب أو اختلال أو اهتزاز أو مشكلة وظيفية أخرى، فإن هذه الميزة تستحق اهتمامًا أكبر. إذا لم يكن للتغيير أي تأثير ذي معنى، فإن تطبيق متطلبات تقييدية غير ضرورية يمكن أن يجعل عملية التصنيع أكثر صعوبة دون تحسين المنتج.
كيفية تقييم الشركة المصنعة لقطع الغيار الآلية الدقيقة
يجب أن يبدأ تقييم الشركة المصنعة للآلات بقدرة العملية بدلاً من مواصفات الماكينة وحدها. تعد معدات CNC المتقدمة مهمة، ولكن الدقة الموثوقة تعتمد أيضًا على تفسير الرسم وتصميم التركيبات ومعرفة الأدوات والخبرة المادية والفحص.
يجب أن يكون فريق التصنيع القادر قادرًا على تحديد الأبعاد والمواعيد التي تتحكم في وظيفة الجزء وتطوير مسار التصنيع حول تلك المتطلبات. إذا كان التصميم يحتوي على صعوبة الوصول إلى الأدوات أو جدران غير مستقرة أو تفاوتات مقيدة دون داع، فيجب تحديد تلك المخاطر قبل بدء الإنتاج.
يجب أن تتوافق قدرة التصنيع أيضًا مع هندسة المكونات. قد تتطلب الأجزاء الدوارة الخراطة والحفر، في حين قد تعتمد العلب المعقدة بشكل أكبر على الطحن أو العمليات متعددة المحاور. قد تتطلب بعض الأجزاء أيضًا عمليات طحن أو تشطيب أخرى بعد المعالجة الأولية باستخدام الحاسب الآلي.
يجب أن تتطابق قدرة الفحص مع الخصائص الموضحة في الرسم بدلاً من التعامل معها كفحص نهائي عام. يجب أن تفهم الشركة المصنعة كيفية ارتباط نتائج القياس بعمليات التصنيع وكيف يمكن استخدام تلك النتائج للحفاظ على الاتساق.
وبالتالي فإن أقوى شريك في التصنيع يجمع بين المعدات والحكم الهندسي والتحكم في العمليات. تكون الدقة أكثر موثوقية عندما تتبع كل مرحلة من مراحل التصنيع نفس التفسير الوظيفي للمكون.
خاتمة
لا يتم إنشاء الأجزاء الآلية الدقيقة بمجرد مطالبة آلة CNC بالحفاظ على أبعاد أكثر إحكامًا. تأتي الدقة الموثوقة من التحكم في العلاقة الكاملة بين نية التصميم وسلوك المواد والمواعيد وعقد العمل والأدوات وتسلسل التصنيع والفحص.
يوفر التصميم الوظيفي نقطة البداية من خلال تحديد الميزات التي تؤثر بشكل حقيقي على التجميع والأداء. ثم تقوم مسندات البيانات بربط هذه المتطلبات بالتصنيع والقياس، بينما تحدد استراتيجية التسامح مقدار الاختلاف الذي يمكن قبوله دون المساس بالوظيفة.
أثناء التشغيل الآلي، يؤثر العمل وصلابة الأداة على ما إذا كانت الحركة المبرمجة تصبح هندسة فيزيائية دقيقة. يمكن أن يؤدي تآكل الأدوات والظروف الحرارية إلى حدوث اختلاف بمرور الوقت، مما يجعل مراقبة العملية ذات أهمية خاصة أثناء الإنتاج المتكرر.
يكمل الفحص النظام من خلال تقديم أدلة حول ما إذا كان مسار التصنيع لا يزال مستقرًا. عندما يتم استخدام هذه المعلومات لتحسين التصنيع بدلاً من قبول أو رفض الأجزاء النهائية فقط، تصبح الدقة أكثر قابلية للتنبؤ بها.
المبدأ المركزي بسيط: يجب هندسة الدقة في العملية بدلاً من فحصها في المكون النهائي. عندما يعمل التصميم والتصنيع والقياس وفقًا لنفس المتطلبات الوظيفية، تصبح الأجزاء الآلية الدقيقة أسهل في إعادة الإنتاج، وأسهل في التحقق، وأكثر موثوقية في الإنتاج المتكرر.
التعليمات
ما هي الأجزاء الآلية الدقيقة؟
الأجزاء الآلية الدقيقة هي مكونات يتم إنتاجها من خلال عمليات تصنيع يتم التحكم فيها حيث يجب أن تظل الأبعاد المحددة والعلاقات الهندسية وخصائص السطح ضمن حدود محددة. تعتمد جودتها على التصميم والمواد والأدوات والعمل واستقرار العملية والفحص الموثوق بدلاً من برمجة CNC وحدها.
ما هي المواد المستخدمة للأجزاء الآلية الدقيقة؟
يمكن إنتاج الأجزاء الآلية الدقيقة من سبائك الألومنيوم والفولاذ والفولاذ المقاوم للصدأ والمواد المصبوبة والبلاستيك الهندسي وغيرها من المواد القابلة للتشكيل. يجب أن يأخذ اختيار المواد في الاعتبار الأداء النهائي وسلوك التصنيع لأن الصلابة وتآكل الأداة والاستجابة الحرارية وثبات الأبعاد يمكن أن تؤثر على العملية.
ما الذي يحدد دقة الأجزاء الآلية الدقيقة؟
تعتمد الدقة على حالة الماكينة، والمواعيد الوظيفية، وثبات التركيبات، وصلابة أداة القطع، وتآكل الأداة، وسلوك المواد، ودرجة الحرارة، وتسلسل التصنيع والفحص. تتحكم العمليات الأكثر موثوقية في هذه العوامل معًا، لذا تظل علاقات الميزات المهمة متسقة طوال فترة الإنتاج.
لماذا تعتبر المسندات مهمة للأجزاء الآلية الدقيقة؟
تقوم مسندات البيانات بإنشاء النظام المرجعي المستخدم لتحديد وقياس الميزات المهمة. عندما تعكس مسندات البيانات كيفية عمل المكون في تجميعه النهائي، يمكن أن تعمل المعالجة والفحص من نفس العلاقات الهندسية، مما يجعل التحكم في الدقة الموضعية والتصنيع المتكرر أسهل.
كيف يمكن جعل الأجزاء الآلية الدقيقة أكثر قابلية للتكرار؟
تتحسن التكرار عندما يتم تحويل ظروف النموذج الأولي الناجحة إلى طرق إنتاج خاضعة للرقابة. تساعد التركيبات المستقرة واستراتيجيات الأدوات الموثقة وتسلسلات التصنيع المحددة والفحص أثناء العملية في تحديد تآكل الأداة أو انحراف العملية قبل أن يؤثر الاختلاف على المكونات المكتملة.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.