
صب الراتنج من أجل نموذج أولي أسرع وتطوير الأجزاء ذات الحجم المنخفض
بيت
/
مدونة
/
صب الراتنج من أجل نموذج أولي أسرع وتطوير الأجزاء ذات الحجم المنخفض
صب الراتنج من أجل نموذج أولي أسرع وتطوير الأجزاء ذات الحجم المنخفض
أغسطس 19، 2026
جدول المحتويات
مقدمة
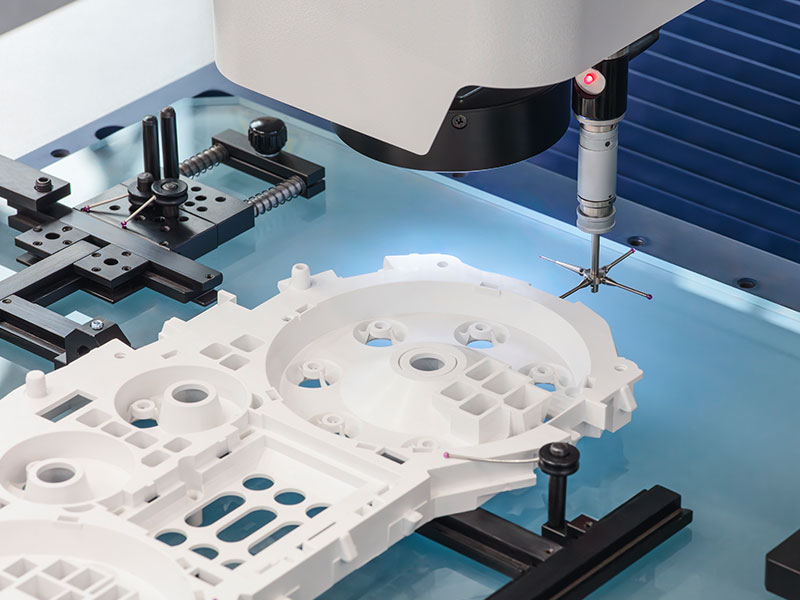
يوفر صب الراتنج طريقة عملية لتحويل النموذج الرئيسي أو القالب إلى مكونات بوليمر مفصلة دون الاعتماد بشكل كامل على المعالجة الطرحية لكل سطح. بالنسبة للنماذج الأولية والمكونات المخصصة والتصنيع منخفض الحجم، يمكن للعملية إعادة إنتاج هندسة خارجية معقدة وتفاصيل سطحية دقيقة وميزات متكاملة مع منح المصممين مرونة كبيرة في اختيار المواد وتطوير الأجزاء.
ومع ذلك، فإن صب الراتينج الناجح يتضمن أكثر من مجرد صب مادة سائلة في القالب وانتظار تصلبها. نوع الراتنج، ودقة الخلط، وتصميم القالب، وانحباس الهواء، وسمك الجدار، وسلوك المعالجة، والانكماش، ودرجة الحرارة والمعالجة اللاحقة كلها تؤثر على المكون النهائي. يمكن للجزء إعادة إنتاج شكل القالب بدقة مع الاستمرار في تطوير الفقاعات أو تغيرات الأبعاد أو التعبئة غير الكاملة أو عيوب السطح إذا لم يتم التحكم في هذه المتغيرات.
من منظور التصنيع، فإن الطريقة الأكثر فائدة لفهم صب الراتنج هي عملية كاملة تبدأ بالنمط الرئيسي وتنتهي بالفحص والتشطيب. تحدد جودة القالب الشكل الهندسي الذي يمكن إعادة إنتاجه، ويحدد سلوك المادة كيفية ملء التجويف وعلاجه، وتحدد المعالجة اللاحقة ما إذا كانت الواجهات المهمة تلبي متطلباتها الوظيفية النهائية.
يشرح هذا الدليل كيفية عمل صب الراتنج، وما هي المواد وعوامل التصميم المهمة، وكيف يمكن التحكم في العيوب الشائعة وأين تتناسب الآلات وتصنيع القوالب وفحص الجودة مع استراتيجية إنتاج موثوقة.
ما هو صب الراتنج؟
صب الراتنج هي عملية صب البلاستيك يتم فيها إدخال راتينج صناعي سائل في قالب ثم السماح له بالمعالجة إلى مكون صلب. اعتمادًا على نظام الراتنج، يحدث التصلب من خلال تفاعل كيميائي بعد خلط المادة مع عامل معالجة أو مكون تفاعلي آخر.
على عكس التصنيع الآلي، الذي يخلق الهندسة عن طريق إزالة المواد من قطعة العمل الصلبة، فإن صب الراتنج يعيد إنتاج الشكل الذي تم تشكيله بالفعل داخل تجويف القالب. وهذا يجعل دقة القالب مهمة بشكل خاص لأن كل نصف قطر وملمس وحالة مسودة وميزة سطحية في القالب يمكن أن تؤثر على الصب النهائي.
يمكن أن تستخدم العملية عدة أنواع من الراتنجات الاصطناعية، بما في ذلك البولي يوريثين والإيبوكسي والبوليستر وغيرها من أنظمة التصلد بالحرارة. لا تتصرف هذه المواد بشكل مماثل أثناء الصب والمعالجة، لذلك يجب اختيار الراتينج الصحيح وفقًا للمتطلبات الميكانيكية وتوقعات الأبعاد وجودة السطح وظروف المعالجة والوظيفة المقصودة للجزء النهائي.
بالنسبة لمهندسي التصنيع، ينبغي النظر إلى صب الراتنج على أنه نظام مادة وقالب وليس مجرد تقنية تكرار. لا يمكن للقالب المصمم جيدًا أن يعوض عن الراتنج غير المناسب، في حين أن المادة عالية الجودة لا يمكنها إعادة إنتاج الهندسة بشكل متسق عندما يكون التحكم في القالب الرئيسي والقالب سيئًا.
لماذا يعمل صب الراتنج بشكل جيد لتطوير النموذج الأولي
إحدى المزايا الرئيسية لصب الراتنج هي قدرته على إعادة إنتاج نموذج رئيسي مطور دون تصنيع كل مكون فردي من مادة بوليمر صلبة. بمجرد إعداد القالب الرئيسي والقالب بشكل صحيح، يمكن إنتاج أجزاء متعددة بهندسة خارجية مماثلة، مما يجعل العملية مفيدة عندما يحتاج المصممون إلى مكونات مادية لفحوصات الملاءمة أو التقييم الوظيفي أو تطوير التجميع أو التحقق من صحة التصميم.
يعد هذا مفيدًا بشكل خاص للأشكال الهندسية التي تحتوي على أسطح منحنية أو تفاصيل زخرفية أو مناطق غائرة أو أشكال متكاملة قد تتطلب العديد من عمليات التشغيل إذا تم إنتاجها مباشرة من مواد المخزون. ينقل الصب الكثير من هذا التعقيد الهندسي إلى القالب، مما يسمح لراتنج المعالجة بإعادة إنتاج الشكل خلال كل دورة.
يستفيد تطوير النموذج الأولي أيضًا من القدرة على مراجعة النموذج الرئيسي قبل الالتزام بطريق تصنيع أكثر رسوخًا. إذا كشف أحد المكونات المبكرة عن مشكلة في التجميع، أو مشكلة في سمك الجدار أو واجهة صعبة، فيمكن تعديل التصميم وإنتاج نموذج رئيسي منقح. وبهذا المعنى، يمكن أن يشكل صب الراتنج جزءًا من سير العمل الهندسي التكراري بدلاً من العمل كطريقة إنتاج نهائية فقط.
القيد المهم هو أنه لا ينبغي تقييم النموذج الأولي فقط من خلال التشابه البصري. يعتمد استقرار الأبعاد والسلوك الميكانيكي والأداء طويل المدى على الراتنج المحدد وظروف المعالجة. النموذج الأولي الذي يبدو صحيحًا قد لا يمثل بالضرورة سلوك مكون مصنوع من مادة أخرى في الإنتاج اللاحق.
يحدد اختيار الراتنج المظهر الأكثر من الجزء
يعد اختيار الراتينج أحد أهم القرارات في عملية صب الراتينج الكاملة لأن المادة تؤثر على التدفق وسلوك المعالجة والصلابة والمرونة وثبات الأبعاد والظروف التي يمكن في ظلها معالجة الجزء بعد التشكيل.
غالبًا ما ترتبط أنظمة راتنجات البولي يوريثين بالنماذج الأولية وصب النماذج لأن التركيبات يمكن أن توفر مجموعات مختلفة من الصلابة وسلوك المعالجة. تُستخدم أنظمة الإيبوكسي أيضًا عندما تجعلها خصائصها اللاصقة أو سلوكها البعدي أو توافقها مع تطبيقات معينة مناسبة. يمكن لعائلات الراتنج الأخرى أن تقدم خصائص سطحية أو ميكانيكية أو معالجة مختلفة.
يجب أن يبدأ الاختيار بالوظيفة بدلاً من المظهر. تحتوي العلبة الصلبة ومكون الحماية المرن والنموذج الأولي للأبعاد على متطلبات أداء مختلفة حتى لو كانت هندستها الخارجية متشابهة. ولذلك ينبغي مطابقة خصائص المواد مع التحميل والتعرض لدرجة الحرارة وظروف الاتصال وبيئة الخدمة المتوقعة.
وينبغي أيضا النظر في متطلبات التصنيع. قد تتطلب بعض مواد البوليمر المعالجة الحفر أو التشذيب أو الصنفرة أو عمليات التشطيب الأخرى بعد الصب. إذا كان أحد المكونات يحتوي على ثقوب دقيقة أو أسطح تزاوج، فإن الراتينج المحدد يحتاج إلى دعم تلك العمليات الثانوية دون تشقق غير ضروري أو تلف الحواف أو عدم استقرار الأبعاد.
عمل أبيكس مع هندسة البلاستيك والمواد القائمة على الراتنج يوضح سبب ضرورة أخذ سلوك المواد في الاعتبار مع المعالجة النهائية. يجب اختيار مسار التصنيع وفقًا لحالة المادة الفعلية بدلاً من افتراض أن جميع المواد القائمة على البوليمر تستجيب بشكل مماثل للتصنيع.
تحدد جودة القالب دقة البدء في صب الراتنج
يعتبر القالب مرجعًا هندسيًا فعليًا لصب الراتنج. إذا كانت أسطحه تحتوي على علامات غير مرغوب فيها أو أخطاء في الأبعاد أو تفاصيل تالفة، فيمكن نقل هذه الظروف مباشرة إلى الجزء المصبوب. وهذا يجعل تطوير القالب أحد أهم مراحل العملية.
يبدأ سير العمل عادةً بنمط رئيسي يمثل هندسة المكون المقصود. يمكن إنتاج القالب الرئيسي باستخدام التصنيع الآلي أو التصنيع الإضافي أو أي عملية مناسبة أخرى اعتمادًا على التفاصيل المطلوبة وحالة السطح. يتم بعد ذلك إنشاء قالب حول هذا القالب بحيث يعيد التجويف السلبي شكله.
وبالتالي فإن الجودة الرئيسية مهمة قبل خلط الراتينج الأول. يمكن أن تصبح المخالفات السطحية التي تبدو غير مهمة على الأصل مرئية في كل عملية صب لاحقة. وبالمثل، فإن الميزات التي يصعب تشكيلها قد تؤدي إلى إتلاف القالب أو المكون النهائي حتى عندما تكون هندسة CAD نفسها صحيحة.
يجب أن يأخذ تصميم القالب أيضًا في الاعتبار كيفية دخول الراتينج إلى التجويف وكيفية خروج الهواء المزاح منه. يمكن للمنطقة المغلقة التي لا يوجد بها مسار فعال لتحرير الهواء أن تحبس الفقاعات أو تمنع الامتلاء الكامل. يؤثر موضع خط الفراق على الطبقات المرئية والتشطيب اللاحق، بينما تؤثر مرونة القالب على مدى سهولة تحرير الهندسة المعقدة بعد المعالجة.
للمشاريع التي تتطلب قوالب مخصصة أو تركيبات تصنيع، التكامل تصنيع الأدوات والقوالب مع خطة الإنتاج الأوسع، يمكن أن تساعد في إنشاء استراتيجيات أكثر عملية لتحديد الموقع والتشكيل والتشطيب قبل بدء الصب المتكرر.
دقة الخلط لها تأثير مباشر على العلاج
تعتمد أنظمة الراتنج المكونة من جزأين على العلاقة الصحيحة بين الراتينج ومكونه التفاعلي. يمكن أن يؤدي الخلط غير الدقيق إلى تغيير سلوك المعالجة وإنشاء أجزاء تظل ناعمة أو تطور خواص ميكانيكية غير متناسقة أو تفشل في الوصول إلى الحالة المقصودة.
تقنية الخلط مهمة بقدر ما هي متناسبة. يمكن أن يؤدي الخلط العدواني إلى إدخال هواء إضافي إلى السائل. بمجرد احتجازه، قد يظل هذا الهواء على شكل فقاعات مرئية أو فراغات داخلية بعد المعالجة إذا لم تتم إزالته قبل أو أثناء ملء القالب.
يجب أيضًا مراعاة وقت عمل الراتينج. بمجرد دمج المكونات التفاعلية، تبدأ المادة في التقدم نحو المعالجة. ولذلك يحتاج المشغل إلى وقت كافٍ لخلط الهواء وإدارته وملء القالب قبل أن تزيد اللزوجة إلى مستوى يقيد التدفق.
وهذا يخلق توازنًا مهمًا بين العملية والتطوير. يجب أن يكون الخلط شاملاً بما يكفي لإنشاء مادة موحدة مع التحكم فيه بدرجة كافية لتجنب إدخال الهواء والتأخير غير الضروري. الإجراء الأكثر استقرارًا هو الإجراء الذي يمكن تكراره باستمرار بدلاً من الاعتماد على المشغلين لارتجال عملية الخلط لكل عملية صب.
يجب أن توجه تعليمات المواد دائمًا ظروف الخلط والمعالجة الفعلية لأن أنظمة الراتنج يمكن أن تختلف بشكل كبير. لا ينبغي نقل النسبة أو وقت العمل أو طريقة المعالجة المناسبة لتركيبة واحدة تلقائيًا إلى تركيبة أخرى.
تعد فقاعات الهواء واحدة من أكثر تحديات صب الراتنج شيوعًا
يمكن أن يدخل الهواء إلى الراتنج أثناء الخلط ويمكن أيضًا أن يصبح محصورًا عندما يتدفق السائل حول هندسة معقدة داخل القالب. إذا بقي هذا الهواء أثناء المعالجة، فقد يحتوي المكون النهائي على فقاعات مرئية أو فراغات داخلية أو تفاصيل سطحية غير مكتملة.
ولذلك يبدأ التحكم في الفقاعة قبل دخول المادة إلى القالب. يجب أن يقلل الخلط من الاضطراب غير الضروري، بينما يجب أن يوفر القالب مسار تعبئة لا يحبس الهواء بشكل متكرر في النقاط العالية أو الميزات المغلقة. قد تتطلب التجاويف المعقدة توجيهًا أكثر تعمدًا حتى يتمكن الهواء من التحرك بعيدًا عندما يملأ الراتنج المساحة المتاحة.
يمكن استخدام المعالجة الفراغية مع أنظمة الراتنج المناسبة لإزالة الهواء المحبوس من المواد المختلطة قبل الصب. يمكن أيضًا استخدام تقنيات الضغط في سير العمل المناسب لتقليل التأثير المرئي للفقاعات الصغيرة. تعتمد الطريقة الصحيحة على سلوك المادة وتكوين القالب والمعدات.
تؤثر هندسة التصميم أيضًا على تكوين الفقاعات. يمكن للجيوب الحادة والمناطق العمياء الضيقة والتفاصيل الداخلية المعقدة إنشاء مصائد هواء طبيعية. عندما تكون هذه الميزات ضرورية وظيفيًا، يصبح توجيه القالب والتهوية أكثر أهمية.
تتمثل استراتيجية الجودة المفيدة في دراسة الأماكن التي تحدث فيها الفقاعات بشكل متكرر بدلاً من معالجة كل عيب على أنه عشوائي. إذا ظهرت الفراغات باستمرار في نفس المنطقة، فمن المحتمل أن يكون السبب مرتبطًا باتجاه التدفق أو هندسة القالب أو إخلاء الهواء ويجب معالجته على مستوى العملية.
يجب تصميم حشوة القالب حول سلوك التدفق
يجب أن يصل الراتينج السائل إلى كل منطقة مقصودة من القالب قبل أن تتقدم عملية المعالجة كثيرًا. وبالتالي تعتمد عملية التعبئة على اللزوجة وهندسة التجويف ومسافة التدفق واتجاه القالب ومسار الهروب المتاح للهواء.
عادةً ما يكون ملء التجاويف المفتوحة الكبيرة أسهل من ملء الميزات المترابطة الضيقة. يمكن أن تصبح المقاطع الرقيقة أكثر صعوبة عندما يبدأ الراتينج في زيادة اللزوجة قبل امتلاء التجويف بالكامل، في حين أن التغييرات المفاجئة في هندسة القسم قد تؤثر على كيفية تدفق المواد عبر القالب.
يمكن أن يؤثر موقع الصب على هذا السلوك. قد يؤدي إدخال المادة دون النظر إلى الشكل الهندسي إلى تدفق الراتنج حول جيب الهواء بدلاً من إزاحة الهواء خارج القالب. يمكن أن يسمح اتجاه التعبئة الأكثر تعمدًا لمستوى السائل بالارتفاع تدريجيًا أثناء دفع الهواء نحو الفتحات أو المناطق المفتوحة.
يجب أن يكون الهدف هو التعبئة المستقرة بدلاً من مجرد الصب السريع. يمكن أن يؤدي الملء بقوة شديدة إلى حدوث اضطراب، في حين أن الملء ببطء شديد يمكن أن يصبح مشكلة عندما يكون للراتنج فترة عمل محدودة.
بالنسبة للتصنيع المتكرر، يجب تحديد طريقة التعبئة كجزء من العملية. يجب أن يظل اتجاه القالب وموقع الصب وحالة المادة وطريقة المناولة متسقة بشكل معقول بحيث لا يتم إنتاج صب واحد في ظل ظروف مختلفة جذريًا عن الأخرى.
يتحكم العلاج في الانتقال من السائل إلى الجزء النهائي
المعالجة هي المرحلة التي يتطور فيها الراتينج السائل إلى بنية بوليمر صلبة. على الرغم من أن الجزء قد يبدو غير نشط أثناء وجوده في القالب، إلا أن تغيرات فيزيائية وكيميائية مهمة تحدث خلال هذه الفترة.
يمكن أن يولد تفاعل المعالجة الحرارة، وتعتمد كمية الحرارة المنتجة على نظام الراتنج وكمية المادة. قد تتصرف المقاطع السميكة بشكل مختلف عن المناطق الرقيقة لأن الكميات الأكبر يمكن أن تحتفظ بمزيد من حرارة التفاعل. يمكن أن يؤثر ذلك على سلوك الأبعاد وحالة السطح والوقت اللازم قبل أن يصبح الجزء جاهزًا للتشكيل الآمن.
يمكن أن تؤدي إزالة المكون مبكرًا جدًا إلى حدوث تشوه لأن المادة ربما لم تتطور بعد إلى استقرار كافٍ. يمكن أن يؤدي ترك الجزء في بيئة معالجة يتم التحكم فيها بشكل سيئ أيضًا إلى حدوث اختلاف إذا اختلفت ظروف درجة الحرارة بشكل كبير بين دورات الإنتاج.
لهذا السبب، لا ينبغي تحديد وقت التشكيل فقط من خلال ما إذا كان السطح يبدو صلبًا. ينبغي النظر في ظروف المعالجة المحددة للشركة المصنعة للراتنج وهندسة القسم الفعلية معًا.
تستمر بعض المواد أيضًا في تطوير خصائصها النهائية بعد عملية التشكيل الأولية. عندما تتطلب المعالجة أو التجميع لاحقًا ثبات الأبعاد، يجب أن تأخذ خطة الإنتاج في الاعتبار حالة المعالجة الكاملة بدلاً من معالجة الجزء على الفور لمجرد أنه يمكن إزالته من القالب.
يجب التخطيط للانكماش واستقرار الأبعاد مبكرًا
يمكن لصب الراتنج أن يعيد إنتاج هندسة تفصيلية، ولكن لا ينبغي للمصممين أن يفترضوا أن المكون المعالج سوف يتطابق مع تجويف القالب بهوية الأبعاد المثالية. يمكن أن تنتج المعالجة الكيميائية والتغيرات في درجات الحرارة حركة الأبعاد، وتعتمد الكمية على المادة المحددة وهندسة الأجزاء.
يصبح الانكماش مهمًا بشكل خاص عندما يجب أن تحافظ عدة أبعاد على علاقة خاضعة للرقابة. قد يتحمل الغطاء الخارجي العام تغييرات صغيرة في الأبعاد دون التأثير على الوظيفة، في حين أن موقع الإدخال الدقيق أو واجهة التزاوج قد يتطلب استراتيجية أكثر تعمدًا.
يمكن أن يؤثر سمك الجزء أيضًا على سلوك الأبعاد لأن المناطق المختلفة قد تعالج وتبرد في ظل ظروف مختلفة. وبالتالي فإن الاختلافات الكبيرة في سمك القسم يمكن أن تخلق تغييرات أبعاد أكثر تعقيدًا من التصميم المتوازن نسبيًا.
بالنسبة لمكونات النموذج الأولي، توفر المسبوكات المبكرة الفعلية بيانات عملية مفيدة. بدلاً من الاعتماد فقط على أبعاد CAD الاسمية، يمكن للشركة المصنعة قياس الأجزاء النهائية وتحديد الميزات التي تظل مستقرة والتي تظهر حركة منهجية.
يمكن لهذه المعلومات بعد ذلك توجيه تعويض القالب أو بدل ما بعد التصنيع أو مراجعة التصميم. الهدف ليس افتراض أنه يمكن التخلص من الانكماش تمامًا، ولكن فهم كيفية تصرف الراتنج والهندسة المختارة حتى تتمكن العملية النهائية من حساب التباين الذي يمكن التنبؤ به.
يؤثر سمك الجدار على كل من التعبئة والمعالجة
يؤثر سمك الجدار على عدة مراحل من صب الراتنج في وقت واحد. يمكن للمقاطع الرقيقة جدًا أن تجعل التعبئة الكاملة أكثر صعوبة، خاصة عندما تزداد لزوجة المادة بسرعة، بينما يمكن للمناطق السميكة جدًا أن تولد ظروفًا حرارية مختلفة أثناء المعالجة.
وبالتالي يمكن لاستراتيجية الجدار المتوازن أن تحسن استقرار العملية. وهذا لا يعني أن كل منطقة يجب أن يكون لها سمك متطابق، لأن الميزات الوظيفية غالبًا ما تتطلب تعزيزًا محليًا أو رؤوس تركيب أو تحولات هيكلية. الهدف هو تجنب التطرف غير الضروري والتغيرات المفاجئة التي تعقد التدفق والمعالجة.
يمكن أن توفر الأضلاع في بعض الأحيان الصلابة دون زيادة قسم الجدار بالكامل. ومع ذلك، يجب تصميمها مع وضع عملية القالب والقولبة في الاعتبار بدلاً من إضافتها فقط لأنها تبدو مفيدة من الناحية الهيكلية في التصميم بمساعدة الكمبيوتر.
الزعماء المحليون يستحقون الاهتمام أيضًا. يمكن لرئيس كبير متصل مباشرة بجدار رقيق أن يخلق فرقًا كبيرًا في حجم المواد بين المناطق المجاورة. يمكن أن يؤدي الانتقال التدريجي في بعض الأحيان إلى سلوك علاج أكثر قابلية للتنبؤ به.
ولذلك يجب أن يأخذ تصميم صب الراتنج في الاعتبار الهندسة كجزء من معالجة المواد. يمكن أن يتصرف نفس الراتينج بشكل مختلف عند استخدامه في مكونين لهما هياكل جدارية مختلفة إلى حد كبير.
يمكن أن تضيف الإدخالات ميزات وظيفية إلى مصبوبات الراتنج
تتطلب بعض مكونات مصبوب الراتنج خيوطًا أو نقاط تثبيت أو واجهات يتم توفيرها بشكل أفضل من خلال ملحق منفصل مقارنة بالراتنج المعالج وحده. يمكن وضع الإدخالات داخل القالب قبل الصب بحيث يعالج الراتينج حولها ويدمجها في المكون النهائي.
يمكن أن يكون هذا الأسلوب مفيدًا عند الحاجة إلى واجهة معدنية أو ملحق ملولب أو تقوية موضعية. ومع ذلك، يعتمد تكامل الإدخال الناجح على دقة تحديد الموضع والعلاقة بين سطح الإدخال والراتنج.
يجب أن يظل الإدخال ثابتًا أثناء ملء القالب. إذا تحركت أثناء الصب، يمكن أن تنتقل الميزة النهائية من موقعها المقصود. ولذلك يجب أن يدعم تصميم التركيبات أو القالب الموضع القابل للتكرار بدلاً من الاعتماد على التقدير اليدوي.
يمكن أيضًا أن يصبح الهواء محصورًا حول هندسة الإدخال المعقدة. يجب أن يسمح مسار التدفق للراتنج بإحاطة الميزة دون ترك فراغات في المناطق التي تحتاج إلى اتصال فعال.
وينبغي أيضا النظر في توافق المواد. يمكن أن تستجيب المواد المختلفة بشكل مختلف لدرجة الحرارة والظروف البيئية، في حين تحتاج الواجهة إلى الأداء وفقًا للمتطلبات الميكانيكية للجزء النهائي.
ولذلك يعد تصميم الإدخال مثالًا جيدًا على سبب ضرورة التعامل مع صب الراتنج كعملية تجميع هندسية بدلاً من مجرد طريقة تكرار الشكل.
ينبغي تحليل عيوب صب الراتنج حسب أسبابها
تعد الفقاعات السطحية والفراغات الداخلية والحشو غير الكامل والمناطق الناعمة وتغييرات الأبعاد وطبقات القالب المرئية من بين الحالات التي يمكن أن تظهر في أجزاء مصبوبة الراتنج. على الرغم من إمكانية وجود العديد من العيوب في نفس المكون، إلا أنه لا ينبغي معاملتها تلقائيًا كما لو أنها تشترك في سبب واحد.
يمكن أن تنشأ الفقاعات من الهواء الذي يتم إدخاله أثناء الخلط أو احتجازها أثناء التعبئة. قد تشير ميزة الملء غير الكامل إلى تدفق غير كافٍ أو اتجاه غير مناسب للقالب أو المعالجة التي تقدمت قبل ملء التجويف. يمكن أن تشير المناطق الناعمة أو غير المتسقة إلى مشاكل الخلط أو المعالجة، في حين أن اختلاف الأبعاد قد يتضمن انكماش الراتنج أو حركة القالب أو الظروف الحرارية.
يمكن أن تنشأ العيوب السطحية أيضًا من القالب الرئيسي أو القالب بدلاً من الراتنج نفسه. إذا ظهرت نفس العلامة على كل عملية صب، فإن تصحيح إجراء الصب لن يحل العيب الموجود بالفعل في سطح القالب.
يصبح تحليل السبب الجذري أسهل بكثير عندما تحدد سجلات الإنتاج دفعة المواد وظروف الخلط والعفن وظروف المعالجة وموقع الخلل. يمكن بعد ذلك ربط الأنماط المتكررة بمتغيرات عملية محددة بدلاً من الاعتماد فقط على التخمين البصري.
يعمل هذا النهج على تحسين الجودة والتكرار لأن الهدف يتغير من إصلاح المسبوكات الفردية إلى تثبيت العملية التي تخلقها.
يجب أن تغطي مراقبة الجودة عملية صب الراتنج الكاملة
يجب أن تبدأ مراقبة جودة صب الراتنج قبل إزالة الجزء النهائي من القالب. تساهم حالة المادة ودقة الخلط وحالة القالب واتساق العملية في الجودة النهائية، لذا فإن الفحص في المرحلة الأخيرة فقط يمكن أن يفوت مصدر المشكلات المتكررة.
يجب أولاً فحص القالب الرئيسي والقالب بحثًا عن أي ضرر أو تلوث أو ظروف أبعاد يمكن نقلها إلى المكون. أثناء تحضير المادة، يجب أن يظل إجراء الخلط والتعبئة متسقًا مع نظام الراتنج المحدد. بمجرد معالجة الجزء، يمكن للفحص البصري والأبعاد تقييم النتيجة وفقًا لوظيفته الفعلية.
لا يحتاج كل سطح إلى اهتمام فحص متطابق. الوجه الخارجي التجميلي وواجهة التزاوج وميزة التثبيت المدمجة لها مخاطر وظيفية مختلفة. ولذلك يجب أن يركز الفحص بشكل أوثق على الخصائص التي تؤثر على التجميع أو نقل الحمولة أو الختم أو تحديد موضع الأبعاد.
يلخص الجدول التالي المتغيرات الرئيسية التي ينبغي أخذها في الاعتبار أثناء تطوير وإنتاج صب الراتنج.
| منطقة العملية | الخطر الرئيسي | نهج التحكم العملي |
|---|---|---|
| اختيار الراتنج | السلوك المادي غير المناسب | مطابقة خصائص الراتنج لوظيفة الجزء والمعالجة |
| النمط الرئيسي | الأخطاء الهندسية أو السطحية المتكررة | التحقق من الدقة الرئيسية قبل إنتاج القالب |
| حالة العفن | فقدان التفاصيل أو الأسطح غير المتسقة | فحص وصيانة القوالب طوال الاستخدام المتكرر |
| خلط | علاج غير كامل أو غير متناسق | اتبع متطلبات الخلط الخاصة بالمواد |
| التحكم الجوي | الفقاعات والفراغات الداخلية | تقليل إدخال الهواء وإدارة تفريغ الغاز عند الاقتضاء |
| ملء العفن | ميزات غير مكتملة | تخطيط اتجاه التعبئة، وتوجيه القالب، والهروب من الهواء |
| سمك الجدار | تدفق غير متساو أو المعالجة | تجنب الحدود القصوى للسمك غير الضرورية |
| علاج | التشوه أو الخصائص غير المتسقة | الحفاظ على ظروف المعالجة المناسبة قبل التشكيل |
| انكماش | اختلاف الأبعاد | قم بقياس الأجزاء المبكرة والتعويض حيثما تتطلب الوظيفة ذلك |
| إدراج | تحديد المواقع أو مشاكل الفراغ | حدد موقع الإدخالات بشكل آمن وفكر في تدفق الراتنج حولها |
| بعد المعالجة | الأضرار التي لحقت الميزات المعالجة | مطابقة طرق القطع والتشطيب مع سلوك المواد |
| فحص | الاختلاف الوظيفي غير المكتشف | التحقق من الأبعاد والواجهات الحرجة بعد العلاج الكامل |
يصبح نظام الجودة أكثر فائدة عندما يتم ربط نتائج التفتيش مرة أخرى بمرحلة العملية ذات الصلة بدلاً من تسجيلها كعيوب نهائية فقط.
ما بعد المعالجة يحول الهندسة المصبوبة إلى هندسة وظيفية
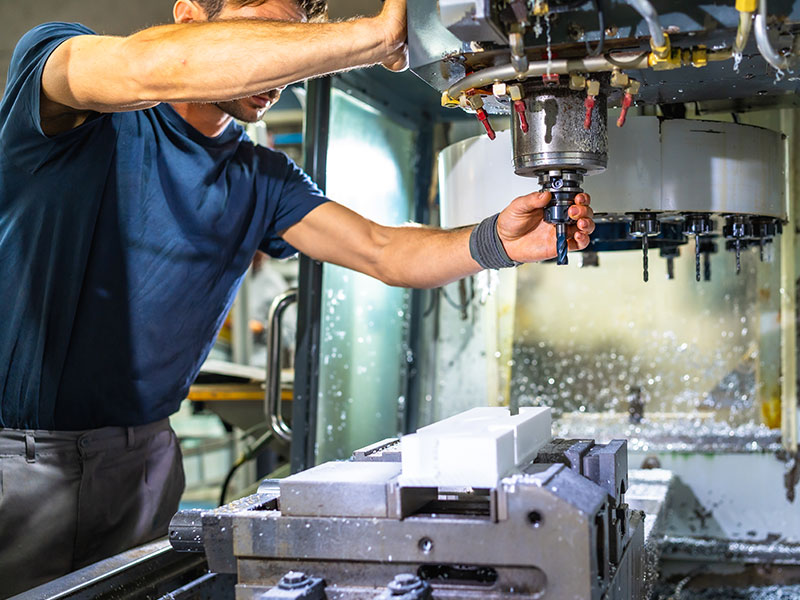
قد يتطلب مكون صب الراتنج التشذيب أو الصنفرة أو الحفر أو التصنيع أو التجميع بعد إزالته من القالب. هذه العمليات ليست بالضرورة علامات على فشل عملية الصب. وبدلاً من ذلك، يمكن دمجها عمدًا في مسار التصنيع عندما يتم إنشاء ميزات معينة بشكل أفضل بعد المعالجة.
قد يلزم إزالة خطوط الفراق والمواد المرتبطة بمواقع التعبئة أو التنفيس. قد تتطلب الثقوب التشطيب عندما يحتاج موضعها أو قطرها إلى تحكم أكبر مما يمكن أن يوفره القالب وحده. يمكن أن تتطلب وجوه التزاوج أيضًا معالجة ثانوية عندما تؤثر بشكل مباشر على التجميع.
ويتمثل التحدي في تحديد هذه المتطلبات قبل تصميم القالب. قد يحتاج السطح المخصص للتصنيع اللاحق إلى بدل مادة مناسب وطريقة عملية لتحديد موقع المكون المعالج. إذا لم يكن للصب سطح مرجعي مستقر، فقد يصبح من الصعب وضعه بدقة أثناء المعالجة الثانوية.
ويجب أيضًا أخذ الراتينج نفسه في الاعتبار لأن مواد البوليمر المعالجة يمكن أن تستجيب بشكل مختلف للحفر والقطع عن المعادن. يجب أن تتطابق هندسة الأداة وتوليد الحرارة ودعم قطع العمل مع المادة بدلاً من تطبيق استراتيجية تصنيع المعادن دون تعديل.
بهذه الطريقة، يمكن للصب والتصنيع أن يكمل كل منهما الآخر. يخلق صب الراتنج هندسة معقدة قريبة من الشبكة، بينما تنشئ العمليات الثانوية الانتقائية ميزات تتطلب تحكمًا إضافيًا في الأبعاد.
صب الراتنج مقابل التصنيع باستخدام الحاسب الآلي
يؤدي صب الراتنج والتصنيع باستخدام الحاسب الآلي إلى إنشاء مكونات من خلال طرق مختلفة بشكل أساسي. يشكل الصب مادة داخل القالب، بينما تقوم المعالجة باستخدام الحاسب الآلي بإزالة المواد من قطعة العمل الصلبة. لا تعتبر أي من الطريقتين أفضل تلقائيًا لكل مكون.
يمكن أن يكون صب الراتنج جذابًا عندما يحتوي التصميم على هندسة مقولبة معقدة يمكن تكرارها بكفاءة من قالب رئيسي وقالب متطور. كما أنه يدعم النموذج الأولي التكراري وسير العمل منخفض الحجم حيث يكون إعادة إنتاج نفس الشكل العام أمرًا مهمًا.
توفر المعالجة باستخدام الحاسب الآلي تحكمًا مباشرًا في الأبعاد والأسطح المحددة ويمكن أن تكون فعالة للغاية عندما يحتوي المكون على تجاويف دقيقة أو مستويات أو خيوط أو ميزات أخرى تحتاج إلى هندسة يمكن التحكم فيها. كما أنه يتجنب الحاجة إلى إنشاء قالب لكل تصميم جديد.
تستفيد بعض المكونات من استخدام كلا النهجين. يمكن لصب الراتنج إنشاء الشكل العريض بينما تقوم المعالجة بإنشاء واجهات وظيفية نهائية بعد معالجة المادة بالكامل.
وبالتالي فإن القرار الصحيح يعتمد على الهندسة وأداء المواد ومتطلبات الأبعاد وطريق التصنيع المتوقع. لا ينبغي أن يكون السؤال هو ما إذا كان الصب أو التصنيع متفوقًا عالميًا، ولكن ما هي العملية التي يجب أن تنشئ كل جزء من الميزات بشكل أكثر فعالية.
صب الراتنج مقابل صب الحقن
يستخدم كل من صب الراتنج وقولبة الحقن القوالب، لكن أنظمة التصنيع مختلفة. عادةً ما يُدخل صب الراتنج راتينجًا سائلًا تفاعليًا في القالب ويسمح للمادة بالمعالجة، بينما يُجبر قولبة الحقن عادةً مادة اللدائن الحرارية المنصهرة على الدخول في قالب متين في ظل ظروف الآلة الخاضعة للرقابة.
بالنسبة للنموذج الأولي وتطوير المكونات ذات الحجم المنخفض، يمكن أن يوفر صب الراتنج مرونة أكبر لأنه يمكن تكييف القالب والعملية حول تصميم متطور. من الأفضل فهم القولبة بالحقن على أنها نظام قولبة قابل للتكرار بدرجة كبيرة ومناسب لتصميمات المكونات القائمة والدورات المتكررة.
يختلف سلوك المواد أيضًا. يتم معالجة أنظمة الراتنج المتصلدة بالحرارة من خلال التفاعلات الكيميائية ولا يمكن عمومًا إعادة صهرها ببساطة إلى حالتها السائلة الأصلية بعد المعالجة. تصبح اللدائن الحرارية المستخدمة في قولبة الحقن طرية عند تسخينها وتتصلب مرة أخرى أثناء التبريد.
تؤثر هذه الاختلافات على تصميم الأجزاء والأدوات والمعالجة واختيار المواد. لذلك لا ينبغي افتراض أن المكون الذي تم تطويره بنجاح من خلال صب الراتنج يتصرف تلقائيًا بشكل مماثل إذا تم نقله لاحقًا إلى عملية قولبة أخرى.
عند استخدام صب الراتنج أثناء التطوير، يجب على المهندسين فصل التحقق من صحة الهندسة عن التحقق من صحة المادة النهائية والنظر في كيفية تغيير مواد الإنتاج اللاحقة لسلوك المكون.
من النمط الرئيسي إلى أجزاء مصبوبة من الراتنج القابلة للتكرار
يوضح إنتاج صب راتينج ناجح أن القالب والمادة يمكن أن يخلقا المكون المقصود. يتطلب إنتاج نفس النتيجة بشكل متكرر عملية أكثر تحكمًا.
يمكن أن تتغير القوالب مع الاستخدام، ويمكن أن تختلف ظروف الخلط، ويمكن أن تؤثر الظروف المحيطة على بعض أنظمة الراتنج ويمكن للمشغلين إدخال كميات مختلفة من الهواء أثناء تحضير المواد. وبالتالي فإن التصنيع المتكرر يحتاج إلى اتساق أكبر من النموذج الأولي لمرة واحدة.
ينبغي التعامل مع الأجزاء العديدة الأولى كدليل على تطوير العملية. يمكن قياس الأبعاد الحرجة، ويمكن رسم خرائط للعيوب السطحية المتكررة ويمكن ملاحظة سلوك إزالة القوالب. إذا قامت منطقة واحدة بحبس الهواء بشكل متكرر أو تغيير البعد، فيجب تحسين مسار التصنيع قبل قبول المشكلة كتغير طبيعي.
يجب أيضًا مراقبة حالة القالب بمرور الوقت لأن القوالب المرنة يمكن أن تفقد التفاصيل الحادة تدريجيًا أو تتلف أثناء عملية التشكيل المتكررة. وبالتالي فإن الجزء الذي يتم إنتاجه في وقت متأخر من الدورة المفيدة للقالب قد يختلف عن الصب المبكر حتى عندما تظل المادة والإجراء دون تغيير.
يأتي صب الراتنج المتكرر من فهم هذه الظروف المتغيرة وتحديد متى تحتاج القوالب أو الإجراءات أو ضوابط العملية إلى التعديل.
متى يكون صب الراتنج خيارًا مناسبًا للتصنيع؟
يعد صب الراتنج مفيدًا بشكل خاص عندما يستفيد المكون المطلوب من الهندسة المعقدة المقولبة وإعادة إنتاج السطح التفصيلي وطريق التصنيع المناسب للنماذج الأولية أو الإنتاج المحدود. ويمكنه أيضًا دعم التحقق من صحة التصميم عندما يحتاج المهندسون إلى عدة نسخ مادية من نموذج رئيسي مطور بدلاً من نموذج أولي واحد مُشكل آليًا.
تصبح العملية أقل ملاءمة عندما لا يمكن تحقيق أداء المادة المطلوبة بواسطة راتينج متاح أو عندما تعتمد الأبعاد الحرجة على الدقة بما يتجاوز ما يمكن لنظام القالب والمعالجة المحدد الحفاظ عليه دون معالجة ثانوية واسعة النطاق.
هندسة الأجزاء مهمة أيضًا. يمكن للمقاطع الرقيقة جدًا ومصائد الهواء الصعبة والاختلافات الكبيرة في سمك الجدار أن تزيد من حساسية العملية. قد تتطلب التصميمات التي تحتوي على العديد من الواجهات الميكانيكية الدقيقة للغاية مسارًا هجينًا حيث يحدد الصب الشكل وتشطيبات التصنيع للميزات المحددة.
وبالتالي فإن القرار الأفضل يأتي من تقييم المكون النهائي الكامل بدلاً من اختيار العملية لأن الجزء يبدو قابلاً للتشكيل.
يجب على المهندسين مراعاة متطلبات المواد والهندسة وعلاقات الأبعاد والتوقعات السطحية والمعالجة اللاحقة والفحص معًا. عندما تتوافق هذه العوامل مع نقاط قوة العملية، يمكن أن يكون صب الراتنج أداة عملية لتطوير مكونات بوليمر مفصلة وقابلة للتكرار.
كيفية تقييم عملية صب الراتنج
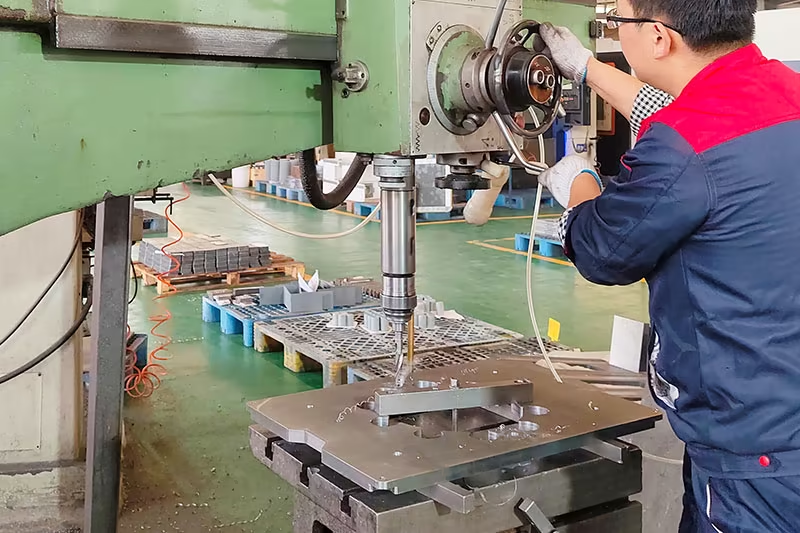
ينبغي تقييم عملية صب الراتنج الموثوقة من خلال الأدلة بدلاً من المظهر وحده. الاعتبار الأول هو ما إذا كان الراتينج المختار يتطابق بالفعل مع المتطلبات الوظيفية للمكون. والثاني هو ما إذا كان السيد والقالب يستطيعان إعادة إنتاج الهندسة المطلوبة بشكل متسق. والثالث هو ما إذا كان من الممكن تكرار الخلط والتعبئة والمعالجة دون الاعتماد على التعديلات اليدوية غير المنضبطة.
يجب أن يركز فحص الأبعاد بعد ذلك على الميزات التي تهم التجميع. إذا تحركت عدة مصبوبات بشكل متكرر في نفس الاتجاه، فيجب دراسة الاختلاف كخاصية عملية بدلاً من معاملته على أنه خطأ قياس معزول.
وينبغي أيضا أن تدرج المعالجة اللاحقة في التقييم. قد يظل المكون الذي يتم صبه بنجاح ولكن يصعب تقليمه أو حفره أو آلته يتطلب تغييرات في التصميم. وبالمثل، يشير الإدخال الذي يتحرك بشكل متكرر أثناء التعبئة إلى أن تصميم التركيبات أو القالب يحتاج إلى تحسين.
وبالتالي فإن أقوى عملية ليست هي التي تنتج جزءًا واحدًا مثاليًا بصريًا. إنه الذي يوفر علاقة واضحة بين إعداد المواد وسلوك القالب وظروف المعالجة وأداء الجزء النهائي الذي تم التحقق منه.
خاتمة
يعد صب الراتنج طريقة تصنيع فعالة عندما يلزم إعادة إنتاج هندسة البوليمر المعقدة من قالب رئيسي وقالب متطور، خاصة أثناء تطوير النموذج الأولي والتحكم في الإنتاج بكميات منخفضة. ومع ذلك، فإن بساطتها الواضحة يمكن أن تكون مضللة، لأن الجودة النهائية تعتمد على شبكة من المتغيرات المتفاعلة بدلاً من عملية الصب وحدها.
يؤثر اختيار المواد على التدفق والمعالجة والأداء النهائي. تحدد جودة القالب الشكل الهندسي وتفاصيل السطح المتاحة لكل عملية صب. يؤثر الخلط والتعبئة على انحباس الهواء، بينما يؤثر المعالجة وسمك الجدار على استقرار الأبعاد. تضيف الإدخالات والمعالجة اللاحقة والفحص مزيدًا من الاعتبارات عندما يحتاج المكون النهائي إلى واجهات ميكانيكية وظيفية.
وبالتالي فإن النهج الأكثر موثوقية هو تخطيط صب الراتنج كطريق تصنيع كامل. يجب على المصممين تحديد الهندسة التي يمكن إنشاؤها مباشرة في القالب، وما هي الميزات التي قد تتطلب معالجة ثانوية وما هي الأبعاد التي يجب التحقق منها بعد المعالجة الكاملة.
وينبغي أيضًا استخدام أجزاء النموذج الأولي لتطوير المعرفة بالعملية. توفر العيوب المتكررة وأنماط الانكماش وسلوك القالب معلومات مفيدة يمكن أن تحسن الإنتاج لاحقًا.
عندما يتم التحكم في تصميم القالب وسلوك المواد وتقنية الصب والتشطيب معًا، يصبح صب الراتنج أكثر من مجرد طريقة تكرار سريعة. تصبح عملية تصنيع منظمة قادرة على إنتاج مكونات مفصلة وعملية وقابلة للتكرار.
التعليمات
ما هي استخدامات صب الراتنج؟
يتم استخدام صب الراتنج لإنتاج مكونات البوليمر المقولبة عن طريق معالجة الراتنج الاصطناعي السائل داخل قالب مُجهز. إنه مفيد بشكل خاص للنماذج الأولية والأجزاء المخصصة والإنتاج المحدود حيث يلزم إعادة إنتاج الأشكال الهندسية المعقدة أو الأسطح التفصيلية من نمط رئيسي دون معالجة كل سطح من المخزون الصلب.
ما هي المواد المستخدمة عادة في صب الراتنج؟
يمكن أن يستخدم صب الراتنج البولي يوريثين والإيبوكسي والبوليستر وأنظمة الراتنج الاصطناعية المتوافقة الأخرى. تتميز كل مادة بخصائص مختلفة للتدفق والمعالجة والصلابة والأبعاد، لذلك يجب اختيار الراتينج الصحيح وفقًا للمتطلبات الميكانيكية للجزء والهندسة والمعالجة الثانوية المخططة.
كيف يمكن تقليل الفقاعات في صب الراتنج؟
يبدأ تقليل الفقاعات بالخلط المتحكم فيه وتصميم القالب الذي يسمح للهواء المزاح بالهروب بينما يملأ الراتنج التجويف. اعتمادًا على الراتنج والعملية، قد تساعد طرق التفريغ أو الضغط أيضًا في إدارة الهواء المحبوس. تشير الفقاعات المتكررة في مكان واحد عادةً إلى مشكلة في التعبئة أو التنفيس أو الهندسة يجب تصحيحها.
هل يتقلص صب الراتنج أثناء المعالجة؟
تواجه بعض أنظمة الراتنج تغيرًا في الأبعاد أثناء معالجتها، وتعتمد الكمية على صياغة المواد والهندسة وظروف المعالجة. عندما تكون الأبعاد مهمة، يجب قياس المسبوكات المبكرة بعد المعالجة المناسبة حتى يمكن فهم التباين المتوقع ومعالجته من خلال تصميم القالب أو المعالجة اللاحقة.
هل يمكن تشكيل أجزاء صب الراتنج بعد المعالجة؟
نعم، يمكن حفر بعض أجزاء الراتنج المعالجة أو تشذيبها أو صقلها أو تشكيلها آليًا عندما تدعم خصائص المواد الخاصة بها تلك العمليات. قد يتم الانتهاء من الثقوب الحرجة أو وجوه التزاوج أو واجهات الإدخال بعد الصب، ولكن يجب اختيار الأدوات والدعم وتوليد الحرارة وفقًا للراتنج المعالج الفعلي بدلاً من افتراضات تصنيع المعادن.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.