
Fundição de resina para desenvolvimento de protótipos mais rápidos e peças de baixo volume
Lar
/
Blog
/
Fundição de resina para desenvolvimento de protótipos mais rápidos e peças de baixo volume
Fundição de resina para desenvolvimento de protótipos mais rápidos e peças de baixo volume
Agosto 19, 2026
Índice
Introdução
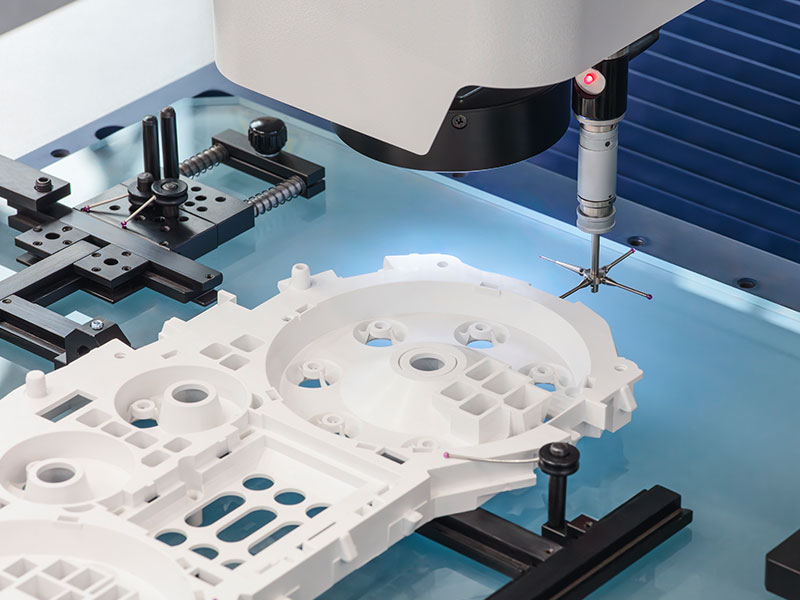
A fundição de resina fornece uma maneira prática de transformar um modelo mestre ou molde em componentes de polímero detalhados sem depender inteiramente de usinagem subtrativa para cada superfície Para protótipos, componentes personalizados e fabricação de baixo volume, o processo pode reproduzir geometria externa complexa, detalhes de superfície fina e recursos integrados, ao mesmo tempo em que dá aos designers uma flexibilidade considerável na seleção de materiais e no desenvolvimento de peças.
No entanto, a fundição de resina bem-sucedida envolve mais do que despejar um material líquido em um molde e esperar que ele endureça Tipo de resina, precisão de mistura, design do molde, aprisionamento de ar, espessura da parede, comportamento de cura, encolhimento, temperatura e pós-processamento, tudo influencia o componente acabado Uma peça pode reproduzir a forma de um molde com precisão enquanto ainda desenvolve bolhas, mudanças dimensionais, preenchimento incompleto ou defeitos superficiais se essas variáveis não forem controladas.
Do ponto de vista da fabricação, a maneira mais útil de entender a fundição de resina é como um processo completo que começa com o padrão mestre e termina com inspeção e acabamento A qualidade do molde determina qual geometria pode ser reproduzida, o comportamento do material determina como a cavidade preenche e cura, e o pós-processamento determina se as interfaces críticas atendem aos seus requisitos funcionais finais.
Este guia explica como funciona a fundição de resina, quais materiais e fatores de projeto são importantes, como defeitos comuns podem ser controlados e onde a usinagem, a fabricação de moldes e a inspeção de qualidade se enquadram em uma estratégia de produção confiável.
O que é fundição de resina?
Fundição resina é um processo de fundição de plástico no qual uma resina sintética líquida é introduzida em um molde e depois curada em um componente sólido. Dependendo do sistema de resina, o endurecimento ocorre através de uma reação química após o material ser misturado com um agente de cura ou outro componente reativo.
Ao contrário da usinagem, que cria geometria removendo material de uma peça de trabalho sólida, a fundição de resina reproduz a forma já formada dentro da cavidade do molde Isso torna a precisão do molde especialmente importante porque cada raio, textura, condição de tiragem e característica da superfície no molde podem influenciar a fundição final.
O processo pode utilizar vários tipos de resina sintética, incluindo poliuretano, epóxi, poliéster e outros sistemas termoendurecíveis, estes materiais não se comportam de forma idêntica durante o vazamento e cura, pelo que a resina correta deve ser selecionada de acordo com os requisitos mecânicos, expectativas dimensionais, qualidade da superfície, condições de processamento e a função pretendida da peça acabada.
Para os engenheiros de fabricação, a fundição de resina deve, portanto, ser vista como um sistema de material e molde, em vez de simplesmente uma técnica de replicação Um molde bem projetado não pode compensar uma resina inadequada, enquanto um material de alta qualidade não pode reproduzir a geometria de forma consistente quando o mestre e o molde são mal controlados.
Por que a fundição de resina funciona bem para o desenvolvimento de protótipos
Uma das principais vantagens da fundição de resina é a sua capacidade de reproduzir um modelo mestre desenvolvido sem usinar todos os componentes individuais a partir de material polimérico sólido Uma vez que o mestre e o molde tenham sido preparados corretamente, várias peças podem ser produzidas com geometria externa semelhante, tornando o processo útil quando os projetistas precisam de componentes físicos para verificações de ajuste, avaliação funcional, desenvolvimento de montagem ou validação de projeto.
Isto é particularmente útil para geometrias que contêm superfícies curvas, detalhes decorativos, áreas rebaixadas ou formas integradas que exigiriam várias operações de usinagem se produzidas diretamente a partir de material de estoque A fundição transfere grande parte dessa complexidade geométrica para o molde, permitindo que a resina de cura reproduza a forma durante cada ciclo.
O desenvolvimento de protótipos também se beneficia da capacidade de revisar o mestre antes de se comprometer com uma rota de fabricação mais estabelecida Se um componente inicial revelar um problema de montagem, problema de espessura de parede ou interface difícil, o projeto pode ser ajustado e um mestre revisado produzido Nesse sentido, a fundição de resina pode fazer parte de um fluxo de trabalho de engenharia iterativo, em vez de funcionar apenas como um método de produção final.
A limitação importante é que um protótipo não deve ser avaliado apenas por similaridade visual, A estabilidade dimensional, o comportamento mecânico e o desempenho a longo prazo dependem da resina selecionada e das condições de cura Um protótipo que pareça correto pode não representar necessariamente o comportamento de um componente feito de outro material em produção posterior.
A seleção de resina determina mais do que a aparência da peça
A escolha da resina é uma das decisões mais importantes no processo completo de fundição da resina porque o material afeta o fluxo, o comportamento de cura, a dureza, a flexibilidade, a estabilidade dimensional e as condições sob as quais a peça pode ser processada após a desmoldagem.
Os sistemas de resina de poliuretano são frequentemente associados à fundição de protótipos e modelos porque as formulações podem fornecer diferentes combinações de rigidez e comportamento de processamento Os sistemas epóxi também são usados onde suas características adesivas, comportamento dimensional ou compatibilidade com aplicações particulares os tornam adequados Outras famílias de resina podem oferecer diferentes características de superfície, mecânicas ou de processamento.
A escolha deve começar com a função em vez da aparência Um invólucro rígido, componente protetor flexível e protótipo dimensional têm requisitos de desempenho diferentes, mesmo que sua geometria externa seja semelhante As propriedades do material devem, portanto, ser combinadas com carga, exposição à temperatura, condições de contato e ambiente de serviço esperado.
Requisitos de usinagem também devem ser considerados Alguns materiais poliméricos curados podem exigir perfuração, aparamento, lixamento ou outras operações de acabamento após a fundição Se um componente contiver furos de precisão ou superfícies de acoplamento, a resina selecionada precisa suportar esses processos secundários sem rachaduras desnecessárias, danos nas bordas ou instabilidade dimensional.
O trabalho da Apex com plásticos de engenharia e materiais à base de resina ilustra por que o comportamento do material deve ser considerado em conjunto com o processamento a jusante A rota de fabricação deve ser selecionada de acordo com a condição real do material, em vez de assumir que todos os materiais à base de polímero respondem de forma idêntica à usinagem.
A qualidade do molde define a precisão inicial da fundição de resina
O molde é efetivamente a referência geométrica para uma fundição de resina Se suas superfícies contêm marcas indesejadas, erros dimensionais ou detalhes danificados, essas condições podem ser transferidas diretamente para a peça fundida Isso faz do desenvolvimento do molde uma das etapas mais importantes do processo.
O fluxo de trabalho geralmente começa com um padrão mestre que representa a geometria do componente pretendido O mestre pode ser produzido usando usinagem, fabricação aditiva ou outro processo adequado, dependendo do detalhe necessário e da condição da superfície Um molde é então criado em torno deste mestre para que a cavidade negativa reproduza sua forma.
A qualidade mestre, portanto, importa antes que a primeira resina seja misturada Irregularidades de superfície que parecem insignificantes no original podem se tornar visíveis em cada fundição subsequente Da mesma forma, características que são difíceis de desmoldar podem danificar o molde ou o componente acabado, mesmo quando a própria geometria CAD está correta.
O projeto do molde também deve considerar como a resina entra na cavidade e como o ar deslocado a deixa Uma região fechada sem caminho efetivo de liberação de ar pode reter bolhas ou impedir o enchimento completo A posição da linha de separação influencia as costuras visíveis e o acabamento posterior, enquanto a flexibilidade do molde afeta a facilidade com que a geometria complexa pode ser liberada após a cura.
Para projetos que exigem moldes personalizados ou acessórios de fabricação, integrando fabricação de ferramentas e moldes com o plano de produção mais amplo pode ajudar a estabelecer estratégias mais práticas de localização, formação e acabamento antes do início da fundição repetida.
A precisão da mistura tem um efeito direto na cura
Os sistemas de resina de duas partes dependem da relação correta entre a resina e seu componente reativo, a mistura imprecisa pode alterar o comportamento de cura e criar peças que permanecem macias, desenvolvem propriedades mecânicas inconsistentes ou não conseguem atingir a condição pretendida.
A técnica de mistura importa tanto quanto a proporção A mistura agressiva pode introduzir ar adicional no líquido Uma vez preso, esse ar pode permanecer como bolhas visíveis ou vazios internos após a cura, se não for removido antes ou durante o enchimento do molde.
O tempo de trabalho da resina também precisa ser considerado Uma vez que os componentes reativos são combinados, o material começa a progredir em direção à cura O operador, portanto, precisa de tempo suficiente para misturar, gerenciar o ar e preencher o molde antes que a viscosidade aumente para um nível que restrinja o fluxo.
Isso cria um importante equilíbrio processo-desenvolvimento A mistura precisa ser completa o suficiente para criar um material uniforme enquanto controlada o suficiente para evitar introdução desnecessária de ar e atrasos O procedimento mais estável é aquele que pode ser repetido consistentemente, em vez de depender de operadores para improvisar o processo de mistura para cada fundição.
As instruções do material devem sempre orientar as condições reais de mistura e cura porque os sistemas de resina podem diferir significativamente Uma proporção, tempo de trabalho ou método de cura adequado para uma formulação não deve ser automaticamente transferido para outra.
Bolhas de ar são um dos desafios mais comuns de fundição de resina
O ar pode entrar na resina durante a mistura e também pode ficar preso quando o líquido flui em torno da geometria complexa dentro do molde Se esse ar permanecer durante a cura, o componente acabado pode conter bolhas visíveis, vazios internos ou detalhes incompletos da superfície.
O controle de bolhas, portanto, começa antes que o material entre no molde A mistura deve minimizar a turbulência desnecessária, enquanto o molde deve fornecer um caminho de enchimento que não prenda repetidamente o ar em pontos altos ou características fechadas Cavidades complexas podem exigir uma orientação mais deliberada para que o ar possa se afastar à medida que a resina preenche o espaço disponível.
O processamento a vácuo pode ser usado com sistemas de resina adequados para remover o ar arrastado do material misturado antes da fundição As técnicas de pressão também podem ser usadas em fluxos de trabalho apropriados para reduzir o efeito visível de pequenas bolhas O método correto depende do comportamento do material, configuração do molde e equipamento.
A geometria do projeto também influencia a formação de bolhas Bolsos afiados, regiões cegas estreitas e detalhes internos complexos podem criar armadilhas de ar naturais Quando esses recursos são funcionalmente necessários, a orientação do molde e a ventilação tornam-se mais importantes.
Uma estratégia de qualidade útil é estudar onde as bolhas ocorrem repetidamente, em vez de tratar cada defeito como aleatório Se os vazios aparecem consistentemente na mesma área, a causa provavelmente está relacionada à direção do fluxo, geometria do molde ou evacuação do ar e deve ser abordada no nível do processo.
O enchimento do molde deve ser projetado em torno do comportamento do fluxo
A resina líquida deve atingir todas as áreas pretendidas do molde antes que a cura progrida muito O processo de enchimento depende, portanto, da viscosidade, da geometria da cavidade, da distância do fluxo, da orientação do molde e do caminho de escape disponível para o ar.
Grandes cavidades abertas são geralmente mais fáceis de preencher do que características estreitas interligadas. Seções finas podem se tornar mais difíceis quando a resina começa a aumentar em viscosidade antes que a cavidade seja completamente preenchida, enquanto mudanças abruptas na geometria da seção podem influenciar a forma como o material flui através do molde.
O local de vazamento pode afetar esse comportamento A introdução de material sem considerar a geometria pode fazer com que a resina flua em torno de uma bolsa de ar em vez de deslocar o ar para fora do molde Uma direção de enchimento mais deliberada pode permitir que o nível do líquido suba progressivamente enquanto empurra o ar em direção a aberturas ou regiões abertas.
O objetivo deve ser o enchimento estável em vez de simplesmente o vazamento rápido O enchimento muito agressivo pode introduzir turbulência, enquanto o enchimento muito lento pode se tornar problemático quando a resina tem um período de trabalho limitado.
Para a fabricação repetida, o método de enchimento deve, portanto, ser definido como parte do processo A orientação do molde, o local de vazamento, a condição do material e o método de manuseio devem permanecer razoavelmente consistentes para que uma fundição não seja produzida sob condições fundamentalmente diferentes da próxima.
A cura controla a transição do líquido para a peça acabada
A cura é o estágio em que a resina líquida se desenvolve em uma estrutura polimérica sólida Embora a peça possa parecer inativa enquanto está sentada no molde, mudanças físicas e químicas importantes estão ocorrendo durante esse período.
A reação de cura pode gerar calor, e a quantidade de calor produzida depende do sistema de resina e da quantidade de material As seções espessas podem se comportar de maneira diferente das regiões finas porque volumes maiores podem reter mais calor de reação Isso pode influenciar o comportamento dimensional, a condição da superfície e o tempo necessário antes que a peça esteja pronta para uma desmoldagem segura.
A remoção do componente muito cedo pode criar deformação porque o material pode ainda não ter desenvolvido estabilidade suficiente Deixar a peça em um ambiente de cura mal controlado também pode introduzir variação se as condições de temperatura diferirem substancialmente entre os ciclos de produção.
Por esta razão, o tempo de desmoldagem não deve ser determinado apenas pela sensação de dureza da superfície As condições de cura especificadas pelo fabricante da resina e a geometria real da seção devem ser consideradas em conjunto.
Alguns materiais também continuam desenvolvendo suas propriedades finais após a desmoldagem inicial Quando a usinagem ou montagem posterior requer estabilidade dimensional, o plano de produção deve levar em conta a condição de cura completa, em vez de processar a peça imediatamente, simplesmente porque ela pode ser removida do molde.
O encolhimento e a estabilidade dimensional precisam ser planejados antecipadamente
A fundição de resina pode reproduzir geometria detalhada, mas os projetistas não devem assumir que o componente curado combinará a cavidade do molde com identidade dimensional perfeita A cura química e as mudanças de temperatura podem produzir movimento dimensional, e a quantidade depende do material específico e da geometria da peça.
O encolhimento torna-se particularmente importante quando várias dimensões devem manter uma relação controlada Uma cobertura externa geral pode tolerar pequenas mudanças dimensionais sem afetar a função, enquanto uma localização de inserção de precisão ou interface de acoplamento pode exigir uma estratégia mais deliberada.
A espessura da peça também pode influenciar o comportamento dimensional porque diferentes regiões podem curar e resfriar sob diferentes condições Grandes variações na espessura da seção podem, portanto, criar mudanças dimensionais mais complexas do que um design relativamente equilibrado.
Para componentes de protótipo, as primeiras peças fundidas reais fornecem dados úteis do processo Em vez de depender apenas das dimensões CAD nominais, o fabricante pode medir as peças acabadas e identificar quais recursos permanecem estáveis e quais mostram movimento sistemático.
Essa informação pode então orientar a compensação do molde, a permissão pós-usinagem ou a revisão do projeto O objetivo não é assumir que o encolhimento possa ser eliminado completamente, mas entender como a resina e a geometria escolhidas se comportam para que o processo final possa explicar a variação previsível.
A espessura da parede influencia tanto o enchimento quanto a cura
A espessura da parede afeta vários estágios de fundição de resina simultaneamente Seções muito finas podem tornar o enchimento completo mais difícil, especialmente quando a viscosidade do material aumenta rapidamente, enquanto regiões muito espessas podem gerar diferentes condições térmicas durante a cura.
Uma estratégia de parede balanceada pode, portanto, melhorar a estabilidade do processo Isso não significa que toda região deva ter espessura idêntica, porque as características funcionais geralmente exigem reforço local, saliências de montagem ou transições estruturais O objetivo é evitar extremos desnecessários e mudanças abruptas que complicam o fluxo e a cura.
Às vezes, as nervuras podem fornecer rigidez sem aumentar uma seção inteira da parede. No entanto, elas devem ser projetadas tendo em mente o processo de molde e desmoldagem, em vez de serem adicionadas apenas porque parecem estruturalmente úteis em CAD.
Os chefes locais também merecem atenção Um chefe grande conectado diretamente a uma parede fina pode criar uma diferença significativa no volume de material entre as áreas vizinhas Uma transição mais gradual às vezes pode produzir um comportamento de cura mais previsível.
O projeto de fundição de resina deve, portanto, considerar a geometria como parte do processamento de materiais A mesma resina pode se comportar de maneira diferente quando usada em dois componentes com estruturas de parede substancialmente diferentes.
As inserções podem adicionar recursos funcionais às peças fundidas de resina
Alguns componentes fundidos de resina requerem roscas, pontos de montagem ou interfaces que são melhor fornecidos por uma inserção separada do que apenas pela resina curada. As inserções podem ser posicionadas dentro do molde antes da fundição para que a resina cure ao seu redor e as incorpore no componente acabado.
Esta abordagem pode ser útil quando é necessária uma interface metálica, fixação roscada ou reforço localizado. No entanto, a integração bem sucedida da inserção depende da precisão do posicionamento e da relação entre a superfície da inserção e a resina.
A inserção precisa permanecer estável enquanto o molde é preenchido Se ele se mover durante o vazamento, o recurso final pode mudar de seu local pretendido O design da fixação ou do molde deve, portanto, suportar a colocação repetível em vez de depender da estimativa manual.
O ar também pode ficar preso em torno da geometria complexa da inserção O caminho do fluxo deve permitir que a resina envolva o recurso sem deixar vazios em áreas que precisam de contato efetivo.
A compatibilidade do material também deve ser considerada Diferentes materiais podem responder de forma diferente à temperatura e às condições ambientais, enquanto a interface precisa funcionar de acordo com os requisitos mecânicos da peça acabada.
O design de inserção é, portanto, um bom exemplo de por que a fundição de resina deve ser tratada como um processo de montagem projetado, em vez de apenas um método de replicação de forma.
Defeitos de fundição de resina devem ser analisados por sua causa
Bolhas de superfície, vazios internos, enchimento incompleto, áreas macias, mudanças dimensionais e costuras de molde visíveis estão entre as condições que podem aparecer nas peças fundidas de resina Embora possam existir vários defeitos no mesmo componente, eles não devem ser tratados automaticamente como se compartilhassem uma causa.
Bolhas podem se originar do ar introduzido durante a mistura ou aprisionado durante o enchimento Uma característica incompletamente preenchida pode indicar fluxo insuficiente, orientação inadequada do molde ou cura que avançou antes da cavidade ser preenchida Regiões macias ou inconsistentes podem apontar para problemas de mistura ou cura, enquanto a variação dimensional pode envolver encolhimento da resina, movimento do molde ou condições térmicas.
Os defeitos superficiais também podem se originar do mestre ou molde, em vez da própria resina. Se a mesma marca aparecer em cada fundição, a correção do procedimento de fundição não resolverá um defeito já embutido na superfície do molde.
A análise de causa raiz torna-se muito mais fácil quando os registros de produção identificam lote de material, condições de mistura, molde, condições de cura e localização de defeitos Os padrões repetidos podem então ser conectados a variáveis específicas do processo, em vez de depender apenas de suposições visuais.
Esta abordagem melhora a qualidade e a repetibilidade porque o objetivo muda da reparação de peças fundidas individuais para a estabilização do processo que as cria.
O controle de qualidade deve cobrir o processo completo de fundição de resina
O controle de qualidade para fundição de resina deve começar antes que a peça acabada seja removida do molde A condição do material, a precisão da mistura, a condição do molde e a consistência do processo contribuem para a qualidade final, portanto, a inspeção apenas no último estágio pode perder a fonte de problemas recorrentes.
O mestre e o molde devem primeiro ser verificados quanto a danos, contaminação ou condições dimensionais que possam ser transferidas para o componente Durante a preparação do material, o procedimento de mistura e enchimento deve permanecer consistente com o sistema de resina selecionado Uma vez que a peça tenha curado, a inspeção visual e dimensional pode avaliar o resultado de acordo com sua função real.
Nem toda superfície precisa de atenção idêntica à inspeção Uma face externa cosmética, uma interface de acoplamento e um recurso de montagem embutido têm riscos funcionais diferentes A inspeção deve, portanto, se concentrar mais de perto nas características que afetam a montagem, a transferência de carga, a vedação ou o posicionamento dimensional.
A tabela a seguir resume as principais variáveis que devem ser consideradas durante o desenvolvimento e produção de fundição de resina.
| Área Processo | Risco Principal | Abordagem Prática de Controle |
|---|---|---|
| Seleção resina | Comportamento material inadequado | Combine as características da resina com a função da peça e o processamento |
| Padrão mestre | Erros geométricos ou superficiais repetidos | Verifique a precisão do mestre antes da produção do molde |
| Condição do molde | Perda de detalhes ou superfícies inconsistentes | Inspecione e mantenha os moldes durante o uso repetido |
| Misturando | Cura incompleta ou inconsistente | Siga os requisitos de mistura específicos do material |
| Controle aéreo | Bolhas e vazios internos | Reduza a introdução de ar e gerencie a desgaseificação quando apropriado |
| Enchimento molde | Características incompletas | Planeje a direção de preenchimento, orientação do molde e escape de ar |
| Espessura parede | Fluxo desigual ou cura | Evite extremos desnecessários de espessura |
| Cura | Propriedades de deformação ou inconsistentes | Manter condições de cura adequadas antes da desmoldagem |
| Encolhimento | Variação dimensional | Meça as primeiras partes e compense onde a função exigir |
| Inserções | Problemas de posicionamento ou vazio | Localize as inserções com segurança e considere o fluxo de resina ao seu redor |
| Pós-processamento | Danos aos recursos curados | Combine os métodos de corte e acabamento com o comportamento do material |
| Inspeção | Variação funcional não detectada | Verifique dimensões críticas e interfaces após a cura completa |
Um sistema de qualidade torna-se mais útil quando os resultados da inspeção são conectados de volta ao estágio relevante do processo, em vez de registrados apenas como defeitos finais.
O pós-processamento transforma a geometria em geometria funcional
Um componente fundido de resina pode exigir aparar, lixar, perfurar, usinar ou montar após a remoção do molde Essas operações não são necessariamente sinais de que o processo de fundição falhou Em vez disso, elas podem ser deliberadamente incorporadas na rota de fabricação quando certas características são melhor criadas após a cura.
Linhas de separação e material associado a locais de preenchimento ou ventilação podem precisar ser removidos Os furos podem exigir acabamento quando sua posição ou diâmetro precisa de maior controle do que o molde sozinho pode fornecer As faces de acasalamento também podem exigir processamento secundário quando influenciam diretamente a montagem.
O desafio é identificar esses requisitos antes que o molde seja projetado Uma superfície destinada a usinagem posterior pode precisar de permissão de material adequada e um método prático de localizar o componente curado Se a fundição não tiver superfície de referência estável, posicioná-la com precisão durante a usinagem secundária pode se tornar difícil.
A resina em si também deve ser considerada porque os materiais poliméricos curados podem responder de maneira diferente à perfuração e ao corte do que os metais A geometria da ferramenta, a geração de calor e o suporte da peça devem corresponder ao material, em vez de aplicar uma estratégia de usinagem de metal sem ajuste.
Desta forma, fundição e usinagem podem complementar-se A fundição de resina cria geometria complexa quase líquida, enquanto operações secundárias seletivas estabelecem características que requerem controle dimensional adicional.
Fundição de resina vs Usinagem CNC
Fundição de resina e usinagem CNC criam componentes através de rotas fundamentalmente diferentes A fundição forma material dentro de um molde, enquanto a usinagem CNC remove material de uma peça de trabalho sólida Nenhum dos métodos é automaticamente melhor para cada componente.
A fundição de resina pode ser atraente quando um projeto contém geometria moldada complexa que pode ser replicada eficientemente a partir de um mestre e molde desenvolvidos. Ele também suporta protótipos iterativos e fluxos de trabalho de baixo volume onde a reprodução da mesma forma geral é importante.
A usinagem CNC fornece controle direto sobre dimensões e superfícies selecionadas e pode ser altamente eficaz quando o componente contém furos de precisão, planos, roscas ou outros recursos que precisam de geometria controlada Também evita a necessidade de criar um molde para cada novo design.
Alguns componentes se beneficiam do uso de ambas as abordagens A fundição de resina pode estabelecer a forma ampla enquanto a usinagem cria interfaces funcionais finais após o material ter curado totalmente.
A decisão correta, portanto, depende da geometria, desempenho do material, requisitos dimensionais e rota de fabricação esperada A questão não deve ser se a fundição ou usinagem é universalmente superior, mas qual processo deve criar cada característica da peça de forma mais eficaz.
Fundição de resina vs Moldagem por injeção
Fundição de resina e moldagem por injeção ambos usam moldes, mas os sistemas de fabricação são diferentes Fundição de resina comumente introduz resina líquida reativa em um molde e permite que o material cure, enquanto a moldagem por injeção normalmente força o material termoplástico fundido em um molde durável sob condições controladas da máquina.
Para o desenvolvimento de protótipos e componentes de menor volume, a fundição de resina pode oferecer maior flexibilidade porque o molde e o processo podem ser adaptados em torno de um projeto de desenvolvimento A moldagem por injeção é melhor compreendida como um sistema de moldagem altamente repetível, adequado para projetos de componentes estabelecidos e ciclos repetidos.
O comportamento do material também difere Os sistemas de resina termoendurecível curam através de reações químicas e geralmente não podem simplesmente ser fundidos novamente em seu estado líquido original após a cura Os termoplásticos usados na moldagem por injeção amolecem quando aquecidos e solidificam novamente durante o resfriamento.
Essas diferenças afetam o projeto da peça, o ferramental, o processamento e a seleção de materiais Um componente desenvolvido com sucesso através da fundição de resina não deve, portanto, ser automaticamente assumido como se comportando de forma idêntica se for posteriormente transferido para outro processo de moldagem.
Quando a fundição de resina é usada durante o desenvolvimento, os engenheiros devem separar a validação da geometria da validação do material final e considerar como os materiais de produção posteriores podem alterar o comportamento do componente.
Do Padrão Mestre às Peças Fundidas Resina Repetível
Produzir uma fundição de resina bem-sucedida demonstra que o molde e o material podem criar o componente pretendido Produzir o mesmo resultado repetidamente requer um processo mais controlado.
Os moldes podem mudar com o uso, as condições de mistura podem variar, as condições ambientais podem influenciar alguns sistemas de resina e os operadores podem introduzir diferentes quantidades de ar durante a preparação do material A fabricação repetida, portanto, precisa de mais consistência do que um protótipo único.
As primeiras várias partes devem ser tratadas como evidência de desenvolvimento de processos Dimensões críticas podem ser medidas, defeitos superficiais recorrentes podem ser mapeados e comportamento de desmoldagem pode ser observado Se uma área repetidamente retém o ar ou muda de dimensão, a rota de fabricação deve ser melhorada antes que a questão se torne aceita como variação normal.
A condição do molde também deve ser monitorada ao longo do tempo porque os moldes flexíveis podem perder gradualmente detalhes nítidos ou se danificar durante a desmoldagem repetida Uma peça produzida no final do ciclo útil de um molde pode, portanto, diferir de uma fundição precoce, mesmo quando o material e o procedimento permanecem inalterados.
A fundição repetível de resina vem da compreensão dessas condições de mudança e da definição de quando moldes, procedimentos ou controles de processo precisam de ajuste.
Quando a fundição de resina é uma escolha de fabricação adequada?
A fundição de resina é particularmente útil quando o componente necessário se beneficia de geometria complexa moldada, reprodução detalhada da superfície e uma rota de fabricação adequada para protótipos ou produção limitada Também pode suportar a validação do projeto quando os engenheiros precisam de várias cópias físicas de um mestre desenvolvido em vez de um único protótipo usinado.
O processo torna-se menos adequado quando o desempenho do material necessário não pode ser alcançado por uma resina disponível ou quando as dimensões críticas dependem da precisão além do que o sistema de molde e cura selecionado pode manter sem processamento secundário extensivo.
A geometria da peça também importa Seções muito finas, armadilhas de ar difíceis e grandes diferenças na espessura da parede podem aumentar a sensibilidade do processo Projetos contendo muitas interfaces mecânicas altamente precisas podem exigir uma rota híbrida onde a fundição estabelece a forma e a usinagem termina as características selecionadas.
A melhor decisão, portanto, vem da avaliação do componente acabado completo, em vez de escolher um processo, porque a peça parece moldável.
Os engenheiros devem considerar os requisitos de material, geometria, relações dimensionais, expectativas de superfície, pós-processamento e inspeção juntos Quando esses fatores se alinham com os pontos fortes do processo, a fundição de resina pode ser uma ferramenta prática para o desenvolvimento de componentes poliméricos detalhados e repetíveis.
Como avaliar um processo de fundição de resina
Um processo confiável de fundição de resina deve ser avaliado através de evidências, em vez de apenas aparência A primeira consideração é se a resina escolhida realmente corresponde aos requisitos funcionais do componente A segunda é se o mestre e o molde podem reproduzir a geometria necessária de forma consistente A terceira é se a mistura, o enchimento e a cura podem ser repetidos sem depender de ajustes manuais descontrolados.
A inspeção dimensional deve então se concentrar nas características que importam para a montagem Se várias peças fundidas se moverem repetidamente na mesma direção, a variação deve ser estudada como uma característica do processo, em vez de tratada como erro de medição isolado.
O pós-processamento também deve ser incluído na avaliação Um componente que se lança com sucesso, mas se torna difícil de aparar, perfurar ou usinar ainda pode exigir mudanças de projeto Da mesma forma, uma inserção que se move repetidamente durante o enchimento indica que o design do acessório ou molde precisa de melhorias.
O processo mais forte não é, portanto, aquele que produz uma peça visualmente perfeita É aquele que fornece uma relação clara entre a preparação do material, o comportamento do molde, as condições de cura e o desempenho verificado da peça acabada.
Conclusão
A fundição de resina é um método de fabricação eficaz quando a geometria complexa do polímero precisa ser reproduzida a partir de um mestre e molde desenvolvidos, particularmente durante o desenvolvimento do protótipo e a produção controlada de baixo volume Sua aparente simplicidade pode ser enganosa, no entanto, porque a qualidade final depende de uma rede de variáveis interagentes, em vez da operação de vazamento sozinha.
A seleção de materiais influencia o fluxo, a cura e o desempenho acabado A qualidade do molde determina a geometria e o detalhe da superfície disponível para cada fundição A mistura e o enchimento afetam o aprisionamento de ar, enquanto a cura e a espessura da parede influenciam a estabilidade dimensional As inserções, o pós-processamento e a inspeção adicionam mais considerações quando o componente acabado precisa de interfaces mecânicas funcionais.
A abordagem mais confiável é, portanto, planejar a fundição de resina como uma rota de fabricação completa Os projetistas devem identificar qual geometria pode ser criada diretamente no molde, quais recursos podem exigir usinagem secundária e quais dimensões precisam ser verificadas após a cura completa.
As peças do protótipo também devem ser usadas para desenvolver o conhecimento do processo Defeitos repetidos, padrões de encolhimento e comportamento do molde fornecem informações úteis que podem melhorar a produção posterior.
Quando o projeto do molde, o comportamento do material, a técnica de fundição e o acabamento são controlados juntos, a fundição de resina torna-se mais do que um método de replicação rápida Torna-se um processo de fabricação estruturado capaz de produzir componentes detalhados, funcionais e repetíveis.
Perguntas frequentes
Para que é utilizada a fundição de resina?
A fundição de resina é usada para produzir componentes poliméricos moldados curando resina sintética líquida dentro de um molde preparado É particularmente útil para protótipos, peças personalizadas e produção limitada, onde geometria complexa ou superfícies detalhadas precisam ser reproduzidas a partir de um padrão mestre sem usinar todas as superfícies a partir de estoque sólido.
Quais materiais são comumente usados na fundição de resina?
A fundição de resina pode usar poliuretano, epóxi, poliéster e outros sistemas de resina sintética compatíveis Cada material tem diferentes características de fluxo, cura, dureza e dimensionalidade, de modo que a resina correta deve ser selecionada de acordo com os requisitos mecânicos, geometria e processamento secundário planejado da peça.
Como as bolhas podem ser reduzidas na fundição de resina?
A redução de bolhas começa com mistura controlada e design de molde que permite que o ar deslocado escape à medida que a resina preenche a cavidade Dependendo da resina e do processo, os métodos de vácuo ou pressão também podem ajudar a gerenciar o ar preso bolhas repetidas em um local geralmente indicam um problema de enchimento, ventilação ou geometria que deve ser corrigido.
A fundição de resina encolhe durante a cura?
Alguns sistemas de resina experimentam mudança dimensional à medida que curam, e a quantidade depende da formulação do material, geometria e condições de processamento Quando as dimensões são importantes, as primeiras peças fundidas devem ser medidas após a cura apropriada para que a variação previsível possa ser compreendida e abordada através do projeto do molde ou pós-processamento.
As peças de fundição de resina podem ser usinadas após a cura?
Sim, algumas peças de resina curada podem ser perfuradas, aparadas, lixadas ou usinadas quando suas características de material suportam essas operações. Furos críticos, faces correspondentes ou interfaces de inserção podem ser acabados após a fundição, mas ferramentas, suporte e geração de calor devem ser selecionados de acordo com a resina curada real, em vez de suposições de usinagem de metal.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.