
Tendências de Usinagem de Peças Automotivas 2026: Precisão, Materiais e Qualidade
Lar
/
Blog
/
Tendências de Usinagem de Peças Automotivas 2026: Precisão, Materiais e Qualidade
Tendências de Usinagem de Peças Automotivas 2026: Precisão, Materiais e Qualidade
Agosto 19, 2026
Índice
Introdução
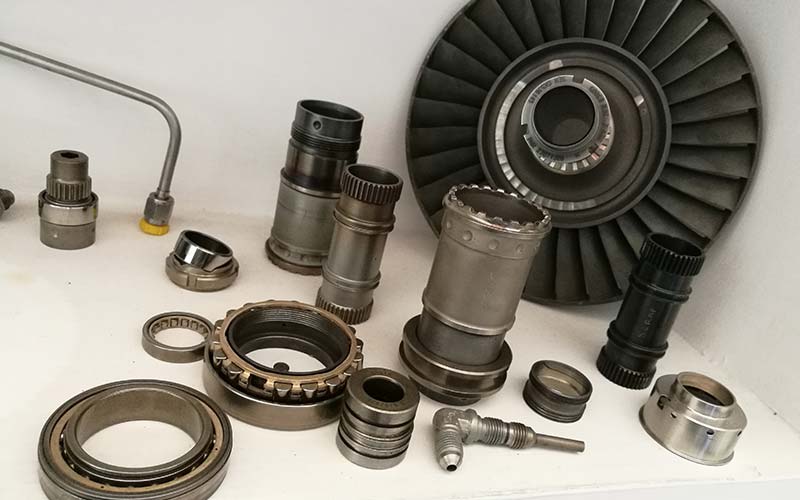
A usinagem de peças automotivas está indo além da ideia de que o equipamento CNC só precisa reproduzir um desenho com precisão Em 2026, uma estratégia de usinagem mais forte depende cada vez mais de quão efetivamente o projeto da peça, o comportamento do material, a estabilidade do processo, a inspeção e a repetibilidade da produção estão conectados.
Componentes automotivos geralmente combinam vários requisitos de fabricação difíceis dentro de uma peça Uma carcaça pode conter grandes cavidades juntamente com furos de precisão e faces de vedação Um eixo pode precisar de diâmetros controlados, ombros, ranhuras e roscas em torno do mesmo eixo de rotação Suportes e componentes estruturais podem combinar paredes finas, padrões de furos complexos e várias interfaces de montagem usinadas.
Estas peças não se tornam confiáveis simplesmente porque são produzidas com equipamentos CNC modernos O desgaste da ferramenta, a fixação de trabalho, as condições térmicas, a variação de material e as mudanças de configuração podem influenciar a geometria acabada.
É por isso que a usinagem de peças automotivas deve ser abordada como um problema de controle de processo, e não apenas como um problema de corte. Os fabricantes precisam determinar quais recursos afetam a função, qual processo deve estabelecer essas características e como os resultados serão verificados ao longo da produção.
Várias tendências de usinagem estão se tornando particularmente relevantes para esta abordagem, incluindo seleção de materiais mais deliberada, processamento multieixos, configurações reduzidas, medição em processo, melhor comunicação DFM e integração mais estreita entre torneamento, fresamento e operações secundárias.
Por que a usinagem de peças automotivas requer um forte controle de processo
Os componentes automotivos são frequentemente produzidos como parte de sistemas mecânicos maiores, de modo que dimensões individuais raramente existem isoladamente.
Um furo pode precisar se alinhar com outro eixo Uma superfície de montagem pode controlar a posição de um conjunto conectado Um padrão de furo pode determinar se vários componentes podem ser montados sem interferência Uma face de vedação deve manter a geometria necessária para um contato confiável.
Isso significa que o verdadeiro requisito de usinagem geralmente é uma relação entre recursos e não uma dimensão individual.
Um componente pode tecnicamente satisfazer várias tolerâncias dimensionais independentes enquanto ainda cria um problema de montagem se a relação geométrica entre essas características estiver incorreta.
A usinagem de peças automotivas, portanto, se beneficia de um modelo de controle de três camadas.
A primeira camada é a estabilidade do projeto Os dados funcionais, as tolerâncias e os requisitos de superfície devem descrever claramente o que realmente importa.
A segunda camada é a estabilidade do processo, Dispositivos elétricos, ferramentas, sequências de usinagem e referências de máquinas devem reproduzir consistentemente esses requisitos.
A terceira camada é a estabilidade de verificação Os métodos de inspeção devem medir de forma confiável as mesmas características que o processo de projeto e fabricação está tentando controlar.
Se qualquer uma dessas três camadas for fraca, uma maior capacidade da máquina por si só pode não resolver o problema.
A tecnologia CNC continua sendo a base da usinagem de peças automotivas
A usinagem automotiva moderna depende muito de equipamentos controlados por computador porque a produção repetida requer movimento consistente e execução de processos.
Controle numérico computadorizado usa instruções programadas para controlar máquinas-ferramentas, enquanto equipamentos CNC modernos podem combinar funções como fresagem, perfuração, rosqueamento e torneamento, dependendo da configuração da máquina.
No entanto, a programação define apenas o caminho da ferramenta pretendido.
A remoção real do material ainda é afetada pelas forças de corte, geometria do cortador, rigidez da peça de trabalho, estabilidade do acessório e condição da ferramenta Essas variáveis físicas explicam por que dois programas que parecem corretos na simulação podem produzir resultados de fabricação diferentes se as condições do processo não forem equivalentes.
A usinagem de peças automotivas deve, portanto, usar o controle CNC como base da repetibilidade, ao mesmo tempo que continua a gerenciar as variáveis mecânicas ao seu redor.
O processo de usinagem mais maduro não é simplesmente aquele com o programa mais avançado É aquele que converte consistentemente o movimento programado em geometria funcional verificada.
A seleção de materiais está se tornando mais conectada à estratégia de usinagem
As decisões de materiais influenciam fortemente a usinagem de peças automotivas.
As ligas de alumínio podem ser selecionadas onde a redução da massa do componente e a manutenção da usinabilidade são importantes Os aços e os aços-liga podem suportar componentes que exigem resistência, resistência ao desgaste ou desempenho estrutural Os aços inoxidáveis podem ser apropriados quando o desempenho relacionado à corrosão é importante, enquanto o ferro fundido e o alumínio fundido podem fornecer formas práticas de quase-rede para caixas maiores e peças estruturais.
Cada material se comporta de maneira diferente durante o corte.
O desgaste da ferramenta, a formação de cavacos, o comportamento térmico e a rigidez da peça de trabalho podem mudar significativamente entre os materiais Isso significa que a mesma estratégia de usinagem não deve ser transferida automaticamente de um material para outro.
Fundição e forjamento também alteram a condição inicial de um componente.
Um tarugo usinado geralmente fornece superfícies de referência iniciais previsíveis Uma peça bruta fundida ou forjada pode conter maior variação dimensional antes do início da usinagem, de modo que as superfícies de localização e a permissão de usinagem se tornam mais importantes.
Um dos desenvolvimentos mais úteis na usinagem de peças automotivas é, portanto, uma mudança da seleção de materiais apenas para o desempenho final para a avaliação conjunta de material e processo.
A questão passa a ser não simplesmente: “Qual material pode desempenhar esta função?”, mas também, “Como esse material se comportará durante cada operação necessária para estabelecer a geometria final?”
Essa diferença melhora tanto as decisões de DFM quanto o planejamento de processos.
Componentes leves tornam a estabilidade da parede mais importante
Reduzir material desnecessário pode melhorar a eficiência dos componentes, mas a geometria leve cria desafios adicionais de usinagem.
Paredes finas têm menos rigidez do que seções pesadas Como o material circundante é removido, as forças de corte podem empurrar a parede restante ligeiramente para longe de sua posição nominal.
A parede pode então mover-se novamente após a passagem da ferramenta.
Isso pode afetar a espessura, a planicidade e a relação entre superfícies adjacentes O problema pode se tornar mais perceptível quando seções finas são combinadas com cavidades profundas ou grandes áreas não suportadas.
A usinagem de peças automotivas, portanto, precisa considerar cuidadosamente a sequência de remoção de material.
O desbaste pesado pode ser realizado enquanto mais material de suporte permanece O acabamento final pode então ser concluído após a maioria do material ter sido removida sob uma estratégia de corte mais estável.
A direção da ferramenta também importa.
Aproximar-se da mesma característica fina de diferentes direções pode criar diferentes condições de carregamento O projeto da fixação pode precisar suportar áreas que, de outra forma, se moveriam sob forças de corte.
A equipe de projeto pode contribuir evitando seções finas desnecessárias e incorporando nervuras ou transições estruturais onde a rigidez é genuinamente necessária.
A leveza não é, portanto, apenas uma questão material. É também uma questão de geometria e controle de processos.
A usinagem multieixo é cada vez mais valiosa para geometria complexa
Os componentes automotivos freqüentemente contêm recursos em vários lados.
Um invólucro pode incluir furos, furos de montagem, bolsos e superfícies de vedação distribuídas em várias orientações A produção de cada grupo de recursos por meio de configurações manuais separadas pode aumentar a complexidade do processo.
A usinagem multieixo pode fornecer acesso à ferramenta de direções adicionais enquanto o componente permanece em uma configuração controlada.
Isto pode ser particularmente útil quando vários recursos importantes têm fortes relações posicionais.
Reduzir o número de vezes que a peça deve ser removida e realocada significa menos oportunidades para restabelecer incorretamente a geometria de referência.
No entanto, a usinagem multieixos não deve ser vista como automaticamente superior.
Um componente que pode ser produzido de forma confiável com equipamentos mais simples não se torna melhor simplesmente porque eixos adicionais são usados.
O benefício real vem quando a capacidade de vários eixos reduz configurações desnecessárias, melhora o acesso ou permite que recursos críticos permaneçam referenciados dentro da mesma condição de usinagem.
Apex Serviços de usinagem CNC incluir fresagem, torneamento e processamento multieixo para componentes complexos e de alta precisão, incluindo aplicações automotivas.
A escolha do processo ainda deve começar com a geometria da peça e os requisitos funcionais.
O torneamento CNC permanece crítico para componentes automotivos rotacionais
Muitos componentes automotivos são naturalmente adequados para torneamento CNC porque sua geometria funcional está organizada em torno de um eixo central.
Eixos, buchas, mangas, polias, pinos e outros componentes rotacionais podem conter vários diâmetros, ombros, ranhuras, furos e áreas roscadas que precisam manter uma relação controlada.
O giro permite que muitos desses recursos sejam estabelecidos enquanto o componente gira em torno de um eixo do fuso primário.
Isto pode suportar relações concêntricas consistentes quando a sequência de usinagem é planejada corretamente.
A usinagem de peças automotivas torna-se mais desafiadora quando os componentes torneados são longos ou delgados As forças de corte podem fazer com que a peça de trabalho se desvie, particularmente quando o comprimento não suportado aumenta.
A manutenção e o apoio do trabalho passam, portanto, a fazer parte da estratégia dimensional.
A condição da ferramenta também precisa ser monitorada porque o desgaste gradual pode influenciar os diâmetros e o acabamento superficial ao longo de uma produção.
Apex Serviços de torneamento CNC cubra o torneamento, o revestimento, o sulco, a perfuração, o alargamento, o mandrilamento e a rosqueamento, com aplicações automotivas que incluem eixos, buchas, polias e componentes de precisão relacionados.
Para esses componentes, o giro deve ser planejado em torno de eixos funcionais, em vez de tratado como uma coleção de cortes de diâmetro independentes.
Menos configurações podem melhorar a consistência geométrica
Uma configuração é necessária sempre que um componente deve ser localizado e mantido para usinagem.
Peças automotivas complexas podem exigir diversas orientações, mas cada configuração adicional introduz outra condição de referência.
Isso é importante porque os relacionamentos de precisão podem cruzar os limites da configuração.
Suponha que um furo seja usinado em uma orientação e uma face de montagem seja concluída após o reposicionamento da peça A relação final entre esses recursos depende não apenas da precisão da máquina, mas também da precisão com que o componente foi realocado.
A usinagem de peças automotivas se beneficia cada vez mais ao identificar quais recursos críticos devem ser produzidos dentro da mesma configuração sempre que prático.
Isso não significa minimizar a contagem de configurações a todo custo.
Algumas geometrias realmente exigem várias operações e orientações Uma solução de configuração única forçada pode criar acesso deficiente à ferramenta ou condições de usinagem instáveis.
O melhor objetivo é a redução significativa da configuração.
Recursos com fortes relações funcionais devem permanecer juntos quando possível, enquanto recursos não críticos podem ser distribuídos em operações posteriores com menos risco.
Uma revisão DFM útil geralmente pode identificar pequenas alterações de design que simplificam a estratégia de configuração antes do início da produção.
A manutenção do trabalho tem um efeito direto na precisão
Equipamentos de usinagem avançados não podem compensar a fixação instável.
Os acessórios estabelecem a relação entre o componente e o sistema de coordenadas da máquina Se essa relação mudar durante a usinagem, a geometria acabada pode mudar mesmo quando o movimento programado da ferramenta permanecer correto.
Os componentes automotivos podem criar condições difíceis de manutenção do trabalho porque geralmente combinam superfícies fundidas irregulares, seções finas e múltiplas interfaces acabadas.
Um acessório deve segurar a peça de trabalho com segurança suficiente para resistir às forças de corte, evitando deformações desnecessárias.
Este equilíbrio é particularmente importante com peças finas de alumínio ou outras geometrias flexíveis.
A fixação excessiva pode alterar temporariamente a forma do componente A peça pode parecer correta enquanto contida e, em seguida, mover-se depois de liberada.
Superfícies de localização repetíveis são igualmente importantes.
Os espaços em branco fundidos e forjados podem exigir dados iniciais cuidadosamente selecionados porque sua geometria não usinada contém mais variação do que as superfícies CNC acabadas.
Uma vez criadas as primeiras superfícies controladas, operações posteriores podem fazer referência a essas características de forma mais confiável.
Para a usinagem de peças automotivas, o projeto de acessórios deve, portanto, ser considerado parte da engenharia de processos, em vez de simplesmente uma etapa de preparação realizada na máquina.
A Estratégia de Tolerância Deve Seguir o Risco Fun
Um dos princípios mais importantes na usinagem automotiva é que nem todas as dimensões devem receber o mesmo nível de controle.
Um furo de rolamento e uma superfície externa não funcional servem a finalidades muito diferentes.
Se o furo controlar o movimento ou a montagem, a variação pode afetar diretamente o desempenho A superfície externa pode permitir uma variação substancialmente maior sem alterar a função da peça.
A precisão deve, portanto, concentrar-se onde for importante.
Isso torna os desenhos mais fáceis de interpretar e dá aos engenheiros de fabricação maior flexibilidade ao planejar recursos não críticos.
As relações geométricas também merecem atenção.
Posição, planicidade, perpendicularidade, desvio e outras características podem descrever melhor a função do componente do que apenas dimensões lineares independentes.
Por exemplo, o diâmetro de um furo pode ser aceitável, mas a peça ainda pode não ser montada se o furo não estiver posicionado corretamente em relação ao dado funcional.
Um bom plano de usinagem de peças automotivas começa identificando essas relações antes de selecionar máquinas, acessórios e equipamentos de inspeção.
A tolerância mais restritiva deve ter uma razão funcional.
Estabilidade Térmica Merece Maior Atenção
O calor é gerado sempre que as ferramentas de corte removem o material.
A ferramenta, componente e estrutura da máquina podem todos experimentar mudanças de temperatura durante a usinagem Como os materiais se expandem e se contraem com a temperatura, essas mudanças podem influenciar os resultados dimensionais.
O efeito depende do tamanho da peça, material, intensidade de usinagem e tolerância necessária.
O desbaste pesado pode introduzir diferentes condições térmicas do acabamento leve Ciclos de usinagem longos também podem criar um perfil de temperatura diferente de operações curtas.
Para usinagem de peças automotivas exigentes, a sequência do processo pode ajudar a gerenciar esses efeitos.
O desbaste e o acabamento podem ser separados em vez de completar todas as superfícies imediatamente até o tamanho final As dimensões críticas podem ser estabelecidas sob condições mais estáveis após a remoção de material pesado já ter ocorrido.
O tempo de medição também é relevante.
Um componente medido imediatamente após a usinagem intensiva pode não estar exatamente na mesma condição térmica que uma peça estabilizada.
O objetivo não é criar um sistema de controle térmico desnecessariamente complicado para cada componente. É reconhecer a temperatura como uma possível fonte de variação e gerenciá-la quando o desenho torna essa variação importante.
A qualidade da superfície deve estar conectada à função do componente
O acabamento superficial e a tolerância dimensional descrevem características diferentes.
Um diâmetro de eixo pode atender aos seus requisitos de tamanho, embora ainda tenha uma superfície inadequada para uma interface de rolamento ou vedação.
Da mesma forma, um componente visualmente suave pode não satisfazer as relações dimensionais necessárias para a montagem.
A usinagem de peças automotivas, portanto, precisa de especificações seletivas de superfície.
Assentos de rolamentos, faces de vedação, superfícies deslizantes e outras interfaces funcionais podem justificar acabamentos controlados Uma superfície de folga oculta pode não precisar de atenção equivalente.
A geometria da ferramenta de corte, a alimentação, o material, a estabilidade da máquina e o desgaste da ferramenta podem influenciar a superfície resultante.
Processos secundários podem ser necessários onde a usinagem primária não consegue criar com eficiência o requisito final.
A moagem pode ser apropriada para superfícies selecionadas que requerem controle dimensional ou de acabamento adicional. A rebarba e o acabamento das bordas também podem ser importantes onde a interseção de furos, ranhuras ou limites usinados cria rebarbas.
Os requisitos de superfície devem ser planejados antes do início da usinagem, para que a permissão de material e a sequência de processamento apropriadas possam ser estabelecidas.
A inspeção em processo é mais valiosa do que a inspeção somente no final
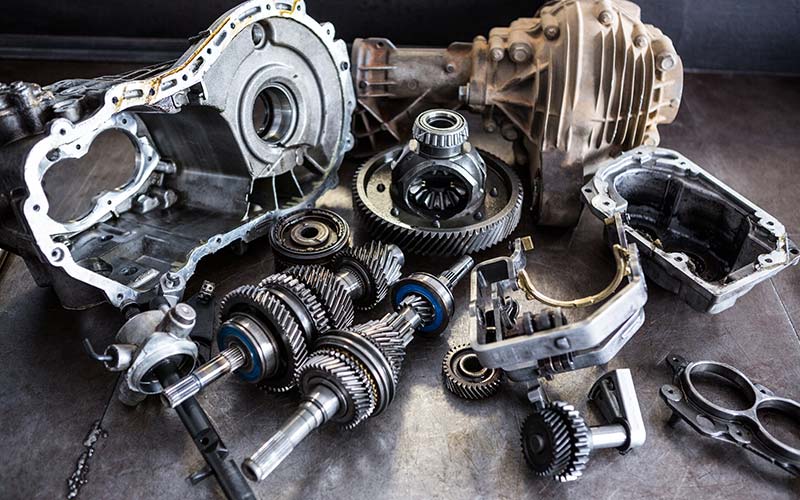
A inspeção final continua importante, mas depender inteiramente da medição no final do processo significa que a variação é descoberta somente após a conclusão do componente.
A inspeção em processo fornece feedback anterior.
Um diâmetro crítico pode ser verificado antes que várias operações posteriores sejam executadas Uma superfície de localização pode ser verificada antes de se tornar a referência para recursos adicionais.
Isso permite que as equipes de fabricação identifiquem problemas mais próximos da operação de onde eles se originam.
O desgaste da ferramenta é um bom exemplo.
Se um diâmetro se move gradualmente em direção à borda de sua faixa de tolerância, a inspeção intermediária pode revelar a tendência antes que as peças acabadas se tornem inaceitáveis.
O mesmo princípio se aplica a alterações de fixação ou desvio de processo.
Esta abordagem muda o papel da medição.
A inspeção não é mais apenas um método para separar peças aceitáveis das inaceitáveis Torna-se uma fonte de informações de fabricação.
Para usinagem de peças automotivas, esse ciclo de feedback é particularmente valioso porque a produção repetida amplifica até mesmo pequenos problemas sistemáticos de processo.
Rastreabilidade e Documentação de Processos Suporte Repetir Produção
A fabricação de protótipos pode depender muito da atenção de maquinistas experientes A usinagem de produção precisa de um sistema mais repetível.
As condições bem-sucedidas utilizadas para produzir as primeiras peças devem, portanto, ser capturadas.
As especificações dos materiais, as revisões do programa, as condições de fixação, a estratégia de ferramentas e os requisitos de inspeção devem ser controlados para que a produção futura siga a mesma lógica de fabricação.
Isso não significa remover o julgamento do operador.
Maquinistas experientes continuam importantes ao reconhecer o comportamento anormal de corte, problemas de ferramentas e outras condições práticas que podem não ser óbvias apenas a partir de documentos.
O objetivo é evitar que conhecimentos importantes do processo existam apenas na memória.
Se um operador souber que uma parede fina específica requer uma sequência de acabamento específica, mas essa informação não é incorporada no processo padrão, a repetibilidade depende muito do indivíduo.
A usinagem de peças automotivas torna-se mais robusta quando a experiência prática é convertida em padrões de fabricação que podem ser seguidos e aprimorados ao longo do tempo.
O DFM está se tornando mais importante antes do início da usinagem
O projeto para a fabricabilidade pode resolver problemas de usinagem antes que eles atinjam a máquina.
Pequenas mudanças na geometria podem ter um grande efeito na complexidade do processo.
Um raio interno pequeno desnecessário pode forçar o uso de uma ferramenta menor e menos rígida Uma cavidade estreita profunda pode aumentar a extensão da ferramenta e o risco de vibração Um pequeno orifício em uma face que de outra forma não seria utilizada pode criar uma configuração adicional.
Paredes finas, características inacessíveis e dados pouco claros podem criar problemas semelhantes.
O objetivo do DFM não é simplificar todos os componentes automotivos.
A complexidade funcional deve permanecer quando o produto assim o exigir.
O objetivo é separar a complexidade necessária da dificuldade de fabricação que não agrega valor funcional.
Uma forte revisão do DFM considera o acesso à ferramenta, a manutenção do trabalho, as relações de tolerância, o acabamento superficial e a inspeção ao mesmo tempo.
Isso também melhora a comunicação entre as equipes de design e produção.
Em vez de descobrir que um recurso é difícil somente após o início da programação ou configuração, os fabricantes podem identificar o risco enquanto a geometria ainda é relativamente fácil de alterar.
Os espaços em branco fundidos e forjados precisam de uma estratégia de usinagem diferente
Muitas peças automotivas não começam como tarugos retangulares ou barras redondas.
Fundições e forjamentos podem criar geometria quase líquida antes do início da usinagem CNC Isso pode reduzir a quantidade de material que precisa ser removido e permitir que formas complexas sejam integradas ao componente inicial.
No entanto, espaços em branco quase líquidos criam diferentes desafios de usinagem.
As superfícies iniciais podem conter maior variação do que a geometria CNC acabada A permissão de usinagem deve ser suficiente em torno de áreas críticas, enquanto as estratégias de localização precisam levar em conta a condição do branco inicial.
As primeiras operações tornam-se particularmente importantes porque estabelecem as superfícies controladas utilizadas pelas configurações subsequentes.
Se a estratégia de datum inicial for instável, operações de precisão posteriores podem reproduzir essa instabilidade em vez de corrigi-la.
A usinagem de peças automotivas, portanto, precisa tratar a fundição, o forjamento e o processamento CNC como estágios conectados.
Os projetistas devem identificar qual geometria vem do processo quase líquido e quais dimensões serão finalmente estabelecidas por meio de usinagem.
Isso torna os desenhos e o planejamento de processos mais coerentes.
Protótipo de peças automotivas deve ser usado para desenvolver o processo
A usinagem de protótipos fornece mais do que um componente físico para avaliação.
Ele fornece evidências de fabricação.
As primeiras peças podem revelar se o cortador escolhido atinge uma cavidade profunda de forma confiável, se uma característica fina permanece estável, se o acessório fornece suporte suficiente e se a estratégia de inspeção selecionada pode medir as dimensões importantes.
Estas observações devem ser capturadas antes do aumento do volume de produção.
Se um recurso exigir repetidamente ajuste, o processo deverá ser revisado em vez de assumir que os operadores continuarão corrigindo-o manualmente.
O programa, o dispositivo elétrico ou mesmo o design do componente podem precisar de refinamento.
A usinagem de peças automotivas torna-se mais estável quando as lições de protótipo são incorporadas à rota final de produção.
Um protótipo bem sucedido prova que uma peça pode ser fabricada.
Um processo de produção bem-sucedido prova que a mesma geometria crítica pode ser criada repetidamente sob condições controladas.
Essa diferença é fundamental para a fabricação automotiva.
Passando do protótipo para a usinagem repetida de peças automotivas
A produção repetida introduz variações de processo que podem não ser visíveis durante um pequeno número de peças de protótipo.
As ferramentas de corte se desgastam Os lotes de materiais mudam As luminárias são repetidamente carregadas e descarregadas As condições da máquina evoluem ao longo da produção estendida.
O processo de fabricação, portanto, precisa de controles definidos.
A vida útil da ferramenta e o gerenciamento de deslocamento devem ser considerados para dimensões que são sensíveis à condição de ponta Os acessórios devem reproduzir as mesmas relações de localização A frequência de medição deve ser apropriada para processar o risco.
Nem toda característica precisa de frequência de inspeção idêntica.
Características com forte relação com a montagem ou segurança merecem mais atenção do que a geometria externa não crítica.
Esta abordagem baseada no risco pode tornar o controlo de qualidade mais significativo.
A tabela abaixo resume várias tendências que moldam a usinagem de peças automotivas em 2026.
| Área Usinagem | Principal Desafio Fabricação | Direção do Processo 2026 |
|---|---|---|
| Geometria leve | Movimento de parede fina | Sequências de usinagem e suporte mais deliberados |
| Peças complexas | Múltiplas orientações | Aumento do uso do planejamento de processos multieixos |
| Relacionamentos apertados | Erro relacionado à configuração | Agrupamento de recursos críticos em referências estáveis |
| Variedade material | Comportamento diferente do corte | Ferramentas específicas do material e parâmetros de processo |
| Componentes torneamento | Desgaste e deflexão da ferramenta | Maior monitoramento de processos e controle de suporte |
| Peças fundidas e forjadas | Começando a variação da geometria | Dados mais fortes e planejamento de permissão de usinagem |
| Qualidade superficial | Requisitos de interface funcional | Acabamento seletivo baseado na função da peça |
| Repetir produção | Deriva gradual do processo | Mais medição e feedback em processo |
| Inspeção | Descoberta tardia de problemas | Verificação prévia das características críticas |
| Processar conhecimento | Decisões dependentes do operador | Melhor documentação de métodos de usinagem comprovados |
A tendência geral é clara: a qualidade da usinagem depende cada vez mais do controle da rota de produção completa, em vez de otimizar as operações de corte individuais isoladamente.
Como avaliar um fabricante de usinagem de peças automotivas
Um fabricante de usinagem adequado deve ser avaliado de acordo com os requisitos do componente.
A capacidade da máquina é importante, mas o equipamento por si só não demonstra capacidade de processo.
A equipe de fabricação deve primeiro compreender desenhos técnicos, dados funcionais, relações de tolerância e requisitos de superfície.
A experiência material também deve corresponder ao projeto.
Usinagem de alumínio, aço inoxidável, liga de aço, ferro fundido ou componentes fundidos quase líquidos requer diferentes considerações de fabricação.
A capacidade do processo deve refletir a geometria.
Componentes torneados requerem torno adequado e capacidade de perfuração, enquanto caixas e componentes multifacetados podem precisar de fresagem ou usinagem multieixo Algumas peças também podem exigir moagem, soldagem ou montagem após operações primárias de CNC.
A capacidade de inspeção deve corresponder ao desenho, em vez de ser tratada como uma lista de verificação de qualidade genérica.
A comunicação de fabricação é igualmente importante.
Se o projeto contiver uma cavidade difícil de usinar, parede instável ou tolerância que não esteja alinhada com a função, uma equipe de engenharia experiente deverá ser capaz de identificar o problema durante a revisão do processo.
O fornecedor mais útil não é, portanto, simplesmente aquele que pode produzir uma amostra É aquele que pode estabelecer uma rota de fabricação repetível para o componente.
Conclusão
A usinagem de peças automotivas em 2026 é cada vez mais definida pela integração de processos.
As máquinas CNC permanecem no centro da produção, mas os resultados confiáveis dependem de mais do que o movimento programado O comportamento do material, a geometria da peça, o design do dispositivo elétrico, a condição da ferramenta, a estabilidade térmica, a estratégia de configuração e a inspeção influenciam se as dimensões críticas podem ser reproduzidas de forma consistente.
Várias tendências decorrem desta realidade.
A usinagem multieixo é útil quando reduz configurações desnecessárias e protege relacionamentos de recursos A medição em processo fornece feedback anterior sobre a variação da usinagem O DFM permite que os riscos de fabricação sejam corrigidos antes do início da produção Uma documentação melhor ajuda a converter a experiência do protótipo em um processo de produção repetível.
A seleção de materiais e peças em branco também está se tornando mais conectada à estratégia de usinagem, especialmente para componentes leves e peças complexas fundidas ou forjadas.
Para componentes automotivos, o princípio mais importante continua sendo a precisão funcional.
Nem toda superfície precisa do mesmo grau de controle Os recursos de fabricação devem se concentrar nos furos, recursos de montagem, faces de vedação, eixos e relações geométricas que determinam como o componente acabado se monta e se executa.
Quando o projeto, a usinagem e a inspeção seguem a mesma lógica funcional, a usinagem de peças automotivas torna-se mais previsível e mais fácil de controlar em produções repetidas.
Perguntas frequentes
O que é usinagem de peças automotivas?
A usinagem de peças automotivas é o uso de processos como fresagem CNC, torneamento, perfuração, mandrilamento e retificação para criar componentes funcionais do veículo O processo se concentra no controle de dimensões, geometria, qualidade da superfície e repetibilidade para que as peças usinadas possam montar e executar conforme pretendido.
Quais materiais são usados na usinagem de peças automotivas?
A usinagem de peças automotivas pode envolver ligas de alumínio, aços, aços inoxidáveis, ferro fundido e outros materiais de engenharia A seleção de materiais depende da função do componente, resistência, peso, desgaste e requisitos ambientais, enquanto a estratégia de usinagem também deve refletir o comportamento de corte e a estabilidade dimensional.
Por que a usinagem CNC é importante para peças automotivas?
A usinagem CNC fornece controle programável e repetível sobre as operações de corte, tornando-a adequada para componentes complexos contendo furos de precisão, furos, superfícies e características rotacionais A produção automotiva confiável ainda requer ferramentas, acessórios, controle de processo e inspeção adequados junto com equipamentos CNC.
Como as tolerâncias são controladas na usinagem de peças automotivas?
O controle de tolerância começa identificando dimensões e dados críticos à função Os fabricantes então coordenam configurações de usinagem, ferramentas, fixação de trabalho e inspeção em torno desses requisitos A medição em processo também pode detectar desgaste da ferramenta ou desvio dimensional antes que a variação afete as peças de produção concluídas.
O que deve ser considerado ao escolher um fornecedor de usinagem automotiva?
Avalie a interpretação de desenho, a experiência do material, a capacidade de fresagem e torneamento CNC, o processamento multieixo, o conhecimento da exploração de trabalho e os sistemas de inspeção Um fornecedor forte também deve fornecer feedback DFM e desenvolver um processo repetível, em vez de depender apenas da produção de um protótipo aceitável.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.