
اتجاهات تصنيع أجزاء السيارات 2026: الدقة والمواد والجودة
بيت
/
مدونة
/
اتجاهات تصنيع أجزاء السيارات 2026: الدقة والمواد والجودة
اتجاهات تصنيع أجزاء السيارات 2026: الدقة والمواد والجودة
أغسطس 19، 2026
جدول المحتويات
مقدمة
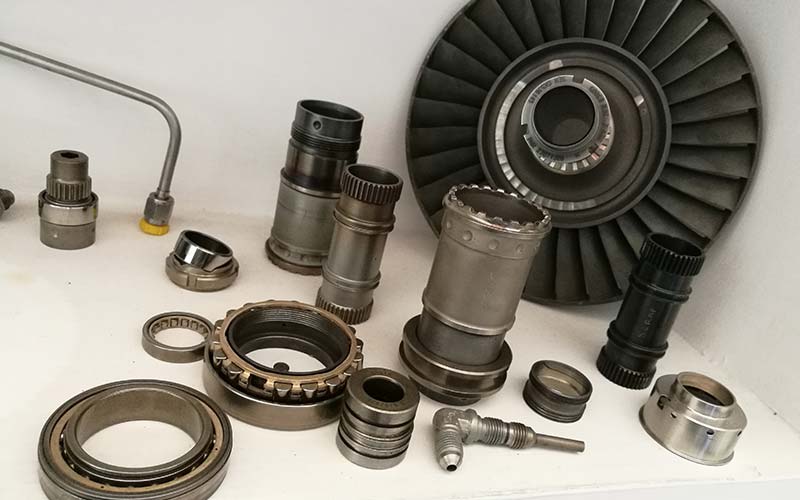
تتجاوز تصنيع أجزاء السيارات فكرة أن معدات CNC تحتاج فقط إلى إعادة إنتاج الرسم بدقة. في عام 2026، تعتمد استراتيجية التصنيع الأقوى بشكل متزايد على مدى فعالية ربط تصميم الأجزاء وسلوك المواد واستقرار العملية والفحص وتكرار الإنتاج.
غالبًا ما تجمع مكونات السيارات بين العديد من متطلبات التصنيع الصعبة داخل جزء واحد. قد يحتوي الغلاف على تجاويف كبيرة مع تجاويف دقيقة وأوجه مانعة للتسرب. قد يحتاج العمود إلى أقطار وأكتاف وأخاديد وخيوط يمكن التحكم فيها حول نفس محور الدوران. يمكن للأقواس والمكونات الهيكلية أن تجمع بين الجدران الرقيقة وأنماط الثقوب المعقدة والعديد من واجهات التثبيت الآلية.
لا تصبح هذه الأجزاء موثوقة لمجرد أنها تم إنتاجها باستخدام معدات CNC الحديثة. يمكن أن يؤثر تآكل الأدوات، وعقد العمل، والظروف الحرارية، وتنوع المواد وتغييرات الإعداد على الهندسة النهائية.
ولهذا السبب ينبغي التعامل مع تصنيع أجزاء السيارات باعتبارها مشكلة تتعلق بالتحكم في العمليات وليس مجرد مشكلة قطع. يحتاج المصنعون إلى تحديد الميزات التي تؤثر على الوظيفة، وأي عملية يجب أن تحدد تلك الميزات وكيف سيتم التحقق من النتائج طوال فترة الإنتاج.
أصبحت العديد من اتجاهات التصنيع ذات أهمية خاصة لهذا النهج، بما في ذلك اختيار المواد بشكل أكثر تعمدًا، والمعالجة متعددة المحاور، والإعدادات المنخفضة، والقياس أثناء العملية، واتصالات أفضل لإدارة سوق دبي المالي وتكامل أوثق بين عمليات الخراطة والطحن والعمليات الثانوية.
لماذا تتطلب تصنيع أجزاء السيارات تحكمًا قويًا في العمليات
يتم إنتاج مكونات السيارات في كثير من الأحيان كجزء من أنظمة ميكانيكية أكبر، لذلك نادرًا ما توجد الأبعاد الفردية بمعزل عن غيرها.
قد يحتاج التجويف إلى المحاذاة مع عمود آخر. قد يتحكم سطح التثبيت في موضع المجموعة المتصلة. قد يحدد نمط الثقب ما إذا كان من الممكن تجميع عدة مكونات دون تدخل. يجب أن يحافظ وجه الختم على الشكل الهندسي اللازم للاتصال الموثوق.
وهذا يعني أن متطلبات التصنيع الحقيقية غالبًا ما تكون علاقة بين الميزات وليس بُعدًا فرديًا واحدًا.
قد يفي المكون من الناحية الفنية بالعديد من تفاوتات الأبعاد المستقلة مع الاستمرار في إنشاء مشكلة تجميع إذا كانت العلاقة الهندسية بين تلك الميزات غير صحيحة.
وبالتالي فإن تصنيع أجزاء السيارات يستفيد من نموذج التحكم ثلاثي الطبقات.
الطبقة الأولى هي استقرار التصميم. يجب أن تصف المسندات الوظيفية والتفاوتات ومتطلبات السطح بوضوح ما يهم بالفعل.
الطبقة الثانية هي استقرار العملية. يجب أن تقوم التركيبات والأدوات وتسلسلات التصنيع ومراجع الماكينة بإعادة إنتاج تلك المتطلبات باستمرار.
الطبقة الثالثة هي استقرار التحقق. يجب أن تقيس طرق الفحص بشكل موثوق نفس الخصائص التي تحاول عملية التصميم والتصنيع التحكم فيها.
إذا كانت أي من هذه الطبقات الثلاث ضعيفة، فإن زيادة قدرة الآلة وحدها قد لا تحل المشكلة.
تظل تقنية CNC أساس تصنيع أجزاء السيارات
تعتمد آلات السيارات الحديثة بشكل كبير على المعدات التي يتم التحكم فيها بواسطة الكمبيوتر لأن الإنتاج المتكرر يتطلب حركة متسقة وتنفيذ العملية.
التحكم العددي بالكمبيوتر يستخدم تعليمات مبرمجة للتحكم في أدوات الآلة، بينما يمكن لمعدات CNC الحديثة الجمع بين وظائف مثل الطحن والحفر والنقر والخراطة اعتمادًا على تكوين الآلة.
ومع ذلك، تحدد البرمجة مسار الأداة المقصود فقط.
لا تزال إزالة المواد الفعلية تتأثر بقوى القطع، وهندسة القطع، وصلابة قطعة العمل، واستقرار التركيبات، وحالة الأداة. تشرح هذه المتغيرات الفيزيائية لماذا يمكن لبرنامجين يبدوان صحيحين في المحاكاة أن ينتجا نتائج تصنيع مختلفة إذا لم تكن ظروف العملية متكافئة.
ولذلك يجب أن تستخدم تصنيع أجزاء السيارات التحكم باستخدام الحاسب الآلي كأساس للتكرار مع الاستمرار في إدارة المتغيرات الميكانيكية المحيطة به.
إن عملية التصنيع الأكثر نضجًا ليست مجرد العملية التي تحتوي على البرنامج الأكثر تقدمًا. إنها التي تحول الحركة المبرمجة باستمرار إلى هندسة وظيفية تم التحقق منها.
أصبح اختيار المواد أكثر ارتباطًا باستراتيجية التصنيع
تؤثر القرارات المادية بقوة على تصنيع أجزاء السيارات.
يمكن اختيار سبائك الألومنيوم حيث يكون تقليل كتلة المكونات والحفاظ على قابلية التشغيل أمرًا مهمًا. يمكن أن يدعم الفولاذ وسبائك الفولاذ المكونات التي تتطلب القوة أو مقاومة التآكل أو الأداء الهيكلي. قد يكون الفولاذ المقاوم للصدأ مناسبًا عندما يكون الأداء المرتبط بالتآكل مهمًا، بينما يمكن أن يوفر الحديد الزهر والألمنيوم المصبوب أشكالًا عملية قريبة من الشبكة للمبيتات الأكبر والأجزاء الهيكلية.
تتصرف كل مادة بشكل مختلف أثناء القطع.
يمكن أن يتغير تآكل الأداة وتكوين الرقاقة والسلوك الحراري وصلابة قطعة العمل بشكل كبير بين المواد. وهذا يعني أنه لا ينبغي نقل نفس استراتيجية التصنيع تلقائيًا من مادة إلى أخرى.
يؤدي الصب والتزوير أيضًا إلى تغيير حالة البداية للمكون.
غالبًا ما توفر قطعة الخام المُشكَّلة أسطحًا مرجعية أولية يمكن التنبؤ بها. قد يحتوي القالب أو الفراغ المطروق على تباين أكبر في الأبعاد قبل بدء التشغيل الآلي، لذلك يصبح تحديد موقع الأسطح وبدل التشغيل الآلي أكثر أهمية.
وبالتالي فإن أحد التطورات الأكثر فائدة في تصنيع أجزاء السيارات هو التحول من اختيار المواد فقط للأداء النهائي إلى تقييم المواد والعملية معًا.
لا يصبح السؤال ببساطة، “ما هي المادة التي يمكنها أداء هذه الوظيفة؟” ولكن أيضًا، “كيف ستتصرف هذه المادة أثناء كل عملية مطلوبة لإنشاء الشكل الهندسي النهائي؟”
ويؤدي هذا الاختلاف إلى تحسين قرارات سوق دبي المالي وتخطيط العمليات.
المكونات خفيفة الوزن تجعل ثبات الجدار أكثر أهمية
يمكن أن يؤدي تقليل المواد غير الضرورية إلى تحسين كفاءة المكونات، لكن الهندسة خفيفة الوزن تخلق تحديات إضافية في التصنيع.
الجدران الرقيقة لها صلابة أقل من المقاطع الثقيلة. عند إزالة المواد المحيطة، يمكن لقوى القطع أن تدفع الجدار المتبقي بعيدًا قليلاً عن موضعه الاسمي.
قد يتحرك الجدار مرة أخرى بعد مرور الأداة.
يمكن أن يؤثر ذلك على السُمك والتسطيح والعلاقة بين الأسطح المجاورة. يمكن أن تصبح المشكلة أكثر وضوحًا عندما يتم دمج المقاطع الرقيقة مع تجاويف عميقة أو مناطق كبيرة غير مدعومة.
ولذلك تحتاج تصنيع أجزاء السيارات إلى النظر بعناية في تسلسل إزالة المواد.
يمكن إجراء التخشين الثقيل مع بقاء المزيد من المواد الداعمة. يمكن بعد ذلك إكمال التشطيب النهائي بعد إزالة غالبية المواد بموجب استراتيجية قطع أكثر استقرارًا.
اتجاه الأداة مهم أيضًا.
إن الاقتراب من نفس الميزة الرفيعة من اتجاهات مختلفة يمكن أن يخلق ظروف تحميل مختلفة. قد يحتاج تصميم التركيبات إلى دعم المناطق التي قد تتحرك تحت قوى القطع.
يمكن لفريق التصميم المساهمة من خلال تجنب المقاطع الرقيقة غير الضرورية ودمج الأضلاع أو التحولات الهيكلية حيث تكون الصلابة مطلوبة حقًا.
وبالتالي فإن الوزن الخفيف ليس مجرد مشكلة مادية. إنها أيضًا مشكلة هندسية والتحكم في العمليات.
تعتبر الآلات متعددة المحاور ذات قيمة متزايدة للهندسة المعقدة
تحتوي مكونات السيارات في كثير من الأحيان على ميزات من عدة جوانب.
قد يشتمل الغلاف على تجاويف وفتحات تثبيت وجيوب وأسطح مانعة للتسرب موزعة عبر اتجاهات متعددة. يمكن أن يؤدي إنتاج كل مجموعة من الميزات من خلال إعدادات يدوية منفصلة إلى زيادة تعقيد العملية.
يمكن أن توفر المعالجة متعددة المحاور إمكانية الوصول إلى الأداة من اتجاهات إضافية بينما يظل المكون في إعداد متحكم فيه.
يمكن أن يكون هذا مفيدًا بشكل خاص عندما يكون للعديد من الميزات المهمة علاقات موضعية قوية.
إن تقليل عدد المرات التي يجب فيها إزالة قطعة العمل ونقلها يعني فرصًا أقل لإعادة إنشاء الهندسة المرجعية بشكل غير صحيح.
ومع ذلك، لا ينبغي النظر إلى التصنيع متعدد المحاور على أنه متفوق تلقائيًا.
إن المكون الذي يمكن إنتاجه بشكل موثوق باستخدام معدات أبسط لا يصبح أفضل لمجرد استخدام محاور إضافية.
تأتي الفائدة الحقيقية عندما تقلل القدرة متعددة المحاور من الإعدادات غير الضرورية أو تعمل على تحسين الوصول أو تسمح للميزات المهمة بالبقاء مرجعًا ضمن نفس حالة المعالجة.
قمة خدمات التصنيع باستخدام الحاسب الآلي تشمل الطحن والخراطة والمعالجة متعددة المحاور للمكونات المعقدة وعالية الدقة، بما في ذلك تطبيقات السيارات.
يجب أن يبدأ اختيار العملية بهندسة الأجزاء والمتطلبات الوظيفية.
يظل الدوران باستخدام الحاسب الآلي أمرًا بالغ الأهمية لمكونات السيارات الدوارة
العديد من مكونات السيارات مناسبة بشكل طبيعي للدوران باستخدام الحاسب الآلي لأن هندستها الوظيفية منظمة حول محور مركزي.
يمكن أن تحتوي الأعمدة والبطانات والأكمام والبكرات والدبابيس والمكونات الدورانية الأخرى على عدة أقطار وأكتاف وأخاديد وتجويف ومناطق ملولبة تحتاج إلى الحفاظ على علاقة خاضعة للرقابة.
يسمح الدوران بإنشاء العديد من هذه الميزات أثناء دوران المكون حول محور دوران أساسي واحد.
يمكن أن يدعم هذا العلاقات المتسقة متحدة المركز عندما يتم تخطيط تسلسل المعالجة بشكل صحيح.
تصبح معالجة أجزاء السيارة أكثر صعوبة عندما تكون المكونات المحولة طويلة أو نحيلة. يمكن أن تتسبب قوى القطع في انحراف قطعة العمل، خاصة عندما يزيد الطول غير المدعوم.
وبالتالي يصبح العمل والدعم جزءًا من استراتيجية الأبعاد.
يجب أيضًا مراقبة حالة الأداة لأن التآكل التدريجي يمكن أن يؤثر على الأقطار وتشطيب السطح طوال فترة الإنتاج.
قمة خدمات الخراطة باستخدام الحاسوب (CNC) تغطية الدوران، والواجهة، والحفر، والحفر، والتوسيع، والحفر، والخيوط، مع تطبيقات السيارات بما في ذلك الأعمدة والبطانات والبكرات والمكونات الدقيقة ذات الصلة.
بالنسبة لهذه المكونات، يجب التخطيط للدوران حول محاور وظيفية بدلاً من التعامل معه كمجموعة من قطع القطر المستقلة.
يمكن للإعدادات الأقل تحسين الاتساق الهندسي
يلزم الإعداد عندما يجب تحديد موقع أحد المكونات والاحتفاظ به للتصنيع.
قد تتطلب قطع غيار السيارات المعقدة عدة اتجاهات، ولكن كل إعداد إضافي يقدم شرطًا مرجعيًا آخر.
وهذا مهم لأن العلاقات الدقيقة يمكن أن تتجاوز حدود الإعداد.
لنفترض أن التجويف قد تم تشكيله في اتجاه واحد وتم الانتهاء من وجه التثبيت بعد إعادة وضع الجزء. لا تعتمد العلاقة النهائية بين هذه الميزات على دقة الماكينة فحسب، بل تعتمد أيضًا على مدى دقة نقل المكون.
تستفيد تصنيع أجزاء السيارات بشكل متزايد من تحديد الميزات المهمة التي يجب إنتاجها ضمن نفس الإعداد كلما كان ذلك عمليًا.
وهذا لا يعني تقليل عدد الإعدادات بأي ثمن.
تتطلب بعض الأشكال الهندسية حقًا العديد من العمليات والاتجاهات. قد يؤدي حل الإعداد الفردي القسري إلى ضعف الوصول إلى الأداة أو ظروف التصنيع غير المستقرة.
الهدف الأفضل هو تقليل الإعداد بشكل مفيد.
يجب أن تظل الميزات ذات العلاقات الوظيفية القوية معًا عندما يكون ذلك ممكنًا، بينما يمكن توزيع الميزات غير الحرجة عبر العمليات اللاحقة بمخاطر أقل.
يمكن لمراجعة سوق دبي المالي المفيدة في كثير من الأحيان تحديد تغييرات التصميم الصغيرة التي تبسط استراتيجية الإعداد قبل بدء الإنتاج.
العمل له تأثير مباشر على الدقة
لا يمكن لمعدات التصنيع المتقدمة التعويض عن العمل غير المستقر.
تحدد التركيبات العلاقة بين المكون ونظام إحداثيات الماكينة. إذا تغيرت هذه العلاقة أثناء التشغيل الآلي، فيمكن أن تتغير الهندسة النهائية حتى عندما تظل حركة الأداة المبرمجة صحيحة.
يمكن لمكونات السيارات أن تخلق ظروفًا صعبة أثناء العمل لأنها غالبًا ما تجمع بين الأسطح المصبوبة غير المنتظمة والأقسام الرقيقة والواجهات النهائية المتعددة.
يجب أن تثبت الوحدة قطعة العمل بشكل آمن بدرجة كافية لمقاومة قوى القطع مع تجنب التشوه غير الضروري.
هذا التوازن مهم بشكل خاص مع أجزاء الألومنيوم الرقيقة أو الأشكال الهندسية المرنة الأخرى.
يمكن أن يؤدي التثبيت المفرط إلى تغيير شكل المكون مؤقتًا. قد يبدو الجزء صحيحًا أثناء تقييده ثم يتحرك بعد تحريره.
أسطح تحديد المواقع المتكررة لها نفس القدر من الأهمية.
قد تتطلب الفراغات المصبوبة والمطرقة مسندات أولية مختارة بعناية لأن هندستها غير الآلية تحتوي على تنوع أكبر من أسطح CNC النهائية.
بمجرد إنشاء الأسطح الأولى التي يتم التحكم فيها، يمكن للعمليات اللاحقة الرجوع إلى هذه الميزات بشكل أكثر موثوقية.
بالنسبة لتصنيع أجزاء السيارات، يجب اعتبار تصميم التركيبات جزءًا من هندسة العمليات وليس مجرد خطوة إعداد يتم إجراؤها على الماكينة.
يجب أن تتبع استراتيجية التسامح المخاطر الوظيفية
أحد أهم المبادئ في تصنيع السيارات هو أنه ليس كل بُعد يجب أن يحصل على نفس المستوى من التحكم.
يخدم تجويف المحمل والسطح الخارجي غير الوظيفي أغراضًا مختلفة تمامًا.
إذا كان التجويف يتحكم في الحركة أو التجميع، فقد يؤثر الاختلاف بشكل مباشر على الأداء. قد يسمح السطح الخارجي بتباين أكبر بكثير دون تغيير وظيفة الجزء.
ولذلك ينبغي تركيز الدقة حيثما كان ذلك مهما.
وهذا يجعل تفسير الرسومات أسهل ويمنح مهندسي التصنيع مرونة أكبر عند التخطيط للميزات غير الحرجة.
العلاقات الهندسية تستحق الاهتمام أيضًا.
قد يصف الموضع والتسطيح والعمودية والجريان وغيرها من الخصائص وظيفة المكون بشكل أفضل من الأبعاد الخطية المستقلة وحدها.
على سبيل المثال، قد يكون قطر الثقب مقبولاً، ولكن لا يزال من الممكن أن يفشل الجزء في التجميع إذا لم يتم وضع الثقب بشكل صحيح بالنسبة إلى المسند الوظيفي.
تبدأ الخطة الجيدة لتصنيع أجزاء السيارات بتحديد هذه العلاقات قبل اختيار الآلات والتركيبات ومعدات الفحص.
يجب أن يكون للتسامح الأكثر تقييدًا سبب وظيفي.
الاستقرار الحراري يستحق اهتماما أكبر
تتولد الحرارة عندما تقوم أدوات القطع بإزالة المواد.
يمكن أن تتعرض الأداة والمكونات وهيكل الآلة لتغيرات في درجات الحرارة أثناء التصنيع. نظرًا لأن المواد تتوسع وتتقلص مع درجة الحرارة، فإن هذه التغييرات يمكن أن تؤثر على نتائج الأبعاد.
يعتمد التأثير على حجم الجزء والمواد وكثافة التصنيع والتسامح المطلوب.
يمكن أن يؤدي التخشين الثقيل إلى ظروف حرارية مختلفة عن التشطيب الخفيف. يمكن لدورات التصنيع الطويلة أيضًا إنشاء ملف تعريف مختلف لدرجة الحرارة عن العمليات القصيرة.
بالنسبة لتصنيع أجزاء السيارات المطلوبة، يمكن أن يساعد تسلسل العملية في إدارة هذه التأثيرات.
يمكن فصل التخشين والتشطيب بدلاً من إكمال كل سطح على الفور إلى الحجم النهائي. يمكن تحديد الأبعاد الحرجة في ظل ظروف أكثر استقرارًا بعد حدوث إزالة المواد الثقيلة بالفعل.
توقيت القياس ذو صلة أيضًا.
قد لا يكون المكون الذي يتم قياسه مباشرة بعد المعالجة المكثفة في نفس الحالة الحرارية تمامًا مثل الجزء المستقر.
الهدف ليس إنشاء نظام تحكم حراري معقد بلا داع لكل مكون. إنه التعرف على درجة الحرارة كمصدر محتمل للتنوع وإدارتها عندما يجعل الرسم هذا الاختلاف مهمًا.
يجب أن تكون جودة السطح متصلة بوظيفة المكون
يصف تشطيب السطح وتحمل الأبعاد خصائص مختلفة.
يمكن أن يلبي قطر العمود متطلبات الحجم بينما لا يزال يحتوي على سطح غير مناسب لواجهة المحمل أو الختم.
وبالمثل، قد لا يفي المكون السلس بصريًا بعلاقات الأبعاد المطلوبة للتجميع.
ولذلك فإن تصنيع أجزاء السيارات يحتاج إلى مواصفات سطحية انتقائية.
قد يبرر تحمل المقاعد وأوجه الغلق والأسطح المنزلقة والواجهات الوظيفية الأخرى التشطيبات الخاضعة للرقابة. قد لا يحتاج سطح الخلوص المخفي إلى اهتمام مماثل.
يمكن أن تؤثر هندسة أدوات القطع والتغذية والمواد واستقرار الماكينة وتآكل الأدوات على السطح الناتج.
قد تكون هناك حاجة إلى عمليات ثانوية عندما لا تتمكن المعالجة الأولية من إنشاء المتطلبات النهائية بكفاءة.
يمكن أن يكون الطحن مناسبًا للأسطح المحددة التي تتطلب تحكمًا إضافيًا في الأبعاد أو التشطيب. قد يكون إزالة الأزيز وتشطيب الحواف مهمًا أيضًا عندما تؤدي الثقوب المتقاطعة أو الفتحات أو الحدود المُشكَّلة إلى إنشاء نتوءات.
يجب تخطيط متطلبات السطح قبل بدء التشغيل الآلي بحيث يمكن تحديد بدل المواد المناسب وتسلسل المعالجة.
يعد الفحص أثناء العملية أكثر قيمة من الفحص النهائي فقط
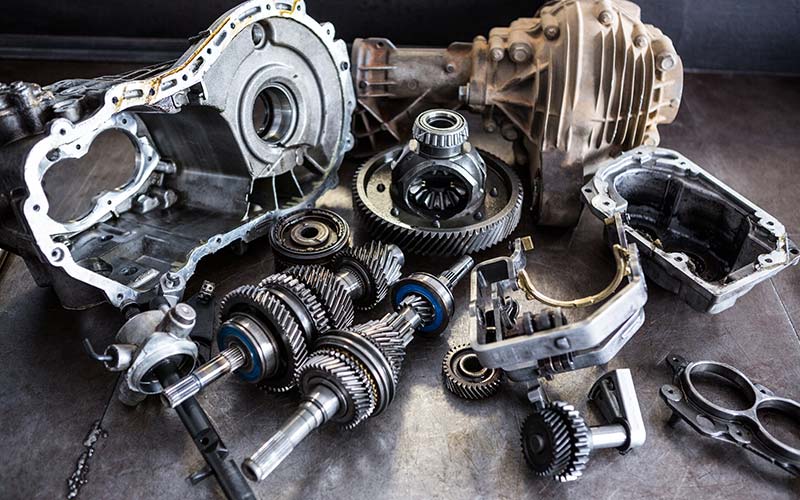
يظل الفحص النهائي مهمًا، ولكن الاعتماد كليًا على قياس نهاية العملية يعني أنه لا يتم اكتشاف الاختلاف إلا بعد اكتمال المكون.
يوفر الفحص أثناء العملية تعليقات سابقة.
يمكن التحقق من القطر الحرج قبل إجراء عدة عمليات لاحقة. يمكن التحقق من سطح تحديد الموقع قبل أن يصبح مرجعًا للميزات الإضافية.
يتيح ذلك لفرق التصنيع تحديد المشكلات الأقرب إلى العملية التي تنشأ فيها.
يعد ارتداء الأداة مثالًا جيدًا.
إذا تحرك القطر تدريجيًا نحو حافة نطاق التسامح الخاص به، فيمكن أن يكشف الفحص المتوسط عن الاتجاه قبل أن تصبح الأجزاء النهائية غير مقبولة.
وينطبق نفس المبدأ على تغييرات التركيبات أو انحراف العملية.
هذا النهج يغير دور القياس.
لم يعد التفتيش مجرد وسيلة لفصل الأجزاء المقبولة عن الأجزاء غير المقبولة. يصبح مصدرا لمعلومات التصنيع.
بالنسبة لتصنيع أجزاء السيارات، تعتبر حلقة التغذية المرتدة هذه ذات قيمة خاصة لأن الإنتاج المتكرر يؤدي إلى تضخيم حتى مشاكل العمليات المنهجية الصغيرة.
إمكانية التتبع ووثائق العملية تدعم تكرار الإنتاج
يمكن أن يعتمد تصنيع النماذج الأولية بشكل كبير على اهتمام الميكانيكيين ذوي الخبرة. تحتاج آلات الإنتاج إلى نظام أكثر تكرارًا.
ولذلك ينبغي التقاط الظروف الناجحة المستخدمة لإنتاج الأجزاء المبكرة.
يجب التحكم في مواصفات المواد ومراجعات البرامج وظروف التركيبات واستراتيجية الأدوات ومتطلبات الفحص بحيث يتبع الإنتاج المستقبلي نفس منطق التصنيع.
هذا لا يعني إزالة حكم المشغل.
يظل الميكانيكيون ذوو الخبرة مهمين عند التعرف على سلوك القطع غير الطبيعي ومشكلات الأدوات والظروف العملية الأخرى التي قد لا تكون واضحة من المستندات وحدها.
الهدف هو منع المعرفة العملية المهمة من التواجد في الذاكرة فقط.
إذا علم أحد المشغلين أن جدارًا رفيعًا معينًا يتطلب تسلسل تشطيب محدد ولكن هذه المعلومات غير مدمجة في العملية القياسية، فإن التكرار يعتمد بشكل كبير جدًا على الفرد.
تصبح تصنيع أجزاء السيارات أكثر قوة عندما يتم تحويل الخبرة العملية إلى معايير تصنيع يمكن اتباعها وتحسينها بمرور الوقت.
أصبح سوق دبي المالي أكثر أهمية قبل بدء التشغيل الآلي
يمكن للتصميم من أجل قابلية التصنيع أن يحل مشاكل التصنيع قبل أن تصل إلى الماكينة.
يمكن أن يكون للتغيرات الصغيرة في الهندسة تأثير كبير على تعقيد العملية.
قد يؤدي نصف القطر الداخلي الصغير غير الضروري إلى استخدام أداة أصغر وأقل صلابة. يمكن أن يؤدي التجويف الضيق العميق إلى زيادة امتداد الأداة ومخاطر الاهتزاز. قد يؤدي وجود ثقب بسيط في الوجه غير المستخدم إلى إنشاء إعداد إضافي.
يمكن للجدران الرقيقة والميزات التي يتعذر الوصول إليها والمذكرات غير الواضحة أن تخلق مشاكل مماثلة.
الهدف من سوق دبي المالي ليس تبسيط كل مكونات السيارات.
يجب أن يظل التعقيد الوظيفي قائمًا عندما يتطلب المنتج ذلك.
الهدف هو فصل التعقيد الضروري عن صعوبة التصنيع التي لا تضيف أي قيمة وظيفية.
تأخذ المراجعة القوية لإدارة سوق دبي المالي في الاعتبار الوصول إلى الأدوات، وعقد العمل، وعلاقات التسامح، وتشطيب السطح والفحص في نفس الوقت.
يؤدي هذا أيضًا إلى تحسين التواصل بين فرق التصميم والإنتاج.
بدلاً من اكتشاف أن الميزة صعبة فقط بعد بدء البرمجة أو الإعداد، يمكن للمصنعين تحديد المخاطر بينما لا يزال من السهل نسبيًا تغيير الشكل الهندسي.
تحتاج الفراغات المصبوبة والمزورة إلى استراتيجية تصنيع مختلفة
لا تبدأ العديد من قطع غيار السيارات كقضيب مستطيل أو قضيب دائري.
يمكن للمسبوكات والمطروقات إنشاء هندسة قريبة من الشبكة قبل بدء المعالجة باستخدام الحاسب الآلي. يمكن أن يقلل هذا من كمية المواد التي يجب إزالتها ويسمح بدمج الأشكال المعقدة في مكون البداية.
ومع ذلك، فإن الفراغات القريبة من الشبكة تخلق تحديات مختلفة في التصنيع.
قد تحتوي الأسطح الأولية على تباين أكبر من هندسة CNC النهائية. يجب أن يكون بدل التصنيع كافيًا حول المناطق الحرجة، بينما يجب أن تأخذ استراتيجيات تحديد الموقع في الاعتبار حالة البداية الفارغة.
تصبح العمليات الأولى ذات أهمية خاصة لأنها تحدد الأسطح الخاضعة للتحكم المستخدمة في الإعدادات اللاحقة.
إذا كانت استراتيجية المسند الأولية غير مستقرة، فقد تؤدي العمليات الدقيقة اللاحقة إلى إعادة إنتاج عدم الاستقرار هذا بدلاً من تصحيحه.
ولذلك تحتاج تصنيع أجزاء السيارات إلى معالجة الصب والتزوير والمعالجة باستخدام الحاسب الآلي كمراحل متصلة.
يجب على المصممين تحديد الهندسة التي تأتي من عملية الشبكة القريبة والأبعاد التي سيتم تحديدها في النهاية من خلال التصنيع.
وهذا يجعل الرسومات وتخطيط العمليات أكثر تماسكًا.
ينبغي استخدام قطع غيار السيارات النموذجية لتطوير العملية
توفر الآلات النموذجية أكثر من مجرد مكون مادي للتقييم.
ويقدم أدلة التصنيع.
يمكن للأجزاء المبكرة أن تكشف ما إذا كان القاطع المختار يصل إلى تجويف عميق بشكل موثوق، وما إذا كانت الميزة الرفيعة تظل مستقرة، وما إذا كانت الوحدة توفر دعمًا كافيًا وما إذا كانت استراتيجية الفحص المحددة يمكنها قياس الأبعاد المهمة.
وينبغي التقاط هذه الملاحظات قبل زيادة حجم الإنتاج.
إذا كانت إحدى الميزات تتطلب التعديل بشكل متكرر، فيجب مراجعة العملية بدلاً من افتراض أن المشغلين سيستمرون في تصحيحها يدويًا.
قد يحتاج البرنامج أو التركيب أو حتى تصميم المكونات إلى التحسين.
تصبح تصنيع أجزاء السيارات أكثر استقرارًا عندما يتم دمج دروس النموذج الأولي في مسار الإنتاج النهائي.
يثبت النموذج الأولي الناجح أنه يمكن تصنيع جزء منه.
تثبت عملية الإنتاج الناجحة أنه يمكن إنشاء نفس الهندسة الحرجة بشكل متكرر في ظل ظروف خاضعة للرقابة.
وهذا الاختلاف أمر أساسي في صناعة السيارات.
الانتقال من النموذج الأولي إلى تصنيع أجزاء السيارات المتكررة
يقدم الإنتاج المتكرر تنوعًا في العملية قد لا يكون مرئيًا أثناء عدد صغير من أجزاء النموذج الأولي.
أدوات القطع تتآكل. تتغير الكثير من المواد. يتم تحميل وتفريغ التركيبات بشكل متكرر. تتطور ظروف الماكينة طوال فترة الإنتاج الممتدة.
ولذلك تحتاج عملية التصنيع إلى ضوابط محددة.
ينبغي النظر في عمر الأداة وإدارة الإزاحة للأبعاد الحساسة للحالة المتطورة. يجب أن تعيد التركيبات إنتاج نفس علاقات تحديد الموقع. يجب أن يكون تكرار القياس مناسبًا لمعالجة المخاطر.
ليست كل خاصية تحتاج إلى تردد فحص متطابق.
تستحق الميزات ذات العلاقة القوية بالتجميع أو السلامة اهتمامًا أكبر من الهندسة الخارجية غير الحرجة.
هذا النهج القائم على المخاطر يمكن أن يجعل مراقبة الجودة أكثر فائدة.
يلخص الجدول أدناه العديد من الاتجاهات التي تشكل تصنيع قطع غيار السيارات في عام 2026.
| منطقة التصنيع | تحدي التصنيع الرئيسي | 2026 اتجاه العملية |
|---|---|---|
| هندسة خفيفة | حركة الجدار الرقيق | المزيد من تسلسلات التصنيع المتعمدة والدعم |
| أجزاء معقدة | اتجاهات متعددة | زيادة استخدام تخطيط العمليات متعدد المحاور |
| علاقات ضيقة | خطأ متعلق بالإعداد | تجميع الميزات الهامة ضمن مراجع مستقرة |
| تنوع المواد | سلوك القطع المختلفة | الأدوات الخاصة بالمواد ومعلمات العملية |
| تحويل المكونات | تآكل الأداة وانحرافها | مراقبة أكبر للعمليات ومراقبة الدعم |
| يلقي الفراغات المزورة | بدء الاختلاف الهندسي | مسند أقوى وتخطيط بدل التصنيع |
| جودة السطح | متطلبات الواجهة الوظيفية | تشطيب انتقائي يعتمد على وظيفة الجزء |
| كرر الإنتاج | الانجراف التدريجي للعملية | المزيد من القياس والتعليقات أثناء العملية |
| فحص | الاكتشاف المتأخر للمشاكل | التحقق المبكر من الخصائص الحرجة |
| معرفة العملية | القرارات التي تعتمد على المشغل | توثيق أفضل لطرق التصنيع التي أثبتت جدواها |
الاتجاه العام واضح: تعتمد جودة التصنيع بشكل متزايد على التحكم في مسار الإنتاج الكامل بدلاً من تحسين عمليات القطع الفردية بشكل منفصل.
كيفية تقييم الشركة المصنعة لتصنيع أجزاء السيارات
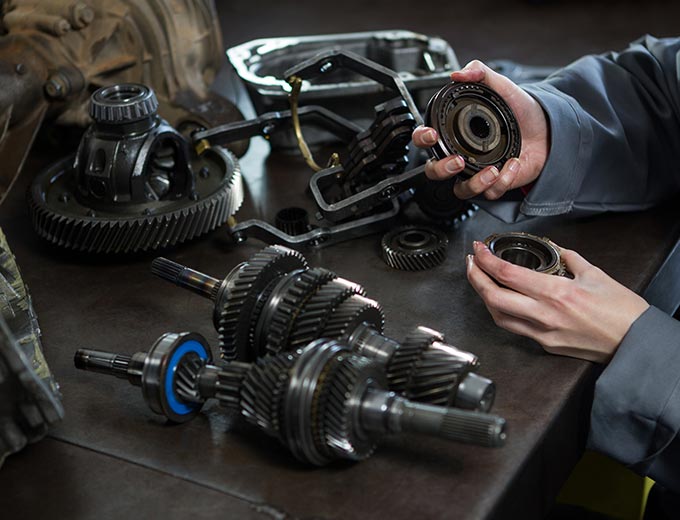
يجب تقييم الشركة المصنعة المناسبة للتصنيع وفقًا لمتطلبات المكون.
تعد قدرة الماكينة أمرًا مهمًا، لكن المعدات وحدها لا تثبت قدرة العملية.
يجب على فريق التصنيع أولاً فهم الرسومات الفنية والمذكرات الوظيفية وعلاقات التسامح ومتطلبات السطح.
يجب أن تتطابق الخبرة المادية أيضًا مع المشروع.
تتطلب تصنيع الألومنيوم أو الفولاذ المقاوم للصدأ أو سبائك الفولاذ أو الحديد الزهر أو مكونات الصب القريبة من الشبكة اعتبارات تصنيع مختلفة.
يجب أن تعكس قدرة العملية الهندسة.
تتطلب المكونات المحولة مخرطة مناسبة وقدرة على الحفر، في حين قد تحتاج العلب والمكونات متعددة الوجوه إلى الطحن أو التصنيع متعدد المحاور. قد تتطلب بعض الأجزاء أيضًا الطحن أو اللحام أو التجميع بعد عمليات CNC الأولية.
يجب أن تتوافق القدرة على الفحص مع الرسم بدلاً من التعامل معها كقائمة مرجعية عامة للجودة.
اتصالات التصنيع لا تقل أهمية.
إذا كان التصميم يحتوي على تجويف يصعب تصنيعه أو جدار غير مستقر أو تسامح لا يتوافق مع الوظيفة، فيجب أن يكون فريق هندسي ذو خبرة قادرًا على تحديد المشكلة أثناء مراجعة العملية.
وبالتالي فإن المورد الأكثر فائدة ليس مجرد المورد الذي يمكنه إنتاج عينة. إنها طريقة يمكنها إنشاء طريق تصنيع قابل للتكرار للمكون.
خاتمة
يتم تعريف تصنيع أجزاء السيارات في عام 2026 بشكل متزايد من خلال تكامل العمليات.
تظل آلات CNC في مركز الإنتاج، لكن النتائج الموثوقة تعتمد على أكثر من مجرد الحركة المبرمجة. يؤثر سلوك المواد وهندسة الأجزاء وتصميم التركيبات وحالة الأداة والاستقرار الحراري واستراتيجية الإعداد والفحص على إمكانية إعادة إنتاج الأبعاد الحرجة بشكل متسق.
تتبع عدة اتجاهات من هذا الواقع.
يعد التصنيع متعدد المحاور مفيدًا عندما يقلل من الإعدادات غير الضرورية ويحمي علاقات الميزات. يوفر القياس أثناء العملية تعليقات مبكرة حول تباين التصنيع. يسمح سوق دبي المالي بتصحيح مخاطر التصنيع قبل بدء الإنتاج. يساعد التوثيق الأفضل في تحويل تجربة النموذج الأولي إلى عملية إنتاج قابلة للتكرار.
أصبحت المواد واختيار البداية الفارغة أيضًا أكثر ارتباطًا باستراتيجية التصنيع، خاصة بالنسبة للمكونات خفيفة الوزن والأجزاء المصبوبة أو المطروقة المعقدة.
بالنسبة لمكونات السيارات، يظل المبدأ الأكثر أهمية هو الدقة الوظيفية.
لا يحتاج كل سطح إلى نفس الدرجة من التحكم. يجب أن تركز موارد التصنيع على التجاويف وميزات التثبيت وأوجه الختم والمحاور والعلاقات الهندسية التي تحدد كيفية تجميع المكون النهائي وأدائه.
عندما يتبع التصميم والتصنيع والفحص نفس المنطق الوظيفي، تصبح معالجة أجزاء السيارات أكثر قابلية للتنبؤ بها وأسهل للتحكم في الإنتاج المتكرر.
التعليمات
ما هي تصنيع أجزاء السيارات؟
تصنيع أجزاء السيارات هو استخدام عمليات مثل الطحن باستخدام الحاسب الآلي، والخراطة، والحفر، والحفر، والطحن لإنشاء مكونات وظيفية للمركبة. تركز العملية على التحكم في الأبعاد والهندسة وجودة السطح والتكرار حتى تتمكن الأجزاء المُشكَّلة من التجميع والأداء على النحو المنشود.
ما هي المواد المستخدمة في تصنيع قطع غيار السيارات؟
يمكن أن تشمل تصنيع أجزاء السيارات سبائك الألومنيوم والفولاذ والفولاذ المقاوم للصدأ والحديد الزهر والمواد الهندسية الأخرى. يعتمد اختيار المواد على وظيفة المكون والقوة والوزن والتآكل والمتطلبات البيئية، بينما يجب أن تعكس استراتيجية التصنيع أيضًا سلوك القطع واستقرار الأبعاد.
لماذا تعتبر المعالجة باستخدام الحاسب الآلي مهمة لقطع غيار السيارات؟
توفر الآلات باستخدام الحاسب الآلي تحكمًا قابلاً للبرمجة والتكرار في عمليات القطع، مما يجعلها مناسبة للمكونات المعقدة التي تحتوي على تجاويف دقيقة وثقوب وأسطح وميزات دورانية. لا يزال إنتاج السيارات الموثوق يتطلب أدوات وتركيبات مناسبة والتحكم في العمليات والفحص إلى جانب معدات CNC.
كيف يتم التحكم في التفاوتات في تصنيع قطع غيار السيارات؟
يبدأ التحكم في التسامح بتحديد الأبعاد والمواعيد المهمة للوظيفة. يقوم المصنعون بعد ذلك بتنسيق إعدادات التصنيع والأدوات وعقد العمل والفحص حول تلك المتطلبات. يمكن للقياس أثناء العملية أيضًا اكتشاف تآكل الأداة أو انحراف الأبعاد قبل أن يؤثر الاختلاف على أجزاء الإنتاج المكتملة.
ما الذي يجب مراعاته عند اختيار مورد تصنيع السيارات؟
تقييم تفسير الرسم، والخبرة المادية، والقدرة على الطحن والخراطة باستخدام الحاسب الآلي، والمعالجة متعددة المحاور، والمعرفة بالعمل وأنظمة الفحص. يجب على المورد القوي أيضًا تقديم تعليقات سوق دبي المالي وتطوير عملية قابلة للتكرار بدلاً من الاعتماد فقط على إنتاج نموذج أولي واحد مقبول.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.