
اللحام المخصص للأجزاء المعدنية المعقدة: التصميم والجودة والإنتاج
بيت
/
مدونة
/
اللحام المخصص للأجزاء المعدنية المعقدة: التصميم والجودة والإنتاج
اللحام المخصص للأجزاء المعدنية المعقدة: التصميم والجودة والإنتاج
أغسطس 19، 2026
جدول المحتويات
مقدمة
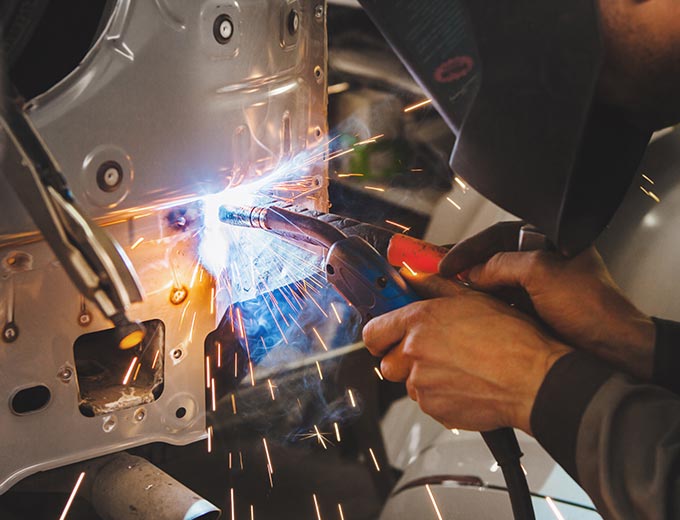
يصبح اللحام المخصص مهمًا عندما لا يمكن التعامل مع التجميع المعدني كوظيفة تصنيع قياسية. قد تكون المادة غير عادية، وقد تحتوي الهندسة على مناطق يصعب الوصول إليها، وقد يحتاج الهيكل الملحوم إلى الحفاظ على التوافق مع الميزات المُشكَّلة آليًا، أو قد تحتاج المجموعة النهائية إلى مزيج محدد من القوة واستقرار الأبعاد وجودة السطح.
في هذه الحالات، يكون اللحام مجرد مرحلة واحدة من عملية التصنيع. التصميم المشترك، وحالة المواد، والتجهيز، ومدخلات الحرارة، وتسلسل اللحام، والتثبيت، والتحكم في التشوه، والتصنيع بعد اللحام والفحص، كلها تؤثر على النتيجة النهائية.
وهذا ما يفصل اللحام المخصص عن نهج “ البسيط الذي يربط بين هاتين القطعتين. يبدأ المشروع المخصص بالمتطلبات الوظيفية للمكون المكتمل ويعمل بشكل عكسي نحو عملية اللحام.
بالنسبة للمصممين ومهندسي التصنيع، فإن هذا التمييز مهم لأن اللحام يمكن أن يكون سليمًا من الناحية الهيكلية بينما تكون المجموعة المحيطة غير مناسبة من حيث الأبعاد. يمكن أن تؤدي الحركة الحرارية المفرطة إلى تغيير أسطح التثبيت أو تغيير محاذاة الثقب أو إنشاء متطلبات تصنيع إضافية. يمكن أن يؤدي ضعف إمكانية الوصول إلى المفصل إلى صعوبة إنتاج تصميم معقول بشكل متسق.
وبالتالي فإن عملية اللحام المخصصة المتطورة تتعامل مع المجموعة الملحومة كمكون هندسي كامل. الهدف ليس فقط إنشاء وصلة قوية، ولكن أيضًا الحفاظ على الهندسة والاتساق والخصائص الوظيفية المطلوبة بعد اكتمال اللحام.
ما هو اللحام المخصص؟
اللحام المخصص هو أسلوب تصنيع يتم فيه تكييف عملية اللحام مع المواد المحددة وهندسة المفاصل وأبعاد المكونات والمتطلبات الوظيفية لجزء أو مجموعة فردية.
قد يتضمن ذلك TIG أو MIG أو اللحام القوسي أو أي عملية ربط مناسبة أخرى اعتمادًا على المشروع. المفهوم الأوسع ل لحام يغطي طرق الربط التي تخلق الاندماج بين المواد من خلال الحرارة أو الضغط أو مجموعة من ظروف العملية.
ما يجعل اللحام المخصص مختلفًا هو مستوى تكييف العملية.
قد تستخدم الدعامة الملحومة القياسية وصلة ثابتة وتسلسلًا قابلاً للتكرار مع تغييرات هندسية محدودة. قد يتطلب التجميع المخصص تركيبًا فريدًا، والعديد من أنواع الوصلات، ومواضع لحام مختلفة، وتسلسلًا مخططًا بعناية للتحكم في حركة الأبعاد.
قد يحتاج المكون أيضًا إلى المعالجة قبل اللحام أو بعده.
على سبيل المثال، يمكن تشكيل حواف التزاوج قبل التجميع لتحسين التركيب. بعد اللحام، قد تتطلب وجوه التثبيت أو التجاويف أو ميزات تحديد الموقع معالجة باستخدام الحاسب الآلي لاستعادة أو إنشاء الشكل الهندسي النهائي.
يعد هذا التفاعل بين اللحام والتصنيع مهمًا بشكل خاص للمكونات الدقيقة.
ولذلك ينبغي فهم اللحام المخصص على أنه طريقة إنتاج منسقة وليس عملية لحام واحدة. يجب أن يدعم إعداد المواد والتجميع واللحام والفحص والمعالجة الثانوية نفس المتطلبات الهندسية النهائية.
لماذا يبدأ اللحام المخصص بتصميم الأجزاء
تنشأ العديد من مشاكل اللحام في تصميم المكونات وليس في محطة اللحام.
يحدد موضع المفصل ما إذا كان بإمكان الشعلة الوصول إلى منطقة اللحام. يؤثر سمك المادة على كيفية تحرك الحرارة عبر التجميع. يؤثر موقع الميزة على ما إذا كان من الممكن تثبيت المكون بشكل آمن. تحدد العلاقة بين الأسطح الملحومة والمُشكَّلة مقدار التشوه الذي يمكن تحمله.
ولهذا السبب، يجب إجراء مراجعة التصميم قبل الانتهاء من مسار اللحام.
يجب أن يكون أحد الأسئلة الأولى هو ما هي الأبعاد المهمة وظيفيًا بعد اللحام.
قد يحتاج الإطار الهيكلي إلى وجهي تثبيت ليظلا محاذيين. قد يحتوي الغلاف الملحوم على تجويف يجب أن يحافظ على علاقة محددة بقوس خارجي. قد يتطلب مكون الآلة المُصنَّع عدة فتحات لتتماشى مع مجموعة أخرى.
تستحق هذه العلاقات اهتمامًا أكبر من الأبعاد التي ليس لها تأثير يذكر على الوظيفة النهائية.
يجب على المصممين أيضًا التفكير فيما إذا كان ينبغي إنتاج بعض الأشكال الهندسية قبل اللحام أو بعده. قد يكون من الصعب حماية الثقب الدقيق الموجود بالقرب من اللحام الرئيسي من الحركة الحرارية. في بعض الحالات، يؤدي ترك هذه الميزة غير مكتملة إلى ما بعد اللحام إلى إنشاء طريق تصنيع أكثر استقرارًا.
وبالتالي فإن اللحام المخصص يكون أقوى عندما يتم تطوير نية التصميم وتسلسل العملية معًا.
يؤدي اختيار المواد إلى تغيير استراتيجية اللحام المخصصة
تستجيب المواد المختلفة بشكل مختلف لحرارة اللحام.
تؤثر الموصلية الحرارية وسلوك التمدد وتكوين السبائك وحالة السطح والسمك على كيفية تحضير المفصل ولحامه. لا يمكن نقل العملية التي تعمل بشكل موثوق على مادة ما إلى مادة أخرى تلقائيًا.
عادة ما يتم لحام الفولاذ الكربوني في الهياكل الميكانيكية المصنعة، ولكن حالته وسمكه الدقيق لا يزال يؤثر على إعداد المفاصل وإعدادات العملية.
يتطلب الفولاذ المقاوم للصدأ تحكمًا دقيقًا في الحرارة والنظافة، خاصة عندما تكون حالة السطح والأداء المرتبط بالتآكل أمرًا مهمًا.
يتصرف الألومنيوم بشكل مختلف بسبب خصائصه الحرارية وأكسيد السطح. يصبح التحضير ونظافة المفاصل واستقرار العملية ذا أهمية خاصة.
يمكن لمجموعات المواد أن تخلق تحديات إضافية. قد يتضمن ربط المعادن المختلفة اختلافات في سلوك الذوبان والتمدد الحراري والتوافق المعدني. تتطلب مثل هذه التطبيقات عملية تم تطويرها حول زوج المواد الفعلي بدلاً من افتراضات اللحام العامة.
السُمك يغير أيضًا استراتيجية اللحام.
يمكن للقسم الهيكلي السميك أن يمتص الحرارة ويوزعها بشكل مختلف عن الصفائح أو الجدران الرقيقة. يمكن أن تكون المكونات الرقيقة أكثر حساسية للتشويه، في حين أن المفاصل السميكة قد تتطلب اهتمامًا أكبر بالاختراق وإعداد المفاصل.
ولذلك يبدأ اللحام المخصص بتحديد دقيق للمواد. يجب أن يحدد الرسم المادة ذات الصلة بوضوح بدلاً من ترك فريق اللحام لاستنتاجها من المظهر أو نوع المكون العام.
اختيار عملية اللحام المخصصة المناسبة
لا توجد عملية لحام واحدة تكون الأفضل تلقائيًا لكل مكون مخصص.
يوفر لحام TIG مدخلات حرارية يمكن التحكم فيها وإدارة دقيقة لحمام اللحام، مما قد يجعله مفيدًا للمفاصل التفصيلية والأقسام الرقيقة والتطبيقات التي يكون فيها التحكم الموضعي مهمًا.
يمكن أن يكون لحام MIG فعالاً عندما يتطلب الأمر ترسيبًا إنتاجيًا ولحامًا متكررًا للمكونات الهيكلية المناسبة.
قد تظل عمليات اللحام بالقوس التقليدي عملية بالنسبة للهياكل الأثقل وظروف المفاصل المحددة.
يجب أن يعتمد اختيار العملية على المكون بدلاً من تفضيل تقنية لحام واحدة.
ينبغي النظر في نوع المادة والسمك وإمكانية الوصول إلى المفاصل وطول اللحام ومتطلبات الاختراق وظروف الإنتاج ومتطلبات الأبعاد النهائية.
مظهر اللحام هو أيضًا جزء واحد فقط من القرار. قد لا يوفر اللحام السلس بصريًا الاختراق المطلوب أو استقرار الأبعاد، في حين أن اللحام الفعال من الناحية الهيكلية لا يحتاج بالضرورة إلى أن يبدو زخرفيًا للغاية إذا لم يكن المظهر متطلبًا وظيفيًا.
قمة خدمات معالجة المكونات الهيكلية الملحومة دمج طرق اللحام المختلفة مع المعالجة الهيكلية ومتطلبات الأبعاد. في العمل المخصص، يعد هذا النهج الأوسع مفيدًا لأن عملية اللحام المحددة تحتاج إلى ملاءمة مسار المكون بأكمله بدلاً من العمل كمرحلة معزولة.
وبالتالي فإن الاختيار القوي للعملية يجيب على ثلاثة أسئلة: هل يمكن إنشاء المفصل بشكل موثوق؟ هل يمكن الحفاظ على الهندسة المطلوبة؟ هل يمكن تكرار العملية باستمرار؟
التصميم المشترك له تأثير مباشر على جودة اللحام
تحدد هندسة المفاصل مدى سهولة وصول الحرارة ومواد الحشو إلى المنطقة التي يجب ضمها.
تعمل وصلات المؤخرة، ومفاصل اللفة، ومفاصل الشرائح والتكوينات الأخرى على إنشاء ظروف مختلفة لإمكانية الوصول وتوزيع الحرارة. حتى داخل نفس نوع المفصل العام، يمكن لهندسة الحافة والتركيب تغيير سلوك اللحام بشكل كبير.
والفجوات المتسقة لها أهمية خاصة.
إذا كانت إحدى المجموعات تحتوي على وصلة محكمة بينما تحتوي الأخرى على فتحة أكبر، فقد يحتاج مشغل اللحام إلى تغيير إضافة الحشو أو سلوك الحركة أو مدخلات الحرارة للتعويض. وهذا يزيد من الاختلاف من جزء إلى آخر.
ولذلك ينبغي التحكم في إعداد المفاصل قبل بدء اللحام.
يجب تحضير الحواف وفقًا لسمك المادة والعملية وحالة اللحام المطلوبة. يمكن أن يؤثر التلوث والنتوءات والهندسة غير المتسقة على حوض اللحام.
إن إمكانية الوصول مهمة بقدر أهمية الهندسة المشتركة.
يمكن لنموذج CAD وضع اللحام عميقًا داخل الزاوية حيث يبدو المفصل النهائي معقولًا تمامًا على الشاشة. ومع ذلك، في الإنتاج، قد يصبح من الصعب التحكم في زاوية الشعلة والوصول إلى الحشو وظروف التدريع.
تصميم اللحام المخصص الجيد يترك مساحة كافية للعملية الفعلية.
أفضل مفصل ليس بالضرورة الأصغر أو الأقل وضوحًا. إنه المفصل الذي يلبي المتطلبات الهيكلية مع توفير وصول متكرر وتجهيز عملي وسلوك حراري يمكن التحكم فيه.
يؤدي التركيب والتثبيت إلى إنشاء إمكانية التكرار قبل بدء اللحام
لا يمكن لآلة اللحام أن تعوض باستمرار عن المكونات ذات الموقع السيئ.
قبل أن يبدأ قوس اللحام، يجب وضع كل جزء من التجميع وفقًا للهندسة المقصودة. هذا هو الغرض من التركيب والتثبيت.
تنشئ التركيبات علاقات بين المكونات وتساعد في الحفاظ على تلك العلاقات أثناء إجراء اللحام واللحام النهائي.
ومع ذلك، فإن المزيد من قوة التثبيت لا يؤدي تلقائيًا إلى إنشاء دقة أكبر.
إذا تم دفع مكون مرن إلى موضعه ولحامه تحت قيود شديدة، فقد يتحرك بعد تحرير المشابك. وبالتالي يمكن أن تختلف الهندسة النهائية عن الهندسة التي شوهدت أثناء وجود التجميع داخل التركيب.
تعمل التركيبات الجيدة على موازنة الوضع مع السلوك الحراري.
يجب أن تحدد موقع المكونات بشكل متسق، وتوفر الوصول إلى اللحام وتدعم المناطق التي تحتاج إلى الاستقرار دون منع أي حركة دون داع.
اختيار المسند مهم أيضا.
إذا تم تصنيع المجموعة الملحومة لاحقًا، فيجب أن تحافظ التركيبة على العلاقات المرجعية المفيدة كلما أمكن ذلك. يحتاج فريق التصنيع إلى معرفة الأسطح أو المحاور التي ستتحكم في المكون النهائي.
يجب التخطيط لوضع اللحام بالشد كجزء من هذه الإستراتيجية. تعمل اللحامات بالشد على إنشاء استقرار مؤقت، ولكنها تقدم أيضًا حرارة موضعية. يمكن أن يؤثر موضعها وتسلسلها على كيفية تصرف التجميع أثناء اللحام النهائي.
في اللحام المخصص، لا يعد الإعداد الدقيق أحد تفاصيل التحضير. إنه أحد العوامل الرئيسية التي تتحكم في التكرار.
التحكم في إدخال الحرارة والتشويه في اللحام المخصص
يُدخل اللحام حرارة مركزة إلى أحد المكونات. تتمدد المادة الساخنة، بينما تمنع المادة الباردة المحيطة هذا التمدد. عندما يبرد المفصل، يحدث الانكماش.
يمكن لهذه الدورة الحرارية أن تغير هندسة التجميع.
تعتمد كمية واتجاه الحركة على المادة والسمك وتصميم المفصل ومدخلات الحرارة وطول اللحام وتقييد الحركة وتسلسل اللحام.
يكون التشويه مهمًا بشكل خاص عندما يحتوي المكون الملحوم أيضًا على أسطح مُشكَّلة آليًا.
قد يتحرك وجه التثبيت خارج المحاذاة. قد يتطور الهيكل الطويل إلى تغيير زاوي. قد يتغير التجويف بالقرب من المنطقة الملحومة بالنسبة إلى ميزة وظيفية أخرى.
منع هذه المشاكل لا يعني ببساطة استخدام أقل مدخلات حرارية ممكنة.
يمكن أن تؤدي طاقة اللحام غير الكافية إلى مشاكل أخرى في الجودة. الهدف هو استخدام الطاقة المناسبة للمفصل مع التحكم في كيفية توزيع تلك الحرارة في جميع أنحاء الهيكل.
التسلسل هو أحد المتغيرات الأكثر فائدة.
يمكن في بعض الأحيان تقسيم اللحامات إلى أقسام مخططة بدلاً من إكمالها بشكل مستمر في اتجاه واحد. يمكن أن يساعد اللحام على جوانب مختلفة من التجميع أيضًا في موازنة التأثيرات الحرارية عندما تسمح الهندسة بذلك.
قد يكون التبريد بين العمليات مناسبًا لبعض المكونات، بينما تتطلب التطبيقات الأخرى عملية مستمرة يتم التحكم فيها.
الحل يعتمد على التجميع الفردي.
ولهذا السبب لا ينبغي أن يعتمد اللحام المخصص على تقنية عالمية واحدة مضادة للتشويه. ينبغي النظر في السلوك الحراري على وجه التحديد للهندسة التي يتم إنتاجها.
يجب التخطيط لتسلسل اللحام قبل الإنتاج
يحدد تسلسل اللحام الترتيب الذي تكتمل به المفاصل.
يمكن أن يؤثر هذا على التشويه والوصول وحتى ما إذا كان من الممكن الوصول إلى اللحامات اللاحقة على الإطلاق.
تخيل مجموعة على شكل صندوق تحتوي على عدة مفاصل داخلية وخارجية. إذا تم إغلاق الهيكل الخارجي بالكامل أولاً، فقد يصبح الوصول إلى المفصل الداخلي صعبًا أو مستحيلًا. ولذلك يجب أن يأخذ التسلسل في الاعتبار كلاً من السلوك الحراري والوصول المادي.
الهياكل الطويلة تخلق تحديا آخر.
قد يؤدي إكمال اللحام الطويل من طرف إلى آخر إلى تركيز الحركة الحرارية في اتجاه معين. قد تؤدي عمليات التقسيم أو موازنة اللحامات حول المكون إلى نتيجة أكثر قابلية للتنبؤ بها.
يجب أن يؤثر موقع الهندسة الحرجة أيضًا على تخطيط التسلسل.
إذا كان أحد الجانبين يحتوي على سطح مرجعي مُشكل آليًا والذي يجب أن يظل مستقرًا نسبيًا، فقد تحتاج العملية إلى موازنة اللحام حول تلك المنطقة بشكل مختلف عن المنطقة غير الحرجة.
يعمل تخطيط التسلسل أيضًا على تحسين التكرار بين المشغلين ودفعات الإنتاج.
عندما تكون العملية موجودة فقط كتفضيل فردي للمشغل، فقد يتم لحام مجموعات مختلفة بترتيبات مختلفة. يمكن أن يؤدي ذلك إلى الاختلاف حتى عندما تظل إعدادات الماكينة كما هي.
بالنسبة للحام المخصص، فإن التسلسل المحدد يحول المعرفة العملية باللحام إلى عملية تصنيع قابلة للتكرار.
ينبغي التخطيط للحام المخصص والتصنيع باستخدام الحاسب الآلي معًا
غالبًا ما تتطلب المكونات الملحومة المعقدة تصنيعًا دقيقًا.
السؤال الحاسم هو متى يجب أن تحدث هذه المعالجة.
يجب إنشاء بعض الميزات قبل اللحام لأنها تساعد في تحديد موقع التجميع أو توفير هندسة مرجعية دقيقة. يتم إكمال الميزات الأخرى بشكل أفضل بعد اللحام لأن التشوه الحراري قد يغير موضعها النهائي.
فكر في إطار آلة ملحوم مع أسطح تثبيت دقيقة.
يمكن قطع الأعضاء الهيكلية الرئيسية وإعدادها قبل اللحام. بعد أن يتم لحام الهيكل الكامل وتثبيته، يمكن لتصنيع CNC إنشاء مستويات التثبيت النهائية وعلاقات الثقب.
قد يستخدم الغلاف الملحوم الأصغر تسلسلًا مختلفًا. قد يتم تشكيل بعض الميزات المرجعية أولاً لدعم التجميع الدقيق، بينما يتم إكمال التجويف النهائي وأسطح الختم بعد اللحام.
لا توجد قاعدة عالمية تنص على أن جميع عمليات التصنيع يجب أن تتم قبل اللحام أو بعده.
يجب تقسيم العملية حسب الوظيفة.
قمة خدمات التصنيع باستخدام الحاسب الآلي يمكن دمجها مع المكونات الملحومة حيث تتطلب التجاويف أو الوجوه أو الثقوب أو الميزات الأخرى النهائية معالجة يتم التحكم فيها. القرار الهندسي المهم هو تحديد الهندسة التي يجب حمايتها من خلال اللحام وأي هندسة يجب إنشاؤها بعد ذلك.
عندما يتم التخطيط للحام والتصنيع بشكل منفصل، يمكن أن يؤدي ذلك إلى أعمال تصحيح غير ضرورية. وعندما يتم التخطيط لها معًا، يمكن لكل عملية إنشاء الميزات التي تتحكم فيها بشكل أكثر فعالية.
تعمل آلات ما بعد اللحام على استعادة الهندسة الوظيفية
إن المعالجة بعد اللحام لا تجعل المكون الملحوم يبدو أكثر دقة فحسب. والغرض الرئيسي منه هو إنشاء العلاقات الوظيفية النهائية التي يتطلبها التجميع.
يمكن طحن وجوه التثبيت لتحديد التسطيح والموضع النسبي. يمكن تشكيل التجاويف لإنشاء أبعاد يمكن التحكم فيها. يمكن إنتاج أنماط الثقب من المسندات الوظيفية بعد وصول الهيكل الملحوم إلى حالته النهائية.
يمكن أن يكون هذا مفيدًا بشكل خاص للمكونات المصنعة الأكبر حجمًا.
قد تؤدي محاولة الحفاظ على كل بُعد نهائي طوال عملية اللحام إلى إنشاء عملية تقييدية غير ضرورية. في بعض الحالات، يكون من العملي أكثر التحكم في الهيكل الملحوم ضمن نطاق مناسب ثم تحديد الميزات الوظيفية آليًا بعد ذلك.
ولذلك يجب تضمين بدل التصنيع في التصميم.
إذا تم الانتهاء من السطح بعد اللحام، فيجب أن تبقى مادة كافية لتحديد الشكل الهندسي المطلوب. القليل جدًا من المسموح به يمكن أن يجعل من الصعب تصحيح حركة اللحام العادية.
البدل المفرط غير مرغوب فيه أيضًا لأنه يؤدي إلى إزالة المواد غير الضرورية.
يجب أن يعكس المبلغ الاختلاف المتوقع في العملية والمتطلبات النهائية.
ولذلك ينبغي تصميم الآلات بعد اللحام في المكون بدلاً من التعامل معها على أنها تصحيح طارئ لعملية لحام غير منضبطة.
يؤثر تحضير السطح على جودة اللحام المخصصة
المواد النظيفة ضرورية لعملية لحام مستقرة.
يمكن أن يؤثر الزيت والطلاءات والأكسيد والقشور والرطوبة وظروف السطح الأخرى على استقرار القوس وجودة المفصل الناتج. تعتمد طريقة التحضير الدقيقة على عملية المواد واللحام.
ولذلك ينبغي تعريف الاستعداد بدلاً من تركه بالكامل للحكم الفردي.
قد تتطلب الحواف المقطوعة أيضًا الاهتمام.
يمكن أن يترك القطع الحراري والنشر والتصنيع الآلي والعمليات الأولية الأخرى ظروفًا سطحية مختلفة. يمكن أن تؤثر النتوءات أو الحواف غير المنتظمة على التركيب، بينما قد يلزم إزالة التلوث الناتج عن المعالجة السابقة.
يجب التحكم في التنظيف بعناية خاصة عندما تكون المادة حساسة لتلوث السطح.
يجب أن يتجنب التحضير المشترك أيضًا إدخال ملوثات جديدة من خلال أدوات أو معالجة غير مناسبة.
الهدف هو خلق ظروف بداية متسقة.
إذا وصلت إحدى المجموعات نظيفة ومجهزة بدقة بينما تتطلب مجموعة أخرى تعديلًا مكثفًا في محطة اللحام، يصبح تكرار العملية صعبًا.
وبالتالي تبدأ جودة اللحام المخصصة في المنبع، حيث تساهم معالجة المواد والقطع وإعداد الحواف والتركيب في حالة المفصل قبل بدء اللحام.
يجب أن تتطابق مراقبة الجودة مع وظيفة المكون الملحوم
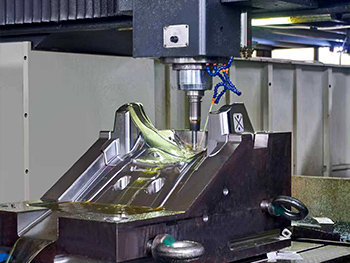
يجب التخطيط للتفتيش وفقًا لما تحتاج المجموعة الملحومة إلى تحقيقه.
يعد الفحص البصري مفيدًا لتحديد ظروف السطح مثل الانقطاعات الواضحة والمقاطع غير المنتظمة وخصائص اللحام المرئية الأخرى.
ومع ذلك، فإن المظهر البصري وحده لا يمكنه التحقق من كل المتطلبات الوظيفية.
قد يكون فحص الأبعاد بنفس القدر من الأهمية بالنسبة للحام المخصص. يمكن أن تؤثر مسافات التثبيت والمحاذاة والتسطيح والعلاقة بين الأعضاء الملحومة بشكل مباشر على ما إذا كان المكون النهائي يتجمع بشكل صحيح.
قد تتطلب بعض التطبيقات أيضًا طرقًا إضافية لتقييم سلامة اللحام. تعتمد الطريقة المناسبة على نوع الوصلة والمواد وظروف التحميل ونوع الانقطاع الذي يجب اكتشافه.
المبدأ المهم هو التفتيش على أساس المخاطر.
لا يتطلب الغطاء التجميلي بالضرورة نفس استراتيجية التحقق التي يتطلبها مكون الآلة الحاملة. وبالمثل، فإن اللحام المخفي الذي يتحكم في السلامة الهيكلية قد يستحق اهتمامًا أكبر من المفصل المرئي للغاية الذي يحمل حملًا وظيفيًا قليلًا.
يلخص الجدول أدناه مناطق التحكم الرئيسية في مشروع اللحام المخصص.
| منطقة التحكم | السؤال الرئيسي | اعتبارات التصنيع |
|---|---|---|
| مادة | هل المادة محددة بوضوح؟ | مطابقة طريقة اللحام والتحضير لسلوك المواد |
| تصميم مشترك | هل يمكن إنتاج اللحام بشكل متسق؟ | توفير الوصول المناسب وإعداد الحافة والتجهيز |
| تصميم التركيبات | هل يمكن تحديد موقع المكونات بشكل متكرر؟ | التحكم في الهندسة دون قيود غير ضرورية |
| مدخلات الحرارة | هل ستؤثر الحركة الحرارية على الوظيفة؟ | متطلبات اختراق التوازن مع التحكم في التشوه |
| تسلسل اللحام | بأي ترتيب يجب إكمال المفاصل؟ | إدارة الوصول والتوزيع الحراري |
| الأبعاد الحرجة | ما هي الهندسة التي يجب أن تنجو من اللحام؟ | تحديد الميزات التي تتطلب الحماية أو المعالجة اللاحقة |
| تصنيع ما بعد اللحام | ما هي الهندسة التي ينبغي إنشاؤها بعد ذلك؟ | اترك بدل التصنيع المناسب والمبالغ المسندة |
| فحص | كيف سيتم التحقق من جودة اللحام؟ | مطابقة طرق التفتيش للمخاطر الوظيفية |
| تحضير السطح | هل الشروط المشتركة متسقة؟ | التحكم في التنظيف وحالة الحافة والتلوث |
| تكرار الإنتاج | هل يمكن إعادة إنتاج نفس النتيجة؟ | متطلبات إعداد الوثيقة وتسلسلها وفحصها |
ولذلك يجب أن تتبع خطة الجودة الوظيفة الفعلية للتجميع بدلاً من تطبيق نفس روتين الفحص على كل مكون ملحوم.
مشاكل اللحام المخصصة الشائعة وسبب حدوثها
يعد التشويه أحد أكثر مشكلات اللحام شيوعًا لأنه يمكن ملاحظته مباشرة في هندسة التجميع.
ومع ذلك، فهي مسألة واحدة محتملة فقط.
يمكن أيضًا أن تحدث المسامية، ونقص الاندماج، والتقويض، والتشقق، وهندسة الخرز غير المتسقة، والمشاكل المرتبطة بالتلوث اعتمادًا على ظروف المواد والعملية.
النقطة المهمة هي أن هذه الحالات ليس لها نفس السبب.
قد تكون المسامية مرتبطة بالدرع أو التلوث أو الظروف المادية. يمكن أن تنطوي مشاكل الاندماج على مدخلات الحرارة أو الوصول إلى المفاصل أو تقنية السفر. ترتبط حركة الأبعاد بقوة بالتوزيع الحراري والقيود الهيكلية.
ولذلك ينبغي أن يبدأ الإجراء التصحيحي بتحليل السبب الجذري.
إن تغيير تيار اللحام في كل مرة تظهر فيها مشكلة ليس حلاً عالميًا فعالاً.
يجب على الشركة المصنعة أن تأخذ في الاعتبار ما إذا كانت المشكلة تنشأ من إعداد المواد، أو أبعاد المفاصل، أو حالة التركيب، أو معلمات اللحام، أو الوصول أو تسلسل العملية.
المشاكل المتكررة في نفس الموقع مفيدة بشكل خاص.
إذا تطور التشوه باستمرار حول مفصل واحد، فيجب مراجعة تسلسل الهندسة واللحام في تلك المنطقة. إذا ظهرت الانقطاعات بشكل متكرر بالقرب من زاوية صعبة، فقد تتطلب إمكانية الوصول والحماية الاهتمام.
تستخدم عملية اللحام المخصصة الناضجة نتائج الفحص لتحسين القرارات الأولية بدلاً من إصلاح التجميعات المكتملة فقط.
من اللحام المخصص للنموذج الأولي إلى الإنتاج المتكرر
توفر التجميعات الملحومة النموذجية معلومات قيمة عن العملية.
يمكن للمكون الأول أن يكشف كيف تستجيب المادة للتسلسل المخطط له، وما إذا كانت التركيبة توفر الاستقرار الكافي وأين تحدث الحركة الحرارية بالفعل.
وينبغي قياس هذه المعلومات وتوثيقها.
إذا تحرك سطح تثبيت واحد باستمرار بعد اكتمال لحام معين، فيمكن لفريق الإنتاج ضبط التسلسل أو التقييد أو بدل التشغيل الآلي قبل بدء التصنيع المتكرر.
إذا كان الإعداد يتطلب تصحيحًا يدويًا واسع النطاق، فقد يحتاج القطع الأولي أو تفاوتات المكونات إلى المراجعة.
وبالتالي فإن مرحلة النموذج الأولي تمثل فرصة للتحقق من صحة العملية، وليس مجرد الرسم.
ومع تحرك المشروع نحو الإنتاج المتكرر، ينبغي توحيد الظروف الناجحة.
يجب تحديد مواقع التركيبات وتسلسل المسار وترتيب اللحام ومعلمات العملية الرئيسية ونقاط الفحص بوضوح كافٍ بحيث يمكن اتباع نفس منطق التصنيع باستمرار.
تظل خبرة المشغل ذات قيمة، لكن تكرار الإنتاج لا ينبغي أن يعتمد كليًا على التقنية الشخصية غير الموثقة.
الهدف هو تحويل معرفة اللحام إلى معرفة العملية.
يعد هذا التحول مهمًا بشكل خاص للحام المخصص لأن كل مشروع قد يبدأ بهندسة فريدة. ومع ذلك، بمجرد أن تدخل هذه الهندسة مرحلة الإنتاج المتكرر، يجب أن تصبح عملية التصنيع خاضعة للتحكم والتنبؤ بشكل متزايد.
لحام مخصص للأجزاء الصغيرة الدقيقة مقابل الهياكل الكبيرة
تتغير متطلبات اللحام المخصصة بشكل كبير مع حجم المكونات.
قد تكون الأجزاء الدقيقة الصغيرة حساسة للغاية للحرارة الموضعية نظرًا لوجود القليل نسبيًا من المواد المتاحة لتوزيع الطاقة الحرارية. يمكن أيضًا أن تصبح كمية صغيرة من الحركة كبيرة عندما تتطلب الميزات القريبة محاذاة وثيقة.
قد تتطلب هذه المكونات وصولاً دقيقًا للمفاصل والتحكم الموضعي في الحرارة والتثبيت الدقيق.
تمثل الهياكل الملحومة الكبيرة تحديات مختلفة.
يمكن أن تكون اللحامات الفردية أطول، ويمكن للأعضاء الهيكلية تجميع الحركة الحرارية عبر مسافات أكبر وقد يتطلب التجميع المكتمل تحكمًا كبيرًا في المحاذاة.
الحجم الكبير لا يعني تلقائيًا أن كل بُعد يتطلب دقة عالية. وبدلاً من ذلك، ينبغي تحديد الواجهات الهامة.
قد يتحمل الإطار الكبير الاختلاف في المناطق الخارجية غير الوظيفية بينما يتطلب تحكمًا وثيقًا في عدد قليل من منصات التثبيت أو مواقع دعم العمود.
هذا هو المكان الذي يمكن أن يكمل فيه اللحام والتصنيع بعضهما البعض بشكل فعال.
يمكن تصنيع الهيكل وفقًا للمتطلبات العامة المناسبة، بينما يتم إنشاء الأسطح الوظيفية المختارة لاحقًا من خلال المعالجة الدقيقة.
ولذلك يجب على اللحام المخصص أن يوسع نطاق استراتيجية التحكم الخاصة به وفقًا للمكون بدلاً من تطبيق طرق مماثلة على كل مشروع.
كيفية تقييم الشركة المصنعة للحام المخصصة
يجب تقييم الشركة المصنعة للحام المخصصة القادرة على الهندسة والتحكم في العمليات بدلاً من معدات اللحام وحدها.
القدرة الأولى هي رسم التفسير.
يجب على الشركة المصنعة أن تفهم الوصلات التي تحمل المسؤولية الهيكلية، والأبعاد المهمة وظيفيًا، والأسطح التي قد تتطلب معالجة ما بعد اللحام.
تعتبر المعرفة المادية على نفس القدر من الأهمية لأن استراتيجية اللحام تتغير مع السبائك والسمك وتكوين المفاصل.
وينبغي أيضا النظر في القدرة على التثبيت.
غالبًا ما تحتاج التجميعات المخصصة المعقدة إلى طرق تحديد الموقع والتثبيت المصممة لهذا الغرض. تتمتع الشركة المصنعة التي يمكنها تطوير التركيبات المناسبة بتحكم أكبر في التكرار مقارنة بالشركة التي تعتمد فقط على القياس اليدوي أثناء التجميع.
التكامل مع التصنيع هو اعتبار مهم آخر.
إذا كان المكون الملحوم يحتوي على واجهات دقيقة، فإن القدرة على تنسيق اللحام مع الحفر أو الطحن أو الحفر أو الطحن يمكن أن تبسط تخطيط العملية وإدارة المسند.
يجب أن تتوافق القدرة على التفتيش مع متطلبات المشروع الفعلية.
وأخيرا، الاتصال الفني ضروري.
عندما يحتوي الرسم على ضعف الوصول إلى المفاصل، أو تقييد مفرط، أو عدم كفاية بدل التصنيع أو الهندسة التي من المحتمل أن تشوه، يجب أن يكون فريق التصنيع ذو الخبرة قادرًا على تحديد هذه المخاطر أثناء مراجعة العملية.
يعمل اللحام المخصص بشكل أفضل كعملية هندسية تعاونية بدلاً من عملية تصنيع بسيطة في المرحلة النهائية.
متى يتم اللحام المخصص بطريقة التصنيع الصحيحة؟
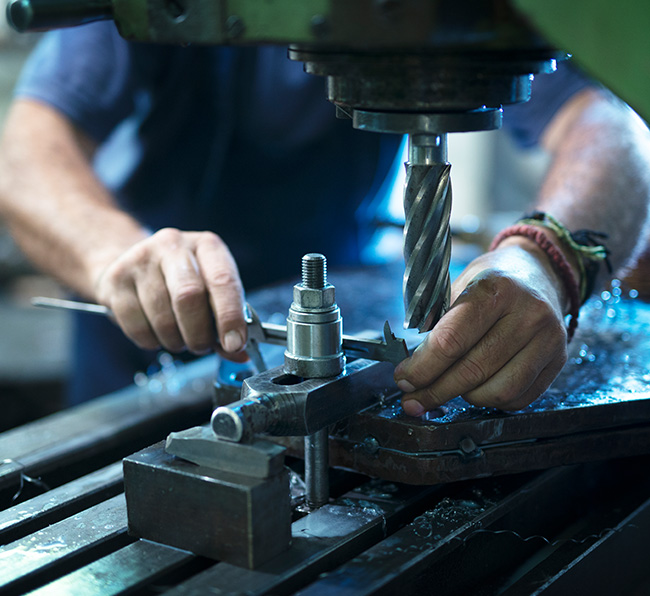
يعد اللحام المخصص مناسبًا بشكل خاص عندما يكون أحد المكونات معقدًا للغاية أو خاصًا بالتطبيق بالنسبة لمنتج ملحوم قياسي.
يمكن أن تكون ذات قيمة لإطارات الماكينات، والدعامات الهيكلية، وأقواس المعدات، والمبيتات، والتجمعات المصنعة والمكونات التي تجمع بين الهياكل الملحومة والواجهات الآلية.
تكون هذه العملية ذات أهمية خاصة عندما يلزم ضم عدة قطع إلى هيكل وظيفي واحد بدلاً من إنتاجها من قطعة عمل صلبة واحدة.
مرونة التصميم هي ميزة أخرى.
يمكن دمج الألواح والأنابيب والكتل الآلية المنفصلة والعناصر الأخرى وفقًا لمسار الحمل والهندسة التي يتطلبها التجميع النهائي.
ومع ذلك، لا ينبغي اختيار اللحام لمجرد وجود قطع معدنية متعددة.
يجب على المصممين أيضًا أن يأخذوا في الاعتبار ما إذا كانت التأثيرات الحرارية متوافقة مع الهندسة المطلوبة وما إذا كان ينبغي تشكيل الأسطح المهمة بعد الانضمام.
قد يجمع أفضل طريق للتصنيع بين القطع والتصنيع واللحام وتصحيح الأبعاد والفحص النهائي.
يصبح اللحام المخصص أكثر فعالية عندما يكون لكل مرحلة من هذه المراحل غرض واضح ويتم تصميم التسلسل حول المكون النهائي.
خاتمة
اللحام المخصص ليس مجرد نسخة أكثر مرونة من اللحام العام. إنه نهج تصنيع هندسي مبني على الهندسة والمواد ومتطلبات الأداء المحددة للمكون.
تبدأ العملية الموثوقة بمراجعة التصميم.
يجب فهم سلوك المواد وإمكانية الوصول إلى المفاصل والتجهيز والمواعيد الوظيفية والأبعاد الحرجة قبل إنشاء تسلسل اللحام.
يقوم التثبيت بعد ذلك بإنشاء حالة البدء القابلة للتكرار اللازمة للإنتاج. يتحكم الإدخال الحراري وتسلسل اللحام في كيفية استجابة التجميع أثناء الانضمام، بينما يوفر الفحص دليلاً حول ما إذا كانت العملية تنتج النتيجة المقصودة.
بالنسبة للمكونات التي تحتوي على واجهات دقيقة، يجب التعامل مع اللحام والتصنيع باستخدام الحاسب الآلي كمراحل تصنيع متصلة. من الأفضل إنشاء بعض الأشكال الهندسية قبل اللحام، بينما يجب الانتهاء من الأسطح المهمة الأخرى بعد حدوث الحركة الحرارية.
يعد هذا النهج المتكامل ذا قيمة خاصة للهياكل المعقدة والتجمعات الميكانيكية الدقيقة.
الهدف ليس القضاء على كل تغيير في الأبعاد ناتج عن اللحام. إنه فهم أهمية الحركة والتحكم فيها حيثما كان ذلك عمليًا والتخطيط للتصنيع النهائي حول المتطلبات الوظيفية النهائية.
عندما يتم تطوير التصميم واللحام والتصنيع والفحص كعملية واحدة، يصبح اللحام المخصص أكثر قابلية للتنبؤ به وقابلاً للتكرار ومناسبًا للمكونات المعدنية المطلوبة.
التعليمات
ما هو اللحام المخصص؟
اللحام المخصص هو عملية ربط تم تطويرها حول المواد المحددة والهندسة والمتطلبات الوظيفية للمكون. قد يتضمن TIG أو MIG أو طرق لحام أخرى جنبًا إلى جنب مع التركيبات المخصصة وتسلسلات اللحام الخاضعة للرقابة والفحص والتصنيع بعد اللحام عندما يتطلب التجميع النهائي دقة إضافية.
ما هي المواد التي يمكن استخدامها للحام المخصص؟
يمكن تطبيق اللحام المخصص على العديد من المعادن والسبائك القابلة للحام عند اختيار العملية لخصائصها الفعلية. يؤثر تكوين المواد والسمك والسلوك الحراري وحالة السطح على إعداد المفاصل وإدخال الحرارة واختيار الحشو، لذلك يجب على كل مشروع استخدام استراتيجية لحام خاصة بالمواد.
كيف يمكن التحكم في التشوه في اللحام المخصص؟
يمكن إدارة التشويه من خلال تصميم مفصل مناسب، وإدخال حرارة متحكم فيه، وتسلسلات لحام متوازنة، ولحام مناسب وتركيبات مصممة جيدًا. الهدف ليس مجرد تقليل الحرارة، ولكن التحكم في كيفية تأثير التمدد والانكماش على الأبعاد الحرجة ومحاذاة المجموعة النهائية.
هل يمكن تصنيع الأجزاء الملحومة المخصصة باستخدام الحاسب الآلي بعد ذلك؟
نعم. غالبًا ما تكون المعالجة باستخدام الحاسب الآلي بعد اللحام مفيدة عندما تحتوي المجموعة على وجوه تثبيت دقيقة أو تجاويف أو ثقوب أو ميزات تحديد الموقع. يجب أن يتضمن التصميم بدل تصنيع مناسب وميزات مرجعية مستقرة بحيث يمكن إنشاء الهندسة المطلوبة بعد حدوث الحركة الحرارية المتعلقة باللحام.
ما الذي يجب التحقق منه قبل البدء بمشروع لحام مخصص؟
قم بمراجعة مواصفات المواد، وهندسة المفاصل، والوصول إلى اللحام، والأبعاد الحرجة، واستراتيجية التركيب، والحركة الحرارية المتوقعة ومتطلبات الفحص قبل الإنتاج. إذا كانت المعالجة مطلوبة بعد اللحام، فيجب أيضًا تحديد خطة المسند وبدل المعالجة مبكرًا بحيث تدعم كلتا العمليتين نفس الهندسة النهائية.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.