
التصنيع الدقيق مقابل التصنيع القياسي: ما الذي يتغير حقًا؟
بيت
/
مدونة
/
التصنيع الدقيق مقابل التصنيع القياسي: ما الذي يتغير حقًا؟
التصنيع الدقيق مقابل التصنيع القياسي: ما الذي يتغير حقًا؟
أغسطس 19، 2026
جدول المحتويات
مقدمة
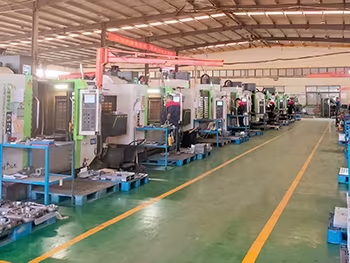
تشترك الآلات الدقيقة والتصنيع القياسي في نفس الغرض الأساسي: إزالة المواد لإنشاء مكون نهائي. يظهر الفرق عندما تصبح علاقات الأبعاد والدقة الهندسية وحالة السطح والتكرار حاسمة لكيفية عمل الجزء.
لا يصبح المكون جزءًا دقيقًا لمجرد أنه تم إنتاجه على آلة CNC. توفر معدات CNC الحديثة حركة يمكن التحكم فيها، لكن النتيجة النهائية لا تزال تعتمد على الأدوات، والعمل، وسلوك المواد، وحالة الماكينة، والاستقرار الحراري، وتخطيط العمليات والفحص. عندما لا تتم إدارة هذه العوامل معًا، لا يمكن للمعدات المتقدمة وحدها ضمان نتائج متسقة.
هذا التمييز مهم بالنسبة للمكونات التي تحتوي على مقاعد تحمل، أو ميزات تحديد الموقع، أو أسطح مانعة للتسرب، أو ثقوب مرتبطة بإحكام، أو جدران رقيقة، أو تجاويف دقيقة أو هندسة معقدة متعددة المحاور. في هذه الحالات، يجب أن تقوم عملية التصنيع بأكثر من مجرد إعادة إنتاج الشكل العام الموضح في نموذج CAD. يجب أن تحمي العلاقات الوظيفية التي تحدد ما إذا كان الجزء يتجمع ويعمل بشكل صحيح.
ولذلك فمن الأفضل فهم التصنيع الدقيق على أنه نظام تصنيع متحكم فيه. فهو يجمع بين المعدات المناسبة والتطوير الدقيق للعمليات والتفاوتات الهادفة والإعدادات المستقرة وطرق التحقق القادرة على تأكيد النتيجة المطلوبة.
ما هي الآلات الدقيقة؟
التصنيع الدقيق هو التصنيع المتحكم فيه للمكونات حيث تكون دقة الأبعاد والعلاقات الهندسية وجودة السطح والتكرار مهمة للوظيفة النهائية. قد يتضمن الطحن باستخدام الحاسب الآلي أو الخراطة أو الحفر أو الحفر أو الطحن أو عمليات متعددة ضمن طريق تصنيع واحد.
يرتبط المصطلح ارتباطًا وثيقًا بالمجال الأوسع لـ هندسة الدقة, ، والذي يركز على التصنيع والتصميم حيث تكون المستويات العالية من الدقة والتكرار مهمة.
لا تشير المعالجة الدقيقة إلى نموذج آلة واحد أو مستوى تسامح ثابت واحد. يجب دائمًا تفسير متطلبات الدقة فيما يتعلق بالمكون.
يمكن أن يتطلب كل من المكون الهيكلي الكبير ومكون تحديد الموقع الصغير معالجة دقيقة، ولكن الخصائص المهمة قد تكون مختلفة تمامًا. قد يعتمد أحد التصميمات على التسطيح بين أسطح التثبيت، بينما يعتمد تصميم آخر على حجم التجويف أو الجريان أو العلاقة الموضعية بين عدة ثقوب.
ولهذا السبب، يجب على المهندسين تجنب التعامل مع الدقة كرقم واحد. يصف متطلب الدقة ذو المعنى الأبعاد أو العلاقات الهندسية التي تؤثر على الوظيفة وكيف سيتم التحكم في تلك الخصائص أثناء التصنيع.
التصنيع الدقيق مقابل التصنيع القياسي
الفرق الأكثر أهمية بين المعالجة الدقيقة والتصنيع للأغراض العامة هو مستوى التحكم في العملية المطلوب للحفاظ على الخصائص الحرجة باستمرار.
قد تكون المعالجة القياسية مناسبة تمامًا للمكونات التي لا يؤثر فيها الاختلاف المعتدل في الأبعاد على الأداء. يمكن للأقواس وميزات الخلوص والمكونات الهيكلية العامة والأسطح غير الحرجة أن تعمل بشكل صحيح في كثير من الأحيان دون ضوابط مقيدة للغاية.
تصبح المعالجة الدقيقة مهمة عندما يؤثر الاختلاف على التجميع أو الحركة أو الختم أو المحاذاة أو أداء الخدمة.
وهذا يغير كيفية التخطيط لعملية التصنيع.
قد تركز عملية التصنيع العامة في المقام الأول على إنتاج الشكل الهندسي المطلوب. يجب أن تأخذ المعالجة الدقيقة أيضًا في الاعتبار كيفية الرجوع إلى قطعة العمل، وكيف تتغير الأداة أثناء ارتدائها، وما إذا كانت الظروف الحرارية تؤثر على الجزء وكيف سيتم قياس الأبعاد النهائية.
كما أن التفتيش متكامل بشكل أوثق مع العملية. بدلاً من التعامل مع القياس كخطوة نهائية للنجاح أو الفشل، يمكن للمصنعين استخدام معلومات الأبعاد لفهم ما إذا كانت العملية تظل مستقرة.
ويمكن تلخيص التمييز على النحو التالي:
| منطقة التصنيع | التركيز على الآلات القياسية | التركيز على الآلات الدقيقة |
|---|---|---|
| تفسير الرسم | الأبعاد الشاملة والهندسة | الأبعاد الوظيفية والعلاقات الهندسية |
| العمل | تأمين المكون | تأمين وتحديد موقع الهندسة الحرجة بشكل متكرر |
| الأدوات | إنتاج الميزات المطلوبة | التحكم في التآكل والانحراف وحالة السطح |
| تخطيط الإعداد | توفير الوصول إلى الأداة | الحفاظ على العلاقات بين الميزات الهامة |
| التسامح | قبول الأبعاد العامة | التحكم في التسامح القائم على الوظيفة |
| درجة حرارة | غالبا الثانوية | يؤخذ في الاعتبار عندما يكون استقرار الأبعاد مهمًا |
| فحص | تأكيد الأجزاء المكتملة | التحقق من الأجزاء ومراقبة سلوك العملية |
| التكرار | إنتاج أجزاء مماثلة | الحفاظ على النتائج الخاضعة للرقابة عبر الإنتاج |
| التوثيق | سجل خطوات التصنيع الأساسية | قم بتوصيل الإعداد والأدوات والفحص بالميزات المهمة |
| ردود الفعل العملية | تصحيح المشاكل المرئية | تحديد مصادر الاختلاف والتحكم فيها |
يوضح الجدول لماذا لا ينبغي النظر إلى المعالجة الدقيقة على أنها مجرد نسخة أكثر دقة من المعالجة القياسية. تصبح استراتيجية الإنتاج بأكملها أكثر ارتباطًا بوظيفة المكونات.
تحدد التفاوتات الوظيفية الدقة الحقيقية
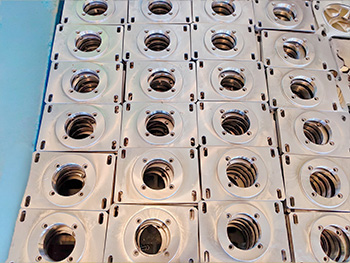
يعد التسامح أحد الجوانب الأكثر شيوعًا في المعالجة الدقيقة، ولكنه أيضًا أحد أكثر الجوانب التي يساء فهمها بشكل متكرر.
إن التسامح الأكثر صرامة ليس تلقائيًا علامة على هندسة أفضل.
تحتوي كل ميزة مصنعة على بعض الاختلاف. يحدد التسامح مقدار الاختلاف المقبول بينما يستمر المكون في أداء وظيفته المقصودة.
قد يتطلب مقعد المحمل تحكمًا وثيقًا في الأبعاد لأن العلاقة بين العمود والمحمل تؤثر بشكل مباشر على التجميع. قد لا تحتاج فتحة التثبيت ذات الخلوص السخي إلى نفس مستوى التحكم.
إن تطبيق متطلبات مقيدة للغاية على كلتا الميزتين يمكن أن يجعل الرسم يبدو دقيقًا للغاية مع توفير قيمة وظيفية إضافية قليلة.
ولذلك تبدأ المعالجة الدقيقة بتحديد الخصائص الحرجة.
قد تشمل هذه القطر أو التسطيح أو التعامد أو الموضع أو الجريان أو حالة السطح أو العلاقة بين الميزات المتعددة. يعتمد المتطلب المناسب على ما يفعله المكون فعليًا.
السؤال المفيد أثناء مراجعة الرسم هو: ماذا يحدث إذا تحرك هذا البعد نحو أي من طرفي نطاقه المسموح به؟
إذا كانت الإجابة تنطوي على تداخل أو تسرب أو اختلال أو حركة غير مناسبة أو فشل في التجميع، فإن البعد يستحق التحكم الدقيق. إذا لم يكن هناك تغيير وظيفي ذي معنى، فقد لا يحتاج المتطلب إلى نفس المستوى من الدقة.
دليل أبيكس الحالي ل التفاوتات في التصنيع باستخدام الحاسب الآلي يستكشف هذه العلاقة بين المتطلبات الوظيفية ومراقبة التصنيع بمزيد من التفصيل.
تأثير المواد على نتائج التصنيع الدقيقة
يؤثر اختيار المواد على أكثر بكثير من الخواص الميكانيكية للمكون النهائي.
تستجيب المواد المختلفة بشكل مختلف لقوى القطع ودرجة الحرارة وهندسة الأدوات وعقد العمل. لا يمكن ببساطة نقل عملية التصنيع التي تم تطويرها لسبائك ألومنيوم واحدة دون تغيير إلى الفولاذ المقاوم للصدأ أو سبائك الفولاذ أو البلاستيك الهندسي.
يمكن للمواد الأكثر صلابة أن تزيد من تحميل أدوات القطع وتآكلها. قد تتطلب المواد الأكثر مرونة اهتمامًا إضافيًا عند تصنيع الجدران الرقيقة أو المقاطع النحيلة. تولد بعض المواد رقائق يسهل التحكم فيها نسبيًا، بينما يمكن أن يخلق البعض الآخر تحديات إضافية حول حواف القطع والأسطح النهائية.
يمكن أن يؤثر الضغط المتبقي داخل المادة الأولية أيضًا على استقرار الأبعاد.
عند إزالة كميات كبيرة من المواد، قد يتغير توازن الضغط داخل قطعة العمل. في المكونات ذات الهندسة الصعبة، يمكن أن يؤدي ذلك إلى الحركة بين عمليات التصنيع الخشنة والتشطيبية.
وهذا هو أحد الأسباب التي تجعل المعالجة الدقيقة غالبًا ما تفصل إزالة المواد الثقيلة عن التشطيب النهائي.
تحدد عملية التخشين الشكل الهندسي التقريبي مع ترك المواد الخاضعة للرقابة للمعالجة لاحقًا. يمكن بعد ذلك فحص الجزء أو إعادة وضعه أو السماح له بالاستقرار قبل إنتاج الميزات الحرجة النهائية.
شكل المواد الخام مهم أيضًا. يمكن أن تبدأ المكونات كقضبان أو ألواح أو صب أو تزوير أو غيرها من الفراغات القريبة من الشبكة. تخلق كل حالة بداية اعتبارات مختلفة لعقد العمل وبدل التصنيع والأسطح المرجعية الأولية.
ولذلك يجب أن يتم تخطيط المواد قبل إنشاء مسار التصنيع النهائي.
Workholding يخلق الأساس للدقة
لا يمكن أن تكون عملية التصنيع الدقيقة أكثر استقرارًا من الطريقة التي يتم بها تحديد موقع قطعة العمل وتثبيتها.
يجب أن تقاوم التركيبات قوى القطع مع الحفاظ على العلاقة المرجعية التي يتطلبها الرسم. وفي الوقت نفسه، يجب ألا يؤدي التثبيت إلى تشويه المكون أو منع الوصول إلى الأسطح المهمة.
يصبح هذا التوازن مهمًا بشكل خاص مع المكونات ذات الجدران الرقيقة أو النحيلة أو غير المنتظمة.
قد يبدو أن قوة التثبيت القوية تعمل على تحسين الأمان، ولكن إذا تشوهت قطعة العمل مؤقتًا تحت تلك القوة، فيمكن أن يتغير شكل الجزء بعد تحريره من الوحدة.
اختيار المرجع لا يقل أهمية.
يجب أن ترتبط الأسطح المستخدمة لتحديد موقع المكون أثناء التشغيل منطقيًا بالمؤشرات الوظيفية الموجودة على الرسم الهندسي كلما أمكن ذلك. وهذا يخلق علاقة أوضح بين نية التصميم والتصنيع والفحص النهائي.
يجب أيضًا التخطيط لتسلسل الإعداد قبل إزالة الأسطح المرجعية المهمة.
قد توفر الكتلة الخام في البداية عدة أسطح تثبيت مريحة. بمجرد تشكيل الجيوب والخطوط والثقوب، قد تختفي تلك الأسطح. إذا كانت العمليات اللاحقة لا تزال تتطلب إعادة تحديد موضع دقيقة، فيجب أن تكون ميزات تحديد الموقع الجديدة متاحة بالفعل.
ولذلك فإن التصنيع الدقيق يتعامل مع التثبيت كجزء من الهندسة وليس مجرد مهمة إعداد يتم إجراؤها مباشرة قبل بدء القطع.
الأدوات والانحراف وتآكل الأدوات أكثر أهمية بدقة عالية
تواجه أدوات القطع قوى فيزيائية أثناء إزالة المواد. يمكن أن تسبب هذه القوى كميات صغيرة من الحركة في القاطع أو قطعة العمل أو نظام الآلة.
بالنسبة للميزات العامة، قد يكون لهذه الحركة تأثير وظيفي ضئيل. بالنسبة للتصنيع الدقيق، يمكن أن يصبح مهمًا.
طول الأداة هو أحد العوامل المهمة.
عادةً ما يكون التحكم في الأداة القصيرة والصلبة أسهل من التحكم في الأداة الطويلة التي تمتد بعمق إلى التجويف. قد تتطلب الجيوب العميقة والميزات التي يصعب الوصول إليها امتدادًا أكبر للأداة، مما يزيد من الحساسية للاهتزاز والانحراف.
يؤثر تصميم الزاوية الداخلية أيضًا على اختيار الأداة. يتطلب نصف قطر الزاوية الصغير جدًا قواطع أصغر. إذا لم يؤدي نصف القطر دورًا وظيفيًا، فإن جعله صغيرًا بشكل غير ضروري يمكن أن يقيد استراتيجية التصنيع.
يقدم تآكل الأداة تباينًا تدريجيًا.
مع تغير حواف القطع أثناء الاستخدام، يمكن أيضًا أن تتغير قوى القطع والأبعاد النهائية. ولذلك يجب أن تأخذ عملية الإنتاج في الاعتبار حالة الأداة بدلاً من افتراض أن القاطع يظل متطابقًا طوال فترة عمله.
ويصبح هذا مهمًا بشكل خاص في التصنيع المتكرر. يختلف إنتاج نموذج أولي مقبول باستخدام أداة جديدة عن الحفاظ على نفس البعد الحرج من خلال عملية إنتاج خاضعة للرقابة.
تستخدم المعالجة الدقيقة استراتيجية الأدوات ومراقبة العمليات وملاحظات الفحص لإدارة هذه التأثيرات قبل أن تصبح مشكلات الجزء النهائي.
يعد الاستقرار الحراري جزءًا مهمًا من التصنيع الدقيق
التصنيع يولد الحرارة.
يمكن أن تشهد منطقة القطع وقطعة العمل وأداة القطع وهيكل الآلة تغيرات في درجات الحرارة أثناء التشغيل. نظرًا لأن المواد تتوسع وتتقلص مع درجة الحرارة، فإن التغير الحراري يمكن أن يؤثر على القياس والهندسة النهائية عندما تكون متطلبات الأبعاد مطلوبة.
وهذا لا يعني أن كل عملية تصنيع دقيقة تتطلب تحكمًا بيئيًا متقنًا. تعتمد الأهمية على المكون والمادة والحجم وتسلسل التصنيع والدقة المطلوبة.
ومع ذلك، فإن تجاهل السلوك الحراري تمامًا يمكن أن يجعل من الصعب فهم تباين العملية.
قد تتصرف دورات التصنيع الطويلة بشكل مختلف عن العمليات القصيرة. يمكن أن يؤدي التخشين الثقيل إلى حرارة أكثر من التشطيب الخفيف. قد يؤدي قياس المكون مباشرة بعد عملية تصنيع مكثفة أيضًا إلى إنتاج حالة مختلفة عن قياسه بعد التثبيت الحراري.
تخطيط العمليات يمكن أن يقلل من هذه المخاطر.
يمكن أن يساعد فصل التخشين عن التشطيب والحفاظ على ظروف القطع المستقرة والنظر في وقت إجراء الفحص في إنشاء تحكم أكثر أهمية في الأبعاد.
المبدأ الأساسي هو الاتساق. إذا اختلفت الظروف الحرارية بشكل كبير من جزء إلى آخر، فإن الحفاظ على أبعاد قابلة للتكرار بدرجة كبيرة يصبح أكثر صعوبة.
ولذلك فإن التصنيع الدقيق يعتبر درجة الحرارة واحدة من العديد من متغيرات العملية المتفاعلة وليس كمسألة فنية معزولة.
الطحن باستخدام الحاسب الآلي والخراطة والتصنيع الدقيق متعدد المحاور
تساهم عمليات CNC المختلفة بنقاط قوة مختلفة في المعالجة الدقيقة.
يعتبر الطحن باستخدام الحاسب الآلي مناسبًا بشكل طبيعي للمكونات التي تحتوي على جيوب ومستويات وأنماط ثقوب وخطوط وهندسة منشورية معقدة. يعد الدوران باستخدام الحاسب الآلي فعالاً للأعمدة والبطانات والأكمام والبكرات والمكونات الأخرى المبنية حول محور الدوران.
تتطلب بعض المكونات الدقيقة كليهما.
قد يحتاج العمود الدوار إلى فتحات متقاطعة أو مسطحات مطحونة. قد يحتوي الغلاف المُشكل آليًا على تجاويف دقيقة يجب أن تحافظ على علاقات محددة مع أسطح التثبيت الخارجية.
يمكن أن تؤدي المعالجة متعددة المحاور إلى تقليل عدد المرات التي تحتاج فيها الأجزاء المعقدة إلى إعادة وضعها من خلال السماح لأداة القطع بالاقتراب من قطعة العمل من اتجاهات إضافية.
يمكن أن يساعد تقليل الإعدادات في الحفاظ على العلاقات بين الميزات لأنه يجب إعادة إنشاء عدد أقل من المراجع يدويًا. ومع ذلك، فإن المعدات متعددة المحاور ليست الحل الأفضل تلقائيًا لكل مكون دقيق.
قد تكون العملية الأبسط التي تنتج الهندسة المطلوبة في ظل ظروف مستقرة أكثر ملاءمة من تعقيد الآلة غير الضروري.
قمة خدمات التصنيع باستخدام الحاسب الآلي الجمع بين أساليب التصنيع المختلفة للمكونات ذات المتطلبات الهندسية والدقيقة المختلفة. يجب أن يتم تحديد مسار العملية الأكثر ملاءمة من الرسم الفردي وليس من التفضيل العام لنوع واحد من الماكينات.
يجب أن يتبع اختيار العملية الهندسة وعلاقات التسامح ومتطلبات الفحص.
التشطيب السطحي والدقة مرتبطان ولكنهما مختلفان
يمكن للجزء أن يلبي متطلبات الأبعاد بينما لا يزال يتمتع بحالة سطحية غير مناسبة.
تؤثر تشطيبات السطح على كيفية تفاعل المكونات عند تحمل المقاعد ومناطق الغلق والأسطح المنزلقة والواجهات الوظيفية الأخرى. يمكن أن يؤثر أيضًا على المظهر، ولكن في المعالجة الدقيقة، غالبًا ما يكون دوره الأكثر أهمية وظيفيًا.
تؤثر هندسة الأداة والتغذية وظروف القطع والمواد واستقرار الماكينة على السطح الذي خلفته المعالجة.
ولذلك يجب على المصممين تحديد متطلبات السطح بشكل انتقائي.
قد يؤدي تطبيق نفس متطلبات السطح شديدة المتطلبات عبر المكون بأكمله إلى إنشاء أعمال تشطيب غير ضرورية. قد يبرر وجه الختم التحكم الإضافي، في حين أن جيب الخلوص المخفي قد لا يبرر ذلك.
يمكن في بعض الأحيان استخدام طرق الطحن أو طرق التشطيب الثانوية الأخرى عندما يكون من الصعب تحديد المزيج المطلوب من الهندسة وحالة السطح بكفاءة من خلال عملية القطع الأولية.
يجب أن يأخذ تسلسل التصنيع في الاعتبار هذه العمليات اللاحقة.
إذا أدى التشطيب إلى إزالة مواد إضافية، فيجب أن يبقى بدل كافٍ بعد المعالجة المبكرة. إذا كانت هناك عملية أخرى يمكن أن تؤثر على استقرار الأبعاد، فقد يلزم إنشاء الميزات المهمة النهائية بعد ذلك.
تكون المعالجة الدقيقة أقوى عندما يتم التخطيط لمتطلبات الأبعاد والسطح كجزء من نفس العملية بدلاً من تحديدها بشكل مستقل.
يمكن للهندسة أن تجعل الدقة أسهل أو أصعب في الصيانة
يمكن أن يتطلب الجزءان اللذان لهما تفاوتات متطابقة مستويات مختلفة جدًا من التحكم في التصنيع لأن هندستهما تؤثر على استقرار العملية.
الجدران الرقيقة هي مثال شائع.
عند إزالة المواد حول مقطع رفيع، تصبح قطعة العمل المتبقية أقل صلابة. قد تؤدي قوى القطع إلى تحريك الجدار قليلاً أثناء التشغيل الآلي، مما يؤثر على السُمك أو التسطيح.
تواجه الأعمدة الطويلة النحيلة مشكلة مماثلة أثناء الدوران. يمكن أن ينحرف المكون تحت قوة القطع حتى عندما تتبع الأداة الموضع المبرمج الصحيح.
يمكن أن تؤدي الثقوب العميقة والتجاويف الضيقة وميزات نسبة العرض إلى الارتفاع العالية أيضًا إلى زيادة تحديات الأدوات.
ولذلك يصبح التصميم من أجل قابلية التصنيع ذا أهمية خاصة للتصنيع الدقيق.
إن توفير أنصاف أقطار داخلية عملية، والوصول الكافي إلى الأدوات، وتحديد المواقع المستقرة يمكن أن يحسن اتساق العملية دون تغيير الوظيفة المقصودة للجزء.
توجيه الميزة مهم أيضًا.
إذا كان من الممكن تشكيل العديد من الميزات المرتبطة ارتباطًا وثيقًا من مرجع واحد مستقر، فقد يكون التحكم في علاقتها أسهل مما لو كانت مقسمة عبر عدة إعدادات غير ذات صلة.
الهدف ليس جعل كل مكون دقيق بسيطًا هندسيًا. قد تكون الهندسة المعقدة ضرورية للمنتج. الهدف هو التمييز بين التعقيد الضروري وميزات التصميم التي تخلق صعوبة في التصنيع دون إضافة قيمة وظيفية.
يجب أن يتم تصميم التفتيش في هذه العملية
لا يمكن فصل الآلات الدقيقة عن القياس.
من الصعب التحكم في المتطلبات إذا لم تكن هناك طريقة موثوقة للتحقق منها.
الخصائص المختلفة تحتاج إلى أساليب فحص مختلفة. يمكن قياس الأقطار والأطوال والسمك البسيط مباشرة، في حين أن العلاقات الموضعية أو الهندسية المعقدة قد تتطلب معدات أكثر تقدمًا.
يجب أيضًا ربط القياس بالمؤشرات الوظيفية.
إذا كانت المعالجة تستخدم نظامًا مرجعيًا واحدًا أثناء قيام الفحص بتقييم الجزء من الأسطح غير ذات الصلة، فقد يصبح من الصعب تحديد ما إذا كان التصنيع قد أنتج بالفعل علاقة التصميم المقصودة.
توقيت التفتيش هو اعتبار آخر.
قد لا يكون الانتظار حتى اكتمال كل عملية تصنيع هو الإستراتيجية الأفضل دائمًا. يمكن التحقق من بعض الأبعاد الحرجة خلال المراحل المتوسطة، خاصة عندما تجعل العمليات اللاحقة الوصول إلى هذه الميزات أكثر صعوبة.
يساعد القياس أثناء العملية أيضًا على اكتشاف الانجراف.
إذا اقترب أحد الأبعاد تدريجيًا من جانب واحد من نطاق التسامح الخاص به، فيمكن لفريق التصنيع التحقق من تآكل الأداة أو إزاحاتها أو ظروف المعالجة قبل إنتاج الأجزاء غير المقبولة.
يؤدي هذا إلى تحويل مراقبة الجودة من الفرز البسيط إلى معلومات العملية.
بالنسبة للتصنيع الدقيق، فإن القياس ليس مجرد تأكيد نهائي على اجتياز جزء للفحص. إنها إحدى الآليات المستخدمة لفهم عملية التصنيع واستقرارها.
الأسباب الشائعة لاختلاف الآلات الدقيقة
عندما لا يفي مكون الدقة بمتطلبات الرسم الخاصة به، غالبًا ما يكون الافتراض الأول هو أن برنامج CNC غير صحيح. في الواقع، يمكن أن يدخل الاختلاف إلى العملية من مصادر عديدة.
قد يؤدي تآكل الأداة إلى تغيير القطر تدريجيًا. قد يتم تحديد موقع الوحدة بشكل غير متسق. يمكن أن تنحرف الميزة النحيلة أثناء القطع. يمكن أن تختلف خصائص المواد بين قطع العمل. يمكن أن تتغير الظروف الحرارية خلال دورات الإنتاج الأطول.
يمكن أن تؤثر تغييرات الإعداد أيضًا على العلاقات الهندسية.
إذا تم إنشاء الميزات المهمة في اتجاهات مختلفة، فيجب على كل عملية إعادة تحديد موضع إعادة إنشاء المسندات ذات الصلة بدقة.
يمكن أن يؤدي الفحص نفسه إلى عدم اليقين إذا كانت طريقة القياس غير مناسبة للخاصية التي يتم تقييمها.
وبالتالي فإن العثور على السبب الحقيقي يتطلب فحص العملية برمتها.
الأخطاء المتكررة في نفس الاتجاه غالبا ما تشير إلى حالة منهجية. قد يشير الاختلاف العشوائي إلى مشكلات مختلفة تتضمن استقرار الإعداد أو اتساق المواد أو العملية.
يجب أن يعتمد الإجراء التصحيحي على الأدلة بدلاً من مجرد ضبط إزاحات الآلة بعد كل قياس فاشل.
تحاول عملية المعالجة الدقيقة الناضجة فهم سبب حدوث الاختلاف وتقليل المصدر بدلاً من التعويض المتكرر عن الأعراض النهائية.
التصنيع الدقيق من النموذج الأولي إلى تكرار الإنتاج
يتطلب تصنيع النماذج الأولية وتكرار الإنتاج الدقيق مستويات مختلفة من نضج العملية.
أثناء تصنيع النموذج الأولي، قد يقوم المشغلون ذوو الخبرة بضبط الأدوات أو استراتيجيات العمل أو التصنيع أثناء تعلمهم كيفية تصرف المكون. تعتبر هذه المرونة ذات قيمة لأنها توفر معلومات لا يمكن التنبؤ بها دائمًا من نموذج CAD.
قد تكشف الأجزاء الأولى أن الجدار الرقيق يحتاج إلى تسلسل تصنيع مختلف، أو أن الجيب العميق يتطلب أسلوب أداة آخر أو يصعب استخدام مرجع معين للفحص.
وينبغي التقاط هذه الدروس.
قبل بدء الإنتاج المتكرر، يجب تحويل ظروف التصنيع الناجحة إلى عملية محددة. يجب إنشاء التركيبات وأدوات القطع وتسلسلات التشغيل ونقاط الفحص بحيث لا تعتمد الأجزاء المستقبلية على إعادة إنشاء نفس القرارات من الذاكرة.
يجب أيضًا أن تظل متطلبات المواد متسقة، في حين يجب مراعاة تآكل الأدوات ومصادر الاختلاف المعروفة الأخرى ضمن خطة الإنتاج.
هذا التحول هو ما يحول التصنيع الدقيق من العمل الماهر لمرة واحدة إلى التصنيع القابل للتكرار.
يوضح النموذج الأولي أنه يمكن صنع جزء. توضح العملية الناضجة أنه يمكن إنتاج الخصائص المطلوبة باستمرار.
متى تكون المعالجة الدقيقة ضرورية بالفعل؟
لا يتطلب كل مكون معالجة دقيقة على نفس المستوى.
قد تعمل الأجزاء الهيكلية العامة وميزات التخليص والواجهات غير الحرجة بشكل موثوق باستخدام متطلبات التصنيع العادية. إن تطبيق ضوابط شديدة التقييد حيث لا توفر أي فائدة وظيفية يمكن أن يؤدي إلى تعقيد التصنيع والتفتيش.
تصبح المعالجة الدقيقة أكثر أهمية عندما يؤثر اختلاف الأبعاد بشكل مباشر على التجميع النهائي.
تتضمن المؤشرات النموذجية مكونات مثبتة بشكل وثيق، وواجهات تحمل أو مانعة للتسرب، وحركة يمكن التحكم فيها، ومحاذاة بين العديد من الميزات، وتحديد المواقع بدقة أو الهندسة التي يجب أن تظل متسقة عبر الإنتاج المتكرر.
التعقيد وحده لا يتطلب بالضرورة دقة قصوى.
قد يحتوي المكون المعقد هندسيًا على تفاوتات وظيفية سخية، في حين أن العمود البسيط بصريًا قد يتطلب تحكمًا وثيقًا في القطر والجريان.
ولذلك يجب أن يحدد الرسم الدقة بناءً على الوظيفة وليس المظهر.
يمكن للمهندسين طرح عدة أسئلة عملية: ما هي الأسطح التي تحدد موقع المكون؟ ما هي الأبعاد التي تؤثر على التجميع؟ ما هي ميزات التحكم في الحركة؟ ما هي العلاقات التي قد تسبب الفشل إذا تحركت خارج نطاقها المسموح به؟
تحدد الإجابات أين توفر المعالجة الدقيقة قيمة هندسية حقيقية.
كيفية تقييم الشركة المصنعة للتصنيع الدقيق
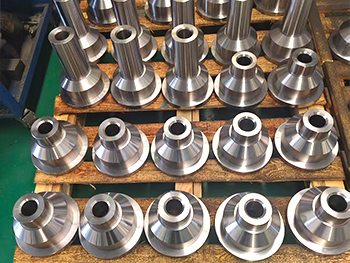
يجب أن يتضمن تقييم مورد الآلات الدقيقة أكثر من مجرد مراجعة قائمة المعدات.
تعتبر آلات CNC المتقدمة مهمة، ولكن يجب دعم قدرتها من خلال تخطيط العمليات ومعرفة الأدوات واستراتيجية العمل والتفتيش.
يجب على الشركة المصنعة أن تفهم الرسم أولاً.
يجب تفسير الأبعاد الحرجة والمواعيد والمتطلبات الهندسية وخصائص السطح وفقًا للوظيفة. إذا كان الرسم يحتوي على ميزات تخلق مخاطر تصنيع غير ضرورية، فيجب أن يكون الفريق الفني قادرًا على تحديدها أثناء المراجعة.
الخبرة المادية ذات صلة أيضًا. تتطلب السبائك والمواد الهندسية المختلفة أساليب مختلفة في استخدام الأدوات والتصنيع.
يجب أن تتوافق قدرة الفحص مع المتطلبات الفعلية للمكون. تكون معدات القياس مفيدة فقط عندما تفهم الشركة المصنعة ما يجب قياسه، وكيف ينبغي الرجوع إليها وكيف ترتبط بيانات الفحص بالإنتاج.
تستحق التكرار اهتمامًا خاصًا للتصنيع المستمر.
لا ينبغي لنظام التصنيع الدقيق القادر أن يعتمد على عينة واحدة ناجحة. يجب أن تدعم أدوات التحكم في العمل والأدوات والعمليات نتائج متسقة مع إنتاج مكونات إضافية.
وبالتالي فإن أقوى علاقة تصنيع تجمع بين قدرة المعدات والاتصالات الهندسية وانضباط العمليات.
خاتمة
لا يتم تعريف المعالجة الدقيقة بواسطة آلة واحدة أو قيمة تسامح واحدة أو أداة فحص واحدة.
إنه نهج تصنيع منسق مصمم للتحكم في الأبعاد والهندسة وظروف السطح والعلاقات التي تحدد ما إذا كان أداء المكون صحيحًا.
بالمقارنة مع التصنيع القياسي، تركز المعالجة الدقيقة بشكل أكبر على التفاوتات الوظيفية، والعمل المستقر، وسلوك الأدوات، والظروف الحرارية، واستراتيجية الإعداد وردود الفعل على القياس.
تلعب المواد والهندسة أيضًا أدوارًا مهمة. يمكن للمكون الذي يصعب الاحتفاظ به أو الحساس لقوى القطع أو المليء بقيود التصنيع غير الضرورية أن يتحدى حتى المعدات المتقدمة.
وبالتالي، تبدأ المعالجة الدقيقة الجيدة قبل أن تتصل الأداة الأولى بقطعة العمل.
يجب على المصممين تحديد الميزات التي تتطلب بالفعل تحكمًا وثيقًا، وإنشاء بيانات ذات معنى والنظر في كيفية تشكيل هذه الميزات وفحصها. وينبغي للمصنعين بعد ذلك تطوير عملية تتحكم في مصادر الاختلاف المعروفة بدلاً من الاعتماد فقط على الفحص النهائي.
عندما يعمل التصميم والتصنيع والقياس معًا، تصبح الدقة قابلة للتكرار وليست عرضية. هذا هو الفرق الحقيقي بين مجرد إنتاج مكون مقبول الأبعاد مرة واحدة وبناء عملية تصنيع قادرة على تقديم دقة متسقة مع مرور الوقت.
التعليمات
ما هي الآلات الدقيقة؟
التصنيع الدقيق هو أسلوب تصنيع متحكم فيه يستخدم لإنتاج أجزاء ذات متطلبات أبعاد وهندسية وسطحية محددة بعناية. فهو يجمع بين التصنيع باستخدام الحاسب الآلي والأدوات المناسبة والعمل المستقر وتخطيط العمليات والفحص للحفاظ على الميزات الوظيفية المهمة باستمرار.
كيف تختلف المعالجة الدقيقة عن المعالجة العادية؟
تتطلب المعالجة الدقيقة تحكمًا أكبر في العوامل التي تؤثر على اتساق الأبعاد والهندسية، بما في ذلك الأدوات والتركيبات ودرجة الحرارة ومراجع الإعداد والفحص. قد تكون المعالجة المنتظمة كافية عندما لا يؤثر الاختلاف المعتدل على كيفية تجميع المكون النهائي أو أدائه.
ما هي المواد التي يمكن استخدامها للتصنيع الدقيق؟
يمكن تطبيق التصنيع الدقيق على العديد من المعادن والسبائك والبلاستيك الهندسي. تتغير استراتيجية التصنيع مع صلابة المواد وصلابتها وسلوكها الحراري وقابليتها للتصنيع، لذلك يجب تطوير اختيار الأداة وظروف القطع والعمل والفحص حول المادة الفعلية.
ما هي العوامل التي تؤثر على دقة التصنيع؟
يمكن أن تتأثر الدقة بحالة الماكينة، وتآكل الأداة، وقوى القطع، وصلابة قطعة العمل، والتثبيت، ودرجة الحرارة، وسلوك المواد، وتغييرات الإعداد وطرق القياس. تأتي الدقة الموثوقة من التحكم في هذه العوامل كنظام بدلاً من الاعتماد على تحديد موضع CNC وحده.
متى يجب أن يستخدم المكون المعالجة الدقيقة؟
تعتبر المعالجة الدقيقة ذات قيمة عندما يؤثر اختلاف الأبعاد على الملاءمة أو الختم أو الحركة أو المحاذاة أو تحديد الموضع أو التجميع المتكرر. يجب على المهندسين تركيز عناصر التحكم الدقيقة على الميزات المهمة للوظيفة بدلاً من تطبيق التفاوتات المقيدة غير الضرورية على كل بُعد من أبعاد المكون.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.