
دليل الأجزاء الآلية الأساسية: المواد والتفاوتات والجودة
بيت
/
مدونة
/
دليل الأجزاء الآلية الأساسية: المواد والتفاوتات والجودة
دليل الأجزاء الآلية الأساسية: المواد والتفاوتات والجودة
أغسطس 19، 2026
جدول المحتويات
مقدمة
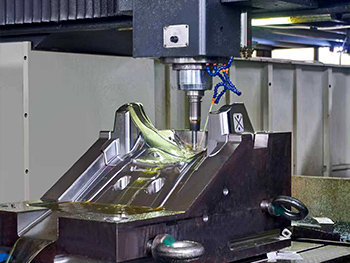
يتم استخدام الأجزاء الآلية حيثما يجب أن يجمع المكون بين الهندسة الخاضعة للرقابة وأداء المواد ودقة الأبعاد القابلة للتكرار. يمكن أن تتراوح من الأعمدة البسيطة وألواح التثبيت إلى العلب المعقدة والواجهات الدقيقة والمكونات والتجمعات متعددة المحاور التي تتطلب العديد من عمليات التصنيع والتشطيب.
على الرغم من أن معدات CNC قد وسعت بشكل كبير ما يمكن أن تنتجه الشركات المصنعة، إلا أنه لا يتم إنشاء جزء آلي موثوق به من خلال قدرة الماكينة وحدها. يؤثر اختيار المواد وهندسة التصميم واستراتيجية التسامح والوصول إلى أدوات القطع والعمل وتسلسل التصنيع والسلوك الحراري ومتطلبات السطح والفحص على المكون النهائي.
وهذا تمييز مهم للمصممين والمهندسين. قد يحدد نموذج CAD الهندسة المثالية، ولكن يجب على التصنيع إعادة إنتاج تلك الهندسة عن طريق إزالة المواد فعليًا من قطعة عمل حقيقية. تنحرف أدوات القطع، وتستجيب المواد بشكل مختلف لقوى التصنيع، وتقيد التركيبات الوصول، وكل إعداد إضافي يخلق فرصة أخرى لتغيير علاقات الأبعاد.
لهذا السبب، عادةً ما يتم تطوير الأجزاء الآلية الناجحة من خلال النظر في التصميم والتصنيع معًا. بدلاً من السؤال فقط عما إذا كان من الممكن تصنيع الميزة، يجب على المهندسين التفكير فيما إذا كان من الممكن إنتاجها بشكل متسق وفحصها بشكل موثوق ودمجها في تسلسل التصنيع الكامل.
يفحص هذا الدليل العوامل التي تؤثر على الأجزاء المصنعة بدءًا من الاختيار الأولي للمواد وحتى التصنيع باستخدام الحاسب الآلي والتفاوتات وجودة السطح والفحص النهائي.
ما هي الأجزاء الآلية؟
الأجزاء الآلية هي مكونات يتم إنتاجها عن طريق إزالة المواد من قطعة العمل حتى يتم تحقيق الأبعاد والهندسة المطلوبة. العملية الأوسع ل التصنيع يشمل طرق إزالة المواد الخاضعة للرقابة مثل الخراطة والطحن والحفر والحفر وعمليات التصنيع ذات الصلة.
يمكن أن تتخذ قطعة العمل الأولية أشكالًا عديدة. تبدأ بعض الأجزاء المُشكَّلة آليًا كقضيب أو مادة لوحية، بينما يتم إنتاج أجزاء أخرى من المسبوكات أو المطروقات أو الفراغات المشكلة مسبقًا والتي تشبه بالفعل المكون النهائي.
وبالتالي فإن كمية التصنيع تعتمد على طريق التصنيع.
قد يتطلب المكون المنتج مباشرة من مادة صلبة تخشينًا واسع النطاق قبل إنشاء أسطحه النهائية. قد يتطلب الغلاف المصبوب المعالجة فقط على تجاويف المحامل وأوجه التثبيت والواجهات الملولبة بينما تظل معظم هندسته الخارجية مصبوبة.
تسمح الآلات الحديثة باستخدام الحاسب الآلي لحركة الماكينة المبرمجة بإنشاء ميزات قابلة للتكرار من المواد الهندسية. ومع ذلك، فإن مصطلح الأجزاء المُشكَّلة يصف المكونات النهائية بدلاً من نوع معين من المعدات.
قد يشتمل الجزء المُشكل آليًا على الطحن باستخدام الحاسب الآلي، أو الخراطة باستخدام الحاسب الآلي، أو الطحن أو عدة عمليات مدمجة في مسار واحد.
الهدف الهندسي هو تحديد العمليات التي يجب أن تحدد كل ميزة مهمة وكيف يجب أن تعمل هذه العمليات معًا لإنشاء المكون النهائي.
لماذا تتطلب الأجزاء المصنعة أكثر من مجرد برمجة CNC دقيقة
تحدد البرمجة المكان الذي من المتوقع أن تتحرك فيه أداة القطع، لكنها لا تستطيع التخلص من الظروف المادية للتصنيع.
عندما تدخل أداة القطع إلى المادة، تتولد قوى بين الأداة وقطعة العمل. يمكن أن تسبب هذه القوى انحرافًا طفيفًا في الأداة أو قطعة العمل أو التركيب. يعتمد مقدار الحركة على المادة وأبعاد الأداة وصلابة قطعة العمل وظروف القطع.
يقدم تآكل الأداة مصدرًا آخر للتنوع. لا تتصرف حافة القطع الجديدة تمامًا مثل نفس الأداة بعد عمليات القطع المتكررة. وبدون التحكم المناسب في العملية، يمكن أن يؤثر التآكل التدريجي على الأبعاد وحالة السطح.
درجة الحرارة مهمة أيضا. يولد القطع الحرارة، ويمكن أن تتغير درجة حرارة الأداة وقطعة العمل والآلة أثناء الإنتاج. بالنسبة لبعض عمليات التصنيع العامة، قد يكون التأثير محدودًا، في حين أن الأجزاء الآلية الدقيقة يمكن أن تكون أكثر حساسية لهذه التغييرات.
يضيف العمل قيدًا ماديًا آخر.
يجب تثبيت قطعة العمل بشكل آمن بدرجة كافية لمقاومة قوى التشغيل الآلي، ولكن يجب أن تسمح الوحدة أيضًا لأدوات القطع بالوصول إلى الشكل الهندسي المطلوب. يمكن للمكونات الرقيقة أو المرنة أن تغير شكلها في ظل قوة التثبيت المفرطة.
ولذلك فإن التصنيع الدقيق يعتمد على وجود علاقة محكومة بين البرمجة الرقمية وظروف التصنيع المادية.
أقوى عملية هي تلك التي تتوقع الاختلاف بدلاً من افتراض أن برنامج CNC وحده سيمنعه.
كيف يؤثر اختيار المواد على الأجزاء المصنعة
يجب اختيار المواد وفقًا للأداء النهائي وسلوك التصنيع.
تستجيب المواد المختلفة بشكل مختلف لقوى القطع ودرجة الحرارة وهندسة الأدوات وعقد العمل. قد يتطلب التصميم الذي يمكن التنبؤ به للآلات في إحدى سبائك الألومنيوم استراتيجية مختلفة عند إنتاجه من الفولاذ المقاوم للصدأ أو سبائك الفولاذ أو البلاستيك الهندسي.
القوة هي اعتبار واحد فقط. قد يحتاج المصممون أيضًا إلى تقييم الصلابة والوزن ومقاومة التآكل وأداء التآكل والخصائص الحرارية والظروف البيئية.
وينبغي بعد ذلك النظر في قابلية التشغيل الآلي إلى جانب هذه المتطلبات الوظيفية.
يمكن للمواد الأكثر صلابة أو الأكثر كشطًا أن تزيد من تآكل الأداة. قد تتطلب المواد ذات الصلابة المنخفضة عناية أكبر عند تصنيع المقاطع الرقيقة. تنتج بعض المواد رقائق يسهل التحكم فيها أكثر من غيرها، بينما قد تتطلب بعض السبائك ظروف قطع أكثر تعمدًا لتحقيق سطح مستقر.
قمة مواد التصنيع باستخدام الحاسب الآلي يغطي المورد المعادن الحديدية والمعادن غير الحديدية والسبائك والبلاستيك الهندسي التي يمكن أخذها في الاعتبار للتصنيع الدقيق. يجب أن يظل اختيار المواد يعتمد على متطلبات الرسم والتشغيل الفردية بدلاً من مجرد الاختيار من قائمة الخيارات المتاحة.
شكل المواد الخام مهم أيضًا.
قد يبدأ الجزء الأسطواني منطقيًا بمخزون القضبان، في حين يمكن إنتاج مبيت كبير بشكل أكثر فعالية من الصب أو الحدادة قبل التصنيع. يؤثر شكل البداية المحدد على كمية المواد التي يجب إزالتها والأسطح المتاحة لعقد العمل الأولي.
ولذلك ينبغي أن يبدأ تخطيط المواد والعمليات معًا.
كيف ينتج الطحن باستخدام الحاسب الآلي الأجزاء الآلية
يُستخدم الطحن باستخدام الحاسب الآلي بشكل شائع للأجزاء المُشكَّلة التي تحتوي على أسطح مسطحة وجيوب وفتحات وأنماط فتحات وخطوط وميزات موزعة على عدة وجوه.
أثناء الطحن، تقوم أداة القطع الدوارة بإزالة المواد حيث تتحكم الآلة في العلاقة بين القاطع وقطعة العمل. يمكن استخدام أدوات مختلفة للتخشين والتشطيب والحفر والشطب وغيرها من العمليات.
تعتبر المعالجة ثلاثية المحاور مناسبة للعديد من المكونات التقليدية حيث يمكن الوصول إلى الميزات من خلال اتجاهات مباشرة. يمكن للمحاور الإضافية التي يتم التحكم فيها توسيع الوصول إلى الأداة والسماح بتشكيل هندسة أكثر تعقيدًا مع عدد أقل من عمليات إعادة تحديد الموضع اليدوية.
وهذا لا يعني أن كل مكون معقد يتطلب معدات متقدمة متعددة المحاور.
يجب أن يعكس اختيار العملية الهندسة الفعلية. قد لا يستفيد المكون المصمم جيدًا والذي يمكن إنتاجه بشكل موثوق باستخدام إعداد أبسط من تعقيد المعالجة غير الضروري.
يجب أن تفصل استراتيجية الطحن أيضًا إزالة المواد الخام عن الدقة النهائية حيثما كان ذلك مناسبًا.
عادةً ما يزيل التخشين معظم المواد الزائدة مع الحفاظ على مخزون كافٍ لعمليات التشطيب اللاحقة. ثم يؤدي التشطيب إلى إنشاء أبعاد نهائية وخصائص سطحية في ظل ظروف قطع أكثر تحكمًا.
يمكن أن يكون هذا النهج المرحلي مهمًا بشكل خاص عندما يجب إزالة كميات كبيرة من المواد من الأجزاء المُشكَّلة آليًا. قد لا توفر إزالة كل شيء مباشرة إلى الحجم النهائي في استراتيجية واحدة نفس استقرار الأبعاد مثل تسلسل التخشين والتشطيب المخطط له.
كيف ينتج CNC Turning أجزاء آلية دوارة
يكون الدوران فعالاً بشكل خاص عندما يتم تنظيم أحد المكونات حول محور الدوران.
يمكن إنتاج الأعمدة والبطانات والأكمام والبكرات والدبابيس والوصلات والعديد من المكونات الملولبة عن طريق تدوير قطعة العمل بينما تقوم أدوات القطع بإزالة المواد.
يؤدي الدوران الخارجي إلى إنشاء أقطار وأكتاف أسطوانية، بينما يمكن أن يؤدي الحفر إلى تحديد أبعاد داخلية. تخلق المواجهة أسطحًا نهائية، ويشكل الحز ميزات غائرة وتنتج الخيوط خيوطًا داخلية أو خارجية.
إحدى نقاط قوة الدوران هي القدرة على معالجة العديد من ميزات الدوران أثناء مشاركتها في محور دوران مشترك.
يمكن أن يكون هذا مفيدًا عندما تكون العلاقات متحدة المركز مهمة. إذا كان من الممكن إكمال عدة أقطار في ظل نفس ظروف العمل، فقد تقلل العملية من الحاجة إلى إعادة تأسيس العلاقة بينهما أثناء الإعدادات اللاحقة.
تتطلب المكونات الطويلة أو النحيلة اهتمامًا إضافيًا لأنها يمكن أن تنحرف تحت قوى القطع. قد تحتاج طرق الدعم وتسلسل التصنيع وظروف القطع إلى التكيف للحفاظ على الاستقرار.
وينطبق نفس المبدأ على الأجزاء المخروطة ذات الجدران الرقيقة. يجب أن يقوم نظام تثبيت العمل بتأمين قطعة العمل دون حدوث تشوه مفرط.
لا ينبغي التعامل مع الخراطة والطحن كعمليتين متنافستين. تحتوي العديد من الأجزاء المُشكَّلة على ميزات دورانية ومنشورية، لذلك قد يستخدم طريق التصنيع الفعال كلتا العمليتين وفقًا للهندسة التي ينتجها كل منهما بشكل طبيعي.
تصميم الأجزاء الآلية حول المتطلبات الوظيفية
يبدأ التصميم من أجل قابلية التصنيع بتحديد الميزات التي تحدد فعليًا كيفية عمل المكون.
قد يحتوي الجزء المُشكل آليًا على عشرات الأبعاد، لكن ليس بالضرورة أن تكون لها أهمية متساوية.
قد يتحكم مقعد المحمل في الدوران. قد يحدد وجه التثبيت موضع التجميع. قد يقوم نمط الثقب بمحاذاة مكون آخر. قد يتطلب سطح الختم التحكم في الأبعاد وحالة السطح المناسبة.
قد توجد هندسة أخرى في المقام الأول للتخليص أو تقليل الوزن أو الشكل الخارجي.
يجب أن تؤثر هذه الاختلافات على قرارات التسامح والتصنيع.
عندما يتم التعامل مع كل بُعد على أنه على نفس القدر من الأهمية، تصبح عملية التصنيع مقيدة دون داع. قد تتطلب المزيد من عمليات التصنيع تحكمًا وثيقًا، وقد يكون من الضروري إجراء فحص إضافي ويمكن تقليل مرونة التصنيع دون تحسين المنتج النهائي.
وبالتالي فإن المسندات الوظيفية تعد جزءًا مهمًا من تصميم الأجزاء الآلية.
تحدد المسندات المراجع التي يتم من خلالها التحكم في الأشكال الهندسية المهمة الأخرى. ومن الناحية المثالية، يجب أن تتوافق مع الطريقة التي يحدد بها المكون موقعه أو يتفاعل معه داخل التجميع النهائي.
قد يكون سطح التثبيت الذي يحدد موقع أحد المكونات فعليًا مرجعًا أكثر أهمية من الحافة الخارجية غير ذات الصلة.
عندما تتبع بيانات التصميم ومراجع التصنيع وطرق الفحص نفس المنطق الوظيفي، يصبح الاتصال بين الهندسة والتصنيع أكثر وضوحًا.
يجب أن تحمي التفاوتات الوظيفة بدلاً من مطاردة الدقة
يصف التسامح مقدار الاختلاف الأبعاد أو الهندسي الذي يمكن قبوله بينما لا يزال المكون يعمل بشكل صحيح.
ولا ينبغي تفسيرها على أنها منافسة لتحديد أصغر اختلاف ممكن.
يمكن أن تكون التفاوتات الضيقة ضرورية في بعض الأجزاء المُشكَّلة آليًا. قد تعتمد تركيبات المحامل وأقطار تحديد الموقع وواجهات الختم وميزات المحاذاة الدقيقة على أبعاد يتم التحكم فيها بعناية.
ومع ذلك، فإن تطبيق متطلبات معادلة على الهندسة غير الوظيفية لا يوفر سوى فائدة قليلة.
يجب أن تبدأ استراتيجية التسامح بالتساؤل عما يحدث إذا اختلف البعد.
إذا كان الاختلاف يؤثر على الملاءمة أو الحركة أو المحاذاة أو الختم أو نقل الحمل، فإن البعد يستحق اهتمامًا وثيقًا. إذا لم يكن للتغيير المتواضع أي تأثير على وظيفة المكون، فقد يكون التسامح المقيد للغاية غير ضروري.
علاقات التسامح مهمة أيضًا.
لا يزال بإمكان مجموعة الأبعاد المقبولة بشكل فردي إنشاء مشكلات في التجميع إذا أدى تباينها المدمج إلى تغيير العلاقة بين الميزات المهمة.
يمكن أن تكون الأبعاد الهندسية والتسامح مفيدة للتحكم في خصائص مثل الموضع والتسطيح والعمودية والنفاذ عندما تكون تلك العلاقات أكثر أهمية من الأبعاد الخطية المعزولة.
التصميم الجيد للتسامح يجعل الرسم أكثر أهمية لأنه يخبر الشركة المصنعة أين تخلق الدقة قيمة وظيفية بالفعل.
تؤثر الزوايا الداخلية والوصول إلى الأدوات على تصميم الأجزاء الآلية
أدوات التصنيع لها أبعاد مادية يجب أخذها في الاعتبار أثناء التصميم.
في الطحن، تقوم الأدوات الدوارة بشكل طبيعي بإنشاء زوايا داخلية نصف قطرية. لا يمكن عادةً إنتاج الزاوية الداخلية الحادة تمامًا مباشرة بواسطة مطحنة نهائية دوارة تقليدية.
قد يتطلب تحديد نصف قطر داخلي صغير غير ضروري قاطعة أصغر. يمكن أن تتمتع الأدوات الأصغر بصلابة أقل وقد تتطلب استراتيجيات قطع مختلفة.
عندما لا تؤدي الزاوية الداخلية وظيفة محددة، فإن توفير نصف قطر عملي أكبر يمنح مهندس التصنيع مرونة أكبر في اختيار الأداة.
تمثل الجيوب العميقة تحديًا آخر للوصول إلى الأدوات.
يجب أن يمتد القاطع لمسافة كافية للوصول إلى السطح المطلوب دون أن يلامس الحامل الشكل الهندسي المحيط. مع زيادة امتداد الأداة، تصبح الصلابة أكثر صعوبة في الحفاظ عليها بشكل عام.
وبالتالي يمكن للتجويفات العميقة الضيقة أن تخلق مجموعة من مشاكل الوصول والاستقرار.
وينطبق نفس المبدأ على الثقوب الجانبية والقطع السفلية والميزات الداخلية. يجب على المصممين أن يأخذوا في الاعتبار ليس فقط ما إذا كانت الهندسة موجودة في التصميم بمساعدة الكمبيوتر ولكن أيضًا الاتجاه الذي يجب أن تصل إليه الأداة المادية.
يمكن أن تؤدي التعديلات الصغيرة على موقع الميزة أو الوصول إليها في بعض الأحيان إلى تبسيط عملية التشغيل بشكل كبير دون تغيير وظيفة الجزء.
تحتاج الجدران الرفيعة والميزات الرفيعة إلى تحكم إضافي في العملية
تُستخدم الجدران الرقيقة بشكل متكرر في الأجزاء المُشكَّلة لتقليل الوزن أو إنشاء هياكل مدمجة، ولكنها يمكن أن تصبح أقل استقرارًا عند إزالة المواد.
أثناء التشغيل الآلي، قد تدفع قوى القطع جدارًا رفيعًا بعيدًا عن الأداة. عند إزالة القوة، يمكن للمادة أن تتحرك مرة أخرى. يمكن أن يؤثر هذا السلوك على سمك الجدار واستواءه وتشطيب السطح.
ويصبح التحدي أكبر عندما يكون الجدار طويلًا أو غير مدعوم أو محاطًا بجيوب عميقة.
تتصرف الأجزاء المنحنية النحيلة بشكل مشابه. يمكن أن ينحرف العمود الطويل أثناء القطع حتى عندما تتبع الآلة وأداة القطع المسار المبرمج الصحيح.
لا ينبغي أن تؤدي هذه المشكلات تلقائيًا إلى تجنب المصممين للهندسة الرفيعة. تتطلب العديد من التطبيقات حقًا جدرانًا خفيفة الوزن أو ميزات رفيعة.
وبدلا من ذلك، ينبغي لاستراتيجية التصنيع أن تعكس السلوك المادي للجزء.
يمكن إزالة المواد تدريجيًا، وقد يتم فصل تمريرات التشطيب عن التخشين الثقيل، أو يمكن تكييف عقد العمل أو يمكن الاحتفاظ بالدعم المؤقت حتى وقت لاحق في تسلسل المعالجة.
النهج الصحيح يعتمد على الهندسة والمواد.
وهذا هو أحد الأسباب التي تجعل مراجعة سوق دبي المالي ذات قيمة قبل الإنتاج. يمكن أن يوفر التغيير الطفيف في سمك الجدار أو موقع الضلع أو تسلسل التصنيع في بعض الأحيان استقرارًا أكبر للعملية.
يعد العمل جزءًا مهمًا من دقة الأجزاء الآلية
تحتاج الأجزاء الآلية إلى مرجع ثابت وأسطح تثبيت طوال فترة الإنتاج.
عادةً ما يكون الإعداد الأول واضحًا لأن الشركة المصنعة تبدأ بمادة خام بسيطة نسبيًا. ومع تقدم عملية التصنيع، قد تختفي تلك الأسطح الأصلية.
قد يصبح من الصعب تصنيع المكون الذي ليس لديه طريقة عملية للاحتفاظ به للعمليات اللاحقة حتى عندما تكون كل ميزة فردية قابلة للتصنيع تقنيًا.
ولذلك يجب على المصممين النظر في كيفية وضع قطعة العمل في كل مرحلة رئيسية.
قوة التثبيت مهمة أيضًا.
القليل جدًا من التقييد يمكن أن يسمح للجزء بالتحرك تحت قوى القطع. يمكن أن يؤدي التقييد المفرط إلى تشويه قطع العمل الرفيعة أو المرنة. يجب أن تثبت التركيبة الصحيحة الجزء بشكل آمن مع الحفاظ على الشكل الهندسي المهم.
قد تحتاج الأسطح الآلية الحرجة أيضًا إلى الحماية من تلف التثبيت.
وهذا يمكن أن يؤثر على تسلسل التشغيل. في بعض الحالات، يجب أن يظل السطح غير الحرج غير مكتمل مؤقتًا حتى يمكن استخدامه كميزة تحديد الموقع قبل تشكيله أثناء عملية لاحقة.
وبالتالي فإن العمل هو جزء من هندسة العمليات وليس مجرد قرار لمشغل الآلة.
التثبيت الجيد يربط الرسم وتسلسل التصنيع ومتطلبات الأبعاد النهائية.
تقليل الإعدادات غير الضرورية في الأجزاء الآلية
في كل مرة تتم إزالة قطعة عمل وإعادة وضعها والإشارة إليها مرة أخرى، يتم تقديم علاقة إعداد أخرى.
الإعدادات الإضافية ليست سيئة بطبيعتها. غالبًا ما تتطلب الأجزاء المعقدة عدة اتجاهات لتوفير الوصول إلى الأداة.
يجب أن يكون الهدف بدلاً من ذلك هو تجنب الإعدادات التي لا توفر أي فائدة وظيفية.
تخيل مبيتًا به فتحات وجيوب بالغة الأهمية يقع على وجهين يمكن الوصول إليهما، بينما يتم وضع ميزة ثانوية واحدة على جانب مختلف تمامًا. إذا كان من الممكن نقل هذه الميزة دون التأثير على التجميع، فقد يصبح مسار التصنيع أبسط.
يصبح هذا المبدأ مهمًا بشكل خاص عندما يكون للعديد من الميزات علاقات موضعية وثيقة.
يمكن أن تؤدي الميزات المتعلقة بالتصنيع في ظل نفس الحالة المرجعية إلى تقليل عدد المرات التي يجب فيها إعادة تأسيس العلاقة بينهما.
يمكن أن تؤدي المعالجة متعددة المحاور أيضًا إلى تقليل إعادة تحديد موضع المكونات المعقدة عن طريق منح أداة القطع إمكانية الوصول إلى عدة جوانب من الجزء. قمة خدمات التصنيع باستخدام الحاسب الآلي تتضمن إمكانيات الطحن والخراطة والمحاور المتعددة التي يمكن دمجها وفقًا لهندسة المكونات.
المبدأ المهم هو عدم إجبار كل جزء مُشكل آليًا على إعداد واحد. بدلاً من ذلك، يجب أن يحمي تخطيط الإعداد العلاقات الوظيفية مع تجنب المعالجة غير الضرورية.
يختلف تشطيب السطح عن دقة الأبعاد
يمكن للسطح المُشكل أن يلبي متطلبات الأبعاد الخاصة به مع الحفاظ على نسيج سطحي غير مناسب.
يمكن أن يؤثر تشطيب السطح على الختم والانزلاق وملامسة المحمل والمظهر والخصائص الوظيفية الأخرى. ولذلك يجب تحديده بشكل منفصل عن التسامح الأبعاد.
تؤثر هندسة أدوات القطع وظروف القطع والتغذية واستقرار الماكينة وسلوك المواد على السطح الذي تم إنشاؤه أثناء التشغيل الآلي.
ليس كل سطح يحتاج إلى نفس التشطيب.
قد تتطلب واجهة الختم اهتمامًا أوثق من جيب الخلوص. قد يكون للمقعد المحمل متطلبات مختلفة عن السطح الخارجي الموجود بشكل أساسي من حيث المظهر.
يمكن أن تؤدي الإفراط في تحديد النهاية عبر الجزء بأكمله إلى إضافة عمليات تصنيع غير ضرورية.
قد تكون هناك حاجة أيضًا إلى عمليات ثانوية عندما لا تتمكن عملية التصنيع الأولية من إنتاج المتطلبات النهائية بكفاءة. يمكن دمج طرق الطحن أو التلميع أو طرق التشطيب الأخرى حيث تبرر وظيفتها الخطوة الإضافية.
يجب أن يميز رسم التصنيع بوضوح بين الأسطح التي تتطلب معالجة خاصة وتلك التي تكون فيها حالة التصنيع العادية كافية.
يمكن أن تكون المعالجة الثانوية جزءًا من استراتيجية الجزء الآلي
التصنيع ليس دائمًا مرحلة التصنيع النهائية.
تتطلب بعض الأجزاء الطحن بعد الخراطة أو الطحن لإنشاء أسطح معينة. قد يتطلب البعض الآخر إزالة الأزيز أو المعالجة الحرارية أو الطلاء أو التجميع اعتمادًا على التصميم.
يمكن أيضًا أن تمر المكونات المصبوبة والمطرقة بعدة مراحل قبل المعالجة النهائية.
ينبغي النظر في هذه العمليات الثانوية قبل الانتهاء من مسار التصنيع لأنها قد تغير الأبعاد أو حالة المواد.
على سبيل المثال، إذا أدت عملية لاحقة إلى تغيير السطح أو إزالة المواد، فقد تحتاج عملية CNC إلى ترك البدل المناسب.
يمكن أن تؤثر المعالجة المرتبطة بالحرارة أيضًا على استقرار الأبعاد، مما يجعل تسلسل العملية مهمًا للأجزاء ذات الهندسة النهائية الصعبة.
يستحق Deburring اهتمامًا مماثلاً.
يمكن أن تؤدي فتحات التصنيع والفتحات والميزات المتقاطعة إلى إنشاء حواف تتطلب تشطيبًا متحكمًا فيه. قد يؤدي التصميم الذي يحتوي على تقاطعات يصعب الوصول إليها إلى تعقيد عملية إزالة الأزيز حتى لو كانت عملية التصنيع نفسها واضحة ومباشرة.
وبالتالي فإن خطة التصنيع الناضجة تنظر إلى ما هو أبعد من دورة الماكينة وتأخذ في الاعتبار المسار الكامل المطلوب لإنشاء جزء نهائي.
يجب أن تتبع مراقبة الجودة الرسم الوظيفي
يجب أن يتحقق الفحص من الخصائص التي تحدد ما إذا كانت الأجزاء المصنعة يمكنها أداء وظيفتها المقصودة.
يمكن قياس الأبعاد البسيطة باستخدام أدوات معايرة قياسية. قد تتطلب العلاقات الهندسية الأكثر تعقيدًا قياس الإحداثيات أو طرقًا متخصصة.
وينبغي اختيار طريقة القياس وفقاً للمتطلبات بدلاً من استخدام أداة واحدة لكل خاصية.
توقيت التفتيش مهم أيضا.
قد يكون من الأسهل قياس بعض الميزات أثناء مرحلة المعالجة المتوسطة قبل أن تؤدي إزالة المواد الإضافية إلى تقييد الوصول.
يمكن للفحوصات أثناء العملية أيضًا تحديد التغييرات التدريجية الناتجة عن تآكل الأداة أو حركة التركيبات أو أي اختلاف آخر في العملية قبل أن تؤثر هذه التغييرات على المزيد من المكونات.
ثم يتحقق الفحص النهائي من علاقات الأبعاد المكتملة.
يلخص الجدول أدناه العديد من العوامل التي تؤثر على جودة تصنيع الأجزاء المصنعة.
| عامل التصنيع | القلق الرئيسي | النهج العملي |
|---|---|---|
| اختيار المواد | سلوك القطع والاستقرار | مطابقة المواد مع متطلبات الوظيفة والتصنيع |
| المسندات الوظيفية | استراتيجية مرجعية غير متسقة | استخدم الأسطح المتعلقة بالتجميع كمراجع ذات معنى |
| التسامح | قيود التصنيع غير الضرورية | قم بتطبيق التحكم الدقيق حيث تتطلب الوظيفة ذلك |
| نصف القطر الداخلي | حجم الأداة وصلابتها | استخدم نصف قطر الزاوية العملي حيثما أمكن ذلك |
| جيوب عميقة | وصول الأداة والاهتزاز | تجنب العمق غير الضروري والوصول المقيد |
| جدران رقيقة | انحراف قطعة العمل | دعم الخطة وتسلسل التصنيع |
| العمل | الحركة أو التشوه | توازن استقرار التركيبات وقوة التثبيت |
| عدد الإعداد | إعادة تأسيس علاقات الأبعاد | الميزات المتعلقة بالمجموعة حيثما كان ذلك عمليًا |
| تشطيب السطح | أداء السطح الوظيفي | حدد النهاية وفقًا للتطبيق الفعلي |
| فحص | الاختلاف غير المكتشف | مطابقة طريقة القياس للمتطلبات الحرجة |
وبالتالي فإن أفضل خطة فحص ترتبط باستراتيجية الرسم والتصنيع بدلاً من إضافتها فقط بعد اكتمال الإنتاج.
المشاكل الشائعة الموجودة في الأجزاء الآلية
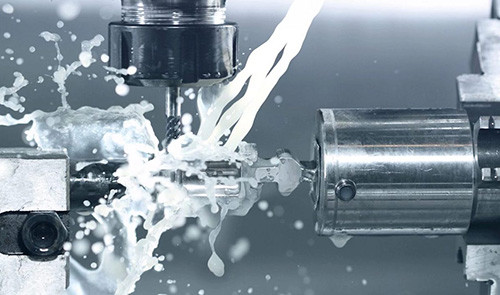
يعد تباين الأبعاد أحد أكثر اهتمامات التصنيع شيوعًا، لكن مصدره ليس دائمًا برنامج CNC.
يمكن أن يؤدي تآكل الأداة إلى تغيير الأبعاد تدريجيًا. يمكن أن يتغير العمل. قد تتشوه المكونات الرقيقة. يمكن أن تؤثر درجة الحرارة على العملية، في حين أن المعلومات المرجعية أو معلومات إزاحة الأداة غير الصحيحة يمكن أن تؤدي إلى أخطاء فورية.
يمكن أن يكون لحالة السطح السيئة أيضًا عدة أسباب. قد تساهم حافة القطع البالية أو الصلابة غير الكافية أو الاهتزاز أو تداخل الرقاقة أو معلمات التشغيل غير المناسبة.
يعد تكوين الأزيز مشكلة شائعة أخرى، خاصة حول الثقوب والفتحات والميزات المتقاطعة.
يمكن أن تظهر الأخطاء الهندسية عندما لا تحافظ الميزات التي تم تشكيلها في إعدادات مختلفة على العلاقة المقصودة. وهذا هو السبب في أن اختيار المسند واستراتيجية الإعداد مهمان جدًا للأجزاء المعقدة.
وبدلاً من تصحيح هذه المشكلات فقط عند الفحص النهائي، يجب على الشركات المصنعة التحقق من مكان دخول الاختلاف إلى العملية.
إذا فشلت نفس الميزة بشكل متكرر في نفس الاتجاه، فقد يشير ذلك إلى سبب منهجي يجب معالجته من خلال الأدوات أو العمل أو استراتيجية البرنامج أو تسلسل العملية.
يكون تحسين الجودة أكثر فعالية عندما يتم استخدام بيانات الفحص لتحسين التصنيع بدلاً من مجرد فصل الأجزاء المقبولة وغير المقبولة.
توفر الأجزاء الآلية النموذجية معلومات العملية
غالبًا ما يتم التعامل مع إنتاج النماذج الأولية بشكل أساسي كوسيلة للحصول على المكون المادي الأول، ولكنه يوفر أيضًا أدلة تصنيعية قيمة.
يمكن للأجزاء المصنعة الأولى أن تكشف عن صعوبات الوصول إلى الأدوات التي لم تكن واضحة في التصميم بمساعدة الكمبيوتر. يمكنهم إظهار ما إذا كان الجدار الرقيق يظل مستقرًا، أو ما إذا كانت المادة المحددة تنتج سلوك القطع المتوقع أو ما إذا كان من الصعب الوصول إلى ميزة الفحص.
ويمكن بعد ذلك استخدام هذه الملاحظات لتحسين عملية الإنتاج.
قد يكون التسامح مقيدًا بلا داع. قد يحتاج سطح تحديد الموقع إلى المراجعة. قد يستفيد الجيب العميق من استراتيجية مختلفة للوصول إلى الأدوات.
لهذا السبب، لا ينبغي أن تظل ردود الفعل النموذجية مع الميكانيكي فقط.
يمكن دمج الملاحظات ذات الصلة في برنامج الرسم والتصنيع وتصميم التركيبات وخطة الفحص قبل بدء الإنتاج الأكبر.
يؤدي هذا إلى تحويل تصنيع النموذج الأولي من تمرين بسيط لصنع الأجزاء إلى مرحلة تطوير العملية.
الهدف هو ضمان إمكانية تكرار النتائج الناجحة دون الاعتماد على التصحيح اليدوي المستمر.
الانتقال من النموذج الأولي إلى الإنتاج المتكرر
يعد إنتاج جزء واحد مقبول آليًا وإنتاج نفس الشكل الهندسي بشكل متكرر تحديات مختلفة.
قد يحظى النموذج الأولي باهتمام إضافي من المشغلين ذوي الخبرة. يمكن إجراء التعديلات بعد القياسات الفردية، ويمكن تغيير قرارات التصنيع مع تقدم العمل.
يتطلب تكرار الإنتاج قدرًا أكبر من استقرار العملية.
يجب أن تظل مواصفات المواد الخام خاضعة للرقابة. يجب أن تعيد التركيبات إنتاج نفس الحالة المرجعية. تحتاج أدوات القطع إلى استراتيجيات استبدال أو مراقبة محددة. يجب إدارة البرامج والإزاحات بشكل متسق.
ويجب أن يحدد التفتيش أيضًا الأبعاد الأكثر حساسية لتغيير العملية.
وهذا لا يعني أنه يجب قياس كل البعد بتكرار متساوٍ. يكون التحكم في العملية أكثر فعالية عندما يتركز الاهتمام على الخصائص التي يمكن أن تكشف عن تباين ذي معنى في التصنيع.
تعتمد التكرار أيضًا على توثيق العملية.
إذا كانت النتيجة الناجحة موجودة فقط لأن مشغلًا واحدًا يتذكر تعديلًا معينًا، فإن نظام التصنيع لم يلتقط العملية بالكامل بعد.
يعمل سير عمل الأجزاء الآلية الناضجة على تحويل الخبرة العملية إلى قرارات تصنيع موحدة يمكن إعادة إنتاجها بمرور الوقت.
الأجزاء الآلية من المخزون الصلب مقابل الفراغات المصبوبة أو المزورة
لا ينبغي أن تبدأ جميع الأجزاء المصنعة من المخزون الصلب.
توفر المعالجة مباشرة من القضيب أو اللوحة أو قطعة الخام المرونة وهي مفيدة بشكل خاص عندما يتم إنشاء معظم الهندسة النهائية من خلال المعالجة.
ومع ذلك، فإن المكونات التي تمت إزالة كميات كبيرة من المواد أو الأشكال المعقدة القريبة من الشبكة قد تكون مرشحة للمسبوكات أو المطروقات قبل المعالجة النهائية.
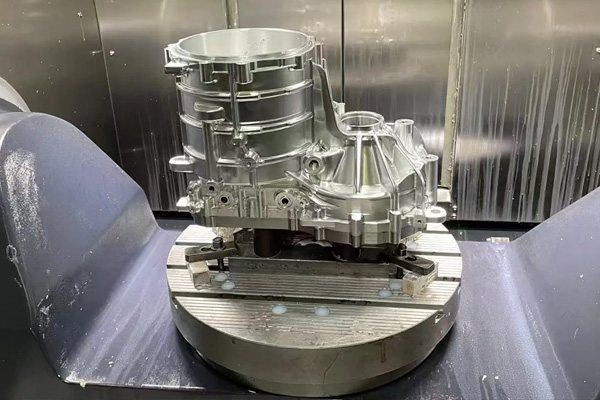
على سبيل المثال، قد يحتوي الغلاف المصبوب بالفعل على أضلاع ورؤوس وتجويفات كبيرة. يمكن بعد ذلك أن تركز المعالجة باستخدام الحاسب الآلي على الواجهات الوظيفية مثل التجاويف وأوجه التثبيت والثقوب الملولبة.
قد يوفر الفراغ المزور طريق بداية آخر عندما تدعم مادته وهندسته متطلبات المكونات.
يجب أن يعتمد الاختيار على مشكلة التصنيع الكاملة.
يؤدي البدء بفراغ قريب من الشبكة إلى تقديم اعتبارات إضافية مثل اختلاف الأبعاد وبدل التصنيع واختيار المسند. قد يوفر البدء بالمخزون الصلب عملية عمل أولية أبسط ولكنه يتطلب إزالة المزيد من المواد بشكل كبير.
يعتمد المسار الصحيح على الهندسة والمواد والمتطلبات الوظيفية واستراتيجية الإنتاج.
النقطة الأساسية هي أنه يجب استخدام المعالجة حيث تخلق قيمة بدلاً من إزالة كل ميزة تلقائيًا من الكتلة الصلبة.
كيفية تقييم الشركة المصنعة لقطع الغيار الآلية
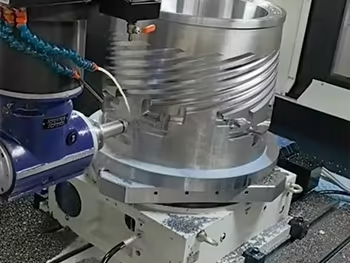
وينبغي تقييم القدرة التصنيعية وفقاً لاحتياجات المكون وليس لعدد الآلات في المنشأة.
السؤال الأول هو ما إذا كان بإمكان الشركة المصنعة تفسير الرسم بشكل صحيح.
يجب أن يفهم فريق التصنيع القادر البيانات الوظيفية وعلاقات التسامح ومتطلبات السطح وكيفية تفاعل الميزات الفردية داخل التجميع النهائي.
يجب أن تتطابق المعدات بعد ذلك مع الشكل الهندسي.
تعد القدرة على الخراطة مهمة للمكونات الدورانية، في حين أن معدات الطحن ومتعددة المحاور ذات صلة بالأجزاء المنشورية أو المعقدة. قد تكون عمليات الطحن والعمليات الثانوية ضرورية أيضًا لمتطلبات سطحية أو أبعاد معينة.
تعتبر الخبرة المادية مهمة لأنه لا يمكن ببساطة نقل نفس استراتيجية القطع بين كل سبيكة أو مادة هندسية.
يجب أن تتوافق القدرة على الفحص أيضًا مع التفاوتات والخصائص الهندسية الموجودة على الرسم.
وأخيرا، يعد الاتصال الهندسي جزءا هاما من قابلية التصنيع.
إذا كان التصميم يحتوي على نصف قطر داخلي صغير غير ضروري، أو صعوبة الوصول إلى الأداة أو التسامح الذي يتعارض مع الغرض الوظيفي للمكون، فيجب أن يكون فريق التصنيع ذو الخبرة قادرًا على تحديد المشكلة قبل الإنتاج.
وبالتالي فإن أقوى علاقة مع الموردين لا تعتمد ببساطة على تلقي الجزء النهائي. فهو يتضمن تعليقات فنية تدعم طريق تصنيع مستقر وقابل للتكرار.
خاتمة
الأجزاء الآلية هي نتيجة للعديد من القرارات الهندسية التي تعمل معًا.
توفر معدات CNC الحركة والتكرار المطلوبين للتصنيع الدقيق الحديث، لكن قدرة الماكينة وحدها لا تحدد الجودة النهائية. يساهم اختيار المواد والتصميم الوظيفي والتفاوتات والوصول إلى الأدوات والعمل وتسلسل التصنيع ومتطلبات السطح والفحص في المكون النهائي.
تبدأ استراتيجية التصميم الأكثر فعالية بتحديد الميزات التي تتحكم فعليًا في الوظيفة.
وينبغي بعد ذلك تركيز الدقة على تلك المجالات بدلاً من تطبيق متطلبات تقييدية غير ضرورية عبر كل سطح وبعد.
يجب أن يأخذ تخطيط التصنيع في الاعتبار كيفية الاحتفاظ بالمكون، وما هي العمليات التي تحدد بياناته الأساسية وما إذا كان من الممكن إنتاج الميزات المهمة في ظل ظروف مرجعية مستقرة.
يكمل الفحص هذه العملية من خلال التحقق من الخصائص التي تهم التجميع والأداء.
عندما يتم النظر في هذه القرارات معًا، يصبح تصنيع الأجزاء المُشكَّلة أسهل بشكل متسق وأسهل في الفحص بشكل موثوق. الهدف ليس مجرد إنشاء هندسة تتطابق مع نموذج CAD مرة واحدة، ولكن إنشاء عملية تصنيع قادرة على إعادة إنتاج الوظيفة المطلوبة عبر المكونات المتكررة.
التعليمات
ما هي الأجزاء المصنعة؟
الأجزاء الآلية هي مكونات يتم إنتاجها عن طريق إزالة المواد الخاضعة للرقابة باستخدام عمليات مثل الطحن أو الخراطة أو الحفر أو الحفر أو الطحن. وقد تبدأ كمخزون صلب أو مصبوبات أو مطروقات ويتم تشكيلها آليًا حتى يتم تحقيق الهندسة والأبعاد والأسطح والعلاقات الوظيفية المطلوبة.
ما هي المواد المستخدمة عادة للأجزاء المصنعة؟
يمكن إنتاج الأجزاء المصنعة من الألومنيوم والفولاذ والفولاذ المقاوم للصدأ والسبائك والعديد من المواد البلاستيكية الهندسية. تعتمد المادة المناسبة على القوة والوزن ومقاومة التآكل والسلوك الحراري وظروف التشغيل بالإضافة إلى كيفية تصرف المادة أثناء القطع والتشطيب.
كيف يتم اختيار التفاوتات للأجزاء المصنعة؟
يجب أن تعتمد التفاوتات على الوظيفة. قد تتطلب الميزات التي تتحكم في تركيب المحامل أو محاذاتها أو إحكامها أو حركتها أو تجميعها تحكمًا أوثق، في حين أن الهندسة غير الحرجة غالبًا ما تستخدم متطلبات أقل تقييدًا. تعمل استراتيجية التسامح الوظيفي على تحسين استقرار التصنيع ووضوح الفحص.
ما الذي يؤثر على دقة الأجزاء المصنعة؟
تعتمد الدقة على حالة الماكينة، والأدوات، والعمل، وسلوك المواد، والظروف الحرارية، وتسلسل التصنيع والقياس. تتحكم برمجة CNC في حركة الأداة، لكن الإنتاج المستقر يتطلب أيضًا أن تظل عملية القطع المادية ونظام الفحص متسقين طوال فترة التصنيع.
كيف يمكن تصميم الأجزاء المصنعة لتحسين قابلية التصنيع؟
يجب على المصممين مراعاة أنصاف الأقطار الداخلية العملية، والوصول إلى الأدوات، وصلابة الجدار، والمواعيد الوظيفية، واتجاه الإعداد والوصول إلى الفحص. يمكن أن يؤدي تجنب الميزات العميقة غير الضرورية والتفاوتات المفرطة إلى تحسين استقرار العملية مع الحفاظ على الهندسة والدقة اللازمة للوظيفة الفعلية للمكون.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.