
Guía de piezas mecanizadas esenciales: materiales, tolerancias y calidad
Hogar
/
Blog
/
Guía de piezas mecanizadas esenciales: materiales, tolerancias y calidad
Guía de piezas mecanizadas esenciales: materiales, tolerancias y calidad
agosto 19, 2026
Tabla de contenidos
Introducción
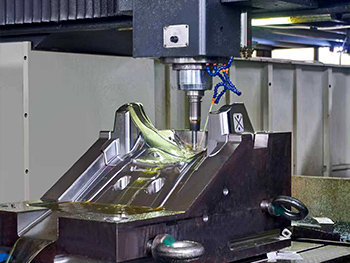
Las piezas mecanizadas se utilizan siempre que un componente debe combinar geometría controlada, rendimiento del material y precisión dimensional repetible. Pueden variar desde ejes y placas de montaje simples hasta carcasas complejas, interfaces de precisión, componentes multieje y conjuntos que requieren varias operaciones de mecanizado y acabado.
Aunque los equipos CNC han ampliado significativamente lo que los fabricantes pueden producir, una pieza mecanizada confiable no se crea únicamente gracias a la capacidad de la máquina. La selección de materiales, la geometría del diseño, la estrategia de tolerancia, el acceso a las herramientas de corte, el mantenimiento del trabajo, la secuencia de mecanizado, el comportamiento térmico, los requisitos de superficie y la inspección influyen en el componente terminado.
Esta es una distinción importante para diseñadores e ingenieros. Un modelo CAD puede definir una geometría perfecta, pero la fabricación debe reproducir esa geometría eliminando físicamente el material de una pieza de trabajo real. Las herramientas de corte se desvían, los materiales responden de manera diferente a las fuerzas de mecanizado, los accesorios restringen el acceso y cada configuración adicional crea otra oportunidad para que cambien las relaciones dimensionales.
Por esta razón, las piezas mecanizadas exitosas generalmente se desarrollan considerando el diseño y la fabricación juntos. En lugar de preguntar sólo si una característica se puede mecanizar, los ingenieros deberían considerar si se puede producir de manera consistente, inspeccionar de manera confiable e integrar en la secuencia de fabricación completa.
Esta guía examina los factores que influyen en las piezas mecanizadas desde la selección inicial del material hasta el mecanizado CNC, las tolerancias, la calidad de la superficie y la inspección final.
¿qué son las piezas mecanizadas?
Las piezas mecanizadas son componentes que se producen eliminando material de una pieza de trabajo hasta lograr las dimensiones y geometría requeridas. El proceso más amplio de mecanizado incluye métodos controlados de eliminación de materiales, como torneado, fresado, taladrado, taladrado y operaciones de fabricación relacionadas.
La pieza de trabajo inicial puede adoptar muchas formas. Algunas piezas mecanizadas comienzan como material de barra o placa, mientras que otras se producen a partir de piezas fundidas, forjadas o piezas en bruto preformadas que ya se parecen al componente final.
Por tanto, la cantidad de mecanizado depende de la ruta de fabricación.
Un componente producido directamente a partir de material sólido puede requerir un desbaste extenso antes de que se puedan crear sus superficies finales. Una carcasa fundida puede requerir mecanizado sólo en orificios de cojinete, caras de montaje e interfaces roscadas, mientras que la mayor parte de su geometría externa permanece fundida.
El mecanizado CNC moderno permite el movimiento programado de la máquina para crear características repetibles a partir de materiales de ingeniería. Sin embargo, el término piezas mecanizadas describe los componentes terminados en lugar de un tipo particular de equipo.
Una pieza mecanizada puede implicar fresado CNC, torneado CNC, rectificado o varios procesos combinados en una sola ruta.
El objetivo de ingeniería es determinar qué operaciones deben establecer cada característica importante y cómo esas operaciones deben trabajar juntas para crear el componente final.
Por qué las piezas mecanizadas requieren más que una programación CNC precisa
La programación define dónde se espera que se mueva la herramienta de corte, pero no puede eliminar las condiciones físicas del mecanizado.
Cuando una herramienta de corte ingresa al material, se generan fuerzas entre la herramienta y la pieza de trabajo. Esas fuerzas pueden causar una ligera desviación en la herramienta, pieza de trabajo o accesorio. La cantidad de movimiento depende del material, las dimensiones de la herramienta, la rigidez de la pieza de trabajo y las condiciones de corte.
El desgaste de las herramientas introduce otra fuente de variación. Un nuevo filo no se comporta exactamente igual que la misma herramienta después de repetidas operaciones de corte. Sin un control adecuado del proceso, el desgaste gradual puede influir en las dimensiones y el estado de la superficie.
La temperatura también importa. El corte genera calor y la temperatura de la herramienta, la pieza de trabajo y la máquina puede cambiar durante la producción. Para algunas operaciones generales de mecanizado, el efecto puede ser limitado, mientras que las piezas mecanizadas con precisión pueden ser más sensibles a estos cambios.
La sujeción del trabajo añade otra restricción física.
La pieza de trabajo debe sujetarse con suficiente seguridad para resistir las fuerzas de mecanizado, pero el accesorio también debe permitir que las herramientas de corte alcancen la geometría requerida. Los componentes delgados o flexibles pueden incluso cambiar de forma bajo una fuerza de sujeción excesiva.
Por lo tanto, un mecanizado preciso depende de una relación controlada entre la programación digital y las condiciones físicas de fabricación.
El proceso más fuerte es aquel que anticipa la variación en lugar de asumir que el programa CNC por sí solo la impedirá.
Cómo influye la selección de materiales en las piezas mecanizadas
El material debe seleccionarse según el rendimiento final y el comportamiento de fabricación.
Diferentes materiales responden de manera diferente a las fuerzas de corte, la temperatura, la geometría de la herramienta y la sujeción del trabajo. Un diseño que, como era de esperar, se utiliza en una aleación de aluminio puede requerir una estrategia diferente cuando se produce a partir de acero inoxidable, acero aleado o plástico de ingeniería.
La resistencia es sólo una consideración. Es posible que los diseñadores también necesiten evaluar la rigidez, el peso, la resistencia a la corrosión, el rendimiento al desgaste, las características térmicas y las condiciones ambientales.
Luego se debe considerar la maquinabilidad junto con estos requisitos funcionales.
Los materiales más duros o abrasivos pueden aumentar el desgaste de las herramientas. Los materiales con menor rigidez pueden requerir mayor cuidado cuando se mecanizan secciones delgadas. Algunos materiales producen astillas que son más fáciles de controlar que otros, mientras que ciertas aleaciones pueden requerir condiciones de corte más deliberadas para lograr una superficie estable.
ápice Materiale de mecanizare CNC el recurso cubre metales ferrosos, metales no ferrosos, aleaciones y plásticos de ingeniería que pueden considerarse para una fabricación de precisión. La selección de materiales aún debe basarse en los requisitos operativos y de dibujo individuales en lugar de simplemente elegir entre una lista de opciones disponibles.
La forma de la materia prima también es importante.
Lógicamente, una pieza cilíndrica puede comenzar con una barra, mientras que una carcasa grande puede producirse más eficazmente a partir de una pieza fundida o forjada antes del mecanizado. La forma inicial seleccionada influye en la cantidad de material que se debe eliminar y en qué superficies están disponibles para el mantenimiento inicial.
Por lo tanto, la planificación de materiales y procesos debería comenzar de forma conjunta.
Cómo la fresada CNC produce piezas mecanizadas
El fresado CNC se utiliza comúnmente para piezas mecanizadas que contienen superficies planas, bolsillos, ranuras, patrones de orificios, contornos y características distribuidas en varias caras.
Durante el fresado, una herramienta de corte giratoria elimina material ya que la máquina controla la relación entre el cortador y la pieza de trabajo. Se pueden utilizar diferentes herramientas para desbastar, terminar, taladrar, biselar y otras operaciones.
El mecanizado de tres ejes es adecuado para muchos componentes convencionales donde se pueden alcanzar características desde orientaciones sencillas. Los ejes controlados adicionales pueden ampliar el acceso a la herramienta y permitir mecanizar geometría más compleja con menos operaciones de reposicionamiento manual.
Esto no significa que todos los componentes complejos requieran equipos multieje avanzados.
La selección del proceso debe reflejar la geometría real. Un componente bien diseñado que pueda producirse de manera confiable utilizando una configuración más simple puede no beneficiarse de una complejidad de mecanizado innecesaria.
La estrategia de fresado también debe separar la eliminación del material en bruto de la precisión final cuando corresponda.
Por lo general, el desbaste elimina la mayor parte del exceso de material y al mismo tiempo conserva suficiente material para operaciones de acabado posteriores. Luego, el acabado crea las dimensiones finales y las características de la superficie en condiciones de corte más controladas.
Este enfoque por etapas puede ser especialmente importante cuando se deben eliminar grandes cantidades de material de las piezas mecanizadas. Eliminar todo directamente al tamaño final en una estrategia puede no proporcionar la misma estabilidad dimensional que una secuencia planificada de desbaste y acabado.
Cómo el torneado CNC produce piezas mecanizadas rotacionales
El giro es particularmente eficaz cuando un componente está organizado alrededor de un eje de rotación.
Se pueden producir ejes, casquillos, manguitos, rodillos, pasadores, acoplamientos y muchos componentes roscados girando la pieza de trabajo mientras las herramientas de corte retiran el material.
El torneado externo crea diámetros y hombros cilíndricos, mientras que el mandrinado puede establecer dimensiones internas. El revestimiento crea superficies extremas, las ranuras forman características empotradas y el roscado produce roscas internas o externas.
Uno de los puntos fuertes del giro es la capacidad de mecanizar varias características de rotación mientras comparten un eje de husillo común.
Esto puede resultar útil cuando las relaciones concéntricas son importantes. Si se pueden completar varios diámetros en la misma condición de mantenimiento, el proceso puede reducir la necesidad de restablecer su relación durante configuraciones posteriores.
Los componentes largos o delgados requieren atención adicional porque pueden desviarse bajo fuerzas de corte. Es posible que sea necesario adaptar los métodos de soporte, la secuencia de mecanizado y las condiciones de corte para mantener la estabilidad.
El mismo principio se aplica a las piezas torneadas de paredes delgadas. El soporte debe asegurar la pieza de trabajo sin introducir deformaciones excesivas.
El torneado y el fresado no deben tratarse como procesos competitivos. Muchas piezas mecanizadas contienen características tanto rotacionales como prismáticas, por lo que una ruta de fabricación eficaz puede utilizar ambos procesos según la geometría que cada uno produzca de forma más natural.
Diseño de piezas mecanizadas en torno a requisitos funcionales
El diseño para la capacidad de fabricación comienza identificando las características que realmente determinan cómo funciona el componente.
Una pieza mecanizada puede contener decenas de dimensiones, pero no necesariamente tienen la misma importancia.
Un asiento de cojinete puede controlar la rotación. Una cara de montaje puede determinar la posición del conjunto. Un patrón de orificios puede alinear otro componente. Una superficie de sellado puede requerir tanto un control dimensional como una condición superficial adecuada.
Puede existir otra geometría principalmente para el espacio libre, la reducción de peso o la forma externa.
Estas diferencias deberían influir en la tolerancia y las decisiones de mecanizado.
Cuando cada dimensión se trata como igualmente crítica, el proceso de fabricación se vuelve innecesariamente restrictivo. Es posible que más operaciones de mecanizado requieran un control estricto, que sea necesaria una inspección adicional y que se pueda reducir la flexibilidad de fabricación sin mejorar el producto final.
Por lo tanto, los datos funcionales son una parte importante del diseño de piezas mecanizadas.
Los datos definen las referencias a partir de las cuales se controla otra geometría importante. Idealmente, deberían corresponder a la forma en que el componente se ubica o interactúa dentro del conjunto final.
Una superficie de montaje que ubica físicamente un componente puede ser una referencia más significativa que un borde exterior no relacionado.
Cuando los datos de diseño, las referencias de mecanizado y los métodos de inspección siguen la misma lógica funcional, la comunicación entre ingeniería y fabricación se vuelve más clara.
Las tolerancias deberían proteger la función en lugar de perseguir la precisión
Una tolerancia describe la cantidad de variación dimensional o geométrica que se puede aceptar mientras el componente aún funciona correctamente.
No debe interpretarse como un concurso especificar la variación más pequeña posible.
Las tolerancias estrictas pueden ser esenciales en determinadas piezas mecanizadas. Los ajustes de rodamientos, la ubicación de diámetros, las interfaces de sellado y las características de alineación de precisión pueden depender de dimensiones cuidadosamente controladas.
Sin embargo, aplicar requisitos equivalentes a la geometría no funcional proporciona pocos beneficios.
La estrategia de tolerancia debe comenzar preguntando qué sucede si una dimensión varía.
Si la variación afecta el ajuste, el movimiento, la alineación, el sellado o la transferencia de carga, la dimensión merece mucha atención. Si un cambio modesto no tiene ningún efecto sobre la función de los componentes, puede ser innecesaria una tolerancia altamente restrictiva.
Las relaciones de tolerancia también son importantes.
Un grupo de dimensiones individualmente aceptables aún puede crear problemas de ensamblaje si su variación combinada cambia la relación entre características críticas.
El dimensionamiento y la tolerancia geométricos pueden ser útiles para controlar características como la posición, la planitud, la perpendicularidad y el descentramiento cuando esas relaciones importan más que las dimensiones lineales aisladas.
Un buen diseño de tolerancia hace que el dibujo sea más significativo porque le dice al fabricante dónde la precisión realmente crea valor funcional.
Las esquinas internas y el acceso a herramientas afectan el diseño de piezas mecanizadas
Las herramientas de mecanizado tienen dimensiones físicas que deben considerarse durante el diseño.
En el fresado, las herramientas giratorias crean naturalmente esquinas internas redondeadas. Normalmente, un molino de extremos giratorio convencional no puede producir directamente una esquina interna perfectamente afilada.
Especificar un radio interno innecesariamente pequeño puede requerir un cortador más pequeño. Las herramientas más pequeñas pueden tener menos rigidez y pueden requerir diferentes estrategias de corte.
Cuando la esquina interna no realiza una función específica, proporcionar un radio práctico mayor le da al ingeniero de fabricación una mayor flexibilidad en la selección de herramientas.
Los bolsillos profundos presentan otro desafío de acceso a herramientas.
Un cortador debe extenderse lo suficiente para alcanzar la superficie requerida sin que el soporte entre en contacto con la geometría circundante. A medida que aumenta la extensión de la herramienta, la rigidez generalmente se vuelve más difícil de mantener.
Por lo tanto, las cavidades estrechas y profundas pueden crear una combinación de problemas de acceso y estabilidad.
El mismo principio se aplica a los agujeros laterales, los socavados y las características internas. Los diseñadores deben considerar no sólo si la geometría existe en CAD sino también desde qué dirección debe llegar una herramienta física.
Pequeños ajustes en la ubicación o el acceso a las características a veces pueden simplificar considerablemente el mecanizado sin cambiar la función de la pieza.
Las paredes delgadas y las características delgadas necesitan control de procesos adicional
Las paredes delgadas se utilizan con frecuencia en piezas mecanizadas para reducir el peso o crear estructuras compactas, pero pueden volverse menos estables a medida que se elimina el material.
Durante el mecanizado, las fuerzas de corte pueden empujar una pared delgada lejos de la herramienta. Cuando se elimina la fuerza, el material puede moverse nuevamente. Este comportamiento puede influir en el espesor de la pared, la planitud y el acabado de la superficie.
El desafío se vuelve mayor cuando la pared es alta, no tiene soporte o está rodeada de bolsas profundas.
Las piezas torneadas delgadas se comportan de manera similar. Un eje largo puede desviarse durante el corte incluso cuando la máquina y la herramienta de corte siguen el camino programado correcto.
Estos problemas no deberían llevar automáticamente a los diseñadores a evitar la geometría delgada. Muchas aplicaciones realmente requieren paredes livianas o características delgadas.
En cambio, la estrategia de fabricación debe reflejar el comportamiento físico de la pieza.
El material se puede eliminar gradualmente, las pasadas de acabado se pueden separar del desbaste pesado, se puede adaptar el soporte de trabajo o se puede retener el soporte temporal hasta más adelante en la secuencia de mecanizado.
El enfoque correcto depende de la geometría y el material.
Esta es una de las razones por las que la revisión de DFM es valiosa antes de la producción. Un pequeño cambio en el espesor de la pared, la ubicación de las nervaduras o la secuencia de mecanizado a veces puede proporcionar una estabilidad del proceso significativamente mayor.
La sujeción del trabajo es una parte fundamental de la precisión de las piezas mecanizadas
Las piezas mecanizadas necesitan superficies de referencia y sujeción estables durante toda la producción.
La primera configuración suele ser sencilla porque el fabricante comienza con una materia prima relativamente sencilla. Sin embargo, a medida que avanza el mecanizado, esas superficies originales pueden desaparecer.
Un componente que no tiene una forma práctica de retenerlo para operaciones posteriores puede resultar difícil de fabricar incluso cuando cada característica individual es técnicamente mecanizable.
Por lo tanto, los diseñadores deben considerar cómo se ubicará la pieza de trabajo en cada etapa principal.
La fuerza de sujeción también es importante.
Muy poca sujeción puede permitir que la pieza se mueva bajo fuerzas de corte. Una sujeción excesiva puede deformar piezas de trabajo delgadas o flexibles. El accesorio correcto debe sujetar la pieza de forma segura preservando al mismo tiempo la geometría que importa.
Las superficies críticas mecanizadas también pueden necesitar protección contra daños por sujeción.
Esto puede influir en la secuencia de operación. En algunos casos, una superficie no crítica debe permanecer inacabada temporalmente para que pueda servir como característica de localización antes de ser mecanizada durante una operación posterior.
Por lo tanto, la retención de trabajo es parte de la ingeniería de procesos y no simplemente una decisión del operador de la máquina.
Una buena fijación conecta los requisitos de dibujo, secuencia de mecanizado y dimensión final.
Reduzca configuraciones innecesarias en piezas mecanizadas
Cada vez que se retira, reposiciona y hace referencia nuevamente a una pieza de trabajo, se introduce otra relación de configuración.
Las configuraciones adicionales no son intrínsecamente malas. Las piezas complejas a menudo requieren varias orientaciones para proporcionar acceso a la herramienta.
En cambio, el objetivo debería ser evitar configuraciones que no proporcionen ningún beneficio funcional.
Imagine una carcasa con los orificios y bolsillos más críticos ubicados en dos caras accesibles, mientras que una característica menor se coloca en un lado completamente diferente. Si esa característica se puede reubicar sin afectar el ensamblaje, la ruta de fabricación puede volverse más simple.
Este principio se vuelve particularmente importante cuando varias características tienen relaciones posicionales estrechas.
Mecanizar características relacionadas bajo la misma condición de referencia puede reducir la cantidad de veces que se debe restablecer su relación.
El mecanizado multieje también puede reducir el reposicionamiento de componentes complejos al darle a la herramienta de corte acceso a varios lados de la pieza. Apex Servicios de mecanizado CNC incluye capacidades de fresado, torneado y multieje que se pueden combinar según la geometría de los componentes.
El principio importante es no forzar cada pieza mecanizada en una sola configuración. En cambio, la planificación de la configuración debe proteger las relaciones funcionales evitando al mismo tiempo un manejo innecesario.
El acabado de la superficie es diferente de la precisión dimensional
Una superficie mecanizada puede cumplir con sus requisitos dimensionales sin dejar de tener una textura superficial inadecuada.
El acabado de la superficie puede influir en el sellado, el deslizamiento, el contacto del rodamiento, la apariencia y otras características funcionales. Por lo tanto, es necesario especificarlo por separado de la tolerancia dimensional.
La geometría de las herramientas de corte, las condiciones de corte, la alimentación, la estabilidad de la máquina y el comportamiento del material influyen en la superficie creada durante el mecanizado.
No todas las superficies necesitan el mismo acabado.
Una interfaz de sellado puede requerir una atención más cercana que un bolsillo libre. Un asiento de cojinete puede tener requisitos diferentes a los de una superficie externa que existe principalmente por su apariencia.
Especificar demasiado el acabado en toda la pieza puede agregar operaciones de fabricación innecesarias.
También pueden ser necesarios procesos secundarios cuando la operación de mecanizado primario no puede producir eficientemente el requisito final. Se pueden incorporar molienda, pulido u otros métodos de acabado cuando su función justifique el paso adicional.
El dibujo de fabricación debe distinguir claramente entre superficies que requieren un tratamiento especial y aquellas en las que el estado normal de mecanizado es suficiente.
El procesamiento secundario puede ser parte de la estrategia de piezas mecanizadas
El mecanizado no siempre es la etapa final de fabricación.
Algunas piezas requieren rectificado después del torneado o fresado para establecer superficies particulares. Otros pueden requerir desbarbado, tratamiento térmico, recubrimiento o ensamblaje según el diseño.
Los componentes fundidos y forjados también pueden pasar por varias etapas antes del mecanizado final.
Estos procesos secundarios deben considerarse antes de finalizar la ruta de mecanizado porque pueden alterar las dimensiones o el estado del material.
Por ejemplo, si una operación posterior cambia la superficie o elimina material, es posible que el proceso CNC deba dejar un margen adecuado.
El procesamiento relacionado con el calor también puede afectar la estabilidad dimensional, lo que hace que la secuencia del proceso sea importante para piezas con una geometría final exigente.
El desbarbado merece una atención similar.
Los orificios de mecanizado, las ranuras y las características que se cruzan pueden crear bordes que requieren un acabado controlado. Un diseño con intersecciones de difícil acceso puede complicar la desbarbado incluso si la operación de mecanizado en sí es sencilla.
Por lo tanto, un plan de fabricación maduro mira más allá del ciclo de la máquina y considera la ruta completa necesaria para crear una pieza terminada.
El control de calidad debe seguir el dibujo funcional
La inspección debe verificar las características que determinan si las piezas mecanizadas pueden realizar la función prevista.
Las dimensiones simples se pueden medir con instrumentos calibrados estándar. Las relaciones geométricas más complejas pueden requerir medición coordinada o métodos especializados.
El método de medición debe seleccionarse según los requisitos en lugar de utilizar una herramienta para cada característica.
El momento de la inspección también importa.
Algunas características pueden ser más fáciles de medir durante una etapa intermedia de mecanizado antes de que la eliminación adicional de material restrinja el acceso.
Las comprobaciones durante el proceso también pueden identificar cambios graduales causados por el desgaste de la herramienta, el movimiento de los accesorios u otras variaciones del proceso antes de que estos cambios afecten a más componentes.
Luego, la inspección final verifica las relaciones dimensionales completadas.
La siguiente tabla resume varios factores que influyen en la calidad de fabricación de piezas mecanizadas.
| Factor de fabricación | Preocupación principal | Enfoque práctico |
|---|---|---|
| Selección de materiales | Comportamiento de corte y estabilidad | Haga coincidir el material con los requisitos de funcionamiento y mecanizado |
| Datos funcionales | Estrategia de referencia inconsistente | Utilice superficies relacionadas con el ensamblaje como referencias significativas |
| Tolerancias | Restricciones de fabricación innecesarias | Aplique control de cierre donde la función lo requiera |
| Radios internos | Tamaño y rigidez de la herramienta | Utilice prácticos radios de esquina siempre que sea posible |
| Bolsillos profundos | Alcance de herramientas y vibración | Evite profundidades innecesarias y accesos restringidos |
| Paredes delgadas | Deflexión de la pieza de trabajo | Planificar el soporte y la secuencia de mecanizado |
| Retención de trabajo | Movimiento o deformación | Equilibre la estabilidad del accesorio y la fuerza de sujeción |
| Recuento de configuración | Relaciones dimensionales restablecidas | Características relacionadas con el grupo cuando sea práctico |
| Acabado superficial | Rendimiento funcional de la superficie | Especifique el acabado según la aplicación real |
| Inspección | Variación no detectada | Haga coincidir el método de medición con los requisitos críticos |
Por lo tanto, el mejor plan de inspección está relacionado con la estrategia de dibujo y mecanizado en lugar de agregarse sólo una vez completada la producción.
Problemas comunes encontrados en piezas mecanizadas
La variación dimensional es una de las preocupaciones de fabricación más comunes, pero su fuente no siempre es el programa CNC.
El desgaste de las herramientas puede cambiar gradualmente de dimensión. El mantenimiento del trabajo puede cambiar. Los componentes delgados pueden deformarse. La temperatura puede afectar el proceso, mientras que una referencia incorrecta o información de desplazamiento de la herramienta pueden introducir errores inmediatos.
El mal estado de la superficie también puede tener varias causas. Puede contribuir un filo desgastado, una rigidez insuficiente, vibraciones, interferencias en las virutas o parámetros de mecanizado inadecuados.
La formación de rebabas es otro problema común, particularmente en torno a agujeros, ranuras y características que se cruzan.
Pueden aparecer errores de geometría cuando las funciones mecanizadas en diferentes configuraciones no mantienen la relación prevista. Es por eso que la selección de datos y la estrategia de configuración son tan importantes para piezas complejas.
En lugar de corregir estos problemas sólo en la inspección final, los fabricantes deberían investigar dónde entra en el proceso la variación.
Si la misma característica falla repetidamente en la misma dirección, esto puede indicar una causa sistemática que debe abordarse mediante herramientas, mantenimiento del trabajo, estrategia del programa o secuencia del proceso.
La mejora de la calidad es más eficaz cuando los datos de inspección se utilizan para perfeccionar la fabricación en lugar de simplemente separar piezas aceptables e inaceptables.
Las piezas mecanizadas prototipo proporcionan información sobre el proceso
La producción de prototipos a menudo se trata principalmente como una forma de obtener el primer componente físico, pero también proporciona evidencia valiosa de fabricación.
Las primeras piezas mecanizadas pueden revelar dificultades de acceso a la herramienta que no eran obvias en CAD. Pueden mostrar si una pared delgada permanece estable, si el material seleccionado produce el comportamiento de corte esperado o si es difícil alcanzar una característica de inspección.
Estas observaciones pueden luego utilizarse para mejorar el proceso de producción.
Una tolerancia puede ser innecesariamente restrictiva. Es posible que sea necesario revisar una superficie de localización. Un bolsillo profundo puede beneficiarse de una estrategia diferente de acceso a herramientas.
Por esta razón, la retroalimentación del prototipo no debe recaer únicamente en el maquinista.
Se pueden incorporar observaciones relevantes al programa de dibujo, mecanizado, diseño de accesorios y plan de inspección antes de que comience una producción mayor.
Esto convierte la fabricación de prototipos de un simple ejercicio de fabricación de piezas a una etapa de desarrollo de procesos.
El objetivo es garantizar que los resultados exitosos se puedan repetir sin depender de una corrección manual continua.
Pasando del prototipo a la producción repetible
Producir una pieza mecanizada aceptable y producir la misma geometría repetidamente son desafíos diferentes.
Un prototipo puede recibir atención adicional por parte de operadores experimentados. Se pueden realizar ajustes después de mediciones individuales y las decisiones de fabricación se pueden cambiar a medida que avanza el trabajo.
La producción repetida requiere una mayor estabilidad del proceso.
Las especificaciones de las materias primas deben permanecer controladas. Los accesorios deben reproducir la misma condición de referencia. Las herramientas de corte necesitan estrategias definidas de reemplazo o monitoreo. Los programas y compensaciones deben gestionarse de forma coherente.
La inspección también debe identificar las dimensiones más sensibles al cambio de proceso.
Esto no significa que todas las dimensiones deban medirse con la misma frecuencia. El control de procesos es más eficaz cuando la atención se concentra en características que pueden revelar una variación significativa de fabricación.
La repetibilidad también depende de la documentación del proceso.
Si un resultado exitoso existe sólo porque un operador recuerda un ajuste particular, el sistema de fabricación aún no ha capturado completamente el proceso.
Un flujo de trabajo maduro de piezas mecanizadas convierte la experiencia práctica en decisiones de fabricación estandarizadas que pueden reproducirse con el tiempo.
Piezas mecanizadas a partir de material macizo versus piezas en bruto fundidas o forj
No todas las piezas mecanizadas deben comenzar a partir de material sólido.
El mecanizado directamente desde una barra, placa o palanquilla proporciona flexibilidad y es particularmente útil cuando la mayor parte de la geometría final se establece mediante mecanizado.
Sin embargo, los componentes a los que se les han eliminado grandes volúmenes de material o formas complejas cercanas a la red pueden ser candidatos para piezas fundidas o forjadas antes del mecanizado final.
Una carcasa fundida, por ejemplo, puede contener ya nervaduras, protuberancias y grandes cavidades. El mecanizado CNC puede centrarse en interfaces funcionales como orificios, caras de montaje y orificios roscados.
Una pieza en bruto forjada puede proporcionar otra ruta de partida cuando su material y geometría soportan los requisitos del componente.
La selección debe basarse en el problema completo de fabricación.
Comenzar con una pieza en bruto casi neta introduce consideraciones adicionales como la variación dimensional, el margen de mecanizado y la selección de datos. Comenzar con material sólido puede proporcionar un mantenimiento inicial más simple pero requiere una eliminación de material sustancialmente mayor.
La ruta correcta depende de la geometría, el material, los requisitos funcionales y la estrategia de producción.
El punto clave es que el mecanizado debe usarse donde crea valor en lugar de eliminar automáticamente cada característica de un bloque sólido.
Cómo evaluar a un fabricante de piezas mecanizadas
La capacidad de fabricación debe evaluarse según las necesidades del componente y no según el número de máquinas de una instalación.
La primera pregunta es si el fabricante puede interpretar correctamente el dibujo.
Un equipo de mecanizado capaz debe comprender los datos funcionales, las relaciones de tolerancia, los requisitos de la superficie y cómo interactúan las características individuales dentro del ensamblaje final.
Entonces el equipo debería coincidir con la geometría.
La capacidad de torneado es importante para los componentes rotacionales, mientras que el fresado y los equipos multieje son relevantes para piezas prismáticas o complejas. También pueden ser necesarias operaciones de rectificado y secundarias para ciertos requisitos de superficie o dimensiones.
La experiencia del material es importante porque la misma estrategia de corte no se puede transferir simplemente entre cada aleación o material de ingeniería.
La capacidad de inspección también debe corresponder a las tolerancias y características geométricas del dibujo.
Finalmente, la comunicación de ingeniería es una parte importante de la capacidad de fabricación.
Si un diseño contiene un radio interno innecesariamente pequeño, difícil acceso a la herramienta o una tolerancia que entra en conflicto con el propósito funcional del componente, un equipo de fabricación experimentado debería poder identificar el problema antes de la producción.
Por lo tanto, la relación de proveedor más sólida no se basa simplemente en recibir una pieza terminada. Implica retroalimentación técnica que respalda una ruta de fabricación estable y repetible.
Conclusión
Las piezas mecanizadas son el resultado de muchas decisiones de ingeniería trabajando juntas.
Los equipos CNC proporcionan el movimiento y la repetibilidad necesarios para la fabricación de precisión moderna, pero la capacidad de la máquina por sí sola no determina la calidad final. La selección de materiales, el diseño funcional, las tolerancias, el acceso a las herramientas, el soporte de trabajo, la secuencia de mecanizado, los requisitos de superficie y la inspección contribuyen al componente terminado.
La estrategia de diseño más eficaz comienza identificando qué características controlan realmente la función.
Entonces la precisión debería concentrarse en esas áreas en lugar de aplicar requisitos innecesariamente restrictivos en todas las superficies y dimensiones.
La planificación de la fabricación debe considerar cómo se mantendrá el componente, qué operaciones establecen sus datos de referencia primarios y si se pueden producir características críticas en condiciones de referencia estables.
La inspección completa este proceso verificando las características que importan para el montaje y el rendimiento.
Cuando estas decisiones se consideran en conjunto, las piezas mecanizadas se vuelven más fáciles de fabricar de manera consistente y más fáciles de inspeccionar de manera confiable. El objetivo no es simplemente crear una geometría que coincida con un modelo CAD una vez, sino establecer un proceso de fabricación capaz de reproducir la función requerida en componentes repetidos.
Preguntas frecuentes
¿qué son las piezas mecanizadas?
Las piezas mecanizadas son componentes producidos mediante eliminación controlada de material mediante procesos como fresado, torneado, taladrado, taladrado o rectificado. Pueden comenzar como material macizo, piezas fundidas o forjadas y se mecanizan hasta lograr la geometría, dimensiones, superficies y relaciones funcionales requeridas.
¿qué materiales se utilizan habitualmente para piezas mecanizadas?
Las piezas mecanizadas se pueden producir a partir de aluminio, aceros, aceros inoxidables, aleaciones y muchos plásticos de ingeniería. El material adecuado depende de la resistencia, el peso, la resistencia a la corrosión, el comportamiento térmico y las condiciones operativas, así como del comportamiento del material durante el corte y el acabado.
¿cómo se seleccionan las tolerancias para piezas mecanizadas?
Las tolerancias deben basarse en la función. Las características que controlan los ajustes, la alineación, el sellado, el movimiento o el ensamblaje de los cojinetes pueden requerir un control más estrecho, mientras que la geometría no crítica a menudo puede utilizar requisitos menos restrictivos. Una estrategia de tolerancia funcional mejora tanto la estabilidad de fabricación como la claridad de la inspección.
¿qué afecta la precisión de las piezas mecanizadas?
La precisión depende del estado de la máquina, las herramientas, el soporte de trabajo, el comportamiento del material, las condiciones térmicas, la secuencia de mecanizado y la medición. La programación CNC controla el movimiento de la herramienta, pero la producción estable también requiere que el proceso de corte físico y el sistema de inspección permanezcan consistentes durante toda la fabricación.
¿cómo se pueden diseñar piezas mecanizadas para una mejor capacidad de fabricación?
Los diseñadores deben considerar radios internos prácticos, acceso a herramientas, rigidez de la pared, puntos de referencia funcionales, dirección de configuración y acceso de inspección. Evitar características profundas innecesarias y tolerancias excesivas puede mejorar la estabilidad del proceso manteniendo al mismo tiempo la geometría y la precisión necesarias para la función real del componente.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.