
Leitfaden für wesentliche bearbeitete Teile: Materialien, Toleranzen und Qualität
Zuhause
/
Blog
/
Leitfaden für wesentliche bearbeitete Teile: Materialien, Toleranzen und Qualität
Leitfaden für wesentliche bearbeitete Teile: Materialien, Toleranzen und Qualität
19. August 2026
Inhaltsverzeichnis
Einleitung
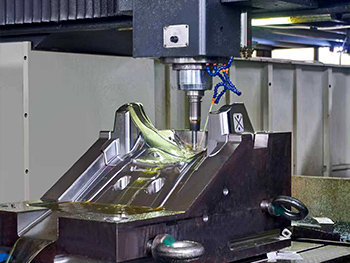
Bearbeitete Teile werden überall dort eingesetzt, wo ein Bauteil kontrollierte Geometrie, Materialleistung und wiederholbare Maßgenauigkeit vereinen muss, sie können von einfachen Wellen und Montageplatten bis hin zu komplexen Gehäusen, Präzisionsschnittstellen, mehrachsigen Bauteilen und Baugruppen reichen, die mehrere Bearbeitungs - und Endbearbeitungsvorgänge erfordern.
Obwohl CNC-Geräte die Produktion von Herstellern erheblich erweitert haben, entsteht ein zuverlässiges bearbeitetes Teil nicht allein durch die Maschinenfähigkeit. Materialauswahl, Designgeometrie, Toleranzstrategie, Zugang zum Schneidwerkzeug, Arbeitshaltung, Bearbeitungsablauf, thermisches Verhalten, Oberflächenanforderungen und Inspektion beeinflussen alle das fertige Bauteil.
Dies ist eine wichtige Unterscheidung für Konstrukteure und Ingenieure Ein CAD-Modell definiert möglicherweise perfekte Geometrie, aber die Fertigung muss diese Geometrie reproduzieren, indem sie Material physisch von einem echten Werkstück entfernt Schneidwerkzeuge lenken sich ab, Materialien reagieren unterschiedlich auf Bearbeitungskräfte, Vorrichtungen schränken den Zugang ein und jeder zusätzliche Aufbau schafft eine weitere Möglichkeit, dass sich Dimensionsbeziehungen ändern.
Aus diesem Grund werden erfolgreiche bearbeitete Teile in der Regel entwickelt, indem Design und Fertigung zusammen betrachtet werden. Anstatt nur zu fragen, ob ein Merkmal bearbeitet werden kann, sollten Ingenieure überlegen, ob es konsistent hergestellt, zuverlässig überprüft und in die gesamte Fertigungssequenz integriert werden kann.
Dieser Leitfaden untersucht die Faktoren, die bearbeitete Teile von der ersten Materialauswahl über die CNC-Bearbeitung, Toleranzen, Oberflächenqualität bis hin zur Endkontrolle beeinflussen.
Was sind bearbeitete Teile?
Bearbeitete Teile sind Bauteile, die durch Entfernen von Material aus einem Werkstück hergestellt werden, bis die erforderlichen Abmessungen und die erforderliche Geometrie erreicht sind Der umfassendere Prozess von Bearbeitung Umfasst kontrollierte Materialentfernungsmethoden wie Drehen, Fräsen, Bohren, Bohren und damit verbundene Fertigungsvorgänge.
Das Ausgangswerkstück kann viele Formen annehmen Manche bearbeiteten Teile beginnen als Stab - oder Plattenmaterial, während andere aus Gussteilen, Schmiedeteilen oder vorgeformten Rohlingen hergestellt werden, die bereits dem Endbauteil ähneln.
Der Bearbeitungsumfang hängt daher vom Herstellungsweg ab.
Ein direkt aus massivem Material hergestelltes Bauteil erfordert möglicherweise umfangreiche Vorarbeiten, bevor seine endgültigen Oberflächen erzeugt werden können. Ein Gussgehäuse muss möglicherweise nur an Lagerbohrungen, Montageflächen und Gewindeschnittstellen bearbeitet werden, während der größte Teil seiner Außengeometrie im Gusszustand verbleibt.
Moderne CNC-Bearbeitung ermöglicht programmierte Maschinenbewegungen, um aus technischen Materialien wiederholbare Merkmale zu erzeugen. Der Begriff bearbeitete Teile beschreibt jedoch die fertigen Komponenten und nicht einen bestimmten Gerätetyp.
Ein bearbeitetes Teil kann CNC-Fräsen, CNC-Drehen, Schleifen oder mehrere Prozesse umfassen, die zu einer einzigen Route kombiniert werden.
Das technische Ziel besteht darin, zu bestimmen, welche Vorgänge jedes wichtige Merkmal festlegen und wie diese Vorgänge zusammenarbeiten sollten, um die endgültige Komponente zu erstellen.
Warum bearbeitete Teile mehr als eine genaue CNC-Programmierung erfordern
Die Programmierung definiert, wohin sich das Schneidwerkzeug voraussichtlich bewegen wird, kann jedoch die physikalischen Bedingungen der Bearbeitung nicht beseitigen.
Wenn ein Schneidwerkzeug Material betritt, werden Kräfte zwischen Werkzeug und Werkstück erzeugt, Diese Kräfte können zu einer leichten Durchbiegung des Werkzeugs, Werkstücks oder der Vorrichtung führen. Das Ausmaß der Bewegung hängt vom Material, den Werkzeugabmessungen, der Werkstücksteifigkeit und den Schneidbedingungen ab.
Werkzeugverschleiß führt eine weitere Variationsquelle ein Eine neue Schneide verhält sich nach wiederholten Schneidvorgängen nicht genau wie das gleiche Werkzeug Ohne entsprechende Prozesskontrolle kann ein allmählicher Verschleiß die Abmessungen und den Oberflächenzustand beeinflussen.
Auch die Temperatur ist wichtig Schneiden erzeugt Wärme, und die Temperatur von Werkzeug, Werkstück und Maschine kann sich während der Produktion ändern Bei einigen allgemeinen Bearbeitungsvorgängen kann der Effekt begrenzt sein, während präzisionsbearbeitete Teile empfindlicher auf diese Änderungen reagieren können.
Die Einhaltung der Arbeit fügt eine weitere physische Einschränkung hinzu.
Das Werkstück muss sicher genug eingespannt sein, um Bearbeitungskräften standzuhalten, aber die Halterung muss auch ermöglichen, dass Schneidwerkzeuge die erforderliche Geometrie erreichen Dünne oder flexible Bauteile können sogar unter zu hoher Klemmkraft ihre Form ändern.
Eine genaue Bearbeitung hängt daher von einer kontrollierten Beziehung zwischen digitaler Programmierung und physischen Fertigungsbedingungen ab.
Der stärkste Prozess ist einer, der Variationen vorwegnimmt, anstatt davon auszugehen, dass das CNC-Programm allein sie verhindern wird.
Wie Materialauswahl bearbeitete Teile beeinflusst
Das Material sollte sowohl nach der endgültigen Leistung als auch nach dem Herstellungsverhalten ausgewählt werden.
Verschiedene Materialien reagieren unterschiedlich auf Schneidkräfte, Temperatur, Werkzeuggeometrie und Arbeitshaltung Ein Design, das Maschinen vorhersehbar in einer Aluminiumlegierung macht, kann eine andere Strategie erfordern, wenn es aus Edelstahl, legiertem Stahl oder einem technischen Kunststoff hergestellt wird.
Festigkeit ist nur eine Überlegung Konstrukteure müssen möglicherweise auch Steifigkeit, Gewicht, Korrosionsbeständigkeit, Verschleißleistung, thermische Eigenschaften und Umgebungsbedingungen bewerten.
Neben diesen funktionalen Anforderungen sollte dann auch die Bearbeitbarkeit berücksichtigt werden.
Materialien, die härter oder abrasiver sind, können den Werkzeugverschleiß erhöhen Materialien mit geringerer Steifigkeit erfordern möglicherweise eine größere Sorgfalt, wenn dünne Abschnitte bearbeitet werden Einige Materialien produzieren Späne, die leichter zu kontrollieren sind als andere, während bestimmte Legierungen möglicherweise bewusstere Schneidbedingungen erfordern, um eine stabile Oberfläche zu erreichen.
Apex CNC-Bearbeitungsmaterialien Ressource umfasst Eisenmetalle, Nichteisenmetalle, Legierungen und technische Kunststoffe, die für die Präzisionsfertigung in Betracht kommen Materialauswahl sollte weiterhin auf der Grundlage der individuellen Zeichen - und Betriebsanforderungen erfolgen, anstatt einfach aus einer Liste verfügbarer Optionen zu wählen.
Wichtig ist auch die Rohstoffform.
Ein zylindrisches Teil kann logischerweise mit Stabmaterial beginnen, während ein großes Gehäuse vor der Bearbeitung effektiver aus einem Guss oder Schmiedestück hergestellt werden kann. Die gewählte Ausgangsform beeinflusst, wie viel Material entfernt werden muss und welche Oberflächen für den anfänglichen Halt zur Verfügung stehen.
Material - und Prozessplanung sollten daher gemeinsam beginnen.
Wie CNC-Fräsen bearbeitete Teile produziert
CNC-Fräsen werden üblicherweise für bearbeitete Teile verwendet, die flache Oberflächen, Taschen, Schlitze, Lochmuster, Konturen und Merkmale enthalten, die auf mehrere Flächen verteilt sind.
Beim Fräsen entfernt ein rotierendes Schneidwerkzeug Material, da die Maschine die Beziehung zwischen dem Schneidwerkzeug und dem Werkstück steuert. Für Schrupp-, End-, Bohr-, Fasen- und andere Vorgänge können verschiedene Werkzeuge verwendet werden.
Die Dreiachsenbearbeitung eignet sich für viele konventionelle Bauteile, bei denen Merkmale aus geradlinigen Ausrichtungen erreicht werden können, zusätzliche gesteuerte Achsen können den Werkzeugzugang erweitern und die Bearbeitung komplexerer Geometrie mit weniger manuellen Neupositionierungsvorgängen ermöglichen.
Dies bedeutet nicht, dass jede komplexe Komponente eine fortschrittliche mehrachsige Ausrüstung erfordert.
Die Prozessauswahl sollte die tatsächliche Geometrie widerspiegeln Ein gut gestaltetes Bauteil, das mit einem einfacheren Aufbau zuverlässig hergestellt werden kann, profitiert möglicherweise nicht von unnötiger Bearbeitungskomplexität.
Die Frässtrategie sollte gegebenenfalls auch die Entfernung groben Materials von der endgültigen Präzision trennen.
Durch das Schruppen wird in der Regel der größte Teil des überschüssigen Materials entfernt, während genügend Material für spätere Endbearbeitungsvorgänge erhalten bleibt. Durch das Veredeln werden dann unter kontrollierteren Schnittbedingungen endgültige Abmessungen und Oberflächeneigenschaften erzeugt.
Dieser abgestufte Ansatz kann besonders wichtig sein, wenn große Materialmengen aus bearbeiteten Teilen entfernt werden müssen. Wenn Sie in einer Strategie alles direkt auf die endgültige Größe entfernen, bietet dies möglicherweise nicht die gleiche Dimensionsstabilität wie eine geplante Vor- und Endbearbeitung.
Wie CNC-Drehen rotierende bearbeitete Teile produziert
Besonders effektiv ist das Drehen, wenn ein Bauteil um eine Drehachse herum organisiert ist.
Wellen, Buchsen, Hülsen, Rollen, Stifte, Kupplungen und viele Gewindekomponenten können durch Drehen des Werkstücks hergestellt werden, während Schneidwerkzeuge Material entfernen.
Durch das Drehen nach außen entstehen zylindrische Durchmesser und Schultern, während durch das Bohren innere Abmessungen festgelegt werden können. Durch die Verkleidung entstehen Endflächen, die Nut bildet vertiefte Merkmale und das Gewinde erzeugt Innen- oder Außengewinde.
Eine der Stärken des Drehens ist die Fähigkeit, mehrere Drehmerkmale zu bearbeiten, während sie eine gemeinsame Spindelachse haben.
Dies kann nützlich sein, wenn konzentrische Beziehungen wichtig sind Wenn mehrere Durchmesser unter der gleichen Workholding-Bedingung fertiggestellt werden können, kann der Prozess die Notwendigkeit verringern, ihre Beziehung während späterer Setups wiederherzustellen.
Lange oder schlanke Bauteile erfordern zusätzliche Aufmerksamkeit, da sie sich unter Schneidkräften auslenken können, Unter Umständen müssen Stützverfahren, Bearbeitungsablauf und Schneidbedingungen angepasst werden, um die Stabilität zu erhalten.
Das gleiche Prinzip gilt für dünnwandige Drehteile, Workholding muss das Werkstück sichern, ohne übermäßige Verformung einzuführen.
Drehen und Fräsen sollten nicht als konkurrierende Prozesse behandelt werden. Viele bearbeitete Teile enthalten sowohl rotierende als auch prismatische Merkmale, sodass ein effektiver Herstellungsweg beide Prozesse entsprechend der Geometrie verwenden kann, die jeder am natürlichsten erzeugt.
Entwerfen bearbeiteter Teile rund um funktionale Anforderungen
Design für Herstellbarkeit beginnt mit der Identifizierung der Merkmale, die tatsächlich die Funktionsweise der Komponente bestimmen.
Ein bearbeitetes Teil kann Dutzende von Abmessungen enthalten, diese sind jedoch nicht unbedingt gleich wichtig.
Ein Lagersitz kann die Drehung steuern Eine Montagefläche kann die Montageposition bestimmen Ein Lochmuster kann eine andere Komponente ausrichten Eine Dichtfläche kann sowohl eine Dimensionskontrolle als auch einen geeigneten Oberflächenzustand erfordern.
Andere Geometrie kann hauptsächlich für den Abstand, die Gewichtsreduzierung oder die äußere Form existieren.
Diese Unterschiede sollten Toleranz - und Bearbeitungsentscheidungen beeinflussen.
Wenn jede Dimension als gleich kritisch behandelt wird, wird der Herstellungsprozess unnötig restriktiv Mehr Bearbeitungsvorgänge erfordern möglicherweise eine genaue Kontrolle, zusätzliche Inspektion kann erforderlich sein und die Fertigungsflexibilität kann verringert werden, ohne das Endprodukt zu verbessern.
Funktionale Daten sind daher ein wichtiger Bestandteil der maschinell bearbeiteten Teilekonstruktion.
Datumsangaben definieren die Referenzen, aus denen andere wichtige Geometrie gesteuert wird Idealerweise sollten sie der Art und Weise entsprechen, wie das Bauteil innerhalb der Endmontage lokalisiert oder interagiert.
Eine Montagefläche, die eine Komponente physisch positioniert, kann eine aussagekräftigere Referenz sein als eine nicht verwandte Außenkante.
Wenn Konstruktionsdaten, Bearbeitungsreferenzen und Inspektionsmethoden derselben Funktionslogik folgen, wird die Kommunikation zwischen Technik und Fertigung klarer.
Toleranzen sollten die Funktion schützen und nicht die Präzision jagen
Eine Toleranz beschreibt das Ausmaß der dimensionalen oder geometrischen Variation, die akzeptiert werden kann, während die Komponente noch korrekt arbeitet.
Es sollte nicht als Wettbewerb zur Festlegung einer möglichst geringen Variation interpretiert werden.
Enge Toleranzen können bei bestimmten bearbeiteten Teilen unerlässlich sein Lagerpassungen, Positionierungsdurchmesser, Dichtungsschnittstellen und Präzisionsausrichtungsmerkmale können von sorgfältig kontrollierten Abmessungen abhängen.
Die Anwendung gleichwertiger Anforderungen auf die nichtfunktionale Geometrie bringt jedoch nur geringe Vorteile.
Die Toleranzstrategie sollte damit beginnen, zu fragen, was passiert, wenn eine Dimension variiert.
Wenn Variation die Passform, Bewegung, Ausrichtung, Abdichtung oder Lastübertragung beeinflusst, verdient die Abmessung große Aufmerksamkeit. Wenn eine geringfügige Änderung keinen Einfluss auf die Komponentenfunktion hat, kann eine stark restriktive Toleranz unnötig sein.
Wichtig sind auch Toleranzbeziehungen.
Eine Gruppe individuell akzeptabler Abmessungen kann dennoch zu Montageproblemen führen, wenn ihre kombinierte Variation die Beziehung zwischen kritischen Merkmalen verändert.
Geometrische Dimensionierung und Toleranzierung können zur Steuerung von Eigenschaften wie Position, Ebenheit, Senkrechtheit und Auslauf nützlich sein, wenn diese Beziehungen wichtiger sind als isolierte lineare Abmessungen.
Gutes Toleranzdesign macht die Zeichnung aussagekräftiger, da es dem Hersteller sagt, wo Präzision tatsächlich funktionalen Wert schafft.
Interne Ecken und Werkzeugzugang wirken sich auf das Design bearbeiteter Teile aus
Bearbeitungswerkzeuge haben physikalische Abmessungen, die bei der Konstruktion berücksichtigt werden sollten.
Beim Fräsen erzeugen rotierende Werkzeuge natürlich abgerundete Innenecken Eine perfekt scharfe Innenecke kann normalerweise nicht direkt von einer herkömmlichen rotierenden Endmühle hergestellt werden.
Die Angabe eines unnötig kleinen Innenradius erfordert möglicherweise einen kleineren Fräser Kleinere Werkzeuge können eine geringere Steifigkeit aufweisen und erfordern möglicherweise andere Schneidstrategien.
Wenn die Innenecke keine bestimmte Funktion erfüllt, bietet die Bereitstellung eines größeren praktischen Radius dem Fertigungsingenieur eine größere Flexibilität bei der Werkzeugauswahl.
Tiefe Taschen stellen eine weitere Herausforderung für den Werkzeugzugang dar.
Ein Fräser muss weit genug ausfahren, um die erforderliche Oberfläche zu erreichen, ohne dass der Halter die umgebende Geometrie berührt. Mit zunehmender Werkzeugverlängerung wird es im Allgemeinen schwieriger, die Steifigkeit aufrechtzuerhalten.
Enge tiefe Hohlräume können daher eine Kombination aus Zugangs- und Stabilitätsproblemen verursachen.
Das gleiche Prinzip gilt für Seitenlöcher, Hinterschnitte und innere Merkmale Konstrukteure sollten nicht nur überlegen, ob die Geometrie in CAD existiert, sondern auch, aus welcher Richtung ein physikalisches Werkzeug sie erreichen muss.
Kleine Anpassungen an der Position oder dem Zugriff auf Funktionen können die Bearbeitung manchmal erheblich vereinfachen, ohne die Funktion des Teils zu ändern.
Dünne Wände und schlanke Funktionen erfordern zusätzliche Prozesskontrolle
Dünne Wände werden häufig in bearbeiteten Teilen verwendet, um das Gewicht zu reduzieren oder kompakte Strukturen zu schaffen. Sie können jedoch mit der Materialentfernung weniger stabil werden.
Bei der Bearbeitung drücken Schneidkräfte unter Umständen eine dünne Wand vom Werkzeug weg, bei Wegnahme der Kraft kann sich das Material wieder bewegen, dieses Verhalten kann Wandstärke, Ebenheit und Oberflächenbeschaffenheit beeinflussen.
Die Herausforderung wird größer, wenn die Mauer hoch, nicht gestützt oder von tiefen Taschen umgeben ist.
Ähnlich verhalten sich schlanke Drehteile Eine lange Welle kann sich beim Schneiden auch dann auslenken, wenn Maschine und Schneidwerkzeug dem richtigen programmierten Weg folgen.
Diese Probleme sollten Designer nicht automatisch dazu veranlassen, dünne Geometrie zu vermeiden. Viele Anwendungen erfordern tatsächlich leichte Wände oder schlanke Funktionen.
Stattdessen sollte die Fertigungsstrategie das physikalische Verhalten des Teils widerspiegeln.
Das Material kann schrittweise entfernt werden, die Endbearbeitungsdurchgänge können vom starken Vorziehen getrennt werden, die Arbeitshaltung kann angepasst werden oder die vorübergehende Unterstützung kann bis zu einem späteren Zeitpunkt in der Bearbeitungssequenz beibehalten werden.
Die richtige Vorgehensweise hängt von Geometrie und Material ab.
Dies ist ein Grund, warum die DFM-Überprüfung vor der Produktion wertvoll ist. Eine kleine Änderung der Wandstärke, der Rippenposition oder des Bearbeitungsablaufs kann manchmal zu einer deutlich höheren Prozessstabilität führen.
Die Einhaltung von Arbeiten ist ein entscheidender Teil der Genauigkeit bearbeiteter Teile
Bearbeitete Teile benötigen während der gesamten Produktion stabile Referenz- und Spannflächen.
Der erste Aufbau ist meist unkompliziert, da der Hersteller mit relativ einfachem Rohstoff beginnt, mit fortschreitender Bearbeitung können diese ursprünglichen Oberflächen jedoch verschwinden.
Ein Bauteil, das keine praktische Möglichkeit hat, für spätere Vorgänge gehalten zu werden, kann selbst dann schwierig herzustellen sein, wenn jedes einzelne Merkmal technisch bearbeitbar ist.
Designer sollten daher überlegen, wie das Werkstück in jeder größeren Phase platziert wird.
Wichtig ist auch die Klemmkraft.
Zu wenig Zurückhaltung kann es erlauben, dass sich das Teil unter Schnittkräften bewegt Übermäßige Zurückhaltung kann dünne oder flexible Werkstücke verformen Die richtige Befestigung sollte das Teil sicher halten und dabei die Geometrie bewahren, auf die es ankommt.
Kritisch bearbeitete Oberflächen müssen möglicherweise auch vor Klemmschäden geschützt werden.
Dies kann den Betriebsablauf beeinflussen In einigen Fällen sollte eine unkritische Oberfläche vorübergehend unvollendet bleiben, damit sie als Ortungsmerkmal dienen kann, bevor sie während eines späteren Vorgangs bearbeitet wird.
Workholding ist daher Teil der Verfahrenstechnik und nicht nur eine Maschinen-Betreiber-Entscheidung.
Eine gute Befestigung verbindet die Zeichen-, Bearbeitungssequenz- und Endmaßanforderungen.
Reduzieren Sie unnötige Setups in bearbeiteten Teilen
Jedes Mal, wenn ein Werkstück entfernt, neu positioniert und erneut referenziert wird, wird eine andere Einrichtungsbeziehung eingeführt.
Zusätzliche Setups sind nicht per se schlecht Komplexe Teile benötigen oft mehrere Ausrichtungen, um einen Werkzeugzugriff zu ermöglichen.
Das Ziel sollte stattdessen sein, Setups zu vermeiden, die keinen funktionalen Nutzen bringen.
Stellen Sie sich ein Gehäuse mit den meisten kritischen Löchern und Taschen vor, das sich auf zwei zugänglichen Flächen befindet, während ein Nebenmerkmal auf einer völlig anderen Seite platziert ist. Wenn dieses Merkmal verschoben werden kann, ohne die Montage zu beeinträchtigen, kann der Herstellungsweg einfacher werden.
Dieses Prinzip wird besonders wichtig, wenn mehrere Merkmale enge Positionsbeziehungen aufweisen.
Durch die Bearbeitung verwandter Merkmale unter derselben Referenzbedingung kann die Häufigkeit verringert werden, mit der ihre Beziehung wiederhergestellt werden muss.
Die mehrachsige Bearbeitung kann auch die Neupositionierung für komplexe Bauteile reduzieren, indem sie dem Schneidwerkzeug Zugang zu mehreren Seiten des Teils verschafft Apex's CNC-Bearbeitungsdienstleistungen Fräs, Dreh - und Mehrachsenfähigkeiten umfassen, die entsprechend der Bauteilgeometrie kombiniert werden können.
Wichtiges Prinzip ist, nicht jedes bearbeitete Teil in ein Setup zu zwingen, stattdessen soll die Setup-Planung funktionale Zusammenhänge schützen und gleichzeitig unnötiges Handling vermeiden.
Die Oberflächenbeschaffenheit unterscheidet sich von der Maßgenauigkeit
Eine bearbeitete Oberfläche kann ihre Maßanforderungen erfüllen und dennoch eine ungeeignete Oberflächentextur aufweisen.
Oberflächenbeschaffenheit kann Dichtung, Gleit, Lagerkontakt, Aussehen und andere funktionelle Eigenschaften beeinflussen Sie muss daher getrennt von der Maßtoleranz angegeben werden.
Die Geometrie des Schneidwerkzeugs, die Schneidbedingungen, die Vorschubbedingungen, die Maschinenstabilität und das Materialverhalten beeinflussen alle die bei der Bearbeitung entstehende Oberfläche.
Nicht jede Oberfläche braucht die gleiche Oberfläche.
Eine Dichtungsschnittstelle erfordert möglicherweise eine genauere Aufmerksamkeit als eine Freiraumtasche. Ein Lagersitz kann andere Anforderungen stellen als eine Außenfläche, die hauptsächlich an das Erscheinungsbild besteht.
Eine zu starke Spezifikation der Verarbeitung des gesamten Teils kann zu unnötigen Fertigungsvorgängen führen.
Sekundärprozesse können auch dann erforderlich sein, wenn der Primärbearbeitungsvorgang die Endanforderung nicht effizient erzeugen kann, Schleifen, Polieren oder andere Endbearbeitungsmethoden können eingebaut werden, wenn ihre Funktion den zusätzlichen Schritt rechtfertigt.
In der Fertigungszeichnung sollte klar zwischen Oberflächen unterschieden werden, die einer besonderen Behandlung bedürfen, und solchen, bei denen der normale bearbeitete Zustand ausreichend ist.
Die Sekundärverarbeitung kann Teil der Maschinenteilstrategie sein
Die Bearbeitung ist nicht immer die letzte Fertigungsstufe.
Einige Teile müssen nach dem Drehen oder Fräsen gemahlen werden, um bestimmte Oberflächen zu etablieren. Andere erfordern je nach Design möglicherweise eine Entgratung, Wärmebehandlung, Beschichtung oder Montage.
Auch gegossene und geschmiedete Bauteile können vor der Endbearbeitung mehrere Stufen durchlaufen.
Diese sekundären Prozesse sollten berücksichtigt werden, bevor der Bearbeitungsweg abgeschlossen ist, da sie Abmessungen oder Materialzustand verändern können.
Wenn beispielsweise ein nachfolgender Vorgang die Oberfläche verändert oder Material entfernt, muss der CNC-Prozess möglicherweise eine entsprechende Zulage hinterlassen.
Auch die wärmebedingte Verarbeitung kann die Dimensionsstabilität beeinträchtigen, sodass die Prozessabfolge für Teile mit anspruchsvoller Endgeometrie wichtig ist.
Ähnlich viel Aufmerksamkeit verdient das Entgraten.
Durch die Bearbeitung von Löchern, Schlitzen und sich kreuzenden Merkmalen können Kanten entstehen, die eine kontrollierte Endbearbeitung erfordern. Ein Design mit schwer zugänglichen Schnittpunkten kann die Entgratung erschweren, selbst wenn der Bearbeitungsvorgang selbst einfach ist.
Ein ausgereifter Fertigungsplan blickt daher über den Maschinenzyklus hinaus und berücksichtigt den kompletten Weg, der zur Herstellung eines fertigen Teils erforderlich ist.
Die Qualitätskontrolle sollte der funktionalen Zeichnung folgen
Bei der Inspektion sollten die Eigenschaften überprüft werden, die bestimmen, ob bearbeitete Teile ihre beabsichtigte Funktion erfüllen können.
Einfache Abmessungen können mit standardmäßig kalibrierten Instrumenten gemessen werden. Komplexere geometrische Beziehungen erfordern möglicherweise Koordinatenmessungen oder spezielle Methoden.
Die Messmethode sollte entsprechend der Anforderung ausgewählt werden, anstatt für jedes Merkmal ein Werkzeug zu verwenden.
Auch der Zeitpunkt der Inspektion ist wichtig.
Einige Merkmale können während einer Zwischenbearbeitungsphase leichter gemessen werden, bevor zusätzliche Materialentfernungen den Zugang einschränken.
Bei In-Process-Prüfungen können auch allmähliche Veränderungen festgestellt werden, die durch Werkzeugverschleiß, Vorrichtungsbewegungen oder andere Prozessschwankungen verursacht werden, bevor diese Änderungen mehr Komponenten betreffen.
Die Endkontrolle überprüft dann die abgeschlossenen Dimensionsbeziehungen.
Die folgende Tabelle fasst mehrere Faktoren zusammen, die die Fertigungsqualität bearbeiteter Teile beeinflussen.
| Herstellungsfaktor | Hauptanliegen | Praktischer Ansatz |
|---|---|---|
| Materialauswahl | Schnittverhalten und Stabilität | Passen Sie das Material an die Funktions- und Bearbeitungsanforderungen an |
| Funktionsdaten | Inkonsistente Referenzstrategie | Verwenden Sie montierungsbezogene Oberflächen als aussagekräftige Referenzen |
| Toleranzen | Unnötige Herstellungsbeschränkungen | Wenden Sie eine Nahkontrolle an, wo die Funktion dies erfordert |
| Innenradien | Werkzeuggröße und Steifigkeit | Nutzen Sie nach Möglichkeit praktische Eckradien |
| Tiefe Taschen | Werkzeugreichweite und Vibration | Vermeiden Sie unnötige Tiefe und eingeschränkten Zugang |
| Dünne Wände | Werkstückumlenkung | Planen Sie Unterstützung und Bearbeitungsablauf |
| Arbeitshalten | Bewegung oder Deformation | Balance-Leuchtkörperstabilität und Klemmkraft |
| Einrichtungszahl | Wiederhergestellte Dimensionsbeziehungen | Gruppenbezogene Funktionen, sofern praktisch |
| Oberflächenbeschaffenheit | Funktionelle Oberflächenleistung | Geben Sie die Fertigstellung entsprechend der tatsächlichen Anwendung an |
| Inspektion | Unentdeckte Variation | Messmethode an kritische Anforderungen anpassen |
Der beste Inspektionsplan ist daher mit der Zieh- und Bearbeitungsstrategie verbunden und wird nicht erst nach Abschluss der Produktion hinzugefügt.
Häufige Probleme bei bearbeiteten Teilen
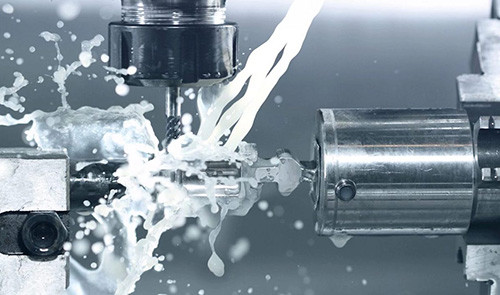
Die Dimensionsvariation ist eines der häufigsten Produktionsprobleme, ihre Quelle ist jedoch nicht immer das CNC-Programm.
Werkzeugverschleiß kann allmählich die Abmessungen ändern Arbeitshaltung kann sich verschieben Dünne Komponenten können sich verformen Temperatur kann den Prozess beeinflussen, während falsche Referenz - oder Werkzeug-Offset-Informationen unmittelbare Fehler einführen können.
Ein schlechter Oberflächenzustand kann auch mehrere Ursachen haben Eine abgenutzte Schneidkante, unzureichende Steifigkeit, Vibrationen, Spanstörungen oder ungeeignete Bearbeitungsparameter können alle dazu beitragen.
Ein weiteres häufiges Problem ist die Bildung von Furchen, insbesondere im Bereich von Löchern, Schlitzen und sich kreuzenden Merkmalen.
Geometriefehler können auftreten, wenn in verschiedenen Setups bearbeitete Funktionen ihre beabsichtigte Beziehung nicht aufrechterhalten. Aus diesem Grund sind die Auswahl von Daten und die Einrichtungsstrategie für komplexe Teile so wichtig.
Anstatt diese Probleme erst bei der Endkontrolle zu beheben, sollten Hersteller untersuchen, wo Schwankungen in den Prozess eintreten.
Wenn dieselbe Funktion wiederholt in die gleiche Richtung ausfällt, kann dies auf eine systematische Ursache hinweisen, die durch Tools, Workholding, Programmstrategie oder Prozessablauf angegangen werden sollte.
Qualitätsverbesserungen sind am effektivsten, wenn Inspektionsdaten zur Verfeinerung der Fertigung verwendet werden, anstatt einfach akzeptable und inakzeptable Teile zu trennen.
Prototypenbearbeitete Teile liefern Prozessinformationen
Die Prototypenproduktion wird oft hauptsächlich als Möglichkeit zur Gewinnung der ersten physikalischen Komponente betrachtet, liefert aber auch wertvolle Herstellungsnachweise.
Die ersten bearbeiteten Teile können Schwierigkeiten beim Werkzeugzugang aufdecken, die bei CAD nicht offensichtlich waren Sie können zeigen, ob eine dünne Wand stabil bleibt, ob das ausgewählte Material das erwartete Schneidverhalten erzeugt oder ob ein Inspektionsmerkmal schwer zu erreichen ist.
Diese Beobachtungen können dann zur Verbesserung des Produktionsprozesses genutzt werden.
Eine Toleranz kann unnötig restriktiv sein Eine Positionierungsoberfläche muss möglicherweise überarbeitet werden. Eine tiefe Tasche kann von einer anderen Tool-Access-Strategie profitieren.
Aus diesem Grund sollte das Prototypenfeedback nicht nur beim Maschinisten verbleiben.
Relevante Beobachtungen können in das Ziehen, das Bearbeitungsprogramm, den Vorrichtungsentwurf und den Inspektionsplan einfließen, bevor mit der größeren Produktion begonnen wird.
Dadurch wird die Prototypenfertigung von einer einfachen Teilmacherei in eine Prozessentwicklungsphase umgewandelt.
Ziel ist es sicherzustellen, dass erfolgreiche Ergebnisse wiederholt werden können, ohne auf eine kontinuierliche manuelle Korrektur angewiesen zu sein.
Übergang vom Prototyp zur wiederholbaren Produktion
Die Herstellung eines akzeptablen bearbeiteten Teils und die wiederholte Herstellung derselben Geometrie sind unterschiedliche Herausforderungen.
Ein Prototyp erhält möglicherweise zusätzliche Aufmerksamkeit von erfahrenen Bedienern Anpassungen können nach Einzelmessungen vorgenommen werden, und Fertigungsentscheidungen können im Laufe der Arbeiten geändert werden.
Die Wiederholungsfertigung erfordert eine höhere Prozessstabilität.
Rohstoffspezifikationen sollten kontrolliert bleiben Vorrichtungen müssen dieselbe Referenzbedingung wiedergeben Schneidwerkzeuge benötigen definierte Ersatz - oder Überwachungsstrategien Programme und Versätze sollten konsequent verwaltet werden.
Bei der Inspektion sollten auch die Dimensionen ermittelt werden, die am empfindlichsten auf Prozessänderungen reagieren.
Das bedeutet nicht, dass jede Dimension mit gleicher Frequenz gemessen werden muss Prozesskontrolle ist effektiver, wenn die Aufmerksamkeit auf Eigenschaften konzentriert wird, die sinnvolle Fertigungsvariation aufdecken können.
Die Wiederholbarkeit hängt auch von der Prozessdokumentation ab.
Wenn ein erfolgreiches Ergebnis nur deshalb vorliegt, weil sich ein Bediener an eine bestimmte Anpassung erinnert, hat das Fertigungssystem den Prozess noch nicht vollständig erfasst.
Ein ausgereifter Workflow für bearbeitete Teile wandelt praktische Erfahrungen in standardisierte Fertigungsentscheidungen um, die im Laufe der Zeit reproduziert werden können.
Bearbeitete Teile aus massivem Material im Vergleich zu gegossenen oder geschmiedeten Rohlingen
Nicht alle bearbeiteten Teile sollten aus massivem Material bestehen.
Die Bearbeitung direkt aus Stangen, Platten oder Knüppeln bietet Flexibilität und ist besonders nützlich, wenn der Großteil der endgültigen Geometrie durch Bearbeitung hergestellt wird.
Komponenten mit großen Materialmengen oder komplexen, netznahen Formen können jedoch für Gussteile oder Schmiedeteile vor der Endbearbeitung in Frage kommen.
Ein Gussgehäuse kann beispielsweise bereits Rippen, Vorsprünge und große Hohlräume enthalten CNC-Bearbeitung kann sich dann auf funktionale Schnittstellen wie Bohrungen, Montageflächen und Gewindelöcher konzentrieren.
Ein geschmiedeter Rohling kann einen weiteren Startweg bieten, wenn sein Material und seine Geometrie die Komponentenanforderungen erfüllen.
Die Auswahl sollte sich am kompletten Fertigungsproblem orientieren.
Beginnend mit einem nahezu netznahen Rohling werden zusätzliche Überlegungen wie Maßvariation, Bearbeitungszugabe und Datumsauswahl eingeführt. Der Beginn mit massivem Material kann zu einer einfacheren anfänglichen Arbeitshaltung führen, erfordert jedoch wesentlich mehr Materialentfernung.
Der richtige Weg hängt von Geometrie, Material, funktionalen Anforderungen und Produktionsstrategie ab.
Der entscheidende Punkt ist, dass die Bearbeitung dort eingesetzt werden sollte, wo sie einen Wert schafft, anstatt jedes Merkmal automatisch aus einem massiven Block zu entfernen.
So bewerten Sie einen Hersteller bearbeiteter Teile
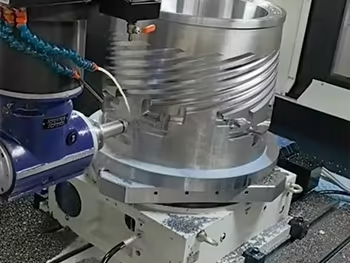
Die Fertigungsfähigkeit sollte entsprechend den Anforderungen der Komponente und nicht anhand der Anzahl der Maschinen in einer Anlage bewertet werden.
Die erste Frage ist, ob der Hersteller die Zeichnung richtig interpretieren kann.
Ein fähiges Bearbeitungsteam sollte Funktionsdaten, Toleranzbeziehungen, Oberflächenanforderungen und die Wechselwirkung einzelner Merkmale innerhalb der Endmontage verstehen.
Die Ausrüstung sollte dann der Geometrie entsprechen.
Die Drehfähigkeit ist für Rotationskomponenten wichtig, während für prismatische oder komplexe Teile Fräs - und Mehrachsengeräte relevant sind, auch Schleif - und Sekundäroperationen können für bestimmte Anforderungen an die Oberfläche oder die Abmessungen erforderlich sein.
Materialerfahrung ist wichtig, da nicht einfach die gleiche Schneidstrategie zwischen jeder Legierung oder jedem technischen Material übertragen werden kann.
Die Inspektionsfähigkeit sollte auch den Toleranzen und geometrischen Eigenschaften auf der Zeichnung entsprechen.
Schließlich ist die technische Kommunikation ein wichtiger Teil der Herstellbarkeit.
Enthält ein Entwurf einen unnötig kleinen Innenradius, einen schwierigen Werkzeugzugang oder eine Toleranz, die dem funktionalen Zweck des Bauteils entgegensteht, sollte ein erfahrenes Fertigungsteam in der Lage sein, das Problem vor der Produktion zu erkennen.
Die stärkste Lieferantenbeziehung beruht daher nicht einfach auf dem Erhalt eines fertigen Teils, es handelt sich um technisches Feedback, das einen stabilen und wiederholbaren Fertigungsweg unterstützt.
Schlussfolgerung
Bearbeitete Teile sind das Ergebnis vieler technischer Entscheidungen, die zusammenarbeiten.
CNC-Ausrüstung liefert die Bewegung und Wiederholbarkeit, die für moderne Präzisionsfertigung erforderlich sind, aber die Maschinenfähigkeit allein bestimmt nicht die endgültige Qualität Materialauswahl, funktionales Design, Toleranzen, Werkzeugzugang, Arbeitshaltung, Bearbeitungsablauf, Oberflächenanforderungen und Inspektion tragen alle zum fertigen Bauteil bei.
Die effektivste Designstrategie beginnt mit der Identifizierung, welche Funktionen tatsächlich die Funktion steuern.
Die Präzision sollte dann auf diese Bereiche konzentriert werden, anstatt unnötig restriktive Anforderungen auf jeder Oberfläche und Dimension anzuwenden.
Bei der Fertigungsplanung sollte berücksichtigt werden, wie die Komponente gehalten wird, welche Vorgänge ihre Primärdaten festlegen und ob kritische Merkmale unter stabilen Referenzbedingungen hergestellt werden können.
Die Inspektion schließt diesen Prozess ab, indem sie die für die Montage und Leistung wichtigen Eigenschaften überprüft.
Wenn diese Entscheidungen zusammen betrachtet werden, werden bearbeitete Teile einfacher, konsistent herzustellen und zuverlässiger zu prüfen. Das Ziel besteht nicht nur darin, eine Geometrie zu erstellen, die einmal einem CAD-Modell entspricht, sondern auch darin, einen Herstellungsprozess zu etablieren, der in der Lage ist, die erforderliche Funktion über wiederholte Komponenten hinweg zu reproduzieren.
FAQ
Was sind bearbeitete Teile?
Bearbeitete Teile sind durch kontrollierte Materialentfernung hergestellte Bauteile mit Verfahren wie Fräsen, Drehen, Bohren, Bohren oder Schleifen, sie können als feste Lager, Gussteile oder Schmiedestücke beginnen und werden bearbeitet, bis die erforderliche Geometrie, Abmessungen, Oberflächen und funktionalen Zusammenhänge erreicht sind.
Welche Materialien werden üblicherweise für bearbeitete Teile verwendet?
Bearbeitete Teile können aus Aluminium, Stählen, rostfreien Stählen, Legierungen und vielen technischen Kunststoffen hergestellt werden, das geeignete Material hängt von Festigkeit, Gewicht, Korrosionsbeständigkeit, thermischem Verhalten und Betriebsbedingungen sowie vom Verhalten des Materials beim Schneiden und Veredeln ab.
Wie werden Toleranzen für bearbeitete Teile ausgewählt?
Toleranzen sollten auf der Funktion basieren Merkmale, die Lageranpassungen, Ausrichtung, Abdichtung, Bewegung oder Montage steuern, erfordern möglicherweise eine genauere Kontrolle, während bei der unkritischen Geometrie häufig weniger restriktive Anforderungen gelten können Eine funktionale Toleranzstrategie verbessert sowohl die Fertigungsstabilität als auch die Inspektionsklarheit.
Was beeinflusst die Genauigkeit von bearbeiteten Teilen?
Die Genauigkeit hängt vom Maschinenzustand, den Werkzeugen, der Arbeitshaltung, dem Materialverhalten, den thermischen Bedingungen, der Bearbeitungssequenz und der Messung ab. Die CNC-Programmierung steuert die Werkzeugbewegung, aber eine stabile Produktion erfordert auch, dass der physikalische Schneidprozess und das Inspektionssystem während der gesamten Fertigung konsistent bleiben.
Wie können bearbeitete Teile für eine bessere Herstellbarkeit ausgelegt werden?
Konstrukteure sollten praktische Innenradien, Werkzeugzugang, Wandsteifigkeit, Funktionsdaten, Einrichtungsrichtung und Inspektionszugang berücksichtigen. Die Vermeidung unnötiger tiefer Merkmale und übermäßiger Toleranzen kann die Prozessstabilität verbessern und gleichzeitig die für die tatsächliche Funktion des Bauteils erforderliche Geometrie und Präzision beibehalten.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.