
Mecanizado de precisión versus mecanizado estándar: ¿qué cambia realmente?
Hogar
/
Blog
/
Mecanizado de precisión versus mecanizado estándar: ¿qué cambia realmente?
Mecanizado de precisión versus mecanizado estándar: ¿qué cambia realmente?
agosto 19, 2026
Tabla de contenidos
Introducción
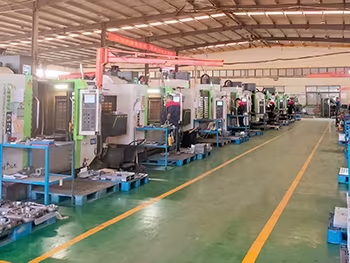
El mecanizado de precisión y el mecanizado estándar comparten el mismo propósito básico: eliminar material para crear un componente terminado. La diferencia aparece cuando las relaciones dimensionales, la precisión geométrica, el estado de la superficie y la repetibilidad se vuelven críticas para el funcionamiento de la pieza.
Un componente no se convierte en una pieza de precisión simplemente porque se produjo en una máquina CNC. Los equipos CNC modernos proporcionan un movimiento controlado, pero el resultado final aún depende de las herramientas, el soporte de trabajo, el comportamiento del material, el estado de la máquina, la estabilidad térmica, la planificación del proceso y la inspección. Cuando estos factores no se gestionan juntos, los equipos avanzados por sí solos no pueden garantizar resultados consistentes.
Esta distinción es importante para componentes que contienen asientos de cojinete, características de ubicación, superficies de sellado, orificios estrechamente relacionados, paredes delgadas, orificios de precisión o geometría compleja de múltiples ejes. En estas situaciones, el proceso de fabricación debe hacer más que reproducir la forma general mostrada en un modelo CAD. Debe proteger las relaciones funcionales que determinan si la pieza se ensambla y funciona correctamente.
Por lo tanto, el mecanizado de precisión se entiende mejor como un sistema de fabricación controlado. Combina equipos adecuados con un desarrollo cuidadoso del proceso, tolerancias significativas, configuraciones estables y métodos de verificación capaces de confirmar el resultado requerido.
¿qué es el mecanizado de precisión?
El mecanizado de precisión es la fabricación controlada de componentes donde la precisión dimensional, las relaciones geométricas, la calidad de la superficie y la repetibilidad son importantes para la función final. Puede implicar fresado, torneado, mandrinado, taladrado, rectificado CNC o múltiples procesos dentro de una ruta de fabricación.
El término está estrechamente relacionado con el campo más amplio de ingeniería de precisión, que se centra en la fabricación y el diseño donde los altos niveles de precisión y repetibilidad son importantes.
El mecanizado de precisión no se refiere a un modelo de máquina ni a un nivel de tolerancia fijo. Siempre se debe interpretar un requisito de precisión en relación con el componente.
Un componente estructural grande y un componente de ubicación pequeño pueden requerir un mecanizado de precisión, pero las características importantes pueden ser completamente diferentes. Un diseño puede depender de la planitud entre las superficies de montaje, mientras que otro depende del tamaño del orificio, el descentramiento o la relación posicional entre varios orificios.
Por esta razón, los ingenieros deben evitar tratar la precisión como un solo número. Un requisito de precisión significativo describe qué dimensiones o relaciones geométricas influyen en la función y cómo se controlarán esas características durante la fabricación.
Mecanizado de precisión versus mecanizado estándar
La diferencia más importante entre el mecanizado de precisión y el mecanizado de uso general es el nivel de control del proceso requerido para mantener las características críticas de manera consistente.
El mecanizado estándar puede ser totalmente adecuado para componentes donde la variación dimensional moderada no afecta el rendimiento. Los soportes, las características de holgura, los componentes estructurales generales y las superficies no críticas a menudo pueden funcionar correctamente sin controles altamente restrictivos.
El mecanizado de precisión se vuelve importante cuando la variación puede afectar el ensamblaje, el movimiento, el sellado, la alineación o el rendimiento del servicio.
Esto cambia la forma en que se planifica el proceso de fabricación.
Una operación general de mecanizado puede centrarse principalmente en producir la geometría requerida. El mecanizado de precisión también debe considerar cómo se hace referencia a la pieza de trabajo, cómo cambia la herramienta a medida que se desgasta, si las condiciones térmicas influyen en la pieza y cómo se medirán las dimensiones finales.
La inspección también está más estrechamente integrada con el proceso. En lugar de tratar la medición como un paso final de aprobación o falla, los fabricantes pueden utilizar información dimensional para comprender si el proceso permanece estable.
La distinción se puede resumir de la siguiente manera:
| Área de fabricación | Enfoque de mecanizado estándar | Enfoque de mecanizado de precisión |
|---|---|---|
| Interpretación del dibujo | Dimensiones y geometría generales | Dimensiones funcionales y relaciones geométricas |
| Retención de trabajo | Asegure el componente | Asegure y localice repetidamente la geometría crítica |
| Herramientas | Producir las funciones requeridas | Controlar el desgaste, la deflexión y el estado de la superficie |
| Planificación de configuración | Proporcionar acceso a herramientas | Preservar las relaciones entre características críticas |
| Tolerancias | Aceptación dimensional general | Control de tolerancia basado en funciones |
| Temperatura | A menudo secundario | Considerado cuando la estabilidad dimensional importa |
| Inspección | Confirmar piezas terminadas | Verifique las piezas y supervise el comportamiento del proceso |
| Repetibilidad | Producir piezas similares | Mantener resultados controlados en toda la producción |
| Documentación | Registre los pasos básicos de fabricación | Conecte la configuración, las herramientas y la inspección a funciones críticas |
| Comentarios del proceso | Corregir problemas visibles | Identificar y controlar fuentes de variación |
La tabla muestra por qué el mecanizado de precisión no debe verse simplemente como una versión más precisa del mecanizado estándar. Toda la estrategia de producción se conecta más estrechamente con la función de los componentes.
Las tolerancias funcionales definen la precisión real
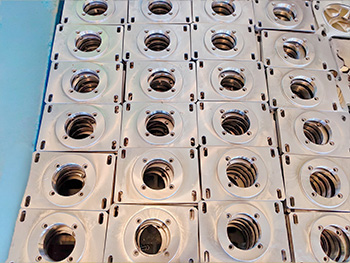
La tolerancia es uno de los aspectos más comúnmente discutidos del mecanizado de precisión, pero también es uno de los que se malinterpreta con mayor frecuencia.
Una tolerancia más estricta no es automáticamente una señal de una mejor ingeniería.
Cada característica fabricada contiene alguna variación. La tolerancia define cuánta variación es aceptable mientras el componente continúa realizando su función prevista.
Un asiento de cojinete puede requerir un control dimensional estrecho porque la relación entre el eje y el cojinete afecta directamente el ensamblaje. Es posible que un orificio de montaje con un espacio libre generoso no necesite el mismo nivel de control.
La aplicación de requisitos extremadamente restrictivos a ambas características puede hacer que un dibujo parezca muy preciso y al mismo tiempo proporcionar poco valor funcional adicional.
Por tanto, el mecanizado de precisión comienza con la identificación de características críticas.
Estos pueden incluir diámetro, planitud, perpendicularidad, posición, descentramiento, condición de la superficie o la relación entre múltiples características. El requisito apropiado depende de lo que realmente haga el componente.
Una pregunta útil durante la revisión del dibujo es: ¿qué sucede si esta dimensión se mueve hacia cualquiera de los extremos de su rango permitido?
Si la respuesta implica interferencia, fuga, desalineación, movimiento inadecuado o falla de ensamblaje, la dimensión merece un control cuidadoso. Si no hay un cambio funcional significativo, es posible que el requisito no necesite el mismo nivel de precisión.
Guía existente de Apex para Tolerancias de mecanizado CNC explora esta relación entre los requisitos funcionales y el control de fabricación con mayor detalle.
Los materiales influyen en los resultados del mecanizado de precisión
La selección de materiales afecta mucho más que las propiedades mecánicas del componente terminado.
Los diferentes materiales responden de manera diferente a las fuerzas de corte, la temperatura, la geometría de la herramienta y el soporte de trabajo. Un proceso de mecanizado desarrollado para una aleación de aluminio no puede transferirse simplemente sin cambios al acero inoxidable, al acero aleado o al plástico de ingeniería.
Los materiales más duros pueden aumentar la carga y el desgaste de las herramientas de corte. Los materiales más flexibles pueden requerir atención adicional al mecanizar paredes delgadas o secciones delgadas. Algunos materiales generan astillas que son relativamente fáciles de controlar, mientras que otros pueden crear desafíos adicionales en torno a los bordes cortantes y las superficies terminadas.
La tensión residual dentro del material de partida también puede influir en la estabilidad dimensional.
Cuando se eliminan cantidades sustanciales de material, el equilibrio de tensiones dentro de la pieza de trabajo puede cambiar. En componentes con geometría exigente, esto puede resultar en un movimiento entre las operaciones de mecanizado de desbaste y acabado.
Esta es una de las razones por las que el mecanizado de precisión a menudo separa la eliminación de material pesado del acabado final.
Una operación de desbaste establece la geometría aproximada dejando el material controlado para su posterior procesamiento. Luego, la pieza se puede inspeccionar, reposicionar o dejar estabilizar antes de que se produzcan las características críticas finales.
La forma de la materia prima también importa. Los componentes pueden comenzar como barras, placas, piezas fundidas, forjadas u otros espacios en blanco cercanos a la red. Cada condición inicial crea diferentes consideraciones para el mantenimiento del trabajo, el margen de mecanizado y las superficies de referencia iniciales.
Por lo tanto, la planificación del material debe realizarse antes de que se establezca la ruta de mecanizado final.
Workholding crea la base para la precisión
Un proceso de mecanizado de precisión no puede ser más estable que la forma en que se ubica y sostiene la pieza de trabajo.
Los accesorios deben resistir las fuerzas de corte manteniendo al mismo tiempo la relación de referencia requerida por el dibujo. Al mismo tiempo, la sujeción no debe distorsionar el componente ni bloquear el acceso a superficies importantes.
Este equilibrio adquiere especial importancia con componentes de paredes delgadas, delgados o irregulares.
Puede parecer que una fuerte fuerza de sujeción mejora la seguridad, pero si la pieza de trabajo se deforma temporalmente bajo esa fuerza, la pieza puede cambiar de forma después de liberarse del dispositivo.
La selección de referencia es igualmente importante.
Las superficies utilizadas para localizar el componente durante el mecanizado deben relacionarse lógicamente con los datos funcionales en el dibujo de ingeniería siempre que sea posible. Esto crea una relación más clara entre la intención del diseño, el mecanizado y la inspección final.
La secuencia de configuración también debe planificarse antes de eliminar superficies de referencia importantes.
Un bloque en bruto puede proporcionar inicialmente varias superficies de sujeción convenientes. Una vez mecanizados los bolsillos, contornos y orificios, esas superficies pueden desaparecer. Si las operaciones posteriores aún requieren un reposicionamiento preciso, es necesario que ya estén disponibles nuevas funciones de localización.
Por lo tanto, el mecanizado de precisión trata la fijación como parte de la ingeniería y no simplemente como una tarea de instalación realizada inmediatamente antes de que comience el corte.
Las herramientas, la deflexión y el desgaste de las herramientas son más importantes con alta precisión
Las herramientas de corte experimentan fuerzas físicas a medida que eliminan el material. Estas fuerzas pueden provocar pequeñas cantidades de movimiento en el sistema de corte, pieza de trabajo o máquina.
En cuanto a las características generales, este movimiento puede tener poco efecto funcional. Para el mecanizado de precisión, puede llegar a ser significativo.
La longitud de la herramienta es un factor importante.
Una herramienta corta y rígida es generalmente más fácil de controlar que una herramienta larga que se extiende profundamente dentro de una cavidad. Las bolsas profundas y las características de difícil acceso pueden requerir una mayor extensión de la herramienta, lo que aumenta la sensibilidad a la vibración y la deflexión.
El diseño de esquinas internas también afecta la selección de herramientas. Los radios de esquina muy pequeños requieren cortadores más pequeños. Si el radio no desempeña una función funcional, hacerlo innecesariamente pequeño puede restringir la estrategia de fabricación.
El desgaste de las herramientas introduce una variación gradual.
A medida que los bordes cortantes cambian durante el uso, las fuerzas de corte y las dimensiones terminadas también pueden cambiar. Por lo tanto, un proceso de producción debe tener en cuenta el estado de la herramienta en lugar de asumir que el cortador permanece idéntico durante toda su vida útil.
Esto se vuelve especialmente importante en la fabricación repetida. Producir un prototipo aceptable con una nueva herramienta es diferente a mantener la misma dimensión crítica mediante una producción controlada.
El mecanizado de precisión utiliza estrategias de herramientas, monitoreo de procesos y retroalimentación de inspección para gestionar estos efectos antes de que se conviertan en problemas de la parte final.
La estabilidad térmica es una parte importante del mecanizado de precisión
El mecanizado genera calor.
La zona de corte, la pieza de trabajo, la herramienta de corte y la estructura de la máquina pueden experimentar cambios de temperatura durante la operación. Debido a que los materiales se expanden y contraen con la temperatura, la variación térmica puede influir en la medición y la geometría final cuando los requisitos dimensionales son exigentes.
Esto no significa que toda operación de mecanizado de precisión requiera un control ambiental elaborado. La importancia depende del componente, el material, el tamaño, la secuencia de mecanizado y la precisión requerida.
Sin embargo, ignorar por completo el comportamiento térmico puede hacer que la variación del proceso sea difícil de entender.
Los ciclos de mecanizado largos pueden comportarse de manera diferente a las operaciones cortas. El desbaste intenso puede introducir más calor que el acabado ligero. Medir un componente inmediatamente después de una operación de mecanizado intensivo también puede producir una condición diferente a la de medirlo después de la estabilización térmica.
La planificación de procesos puede reducir estos riesgos.
Separar el desbaste del acabado, mantener condiciones de corte estables y considerar cuándo se realiza la inspección puede ayudar a crear un control dimensional más significativo.
El principio clave es la coherencia. Si las condiciones térmicas varían sustancialmente de una parte a otra, mantener dimensiones altamente repetibles se vuelve más difícil.
Por lo tanto, el mecanizado de precisión considera la temperatura como una de varias variables del proceso que interactúan más que como una cuestión técnica aislada.
fresado CNC, Torneado y Mecanizado de Precisión Multieje
Los diferentes procesos CNC aportan diferentes fortalezas al mecanizado de precisión.
El fresado CNC es naturalmente adecuado para componentes que contienen bolsas, planos, patrones de orificios, contornos y geometría prismática compleja. El torneado CNC es eficaz para ejes, casquillos, manguitos, rodillos y otros componentes construidos alrededor de un eje de rotación.
Algunos componentes de precisión requieren ambos.
Un eje torneado puede necesitar orificios transversales o planos fresados. Una carcasa mecanizada puede contener orificios de precisión que deben mantener relaciones específicas con superficies de montaje externas.
El mecanizado multieje puede reducir la cantidad de veces que es necesario reposicionar piezas complejas al permitir que la herramienta de corte se acerque a la pieza de trabajo desde direcciones adicionales.
Reducir las configuraciones puede ayudar a preservar las relaciones entre las funciones porque se deben restablecer manualmente menos referencias. Sin embargo, los equipos multieje no son automáticamente la mejor solución para cada componente de precisión.
Un proceso más simple que produzca la geometría requerida en condiciones estables puede ser más apropiado que una complejidad innecesaria de la máquina.
ápice Servicios de mecanizado CNC combine diferentes enfoques de mecanizado para componentes con diferentes requisitos geométricos y de precisión. La ruta de proceso más adecuada aún debe determinarse a partir del dibujo individual y no de una preferencia general por un tipo de máquina.
La selección del proceso debe seguir la geometría, las relaciones de tolerancia y los requisitos de inspección.
El acabado superficial y la precisión están relacionados pero son diferentes
Una pieza puede cumplir requisitos dimensionales sin dejar de tener una condición superficial inadecuada.
El acabado de la superficie influye en cómo interactúan los componentes en los asientos de los rodamientos, las áreas de sellado, las superficies deslizantes y otras interfaces funcionales. También puede afectar la apariencia, pero en el mecanizado de precisión su función más importante suele ser la funcional.
La geometría de la herramienta, la alimentación, las condiciones de corte, el material y la estabilidad de la máquina influyen en la superficie que queda el mecanizado.
Por lo tanto, los diseñadores deben especificar los requisitos de superficie de forma selectiva.
Aplicar el mismo requisito de superficie altamente exigente en todo el componente puede crear trabajos de acabado innecesarios. Una cara de sellado puede justificar un control adicional, mientras que un bolsillo de espacio oculto puede no hacerlo.
A veces se pueden utilizar métodos de rectificado u otros métodos de acabado secundario cuando la combinación requerida de geometría y condición de la superficie es difícil de establecer de manera eficiente a través del proceso de corte primario.
La secuencia de fabricación debe tener en cuenta estas operaciones posteriores.
Si el acabado elimina material adicional, debe quedar suficiente margen después de un mecanizado anterior. Si otro proceso puede afectar la estabilidad dimensional, es posible que sea necesario establecer las características críticas finales posteriormente.
El mecanizado de precisión es más fuerte cuando los requisitos dimensionales y de superficie se planifican como parte del mismo proceso en lugar de especificarse de forma independiente.
La geometría puede hacer que la precisión sea más fácil o más difícil de mantener
Dos piezas con tolerancias idénticas pueden requerir niveles muy diferentes de control de fabricación porque su geometría afecta la estabilidad del proceso.
Las paredes delgadas son un ejemplo común.
A medida que se elimina material alrededor de una sección delgada, la pieza de trabajo restante se vuelve menos rígida. Las fuerzas de corte pueden mover ligeramente la pared durante el mecanizado, afectando el espesor o la planitud.
Los ejes largos y delgados experimentan un problema similar durante el giro. El componente puede desviarse bajo la fuerza de corte incluso cuando la herramienta sigue la posición programada correcta.
Los agujeros profundos, las cavidades estrechas y las características de alta relación de aspecto también pueden aumentar los desafíos de herramientas.
Por lo tanto, el diseño para la capacidad de fabricación adquiere especial importancia para el mecanizado de precisión.
Proporcionar radios internos prácticos, suficiente acceso a la herramienta y superficies de ubicación estables puede mejorar la consistencia del proceso sin cambiar la función prevista de la pieza.
La orientación de las funciones también importa.
Si se pueden mecanizar varias características estrechamente relacionadas a partir de una referencia estable, su relación puede ser más fácil de controlar que si se dividen en varias configuraciones no relacionadas.
El objetivo no es hacer que todos los componentes de precisión sean geométricamente simples. La geometría compleja puede ser esencial para el producto. El objetivo es distinguir la complejidad necesaria de las características de diseño que crean dificultades de fabricación sin agregar valor funcional.
La inspección debe diseñarse en el proceso
El mecanizado de precisión no se puede separar de la medición.
Un requisito es difícil de controlar si no existe un método confiable para verificarlo.
Diferentes características necesitan diferentes enfoques de inspección. Los diámetros, longitudes y espesores simples pueden medirse directamente, mientras que las relaciones posicionales o geométricas complejas pueden requerir equipos más avanzados.
La medición también debe estar relacionada con datos funcionales.
Si el mecanizado utiliza un sistema de referencia mientras la inspección evalúa la pieza a partir de superficies no relacionadas, puede resultar difícil determinar si la fabricación realmente produjo la relación de diseño prevista.
El momento de la inspección es otra consideración.
Es posible que esperar hasta que se complete cada operación de fabricación no siempre sea la mejor estrategia. Ciertas dimensiones críticas se pueden verificar durante las etapas intermedias, particularmente cuando operaciones posteriores hacen que sea más difícil acceder a esas características.
La medición durante el proceso también ayuda a detectar la deriva.
Si una dimensión se acerca gradualmente a un lado de su rango de tolerancia, el equipo de fabricación puede investigar el desgaste de la herramienta, las compensaciones o las condiciones del proceso antes de producir piezas inaceptables.
Esto transforma el control de calidad de una simple clasificación en información de proceso.
Por lo tanto, para el mecanizado de precisión, la medición no es simplemente la confirmación final de que una pieza pasó la inspección. Es uno de los mecanismos utilizados para comprender y estabilizar el proceso de fabricación.
Causas comunes de la variación del mecanizado de precisión
Cuando un componente de precisión no cumple con sus requisitos de dibujo, la primera suposición suele ser que el programa CNC es incorrecto. En realidad, la variación puede ingresar al proceso desde muchas fuentes.
El desgaste de la herramienta puede cambiar gradualmente un diámetro. Un accesorio puede ubicarse de manera inconsistente. Una característica delgada puede desviarse durante el corte. Las características del material pueden variar entre piezas de trabajo. Las condiciones térmicas pueden cambiar durante ciclos de producción más largos.
Los cambios de configuración también pueden influir en las relaciones geométricas.
Si las características críticas se crean en diferentes orientaciones, cada operación de reposicionamiento debe restablecer con precisión los datos relevantes.
La inspección en sí misma puede introducir incertidumbre si el método de medición no es adecuado para la característica que se está evaluando.
Por lo tanto, encontrar la causa real requiere examinar el proceso completo.
Los errores repetidos en la misma dirección a menudo sugieren una condición sistemática. La variación aleatoria puede apuntar hacia diferentes problemas relacionados con la estabilidad de la configuración, la consistencia del material o del proceso.
La acción correctiva debe basarse en evidencia en lugar de simplemente ajustar las compensaciones de las máquinas después de cada medición fallida.
Un proceso maduro de mecanizado de precisión intenta comprender por qué se produce variación y reducir la fuente en lugar de compensar repetidamente el síntoma final.
Mecanizado de precisión desde el prototipo hasta la producción repetida
La fabricación de prototipos y la producción de precisión repetida requieren diferentes niveles de madurez del proceso.
Durante el mecanizado de prototipos, los operadores experimentados pueden ajustar las herramientas, el soporte de trabajo o las estrategias de mecanizado a medida que aprenden cómo se comporta el componente. Esta flexibilidad es valiosa porque proporciona información que no siempre se puede predecir a partir del modelo CAD.
Las primeras piezas pueden revelar que una pared delgada necesita una secuencia de mecanizado diferente, una bolsa profunda requiere otro enfoque de herramienta o un dato particular es difícil de usar para la inspección.
Estas lecciones deben capturarse.
Antes de que comience la producción repetida, las condiciones de fabricación exitosas deben convertirse en un proceso definido. Se deben establecer accesorios, herramientas de corte, secuencias de operación y puntos de inspección para que las piezas futuras no dependan de recrear las mismas decisiones de memoria.
Los requisitos de materiales también deben seguir siendo consistentes, mientras que el desgaste de las herramientas y otras fuentes conocidas de variación deben considerarse dentro del plan de producción.
Esta transición es lo que convierte el mecanizado de precisión de un trabajo único y especializado a una fabricación repetible.
Un prototipo demuestra que se puede fabricar una pieza. Un proceso maduro demuestra que las características requeridas se pueden producir de manera consistente.
¿cuándo es realmente necesario el mecanizado de precisión?
No todos los componentes requieren un mecanizado de precisión al mismo nivel.
Las piezas estructurales generales, las características de holgura y las interfaces no críticas pueden funcionar de manera confiable utilizando requisitos de mecanizado ordinarios. La aplicación de controles altamente restrictivos cuando no proporcionan ningún beneficio funcional puede complicar la fabricación y la inspección.
El mecanizado de precisión se vuelve más importante cuando la variación dimensional afecta directamente al conjunto terminado.
Los indicadores típicos incluyen componentes muy ajustados, interfaces de cojinete o sellado, movimiento controlado, alineación entre varias características, posicionamiento de precisión o geometría que debe permanecer consistente durante la producción repetida.
La complejidad por sí sola no requiere necesariamente una precisión extrema.
Un componente geométricamente complicado puede contener tolerancias funcionales generosas, mientras que un eje visualmente simple puede requerir un control estrecho del diámetro y el descentramiento.
Por lo tanto, el dibujo debería definir la precisión basándose en la función más que en la apariencia.
Los ingenieros pueden hacer varias preguntas prácticas: ¿Qué superficies ubican el componente? ¿Qué dimensiones afectan el ensamblaje? ¿Qué características controlan el movimiento? ¿Qué relaciones causarían fallas si se movieran fuera de su rango permitido?
Las respuestas identifican dónde el mecanizado de precisión proporciona un valor de ingeniería genuino.
Cómo evaluar a un fabricante de mecanizado de precisión
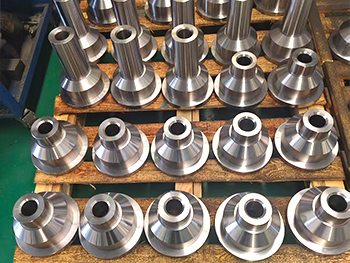
Evaluar a un proveedor de mecanizado de precisión debería implicar algo más que revisar la lista de equipos.
Las máquinas CNC avanzadas son importantes, pero su capacidad debe estar respaldada por la planificación de procesos, el conocimiento de las herramientas, la estrategia de mantenimiento del trabajo y la inspección.
El fabricante primero debe entender el dibujo.
Las dimensiones críticas, los datos, los requisitos geométricos y las características de la superficie deben interpretarse según su función. Si el dibujo contiene características que crean riesgos de fabricación innecesarios, el equipo técnico debe ser capaz de identificarlas durante la revisión.
La experiencia en materiales también es relevante. Diferentes aleaciones y materiales de ingeniería requieren diferentes enfoques de herramientas y mecanizado.
La capacidad de inspección debe coincidir con los requisitos reales del componente. El equipo de medición sólo es útil cuando el fabricante comprende lo que debe medirse, cómo se debe hacer referencia a él y cómo los datos de inspección se conectan con la producción.
La repetibilidad merece especial atención para la fabricación en curso.
Un sistema de mecanizado de precisión capaz no debería depender de una muestra exitosa. La sujeción del trabajo, las herramientas y los controles del proceso deben respaldar resultados consistentes a medida que se producen componentes adicionales.
Por lo tanto, la relación de fabricación más sólida combina la capacidad del equipo con la comunicación de ingeniería y la disciplina de procesos.
Conclusión
El mecanizado de precisión no está definido por una máquina, un valor de tolerancia o un instrumento de inspección.
Es un enfoque de fabricación coordinado diseñado para controlar las dimensiones, geometría, condiciones de la superficie y relaciones que determinan si un componente funciona correctamente.
En comparación con el mecanizado estándar, el mecanizado de precisión pone mayor énfasis en las tolerancias funcionales, la sujeción estable, el comportamiento de las herramientas, las condiciones térmicas, la estrategia de configuración y la retroalimentación de medición.
El material y la geometría también desempeñan funciones importantes. Un componente difícil de sostener, sensible a las fuerzas de corte o lleno de limitaciones de fabricación innecesarias puede desafiar incluso a los equipos avanzados.
Por lo tanto, un buen mecanizado de precisión comienza antes de que la primera herramienta entre en contacto con la pieza de trabajo.
Los diseñadores deben identificar las características que realmente requieren un control estricto, establecer datos significativos y considerar cómo se mecanizarán e inspeccionarán esas características. Luego, los fabricantes deberían desarrollar un proceso que controle fuentes conocidas de variación en lugar de depender únicamente de la inspección final.
Cuando el diseño, el mecanizado y la medición trabajan juntos, la precisión se vuelve repetible en lugar de accidental. Ésa es la verdadera distinción entre simplemente producir un componente dimensionalmente aceptable una vez y construir un proceso de fabricación capaz de ofrecer una precisión constante a lo largo del tiempo.
Preguntas frecuentes
¿qué es el mecanizado de precisión?
El mecanizado de precisión es un enfoque de fabricación controlada que se utiliza para producir piezas con requisitos dimensionales, geométricos y de superficie cuidadosamente definidos. Combina mecanizado CNC, herramientas adecuadas, soporte de trabajo estable, planificación de procesos e inspección para mantener características funcionales críticas de manera consistente.
¿en qué se diferencia el mecanizado de precisión del mecanizado normal?
El mecanizado de precisión requiere un mayor control sobre los factores que influyen en la consistencia dimensional y geométrica, incluidas las herramientas, los accesorios, la temperatura, las referencias de configuración y la inspección. El mecanizado regular puede ser suficiente cuando la variación moderada no afecta el rendimiento o el funcionamiento del componente terminado.
¿Qué materiales se pueden utilizar para el mecanizado de precisión?
El mecanizado de precisión se puede aplicar a muchos metales, aleaciones y plásticos de ingeniería. La estrategia de fabricación cambia con la dureza del material, la rigidez, el comportamiento térmico y la maquinabilidad, por lo que la selección de herramientas, las condiciones de corte, la sujeción y la inspección deben desarrollarse en torno al material real.
¿qué factores afectan la precisión del mecanizado?
La precisión puede verse influenciada por el estado de la máquina, el desgaste de la herramienta, las fuerzas de corte, la rigidez de la pieza de trabajo, la fijación, la temperatura, el comportamiento del material, los cambios de configuración y los métodos de medición. La precisión confiable proviene de controlar estos factores como un sistema en lugar de depender únicamente del posicionamiento CNC.
¿cuándo debe un componente utilizar mecanizado de precisión?
El mecanizado de precisión es valioso cuando la variación dimensional puede afectar el ajuste, el sellado, el movimiento, la alineación, el posicionamiento o el ensamblaje repetido. Los ingenieros deben centrar los controles estrechos en las características críticas para el funcionamiento en lugar de aplicar tolerancias innecesariamente restrictivas a cada dimensión del componente.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.