
7 factores de diseño de aluminio fundido que mejoran la calidad de las piezas
Hogar
/
Blog
/
7 factores de diseño de aluminio fundido que mejoran la calidad de las piezas
7 factores de diseño de aluminio fundido que mejoran la calidad de las piezas
agosto 19, 2026
Tabla de contenidos
Introducción
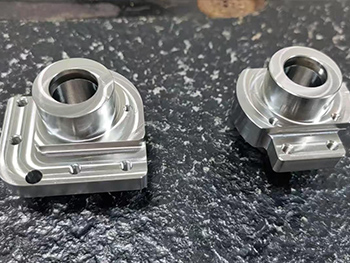
El aluminio fundido se usa ampliamente cuando un componente necesita una combinación de peso relativamente bajo, geometría compleja, resistencia a la corrosión y la capacidad de integrar múltiples características en una sola pieza metálica. Las carcasas, cubiertas, soportes, soportes, cuerpos de equipos y otros componentes de ingeniería a menudo se pueden formar más cerca de su geometría final mediante fundición que eliminando todo el material de un bloque sólido.
Sin embargo, obtener un componente útil de aluminio fundido implica mucho más que llenar un molde con metal fundido. El comportamiento de la aleación, el espesor de la pared, el flujo de metal, el enfriamiento, la contracción, la porosidad interna, los márgenes de mecanizado y las tolerancias funcionales influyen en el resultado final. Una pieza fundida puede parecer aceptable externamente y al mismo tiempo crear problemas cuando más adelante se mecanizan orificios críticos, caras de sellado o características de montaje.
Por eso las piezas de aluminio fundido deben diseñarse como sistemas de fabricación completos. La fundición establece la forma casi neta, mientras que el mecanizado, la inspección y el acabado suelen establecer las características funcionales requeridas por el montaje final.
Los siguientes siete factores ayudan a explicar dónde se crea la calidad del aluminio fundido y por qué la cooperación temprana entre el diseño de piezas, la fundición y el mecanizado de precisión puede prevenir muchos problemas antes de que comience la producción.
1. Seleccione Aleaciones de aluminio fundido en torno a la aplicación real
No todo el aluminio fundido es igual. Las diferentes familias de aleaciones contienen diferentes combinaciones de aluminio y elementos de aleación, lo que produce variaciones en la capacidad de fundición, el comportamiento mecánico, la resistencia a la corrosión, las características térmicas y la respuesta al procesamiento posterior.
Por lo tanto, la aleación adecuada debe seleccionarse según cómo funcionará el componente acabado y no según una preferencia genérica por el aluminio.
Una carcasa expuesta a cargas mecánicas tiene prioridades diferentes a una cubierta cuya función principal es la protección. Un componente que debe transferir calor puede enfatizar el comportamiento térmico, mientras que otra parte puede requerir una mejor estabilidad dimensional o resistencia a la corrosión.
El proceso de fundición en sí también influye en la selección de la aleación. Es posible que una aleación adecuada para un método de fundición no proporcione el mismo comportamiento de procesamiento bajo otra combinación de presión de llenado, material de molde y condiciones de enfriamiento.
La familia más amplia de aleaciones de aluminio incluye composiciones desarrolladas para diferentes requisitos de fabricación y rendimiento. Por lo tanto, los diseñadores deben especificar claramente el estado requerido del material en lugar de describir el componente únicamente como “aluminio”
La selección de materiales también afecta al mecanizado CNC posterior. El comportamiento de corte, la formación de virutas, la carga de herramientas y el estado de la superficie alcanzable pueden variar entre las aleaciones de aluminio. Si se mecanizan superficies críticas después de la fundición, la selección de la aleación debe considerar tanto el rendimiento de la fundición como los requisitos de mecanizado.
Una especificación práctica comienza con las condiciones operativas y retrocede hacia la elección del material. Esto proporciona una base de ingeniería más sólida que elegir primero una aleación e intentar adaptar el componente a su alrededor después.
2. Diseño de espesor de pared para enfriamiento y flujo de metal estable
El espesor de la pared es una de las características más influyentes de un diseño de aluminio fundido.
El metal fundido debe viajar a través del molde antes de solidificarse. Las secciones extremadamente delgadas o abruptas pueden hacer que este flujo sea más difícil de controlar, mientras que grandes variaciones en el espesor pueden hacer que diferentes regiones del componente se enfríen a diferentes velocidades.
Por lo tanto, el espesor uniforme de la pared es generalmente un objetivo de diseño útil cuando la función del producto lo permite.
Esto no significa que cada sección deba tener exactamente el mismo espesor. Los requisitos estructurales, las características de montaje y las rutas de carga pueden requerir cambios locales. El objetivo es hacer que las transiciones sean deliberadas y no abruptas.
Por ejemplo, una sección grande y gruesa conectada inmediatamente a una pared mucho más delgada puede crear un comportamiento térmico desigual. Una transición más suave puede hacer que la solidificación sea más predecible y puede reducir el riesgo de problemas de fundición localizados.
Los diseñadores también deben distinguir entre el espesor requerido para el rendimiento estructural y el espesor agregado simplemente porque el componente “parece más fuerte”. Agregar material innecesario puede cambiar el comportamiento de enfriamiento sin proporcionar una mejora funcional significativa.
Las nervaduras suelen ser una alternativa útil cuando se requiere rigidez local. En lugar de aumentar el espesor de una pared completa, las características de refuerzo diseñadas adecuadamente pueden soportar la estructura manteniendo al mismo tiempo la geometría de fundición más equilibrada.
Por lo tanto, la mejor estrategia de pared considera la rigidez, el flujo de metal, el enfriamiento y el posterior mecanizado simultáneamente.
3. Comprenda cómo la geometría afecta la calidad del aluminio fundido
Una de las principales ventajas del aluminio fundido es la capacidad de crear una geometría que requeriría una amplia eliminación del material si se mecanizara completamente a partir de material sólido. A menudo se pueden incorporar directamente a la fundición formas externas complejas, nervaduras, protuberancias, cavidades y elementos de montaje integrados.
Esa libertad todavía debe utilizarse con cuidado.
Las transiciones bruscas, las secciones pesadas aisladas, los pasajes internos difíciles y los salientes mal colocados pueden afectar la forma en que el metal ingresa y se solidifica dentro del molde. Una geometría que sea técnicamente posible puede no ser la geometría más estable para la fabricación repetida.
Los filetes y las transiciones radiadas pueden ser importantes cuando las intersecciones abruptas concentrarían el material y crearían cambios repentinos en el espesor de la sección. También pueden reducir las esquinas afiladas que complican el llenado del molde.
Los resaltes utilizados para orificios roscados o puntos de montaje merecen especial atención. Su diámetro, altura y conexión a las paredes circundantes deben considerarse juntos. Un saliente muy pesado conectado a una pared relativamente delgada puede comportarse de manera diferente durante el enfriamiento del material circundante.
Las nervaduras también deben tener un propósito estructural claro. Un refuerzo excesivo puede producir una pieza más pesada y térmicamente menos uniforme sin proporcionar una mejora proporcional en la rigidez.
Por lo tanto, una revisión de diseño útil mira más allá de la forma exterior. Los ingenieros deben considerar cómo cada nervadura, cavidad, saliente y transición afecta la trayectoria y el volumen del metal fundido en toda la pieza.
4. Controlar la contracción, la porosidad y otros riesgos de fundición
La fundición implica una transición de un metal líquido a un componente sólido. Ese cambio físico crea condiciones de fabricación que no existen en el mecanizado sustractivo.
La contracción se produce a medida que el metal se enfría y solidifica. El proceso de fundición y el diseño del molde deben tener en cuenta este comportamiento para que la geometría terminada se acerque a las dimensiones previstas después del enfriamiento.
La porosidad es otra consideración importante. Pueden ocurrir gases o huecos relacionados con la solidificación dentro de una fundición dependiendo de la preparación del material, el llenado del molde, el comportamiento térmico y el control del proceso.
La importancia práctica de la porosidad depende en gran medida de dónde ocurre y de lo que debe hacer el componente.
Una pequeña discontinuidad interna ubicada dentro de una región no crítica puede tener una consecuencia de ingeniería diferente a la de la porosidad expuesta durante el mecanizado de una cara de sellado o ubicada cerca de una característica altamente cargada.
Esta distinción demuestra por qué la aceptación de la calidad debe estar relacionada con la función y no únicamente con la apariencia.
Otros posibles problemas de fundición incluyen relleno incompleto, inclusiones, irregularidades de la superficie y cambios dimensionales. Sus causas pueden diferir, por lo que no se debe esperar que una sola acción correctiva resuelva todos los problemas.
Un enfoque más útil es conectar la condición observada con la preparación del material, el diseño del molde, el comportamiento de llenado, el enfriamiento y la geometría de la pieza. Los defectos repetidos en la misma área a menudo indican una relación sistemática entre el componente y el proceso en lugar de una variación aleatoria.
Por lo tanto, para piezas críticas de aluminio fundido, la planificación de la inspección debe identificar qué regiones tienen la mayor importancia funcional antes de determinar los criterios de aceptación adecuados.
5. Agregue un margen de mecanizado cuando la precisión realmente importe
La fundición es muy eficaz para crear formas cercanas a la red, pero muchos componentes de aluminio fundido diseñados aún requieren mecanizado CNC.
Es posible que las caras de montaje necesiten una planitud controlada. Los orificios de rodamiento pueden requerir precisión dimensional. Los orificios roscados, las superficies de sellado, las características de ubicación y las interfaces de acoplamiento pueden necesitar un control más estricto que el que se pretende proporcionar por sí solo en el proceso de fundición.
Esto crea una pregunta de diseño importante: ¿qué superficies deben permanecer fundidas y cuáles deben mecanizarse?
Mecanizar cada superficie suele proporcionar pocos beneficios de ingeniería. En cambio, el mecanizado debe centrarse en características cuyas dimensiones, geometría o condición de la superficie influyen directamente en la función.
Se debe considerar un margen de mecanizado adecuado en estas superficies. Si queda muy poco material, la variación normal de la fundición puede dejar existencias insuficientes para establecer la característica final de manera consistente. Sin embargo, una asignación excesiva aumenta la cantidad de material que luego debe eliminarse y puede complicar innecesariamente el procesamiento.
También se deben considerar los datos antes de comenzar el mecanizado.
La primera operación de mecanizado necesita superficies de referencia confiables o características de ubicación. Si la pieza fundida no proporciona una forma estable de posicionar la pieza de trabajo, las operaciones posteriores pueden resultar difíciles de controlar.
Esta relación es particularmente importante cuando Servicios de mecanizado CNC se utilizan como posprocesamiento de componentes fundidos. La fundición y el mecanizado deben planificarse juntos de modo que los derechos, las características de ubicación y las dimensiones críticas admitan los mismos requisitos de piezas terminadas.
Por lo tanto, un diseño de aluminio fundido resistente distingue tres grupos de superficies: geometría que puede permanecer como fundición, geometría que debe mecanizarse y características de referencia necesarias para que ese mecanizado sea repetible.
6. Establecer tolerancias según funciones de fundición y mecanizado
La estrategia de tolerancia para los componentes de aluminio fundido debe reflejar el proceso de fabricación utilizado para crear cada característica.
Las dimensiones fundidas y las dimensiones mecanizadas por CNC no deben tratarse automáticamente como si procedieran del mismo proceso. Sus funciones funcionales y controles de fabricación pueden ser diferentes.
Un contorno externo general que proporciona espacio libre puede tolerar una mayor variación dimensional que un orificio de rodamiento mecanizado. De manera similar, una nervadura fundida utilizada principalmente para rigidez generalmente no necesita el mismo nivel de control dimensional que una cara de localización mecanizada.
Esta distinción debe comunicarse claramente en los planos de ingeniería.
La aplicación de tolerancias innecesariamente restrictivas a la geometría de fundición no funcional puede complicar la evaluación de la calidad sin mejorar el producto ensamblado. El mejor enfoque es identificar las dimensiones que realmente controlan el ajuste, el movimiento, el sellado, la alineación y el rendimiento estructural.
Las características mecanizadas deberían entonces relacionarse con datos significativos.
Imagine una carcasa fundida que contenga un orificio de precisión y varios orificios de montaje. Si esas características controlan la posición de otro conjunto, su relación entre sí puede ser más importante que la posición exacta de una superficie de fundición exterior no funcional.
La planificación de la tolerancia debe reflejar esa jerarquía funcional.
La inspección debe seguir la misma lógica. La geometría mecanizada crítica puede requerir una verificación dimensional directa, mientras que las características generales de fundición pueden evaluarse de acuerdo con el nivel de control apropiado para su propósito.
Esto evita un error de fabricación común: exigir precisión en todas partes en lugar de controlar la precisión donde produce un valor funcional mensurable.
7. Planificar el control de calidad en la fundición y el posmecanizado
La calidad del aluminio fundido no debe evaluarse únicamente al final de la producción.
Una vez que se ha mecanizado el material, puede resultar más difícil observar cierta información sobre el estado de fundición original. Por el contrario, el mecanizado puede exponer áreas internas que no eran visibles en la fundición original.
Por tanto, una estrategia de inspección por etapas es más útil.
La inspección entrante o previa al mecanizado puede evaluar la condición general de la fundición, las dimensiones clave y las características que afectan la sujeción del trabajo. Las comprobaciones intermedias pueden confirmar si el mecanizado avanza desde superficies de referencia estables. Luego, la inspección final verifica las dimensiones, geometría y superficies que determinan el rendimiento del ensamblaje.
Los métodos exactos deben coincidir con los riesgos asociados con el componente. El examen visual puede identificar condiciones superficiales obvias. La inspección dimensional evalúa la geometría. Otras técnicas de inspección pueden ser apropiadas cuando la integridad interna es importante para la aplicación.
La siguiente tabla resume cómo varias decisiones de diseño de aluminio fundido influyen en la fabricación posterior.
| Área de diseño | Principal Risc de fabricație | Enfoque práctico de ingeniería |
|---|---|---|
| Selección de aleaciones | Material o comportamiento de procesamiento inadecuado | Haga coincidir las características de la aleación con el funcionamiento y la fabricación |
| Espesor de pared | Relleno o enfriamiento desigual | Mantenga secciones equilibradas cuando sea práctico |
| Transiciones pesadas | Diferencias térmicas localizadas | Utilice transiciones graduales y refuerzos decididos |
| Jefes y costillas | Secciones de material concentrado | Características de diseño en torno a la necesidad estructural y el comportamiento de fundición |
| Variación de casting | Material de mecanizado insuficiente | Proporcionar un margen de mecanizado adecuado |
| Estrategia de datos | Configuración de mecanizado inestable | Cree funciones prácticas de localización y referencia |
| Tolerancias | Restricciones innecesarias del proceso | Separe las tolerancias funcionales mecanizadas de la geometría de fundición general |
| Integridad interna | Discontinuidades ocultas | Aplicar inspección según riesgo funcional |
| Requisitos de superficie | Operaciones de acabado innecesarias | Máquina o acabado sólo cuando la función lo requiera |
| Inspección final | Relaciones dimensionales perdidas | Inspeccionar según función de dibujo y necesidades de montaje |
La principal lección es que la calidad de la fundición no se puede separar completamente de la calidad del mecanizado. Si el componente contendrá en última instancia interfaces mecanizadas con precisión, ambas etapas contribuyen a que la pieza final funcione correctamente.
El mecanizado CNC y de aluminio fundido funciona mejor como un solo plan de proceso
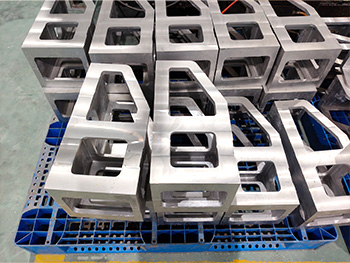
La fundición y el mecanizado CNC a veces se tratan como actividades de abastecimiento separadas, pero los componentes complejos a menudo se benefician al verlos como etapas consecutivas de una ruta de fabricación.
La fundición es eficaz para establecer la forma amplia de un componente. El mecanizado CNC es eficaz para establecer una geometría seleccionada de alta precisión.
Utilizados juntos, estos procesos permiten a los diseñadores colocar la precisión donde se requiere sin mecanizar todas las características a partir de material sólido.
El desafío es la interfaz entre los dos procesos.
Una pieza fundida necesita suficiente material de mecanizado en las ubicaciones correctas. La pieza de trabajo debe tener superficies o características confiables para la ubicación inicial. El mecanizado no debe exponer inesperadamente defectos en áreas de función crítica, y la estrategia de referencia final debe seguir siendo compatible con el dibujo de la pieza.
Apex existente guía del proceso de fundición de aluminio analiza la relación más amplia entre los métodos de fundición de aluminio, las tolerancias y el procesamiento posterior. Para un proyecto de fabricación, lo ideal es considerar esa relación antes de finalizar la geometría de fundición.
Esto es especialmente relevante para carcasas, soportes, cuerpos de soporte y componentes de equipos que contienen superficies fundidas complejas e interfaces mecanizadas precisas.
El equipo de diseño debe identificar tempranamente qué dimensiones se originan en la fundición y cuáles se establecerán finalmente durante el mecanizado. Hacerlo hace que tanto el dibujo de fundición como el dibujo de mecanizado final sean más útiles.
Requisitos de superficie para piezas de aluminio fundido
No todas las superficies de aluminio fundido necesitan acabados adicionales.
Algunas superficies pueden permanecer en su estado original de fundición cuando su textura y características dimensionales no afectan la función. Otras áreas pueden requerir mecanizado porque entran en contacto con otro componente, establecen un sello, ubican un conjunto o soportan el movimiento.
La especificación debe distinguir estos requisitos.
El acabado de superficies también puede servir para propósitos más allá de la precisión dimensional. Dependiendo de los requisitos de los componentes y las condiciones del material compatible, se pueden utilizar procesos posteriores para alterar la apariencia de la superficie, el comportamiento de corrosión o las características de desgaste.
Sin embargo, no se debe especificar el acabado sin comprender cómo interactúa con el molde subyacente.
Un tratamiento superficial no puede corregir una geometría dimensional deficiente y el procesamiento cosmético no puede compensar un material o diseño de fundición inadecuados.
De manera similar, mecanizar una superficie no elimina automáticamente todos los problemas relacionados con la fundición. Si existe porosidad interna cerca de la región mecanizada, la eliminación del material puede revelarla.
Por lo tanto, el enfoque más confiable es establecer primero la condición de la superficie final requerida y luego determinar qué combinación de fundición, mecanizado y acabado debería crearla.
Aluminio fundido versus mecanizado a partir de material sólido
El aluminio fundido y el mecanizado a partir de aluminio macizo no deben tratarse como procesos competitivos en todas las situaciones. Resuelven diferentes problemas de fabricación.
El mecanizado directamente a partir de material sólido ofrece un control considerable sobre la geometría y es especialmente útil para prototipos, componentes y piezas relativamente simples donde gran parte de la geometría final requiere un mecanizado de precisión.
La fundición se vuelve particularmente atractiva desde una perspectiva de fabricación cuando el componente contiene geometría compleja cercana a la red, nervaduras integradas, cavidades, protuberancias o formas estructurales que de otro modo requerirían una eliminación extensa del material.
La decisión debe comenzar con la parte y no con una preferencia general por un proceso.
Una carcasa muy compleja puede beneficiarse de la fundición seguida de un mecanizado dirigido. Es posible que un bloque de precisión más pequeño con un mecanizado extenso en casi todas las superficies no obtenga la misma ventaja de fabricación con una preforma fundida.
La coherencia de la producción también importa. Una vez que se introduce un componente fundido en un proceso de mecanizado, la variación de fundición se convierte en una variable de entrada que los ingenieros de mecanizado deben comprender.
Por eso la comparación más útil no es simplemente “fundición versus mecanizado”. Una mejor pregunta es cuánta geometría debe establecer cada proceso.
Para muchos componentes de ingeniería, la respuesta óptima es una combinación: la fundición produce la forma eficiente casi neta, mientras que el mecanizado establece la precisión funcional.
Errores comunes en el diseño de aluminio fundido
Un error común es diseñar el componente como si la fundición produjera exactamente la misma geometría que una operación CNC terminada.
Esto puede dar lugar a dimensiones demasiado restrictivas en superficies no críticas o a un margen insuficiente alrededor de áreas que requieren un mecanizado posterior.
Otro problema es realizar cambios abruptos en el espesor de la pared sin considerar el comportamiento de enfriamiento. Las grandes concentraciones locales de metal pueden responder de manera diferente a las secciones delgadas circundantes durante la solidificación.
Los resaltes y nervaduras mal integrados pueden crear problemas similares. Las funciones de refuerzo deben soportar la trayectoria de carga y la geometría de fundición en lugar de simplemente agregar material donde se supone que es útil una resistencia adicional.
Los diseñadores también pueden pasar por alto el acceso al mecanizado. Un orificio puede requerir un acabado de precisión, pero debe colocarse de manera que dificulte innecesariamente el acceso a la herramienta o el agarre del trabajo.
La estrategia de datos es otro problema frecuente. Si la fundición no proporciona características estables a partir de las cuales la primera operación de mecanizado pueda localizar la pieza, el equipo de fabricación debe crear una estrategia de configuración alternativa.
También se debe evitar una especificación excesiva. Requerir precisión a nivel mecanizado en cada superficie de fundición externa puede agregar complejidad de inspección sin mejorar el rendimiento funcional.
Finalmente, los planos de fundición y mecanizado no deben contradecirse entre sí. La ruta de fabricación debe comunicar claramente qué geometría se establece durante la fundición y qué dimensiones controlan el componente terminado.
Estos errores se corrigen de manera más efectiva antes de finalizar la planificación de herramientas y producción.
Desde fundiciones de prototipos hasta producción repetible
Un prototipo de componente de aluminio fundido proporciona información sobre mucho más que si el diseño se puede producir físicamente.
Las primeras piezas pueden revelar cómo se comportan las transiciones de pared, si los márgenes de mecanizado previstos son suficientes, con qué facilidad se puede ubicar la pieza fundida para operaciones CNC y si la estrategia de inspección propuesta captura las características funcionales importantes.
Esa información debería incorporarse a la planificación de la producción.
Si una región requiere repetidamente un ajuste excesivo del mecanizado, se debe revisar el diseño o margen de fundición subyacente. Si la sujeción del trabajo es inestable, es posible que sea necesario considerar características de ubicación adicionales. Si el mecanizado expone discontinuidades internas recurrentes en la misma ubicación, la relación entre las condiciones de fundición y la geometría de la pieza merece investigación.
El objetivo es convertir las lecciones de la producción temprana en un proceso de fabricación repetible en lugar de depender indefinidamente de la compensación del operador.
El diseño de accesorios, los programas de mecanizado, los planes de inspección y los criterios de fundición entrantes se pueden perfeccionar en función de observaciones de fabricación reales.
Este circuito de retroalimentación es particularmente valioso para el aluminio fundido porque el componente pasa por varias transformaciones antes de convertirse en una pieza terminada de precisión.
Por lo tanto, la experiencia en fabricación debería influir en las revisiones de diseño posteriores. El componente fundido más maduro rara vez es el que simplemente coincide con el modelo CAD original; es aquel cuyo diseño se ha perfeccionado en torno al comportamiento real del proceso sin comprometer su función prevista.
Cómo evaluar una solución de fabricación de aluminio fundido
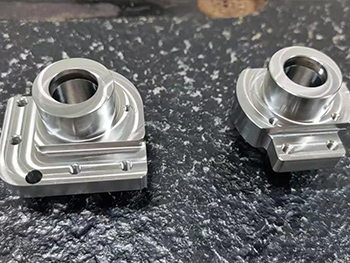
Una solución de fabricación adecuada debe evaluarse según el componente completo y no únicamente según la operación de fundición.
El conocimiento del material es importante porque la selección de la aleación influye tanto en la fundición como en el procesamiento posterior. La capacidad de diseño de fundición es importante porque el espesor de la pared, las transiciones, los resaltes y otras características afectan el comportamiento de fabricación.
La capacidad de posprocesamiento adquiere igual importancia cuando el componente contiene superficies de precisión.
Si una carcasa fundida requiere orificios para cojinetes, orificios roscados y caras de montaje controladas, la calidad final depende de cómo se coordinen la fundición y el mecanizado. Un proveedor que comprende sólo una etapa puede tener dificultades para optimizar la ruta completa del proceso.
La capacidad de inspección también debe corresponder a los riesgos reales de los componentes. El fabricante debe comprender qué características deben evaluarse antes del mecanizado y cuáles se verifican mejor en la pieza final.
La comunicación técnica proporciona otra indicación útil de la madurez de fabricación. Si un componente contiene transiciones de pared difíciles, material de mecanizado insuficiente o datos de referencia poco claros, el equipo de ingeniería debería poder identificar estos problemas durante la revisión en lugar de esperar hasta la inspección final.
Por lo tanto, la mejor solución de aluminio fundido no se define simplemente por la capacidad de producir una pieza fundida. Debe proporcionar una ruta controlada desde la materia prima y la geometría cercana a la red mediante mecanizado de precisión y verificación final.
Conclusión
El aluminio fundido proporciona a los diseñadores una flexibilidad geométrica significativa, pero los componentes exitosos requieren más que seleccionar aluminio y elegir un proceso de fundición.
La selección de aleaciones, el espesor de la pared, la geometría, el comportamiento de solidificación, el margen de mecanizado, las tolerancias y el control de calidad influyen en el resultado final. Estos factores se vuelven aún más importantes cuando la fundición contiene interfaces mecanizadas con precisión.
La estrategia de fabricación más sólida divide la responsabilidad entre procesos de forma inteligente.
La fundición debe establecer la compleja geometría cercana a la red que produce de manera efectiva. El mecanizado CNC debe establecer las dimensiones, orificios, caras, roscas e interfaces que requieren mayor precisión funcional. La inspección debe verificar las características que realmente determinan el ensamblaje y el rendimiento.
Este enfoque también mejora las decisiones de diseño. En lugar de exigir la máxima precisión en todo el componente, los ingenieros pueden concentrar la precisión donde crea valor funcional.
Para piezas complejas de aluminio fundido, la coordinación temprana entre fundición, mecanizado e inspección es, por tanto, una de las formas más útiles de mejorar la repetibilidad. Una fundición diseñada teniendo en cuenta la fabricación posterior es más fácil de localizar, más fácil de mecanizar y más fácil de evaluar como componente terminado.
Preguntas frecuentes
¿qué es el aluminio fundido?
El aluminio fundido es aluminio o una aleación de aluminio formada introduciendo metal fundido en un molde y permitiéndole solidificarse en una forma definida. El componente resultante puede permanecer en gran medida fundido o someterse a mecanizado CNC, inspección y acabado superficial cuando se necesitan requisitos funcionales más estrictos.
¿el aluminio fundido es adecuado para componentes de precisión?
Sí, el aluminio fundido se puede utilizar para componentes de precisión cuando la fundición y el posmecanizado se planifican juntos. La fundición puede establecer una geometría compleja cercana a la red, mientras que el mecanizado CNC crea orificios críticos, caras de montaje, roscas y otras características que requieren un control dimensional o geométrico más cercano.
¿se pueden mecanizar piezas de aluminio fundido CNC?
Sí. El mecanizado CNC se utiliza con frecuencia para terminar áreas funcionales de piezas de aluminio fundido. Los diseñadores deben proporcionar un margen de mecanizado adecuado y características de referencia estables para que las superficies críticas puedan producirse de manera consistente sin eliminar material innecesario de áreas no funcionales de la fundición.
¿qué causa los defectos en las piezas de aluminio fundido?
Las condiciones de fundición que involucran flujo de metal, solidificación, preparación de materiales, diseño de moldes y geometría de componentes pueden contribuir a los defectos. La porosidad, el llenado incompleto y la variación dimensional deben evaluarse según dónde ocurren y si afectan la resistencia, el sellado, el mecanizado o el ensamblaje final.
¿Cómo se deben diseñar las piezas de aluminio fundido para el mecanizado?
Las piezas de aluminio fundido destinadas al mecanizado deben incluir suficiente material alrededor de superficies críticas, características de mecanizado accesibles y referencias de localización prácticas. Las tolerancias funcionales deben centrarse en las interfaces terminadas, mientras que la geometría general de fundición debe utilizar requisitos apropiados para el proceso de fundición.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.