
¿qué es una torneadora CNC y cómo produce piezas de precisión?
Hogar
/
Blog
/
¿qué es una torneadora CNC y cómo produce piezas de precisión?
¿qué es una torneadora CNC y cómo produce piezas de precisión?
agosto 19, 2026
Tabla de contenidos
Introducción
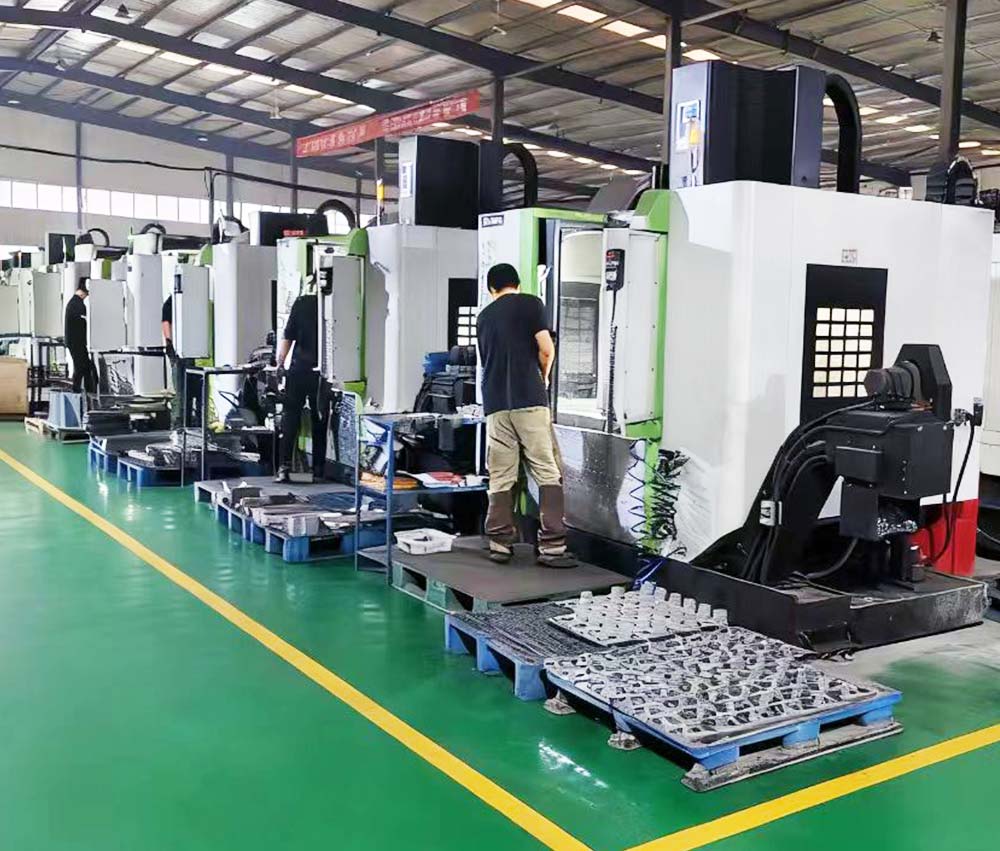
Una máquina de torno CNC es una de las máquinas herramienta más importantes para producir componentes construidos alrededor de un eje de rotación. Se pueden fabricar ejes, pasadores, casquillos, manguitos, rodillos, piezas roscadas, bridas y muchos otros componentes cilíndricos girando una pieza de trabajo mientras las herramientas de corte controladas retiran el material de su superficie.
Lo que diferencia al torno CNC moderno del trabajo manual convencional no es simplemente la automatización. La máquina combina movimiento programado, control del husillo, herramientas, sujeción y parámetros de proceso en un sistema de mecanizado repetible. Una vez que se ha desarrollado un proceso estable, se puede aplicar consistentemente la misma secuencia de operaciones en múltiples piezas de trabajo.
Sin embargo, una máquina de torno CNC no debe verse como una máquina que garantiza automáticamente la precisión. La exactitud de las piezas todavía depende del comportamiento del material, sujeción, herramientas de corte, desgaste de las herramientas, estado de la máquina, efectos térmicos, programación e inspección. Un torno técnicamente avanzado aún puede producir piezas inconsistentes si estos factores están mal controlados.
Para los ingenieros y fabricantes, comprender cómo funciona realmente una máquina de torno CNC facilita el diseño de componentes torneados, seleccionar materiales adecuados, planificar tolerancias y determinar si tornear es el proceso correcto para una pieza en particular.
¿qué es una torneadora CNC?
Una máquina de torno CNC es una máquina herramienta controlada por computadora diseñada principalmente para eliminar material de una pieza de trabajo giratoria. Durante una operación de torneado típica, la pieza de trabajo se sujeta mediante un mandril u otro dispositivo de sujeción y gira alrededor del eje del husillo mientras una herramienta de corte se mueve a lo largo de trayectorias programadas.
Esta relación básica entre la pieza de trabajo giratoria y la herramienta de corte define el girando proceso. Se pueden reducir los diámetros externos, se pueden perforar orificios internos, se pueden mecanizar caras, se pueden producir ranuras y se pueden formar roscas dependiendo de la configuración de las herramientas y la máquina.
El sistema CNC controla los movimientos según instrucciones programadas. En lugar de mover manualmente una herramienta de corte durante toda la operación, el programa de mecanizado define las posiciones de las herramientas, las trayectorias de corte, las condiciones del husillo y los movimientos relacionados.
Esto hace que la máquina de torno CNC sea particularmente adecuada cuando un componente contiene geometría cilíndrica repetible. Una vez que la pieza está correctamente programada y el proceso de fabricación es estable, se pueden producir características importantes según la misma secuencia de mecanizado de una pieza a otra.
El punto importante es que el torneado CNC combina el control digital con el mecanizado físico. El software determina dónde debe moverse la herramienta, pero el resultado final aún depende de cómo interactúa la herramienta de corte con el material real.
¿cómo funciona una máquina de torno CNC?
El ciclo de mecanizado comienza con una pieza de trabajo que se coloca y asegura en la máquina. Dependiendo del componente, el material de partida puede ser una barra, un tubo, una pieza en bruto premecanizada, una forja, una pieza fundida u otra forma de pieza de trabajo adecuada.
Una vez que el material se sujeta correctamente, el husillo hace girar la pieza de trabajo. Las herramientas de corte montadas en una torreta de herramientas o en un sistema de sujeción de herramientas relacionado se ponen en contacto controlado con el material giratorio.
El programa CNC determina el movimiento de la herramienta de corte. Durante el giro externo, la herramienta elimina material del diámetro exterior. Durante el revestimiento, la herramienta se mueve a lo largo del extremo del componente. El taladrado aumenta o termina un diámetro interno, mientras que el ranurado crea características empotradas más estrechas. La rosca requiere un movimiento coordinado entre la posición de la herramienta y la rotación del husillo.
Por lo tanto, una sola máquina de torno CNC puede completar varias operaciones diferentes sin retirar la pieza de trabajo entre cada característica.
Esta capacidad es especialmente valiosa cuando varios diámetros, hombros, ranuras e hilos comparten el mismo eje de rotación. Las características relacionadas con el mecanizado bajo la misma condición de sujeción pueden ayudar a preservar su relación geométrica.
La programación es sólo una etapa de este flujo de trabajo. Se deben establecer compensaciones de herramientas, se debe definir la referencia de la pieza de trabajo, se deben seleccionar las condiciones de corte adecuadas y se debe medir el componente terminado con respecto al dibujo.
Por esta razón, el torneado CNC debe entenderse como un proceso de fabricación controlado y no simplemente como un corte automatizado.
Componentes principales de una máquina de torno CNC
El husillo es fundamental para el funcionamiento de una máquina de torno CNC porque hace girar la pieza de trabajo. El comportamiento del husillo influye en las condiciones de corte, la calidad de la superficie y la estabilidad del proceso de mecanizado.
El mandril u otro dispositivo de sujeción conecta la pieza de trabajo al husillo. Una sujeción confiable es esencial porque el componente debe permanecer colocado de forma segura mientras las fuerzas de corte actúan sobre él. El método seleccionado depende de la geometría de la pieza, el material, la longitud y las superficies disponibles para el agarre.
Una torreta de herramientas permite preparar múltiples herramientas de corte para diferentes operaciones. En lugar de reemplazar manualmente una herramienta para cada paso de mecanizado, la máquina puede indexar la herramienta requerida en su posición de acuerdo con el programa.
Los ejes lineales controlan el movimiento de la herramienta en relación con la pieza de trabajo giratoria. La arquitectura exacta de la máquina puede variar, pero estos movimientos controlados permiten que la herramienta produzca diámetros, longitudes, caras, conos, ranuras y otras características.
El contrapunto u otros sistemas de soporte se pueden utilizar cuando una pieza de trabajo larga requiere estabilidad adicional. Sin un soporte adecuado, un componente delgado puede desviarse durante el mecanizado, afectando las dimensiones y el estado de la superficie.
Los sistemas de gestión de refrigerantes y virutas también contribuyen a la estabilidad del proceso. El mecanizado elimina el material continuamente, por lo que se deben controlar las virutas y gestionar las condiciones de corte para evitar que interfieran con la herramienta, el componente o las operaciones posteriores.
Estos sistemas trabajan juntos. El torneado de precisión rara vez es el resultado de que un componente de la máquina funcione de forma independiente; Proviene del comportamiento coordinado del sistema de mecanizado completo.
¿qué operaciones puede realizar una máquina de torno CNC?
El torneado es la operación principal, pero una máquina de torno CNC puede realizar varios tipos de eliminación de material durante un ciclo de mecanizado completo.
El torneado exterior reduce y da forma a los diámetros exteriores. Puede crear secciones cilíndricas rectas, hombros, conos o perfiles escalonados según el diseño de la pieza.
Las máquinas orientadas hacia el extremo de la pieza de trabajo se utilizan comúnmente para establecer una superficie controlada a partir de la cual se pueden hacer referencia a las dimensiones axiales.
Trabajos de perforación en una abertura interna existente. Puede ampliar el diámetro, mejorar la geometría o producir una característica interna específica. También se puede incorporar perforación a la secuencia de mecanizado donde la configuración de la máquina lo permita.
Las ranuras producen huecos estrechos en superficies externas o internas. Estas características pueden ser necesarias para anillos de retención, elementos de sellado, holgura u otros fines funcionales.
La rosca crea roscas de tornillo según la geometría requerida. Se pueden producir roscas externas e internas según el componente y las herramientas disponibles.
La separación separa un componente completo del material de la barra o divide la pieza de trabajo en una posición definida.
Algunos centros de torneado avanzados agregan herramientas accionadas y ejes controlados adicionales. Esto amplía la gama de características que se pueden producir sin transferir la pieza a una fresadora separada. Sin embargo, si estas capacidades son necesarias debería depender únicamente de la geometría de la pieza y no de la complejidad del equipo.
¿qué piezas se adaptan mejor al mecanizado de tornos CNC?
Naturalmente, un torno CNC se adapta a piezas cuya geometría está organizada alrededor de un eje central.
Los ejes son un ejemplo típico. Pueden contener varios diámetros, hombros, ranuras, roscas e interfaces de cojinete que se pueden producir mientras el componente gira alrededor de una línea central primaria.
Los casquillos y manguitos también se ajustan bien a este proceso porque sus diámetros interno y externo suelen tener una relación importante. Mecanizar estas características bajo configuraciones cuidadosamente planificadas puede soportar una geometría concéntrica.
Los pasadores, espaciadores, acoplamientos, boquillas, rodillos y muchos componentes de tipo brida también pueden ser candidatos importantes para el torneado CNC.
La idoneidad de las piezas no debe juzgarse únicamente por la forma general. La relación entre características es igualmente importante. Un componente que contenga una gran cantidad de bolsillos planos y características repartidas en varias caras puede ser más adecuado para la fresada CNC, incluso si también incluye una sección cilíndrica.
Por el contrario, un componente principalmente cilíndrico con sólo unas pocas características fresadas secundarias puede tratarse mejor como una pieza torneada con mecanizado adicional posterior.
Por lo tanto, una pregunta de diseño útil es: ¿Qué eje controla la mayor parte de la geometría funcional?
Si varias superficies y diámetros importantes comparten un eje de rotación, una máquina de torno CNC suele ser un punto de partida lógico para la planificación del proceso.
Materiales utilizados para el procesamiento de máquinas de torno CNC
El torneado CNC se puede aplicar a muchos metales y plásticos de ingeniería, pero el comportamiento del material tiene un efecto directo en las herramientas y la estrategia del proceso.
Las aleaciones de aluminio se seleccionan con frecuencia cuando son útiles un peso relativamente bajo y una buena maquinabilidad. Se utilizan varios aceros cuando la resistencia, la resistencia al desgaste o el rendimiento estructural son importantes, mientras que los aceros inoxidables son adecuados para muchos componentes que requieren un rendimiento relacionado con la corrosión y propiedades mecánicas particulares.
Los plásticos de ingeniería también se pueden tornear cuando sus características se adaptan a la aplicación final. Sin embargo, no se comportan exactamente como los metales durante el corte y es necesario considerar factores como la rigidez, la generación de calor y la presión de sujeción.
La misma máquina de torno CNC no necesariamente puede utilizar condiciones de corte idénticas para cada material.
El material de la herramienta, la geometría del inserto, la velocidad del husillo, la alimentación, la profundidad de corte y la estrategia del refrigerante pueden cambiar según el material de la pieza de trabajo y el resultado requerido. Más información sobre lo común Materiale de mecanizare CNC puede ayudar a establecer la selección de materiales antes de que comience la planificación detallada del proceso.
La condición del material también puede influir en el comportamiento de giro. Dos componentes con una geometría terminada idéntica pueden requerir estrategias diferentes cuando uno comienza como barra y otro comienza como una pieza en bruto con forma cercana a la red.
Por lo tanto, la decisión sobre el material debería conectar el rendimiento de la pieza con los requisitos de fabricación. Seleccionar un material primero y considerar la maquinabilidad más adelante puede crear dificultades evitables, particularmente cuando el diseño contiene características delgadas, orificios profundos o requisitos de superficie exigentes.
¿qué controla la precisión de la máquina de torno CNC?
La precisión la produce todo el proceso y no sólo el controlador CNC.
En primer lugar, la máquina debe tener suficiente estabilidad mecánica para el componente que se produce. El husillo, las guías, el soporte de herramientas y el posicionamiento del eje contribuyen a que el movimiento programado de forma fiable se convierta en una eliminación real del material.
La sujeción es igualmente importante. Si el componente no se localiza de manera consistente, el mecanizado posterior no puede reproducir de manera confiable la misma geometría. Una sujeción excesiva o inadecuada también puede afectar a determinadas piezas de trabajo, especialmente a componentes relativamente delgados o flexibles.
El estado de la herramienta introduce otra fuente de variación. Los bordes cortantes se desgastan gradualmente a medida que mecanizan el material. El desgaste puede cambiar las fuerzas de corte, las dimensiones y la condición de la superficie, por lo que se debe considerar la vida útil de la herramienta al desarrollar un proceso repetible.
El comportamiento térmico también importa. La pieza de trabajo, la herramienta de corte y la máquina pueden experimentar cambios de temperatura durante el mecanizado. El efecto puede ser pequeño para algunas piezas, pero más importante cuando las dimensiones y las relaciones geométricas están estrechamente controladas.
La propia pieza de trabajo puede desviarse bajo fuerzas de corte. Esto es particularmente relevante para ejes largos y piezas delgadas. Incluso cuando la posición programada de la herramienta es correcta, una pieza de trabajo flexible puede alejarse de la herramienta durante el corte.
Finalmente, la inspección debe ser adecuada a la tolerancia requerida. La precisión es difícil de controlar si el sistema de medición no puede identificar de manera confiable la variación que la fabricación necesita gestionar.
| Factor de precisión | Posible efecto | Consideración del proceso |
|---|---|---|
| Retención de trabajo | Error de posicionamiento o deformación | Utilice una localización estable y una sujeción adecuada |
| Desgaste de herramientas | Deriva dimensional y cambios de acabado | Monitorear el estado y las compensaciones de la herramienta |
| Rigidez de la pieza de trabajo | Deflexión durante el corte | Admite componentes delgados o flexibles |
| Comportamiento material | Diferente respuesta de corte | Ajustar los parámetros de herramientas y mecanizado |
| Condiciones térmicas | Variación dimensional | Mantener un proceso de mecanizado estable |
| Programación | Geometría incorrecta o trayectoria de la herramienta | Verificar programas y configurar referencias |
| Condición del husillo | Corte descontrolado o inestable | Mantener el estado adecuado de la máquina |
| Inspección | Variación del proceso no reconocida | Haga coincidir el método de medición con el requisito |
Esta relación explica por qué dos instalaciones que utilizan equipos similares pueden lograr resultados diferentes. La máquina crea capacidad, pero el control del proceso determina la eficacia con la que se utiliza esa capacidad.
Estrategia de corte y herramienta de máquina herramienta de torno CNC
Las herramientas de corte son la interfaz física entre la máquina de torno CNC y la pieza de trabajo. Su geometría y condición tienen un efecto directo sobre cómo se elimina el material.
Se utilizan diferentes herramientas para torneado, mandrinado, ranurado, roscado y separación externos. La selección de herramientas depende de la característica que se produce, así como del material, la rigidez de la pieza de trabajo y los requisitos de la superficie.
El desbaste y el acabado también deben considerarse por separado.
El desbaste elimina mayores cantidades de material y establece la geometría aproximada. El objetivo principal suele ser la eliminación estable del material dejando suficiente margen para operaciones posteriores.
El acabado utiliza cortes más ligeros y controlados para establecer las dimensiones finales y el estado de la superficie. Separar estos objetivos puede hacer que el proceso sea más fácil de controlar que esperar que una ruta de herramienta logre todo simultáneamente.
Las condiciones de corte también deben reflejar la geometría de la pieza de trabajo. Un componente rígido y grueso puede responder de manera diferente a un eje largo y delgado incluso cuando ambos están hechos del mismo material.
El mecanizado interno introduce consideraciones adicionales porque las herramientas de perforación se extienden dentro de la pieza de trabajo. Cuanto más se extiende una barra perforadora desde su soporte, más importante se vuelve la rigidez. Una estabilidad deficiente puede contribuir a vibraciones, dimensiones inconsistentes y condiciones superficiales inadecuadas.
Por lo tanto, la estrategia de herramientas debe desarrollarse en torno al componente individual en lugar de seleccionarse únicamente según el modelo de máquina.
Torno CNC versus fresado CNC
Tanto el torneado CNC como el fresado CNC utilizan un movimiento programado de la máquina para eliminar el material, pero se acercan a la pieza de trabajo de manera diferente.
En una máquina de torno CNC, la pieza de trabajo normalmente proporciona la rotación primaria mientras que la herramienta de corte se mueve con respecto a ella. Esta disposición produce naturalmente características cilíndricas y rotacionales.
En el fresado CNC, la herramienta de corte suele proporcionar la rotación de corte primaria mientras la pieza de trabajo se mantiene en un dispositivo. Por lo tanto, el fresado se adapta naturalmente a superficies planas, bolsillos, ranuras y geometría prismática compleja.
Ninguno de los procesos es universalmente más preciso ni más avanzado. Su idoneidad depende del diseño de la pieza.
Un eje que contiene varios diámetros concéntricos es naturalmente adecuado para girar. Una carcasa rectangular con bolsillos y patrones de orificios es más adecuada naturalmente para fresar.
Muchos componentes industriales reales combinan ambos tipos de características. En estas situaciones, el fabricante puede utilizar el torneado y el fresado como procesos complementarios en lugar de tratarlos como alternativas.
Por lo tanto, la planificación de la fabricación moderna debería comenzar con la geometría y la función. El objetivo no es elegir la máquina más compleja, sino elegir una ruta de proceso que pueda establecer características importantes de forma precisa y repetible.
Cómo afecta la retención de trabajo a los resultados de los giros CNC
La sujeción a veces se trata como un detalle de configuración secundario, pero tiene una influencia importante en el rendimiento de la máquina de torno CNC.
El componente debe sujetarse con suficiente fuerza para resistir las fuerzas de mecanizado, pero el método de sujeción no debe dañar ni distorsionar innecesariamente la pieza de trabajo.
Las piezas cortas y rígidas a menudo pueden apoyarse eficazmente cerca del mandril. Los componentes largos se comportan de manera diferente porque la sección sin soporte puede flexionarse a medida que las herramientas de corte aplican fuerza.
Por lo tanto, puede ser necesario un soporte adicional para piezas de trabajo esbeltas. El enfoque correcto depende del diámetro, la longitud, el material y las operaciones de mecanizado.
La ubicación de las superficies de agarre también importa.
Si es necesario sujetar una superficie crítica terminada para una operación posterior, el fabricante debe considerar cómo el método de sujeción puede afectar esa superficie. En algunos casos, los márgenes de mecanizado o las superficies de localización alternativas pueden hacer que el proceso sea más estable.
Los diseñadores de piezas pueden mejorar la capacidad de fabricación considerando cómo se mantendrá la pieza en bruto durante cada operación importante.
Un componente que no tiene superficies prácticas de localización o agarre puede resultar difícil de fabricar incluso cuando sus características individuales son sencillas de mecanizar.
Por lo tanto, un buen diseño de torneado CNC considera tanto el acceso de corte como el acceso de sujeción.
Acabado, Tolerancia e Inspección de Superficies
El acabado superficial y la precisión dimensional son requisitos relacionados pero separados.
Un diámetro torneado puede estar dentro de la tolerancia dimensional y al mismo tiempo tener una condición de superficie que no es adecuada para su función prevista. Esto puede ser importante para asientos de cojinetes, áreas de sellado, interfaces deslizantes o superficies terminadas visibles.
La geometría de la herramienta de corte, la alimentación, las condiciones del husillo, el comportamiento del material y la estabilidad de la máquina pueden influir en la superficie producida durante el torneado.
La tolerancia también debe especificarse según la función.
No todas las dimensiones de un componente torneado necesitan el mismo grado de control. El diámetro del rodamiento o el hombro de localización pueden necesitar mucha atención, mientras que una superficie libre no relacionada puede no requerir una precisión equivalente.
La concentricidad y las relaciones relacionadas con el descentramiento pueden ser particularmente importantes en los componentes rotacionales. Cuando varios diámetros funcionales comparten el mismo eje, la fabricación y la inspección deben considerar su relación en lugar de tratar cada diámetro como una medida aislada.
La medición debe planificarse en torno al requisito de dibujo. Los diámetros externos, los orificios internos, las longitudes, las roscas y las relaciones geométricas pueden requerir diferentes enfoques de inspección.
Por lo tanto, un proceso robusto de máquina de torno CNC conecta la estrategia de estirado, mecanizado y método de medición desde el principio en lugar de esperar hasta que la pieza terminada llegue a la inspección final.
Problemas comunes de las máquinas de torno CNC y sus causas
El ruido es uno de los problemas de giro más reconocibles. Aparece cuando se desarrolla vibración entre el sistema de corte y la pieza de trabajo, lo que potencialmente afecta la condición de la superficie y la estabilidad del proceso.
La causa puede implicar herramientas, soporte de piezas de trabajo, condiciones de corte o una combinación de factores. Simplemente cambiar la configuración de una máquina sin identificar la fuente subyacente puede no proporcionar una solución estable.
La variación dimensional puede deberse al desgaste de la herramienta, al movimiento de la pieza de trabajo, a cambios térmicos, a una sujeción inconsistente o a parámetros de proceso inadecuados.
El mal estado de la superficie también puede tener varias causas posibles. Los bordes cortantes pueden deteriorarse, las astillas pueden interferir con el proceso, pueden producirse vibraciones o las condiciones de corte seleccionadas pueden no coincidir con el material y la característica.
Los componentes largos y delgados introducen otro problema común: la deflexión. La herramienta de corte aplica fuerza a la pieza de trabajo giratoria y una sección flexible puede alejarse de su posición prevista.
El control de los chips también puede afectar la estabilidad de la producción. Las virutas deben retirarse de la zona de corte en lugar de acumularse alrededor de la herramienta y la pieza de trabajo.
La lección importante es que los problemas de torneado CNC deben diagnosticarse como problemas de proceso. Ajustar el programa puede ayudar en algunos casos, pero otros casos requieren cambios en las herramientas, la sujeción del trabajo, la preparación del material o la secuencia de operación.
Del giro de los prototipos a la producción repetible
La producción del primer componente torneado aceptable demuestra que el diseño se puede fabricar. No demuestra automáticamente que el proceso esté listo para una producción repetida.
El mecanizado de prototipos es una oportunidad para identificar características sensibles.
Un eje largo puede necesitar soporte adicional. Un orificio interno profundo puede requerir una estrategia de herramienta diferente. Un diámetro particular puede responder notablemente al desgaste de la herramienta, mientras que otra característica puede permanecer estable durante todo el ciclo de mecanizado.
Estas observaciones deben incorporarse al proceso de producción.
Se deben documentar métodos de retención de trabajo estables, selección de herramientas, compensaciones, secuencia de operación y puntos de inspección para que la producción repetida no dependa del redescubrimiento de la misma solución para cada lote.
Esta es una de las ventajas de trabajar con un proveedor integrado de Servicios de torneado CNC. Los requisitos de torneado se pueden considerar junto con las operaciones de mandrinado, roscado, taladrado y mecanizado relacionado cuando el componente requiere más que un simple perfil externo.
La repetibilidad es, en última instancia, una característica del proceso. Los equipos avanzados proporcionan la capacidad, pero la documentación, el control de herramientas, la inspección y la experiencia en fabricación convierten esa capacidad en piezas consistentes.
Cómo determinar si una máquina de torno CNC es adecuada para su pieza
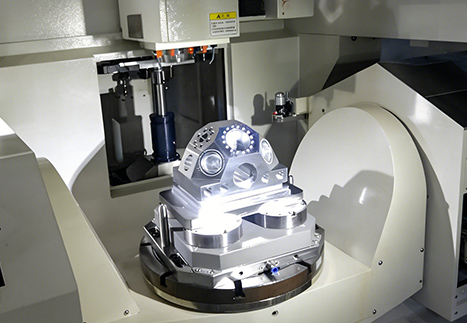
La primera consideración debería ser la geometría.
Si las características más importantes son cilíndricas y están organizadas alrededor de una línea central común, es probable que el torneado CNC sea una buena opción de fabricación. Ejes, manguitos, casquillos, pasadores y componentes rotacionales son ejemplos típicos.
La segunda consideración es la relación de características.
El torneado resulta particularmente útil cuando varios diámetros, hombros o elementos roscados deben mantener una relación controlada alrededor del mismo eje.
También se debe evaluar la longitud y rigidez de las piezas. Los componentes muy largos o delgados aún pueden girarse con éxito, pero el soporte y la planificación del proceso se vuelven más importantes.
Los requisitos de material y superficie también influyen en la decisión. El material debe ser adecuado para la estrategia de mecanizado requerida, mientras que los requisitos dimensionales y superficiales finales deben poder lograrse con una ruta de proceso adecuada.
Finalmente, considere si existe una geometría no rotacional significativa.
Un pequeño número de orificios o planos secundarios no necesariamente hace que un componente no sea apto para tornear. Sin embargo, un diseño dominado por bolsillos, superficies complejas y características en muchas caras puede tratarse de manera más natural como un componente de fresado.
La selección del proceso más eficaz comienza con la pieza terminada y no con el equipo disponible.
Conclusión
Una máquina de torno CNC es mucho más que una versión automatizada de un torno convencional. Combina control programado, rotación del husillo, herramientas de corte, mantenimiento de trabajo y planificación de procesos para fabricar componentes rotativos repetibles.
Su resistencia natural radica en producir ejes, pasadores, casquillos, manguitos, rodillos, componentes roscados y otras piezas cuya importante geometría comparte un eje de rotación.
Sin embargo, la precisión no proviene únicamente del control CNC. El comportamiento del material, el estado de la herramienta, la estabilidad del soporte, la rigidez de la pieza de trabajo, los efectos térmicos y la inspección influyen en el resultado final.
Los ingenieros pueden mejorar los resultados de giro CNC diseñando en torno a la geometría funcional, aplicando tolerancias donde realmente se requieren y considerando cómo se mantendrá y medirá el componente durante la fabricación.
Para los fabricantes, un proceso confiable requiere el mismo enfoque a nivel de sistemas. La programación, las herramientas, la configuración y el control de calidad deben trabajar juntos en lugar de gestionarse como etapas separadas.
Cuando se alinean el diseño de piezas y la planificación de procesos, una máquina de torno CNC puede proporcionar una base estable para producir componentes torneados precisos, repetibles y funcionalmente confiables.
Preguntas frecuentes
¿para qué se utiliza una máquina de torno CNC?
Una máquina de torno CNC se utiliza principalmente para fabricar componentes con geometría rotacional, incluidos ejes, pasadores, casquillos, manguitos, rodillos, bridas y piezas roscadas. La pieza de trabajo gira mientras que las herramientas de corte programadas crean diámetros externos, orificios internos, caras, ranuras y otras características.
¿en qué se diferencia una máquina de torno CNC de un torno manual?
Una máquina de torno CNC sigue instrucciones programadas para controlar el movimiento de la herramienta y las operaciones de mecanizado, mientras que un torno manual depende más directamente de los movimientos controlados por el operador. El control CNC es particularmente útil cuando la misma geometría debe reproducirse consistentemente en múltiples componentes.
¿qué materiales puede procesar una máquina de torno CNC?
Una máquina de torno CNC puede procesar muchos metales y plásticos de ingeniería cuando se seleccionan las condiciones adecuadas de corte y herramientas. Las propiedades del material influyen en las condiciones del husillo, la alimentación, la geometría de la herramienta, el soporte de trabajo y la gestión del calor, por lo que se debe desarrollar la estrategia de mecanizado para el material real de la pieza de trabajo.
¿qué piezas se adaptan mejor a una máquina de torno CNC?
Son especialmente adecuadas piezas con geometría cilíndrica y características dispuestas alrededor de un eje de rotación común. Los ejemplos típicos incluyen ejes, casquillos, manguitos, pasadores, rodillos y componentes roscados. Las piezas dominadas por superficies planas, bolsillos y geometría de múltiples caras pueden requerir más operaciones de fresado.
¿qué afecta la precisión de la máquina de torno CNC?
La precisión de la máquina de torno CNC depende del estado de la máquina, el mantenimiento, el desgaste de las herramientas de corte, el comportamiento del material, la rigidez de la pieza de trabajo, las condiciones térmicas, la programación y la inspección. Un proceso estable controla estos factores juntos en lugar de depender únicamente de la posición programada de la herramienta para lograr dimensiones consistentes.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.