
Trends bei der Bearbeitung von Automobilteilen 2026: Präzision, Materialien und Qualität
Zuhause
/
Blog
/
Trends bei der Bearbeitung von Automobilteilen 2026: Präzision, Materialien und Qualität
Trends bei der Bearbeitung von Automobilteilen 2026: Präzision, Materialien und Qualität
19. August 2026
Inhaltsverzeichnis
Einleitung
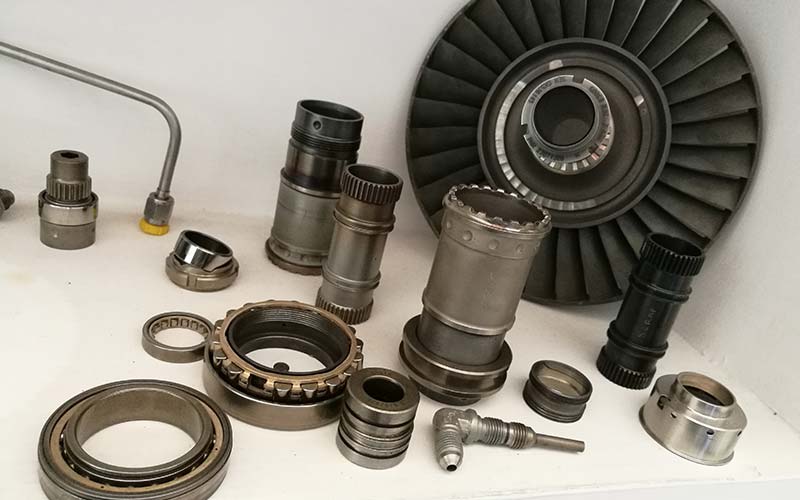
Die Automobilteilbearbeitung geht über die Vorstellung hinaus, dass CNC-Geräte nur eine Zeichnung genau wiedergeben müssen, 2026 hängt eine stärkere Bearbeitungsstrategie zunehmend davon ab, wie effektiv Teiledesign, Materialverhalten, Prozessstabilität, Inspektion und Produktionswiederholbarkeit miteinander verbunden sind.
Automobilkomponenten kombinieren oft mehrere schwierige Fertigungsanforderungen innerhalb eines Teils Ein Gehäuse kann große Hohlräume zusammen mit Präzisionsbohrungen und Dichtflächen enthalten Eine Welle benötigt möglicherweise kontrollierte Durchmesser, Schultern, Nuten und Gewinde um dieselbe Drehachse Halterungen und Strukturkomponenten können dünne Wände, komplexe Lochmuster und mehrere bearbeitete Montageschnittstellen kombinieren.
Diese Teile werden nicht zuverlässig, nur weil sie mit modernen CNC-Geräten hergestellt werden Werkzeugverschleiß, Arbeitshaltung, thermische Bedingungen, Materialvariation und Setup-Änderungen können alle die fertige Geometrie beeinflussen.
Aus diesem Grund sollte die Bearbeitung von Automobilteilen als Problem der Prozesssteuerung und nicht nur als Schneidproblem angegangen werden. Hersteller müssen ermitteln, welche Merkmale die Funktion beeinflussen, welcher Prozess diese Merkmale festlegen sollte und wie die Ergebnisse während der gesamten Produktion überprüft werden.
Mehrere Bearbeitungstrends werden für diesen Ansatz besonders relevant, darunter eine bewusstere Materialauswahl, mehrachsige Verarbeitung, reduzierte Aufbauten, prozessbegleitende Messung, bessere DFM-Kommunikation und eine engere Integration zwischen Dreh-, Fräs- und Sekundärbetrieb.
Warum die Bearbeitung von Automobilteilen eine starke Prozesskontrolle erfordert
Automobilkomponenten werden häufig im Rahmen größerer mechanischer Systeme hergestellt, sodass einzelne Abmessungen selten isoliert existieren.
Eine Bohrung muss möglicherweise mit einer anderen Welle ausgerichtet werden Eine Montagefläche kann die Position einer verbundenen Baugruppe steuern Ein Lochmuster kann bestimmen, ob mehrere Komponenten ohne Störungen zusammengebaut werden können Eine Dichtfläche muss die für einen zuverlässigen Kontakt erforderliche Geometrie beibehalten.
Dies bedeutet, dass die wahre Bearbeitungsanforderung oft eher eine Beziehung zwischen Merkmalen als eine einzelne Dimension ist.
Eine Komponente kann technisch gesehen mehrere unabhängige Maßtoleranzen erfüllen und dennoch ein Montageproblem verursachen, wenn die geometrische Beziehung zwischen diesen Merkmalen falsch ist.
Die Kfz-Teilbearbeitung profitiert daher von einem dreischichtigen Steuerungsmodell.
Die erste Schicht ist Designstabilität Funktionale Datumsangaben, Toleranzen und Oberflächenanforderungen sollten klar beschreiben, worauf es eigentlich ankommt.
Die zweite Schicht ist die Prozessstabilität Vorrichtungen, Werkzeuge, Bearbeitungsabläufe und Maschinenreferenzen sollten diese Anforderungen konsequent reproduzieren.
Die dritte Schicht ist die Verifikationsstabilität Inspektionsmethoden müssen zuverlässig dieselben Merkmale messen, die der Konstruktions - und Herstellungsprozess zu kontrollieren versucht.
Wenn eine dieser drei Schichten schwach ist, kann eine größere Maschinenfähigkeit allein das Problem möglicherweise nicht lösen.
CNC-Technologie bleibt die Grundlage der Bearbeitung von Automobilteilen
Die moderne Automobilbearbeitung ist stark auf computergesteuerte Geräte angewiesen, da eine wiederholte Produktion eine gleichmäßige Bewegung und Prozessausführung erfordert.
Computer-Numerische Steuerung Programmierte Anweisungen zur Steuerung von Werkzeugmaschinen verwendet, während moderne CNC-Ausrüstung Funktionen wie Fräsen, Bohren, Gewindeschneiden und Drehen je nach Maschinenkonfiguration kombinieren kann.
Die Programmierung definiert jedoch nur den beabsichtigten Werkzeugweg.
Die tatsächliche Materialentfernung wird immer noch durch Schneidkräfte, Schneidgeometrie, Werkstücksteifigkeit, Stabilität der Vorrichtungen und Werkzeugzustand beeinflusst. Diese physikalischen Variablen erklären, warum zwei Programme, die in der Simulation korrekt erscheinen, unterschiedliche Fertigungsergebnisse liefern können, wenn die Prozessbedingungen nicht gleichwertig sind.
Die Bearbeitung von Automobilteilen sollte daher die CNC-Steuerung als Grundlage für die Wiederholbarkeit nutzen und gleichzeitig die mechanischen Variablen um sie herum weiterhin verwalten.
Der ausgereifteste Bearbeitungsprozess ist nicht einfach der mit dem fortschrittlichsten Programm Es ist derjenige, der programmierte Bewegung konsequent in verifizierte Funktionsgeometrie umwandelt.
Die Materialauswahl wird enger mit der Bearbeitungsstrategie verknüpft
Materialentscheidungen haben großen Einfluss auf die Bearbeitung von Automobilteilen.
Aluminiumlegierungen können dort ausgewählt werden, wo es auf die Reduzierung der Bauteilmasse und die Aufrechterhaltung der Bearbeitbarkeit ankommt Stähle und legierte Stähle können Bauteile tragen, die Festigkeit, Verschleißfestigkeit oder strukturelle Leistung erfordern Edelstahl kann geeignet sein, wenn korrosionsbedingte Leistung wichtig ist, während Gusseisen und Aluminiumguss praktische Beinahe-Netzformen für größere Gehäuse und Strukturteile bieten können.
Jedes Material verhält sich beim Schneiden unterschiedlich.
Werkzeugverschleiß, Spanbildung, thermisches Verhalten und Werkstücksteifigkeit können sich zwischen den Materialien erheblich verändern, das heißt, die gleiche Bearbeitungsstrategie sollte nicht automatisch von einem Material auf ein anderes übertragen werden.
Auch das Gießen und Schmieden verändert den Ausgangszustand eines Bauteils.
Ein bearbeiteter Knüppel bietet oft vorhersehbare anfängliche Referenzflächen. Ein gegossener oder geschmiedeter Rohling kann vor Beginn der Bearbeitung größere Dimensionsschwankungen aufweisen, sodass das Lokalisieren von Oberflächen und die Bearbeitungszugabe wichtiger werden.
Eine der nützlichsten Entwicklungen in der Automobilteilbearbeitung ist daher die Verlagerung von der Auswahl von Materialien nur für die Endleistung hin zur gemeinsamen Bewertung von Material und Prozess.
Die Frage lautet nicht einfach “Welches Material kann diese Funktion erfüllen?” sondern auch, “Wie wird sich dieses Material bei jedem Vorgang verhalten, der zur Festlegung der endgültigen Geometrie erforderlich ist?”
Dieser Unterschied verbessert sowohl DFM-Entscheidungen als auch die Prozessplanung.
Leichte Komponenten machen Wandstabilität wichtiger
Die Reduzierung unnötigen Materials kann die Komponenteneffizienz verbessern, aber die leichte Geometrie stellt zusätzliche Bearbeitungsherausforderungen dar.
Dünne Wände haben eine geringere Steifigkeit als schwere Abschnitte, da umgebendes Material entfernt wird, können Schnittkräfte die verbleibende Wand leicht von ihrer Nennposition wegdrücken.
Die Wand kann sich dann nach dem Durchlaufen des Werkzeugs erneut bewegen.
Dies kann sich auf die Dicke, Ebenheit und die Beziehung zwischen angrenzenden Oberflächen auswirken. Das Problem kann deutlicher werden, wenn dünne Abschnitte mit tiefen Hohlräumen oder großen, nicht unterstützten Bereichen kombiniert werden.
Bei der Bearbeitung von Automobilteilen muss daher der Materialentfernungsablauf sorgfältig geprüft werden.
Es kann ein starkes Vorschleifen durchgeführt werden, während mehr Trägermaterial zurückbleibt. Die Endbearbeitung kann dann abgeschlossen werden, nachdem der Großteil des Materials im Rahmen einer stabileren Schneidstrategie entfernt wurde.
Auch die Werkzeugrichtung ist wichtig.
Die Annäherung an dasselbe dünne Merkmal aus verschiedenen Richtungen kann unterschiedliche Belastungsbedingungen erzeugen Beim Vorrichtungsdesign müssen möglicherweise Bereiche unterstützt werden, die sich sonst unter Schnittkräften bewegen würden.
Das Designteam kann einen Beitrag leisten, indem es unnötige Dünnschnitte vermeidet und Rippen oder strukturelle Übergänge einbaut, bei denen tatsächlich Steifigkeit erforderlich ist.
Die Leichtgewichtung ist daher nicht nur ein materielles Problem, sondern auch ein Problem der Geometrie und Prozesskontrolle.
Die Bearbeitung mehrerer Achsen ist für komplexe Geometrien immer wertvoller
Automobilkomponenten weisen häufig auf mehreren Seiten Merkmale auf.
Ein Gehäuse kann Bohrungen, Befestigungslöcher, Taschen und Dichtflächen umfassen, die über mehrere Ausrichtungen verteilt sind. Die Herstellung jeder Gruppe von Merkmalen durch separate manuelle Aufbauten kann die Prozesskomplexität erhöhen.
Die mehrachsige Bearbeitung kann den Werkzeugzugang aus weiteren Richtungen ermöglichen, während die Komponente in einem kontrollierten Aufbau verbleibt.
Dies kann besonders nützlich sein, wenn mehrere wichtige Merkmale starke Positionsbeziehungen aufweisen.
Die Verringerung der Häufigkeit, mit der das Werkstück entfernt und verlegt werden muss, bedeutet weniger Möglichkeiten, die Referenzgeometrie falsch wiederherzustellen.
Die Mehrachsenbearbeitung sollte jedoch nicht als automatisch überlegen angesehen werden.
Ein Bauteil, das mit einfacheren Geräten zuverlässig produziert werden kann, wird nicht allein dadurch besser, dass zusätzliche Achsen verwendet werden.
Der eigentliche Vorteil entsteht, wenn die Mehrachsenfähigkeit unnötige Aufbauten reduziert, den Zugriff verbessert oder es ermöglicht, dass kritische Funktionen im gleichen Bearbeitungszustand referenziert bleiben.
Apex CNC-Bearbeitungsdienstleistungen Fräsen, Drehen und Mehrachsenbearbeitung für komplexe und hochpräzise Bauteile, einschließlich Automobilanwendungen, umfassen.
Die Prozesswahl sollte dennoch mit der Teilegeometrie und den funktionalen Anforderungen beginnen.
CNC-Drehen bleibt für rotierende Automobilkomponenten von entscheidender Bedeutung
Viele Automobilkomponenten eignen sich von Natur aus für das CNC-Drehen, da ihre Funktionsgeometrie um eine Mittelachse herum organisiert ist.
Wellen, Buchsen, Hülsen, Riemenscheiben, Stifte und andere Rotationskomponenten können mehrere Durchmesser, Schultern, Rillen, Bohrungen und Gewindebereiche enthalten, die eine kontrollierte Beziehung aufrechterhalten müssen.
Durch Drehen können viele dieser Merkmale hergestellt werden, während sich die Komponente um eine primäre Spindelachse dreht.
Dies kann konsistente konzentrische Beziehungen unterstützen, wenn der Bearbeitungsablauf korrekt geplant ist.
Die Bearbeitung von Automobilteilen wird anspruchsvoller, wenn gedrehte Komponenten lang oder schlank sind. Schneidkräfte können dazu führen, dass sich das Werkstück auslenkt, insbesondere wenn die Länge ohne Stütze zunimmt.
Workholding und Support werden daher Teil der Dimensionsstrategie.
Der Werkzeugzustand muss ebenfalls überwacht werden, da ein allmählicher Verschleiß Durchmesser und Oberflächenbeschaffenheit während eines Produktionslaufs beeinflussen kann.
Apex CNC-Drehdienste Drehen, Vorlegen, Nuten, Bohren, Reiben, Bohren und Gewinde von Abdeckungen mit Automobilanwendungen wie Wellen, Buchsen, Riemenscheiben und zugehörigen Präzisionskomponenten.
Bei diesen Komponenten sollte das Drehen um funktionale Achsen herum geplant werden und nicht als Ansammlung unabhängiger Durchmesserschnitte behandelt werden.
Weniger Setups können die geometrische Konsistenz verbessern
Immer dann, wenn ein Bauteil zur Bearbeitung geortet und gehalten werden muss, ist eine Einrichtung erforderlich.
Komplexe Automobilteile erfordern möglicherweise mehrere Ausrichtungen, aber jede zusätzliche Einrichtung führt zu einer anderen Referenzbedingung.
Dies ist wichtig, da Präzisionsbeziehungen Setup-Grenzen überschreiten können.
Angenommen, eine Bohrung wird in einer Ausrichtung bearbeitet und eine Montagefläche wird nach der Neupositionierung des Teils fertiggestellt. Die endgültige Beziehung zwischen diesen Merkmalen hängt nicht nur von der Maschinengenauigkeit ab, sondern auch davon, wie genau das Bauteil verschoben wurde.
Die Bearbeitung von Automobilteilen profitiert zunehmend davon, dass ermittelt wird, welche kritischen Merkmale wann immer möglich innerhalb desselben Aufbaus hergestellt werden sollten.
Das bedeutet nicht, die Anzahl der Einrichtungsgegenstände um jeden Preis zu minimieren.
Einige Geometrien erfordern tatsächlich mehrere Vorgänge und Ausrichtungen. Eine erzwungene Einzelaufstellungslösung kann zu schlechtem Werkzeugzugang oder instabilen Bearbeitungsbedingungen führen.
Das bessere Ziel ist eine sinnvolle Setup-Reduktion.
Merkmale mit starken funktionalen Beziehungen sollten nach Möglichkeit zusammenbleiben, während unkritische Merkmale mit geringerem Risiko auf spätere Vorgänge verteilt werden können.
Eine nützliche DFM-Überprüfung kann häufig kleine Designänderungen identifizieren, die die Einrichtungsstrategie vor Produktionsbeginn vereinfachen.
Die Einhaltung von Arbeiten hat einen direkten Einfluss auf die Präzision
Fortschrittliche Bearbeitungsgeräte können instabile Arbeitshaltungen nicht ausgleichen.
Vorrichtungen stellen die Beziehung zwischen Bauteil und Maschinenkoordinatensystem her, ändert sich diese Beziehung während der Bearbeitung, kann sich die fertige Geometrie ändern, selbst wenn die programmierte Werkzeugbewegung korrekt bleibt.
Automobilkomponenten können schwierige Arbeitshaltungsverhältnisse schaffen, da sie häufig unregelmäßige Gussflächen, Dünnschnitte und mehrere fertige Schnittstellen kombinieren.
Eine Vorrichtung muss das Werkstück sicher genug halten, um Schnittkräften standzuhalten und gleichzeitig unnötige Verformungen zu vermeiden.
Diese Balance ist besonders bei dünnen Aluminiumteilen oder anderen flexiblen Geometrien wichtig.
Übermäßiges Klemmen kann die Form des Bauteils vorübergehend verändern, Das Teil kann im zurückgehaltenen Zustand korrekt erscheinen und sich dann nach dem Lösen bewegen.
Ebenso wichtig sind wiederholbare Ortungsflächen.
Gegossene und geschmiedete Rohlinge erfordern möglicherweise sorgfältig ausgewählte Anfangsdaten, da ihre unbearbeitete Geometrie mehr Variationen aufweist als fertige CNC-Oberflächen.
Sobald die ersten gesteuerten Oberflächen erstellt wurden, können spätere Vorgänge diese Merkmale zuverlässiger referenzieren.
Bei der Bearbeitung von Automobilteilen sollte die Konstruktion von Vorrichtungen daher als Teil der Verfahrenstechnik betrachtet werden und nicht nur als Vorbereitungsschritt, der an der Maschine durchgeführt wird.
Die Toleranzstrategie sollte einem funktionalen Risiko folgen
Eines der wichtigsten Prinzipien in der Automobilbearbeitung ist, dass nicht jede Dimension das gleiche Maß an Kontrolle erhalten sollte.
Eine Lagerbohrung und eine funktionslose Außenfläche dienen ganz unterschiedlichen Zwecken.
Wenn die Bohrung die Bewegung oder Montage steuert, kann sich die Variation direkt auf die Leistung auswirken. Die Außenfläche kann eine wesentlich größere Variation ermöglichen, ohne die Funktion des Teils zu ändern.
Präzision sollte daher dort konzentriert werden, wo es darauf ankommt.
Dies erleichtert die Interpretation von Zeichnungen und gibt Fertigungsingenieuren eine größere Flexibilität bei der Planung unkritischer Merkmale.
Auch geometrische Beziehungen verdienen Aufmerksamkeit.
Position, Ebenheit, Senkrechtheit, Auslauf und andere Eigenschaften können die Komponentenfunktion besser beschreiben als unabhängige lineare Dimensionen allein.
Beispielsweise kann der Durchmesser eines Lochs akzeptabel sein, das Teil kann sich jedoch immer noch nicht zusammenbauen, wenn das Loch relativ zum Funktionsdatum nicht richtig positioniert ist.
Ein guter Bearbeitungsplan für Automobilteile beginnt mit der Identifizierung dieser Zusammenhänge, bevor Maschinen, Vorrichtungen und Inspektionsgeräte ausgewählt werden.
Die restriktivste Toleranz sollte einen funktionalen Grund haben.
Thermische Stabilität verdient größere Aufmerksamkeit
Wärme wird erzeugt, wenn Schneidwerkzeuge Material entfernen.
Werkzeug, Bauteil und Maschinenstruktur können alle Temperaturänderungen während der Bearbeitung erfahren, da sich Materialien ausdehnen und mit der Temperatur zusammenziehen, können diese Änderungen die Dimensionsergebnisse beeinflussen.
Der Effekt hängt von der Teilgröße, dem Material, der Bearbeitungsintensität und der erforderlichen Toleranz ab.
Durch starkes Schruppen können andere thermische Bedingungen als durch leichtes Finishing eingeführt werden. Lange Bearbeitungszyklen können auch ein anderes Temperaturprofil als kurze Vorgänge erzeugen.
Bei anspruchsvoller Bearbeitung von Automobilteilen kann die Prozesssequenz dabei helfen, diese Effekte zu bewältigen.
Rauhen und Veredeln dürfen getrennt werden, anstatt jede Oberfläche sofort auf die endgültige Größe fertigzustellen Kritische Abmessungen können unter stabileren Bedingungen festgelegt werden, nachdem bereits eine starke Materialentfernung stattgefunden hat.
Auch der Messzeitpunkt ist relevant.
Ein unmittelbar nach intensiver Bearbeitung gemessenes Bauteil befindet sich möglicherweise nicht in genau demselben thermischen Zustand wie ein stabilisiertes Teil.
Das Ziel besteht nicht darin, für jede Komponente ein unnötig kompliziertes Wärmekontrollsystem zu schaffen. Es geht darum, die Temperatur als eine mögliche Variationsquelle zu erkennen und sie zu verwalten, wenn die Zeichnung diese Variation wichtig macht.
Die Oberflächenqualität muss mit der Komponentenfunktion verknüpft sein
Oberflächenbeschaffenheit und Maßtoleranz beschreiben unterschiedliche Eigenschaften.
Ein Wellendurchmesser kann seine Größenanforderungen erfüllen und dennoch eine ungeeignete Oberfläche für ein Lager oder eine Dichtungsschnittstelle aufweisen.
Ebenso erfüllt ein optisch glattes Bauteil möglicherweise nicht die für die Montage erforderlichen Maßbeziehungen.
Die Bearbeitung von Automobilteilen erfordert daher selektive Oberflächenspezifikationen.
Sitzbänke, Dichtflächen, Gleitflächen und andere funktionelle Schnittstellen können kontrollierte Oberflächen rechtfertigen Eine verdeckte Freifläche bedarf möglicherweise nicht der gleichen Aufmerksamkeit.
Die Geometrie des Schneidwerkzeugs, die Vorschubform, das Material, die Maschinenstabilität und der Werkzeugverschleiß können alle die resultierende Oberfläche beeinflussen.
Sekundärprozesse können erforderlich sein, wenn die Primärbearbeitung die Endanforderung nicht effizient erzeugen kann.
Das Schleifen kann für ausgewählte Oberflächen geeignet sein, die eine zusätzliche Maß- oder Endkontrolle erfordern. Entgraten und Kantenveredelung können auch dort wichtig sein, wo sich kreuzende Löcher, Schlitze oder bearbeitete Grenzen Grate erzeugen.
Vor Beginn der Bearbeitung sollten Oberflächenanforderungen geplant werden, damit eine angemessene Materialzugabe und Verarbeitungssequenz festgelegt werden kann.
Die Inspektion im Prozess ist wertvoller als die Inspektion nur am Ende
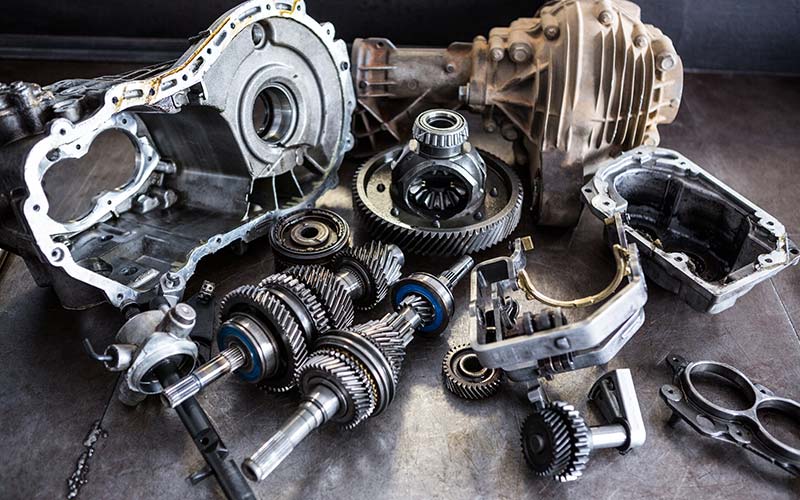
Die Endkontrolle bleibt wichtig, aber wenn man sich ausschließlich auf die Messung am Ende des Prozesses verlässt, bedeutet dies, dass Schwankungen erst entdeckt werden, nachdem die Komponente fertiggestellt ist.
Die In-Process-Inspektion liefert früheres Feedback.
Ein kritischer Durchmesser kann überprüft werden, bevor mehrere spätere Operationen durchgeführt werden. Eine Positionierungsoberfläche kann überprüft werden, bevor sie zur Referenz für zusätzliche Merkmale wird.
Dadurch können Fertigungsteams Probleme identifizieren, die näher am Betrieb liegen, wo sie entstehen.
Werkzeugverschleiß ist ein gutes Beispiel.
Wenn sich ein Durchmesser allmählich in Richtung der Kante seines Toleranzbereichs bewegt, kann eine Zwischenprüfung den Trend aufdecken, bevor fertige Teile inakzeptabel werden.
Das gleiche Prinzip gilt für Vorrichtungswechsel oder Prozessdrift.
Dieser Ansatz verändert die Rolle der Messung.
Inspektion ist nicht mehr nur eine Methode, um akzeptable Teile von inakzeptablen zu trennen. Es wird zu einer Quelle für Herstellungsinformationen.
Für die Automobilteilbearbeitung ist diese Rückkopplungsschleife besonders wertvoll, da die wiederholte Produktion selbst kleine systematische Prozessprobleme verstärkt.
Rückverfolgbarkeit und Prozessdokumentationsunterstützung Wiederholte Produktion
Die Prototypenfertigung kann stark von der Aufmerksamkeit erfahrener Maschinisten abhängen Die Fertigungsbearbeitung benötigt ein wiederholbareres System.
Die erfolgreichen Bedingungen, die zur Herstellung früher Teile verwendet wurden, sollten daher erfasst werden.
Materialspezifikationen, Programmrevisionen, Vorrichtungsbedingungen, Werkzeugstrategie und Inspektionsanforderungen sollten so kontrolliert werden, dass die zukünftige Produktion derselben Fertigungslogik folgt.
Dies bedeutet nicht, dass das Urteil des Bedieners aufgehoben wird.
Erfahrene Maschinisten bleiben wichtig, wenn sie abnormales Schneidverhalten, Werkzeugprobleme und andere praktische Bedingungen erkennen, die aus Dokumenten allein möglicherweise nicht offensichtlich sind.
Ziel ist es, zu verhindern, dass wichtiges Prozesswissen nur im Gedächtnis vorhanden ist.
Wenn ein Bediener weiß, dass eine bestimmte dünne Wand eine bestimmte Endbearbeitungssequenz erfordert, diese Informationen jedoch nicht in den Standardprozess einfließen, hängt die Wiederholbarkeit zu stark vom Einzelnen ab.
Die Bearbeitung von Automobilteilen wird robuster, wenn praktische Erfahrungen in Fertigungsstandards umgewandelt werden, die im Laufe der Zeit befolgt und verbessert werden können.
DFM wird wichtiger, bevor mit der Bearbeitung begonnen wird
Design für Herstellbarkeit kann Bearbeitungsprobleme lösen, bevor sie die Maschine erreichen.
Kleine Änderungen in der Geometrie können einen großen Einfluss auf die Prozesskomplexität haben.
Ein unnötiger kleiner Innenradius kann die Verwendung eines kleineren, weniger starren Werkzeugs erzwingen. Ein tiefer, schmaler Hohlraum kann die Werkzeugausdehnung und das Vibrationsrisiko erhöhen. Ein kleines Loch auf einer ansonsten ungenutzten Fläche kann zu einem zusätzlichen Aufbau führen.
Dünne Wände, unzugängliche Merkmale und unklare Daten können ähnliche Probleme verursachen.
Das Ziel von DFM besteht nicht darin, jede Automobilkomponente zu vereinfachen.
Funktionale Komplexität sollte bestehen bleiben, wenn das Produkt dies erfordert.
Ziel ist es, die notwendige Komplexität von der Herstellungsschwierigkeit zu trennen, die keinen funktionalen Mehrwert bietet.
Eine starke DFM-Überprüfung berücksichtigt gleichzeitig den Werkzeugzugang, die Arbeitshaltung, die Toleranzbeziehungen, die Oberflächenbeschaffenheit und die Inspektion.
Dadurch wird auch die Kommunikation zwischen Design - und Produktionsteams verbessert.
Anstatt zu entdecken, dass eine Funktion erst nach Beginn der Programmierung oder Einrichtung schwierig ist, können Hersteller das Risiko erkennen, während die Geometrie noch relativ einfach zu ändern ist.
Gegossene und geschmiedete Rohlinge benötigen eine andere Bearbeitungsstrategie
Viele Automobilteile beginnen nicht als rechteckiger Knüppel oder runder Stab.
Gussteile und Schmiedeteile können vor Beginn der CNC-Bearbeitung eine netznahe Geometrie erzeugen, wodurch die Menge des zu entfernenden Materials reduziert werden kann und komplexe Formen in das Ausgangskomponente integriert werden können.
Nahezu netznahe Rohlinge stellen jedoch unterschiedliche Bearbeitungsherausforderungen dar.
Anfangsflächen können größere Variation aufweisen als fertige CNC-Geometrie Bearbeitungszulage muss um kritische Bereiche ausreichend sein, während Lokalisierungsstrategien den Zustand des Startrohlings berücksichtigen müssen.
Die ersten Operationen werden besonders wichtig, da sie die kontrollierten Oberflächen festlegen, die von nachfolgenden Aufbauten verwendet werden.
Wenn die anfängliche Datumsstrategie instabil ist, können spätere Präzisionsoperationen diese Instabilität reproduzieren, anstatt sie zu korrigieren.
Die Bearbeitung von Automobilteilen muss daher Guss, Schmiedearbeiten und CNC-Verarbeitung als zusammenhängende Phasen behandeln.
Konstrukteure sollten erkennen, welche Geometrie aus dem Near-Net-Prozess stammt und welche Abmessungen letztendlich durch Bearbeitung festgelegt werden.
Zeichnungen und Prozessplanung werden dadurch kohärenter.
Zur Entwicklung des Prozesses sollten Prototypen von Automobilteilen verwendet werden
Die Prototypenbearbeitung bietet mehr als nur eine physische Komponente zur Bewertung.
Es liefert Herstellungsnachweise.
Frühe Teile können Aufschluss darüber geben, ob der gewählte Fräser zuverlässig einen tiefen Hohlraum erreicht, ob ein dünnes Merkmal stabil bleibt, ob die Vorrichtung ausreichend Halt bietet und ob die gewählte Inspektionsstrategie die wichtigen Abmessungen messen kann.
Diese Beobachtungen sollten erfasst werden, bevor das Produktionsvolumen steigt.
Wenn ein Merkmal wiederholt angepasst werden muss, sollte der Prozess überprüft werden, anstatt davon auszugehen, dass die Bediener ihn weiterhin manuell korrigieren.
Das Programm, die Vorrichtung oder sogar das Komponentendesign müssen möglicherweise verfeinert werden.
Die Bearbeitung von Automobilteilen wird stabiler, wenn Prototypenunterricht in die endgültige Produktionsroute integriert wird.
Ein erfolgreicher Prototyp beweist, dass ein Teil hergestellt werden kann.
Ein erfolgreicher Produktionsprozess beweist, dass dieselbe kritische Geometrie wiederholt unter kontrollierten Bedingungen erzeugt werden kann.
Dieser Unterschied ist für die Automobilherstellung von zentraler Bedeutung.
Übergang vom Prototyp zur wiederholten Bearbeitung von Automobilteilen
Die Wiederholungsproduktion führt zu Prozessvariationen, die bei einer kleinen Anzahl von Prototypenteilen möglicherweise nicht sichtbar sind.
Schneidwerkzeuge verschleißen Materialpartien wechseln immer wieder werden Vorrichtungen be - und entladen Die Maschinenbedingungen entwickeln sich während der gesamten erweiterten Produktion.
Der Herstellungsprozess benötigt daher definierte Kontrollen.
Werkzeuglebensdauer und Offsetmanagement sollten für Dimensionen in Betracht gezogen werden, die empfindlich auf den Zustand auf dem neuesten Stand reagieren Vorrichtungen sollten die gleichen Ortungsbeziehungen wiedergeben Die Messhäufigkeit sollte dem Prozessrisiko angemessen sein.
Nicht jedes Merkmal benötigt eine identische Inspektionshäufigkeit.
Merkmale mit einem starken Bezug zur Montage oder Sicherheit verdienen mehr Aufmerksamkeit als die unkritische äußere Geometrie.
Dieser risikobasierte Ansatz kann die Qualitätskontrolle sinnvoller machen.
Die folgende Tabelle fasst mehrere Trends zusammen, die die Bearbeitung von Automobilteilen im Jahr 2026 prägen.
| Bearbeitungsbereich | Hauptherausforderung im verarbeitenden Gewerbe | Prozessrichtung 2026 |
|---|---|---|
| Leichte Geometrie | Dünnwandbewegung | Bewusstere Bearbeitungsabläufe und Unterstützung |
| Komplexe Teile | Mehrfachorientierungen | Verstärkter Einsatz von Mehrachsen-Prozessplanung |
| Enge Beziehungen | Einrichtungsbedingter Fehler | Gruppierung kritischer Funktionen innerhalb stabiler Referenzen |
| Materialvielfalt | Unterschiedliches Schneidverhalten | Materialspezifische Werkzeug - und Prozessparameter |
| Drehkomponenten | Werkzeugverschleiß und Durchbiegung | Stärkere Prozessüberwachung und Unterstützungskontrolle |
| Gegossene und geschmiedete Rohlinge | Startgeometrievariation | Stärkere Datum- und Bearbeitungszulageplanung |
| Oberflächenqualität | Anforderungen an funktionale Schnittstellen | Selektive Endbearbeitung basierend auf der Teilefunktion |
| Wiederholproduktion | Allmähliche Prozessdrift | Mehr In-Process-Messung und Feedback |
| Inspektion | Späte Entdeckung von Problemen | Frühere Überprüfung kritischer Eigenschaften |
| Prozesswissen | Betreiberabhängige Entscheidungen | Bessere Dokumentation bewährter Bearbeitungsmethoden |
Der Gesamttrend ist klar: Die Bearbeitungsqualität hängt zunehmend von der Steuerung des gesamten Produktionswegs ab, anstatt einzelne Schneidvorgänge isoliert zu optimieren.
So bewerten Sie einen Hersteller für die Bearbeitung von Automobilteilen
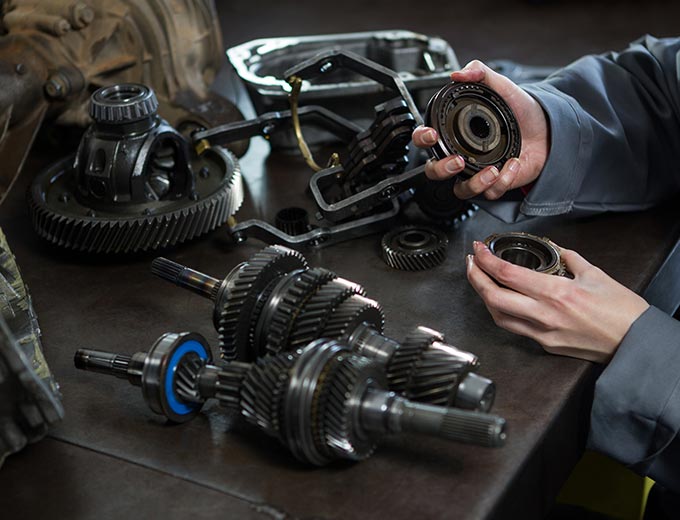
Ein geeigneter Bearbeitungshersteller sollte entsprechend den Anforderungen des Bauteils bewertet werden.
Die Maschinenkapazität ist wichtig, aber die Ausrüstung allein weist keine Prozessfähigkeit auf.
Das Fertigungsteam sollte zunächst technische Zeichnungen, Funktionsdaten, Toleranzbeziehungen und Oberflächenanforderungen verstehen.
Auch die materielle Erfahrung sollte zum Projekt passen.
Die Bearbeitung von Aluminium, Edelstahl, legiertem Stahl, Gusseisen oder nahezu netznahen Gusskomponenten erfordert unterschiedliche Fertigungsüberlegungen.
Die Prozessfähigkeit sollte die Geometrie widerspiegeln.
Gedrehte Komponenten erfordern eine geeignete Dreh- und Bohrfähigkeit, während Gehäuse und Mehrflächenkomponenten möglicherweise gefräst oder mehrachsig bearbeitet werden müssen. Einige Teile können auch nach primären CNC-Vorgängen geschliffen, geschweißt oder zusammengebaut werden müssen.
Die Inspektionsfähigkeit sollte der Zeichnung entsprechen und nicht als generische Qualitätscheckliste behandelt werden.
Ebenso wichtig ist die Fertigungskommunikation.
Wenn das Design einen schwer zu bearbeitenden Hohlraum, eine instabile Wand oder eine Toleranz enthält, die nicht mit der Funktion übereinstimmt, sollte ein erfahrenes Ingenieurteam in der Lage sein, das Problem während der Prozessüberprüfung zu erkennen.
Der nützlichste Lieferant ist daher nicht einfach einer, der eine Probe herstellen kann. Es ist einer, der einen wiederholbaren Herstellungsweg für das Bauteil festlegen kann.
Schlussfolgerung
Die Automobilteilbearbeitung im Jahr 2026 wird zunehmend durch Prozessintegration definiert.
CNC-Maschinen bleiben im Zentrum der Produktion, aber zuverlässige Ergebnisse hängen von mehr als programmierter Bewegung ab Materialverhalten, Teilegeometrie, Vorrichtungsdesign, Werkzeugzustand, thermische Stabilität, Einrichtungsstrategie und Inspektion beeinflussen alle, ob kritische Dimensionen konsistent reproduziert werden können.
Aus dieser Realität folgen mehrere Trends.
Die mehrachsige Bearbeitung ist nützlich, wenn sie unnötige Aufbauten reduziert und Merkmalsbeziehungen schützt Die prozessinterne Messung liefert früheres Feedback zur Bearbeitungsvariation DFM ermöglicht die Korrektur von Fertigungsrisiken vor Produktionsbeginn Eine bessere Dokumentation hilft dabei, Prototypenerfahrung in einen wiederholbaren Produktionsprozess umzuwandeln.
Auch die Material- und Startrohstoffauswahl wird immer enger mit der Bearbeitungsstrategie verknüpft, insbesondere bei Leichtbauteilen und komplexen Guss- oder Schmiedeteilen.
Bei Automobilkomponenten bleibt das wichtigste Prinzip die funktionale Präzision.
Nicht jede Oberfläche benötigt den gleichen Grad an Kontrolle. Die Fertigungsressourcen sollten sich auf die Bohrungen, Montagemerkmale, Dichtungsflächen, Achsen und geometrischen Beziehungen konzentrieren, die bestimmen, wie sich das fertige Bauteil zusammenbaut und funktioniert.
Wenn Design, Bearbeitung und Inspektion der gleichen Funktionslogik folgen, wird die Bearbeitung von Automobilteilen vorhersehbarer und lässt sich bei wiederholter Produktion leichter steuern.
FAQ
Was ist die Bearbeitung von Automobilteilen?
Bei der Bearbeitung von Automobilteilen werden Prozesse wie CNC-Fräsen, Drehen, Bohren, Bohren und Schleifen eingesetzt, um funktionale Fahrzeugkomponenten zu erstellen. Der Prozess konzentriert sich auf die Steuerung von Abmessungen, Geometrie, Oberflächenqualität und Wiederholbarkeit, damit bearbeitete Teile wie vorgesehen zusammengebaut und ausgeführt werden können.
Welche Materialien werden in der Automobilteilebearbeitung verwendet?
Die Bearbeitung von Automobilteilen kann Aluminiumlegierungen, Stähle, rostfreie Stähle, Gusseisen und andere technische Materialien umfassen. Die Materialauswahl hängt von der Komponentenfunktion, der Festigkeit, dem Gewicht, dem Verschleiß und den Umweltanforderungen ab, während die Bearbeitungsstrategie auch das Schneidverhalten und die Dimensionsstabilität widerspiegeln muss.
Warum ist die CNC-Bearbeitung für Automobilteile wichtig?
Die CNC-Bearbeitung bietet eine programmierbare und wiederholbare Kontrolle über Schneidvorgänge und eignet sich daher für komplexe Komponenten mit Präzisionsbohrungen, Löchern, Oberflächen und Rotationsmerkmalen. Eine zuverlässige Automobilproduktion erfordert weiterhin geeignete Werkzeuge, Vorrichtungen, Prozesssteuerung und Inspektion neben CNC-Geräten.
Wie werden Toleranzen bei der Automobilteilbearbeitung kontrolliert?
Die Toleranzkontrolle beginnt mit der Identifizierung funktionskritischer Abmessungen und Daten. Die Hersteller koordinieren dann Bearbeitungsaufbauten, Werkzeuge, Arbeitshaltung und Inspektion um diese Anforderungen herum. Durch die prozessbegleitende Messung können auch Werkzeugverschleiß oder Dimensionsdrift erkannt werden, bevor sich die Variation auf fertige Produktionsteile auswirkt.
Was ist bei der Auswahl eines Automobilbearbeitungslieferanten zu beachten?
Zeichnungsinterpretation, Materialerfahrung, CNC-Fräs - und Drehfähigkeit, Mehrachsenverarbeitung, Workholding-Wissen und Inspektionssysteme bewertenEin starker Lieferant sollte auch DFM-Feedback geben und einen wiederholbaren Prozess entwickeln, anstatt sich nur auf die Herstellung eines akzeptablen Prototyps zu verlassen.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.