
¿qué taller de máquinas de precisión es adecuado para piezas complejas?
Hogar
/
Blog
/
¿qué taller de máquinas de precisión es adecuado para piezas complejas?
¿qué taller de máquinas de precisión es adecuado para piezas complejas?
agosto 19, 2026
Tabla de contenidos
Introducción
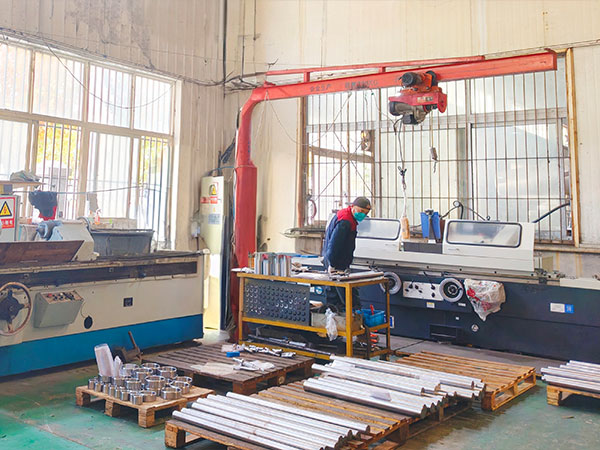
Elegir un taller de máquinas de precisión no es simplemente una cuestión de encontrar una instalación con molinos y tornos CNC. Cuando un componente contiene relaciones dimensionales estrechas, geometría compleja, materiales difíciles u operaciones secundarias múltiples, el resultado de la fabricación depende de la eficacia con la que el taller conecta la interpretación de dibujos, la planificación de procesos, el mantenimiento de trabajos, las herramientas, el mecanizado y la inspección.
Esta distinción se vuelve particularmente importante para piezas personalizadas que contienen orificios de soporte, caras de montaje de precisión, paredes delgadas, cavidades profundas, características roscadas o varias superficies que deben permanecer colocadas con precisión entre sí. Una máquina puede ser capaz de alcanzar todas las características, pero eso no significa automáticamente que el proceso completo pueda reproducir esas relaciones de manera consistente desde el prototipo hasta la producción repetida.
Por lo tanto, un taller de máquinas de precisión confiable necesita equipos más que avanzados. Debe comprender qué características controlan la función del componente, seleccionar métodos de mecanizado en torno a esos requisitos, anticipar fuentes de variación dimensional y utilizar los resultados de la inspección para confirmar que el proceso de fabricación permanece estable. Para los ingenieros y equipos de abastecimiento, evaluar estas capacidades antes de que comience la producción puede reducir la incertidumbre y mejorar la comunicación durante un proyecto de mecanizado.
¿qué es un taller de máquinas de precisión?
A taller mecánico es un entorno de fabricación donde los componentes se producen o modifican utilizando máquinas herramienta y procesos relacionados. Un taller de máquinas de precisión lleva este concepto más allá al concentrarse en componentes donde la precisión dimensional, las relaciones geométricas, la repetibilidad y los requisitos de superficie son particularmente importantes para el ensamblaje terminado.
La palabra precisión no debe interpretarse como una tolerancia universal que se aplica a cada componente. Una carcasa grande puede depender principalmente de la planitud y la posición de varias interfaces de montaje, mientras que un eje más pequeño puede requerir un control cuidadoso del diámetro, el descentramiento y la ubicación de los hombros. Ambas pueden ser piezas de precisión aunque sus dibujos y rutas de fabricación sean muy diferentes.
Por esta razón, un taller de máquinas de precisión debería comenzar interpretando los requisitos funcionales del dibujo en lugar de simplemente buscar la tolerancia numérica más pequeña. El objetivo es comprender qué dimensiones afectan el ajuste, alineación, sellado, movimiento o ensamblaje y luego crear un proceso capaz de controlar esas características de manera consistente.
La interpretación de dibujo es la primera prueba de un taller de máquinas de precisión
Un dibujo técnico comunica mucho más que dimensiones. Los datos, las tolerancias geométricas, los requisitos de superficie, las especificaciones de materiales, los hilos y las notas establecen cómo se espera que funcione el componente terminado, por lo que el equipo de fabricación debe comprender cómo interactúan estos requisitos antes de decidir cómo mecanizar la pieza.
Un taller de máquinas de precisión capaz debería poder distinguir las características críticas de la geometría general. Por ejemplo, un orificio utilizado para localizar un cojinete puede tener una relación funcional más fuerte con una cara de montaje que con un borde exterior no relacionado. Si el mecanizado y la inspección se planifican alrededor de superficies de referencia incorrectas, las dimensiones individuales pueden parecer aceptables mientras el componente completo aún crea un problema de ensamblaje.
Esta es la razón por la que la revisión del dibujo debería realizarse antes de finalizar la programación y la retención de trabajo. Las preguntas sobre datos poco claros, tolerancias innecesariamente restrictivas o acceso difícil a funciones son más fáciles de resolver durante la planificación del proceso que después de que el material ya ha sido mecanizado. Una buena comunicación técnica en esta etapa suele ser un indicador más fuerte de la capacidad de fabricación que la lista de máquinas por sí sola.
La capacidad de la máquina debe coincidir con la geometría de la pieza
Naturalmente, diferentes componentes favorecen diferentes métodos de mecanizado. Los ejes, manguitos, casquillos y otras piezas rotacionales suelen ser muy adecuados para el torneado CNC, mientras que las carcasas, soportes, placas y componentes que contienen bolsillos o superficies complejas pueden depender más del fresado CNC. Muchas piezas de precisión combinan ambos tipos de geometría, requiriendo varias operaciones o estrategias de mecanizado multifunción.
Por lo tanto, un taller de máquinas de precisión fuerte debería seleccionar el equipo según el componente en lugar de intentar forzar cada proyecto a través del mismo tipo de máquina. El mecanizado multieje puede ser particularmente útil cuando es necesario alcanzar varias caras o superficies complejas sin reposicionar repetidamente la pieza de trabajo, pero los ejes adicionales proporcionan valor sólo cuando mejoran el acceso a la herramienta, la estabilidad de la configuración o la consistencia geométrica.
Integrado Servicios de mecanizado CNC puede respaldar proyectos que requieran operaciones de fresado, torneado y multieje dentro de una ruta de fabricación coordinada. La consideración importante es cómo se combinan esos procesos para que la geometría funcional crítica se establezca a partir de referencias estables en lugar de dividirse innecesariamente entre configuraciones no relacionadas.
La experiencia material importa tanto como la precisión de la máquina
El comportamiento del mecanizado de precisión cambia con el material de la pieza de trabajo. Las aleaciones de aluminio, los aceros al carbono, los aceros aleados, los aceros inoxidables, los materiales fundidos y los plásticos de ingeniería difieren en dureza, rigidez, respuesta térmica, formación de virutas y su efecto sobre las herramientas de corte, por lo que los mismos parámetros de mecanizado no pueden transferirse simplemente de un material a otro. otro.
La condición del material también importa. Un componente mecanizado a partir de barras o placas comienza con una condición geométrica diferente a la producida a partir de una pieza fundida o forjada. Los espacios en blanco cercanos a la red pueden reducir la cantidad de material que debe eliminarse, pero sus superficies iniciales pueden contener una mayor variación, lo que hace que el margen de mecanizado y la selección de datos de primera operación sean especialmente importantes.
Por lo tanto, un taller de máquinas de precisión debería evaluar tanto el rendimiento del material como el comportamiento de fabricación. Cuando se trata de paredes delgadas, ejes largos o cavidades profundas, la rigidez del material puede influir en cómo responde el componente a las fuerzas de corte. Durante la eliminación de material pesado, las tensiones internas y las condiciones térmicas también pueden afectar la estabilidad dimensional, lo que puede requerir separar el desbaste y el acabado en lugar de completar toda la geometría en una sola operación continua.
Workholding revela qué tan bien entiende una tienda la precisión
Los accesorios establecen la relación entre la pieza de trabajo y la máquina, haciendo que el soporte de trabajo sea una de las bases del mecanizado de precisión. Incluso si el posicionamiento CNC es altamente repetible, la pieza terminada puede variar si cada pieza de trabajo ingresa a la máquina en una posición ligeramente diferente o si la fuerza de sujeción cambia la geometría del componente.
Un dispositivo bien diseñado necesita ubicar la pieza de manera consistente, resistir las fuerzas de corte y proporcionar suficiente acceso a las herramientas requeridas. Al mismo tiempo, debe evitar presiones de sujeción innecesarias que podrían deformar temporalmente características delgadas o flexibles. Un componente que parece dimensionalmente correcto mientras está restringido puede moverse después de retirarlo del dispositivo si la estrategia de sujeción no se adapta bien a su geometría.
La planificación de accesorios también debe considerar la secuencia completa de mecanizado porque las superficies útiles de materia prima pueden desaparecer durante las primeras operaciones. Un taller de máquinas de precisión debe establecer nuevas características de referencia confiables antes de eliminar esas superficies originales para que las configuraciones posteriores puedan continuar desde una geometría controlada en lugar de superficies externas menos estables.
La estrategia de tolerancia debe basarse en la función de la pieza
Un taller de máquinas de precisión no debería simplemente aceptar todas las tolerancias restrictivas sin considerar lo que controla. Las tolerancias estrictas pueden ser esenciales para ajustes de rodamientos, interfaces de sellado, diámetros de ubicación y características de alineación, pero aplicar el mismo nivel de precisión a superficies no funcionales puede complicar la fabricación sin mejorar el ensamblaje completo.
Una revisión práctica de la tolerancia pregunta qué sucede cuando una característica se acerca a cualquiera de los extremos de su rango permitido. Si la variación puede causar interferencias, fugas, mala alineación, movimiento inestable u otro problema funcional, el requisito merece un estrecho control del proceso. Si la misma variación no tiene un efecto significativo en el ensamblaje, es posible que la dimensión no necesite una atención equivalente.
Los controles geométricos son igualmente importantes porque muchos componentes de precisión dependen de relaciones más que de dimensiones aisladas. La posición, la planitud, la perpendicularidad y el descentramiento pueden comunicar cómo deben comportarse las características en relación con los datos funcionales. Un taller de máquinas de precisión debería poder traducir estos requisitos en decisiones de configuración, trayectoria de herramientas e inspección en lugar de tratar la información GD&T como una preocupación separada del departamento de calidad.
La estrategia de herramientas tiene un efecto directo sobre la precisión final
Las herramientas de corte experimentan fuerzas físicas durante el mecanizado, y esas fuerzas pueden causar deflexión, vibración y desgaste gradual. Estos efectos se vuelven cada vez más importantes cuando las piezas contienen bolsillos profundos, radios internos pequeños, orificios largos u otras características que requieren herramientas delgadas.
Un cortador largo que se extiende profundamente dentro de una cavidad generalmente tiene menos rigidez que la misma herramienta utilizada con una extensión más corta, por lo que la geometría de la pieza puede influir en la estabilidad del mecanizado incluso cuando el programa CNC es correcto. Los radios de esquina internos muy pequeños pueden crear limitaciones similares al requerir herramientas más pequeñas, lo que puede reducir la rigidez sin agregar un valor funcional significativo al componente.
También es necesario considerar el desgaste de las herramientas durante la producción repetida. Una herramienta que produce un prototipo preciso cuando es nuevo no permanecerá exactamente en las mismas condiciones de corte indefinidamente, por lo que las dimensiones críticas deben monitorearse a medida que continúa el mecanizado. Un taller de máquinas de precisión confiable utiliza comentarios de inspección, estrategias de gestión de herramientas y prácticas de reemplazo definidas para evitar que el desgaste predecible se convierta en una deriva dimensional incontrolada.
La estabilidad térmica puede influir en el mecanizado de precisión
El mecanizado genera calor a través de la interacción entre la herramienta de corte y la pieza de trabajo. Dependiendo del material, el tamaño de los componentes, el ciclo de mecanizado y las tolerancias requeridas, los cambios de temperatura pueden influir en las condiciones dimensionales tanto durante el mecanizado como durante la inspección.
El desbaste intenso puede crear diferentes condiciones térmicas a partir del acabado ligero, lo cual es una de las razones por las que algunos procesos de precisión separan la eliminación importante de material de las operaciones críticas finales. Una vez establecida la geometría rugosa, el acabado se puede realizar en condiciones más estables, lo que permite producir dimensiones y superficies importantes con mayor consistencia del proceso.
El tiempo de medición también merece atención porque un componente inspeccionado inmediatamente después de un mecanizado intensivo puede no estar en la misma condición térmica que una pieza estabilizada. Un buen taller de maquinaria de precisión no necesita aplicar controles ambientales extremos a cada proyecto, pero debe reconocer la variación térmica como una posible fuente de cambio dimensional y gestionarla cuando el dibujo haga que ese efecto sea significativo.
La capacidad de inspección debe coincidir con el dibujo
Los equipos de mecanizado avanzados proporcionan poco valor si la geometría terminada no se puede verificar adecuadamente. Por lo tanto, los métodos de inspección deben seleccionarse de acuerdo con las características que se muestran en el dibujo en lugar de utilizar el mismo enfoque de medición para cada característica.
Las dimensiones externas simples se pueden verificar con instrumentos calibrados convencionales, mientras que las relaciones posicionales, perfiles o controles geométricos complejos pueden requerir métodos de medición más avanzados. Lo importante es que el sistema de inspección necesita capacidad suficiente para distinguir la variación aceptable del proceso de un problema dimensional genuino.
La inspección también debe utilizar datos significativos. Si el mecanizado se realiza utilizando un sistema de referencia mientras la medición final establece el componente a partir de superficies no relacionadas, interpretar el resultado puede resultar innecesariamente difícil. Un taller de máquinas de precisión debe alinear la interpretación de los dibujos, las referencias de fabricación y la lógica de inspección para que los tres describan el mismo componente funcional.
La medición durante el proceso proporciona valor adicional porque puede revelar variación antes de que finalice la ruta de fabricación completa. Cuando un diámetro crítico comienza a moverse gradualmente hacia su límite de tolerancia, el taller puede investigar las herramientas o las condiciones del proceso antes de que se vean afectadas piezas adicionales.
El control de calidad debe ser parte de la fabricación, no sólo de la inspección final
La inspección final puede determinar si una pieza terminada cumple con los requisitos especificados, pero no puede evitar variaciones que ya se hayan producido. Un proceso de mecanizado de precisión más sólido utiliza información de calidad durante toda la producción para identificar dónde comienzan los cambios y si se requieren acciones correctivas.
Por ejemplo, si un diámetro cambia gradualmente en varias piezas, puede estar involucrado el desgaste de la herramienta. Si una relación posicional varía después de una configuración particular, la estrategia de fijación o localización puede merecer atención. Si las paredes delgadas muestran dimensiones inconsistentes, las fuerzas de corte, la secuencia de mecanizado o las condiciones de sujeción pueden estar contribuyendo al problema.
Este enfoque convierte los datos de inspección en retroalimentación del proceso en lugar de simplemente un registro de aprobación o falla. El taller de máquinas de precisión puede utilizar evidencia de fabricación real para refinar herramientas, compensaciones, accesorios y secuencias operativas, lo que permite que el control de calidad respalde la estabilidad de la producción en lugar de operar solo después de que se complete el proceso de mecanizado.
La siguiente tabla resume las capacidades que son especialmente útiles a la hora de evaluar un taller de máquinas de precisión:
| Área de Evaluación | Qué se debe revisar | Por qué es importante |
|---|---|---|
| Interpretación del dibujo | Datums, GD&T, tolerancias y requisitos de superficie | Conecta las decisiones de mecanizado con la función de la pieza |
| Capacidad de la máquina | Requisitos de fresado, torneado y multieje | Garantiza que el equipo coincida con la geometría de los componentes |
| Experiencia material | Comportamiento de mecanizado del material especificado | Influye en el utillaje, el corte y la estabilidad dimensional |
| Retención de trabajo | Ubicación, soporte y sujeción de accesorios | Controla el posicionamiento y la deformación repetibles |
| Estrategia de herramientas | Gestión de rigidez, acceso y desgaste de herramientas | Afecta a las dimensiones y a la calidad de la superficie |
| Planificación de configuración | Número y secuencia de orientaciones | Protege las relaciones entre características críticas |
| Control de procesos | Seguimiento de fuentes de variación conocidas | Soporta una producción repetida constante |
| Inspección | Capacidad de medición y estrategia de datos | Verifica los requisitos reales de dibujo |
| Soporte DFM | Identificación temprana de riesgos de fabricación | Evita una complejidad evitable antes de la producción |
| Documentación | Programas, configuraciones y registros de inspección | Ayuda a transferir el éxito del prototipo a una producción repetible |
Un taller sólido no necesariamente maximiza todas las capacidades de esta lista para cada componente. En cambio, selecciona el nivel de control apropiado de acuerdo con los riesgos reales y los requisitos funcionales del proyecto.
El acabado de la superficie debe evaluarse por separado del tamaño
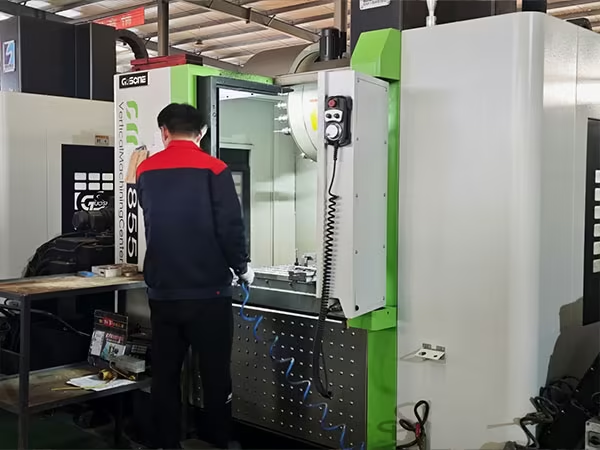
La precisión dimensional y la calidad de la superficie describen diferentes características. Un diámetro puede estar dentro de su tolerancia y al mismo tiempo tener una condición de superficie que no es adecuada para un rodamiento, área de sellado o interfaz deslizante, por lo que un taller de máquinas de precisión debe considerar ambos requisitos de forma independiente.
La geometría, la alimentación, el material, la vibración y el desgaste de la herramienta de corte influyen en la superficie creada durante el mecanizado. Por esta razón, las exigentes especificaciones de acabado de la superficie pueden afectar la planificación de herramientas y operaciones incluso cuando las dimensiones asociadas son relativamente sencillas.
No todas las superficies deberían recibir el mismo requisito de acabado. Las interfaces funcionales pueden justificar una atención adicional, mientras que las áreas de espacio libre interno o las superficies sin contacto a menudo pueden utilizar la condición normal producida por el proceso de mecanizado seleccionado. Las especificaciones selectivas permiten al fabricante concentrar el control del proceso donde el componente terminado realmente se beneficia de él.
El rectificado, desbarbado y otros procesos secundarios también pueden formar parte de la ruta de fabricación cuando el mecanizado primario no es la forma más práctica de establecer el requisito final. Estas operaciones deben planificarse desde el principio para que la asignación de materiales y las relaciones de referencia sigan siendo compatibles con el acabado posterior.
Un taller de máquinas de precisión debería proporcionar comentarios DFM útiles
El diseño para la capacidad de fabricación es una de las formas más claras en que un taller mecánico puede agregar valor de ingeniería antes de la producción. Las pequeñas decisiones de diseño pueden tener un efecto significativo en los requisitos de herramientas, sujeción y configuración, incluso cuando no cambian la función prevista del componente.
Un radio interno muy pequeño puede requerir un cortador menos rígido, mientras que un bolsillo estrecho y profundo puede dificultar el acceso a la herramienta. Un orificio menor colocado en una cara que de otro modo no se utilizaría puede requerir una configuración adicional, y una pared excesivamente delgada puede resultar difícil de estabilizar durante la eliminación de material pesado. Ninguna de estas características es automáticamente incorrecta, pero cada una debe tener una razón funcional que justifique la complejidad de fabricación que crea.
Por lo tanto, los comentarios útiles de DFM deberían explicar la relación entre geometría y proceso en lugar de simplemente pedirle al cliente que simplifique el diseño. Si es necesaria una característica difícil para el montaje o el rendimiento, el taller mecánico debería desarrollar un proceso apropiado en torno a ella. Si la característica no agrega ningún valor mensurable, un rediseño práctico puede mejorar la capacidad de fabricación sin cambiar el propósito del componente.
Las operaciones secundarias deben ajustarse a la ruta completa de fabricación
Muchas piezas de precisión requieren más que fresar o tornear. Es posible que sea necesario perforar, escariar, perforar, rectificar, soldar, montar manualmente, ensamblar u otras operaciones secundarias antes de que el componente alcance su condición terminada.
Cuando estas actividades se tratan por separado, las relaciones de referencia y la secuencia de fabricación pueden resultar más difíciles de coordinar. Un componente que requiere soldadura seguida de mecanizado final, por ejemplo, necesita suficiente margen de material alrededor de superficies críticas para que el movimiento térmico pueda corregirse durante operaciones posteriores.
El mismo principio se aplica al montaje y montaje. Algunos componentes complejos necesitan un trabajo manual controlado, alineación o acabado después del mecanizado CNC. Integrado servicios de maquinista puede respaldar proyectos donde el procesamiento manual de precisión, el ensamblaje de componentes, las herramientas o el trabajo secundario relacionado formen parte de la ruta de fabricación completa.
La pregunta importante no es cuántos procesos ofrece una tienda, sino si esos procesos se planifican en torno al mismo dibujo, datos y requisitos de piezas terminadas.
La capacidad del prototipo debería desarrollar el proceso de producción
Un prototipo es más que la primera pieza física producida a partir de un dibujo. Proporciona evidencia sobre el comportamiento del material, sujeción, acceso a herramientas, secuencia de mecanizado e inspección que puede usarse para mejorar la fabricación posterior.
Las primeras partes pueden mostrar que una pared delgada se mueve más de lo esperado, que una cavidad profunda necesita una estrategia de corte diferente o que un dato elegido es difícil de reproducir durante la inspección. Estas observaciones deben incorporarse a los accesorios, programas y documentación del proceso en lugar de permanecer en el conocimiento informal con el maquinista individual que produjo el prototipo.
Esto es especialmente importante cuando el componente pasará a una fabricación repetida. La producción de prototipos puede implicar ajustes frecuentes y mediciones adicionales, mientras que un proceso de producción maduro debe lograr los resultados requeridos a través de métodos establecidos con menos dependencia de la corrección manual.
Por lo tanto, un taller de máquinas de precisión confiable trata la creación de prototipos como el desarrollo de procesos. El objetivo no es sólo demostrar que se puede producir una pieza precisa, sino también comprender cómo se puede reproducir consistentemente la misma geometría funcional.
La repetibilidad importa más de una muestra perfecta
Una pieza inusualmente precisa no demuestra que un proceso de mecanizado sea estable. La precisión adquiere significado cuando se pueden mantener resultados funcionalmente aceptables a medida que las herramientas se desgastan, las piezas de trabajo se cargan repetidamente y diferentes materiales en bruto se mueven a lo largo del proceso de producción.
La repetibilidad depende del control de estas condiciones cambiantes. Los accesorios deben establecer las mismas referencias de una parte a la siguiente, se debe monitorear la condición de la herramienta y la inspección debe ser lo suficientemente frecuente como para identificar un movimiento significativo del proceso antes de que los componentes terminados se vuelvan inaceptables.
La documentación respalda esta coherencia porque los métodos exitosos no deberían depender completamente de la memoria individual. Se pueden registrar ubicaciones de accesorios, herramientas de corte, secuencias de operaciones y puntos de inspección importantes para que el conocimiento comprobado de fabricación siga siendo parte del sistema de producción.
Por lo tanto, al evaluar un taller de máquinas de precisión para la fabricación en curso, es útil preguntarse cómo se controla el proceso después de que se ha aprobado el prototipo. La capacidad de producir una pieza difícil demuestra habilidad técnica, mientras que la capacidad de reproducirla demuestra de manera confiable la madurez del proceso.
La comunicación es una capacidad de fabricación
Los proyectos de mecanizado complejos generan cuestiones técnicas. Un dibujo puede contener una característica de difícil acceso, una tolerancia puede entrar en conflicto con la condición del material seleccionado o una pieza inicial en bruto puede no proporcionar suficiente margen para la operación de acabado prevista. Estas cuestiones deben comunicarse antes de que se conviertan en problemas de producción.
Un taller de máquinas de precisión capaz debería poder explicar los riesgos de fabricación en términos de ingeniería. En lugar de simplemente decir que una característica es difícil, el equipo debería poder identificar si el problema involucra rigidez de las herramientas, soporte de trabajo, estrategia de configuración, estabilidad dimensional o accesibilidad de inspección.
La comunicación clara también mejora la gestión del cambio. Cuando se revisan los dibujos durante el desarrollo del prototipo, el proceso de fabricación debe distinguir los nuevos requisitos de la revisión anterior y comprender qué programas, accesorios o métodos de inspección se ven afectados.
Por lo tanto, la capacidad de respuesta técnica debe considerarse parte de la capacidad de mecanizado. Incluso los equipos avanzados pueden producir resultados incorrectos cuando se malinterpreta la intención del diseño.
Señales de advertencia comunes al evaluar un taller de máquinas de precisión
Una señal de advertencia es un fuerte énfasis en las especificaciones de la máquina con poca discusión sobre los requisitos de dibujo, material o funcionales. El equipo importa, pero la fabricación de precisión requiere comprender cómo se utilizará el equipo para el componente específico.
Otra preocupación es la ausencia de preguntas durante la cotización o revisión técnica de una pieza genuinamente compleja. Un dibujo con datos exigentes, acceso difícil o varias operaciones secundarias generalmente requiere cierto nivel de interpretación del proceso, por lo que la aceptación inmediata sin discusión técnica puede indicar que los riesgos de fabricación no se han evaluado a fondo.
Una tienda también debería poder explicar cómo se inspeccionarán las características críticas. Si aparece un requisito geométrico difícil en el dibujo pero no existe una estrategia de verificación clara, la aceptación final puede volverse incierta.
Otra posible debilidad es la fuerte dependencia de la inspección final. Detectar problemas dimensionales sólo después de que se haya completado cada operación puede dar como resultado correcciones repetidas en lugar de mejoras en el proceso. Los sistemas de fabricación más potentes utilizan controles intermedios cuando proporcionan información útil.
Finalmente, la comunicación inconsistente sobre dibujos, revisiones y requisitos puede crear un riesgo significativo porque el mecanizado de precisión depende de mantener una comprensión compartida del componente terminado durante toda la ruta de producción.
Cómo elegir un taller de máquinas de precisión para piezas complejas
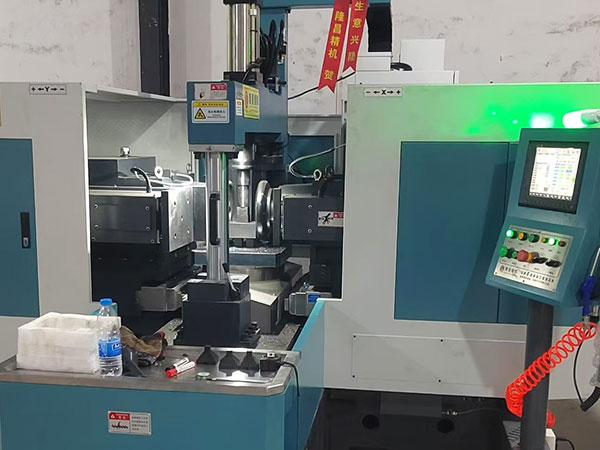
El mejor taller de máquinas de precisión para un proyecto es aquel cuya capacidad de proceso coincide con los riesgos reales de fabricación del componente. Una pieza rotacional con diámetros concéntricos críticos requiere diferentes resistencias de una carcasa multieje de paredes delgadas, aunque ambas pueden describirse como componentes de precisión.
Comience evaluando la interpretación de dibujos y la comunicación de ingeniería porque determinan si el taller comprende los requisitos funcionales. Luego considere si sus capacidades de torneado, fresado, multieje y secundarias coinciden con la geometría de la pieza y si el equipo tiene experiencia relevante con el material requerido.
La retención del trabajo y la inspección deben evaluarse juntas porque el mecanizado preciso requiere tanto una ubicación repetible de las piezas como una verificación confiable. Para los prototipos que luego pueden pasar a una producción repetida, también es importante comprender cómo se documentan las lecciones del proceso, las decisiones sobre herramientas y los requisitos de inspección.
El objetivo no es simplemente identificar el taller con mayor número de máquinas. Se trata de encontrar un sistema de fabricación capaz de conectar la intención del diseño con un mecanizado estable y una calidad mensurable.
Conclusión
Un taller de máquinas de precisión debe evaluarse como un sistema completo de ingeniería y fabricación más que como una colección de máquinas CNC. El equipo establece la capacidad de mecanizado disponible, pero la interpretación de los dibujos, el conocimiento de los materiales, la sujeción, las herramientas, la planificación de la configuración y la inspección determinan la eficacia con la que esa capacidad se convierte en piezas precisas.
El proceso más sólido comienza identificando las características que controlan la función de los componentes. Los datos y tolerancias funcionales guían la estrategia de mecanizado, mientras que los accesorios estables y las herramientas adecuadas permiten reproducir físicamente esos requisitos. La inspección proporciona evidencia sobre si el proceso permanece bajo control y brinda a los fabricantes información que pueden usar para corregir la variación antes de que se convierta en un problema repetido.
Para piezas complejas, la comunicación DFM y el desarrollo de prototipos añaden otra capa de valor porque los riesgos de fabricación pueden abordarse antes de que el proceso sea difícil de cambiar. A medida que continúa la producción, la documentación y el seguimiento del proceso ayudan a convertir métodos de prototipos exitosos en fabricación repetible.
Por lo tanto, la elección de un taller de máquinas de precisión debe centrarse en qué tan bien el proveedor comprende y controla todo el camino desde el dibujo hasta el componente terminado. Cuando el diseño, el mecanizado y la inspección siguen la misma lógica funcional, la precisión se convierte en un resultado de fabricación repetible en lugar de una medición aislada en una pieza exitosa.
Preguntas frecuentes
¿Qué hace un taller mecánico de precisión?
Un taller de máquinas de precisión fabrica componentes donde es importante funcionar con dimensiones controladas, relaciones geométricas y condiciones de superficie. Puede utilizar fresado, torneado, mandrinado, rectificado y procesos relacionados CNC mientras coordina herramientas, accesorios e inspección para producir piezas personalizadas repetibles.
¿Cómo debo evaluar un taller de máquinas de precisión?
Evaluar la interpretación de dibujos, la capacidad CNC, la experiencia con materiales, la sujeción, la estrategia de herramientas y los métodos de inspección en lugar de observar únicamente las especificaciones de las máquinas. Un taller capacitado también debe identificar tempranamente los riesgos de fabricación y explicar cómo se controlarán las dimensiones críticas desde el prototipo hasta la producción repetida.
¿Por qué es importante la inspección en un taller de máquinas de precisión?
La inspección verifica si las dimensiones críticas y las relaciones geométricas coinciden con los requisitos de dibujo, pero también puede revelar desgaste de la herramienta, movimiento del accesorio y deriva del proceso. La medición durante el proceso permite al equipo de fabricación identificar la variación antes en lugar de descubrir problemas solo después de que se completa cada operación de mecanizado.
¿Puede un taller mecánico de precisión fabricar prototipos y piezas de producción?
Sí, un taller de máquinas de precisión puede admitir prototipos y fabricación repetida cuando sus equipos y procesos coinciden con el componente. El trabajo de prototipos es especialmente útil para refinar accesorios, herramientas y secuencias de mecanizado antes de que se documenten las condiciones exitosas y se transfieran a un proceso de producción más repetible.
¿Qué información debo proporcionar a un taller de máquinas de precisión?
Proporcionar un dibujo técnico actualizado o un modelo 3D junto con requisitos de materiales, tolerancias, especificaciones de superficie y otra información funcional importante. Los datos claros y los requisitos geométricos ayudan al equipo de mecanizado a planificar las configuraciones y la inspección en torno a las características que realmente determinan el ensamblaje y el rendimiento.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.