
Explicación del mecanizado de metales: procesos, materiales y calidad
Hogar
/
Blog
/
Explicación del mecanizado de metales: procesos, materiales y calidad
Explicación del mecanizado de metales: procesos, materiales y calidad
agosto 19, 2026
Tabla de contenidos
Introducción
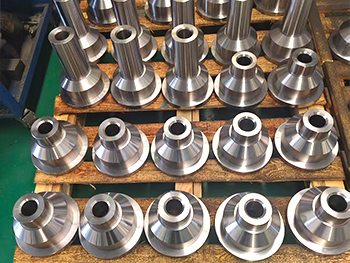
El mecanizado de metales es una de las formas fundamentales de convertir metales en bruto, piezas fundidas, forjadas y piezas en bruto preformadas en componentes de ingeniería funcionales. Un eje, carcasa, soporte, brida o componente de máquina terminado puede parecer definido principalmente por su forma, pero lograr esa forma consistentemente requiere una combinación coordinada de selección de material, estrategia de corte, sujeción, herramientas, control de tolerancia e inspección.
Los equipos de mecanizado modernos pueden crear una geometría compleja con un alto grado de repetibilidad, pero la capacidad de la máquina por sí sola no determina la calidad de la pieza terminada. Un programa CNC técnicamente correcto aún puede producir variaciones dimensionales cuando una pieza de trabajo se mueve en su accesorio, una herramienta de corte se desgasta, una pared delgada se desvía o las condiciones térmicas cambian durante un ciclo de mecanizado largo. Por esta razón, el mecanizado fiable de metales debe entenderse como un proceso de fabricación completo y no simplemente como el movimiento de una herramienta de corte.
Para los ingenieros y desarrolladores de productos, esta perspectiva más amplia es útil porque muchos problemas de mecanizado comienzan antes de que comience la primera operación. El material, la geometría, la estrategia de tolerancia y la selección de datos pueden respaldar una fabricación estable o crear dificultades innecesarias que luego deben compensarse mediante configuraciones adicionales y ajustes de proceso.
¿qué es el mecanizado de metales?
Mecanizado es un proceso de fabricación sustractivo en el que se retira material de una pieza de trabajo para crear las dimensiones, superficies y geometría requeridas. En el mecanizado de metales, este principio se aplica a piezas metálicas mediante operaciones como fresado, torneado, taladrado, taladrado, escariado y rectificado, seleccionándose el proceso específico según la forma y los requisitos funcionales del componente.
No siempre es necesario que el material de partida sea palanquilla o barra sólida. Muchos proyectos de mecanizado de metales comienzan con piezas fundidas o forjadas que ya contienen gran parte de la geometría cercana a la red requerida. Luego, el mecanizado CNC se utiliza selectivamente para establecer orificios, caras de montaje, orificios roscados, superficies de sellado y otras interfaces de precisión importantes.
Esta distinción es importante porque el mecanizado no debe utilizarse automáticamente para crear cada superficie a partir de materia prima. Una ruta de fabricación práctica determina qué geometría se puede establecer de manera eficiente mediante el proceso inicial y qué características requieren el mayor control dimensional disponible mediante el mecanizado.
Por lo tanto, el mecanizado de metales se considera mejor como el vínculo entre el estado de la materia prima y la geometría funcional terminada. El proceso elimina el material cuando es necesario preservando al mismo tiempo las características que el componente necesita para su ensamblaje y servicio.
fresado CNC en mecanizado de metales
El fresado CNC se utiliza ampliamente cuando los componentes metálicos contienen superficies planas, bolsillos, ranuras, patrones de orificios, contornos o características distribuidas en varias caras. Una herramienta de corte giratoria elimina material mientras que los movimientos controlados de la máquina determinan la relación entre el cortador y la pieza de trabajo.
La complejidad de un proceso de fresado depende en gran medida de la geometría de la pieza. Una placa relativamente simple con orificios y contornos externos puede requerir sólo orientaciones de mecanizado sencillas, mientras que una carcasa que contiene bolsas profundas, superficies en ángulo y características en varios lados puede requerir una planificación de configuración más avanzada o un mecanizado de múltiples ejes.
El acceso a herramientas es una de las principales consideraciones. Las cavidades profundas requieren cortadores más largos y una mayor extensión de la herramienta generalmente reduce la rigidez. Los radios internos muy pequeños también pueden requerir herramientas más pequeñas, lo que puede hacer que las condiciones de corte sean más sensibles a la vibración o la deflexión. Por esta razón, las opciones de diseño que parecen menores en CAD pueden tener un efecto significativo en la estrategia de mecanizado.
El fresado es más eficaz cuando se agrupan características importantes en torno a direcciones prácticas de mecanizado y puntos de referencia significativos. Cuando se pueden producir varias superficies relacionadas a partir de la misma condición de referencia estable, el proceso puede mantener su relación geométrica de manera más directa.
Torneado CNC para componentes metálicos rotacionales
El torneado CNC es naturalmente adecuado para piezas metálicas cuya geometría principal está organizada alrededor de un eje de rotación. Se pueden producir ejes, casquillos, manguitos, rodillos, pasadores, acoplamientos y muchas piezas tipo brida girando la pieza de trabajo mientras las herramientas de corte retiran el material de las superficies externas o internas.
A menudo se pueden completar varias operaciones mientras el componente permanece referenciado alrededor del mismo eje del husillo. Por lo tanto, los diámetros externos, hombros, ranuras, roscas y orificios internos pueden mantener una fuerte relación geométrica cuando el proceso se planifica correctamente.
Las piezas de trabajo largas o delgadas requieren consideración adicional porque las fuerzas de corte pueden hacer que el componente se desvíe. La máquina puede colocar la herramienta correctamente mientras que la propia pieza de trabajo se aleja ligeramente del cortador, lo que resulta en una variación dimensional o superficial. El soporte, las condiciones de corte y la secuencia de mecanizado adecuados pueden ayudar a gestionar este comportamiento.
Por lo tanto, el torneado no debe evaluarse únicamente por si un componente es cilíndrico. La relación funcional entre sus diámetros, caras y características internas debe determinar si el torneado es el proceso de fabricación principal.
El fresado y el torneado a menudo funcionan
Muchos componentes metálicos reales no pueden clasificarse únicamente como piezas fresadas o torneadas. Un eje puede contener planos, orificios transversales o ranuras, mientras que una carcasa mecanizada puede incluir orificios de precisión y características cilíndricas. En estos casos, una estrategia eficaz de mecanizado de metales combina procesos según la geometría que cada uno produce de forma más natural.
El orden de las operaciones es importante porque un proceso puede establecer el dato requerido por otro. Un diámetro torneado puede convertirse en una característica de localización para el fresado posterior, mientras que una cara fresada puede proporcionar una referencia estable para el perforado o taladrado posterior.
El objetivo no es minimizar la cantidad de tipos de procesos utilizados. En cambio, los ingenieros de fabricación deberían minimizar las transiciones innecesarias y al mismo tiempo garantizar que las relaciones entre características importantes permanezcan estables durante toda la producción.
Integrado Servicios de mecanizado CNC puede combinar torneado, fresado y procesamiento multieje en torno a un plan de proceso común, lo cual es particularmente útil cuando un componente contiene geometría tanto rotacional como prismática.
La selección de materiales cambia el proceso de mecanizado de metales
Los diferentes metales se comportan de manera diferente cuando se cortan, por lo que la selección del material afecta mucho más que las propiedades mecánicas finales del componente. La dureza, la resistencia, la conductividad térmica, la rigidez y el estado de la aleación pueden influir en las fuerzas de corte, el desgaste de la herramienta, el comportamiento de las virutas y la estabilidad dimensional.
Las aleaciones de aluminio se mecanizan con frecuencia cuando se desea un peso relativamente bajo y una buena maquinabilidad. Los aceros pueden soportar componentes que requieren resistencia y rendimiento al desgaste, mientras que los aceros inoxidables pueden seleccionarse cuando las características relacionadas con la corrosión son importantes. Otras aleaciones pueden introducir consideraciones de mecanizado adicionales dependiendo de su comportamiento mecánico y térmico.
La estrategia exacta debe desarrollarse en torno al material en lugar de transferirse automáticamente desde otro proyecto. La geometría de la herramienta, las condiciones de corte, la estrategia del refrigerante y el mantenimiento del trabajo pueden cambiar incluso cuando dos componentes tienen una geometría similar.
La forma del material de partida es otra consideración. Las barras y las placas proporcionan superficies de referencia externas relativamente predecibles, mientras que las piezas fundidas y forjadas pueden contener una mayor variación dimensional antes del mecanizado. Por lo tanto, la primera operación en una pieza en bruto casi neta necesita una estrategia de referencia adecuada para que las características de precisión posteriores no sean referenciadas desde superficies inestables.
En consecuencia, la selección de materiales y la planificación del mecanizado deberían comenzar juntas en lugar de tratarse como decisiones de ingeniería no relacionadas.
Las piezas fundidas y forjadas requieren una planificación de mecanizado diferente
Muchos componentes metálicos comienzan como piezas en bruto fundidas o forjadas en lugar de palanquillas rectangulares o barras redondas. Estos procesos casi netos pueden crear gran parte de la geometría general antes de que comience el mecanizado CNC, reduciendo la eliminación innecesaria de material y permitiendo que se incorporen nervaduras, protuberancias, superficies curvas y otras características estructurales en la pieza de trabajo inicial.
Sin embargo, los espacios en blanco cercanos a la red también introducen consideraciones adicionales de mecanizado de metales porque sus superficies iniciales pueden contener una mayor variación que las características CNC terminadas. Es necesario mantener suficiente margen de mecanizado alrededor de las interfaces críticas, mientras que las estrategias de localización y fijación deben tener en cuenta el estado real del espacio en blanco. Una vez que se han establecido datos mecanizados estables, las operaciones posteriores pueden utilizar esas referencias para controlar dimensiones y relaciones geométricas más exigentes.
Por lo tanto, un plan de proceso sólido identifica qué características se originan en la fundición o forja y cuáles se establecerán en última instancia mediante el mecanizado CNC. Esto evita que se apliquen requisitos de precisión innecesarios a superficies generales cercanas a la red mientras se concentra el control del mecanizado en las interfaces que influyen en el ensamblaje y el rendimiento finales.
Los datos funcionales crean un sistema de referencia estable
Los datos conectan el diseño de piezas con la fabricación y la inspección definiendo las referencias a partir de las cuales se ubican las características importantes. Cuando un dato refleja la forma en que un componente interactúa con su ensamblaje final, resulta más fácil desarrollar configuraciones de mecanizado en torno a la misma relación funcional.
Por ejemplo, si una carcasa está ubicada en servicio mediante una cara de montaje y un orificio central, esas características pueden ser referencias de mecanizado más significativas que un contorno externo no relacionado. Los orificios, bolsillos y superficies posteriores se pueden controlar en relación con la geometría que realmente determina la posición de montaje.
Una mala selección de datos puede crear incertidumbre innecesaria. Un componente puede mecanizarse a partir de un grupo de superficies e inspeccionarse desde otro, lo que dificulta determinar si una diferencia posicional aparente proviene del proceso o simplemente de referencias inconsistentes.
Por lo tanto, una estrategia confiable de mecanizado de metales identifica referencias funcionales antes de que se finalicen las decisiones sobre herramientas y accesorios. Esto crea un lenguaje geométrico común entre diseño, mecanizado y control de calidad.
Las tolerancias deberían proteger la función
La tolerancia define cuánta variación dimensional o geométrica se puede aceptar mientras el componente continúa funcionando correctamente. En el mecanizado de metales, la estrategia de tolerancia más eficaz no intenta hacer que todas las dimensiones sean lo más restrictivas posible.
Los asientos de rodamientos, los diámetros de ubicación, las interfaces de sellado y las características de alineación pueden requerir un control estricto porque la variación afecta directamente el ensamblaje o el movimiento. La geometría externa no funcional o las superficies libres a menudo pueden aceptar más variaciones sin cambiar el rendimiento de los componentes.
La aplicación de tolerancias innecesariamente restrictivas en todas partes puede dificultar el mecanizado y la inspección sin mejorar el producto. Una variación más pequeña permitida puede requerir configuraciones más controladas, operaciones de acabado adicionales o mediciones más frecuentes incluso cuando la característica proporciona poco valor funcional.
Por tanto, el enfoque correcto es preguntar qué protege cada tolerancia. Cuando la variación puede causar interferencias, fugas, mala alineación o movimiento inestable, el requisito merece mucha atención. Cuando la misma variación tiene poco efecto sobre la función, la tolerancia generalmente se puede seleccionar con mayor practicidad de fabricación.
La sujeción del trabajo es fundamental para la precisión del mecanizado de metales
Cada operación de mecanizado requiere que la pieza de trabajo esté ubicada y sujeta de forma segura. Si esa relación cambia durante el corte, el movimiento programado de la máquina no puede garantizar que la característica terminada permanezca en la posición prevista.
Un dispositivo debe resistir las fuerzas de corte y al mismo tiempo permitir que la herramienta alcance las superficies necesarias. Al mismo tiempo, la sujeción no debe deformar innecesariamente paredes delgadas, componentes delgados u otra geometría flexible.
Este equilibrio se vuelve especialmente importante para piezas metálicas complejas. Una presión de sujeción excesiva puede distorsionar temporalmente una pieza de trabajo, haciendo que parezca correcta mientras está sujeta pero cambie de forma después de soltar el dispositivo. Una sujeción insuficiente crea el problema opuesto porque el componente puede moverse bajo fuerzas de corte.
La sujeción del trabajo también cambia a lo largo de la ruta de fabricación. La materia prima puede proporcionar superficies iniciales convenientes que desaparecen después del mecanizado en bruto, por lo que es necesario crear características de referencia controladas antes de eliminar esas referencias originales.
Por lo tanto, un buen mecanizado de metales trata el diseño de accesorios como parte de la ingeniería de procesos en lugar de simplemente una actividad de configuración inmediatamente antes del corte.
La selección de herramientas influye en la precisión y la calidad de la superficie
Las herramientas de corte determinan cómo interactúa físicamente la máquina con el metal. Su diámetro, longitud, geometría, material y condición influyen en las fuerzas de corte y la calidad de la superficie resultante.
Las herramientas rígidas generalmente proporcionan una condición de corte más estable que las herramientas largas o delgadas. Los bolsillos profundos, las características estrechas y la geometría interna difícil pueden requerir una mayor extensión de la herramienta, lo que hace que la vibración y la deflexión sean consideraciones más importantes.
El desgaste de la herramienta introduce una variación gradual durante el mecanizado repetido. Un filo cambia a medida que elimina material, y esto puede influir en las dimensiones, la textura de la superficie y la cantidad de fuerza que actúa sobre la pieza de trabajo.
Por esta razón, las herramientas deben gestionarse durante toda la producción en lugar de seleccionarse una vez durante la programación y luego tratarse como una variable fija. Las dimensiones críticas pueden necesitar una inspección periódica para poder identificar el desgaste gradual antes de que produzca componentes inaceptables.
Por lo tanto, la estrategia de herramienta más sólida equilibra la geometría, el material, las condiciones de corte y los requisitos de producción esperados.
El desbaste y el acabado tienen diferentes propósitos
El mecanizado y acabado rugoso a menudo debe considerarse etapas separadas porque tienen objetivos diferentes. El desbaste elimina un mayor volumen de material no deseado y crea una forma aproximada, mientras que el acabado establece dimensiones y superficies finales en condiciones de corte más controladas.
Esta separación se vuelve particularmente valiosa cuando se eliminan grandes cantidades de metal. Un corte pesado puede introducir mayores fuerzas y calor, mientras que la forma cambiante de la pieza de trabajo puede alterar su rigidez a medida que avanza la operación.
Dejar una cantidad controlada de material para el acabado permite crear las superficies finales después de que ya se haya producido la mayor parte de la eliminación importante del material. Luego, las características críticas se pueden mecanizar en condiciones más adecuadas para el control dimensional y de superficie.
No todas las piezas requieren una estrategia elaborada de desbaste y acabado, pero tratarlas como objetivos distintos brinda a los ingenieros de fabricación una mayor flexibilidad cuando la precisión y la estabilidad son importantes.
Las condiciones térmicas pueden afectar el mecanizado de metales
El corte genera calor y la estructura de la pieza de trabajo, la herramienta y la máquina pueden experimentar cambios de temperatura durante el mecanizado. Debido a que los metales se expanden y contraen con la temperatura, estas condiciones pueden influir en los resultados dimensionales cuando las tolerancias se vuelven exigentes.
Un desbaste intenso y ciclos de mecanizado prolongados pueden producir diferentes condiciones térmicas a partir de un acabado ligero. Un componente inspeccionado inmediatamente después de una eliminación intensiva del material también puede estar en una condición diferente a la de la misma pieza después de que la temperatura se haya estabilizado.
La importancia de este efecto depende del material, el tamaño de la pieza, la secuencia de mecanizado y la precisión requerida. Es posible que los componentes generales no requieran una consideración térmica significativa, mientras que las interfaces de precisión pueden ser más sensibles a condiciones inconsistentes.
Los fabricantes pueden gestionar esto manteniendo condiciones de proceso estables cuando sea práctico, separando la eliminación pesada del acabado crítico cuando sea necesario y considerando cuándo se miden las dimensiones importantes.
Por lo tanto, la estabilidad térmica debe tratarse como una posible fuente de variación del mecanizado en lugar de ignorarse hasta que aparezcan cambios dimensionales inexplicables.
El acabado superficial no es lo mismo que la precisión dimensional
Una superficie mecanizada puede satisfacer la tolerancia dimensional sin dejar de tener una textura inadecuada para su función prevista. En consecuencia, el acabado superficial debe especificarse independientemente del tamaño cuando afecta al sellado, deslizamiento, contacto de rodamiento u otra interfaz mecánica.
La geometría de la herramienta, las condiciones de corte, la alimentación, la vibración y el desgaste de la herramienta influyen en la calidad de la superficie. Esto significa que un componente puede permanecer dimensionalmente aceptable mientras su superficie cambia gradualmente a medida que la herramienta de corte se deteriora.
No todas las superficies mecanizadas necesitan el mismo nivel de acabado. Una cara de sellado puede justificar un control adicional del proceso, mientras que una superficie de bolsillo sin contacto o de espacio libre general puede funcionar correctamente con el acabado normal producido por la operación de mecanizado seleccionada.
También se pueden utilizar procesos de molienda u otros procesos secundarios cuando se logran mejor los requisitos dimensionales o de superficie final después del fresado o torneado primario. Estas operaciones deben planificarse con antelación para que quede disponible el material adecuado.
Los procesos de mecanizado secundario completan la pieza
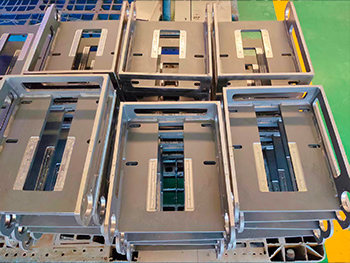
El mecanizado de metales puede implicar más que fresado y torneado primarios. La perforación, el escariado, el mandrinado, el roscado y el rectificado pueden formar parte de la ruta de fabricación dependiendo de la geometría y los requisitos funcionales del componente.
El mandrinado y el escariado pueden proporcionar una geometría interna controlada donde un orificio perforado por sí solo no cumple con el requisito final. El roscado crea interfaces roscadas, mientras que el rectificado se puede utilizar en superficies seleccionadas que requieren control dimensional o de acabado adicional.
La secuencia del proceso debe determinar cuándo ocurren estas operaciones. Si un orificio de precisión debe mantener una relación estrecha con una cara de montaje, ambas características deben planificarse en torno a datos significativos en lugar de tratarse como operaciones secundarias no relacionadas.
El mismo principio se aplica cuando los componentes soldados, fundidos o forjados requieren un mecanizado final. Los procesos secundarios deben completar la geometría funcional de la pieza en lugar de simplemente agregarse después del ciclo CNC principal sin hacer referencia al diseño general.
El mecanizado de múltiples ejes puede reducir las variaciones relacionadas con la configuración
Las piezas metálicas complejas suelen contener elementos distribuidos por varios lados. El procesamiento convencional puede requerir que la pieza de trabajo se retire y se reposicione varias veces antes de poder alcanzar cada superficie.
Cada operación de reposicionamiento crea otra condición de referencia. Si se producen características críticas en diferentes configuraciones, su relación final depende en parte de la precisión con la que se reubica la pieza de trabajo.
El mecanizado multieje puede reducir algunas de estas transiciones al permitir que la herramienta de corte se acerque a la pieza de trabajo desde direcciones adicionales mientras el componente permanece en una condición de referencia controlada.
El principal beneficio no es simplemente la capacidad de producir formas complicadas. El procesamiento de múltiples ejes también puede ayudar a preservar las relaciones de características al reducir el reposicionamiento manual innecesario.
Sin embargo, se deben utilizar ejes de máquina adicionales porque la geometría los justifica, no porque una máquina más compleja sea automáticamente mejor. Un proceso más simple con un fuerte acceso a herramientas y un mantenimiento estable puede seguir siendo la mejor solución para muchos proyectos de mecanizado de metales.
El control de calidad debe comenzar antes de la inspección final
La inspección final puede determinar si un componente completo satisface su trefilado, pero esperar hasta que finalice el mecanizado significa que se descubre cualquier variación sólo después de que ya se haya invertido todo el esfuerzo de fabricación.
La medición durante el proceso proporciona información más temprana. Se puede verificar un orificio crítico antes de agregar características posteriores, mientras que se puede verificar una superficie de referencia importante antes de que se convierta en la referencia para mecanizado adicional.
Esto facilita identificar dónde entra la variación en el proceso. El movimiento dimensional gradual puede indicar desgaste de la herramienta, mientras que los cambios posicionales repentinos pueden apuntar hacia un problema de configuración o fijación.
Por lo tanto, la inspección debería respaldar el control del proceso en lugar de actuar sólo como una etapa de clasificación final. Los resultados de las mediciones proporcionan evidencia que puede usarse para ajustar la fabricación antes de que el mismo problema afecte a más piezas.
La siguiente tabla resume varias variables importantes del mecanizado de metales y su influencia en los componentes terminados:
| Área de proceso | Principal preocupación manufacturera | Enfoque de control práctico |
|---|---|---|
| Selección de materiales | Diferentes comportamientos térmicos y de corte | Haga coincidir las herramientas y los parámetros con el material real |
| Empezando en blanco | Variación en geometría fundida o forjada | Establecer datos fiables de la primera operación |
| Tolerancias | Restricciones de fabricación innecesarias | Aplique un control estricto a las funciones funcionales |
| Retención de trabajo | Movimiento o deformación | Utilice una ubicación estable con una fuerza de sujeción adecuada |
| Rigidez de la herramienta | Deflexión y vibración | Mantener acceso y extensión de herramientas prácticas |
| Desgaste de herramientas | Deriva dimensional gradual | Monitorear el estado de la herramienta y las dimensiones críticas |
| Aspereza | Fuerza de corte y movimiento del material | Dejar margen adecuado para el acabado |
| Temperatura | Variación dimensional | Mantener condiciones estables para operaciones críticas |
| Acabado superficial | Rendimiento de la interfaz | Especifique el acabado según la función real |
| Cambios de configuración | Errores de relación de características | Geometría relacionada con el grupo cuando sea práctico |
| Inspección | Identificación tardía de la variación | Utilice comprobaciones en proceso para detectar características críticas |
Este marco ilustra por qué el mecanizado exitoso de metales depende de un sistema controlado en lugar de cualquier configuración de máquina.
DFM puede mejorar el mecanizado de metales antes de que comience la producción
El diseño para la capacidad de fabricación permite identificar los riesgos del mecanizado, mientras que la geometría aún se puede cambiar con relativa facilidad. Las características que parecen sencillas en CAD pueden requerir herramientas difíciles, sujeción inestable o configuraciones adicionales una vez que se considera la fabricación física.
Los radios internos extremadamente pequeños pueden restringir la selección del cortador, mientras que los bolsillos estrechos y profundos pueden requerir herramientas largas con rigidez reducida. Las paredes muy delgadas pueden moverse durante el mecanizado y las características menores colocadas en varias caras no relacionadas pueden aumentar el número de configuraciones sin proporcionar un valor funcional adicional.
DFM no significa simplificar todos los componentes. La geometría compleja debe permanecer cuando sea necesario para el rendimiento o el montaje. El propósito es distinguir la complejidad requerida de la dificultad de fabricación que se puede eliminar sin cambiar lo que debe hacer la pieza.
Por lo tanto, una revisión temprana de la fabricación puede mejorar la estabilidad del proceso antes de que la programación, el diseño de accesorios y el mecanizado ya hayan comprometido el proyecto por una ruta difícil.
El mecanizado de prototipos de metales debería desarrollar el proceso
El mecanizado de prototipos proporciona más que la primera muestra física de un componente. Revela cómo se comportan juntos el material, las herramientas, los accesorios y la geometría reales en condiciones de corte.
Una parte temprana puede mostrar que una pared delgada requiere una secuencia de operación diferente, una cavidad profunda necesita herramientas más rígidas o un dato particular es difícil de reproducir de manera confiable. Estos hallazgos deberían convertirse en parte del desarrollo del proceso en lugar de permanecer como ajustes temporales realizados sólo para completar el primer componente.
Los programas se pueden revisar, mejorar los accesorios y mover los puntos de inspección de acuerdo con la información recopilada durante la fabricación del prototipo. Cuando el componente entre posteriormente en producción repetida, el proceso ya debería reflejar estas lecciones.
Un prototipo exitoso demuestra que se puede producir la geometría. Un proceso maduro de mecanizado de metales demuestra que la geometría requerida se puede reproducir de manera consistente.
Pasando del prototipo al mecanizado repetible de metales
La producción repetida introduce condiciones que pueden no ser obvias durante las primeras piezas. Las herramientas de corte se desgastan, los accesorios se cargan repetidamente, las materias primas pueden variar dentro de su condición especificada y las máquinas funcionan durante períodos más largos.
Un proceso de producción estable necesita controles que tengan en cuenta estas variables cambiantes. La tenencia de trabajo debe reproducir el mismo sistema de referencia, las estrategias de herramientas deben incluir un seguimiento y una inspección adecuados y deben centrarse en características que revelen cambios significativos en el proceso.
La documentación del proceso también se vuelve más importante. Si es necesario una secuencia de mecanizado o un ajuste particular para mantener una característica crítica, esa información debe convertirse en parte de la ruta de fabricación establecida en lugar de permanecer únicamente con un operador experimentado.
Por lo tanto, la repetibilidad es una de las mejores pruebas de calidad del mecanizado de metales. Producir un componente de alta precisión demuestra capacidad técnica, mientras que mantener resultados funcionalmente aceptables durante la fabricación continua demuestra estabilidad del proceso.
Problemas comunes del mecanizado de metales y sus causas
La variación dimensional puede originarse por desgaste de herramientas, movimiento de materiales, inestabilidad de accesorios, temperatura o condiciones de referencia incorrectas. La mala calidad de la superficie puede deberse a deterioro de vanguardia, vibración, interferencia de virutas o parámetros de mecanizado inadecuados, mientras que pueden aparecer problemas de posición cuando las características se dividen en configuraciones inestables.
La formación de rebabas es otro problema común, particularmente alrededor de agujeros, ranuras y bordes mecanizados que se cruzan. Las cavidades profundas y las herramientas delgadas pueden introducir vibraciones, mientras que las paredes delgadas pueden moverse bajo fuerzas de corte incluso cuando la máquina sigue con precisión el camino programado.
Estas condiciones deben investigarse mediante un análisis de causa raíz en lugar de corregirse únicamente mediante cambios repetidos de compensación. Si la misma dimensión se mueve gradualmente en una dirección, la condición de la herramienta puede merecer atención. Si un grupo de características cambia después de una configuración específica, la estrategia de localización puede ser más importante que el programa de corte.
El mecanizado confiable mejora cuando se utiliza información de inspección para comprender por qué se produce variación en lugar de simplemente separar componentes terminados aceptables e inaceptables.
Cómo evaluar a un fabricante de mecanizado de metales
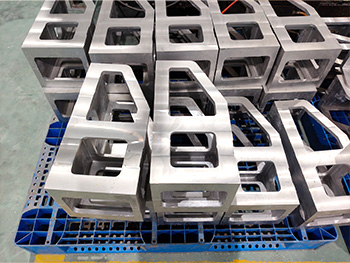
Un fabricante de mecanizado de metales adecuado debería poder comprender primero los requisitos funcionales que se muestran en el dibujo. La capacidad del equipo es importante, pero las fresadoras, los tornos y los centros de mecanizado multieje proporcionan valor sólo cuando se combinan con una sujeción, herramientas e inspección adecuadas.
La experiencia en materiales debe coincidir con el proyecto porque el comportamiento de corte cambia significativamente entre diferentes metales y formas iniciales. Un fabricante que mecanice piezas fundidas o forjadas también debe comprender el margen de mecanizado y el desarrollo de datos en lugar de tratar esos espacios en blanco como si fueran palanquillas convencionales.
La capacidad de inspección debe corresponder a las tolerancias reales y las relaciones geométricas en el dibujo. Para la producción repetida, el seguimiento y la documentación del proceso también son importantes porque el objetivo no es simplemente fabricar una muestra exitosa.
La comunicación técnica proporciona otro indicador útil de la madurez de fabricación. Cuando un dibujo contiene acceso deficiente a herramientas, paredes inestables o requisitos innecesariamente restrictivos, un equipo de fabricación experimentado debería poder identificar esos riesgos durante la revisión y explicar claramente sus implicaciones de fabricación.
Conclusión
El mecanizado de metales es un proceso de fabricación coordinado que transforma material en bruto, piezas fundidas, forjadas y otras piezas en bruto en componentes de ingeniería funcionales mediante la eliminación controlada de material. El fresado y torneado CNC proporcionan la capacidad de corte principal, mientras que la perforación, el mandrinado, el rectificado y otros procesos secundarios completan características que requieren control adicional.
La calidad del componente terminado depende de mucho más que del posicionamiento CNC. El comportamiento del material influye en el corte y la estabilidad dimensional, los puntos de referencia conectan la función de la pieza con las configuraciones de mecanizado, la sujeción determina si cada pieza de trabajo ingresa al proceso de manera consistente y el estado de la herramienta cambia a lo largo de la producción.
Por lo tanto, la tolerancia y las especificaciones de la superficie deberían basarse en la función real. La precisión debe concentrarse en las características que afectan el ajuste, el movimiento, el sellado y la alineación en lugar de aplicarse innecesariamente a todas las dimensiones.
La inspección completa el proceso proporcionando evidencia sobre la estabilidad de fabricación. Cuando los resultados de las mediciones se utilizan durante la producción y no solo al final, pueden identificar el desgaste de la herramienta, los problemas de configuración y la deriva del proceso antes de que la misma variación afecte a componentes adicionales.
Una sólida estrategia de mecanizado de metales conecta en última instancia el diseño, el material, el mecanizado y el control de calidad a través de un plan de proceso funcional. Cuando estos elementos trabajan juntos, las piezas metálicas complejas se vuelven más fáciles de fabricar de manera consistente, verificar de manera confiable y reproducir en producciones repetidas.
Preguntas frecuentes
¿qué es el mecanizado de metales?
El mecanizado de metales es un proceso de fabricación sustractivo que elimina material de una pieza de trabajo metálica para crear las dimensiones, superficies y geometría requeridas. Los métodos comunes incluyen fresado, torneado, taladrado, taladrado y rectificado CNC, seleccionando el proceso según el material, la forma de la pieza y los requisitos funcionales.
¿Qué metales se pueden utilizar para el mecanizado de metales?
El mecanizado de metales se puede aplicar a aleaciones de aluminio, aceros, aceros inoxidables y muchas otras aleaciones mecanizables. La estrategia de corte correcta depende de la dureza, la rigidez, el comportamiento térmico y la condición del material, por lo que se deben seleccionar herramientas, parámetros de corte y sujeción para la pieza de trabajo real.
¿cuál es la diferencia entre fresado CNC y torneado CNC?
El fresado CNC normalmente utiliza herramientas de corte giratorias para crear bolsillos, superficies, orificios y geometría prismática, mientras que el torneado CNC hace girar la pieza de trabajo y es particularmente adecuado para ejes, casquillos, manguitos y otras piezas rotativas. Los componentes complejos pueden requerir ambos procesos dentro de una ruta de fabricación.
¿qué factores afectan la precisión del mecanizado de metales?
La precisión del mecanizado de metales depende del estado de la máquina, el comportamiento del material, los datos funcionales, la estabilidad del accesorio, la rigidez de las herramientas de corte, el desgaste de las herramientas, las condiciones térmicas y la inspección. Una producción fiable requiere que estos factores se controlen juntos en lugar de depender únicamente de la posición programada de la máquina CNC.
¿cómo se pueden diseñar piezas de mecanizado de metales para una mejor capacidad de fabricación?
Las piezas metálicas pueden ser más fáciles de mecanizar cuando los diseñadores proporcionan radios internos prácticos, suficiente acceso a herramientas, geometría de pared estable, puntos de referencia funcionales claros y tolerancias adecuadas. El acceso de inspección y mantenimiento del trabajo también debe considerarse tempranamente para que la pieza pueda fabricarse de manera consistente en lugar de producirse solo una vez.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.