
شرح تصنيع المعادن: العمليات والمواد والجودة
بيت
/
مدونة
/
شرح تصنيع المعادن: العمليات والمواد والجودة
شرح تصنيع المعادن: العمليات والمواد والجودة
أغسطس 19، 2026
جدول المحتويات
مقدمة
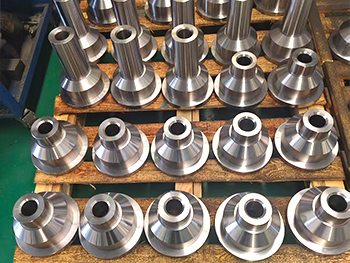
تعد تصنيع المعادن إحدى الطرق الأساسية لتحويل المعادن الخام والمسبوكات والمطروقات والفراغات المشكلة مسبقًا إلى مكونات هندسية وظيفية. قد يبدو أن العمود النهائي أو المبيت أو الدعامة أو الحافة أو مكون الآلة محدد بشكل أساسي من خلال شكله، ولكن تحقيق هذا الشكل يتطلب باستمرار مزيجًا منسقًا من اختيار المواد واستراتيجية القطع وعقد العمل والأدوات والتحكم في التسامح والفحص.
يمكن لمعدات التصنيع الحديثة إنشاء هندسة معقدة بدرجة عالية من التكرار، ومع ذلك فإن قدرة الماكينة وحدها لا تحدد جودة الجزء النهائي. لا يزال بإمكان برنامج CNC الصحيح تقنيًا إنتاج تباين في الأبعاد عندما تتحرك قطعة العمل في تركيبها، أو تتآكل أداة القطع، أو ينحرف جدار رفيع، أو تتغير الظروف الحرارية أثناء دورة تصنيع طويلة. ولهذا السبب، ينبغي فهم المعالجة المعدنية الموثوقة على أنها عملية تصنيع كاملة وليس مجرد حركة أداة القطع.
بالنسبة للمهندسين ومطوري المنتجات، يعد هذا المنظور الأوسع مفيدًا لأن العديد من مشكلات التشغيل الآلي تبدأ قبل بدء العملية الأولى. يمكن للمواد والهندسة واستراتيجية التسامح واختيار المسند إما أن تدعم التصنيع المستقر أو تخلق صعوبات غير ضرورية يجب تعويضها لاحقًا من خلال إعدادات وتعديلات إضافية للعملية.
ما هي تصنيع المعادن؟
التصنيع هي عملية تصنيع طرحية يتم فيها إزالة المواد من قطعة العمل لإنشاء الأبعاد والأسطح والهندسة المطلوبة. في تصنيع المعادن، يتم تطبيق هذا المبدأ على قطع العمل المعدنية باستخدام عمليات مثل الطحن والخراطة والحفر والحفر والتوسيع والطحن، مع اختيار العملية المحددة وفقًا للشكل والمتطلبات الوظيفية للمكون.
لا تحتاج المادة الأولية دائمًا إلى أن تكون عبارة عن قطعة صلبة أو قضيب. تبدأ العديد من مشاريع تصنيع المعادن بمسبوكات أو مطروقات تحتوي بالفعل على الكثير من الأشكال الهندسية القريبة من الشبكة المطلوبة. يتم بعد ذلك استخدام التصنيع باستخدام الحاسب الآلي بشكل انتقائي لإنشاء التجاويف المهمة وأوجه التثبيت والثقوب الملولبة وأسطح الختم والواجهات الدقيقة الأخرى.
يعد هذا التمييز مهمًا لأنه لا ينبغي استخدام المعالجة تلقائيًا لإنشاء كل سطح من المخزون الخام. يحدد مسار التصنيع العملي الهندسة التي يمكن إنشاؤها بكفاءة من خلال عملية البدء والميزات التي تتطلب تحكمًا أكبر في الأبعاد متاحًا من خلال التشغيل الآلي.
ولذلك فمن الأفضل النظر إلى تصنيع المعادن على أنه الرابط بين حالة المواد الخام والهندسة الوظيفية النهائية. تقوم العملية بإزالة المواد عند الضرورة مع الحفاظ على الخصائص التي يحتاجها المكون للتجميع والخدمة.
الطحن باستخدام الحاسب الآلي في تصنيع المعادن
يتم استخدام الطحن باستخدام الحاسب الآلي على نطاق واسع عندما تحتوي المكونات المعدنية على أسطح مسطحة أو جيوب أو فتحات أو أنماط ثقوب أو ملامح أو ميزات موزعة على عدة وجوه. تقوم أداة القطع الدوارة بإزالة المواد بينما تحدد حركات الماكينة التي يتم التحكم فيها العلاقة بين القاطع وقطعة العمل.
يعتمد تعقيد عملية الطحن بشكل كبير على هندسة الأجزاء. قد تتطلب اللوحة البسيطة نسبيًا ذات الثقوب والخطوط الخارجية اتجاهات تصنيع مباشرة فقط، في حين أن الغلاف الذي يحتوي على جيوب عميقة وأسطح بزاوية وميزات على عدة جوانب يمكن أن يتطلب تخطيط إعداد أكثر تقدمًا أو تصنيع متعدد المحاور.
يعد الوصول إلى الأداة أحد الاعتبارات الرئيسية. تتطلب التجاويف العميقة قواطع أطول، كما أن زيادة امتداد الأداة تقلل من الصلابة بشكل عام. يمكن أن يتطلب نصف القطر الداخلي الصغير جدًا أيضًا أدوات أصغر، مما قد يجعل ظروف القطع أكثر حساسية للاهتزاز أو الانحراف. لهذا السبب، يمكن أن يكون لخيارات التصميم التي تبدو بسيطة في التصميم بمساعدة الكمبيوتر تأثير كبير على استراتيجية التصنيع.
يكون الطحن أكثر فعالية عندما يتم تجميع الميزات المهمة حول اتجاهات التصنيع العملية والمواعيد ذات المغزى. عندما يمكن إنتاج العديد من الأسطح ذات الصلة من نفس الحالة المرجعية المستقرة، يمكن للعملية الحفاظ على علاقتها الهندسية بشكل مباشر أكثر.
CNC تحول للمكونات المعدنية الدوارة
يعتبر الدوران باستخدام الحاسب الآلي مناسبًا بشكل طبيعي للأجزاء المعدنية التي يتم تنظيم هندستها الرئيسية حول محور الدوران. يمكن إنتاج الأعمدة والبطانات والأكمام والبكرات والدبابيس والوصلات والعديد من الأجزاء من نوع الحافة عن طريق تدوير قطعة العمل بينما تقوم أدوات القطع بإزالة المواد من الأسطح الخارجية أو الداخلية.
غالبًا ما يمكن إكمال العديد من العمليات بينما يظل المكون مرجعًا حول نفس محور المغزل. وبالتالي قد تحافظ الأقطار الخارجية والأكتاف والأخاديد والخيوط والتجويف الداخلي على علاقة هندسية قوية عندما يتم التخطيط للعملية بشكل صحيح.
تتطلب قطع العمل الطويلة أو النحيلة اهتمامًا إضافيًا لأن قوى القطع يمكن أن تتسبب في انحراف المكون. يمكن للآلة وضع الأداة بشكل صحيح بينما تتحرك قطعة العمل نفسها بعيدًا قليلاً عن القاطع، مما يؤدي إلى اختلاف الأبعاد أو السطح. يمكن أن يساعد الدعم المناسب وظروف القطع وتسلسل التشغيل الآلي في إدارة هذا السلوك.
ولذلك لا ينبغي تقييم الخراطة فقط من خلال ما إذا كان المكون أسطوانيًا. يجب أن تحدد العلاقة الوظيفية بين أقطارها ووجوهها وخصائصها الداخلية ما إذا كانت الخراطة هي عملية التصنيع الأساسية.
غالبًا ما يعمل الطحن والخراطة معًا
لا يمكن تصنيف العديد من المكونات المعدنية الحقيقية على أنها أجزاء مطحونة أو مقلوبة فقط. قد يحتوي العمود على مسطحات أو فتحات متقاطعة أو فتحات، في حين يمكن أن يشتمل الغلاف المُشكل آليًا على تجاويف دقيقة وميزات أسطوانية. في هذه الحالات، تجمع استراتيجية المعالجة المعدنية الفعالة بين العمليات وفقًا للهندسة التي ينتجها كل منها بشكل طبيعي.
ترتيب العمليات مهم لأن إحدى العمليات قد تحدد المسند الذي تتطلبه عملية أخرى. يمكن أن يصبح القطر المحول ميزة تحديد موقع للطحن اللاحق، في حين أن الوجه المطحون قد يوفر مرجعًا ثابتًا للحفر أو الحفر لاحقًا.
الهدف ليس تقليل عدد أنواع العمليات المستخدمة. وبدلاً من ذلك، يجب على مهندسي التصنيع تقليل التحولات غير الضرورية مع ضمان بقاء علاقات الميزات المهمة مستقرة طوال فترة الإنتاج.
متكامل خدمات التصنيع باستخدام الحاسب الآلي يمكن الجمع بين الخراطة والطحن والمعالجة متعددة المحاور حول خطة عملية مشتركة، وهو أمر مفيد بشكل خاص عندما يحتوي أحد المكونات على هندسة دورانية ومنشورية.
يؤدي اختيار المواد إلى تغيير عملية تصنيع المعادن
تتصرف المعادن المختلفة بشكل مختلف عند قطعها، لذلك يؤثر اختيار المواد على أكثر بكثير من الخواص الميكانيكية النهائية للمكون. يمكن أن تؤثر الصلابة والقوة والتوصيل الحراري والصلابة وحالة السبائك على قوى القطع وتآكل الأدوات وسلوك الرقاقة واستقرار الأبعاد.
يتم تصنيع سبائك الألومنيوم في كثير من الأحيان عندما يكون الوزن المنخفض نسبيًا وقابلية التشغيل الجيدة أمرًا مرغوبًا فيه. يمكن للفولاذ أن يدعم المكونات التي تتطلب القوة وأداء التآكل، في حين يمكن اختيار الفولاذ المقاوم للصدأ عندما تكون الخصائص المرتبطة بالتآكل مهمة. يمكن للسبائك الأخرى تقديم اعتبارات تصنيع إضافية اعتمادًا على سلوكها الميكانيكي والحراري.
يجب تطوير الإستراتيجية الدقيقة حول المادة بدلاً من نقلها تلقائيًا من مشروع آخر. قد تتغير هندسة الأداة وظروف القطع واستراتيجية سائل التبريد وعقد العمل حتى عندما يكون هناك مكونان لهما هندسة متشابهة.
شكل المادة الأولية هو اعتبار آخر. يوفر الشريط واللوحة أسطحًا مرجعية خارجية يمكن التنبؤ بها نسبيًا، في حين يمكن أن تحتوي المسبوكات والمطروقات على تباين أكبر في الأبعاد قبل التصنيع. وبالتالي فإن العملية الأولى على فراغ قريب من الشبكة تحتاج إلى استراتيجية مسند مناسبة، لذلك لا تتم الإشارة إلى ميزات الدقة اللاحقة من الأسطح غير المستقرة.
وبالتالي، يجب أن يبدأ اختيار المواد وتخطيط التصنيع معًا بدلاً من التعامل معها كقرارات هندسية غير ذات صلة.
تتطلب المسبوكات والمطروقات تخطيطًا مختلفًا للتصنيع
تبدأ العديد من المكونات المعدنية على شكل فراغات مصبوبة أو مطروقة بدلاً من القضبان المستطيلة أو القضبان المستديرة. يمكن لهذه العمليات القريبة من الشبكة إنشاء الكثير من الهندسة الشاملة قبل بدء المعالجة باستخدام الحاسب الآلي، مما يقلل من إزالة المواد غير الضرورية ويسمح بدمج الأضلاع والرؤوس والأسطح المنحنية والميزات الهيكلية الأخرى في قطعة العمل الأولية.
ومع ذلك، تقدم الفراغات القريبة من الشبكة أيضًا اعتبارات إضافية لتصنيع المعادن لأن أسطحها الأولية قد تحتوي على تباين أكبر من ميزات CNC النهائية. يجب أن يظل بدل التصنيع الكافي حول الواجهات المهمة، في حين يجب أن تأخذ استراتيجيات تحديد الموقع والتثبيت في الاعتبار الحالة الفعلية للفراغ. بمجرد إنشاء مسندات آلية مستقرة، يمكن للعمليات اللاحقة استخدام تلك المراجع للتحكم في الأبعاد والعلاقات الهندسية الأكثر تطلبًا.
وبالتالي، تحدد خطة العملية القوية الميزات التي تنشأ من الصب أو الحدادة والتي سيتم إنشاؤها في النهاية من خلال التصنيع باستخدام الحاسب الآلي. وهذا يمنع تطبيق متطلبات الدقة غير الضرورية على الأسطح العامة القريبة من الشبكة مع تركيز التحكم في التشغيل الآلي على الواجهات التي تؤثر على التجميع النهائي والأداء.
المسندات الوظيفية إنشاء نظام مرجعي مستقر
تربط المسندات تصميم الأجزاء بالتصنيع والفحص من خلال تحديد المراجع التي توجد منها الميزات المهمة. عندما يعكس المسند الطريقة التي يتفاعل بها المكون مع تجميعه النهائي، يصبح من الأسهل تطوير إعدادات التصنيع حول نفس العلاقة الوظيفية.
على سبيل المثال، إذا كان المبيت موجودًا في الخدمة بواسطة وجه تثبيت وتجويف مركزي، فقد تكون هذه الميزات بمثابة مراجع تصنيع ذات معنى أكبر من الكفاف الخارجي غير ذي الصلة. ويمكن بعد ذلك التحكم في الثقوب والجيوب والأسطح اللاحقة بالنسبة للهندسة التي تحدد موضع التجميع فعليًا.
يمكن أن يؤدي الاختيار السيئ لمسند الإسناد إلى خلق حالة من عدم اليقين غير الضروري. قد يتم تشكيل أحد المكونات من مجموعة من الأسطح وفحصه من مجموعة أخرى، مما يجعل من الصعب تحديد ما إذا كان الاختلاف الموضعي الواضح يأتي من العملية أو ببساطة من مرجع غير متسق.
وبالتالي فإن استراتيجية التصنيع المعدنية الموثوقة تحدد المراجع الوظيفية قبل الانتهاء من قرارات الأدوات والتركيبات. وهذا يخلق لغة هندسية مشتركة بين التصميم والتصنيع ومراقبة الجودة.
يجب أن تحمي التفاوتات الوظيفة
يحدد التسامح مقدار الاختلاف الأبعاد أو الهندسي الذي يمكن قبوله بينما يستمر المكون في العمل بشكل صحيح. في تصنيع المعادن، لا تحاول استراتيجية التسامح الأكثر فعالية جعل كل بُعد مقيدًا قدر الإمكان.
قد تتطلب المقاعد الحاملة وأقطار تحديد الموقع وواجهات الختم وميزات المحاذاة تحكمًا وثيقًا لأن الاختلاف يؤثر بشكل مباشر على التجميع أو الحركة. يمكن للهندسة الخارجية غير الوظيفية أو أسطح الخلوص في كثير من الأحيان قبول المزيد من الاختلاف دون تغيير أداء المكونات.
إن تطبيق التفاوتات المقيدة غير الضرورية في كل مكان يمكن أن يجعل التصنيع والفحص أكثر صعوبة دون تحسين المنتج. قد يتطلب الاختلاف الأصغر المسموح به إعدادات أكثر تحكمًا أو عمليات تشطيب إضافية أو قياسًا أكثر تكرارًا حتى عندما توفر الميزة قيمة وظيفية قليلة.
وبالتالي فإن النهج الصحيح هو التساؤل عما يحميه كل تسامح. عندما يمكن أن يسبب الاختلاف تداخلًا أو تسربًا أو محاذاة سيئة أو حركة غير مستقرة، فإن المتطلب يستحق اهتمامًا وثيقًا. عندما يكون لنفس الاختلاف تأثير ضئيل على الوظيفة، يمكن عادةً اختيار التسامح مع قدر أكبر من التطبيق العملي للتصنيع.
تعتبر عملية العمل أمرًا أساسيًا لدقة تصنيع المعادن
تتطلب كل عملية تصنيع تحديد موقع قطعة العمل وتثبيتها بشكل آمن. إذا تغيرت هذه العلاقة أثناء القطع، فلن تتمكن حركة الماكينة المبرمجة من ضمان بقاء الميزة النهائية في الموضع المقصود.
يجب أن تقاوم التركيبات قوى القطع مع السماح للأداة بالوصول إلى الأسطح الضرورية. وفي الوقت نفسه، يجب ألا يؤدي التثبيت إلى تشويه الجدران الرقيقة أو المكونات النحيلة أو غيرها من الأشكال الهندسية المرنة دون داع.
يصبح هذا التوازن مهمًا بشكل خاص للأجزاء المعدنية المعقدة. يمكن أن يؤدي ضغط التثبيت المفرط إلى تشويه قطعة العمل مؤقتًا، مما يجعلها تبدو صحيحة أثناء تقييدها ولكنها تغير شكلها بعد تحرير الوحدة. يؤدي عدم كفاية التقييد إلى خلق مشكلة معاكسة لأن المكون يمكن أن يتحرك تحت قوى القطع.
يتغير العمل أيضًا في جميع أنحاء مسار التصنيع. قد توفر المواد الخام أسطحًا أولية مريحة تختفي بعد المعالجة الخشنة، لذلك يجب إنشاء ميزات مسند يتم التحكم فيها قبل إزالة تلك المراجع الأصلية.
ولذلك فإن التصنيع الجيد للمعادن يتعامل مع تصميم التركيبات كجزء من هندسة العمليات بدلاً من مجرد نشاط إعداد قبل القطع مباشرة.
يؤثر اختيار الأداة على الدقة وجودة السطح
تحدد أدوات القطع كيفية تفاعل الآلة فعليًا مع المعدن. يؤثر قطرها وطولها وهندستها ومادتها وحالتها على قوى القطع وجودة السطح الناتج.
توفر الأدوات الصلبة عمومًا حالة قطع أكثر استقرارًا من الأدوات الطويلة أو النحيلة. يمكن أن تتطلب الجيوب العميقة والميزات الضيقة والهندسة الداخلية الصعبة زيادة في تمديد الأداة، مما يجعل الاهتزاز والانحراف اعتبارات أكثر أهمية.
يقدم تآكل الأداة تباينًا تدريجيًا أثناء المعالجة المتكررة. تتغير حافة القطع أثناء إزالة المواد، وهذا يمكن أن يؤثر على الأبعاد وملمس السطح ومقدار القوة المؤثرة على قطعة العمل.
ولهذا السبب، ينبغي إدارة الأدوات طوال فترة الإنتاج بدلاً من اختيارها مرة واحدة أثناء البرمجة ثم التعامل معها كمتغير ثابت. قد تحتاج الأبعاد الحرجة إلى فحص دوري حتى يمكن تحديد التآكل التدريجي قبل أن تنتج مكونات غير مقبولة.
وبالتالي فإن أقوى استراتيجية للأداة توازن بين الهندسة والمواد وظروف القطع ومتطلبات الإنتاج المتوقعة.
يخدم التخشين والتشطيب أغراضًا مختلفة
غالبًا ما ينبغي اعتبار المعالجة والتشطيب الخام مراحل منفصلة لأن لها أهدافًا مختلفة. يزيل التخشين حجمًا أكبر من المواد غير المرغوب فيها ويخلق شكلاً تقريبيًا، بينما يحدد التشطيب الأبعاد والأسطح النهائية في ظل ظروف قطع أكثر تحكمًا.
يصبح هذا الفصل ذا قيمة خاصة عند إزالة كميات كبيرة من المعدن. يمكن أن يؤدي القطع الثقيل إلى قوى وحرارة أكبر، في حين أن الشكل المتغير لقطعة العمل يمكن أن يغير صلابتها مع تقدم العملية.
إن ترك كمية يمكن التحكم فيها من المواد للتشطيب يسمح بإنشاء الأسطح النهائية بعد حدوث معظم عمليات إزالة المواد الرئيسية بالفعل. يمكن بعد ذلك تشكيل الميزات المهمة في ظل ظروف أكثر ملاءمة للتحكم في الأبعاد والسطح.
لا يتطلب كل جزء استراتيجية متقنة للتخشين والتشطيب، ولكن التعامل معها كأهداف متميزة يمنح مهندسي التصنيع مرونة أكبر عندما تكون الدقة والاستقرار مهمين.
يمكن أن تؤثر الظروف الحرارية على تصنيع المعادن
يولد القطع الحرارة، ويمكن أن تتعرض قطعة العمل والأداة وهيكل الآلة لتغيرات في درجات الحرارة أثناء التصنيع. نظرًا لأن المعادن تتوسع وتتقلص مع درجة الحرارة، فإن هذه الظروف يمكن أن تؤثر على نتائج الأبعاد عندما تصبح التفاوتات مطلوبة.
يمكن أن تنتج دورات التخشين الثقيلة والتصنيع الطويلة ظروفًا حرارية مختلفة عن التشطيب الخفيف. قد يكون المكون الذي يتم فحصه مباشرة بعد الإزالة المكثفة للمادة في حالة مختلفة عن نفس الجزء بعد استقرار درجة الحرارة.
تعتمد أهمية هذا التأثير على المادة وحجم الجزء وتسلسل التصنيع والدقة المطلوبة. قد لا تتطلب المكونات العامة اعتبارًا حراريًا كبيرًا، في حين أن الواجهات الدقيقة يمكن أن تكون أكثر حساسية للظروف غير المتسقة.
يمكن للمصنعين إدارة ذلك من خلال الحفاظ على ظروف عملية مستقرة حيثما كان ذلك عمليًا، وفصل الإزالة الثقيلة عن التشطيب الحرج عند الضرورة والنظر في قياس الأبعاد المهمة.
ولذلك ينبغي التعامل مع الاستقرار الحراري كمصدر محتمل لتغير التصنيع بدلاً من تجاهله حتى تظهر تغييرات الأبعاد غير المبررة.
تشطيب السطح ليس مثل دقة الأبعاد
يمكن أن يفي السطح المُشكل بتسامح الأبعاد مع الحفاظ على نسيج غير مناسب للوظيفة المقصودة. وبالتالي يجب تحديد تشطيب السطح بشكل مستقل عن الحجم عندما يؤثر على الختم أو الانزلاق أو ملامسة المحمل أو أي واجهة ميكانيكية أخرى.
تؤثر هندسة الأداة وظروف القطع والتغذية والاهتزاز وتآكل الأداة على جودة السطح. وهذا يعني أن المكون يمكن أن يظل مقبولاً من حيث الأبعاد بينما يتغير سطحه تدريجيًا مع تدهور أداة القطع.
لا يحتاج كل سطح مُشكل آليًا إلى نفس مستوى التشطيب. قد يبرر وجه الختم التحكم الإضافي في العملية، في حين أن الجيب غير الملامس أو سطح الخلوص العام قد يعمل بشكل صحيح مع التشطيب العادي الناتج عن عملية التصنيع المحددة.
يمكن أيضًا استخدام الطحن أو العمليات الثانوية الأخرى حيث يتم تحقيق متطلبات السطح أو الأبعاد النهائية بشكل أفضل بعد الطحن الأولي أو الخراطة. يجب التخطيط لهذه العمليات مسبقًا حتى يظل بدل المواد المناسب متاحًا.
عمليات التصنيع الثانوية تكمل الجزء
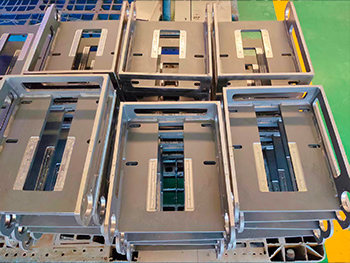
يمكن أن تتضمن تصنيع المعادن أكثر من مجرد الطحن والخراطة الأولية. قد يشكل الحفر والتوسيع والحفر والنقر والطحن جزءًا من مسار التصنيع اعتمادًا على المتطلبات الهندسية والوظيفية للمكون.
يمكن أن يوفر الحفر والتوسيع هندسة داخلية يمكن التحكم فيها حيث لا تلبي الفتحة المحفورة وحدها المتطلبات النهائية. يؤدي النقر إلى إنشاء واجهات ملولبة، بينما يمكن استخدام الطحن على أسطح محددة تتطلب تحكمًا إضافيًا في الأبعاد أو النهاية.
يجب أن يحدد تسلسل العملية متى تحدث هذه العمليات. إذا كان يجب أن يحافظ التجويف الدقيق على علاقة وثيقة مع وجه التثبيت، فيجب تخطيط كلتا الميزتين حول مسندات ذات معنى بدلاً من التعامل معهما كعمليات ثانوية غير ذات صلة.
وينطبق نفس المبدأ عندما تتطلب المكونات الملحومة أو المصبوبة أو المطروقة تصنيعًا نهائيًا. يجب أن تكمل العمليات الثانوية الهندسة الوظيفية للجزء بدلاً من مجرد إضافتها بعد دورة CNC الرئيسية دون الرجوع إلى التصميم العام.
يمكن للتصنيع متعدد المحاور أن يقلل من التباين المرتبط بالإعداد
غالبًا ما تحتوي الأجزاء المعدنية المعقدة على ميزات موزعة على عدة جوانب. قد تتطلب المعالجة التقليدية إزالة قطعة العمل وإعادة وضعها عدة مرات قبل الوصول إلى كل سطح.
كل عملية إعادة تموضع تخلق حالة مرجعية أخرى. إذا تم إنتاج الميزات المهمة في إعدادات مختلفة، فإن علاقتها النهائية تعتمد جزئيًا على مدى دقة نقل قطعة العمل.
يمكن أن تقلل المعالجة متعددة المحاور من بعض هذه التحولات من خلال السماح لأداة القطع بالاقتراب من قطعة العمل من اتجاهات إضافية بينما يظل المكون تحت حالة مرجعية خاضعة للرقابة.
الفائدة الرئيسية ليست مجرد القدرة على إنتاج أشكال معقدة. يمكن أن تساعد المعالجة متعددة المحاور أيضًا في الحفاظ على علاقات الميزات عن طريق تقليل إعادة التموضع اليدوي غير الضروري.
ومع ذلك، يجب استخدام محاور إضافية للآلة لأن الهندسة تبرر ذلك، وليس لأن الآلة الأكثر تعقيدًا تكون أفضل تلقائيًا. يمكن أن تظل العملية الأبسط التي تتمتع بإمكانية الوصول القوي إلى الأدوات وعقد العمل المستقر هي الحل الأفضل للعديد من مشاريع تصنيع المعادن.
يجب أن تبدأ مراقبة الجودة قبل الفحص النهائي
يمكن للفحص النهائي تحديد ما إذا كان المكون المكتمل يفي برسمه، ولكن الانتظار حتى الانتهاء من التصنيع يعني أنه لا يتم اكتشاف أي اختلاف إلا بعد استثمار كل جهود التصنيع بالفعل.
يوفر القياس أثناء العملية معلومات سابقة. يمكن فحص التجويف الحرج قبل إضافة ميزات لاحقة، بينما يمكن التحقق من سطح مرجع مهم قبل أن يصبح مرجعًا للمعالجة الإضافية.
وهذا يجعل من السهل تحديد مكان دخول الاختلاف إلى العملية. قد تشير حركة الأبعاد التدريجية إلى تآكل الأداة، بينما يمكن أن تشير التغييرات الموضعية المفاجئة إلى مشكلة في الإعداد أو التثبيت.
ولذلك ينبغي أن يدعم التفتيش التحكم في العملية بدلاً من العمل فقط كمرحلة فرز نهائية. توفر نتائج القياس أدلة يمكن استخدامها لضبط التصنيع قبل أن تؤثر نفس المشكلة على المزيد من الأجزاء.
يلخص الجدول التالي العديد من المتغيرات المهمة في تصنيع المعادن وتأثيرها على المكونات النهائية
| منطقة العملية | قلق التصنيع الرئيسي | نهج التحكم العملي |
|---|---|---|
| اختيار المواد | سلوك القطع والحرارة المختلفة | مطابقة الأدوات والمعلمات مع المادة الفعلية |
| البدء فارغًا | الاختلاف في الهندسة المصبوبة أو المزورة | إنشاء مسندات موثوقة للعملية الأولى |
| التسامح | قيود التصنيع غير الضرورية | تطبيق التحكم الوثيق على الميزات الوظيفية |
| العمل | الحركة أو التشوه | استخدم تحديد الموقع المستقر بقوة تثبيت مناسبة |
| صلابة الأداة | الانحراف والاهتزاز | الحفاظ على الوصول العملي للأدوات وتوسيعها |
| ارتداء الأداة | الانجراف الأبعاد تدريجيا | مراقبة حالة الأداة والأبعاد الحرجة |
| التخشين | قوة القطع وحركة المواد | ترك البدل المناسب للتشطيب |
| درجة حرارة | اختلاف الأبعاد | الحفاظ على ظروف مستقرة للعمليات الحرجة |
| تشطيب السطح | أداء الواجهة | حدد النهاية وفقًا للوظيفة الفعلية |
| تغييرات الإعداد | أخطاء علاقة الميزة | الهندسة المتعلقة بالمجموعة حيثما كان ذلك عمليًا |
| فحص | التحديد المتأخر للاختلاف | استخدم عمليات التحقق أثناء العملية للخصائص الحرجة |
يوضح هذا الإطار سبب اعتماد التصنيع الناجح للمعادن على نظام يتم التحكم فيه بدلاً من أي إعداد لآلة واحدة.
يمكن لـ DFM تحسين تصنيع المعادن قبل بدء الإنتاج
يسمح التصميم من أجل قابلية التصنيع بتحديد مخاطر التصنيع بينما لا يزال من الممكن تغيير الهندسة بسهولة نسبية. قد تتطلب الميزات التي تبدو واضحة في التصميم بمساعدة الكمبيوتر أدوات صعبة أو عمل غير مستقر أو إعدادات إضافية بمجرد أخذ التصنيع المادي في الاعتبار.
يمكن أن يؤدي نصف القطر الداخلي الصغير للغاية إلى تقييد اختيار القاطع، بينما قد تتطلب الجيوب الضيقة العميقة أدوات طويلة ذات صلابة منخفضة. يمكن أن تتحرك الجدران الرقيقة جدًا أثناء التشغيل الآلي، ويمكن للميزات البسيطة الموضوعة على عدة وجوه غير مرتبطة أن تزيد من عدد الإعداد دون توفير قيمة وظيفية إضافية.
سوق دبي المالي لا يعني تبسيط كل مكون. يجب أن تظل الهندسة المعقدة عندما يكون ذلك ضروريًا للأداء أو التجميع. والغرض من ذلك هو التمييز بين التعقيد المطلوب وصعوبة التصنيع التي يمكن إزالتها دون تغيير ما يجب على الجزء القيام به.
وبالتالي، يمكن لمراجعة التصنيع المبكرة تحسين استقرار العملية قبل أن تؤدي البرمجة وتصميم التركيبات والتصنيع إلى إلزام المشروع بالفعل بمسار صعب.
يجب أن يقوم النموذج الأولي لتصنيع المعادن بتطوير العملية
توفر الآلات النموذجية أكثر من العينة المادية الأولى للمكون. فهو يكشف كيف تتصرف المواد والأدوات والتركيبات والهندسة الفعلية معًا في ظل ظروف القطع.
قد يُظهر جزء مبكر أن الجدار الرقيق يتطلب تسلسل تشغيل مختلفًا، أو أن التجويف العميق يحتاج إلى أدوات أكثر صلابة أو يصعب إعادة إنتاج مرجع معين بشكل موثوق. يجب أن تصبح هذه النتائج جزءًا من تطوير العملية بدلاً من التعديلات المؤقتة المتبقية التي يتم إجراؤها فقط لإكمال المكون الأول.
يمكن مراجعة البرامج وتحسين التركيبات ونقل نقاط الفحص وفقًا للمعلومات التي تم جمعها أثناء تصنيع النموذج الأولي. عندما يدخل المكون لاحقًا في مرحلة الإنتاج المتكرر، يجب أن تعكس العملية هذه الدروس بالفعل.
يثبت النموذج الأولي الناجح أنه يمكن إنتاج الهندسة. توضح عملية تصنيع المعادن الناضجة أنه يمكن إعادة إنتاج الهندسة المطلوبة باستمرار.
الانتقال من النموذج الأولي إلى تصنيع المعادن المتكررة
يقدم الإنتاج المتكرر ظروفًا قد لا تكون واضحة خلال الأجزاء القليلة الأولى. تتآكل أدوات القطع، ويتم تحميل التركيبات بشكل متكرر، ويمكن أن تختلف المواد الخام ضمن حالتها المحددة وتعمل الآلات لفترات أطول.
تحتاج عملية الإنتاج المستقرة إلى ضوابط تأخذ في الاعتبار هذه المتغيرات المتغيرة. يجب أن يعيد العمل إنتاج نفس النظام المرجعي، ويجب أن تتضمن استراتيجيات الأدوات المراقبة والتفتيش المناسبين ويجب أن تركز على الخصائص التي تكشف عن تغيير ملموس في العملية.
كما تصبح وثائق العملية أكثر أهمية. إذا كان تسلسل أو تعديل معين للتصنيع ضروريًا للحفاظ على ميزة مهمة واحدة، فيجب أن تصبح هذه المعلومات جزءًا من مسار التصنيع المحدد بدلاً من البقاء مع مشغل واحد ذو خبرة فقط.
ولذلك فإن التكرار هو أحد أفضل اختبارات جودة تصنيع المعادن. يُظهر إنتاج مكون واحد دقيق للغاية القدرة التقنية، بينما يُظهر الحفاظ على نتائج مقبولة وظيفيًا على التصنيع المستمر استقرار العملية.
مشاكل تصنيع المعادن الشائعة وأسبابها
يمكن أن ينشأ اختلاف الأبعاد من تآكل الأداة أو حركة المواد أو عدم استقرار التركيبات أو درجة الحرارة أو الظروف المرجعية غير الصحيحة. يمكن أن تنجم جودة السطح الرديئة عن التدهور المتطور أو الاهتزاز أو تداخل الرقائق أو معلمات التشغيل غير المناسبة، بينما قد تظهر المشكلات الموضعية عندما يتم تقسيم الميزات عبر إعدادات غير مستقرة.
يعد تكوين الأزيز مشكلة شائعة أخرى، خاصة حول الثقوب المتقاطعة والفتحات والحواف الآلية. يمكن أن تؤدي التجاويف العميقة والأدوات النحيلة إلى حدوث اهتزازات، بينما قد تتحرك الجدران الرقيقة تحت قوى القطع حتى عندما تتبع الآلة المسار المبرمج بدقة.
وينبغي التحقيق في هذه الشروط من خلال تحليل السبب الجذري بدلا من تصحيحها فقط من خلال تغييرات الإزاحة المتكررة. إذا تحرك نفس البعد تدريجيًا في اتجاه واحد، فقد تستحق حالة الأداة الاهتمام. إذا تغيرت مجموعة واحدة من الميزات بعد إعداد معين، فقد تكون استراتيجية تحديد الموقع أكثر أهمية من برنامج القطع.
تتحسن المعالجة الموثوقة عند استخدام معلومات الفحص لفهم سبب حدوث الاختلاف بدلاً من مجرد فصل المكونات النهائية المقبولة وغير المقبولة.
كيفية تقييم الشركة المصنعة لتصنيع المعادن
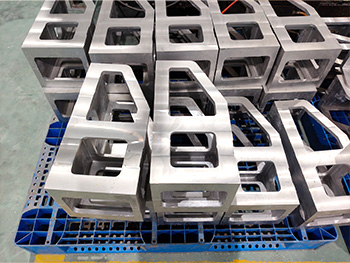
يجب أن تكون الشركة المصنعة المناسبة لتصنيع المعادن قادرة أولاً على فهم المتطلبات الوظيفية الموضحة في الرسم. تعد قدرة المعدات أمرًا مهمًا، لكن آلات الطحن والمخارط ومراكز التصنيع متعددة المحاور توفر قيمة فقط عندما يتم دمجها مع العمل المناسب والأدوات والفحص.
يجب أن تتطابق الخبرة المادية مع المشروع لأن سلوك القطع يتغير بشكل كبير بين المعادن المختلفة وأشكال البداية. يجب على الشركة المصنعة التي تقوم بتصنيع المسبوكات أو المطروقات أن تفهم أيضًا بدل التصنيع وتطوير المسند بدلاً من معالجة تلك الفراغات مثل الخام التقليدي.
يجب أن تتوافق القدرة على الفحص مع التفاوتات الفعلية والعلاقات الهندسية على الرسم. بالنسبة للإنتاج المتكرر، تعد مراقبة العمليات وتوثيقها مهمة أيضًا لأن الهدف ليس مجرد تصنيع عينة واحدة ناجحة.
يوفر الاتصال الفني مؤشرًا مفيدًا آخر لنضج التصنيع. عندما يحتوي الرسم على ضعف الوصول إلى الأدوات أو جدران غير مستقرة أو متطلبات مقيدة غير ضرورية، يجب أن يكون فريق التصنيع ذو الخبرة قادرًا على تحديد تلك المخاطر أثناء المراجعة وشرح آثارها التصنيعية بوضوح.
خاتمة
تصنيع المعادن هو عملية تصنيع منسقة تحول المخزون الخام والمسبوكات والمطروقات والفراغات الأخرى إلى مكونات هندسية وظيفية من خلال إزالة المواد الخاضعة للرقابة. يوفر الطحن والخراطة باستخدام الحاسب الآلي قدرة القطع الرئيسية، بينما يكمل الحفر والحفر والطحن والعمليات الثانوية الأخرى الميزات التي تتطلب تحكمًا إضافيًا.
تعتمد جودة المكون النهائي على ما هو أكثر بكثير من مجرد تحديد موضع CNC. يؤثر سلوك المادة على القطع واستقرار الأبعاد، وتوصيل المسندات وظيفة الجزء بإعدادات التشغيل الآلي، ويحدد العمل ما إذا كانت كل قطعة عمل تدخل العملية باستمرار وتتغير حالة الأداة طوال فترة الإنتاج.
ولذلك ينبغي أن تستند مواصفات التسامح والسطح إلى الوظيفة الفعلية. يجب أن تركز الدقة على الميزات التي تؤثر على الملاءمة والحركة والختم والمحاذاة بدلاً من تطبيقها دون داع على كل بُعد.
يكمل الفحص العملية من خلال تقديم أدلة حول استقرار التصنيع. عند استخدام نتائج القياس أثناء الإنتاج وليس في النهاية فقط، يمكنهم تحديد تآكل الأداة ومشاكل الإعداد وانحراف العملية قبل أن يؤثر نفس الاختلاف على المكونات الإضافية.
تربط استراتيجية تصنيع المعادن القوية في النهاية بين التصميم والمواد والتصنيع ومراقبة الجودة من خلال خطة عملية وظيفية واحدة. عندما تعمل هذه العناصر معًا، يصبح تصنيع الأجزاء المعدنية المعقدة أسهل بشكل متسق والتحقق منها بشكل موثوق وإعادة إنتاجها عبر الإنتاج المتكرر.
التعليمات
ما هي الآلات المعدنية؟
تصنيع المعادن هي عملية تصنيع طرحية تقوم بإزالة المواد من قطعة العمل المعدنية لإنشاء الأبعاد والأسطح والهندسة المطلوبة. تشمل الطرق الشائعة الطحن باستخدام الحاسب الآلي، والخراطة، والحفر، والحفر، والطحن، مع اختيار العملية وفقًا للمادة وشكل الجزء والمتطلبات الوظيفية.
ما هي المعادن التي يمكن استخدامها لتصنيع المعادن؟
يمكن تطبيق تصنيع المعادن على سبائك الألومنيوم والفولاذ والفولاذ المقاوم للصدأ والعديد من السبائك الأخرى القابلة للتشكيل. تعتمد استراتيجية القطع الصحيحة على الصلابة والصلابة والسلوك الحراري وحالة المادة، لذلك يجب اختيار الأدوات ومعلمات القطع وعقد العمل لقطعة العمل الفعلية.
ما الفرق بين الطحن باستخدام الحاسب الآلي والخراطة باستخدام الحاسب الآلي؟
يستخدم الطحن باستخدام الحاسب الآلي عادةً أدوات قطع دوارة لإنشاء جيوب وأسطح وثقوب وهندسة منشورية، بينما يقوم الدوران باستخدام الحاسب الآلي بتدوير قطعة العمل وهو مناسب بشكل خاص للأعمدة والبطانات والأكمام والأجزاء الدوارة الأخرى. قد تتطلب المكونات المعقدة كلتا العمليتين ضمن طريق تصنيع واحد.
ما هي العوامل التي تؤثر على دقة تصنيع المعادن؟
تعتمد دقة تصنيع المعادن على حالة الماكينة، وسلوك المواد، والمواعيد الوظيفية، وثبات التركيبات، وصلابة أداة القطع، وتآكل الأداة، والظروف الحرارية والفحص. يتطلب الإنتاج الموثوق التحكم في هذه العوامل معًا بدلاً من الاعتماد فقط على الموضع المبرمج لآلة CNC.
كيف يمكن تصميم أجزاء تصنيع المعادن لتحسين قابلية التصنيع؟
يمكن أن يكون تصنيع الأجزاء المعدنية أسهل عندما يوفر المصممون أنصاف أقطار داخلية عملية، وإمكانية وصول كافية للأدوات، وهندسة جدران مستقرة، ومذكرات وظيفية واضحة وتفاوتات مناسبة. وينبغي أيضًا النظر في إمكانية الوصول إلى العمل والفحص مبكرًا بحيث يمكن تصنيع الجزء بشكل متسق بدلاً من إنتاجه مرة واحدة فقط.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.