
Usinagem de metais explicada: processos, materiais e qualidade
Lar
/
Blog
/
Usinagem de metais explicada: processos, materiais e qualidade
Usinagem de metais explicada: processos, materiais e qualidade
Agosto 19, 2026
Índice
Introdução
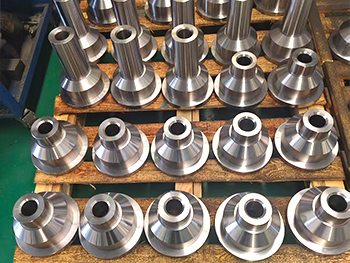
A usinagem de metais é uma das formas fundamentais de transformar metal bruto, peças fundidas, forjadas e peças pré-formadas em componentes funcionais de engenharia Um eixo acabado, caixa, suporte, flange ou componente da máquina pode parecer ser definido principalmente por sua forma, mas alcançar essa forma de forma consistente requer uma combinação coordenada de seleção de materiais, estratégia de corte, fixação de trabalho, ferramentas, controle de tolerância e inspeção.
Equipamentos de usinagem modernos podem criar geometria complexa com um alto grau de repetibilidade, ainda que a capacidade da máquina por si só não determine a qualidade da peça acabada Um programa CNC tecnicamente correto ainda pode produzir variação dimensional quando uma peça de trabalho se move em seu acessório, uma ferramenta de corte se desgasta, uma parede fina desvia ou as condições térmicas mudam durante um longo ciclo de usinagem Por esta razão, a usinagem confiável de metal deve ser entendida como um processo de fabricação completo, em vez de simplesmente o movimento de uma ferramenta de corte.
Para engenheiros e desenvolvedores de produtos, essa perspectiva mais ampla é útil porque muitos problemas de usinagem começam antes do início da primeira operação O material, a geometria, a estratégia de tolerância e a seleção de dados podem suportar a fabricação estável ou criar dificuldades desnecessárias que mais tarde precisam ser compensadas por meio de configurações adicionais e ajustes de processo.
O que é usinagem de metal?
Usinagem é um processo de fabricação subtrativo no qual o material é removido de uma peça de trabalho para criar as dimensões, superfícies e geometria necessárias. Na usinagem de metais, este princípio é aplicado a peças metálicas por meio de operações como fresagem, torneamento, perfuração, perfuração, alargamento e retificação, sendo o processo específico selecionado de acordo com a forma e os requisitos funcionais do componente.
O material de partida nem sempre precisa ser tarugo sólido ou barra Muitos projetos de usinagem de metal começam com peças fundidas ou forjadas que já contêm grande parte da geometria necessária quase líquida A usinagem CNC é então usada seletivamente para estabelecer furos importantes, faces de montagem, furos roscados, superfícies de vedação e outras interfaces de precisão.
Esta distinção é importante porque a usinagem não deve ser usada automaticamente para criar cada superfície a partir do estoque bruto Uma rota prática de fabricação determina qual geometria pode ser estabelecida eficientemente pelo processo inicial e quais recursos exigem o maior controle dimensional disponível através da usinagem.
A usinagem de metais é, portanto, melhor vista como a ligação entre a condição da matéria-prima e a geometria funcional acabada O processo remove o material quando necessário, preservando as características que o componente precisa para montagem e serviço.
Fresagem CNC em Usinagem de Metal
A fresagem CNC é amplamente utilizada quando os componentes metálicos contêm superfícies planas, bolsos, ranhuras, padrões de furos, contornos ou características distribuídas por várias faces Uma ferramenta de corte rotativa remove o material enquanto os movimentos controlados da máquina determinam a relação entre o cortador e a peça de trabalho.
A complexidade de um processo de fresagem depende muito da geometria da peça Uma placa relativamente simples com furos e contornos externos pode exigir apenas orientações de usinagem simples, enquanto um invólucro contendo bolsos profundos, superfícies angulares e recursos em vários lados pode exigir planejamento de configuração mais avançado ou usinagem multieixo.
O acesso à ferramenta é uma das principais considerações cavidades profundas requerem cortadores mais longos, e o aumento da extensão da ferramenta geralmente reduz a rigidez Raios internos muito pequenos também podem exigir ferramentas menores, o que pode tornar as condições de corte mais sensíveis à vibração ou deflexão Por esse motivo, as escolhas de projeto que parecem menores no CAD podem ter um efeito significativo na estratégia de usinagem.
A fresagem é mais eficaz quando características importantes são agrupadas em torno de direções práticas de usinagem e dados significativos Quando várias superfícies relacionadas podem ser produzidas a partir da mesma condição de referência estável, o processo pode manter sua relação geométrica mais diretamente.
Torneamento CNC para componentes metálicos rotacionais
O torneamento CNC é naturalmente adequado para peças metálicas cuja geometria principal é organizada em torno de um eixo de rotação Eixos, buchas, mangas, rolos, pinos, acoplamentos e muitas peças do tipo flange podem ser produzidos girando a peça de trabalho enquanto as ferramentas de corte removem material de superfícies externas ou internas.
Várias operações podem muitas vezes ser concluídas enquanto o componente permanece referenciado em torno do mesmo eixo do fuso Diâmetros externos, ressaltos, ranhuras, roscas e furos internos podem, portanto, manter uma forte relação geométrica quando o processo é planejado corretamente.
Peças de trabalho longas ou delgadas requerem consideração adicional porque as forças de corte podem fazer com que o componente se desvie A máquina pode posicionar a ferramenta corretamente enquanto a própria peça se afasta ligeiramente do cortador, resultando em variação dimensional ou de superfície O suporte adequado, as condições de corte e a sequência de usinagem podem ajudar a gerenciar esse comportamento.
A torneamento não deve, portanto, ser avaliada apenas pelo fato de um componente ser cilíndrico A relação funcional entre seus diâmetros, faces e características internas deve determinar se a torneamento é o processo primário de fabricação.
Fresagem e torneamento geralmente funcionam juntos
Muitos componentes metálicos reais não podem ser classificados puramente como peças fresadas ou torneadas Um eixo pode conter planos, furos transversais ou ranhuras, enquanto um invólucro usinado pode incluir furos de precisão e características cilíndricas Nestes casos, uma estratégia eficaz de usinagem de metal combina processos de acordo com a geometria que cada um produz mais naturalmente.
A ordem das operações é importante porque um processo pode estabelecer o dado exigido por outro. Um diâmetro torneado pode se tornar um recurso de localização para fresamento subsequente, enquanto uma face fresada pode fornecer uma referência estável para perfuração ou perfuração posterior.
O objetivo não é minimizar o número de tipos de processos usados Em vez disso, os engenheiros de fabricação devem minimizar transições desnecessárias, garantindo que relacionamentos importantes de recursos permaneçam estáveis durante toda a produção.
Integrado Serviços de usinagem CNC pode combinar torneamento, fresamento e processamento multieixo em torno de um plano de processo comum, que é particularmente útil quando um componente contém geometria rotacional e prismática.
Seleção de Material Muda o Processo de Usinagem de
Diferentes metais se comportam de maneira diferente quando são cortados, de modo que a seleção do material afeta muito mais do que as propriedades mecânicas finais do componente Dureza, resistência, condutividade térmica, rigidez e condição da liga podem influenciar as forças de corte, desgaste da ferramenta, comportamento de cavacos e estabilidade dimensional.
As ligas de alumínio são frequentemente usinadas quando são desejáveis peso relativamente baixo e boa usinabilidade Os aços podem suportar componentes que requerem resistência e desempenho de desgaste, enquanto os aços inoxidáveis podem ser selecionados quando características relacionadas à corrosão são importantes Outras ligas podem introduzir considerações adicionais de usinagem dependendo de seu comportamento mecânico e térmico.
A estratégia exata deve ser desenvolvida em torno do material, em vez de ser transferida automaticamente de outro projeto. A geometria da ferramenta, as condições de corte, a estratégia do líquido refrigerante e a retenção no trabalho podem mudar mesmo quando dois componentes têm geometria semelhante.
A forma do material de partida é outra consideração A barra e a placa fornecem superfícies de referência externas relativamente previsíveis, enquanto peças fundidas e forjadas podem conter maior variação dimensional antes da usinagem A primeira operação em uma peça bruta quase líquida, portanto, precisa de uma estratégia de referência adequada para que recursos de precisão posteriores não sejam referenciados a partir de superfícies instáveis.
A seleção de materiais e o planejamento de usinagem devem, conseqüentemente, começar juntos, em vez de serem tratados como decisões de engenharia não relacionadas.
Fundições e Forjados Requerem Planejamento de Usinagem Diferente
Muitos componentes metálicos começam como peças fundidas ou forjadas em vez de tarugos retangulares ou barras redondas Esses processos quase líquidos podem criar grande parte da geometria geral antes do início da usinagem CNC, reduzindo a remoção desnecessária de material e permitindo que nervuras, saliências, superfícies curvas e outras características estruturais sejam incorporadas à peça de trabalho inicial.
No entanto, os espaços em branco quase líquidos também introduzem considerações adicionais de usinagem de metal porque suas superfícies iniciais podem conter maior variação do que os recursos CNC acabados. É necessário que uma margem de usinagem suficiente permaneça em torno de interfaces críticas, enquanto as estratégias de localização e fixação devem levar em conta a condição real do espaço em branco. Uma vez estabelecidos dados usinados estáveis, operações posteriores podem usar essas referências para controlar dimensões e relações geométricas mais exigentes.
Um forte plano de processo, portanto, identifica quais recursos se originam da fundição ou forjamento e quais serão finalmente estabelecidos através da usinagem CNC Isso evita que requisitos desnecessários de precisão sejam aplicados a superfícies gerais próximas à rede, enquanto concentra o controle de usinagem nas interfaces que influenciam a montagem final e o desempenho.
Datums funcionais criam um sistema de referência estável
Os dados conectam o projeto de peças com a fabricação e inspeção, definindo as referências a partir das quais estão localizadas características importantes. Quando um dado reflete a forma como um componente interage com sua montagem final, torna-se mais fácil desenvolver configurações de usinagem em torno da mesma relação funcional.
Por exemplo, se um alojamento estiver localizado em serviço por uma face de montagem e um furo central, essas características podem ser referências de usinagem mais significativas do que um contorno externo não relacionado. Os furos, bolsas e superfícies subsequentes podem então ser controlados em relação à geometria que realmente determina a posição da montagem.
A má seleção de dados pode criar incerteza desnecessária Um componente pode ser usinado a partir de um grupo de superfícies e inspecionado a partir de outro, tornando difícil determinar se uma aparente diferença posicional vem do processo ou simplesmente de referências inconsistentes.
Uma estratégia confiável de usinagem de metal, portanto, identifica referências funcionais antes que as decisões de ferramentas e acessórios sejam finalizadas Isso cria uma linguagem geométrica comum entre projeto, usinagem e controle de qualidade.
Tolerâncias devem proteger a função
A tolerância define quanta variação dimensional ou geométrica pode ser aceita enquanto o componente continua a funcionar corretamente Na usinagem de metais, a estratégia de tolerância mais eficaz não tenta tornar todas as dimensões o mais restritivas possível.
Assentos de rolamentos, diâmetros de localização, interfaces de vedação e recursos de alinhamento podem exigir controle rigoroso porque a variação afeta diretamente a montagem ou o movimento A geometria externa não funcional ou as superfícies de folga geralmente podem aceitar mais variação sem alterar o desempenho dos componentes.
A aplicação de tolerâncias desnecessariamente restritivas em todos os lugares pode tornar a usinagem e a inspeção mais difíceis sem melhorar o produto Uma variação menor permitida pode exigir configurações mais controladas, operações de acabamento adicionais ou medições mais frequentes, mesmo quando o recurso fornece pouco valor funcional.
A abordagem correta é, portanto, perguntar o que cada tolerância protege Quando a variação pode causar interferência, vazamento, mau alinhamento ou movimento instável, o requisito merece muita atenção Quando a mesma variação tem pouco efeito sobre a função, a tolerância geralmente pode ser selecionada com maior praticidade de fabricação.
A fixação de trabalho é fundamental para a precisão da usinagem de metais
Toda operação de usinagem exige que a peça de trabalho seja localizada e mantida segura Se essa relação mudar durante o corte, o movimento programado da máquina não pode garantir que o recurso acabado permaneça na posição pretendida.
Um acessório deve resistir às forças de corte, permitindo ao mesmo tempo que a ferramenta alcance as superfícies necessárias Ao mesmo tempo, a fixação não deve deformar desnecessariamente paredes finas, componentes delgados ou outra geometria flexível.
Este equilíbrio torna-se especialmente importante para peças metálicas complexas A pressão de fixação excessiva pode distorcer temporariamente uma peça de trabalho, fazendo com que ela pareça correta enquanto contida, mas mude de forma após a liberação do acessório A restrição insuficiente cria o problema oposto porque o componente pode se mover sob forças de corte.
A fixação do trabalho também muda ao longo da rota de fabricação A matéria-prima pode fornecer superfícies iniciais convenientes que desaparecem após a usinagem brusca, portanto, recursos de dados controlados precisam ser criados antes que essas referências originais sejam removidas.
Uma boa usinagem de metal, portanto, trata o design do acessório como parte da engenharia de processos, em vez de simplesmente uma atividade de configuração imediatamente antes do corte.
A seleção de ferramentas influencia a precisão e a qualidade da superfície
As ferramentas de corte determinam como a máquina interage fisicamente com o metal Seu diâmetro, comprimento, geometria, material e condição influenciam as forças de corte e a qualidade da superfície resultante.
Ferramentas rígidas geralmente fornecem uma condição de corte mais estável do que ferramentas longas ou delgadas Bolsos profundos, características estreitas e geometria interna difícil podem exigir maior extensão da ferramenta, tornando a vibração e a deflexão considerações mais importantes.
O desgaste da ferramenta introduz variação gradual durante a usinagem repetida Uma aresta de corte muda à medida que remove o material, e isso pode influenciar as dimensões, a textura da superfície e a quantidade de força que atua na peça de trabalho.
Por esta razão, o ferramental deve ser gerenciado durante toda a produção, em vez de selecionado uma vez durante a programação e, em seguida, tratado como uma variável fixa As dimensões críticas podem precisar de inspeção periódica para que o desgaste gradual possa ser identificado antes de produzir componentes inaceitáveis.
A estratégia de ferramenta mais forte, portanto, equilibra geometria, material, condições de corte e requisitos de produção esperados.
Desbaste e acabamento servem a diferentes propósitos
A usinagem e o acabamento ásperos muitas vezes devem ser considerados estágios separados porque têm objetivos diferentes O desbaste remove um volume maior de material indesejado e cria uma forma aproximada, enquanto o acabamento estabelece as dimensões finais e as superfícies sob condições de corte mais controladas.
Esta separação torna-se particularmente valiosa quando grandes quantidades de metal são removidas O corte pesado pode introduzir maiores forças e calor, enquanto a mudança de forma da peça de trabalho pode alterar a sua rigidez à medida que a operação avança.
Deixar uma quantidade controlada de material para acabamento permite que as superfícies finais sejam criadas após a maioria das principais remoções de material já ter ocorrido As características críticas podem então ser usinadas sob condições mais adequadas ao controle dimensional e de superfície.
Nem todas as peças requerem uma estratégia elaborada de desbaste e acabamento, mas tratá-las como objetivos distintos dá aos engenheiros de fabricação maior flexibilidade quando a precisão e a estabilidade são importantes.
Condições térmicas podem afetar a usinagem de metais
O corte gera calor, e a peça de trabalho, a ferramenta e a estrutura da máquina podem sofrer mudanças de temperatura durante a usinagem. Como os metais se expandem e contraem com a temperatura, essas condições podem influenciar os resultados dimensionais quando as tolerâncias se tornam exigentes.
O desbaste pesado e os ciclos de usinagem longos podem produzir condições térmicas diferentes do acabamento leve Um componente inspecionado imediatamente após a remoção intensiva do material também pode estar em uma condição diferente da mesma peça após a temperatura ter estabilizado.
A importância deste efeito depende do material, tamanho da peça, sequência de usinagem e precisão necessária Os componentes gerais podem não exigir consideração térmica significativa, enquanto as interfaces de precisão podem ser mais sensíveis a condições inconsistentes.
Os fabricantes podem gerenciar isso mantendo condições de processo estáveis sempre que prático, separando a remoção pesada do acabamento crítico quando necessário e considerando quando dimensões importantes são medidas.
A estabilidade térmica deve, portanto, ser tratada como uma possível fonte de variação de usinagem, em vez de ignorada, até que mudanças dimensionais inexplicáveis apareçam.
O acabamento superficial não é o mesmo que a precisão dimensional
Uma superfície usinada pode satisfazer a tolerância dimensional enquanto ainda tem uma textura inadequada para a função pretendida O acabamento superficial deve, consequentemente, ser especificado independentemente do tamanho quando afeta a vedação, deslizamento, contato de rolamento ou outra interface mecânica.
A geometria da ferramenta, as condições de corte, a alimentação, a vibração e o desgaste da ferramenta influenciam a qualidade da superfície. Isso significa que um componente pode permanecer dimensionalmente aceitável enquanto sua superfície muda gradualmente à medida que a ferramenta de corte se deteriora.
Nem toda superfície usinada precisa do mesmo nível de acabamento Uma face de vedação pode justificar um controle adicional do processo, enquanto uma bolsa sem contato ou uma superfície de folga geral podem funcionar corretamente com o acabamento normal produzido pela operação de usinagem selecionada.
A moagem ou outros processos secundários também podem ser usados onde os requisitos finais de superfície ou dimensionais são melhor alcançados após a moagem ou torneamento primário. Essas operações devem ser planejadas com antecedência para que o material apropriado permaneça disponível.
Processos de Usinagem Secundária Completam a Peça
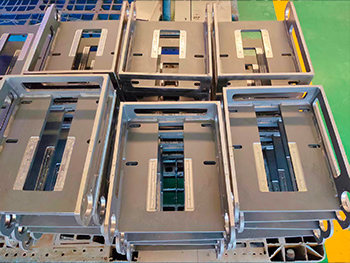
A usinagem de metal pode envolver mais do que fresamento e torneamento primário. Perfuração, alargamento, mandrilamento, rosqueamento e retificação podem fazer parte da rota de fabricação, dependendo da geometria e dos requisitos funcionais do componente.
A perfuração e o alargamento podem fornecer geometria interna controlada onde um furo perfurado por si só não atende ao requisito final. O toque cria interfaces roscadas, enquanto a retificação pode ser usada em superfícies selecionadas que requerem controle dimensional ou de acabamento adicional.
A sequência do processo deve determinar quando essas operações ocorrem Se um furo de precisão deve manter uma estreita relação com uma face de montagem, ambas as características precisam ser planejadas em torno de dados significativos, em vez de tratadas como operações secundárias não relacionadas.
O mesmo princípio se aplica quando componentes soldados, fundidos ou forjados requerem usinagem final Os processos secundários devem completar a geometria funcional da peça em vez de simplesmente serem adicionados após o ciclo CNC principal sem referência ao projeto geral.
Usinagem Multi-Eixo Pode Reduzir Variação Relacionada à Configuração
Peças metálicas complexas geralmente contêm recursos distribuídos em vários lados O processamento convencional pode exigir que a peça de trabalho seja removida e reposicionada várias vezes antes que cada superfície possa ser alcançada.
Cada operação de reposicionamento cria outra condição de referência Se os recursos críticos forem produzidos em configurações diferentes, sua relação final depende em parte de quão precisamente a peça de trabalho é realocada.
A usinagem multieixo pode reduzir algumas dessas transições, permitindo que a ferramenta de corte se aproxime da peça de trabalho de direções adicionais, enquanto o componente permanece sob uma condição de referência controlada.
O principal benefício não é simplesmente a capacidade de produzir formas complicadas O processamento multi-eixo também pode ajudar a preservar as relações de recursos, reduzindo o reposicionamento manual desnecessário.
No entanto, eixos de máquina adicionais devem ser usados porque a geometria os justifica, não porque uma máquina mais complexa seja automaticamente melhor Um processo mais simples com forte acesso à ferramenta e fixação estável pode continuar sendo a melhor solução para muitos projetos de usinagem de metal.
O controle de qualidade deve começar antes da inspeção final
A inspeção final pode determinar se um componente completo satisfaz seu desenho, mas esperar até que a usinagem seja concluída significa que qualquer variação será descoberta somente após todo o esforço de fabricação já ter sido investido.
A medição em processo fornece informações anteriores Um furo crítico pode ser verificado antes que recursos posteriores sejam adicionados, enquanto uma superfície de referência importante pode ser verificada antes de se tornar a referência para usinagem adicional.
Isso facilita a identificação de onde a variação entra no processo O movimento dimensional gradual pode indicar desgaste da ferramenta, enquanto mudanças repentinas de posição podem apontar para um problema de configuração ou fixação.
A inspeção deve, portanto, apoiar o controle do processo, em vez de atuar apenas como um estágio final de classificação Os resultados da medição fornecem evidências que podem ser usadas para ajustar a fabricação antes que o mesmo problema afete mais peças.
A tabela a seguir resume diversas variáveis importantes de usinagem de metais e sua influência nos componentes acabados:
| Área Processo | Principal preocupação de fabricação | Abordagem Prática de Controle |
|---|---|---|
| Seleção material | Corte diferente e comportamento térmico | Combine ferramentas e parâmetros com o material real |
| Começando em branco | Variação da geometria fundida ou forjada | Estabeleça dados confiáveis de primeira operação |
| Tolerâncias | Restrições de fabricação desnecessárias | Aplique controle próximo aos recursos funcionais |
| Trabalho | Movimento ou deformação | Use a localização estável com força de fixação adequada |
| Rigidez da ferramenta | Deflexão e vibração | Mantenha o acesso e a extensão práticos da ferramenta |
| Desgaste ferramenta | Deriva dimensional gradual | Monitore a condição da ferramenta e as dimensões críticas |
| Desbaste | Força de corte e movimento do material | Deixe subsídio adequado para acabamento |
| Temperatura | Variação dimensional | Manter condições estáveis para operações críticas |
| Acabamento superficial | Desempenho de interface | Especifique o acabamento de acordo com a função real |
| Configurar alterações | Erros de relacionamento de recurso | Geometria relacionada ao grupo quando prática |
| Inspeção | Identificação tardia da variação | Use verificações em processo para características críticas |
Esta estrutura ilustra por que a usinagem de metal bem-sucedida depende de um sistema controlado e não de qualquer configuração de máquina única.
DFM pode melhorar a usinagem de metais antes do início da produção
O projeto para capacidade de fabricação permite que os riscos de usinagem sejam identificados, enquanto a geometria ainda pode ser alterada com relativa facilidade. Recursos que parecem simples em CAD podem exigir ferramentas difíceis, manutenção instável ou configurações adicionais quando a fabricação física for considerada.
Raios internos extremamente pequenos podem restringir a seleção do cortador, enquanto bolsos estreitos profundos podem exigir ferramentas longas com rigidez reduzida Paredes muito finas podem se mover durante a usinagem, e características menores colocadas em várias faces não relacionadas podem aumentar a contagem de configuração sem fornecer valor funcional adicional.
DFM não significa simplificar cada componente geometria complexa deve permanecer quando é necessário para o desempenho ou montagem O objetivo é distinguir complexidade necessária de dificuldade de fabricação que pode ser removido sem alterar o que a peça precisa fazer.
A revisão inicial da fabricação pode, portanto, melhorar a estabilidade do processo antes que a programação, o design do acessório e a usinagem já tenham comprometido o projeto a uma rota difícil.
A usinagem de protótipos de metais deve desenvolver o processo
A usinagem de protótipos fornece mais do que a primeira amostra física de um componente Ele revela como o material real, ferramentas, fixação e geometria se comportam juntos sob condições de corte.
Uma parte inicial pode mostrar que uma parede fina requer uma sequência de operação diferente, uma cavidade profunda precisa de ferramentas mais rígidas ou um dado específico é difícil de reproduzir de forma confiável. Esses achados devem se tornar parte do desenvolvimento do processo, em vez de ajustes temporários restantes feitos apenas para completar o primeiro componente.
Os programas podem ser revisados, os acessórios podem ser melhorados e os pontos de inspeção podem ser movidos de acordo com as informações coletadas durante a fabricação do protótipo Quando o componente entra posteriormente em produção repetida, o processo já deve refletir essas lições.
Um protótipo bem sucedido prova que a geometria pode ser produzida Um processo de usinagem de metal maduro demonstra que a geometria necessária pode ser reproduzida de forma consistente.
Passando do protótipo para a usinagem de metais repetíveis
A produção repetida introduz condições que podem não ser óbvias durante as primeiras peças As ferramentas de corte se desgastam, os acessórios são carregados repetidamente, as matérias-primas podem variar dentro de sua condição especificada e as máquinas operam por períodos mais longos.
Um processo de produção estável precisa de controles que levem em conta essas variáveis em mudança A ocupação do trabalho deve reproduzir o mesmo sistema de referência, as estratégias de ferramentas devem incluir monitoramento e inspeção apropriados devem se concentrar em características que revelem mudanças significativas no processo.
A documentação do processo também se torna mais importante Se uma sequência de usinagem ou ajuste específico for necessário para manter uma característica crítica, essa informação deve se tornar parte da rota de fabricação estabelecida, em vez de permanecer apenas com um operador experiente.
A repetibilidade é, portanto, um dos melhores testes de qualidade de usinagem de metal A produção de um componente altamente preciso demonstra capacidade técnica, enquanto a manutenção de resultados funcionalmente aceitáveis em relação à fabricação contínua demonstra estabilidade do processo.
Problemas comuns de usinagem de metais e suas causas
A variação dimensional pode originar-se do desgaste da ferramenta, movimento do material, instabilidade do acessório, temperatura ou condições de referência incorretas A má qualidade da superfície pode resultar de deterioração de ponta, vibração, interferência de cavacos ou parâmetros de usinagem inadequados, enquanto problemas de posição podem aparecer quando os recursos são divididos em configurações instáveis.
A formação de rebarbas é outro problema comum, particularmente em torno de furos, ranhuras e bordas usinadas que se cruzam. Cavidades profundas e ferramentas delgadas podem introduzir vibração, enquanto paredes finas podem se mover sob forças de corte mesmo quando a máquina segue o caminho programado com precisão.
Essas condições devem ser investigadas por meio de análise de causa raiz, em vez de corrigidas apenas por meio de mudanças repetidas de deslocamento Se a mesma dimensão se mover gradualmente em uma direção, a condição da ferramenta poderá merecer atenção Se um grupo de recursos mudar após uma configuração específica, a estratégia de localização poderá ser mais importante do que o programa de corte.
A usinagem confiável melhora quando as informações de inspeção são usadas para entender por que a variação ocorre, em vez de simplesmente separar componentes acabados aceitáveis e inaceitáveis.
Como avaliar um fabricante de usinagem de metal
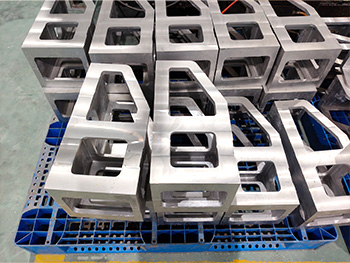
Um fabricante de usinagem de metal adequado deve primeiro ser capaz de entender os requisitos funcionais mostrados no desenho A capacidade do equipamento é importante, mas fresadoras, tornos e centros de usinagem multieixos fornecem valor apenas quando são combinados com fixação de trabalho, ferramentas e inspeção apropriadas.
A experiência do material deve corresponder ao projeto porque o comportamento de corte muda significativamente entre diferentes metais e formas iniciais. Um fabricante que faz usinagem de peças fundidas ou peças forjadas também deve entender a permissão de usinagem e o desenvolvimento de dados, em vez de tratar essas peças brutas como tarugos convencionais.
A capacidade de inspeção deve corresponder às tolerâncias reais e às relações geométricas no desenho. Para produção repetida, o monitoramento e a documentação do processo também são importantes porque o objetivo não é simplesmente fabricar uma amostra bem-sucedida.
A comunicação técnica fornece outro indicador útil de maturidade de fabricação Quando um desenho contém acesso deficiente à ferramenta, paredes instáveis ou requisitos desnecessariamente restritivos, uma equipe de fabricação experiente deve ser capaz de identificar esses riscos durante a revisão e explicar suas implicações de fabricação claramente.
Conclusão
A usinagem de metal é um processo de fabricação coordenado que transforma o estoque bruto, peças fundidas, forjadas e outros espaços em branco em componentes de engenharia funcionais através da remoção controlada de material A fresagem e o torneamento CNC fornecem a principal capacidade de corte, enquanto a perfuração, o mandrilamento, a moagem e outros processos secundários completos que exigem controle adicional.
A qualidade do componente acabado depende muito mais do que o posicionamento CNC O comportamento do material influencia o corte e a estabilidade dimensional, os dados conectam a função da peça às configurações de usinagem, a fixação determina se cada peça entra no processo de forma consistente e a condição da ferramenta muda ao longo da produção.
As especificações de tolerância e superfície devem, portanto, basear-se na função real A precisão deve ser concentrada nas características que afetam o ajuste, movimento, vedação e alinhamento, em vez de ser aplicada desnecessariamente a todas as dimensões.
A inspeção completa o processo fornecendo evidências sobre a estabilidade da fabricação Quando os resultados da medição são usados durante a produção, e não apenas no final, eles podem identificar o desgaste da ferramenta, problemas de configuração e deriva do processo antes que a mesma variação afete componentes adicionais.
Uma forte estratégia de usinagem de metal conecta, em última análise, design, material, usinagem e controle de qualidade por meio de um plano de processo funcional. Quando esses elementos funcionam juntos, as peças metálicas complexas tornam-se mais fáceis de fabricar de forma consistente, verificam de forma confiável e reproduzem em produção repetida.
Perguntas frequentes
O que é usinagem de metal?
A usinagem de metal é um processo de fabricação subtrativo que remove material de uma peça de metal para criar dimensões, superfícies e geometria necessárias. Os métodos comuns incluem fresagem CNC, torneamento, perfuração, perfuração e retificação, com o processo selecionado de acordo com o material, formato da peça e requisitos funcionais.
Quais metais podem ser usados para usinagem de metais?
A usinagem de metal pode ser aplicada a ligas de alumínio, aços, aços inoxidáveis e muitas outras ligas usináveis A estratégia de corte correta depende da dureza, rigidez, comportamento térmico e condição do material, portanto, ferramentas, parâmetros de corte e fixação de trabalho devem ser selecionados para a peça de trabalho real.
Qual é a diferença entre fresagem CNC e torneamento CNC?
A fresagem CNC normalmente utiliza ferramentas de corte rotativas para criar bolsos, superfícies, furos e geometria prismática, enquanto a torneamento CNC gira a peça de trabalho e é particularmente adequada para eixos, buchas, mangas e outras peças rotacionais Componentes complexos podem exigir ambos os processos dentro de uma rota de fabricação.
Quais fatores afetam a precisão da usinagem de metais?
A precisão da usinagem de metais depende da condição da máquina, comportamento do material, dados funcionais, estabilidade do acessório, rigidez da ferramenta de corte, desgaste da ferramenta, condições térmicas e inspeção. A produção confiável exige que esses fatores sejam controlados em conjunto, em vez de depender apenas da posição programada da máquina CNC.
Como as peças de usinagem de metal podem ser projetadas para melhor capacidade de fabricação?
As peças metálicas podem ser mais fáceis de usinar quando os projetistas fornecem raios internos práticos, acesso suficiente à ferramenta, geometria estável da parede, dados funcionais claros e tolerâncias adequadas. O acesso à manutenção do trabalho e à inspeção também deve ser considerado antecipadamente para que a peça possa ser fabricada de forma consistente, em vez de produzida apenas uma vez.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.