
Metallbearbeitung erklärt: Prozesse, Materialien und Qualität
Zuhause
/
Blog
/
Metallbearbeitung erklärt: Prozesse, Materialien und Qualität
Metallbearbeitung erklärt: Prozesse, Materialien und Qualität
19. August 2026
Inhaltsverzeichnis
Einleitung
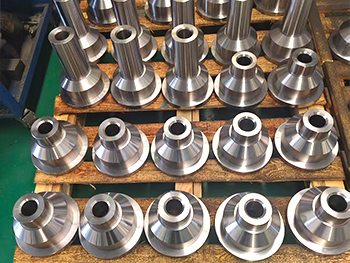
Die Metallbearbeitung ist eine der grundlegenden Möglichkeiten, Rohmetall, Gussteile, Schmiedeteile und vorgeformte Rohlinge in funktionstüchtige technische Komponenten zu verwandeln. Eine fertige Welle, ein Gehäuse, eine Halterung, ein Flansch oder eine Maschinenkomponente scheinen hauptsächlich durch ihre Form definiert zu sein, aber um diese Form zu erreichen, ist durchweg eine koordinierte Kombination aus Materialauswahl, Schneidstrategie, Haltbarkeit, Werkzeug, Toleranzkontrolle und Inspektion erforderlich.
Moderne Bearbeitungsgeräte können komplexe Geometrie mit einem hohen Grad an Wiederholbarkeit erzeugen, dennoch bestimmt die Maschinenfähigkeit allein nicht die Qualität des fertigen Teils Ein technisch korrektes CNC-Programm kann dennoch Maßvariationen erzeugen, wenn sich ein Werkstück in seiner Vorrichtung bewegt, ein Schneidwerkzeug verschleißt, eine dünne Wand sich durchbiegt oder sich thermische Bedingungen während eines langen Bearbeitungszyklus ändern Aus diesem Grund sollte eine zuverlässige Metallbearbeitung als ein vollständiger Herstellungsprozess und nicht einfach als die Bewegung eines Schneidwerkzeugs verstanden werden.
Für Ingenieure und Produktentwickler ist diese breitere Perspektive nützlich, da viele Bearbeitungsprobleme bereits vor Beginn des ersten Betriebs beginnen Material, Geometrie, Toleranzstrategie und Datumsauswahl können entweder eine stabile Fertigung unterstützen oder unnötige Schwierigkeiten schaffen, die später durch zusätzliche Aufbauten und Prozessanpassungen ausgeglichen werden müssen.
Was ist Metallbearbeitung?
Bearbeitung Ist ein subtraktiver Fertigungsprozess, bei dem Material von einem Werkstück entfernt wird, um die erforderlichen Abmessungen, Oberflächen und Geometrie zu erzeugen, in der Metallbearbeitung wird dieses Prinzip auf metallische Werkstücke mit Arbeitsgängen wie Fräsen, Drehen, Bohren, Bohren, Reiben und Schleifen angewendet, wobei der spezifische Prozess entsprechend der Form und den funktionalen Anforderungen des Bauteils ausgewählt wird.
Das Ausgangsmaterial muss nicht immer massiver Knüppel oder Stab sein Viele Metallbearbeitungsprojekte beginnen mit Gussteilen oder Schmiedeteilen, die bereits einen Großteil der erforderlichen netznahen Geometrie enthalten CNC-Bearbeitung wird dann selektiv eingesetzt, um wichtige Bohrungen, Montageflächen, Gewindelöcher, Dichtflächen und andere Präzisionsschnittstellen zu etablieren.
Diese Unterscheidung ist wichtig, da die Bearbeitung nicht automatisch zur Herstellung jeder Oberfläche aus Rohmaterial eingesetzt werden sollte. Ein praktischer Fertigungsweg bestimmt, welche Geometrie durch den Startprozess effizient festgelegt werden kann und welche Merkmale die größere Dimensionskontrolle erfordern, die durch die Bearbeitung verfügbar ist.
Die Metallbearbeitung wird daher am besten als Bindeglied zwischen Rohstoffzustand und fertiger Funktionsgeometrie betrachtet, wobei bei Bedarf Material entfernt wird und gleichzeitig die Eigenschaften erhalten bleiben, die das Bauteil für Montage und Service benötigt.
CNC-Fräsen in der Metallbearbeitung
CNC-Fräsen ist weit verbreitet, wenn Metallbauteile ebene Flächen, Taschen, Schlitze, Lochmuster, Konturen oder auf mehrere Flächen verteilte Merkmale enthalten, ein rotierendes Schneidwerkzeug entfernt Material, während kontrollierte Maschinenbewegungen die Beziehung zwischen dem Fräser und dem Werkstück bestimmen.
Die Komplexität eines Fräsprozesses hängt stark von der Teilegeometrie ab Eine relativ einfache Platte mit Löchern und Außenkonturen erfordert möglicherweise nur einfache Bearbeitungsausrichtungen, während ein Gehäuse mit tiefen Taschen, abgewinkelten Oberflächen und Merkmalen auf mehreren Seiten eine fortgeschrittenere Einrichtungsplanung oder mehrachsige Bearbeitung erfordern kann.
Der Zugang zum Werkzeug ist eine der Hauptüberlegungen Tiefe Hohlräume erfordern längere Fräser, und eine erhöhte Werkzeugverlängerung verringert im Allgemeinen die Steifigkeit Sehr kleine Innenradien können auch kleinere Werkzeuge erfordern, was die Schnittbedingungen empfindlicher gegenüber Vibrationen oder Durchbiegung machen kann Aus diesem Grund können Designentscheidungen, die im CAD geringfügig erscheinen, einen erheblichen Einfluss auf die Bearbeitungsstrategie haben.
Das Fräsen ist am effektivsten, wenn wichtige Merkmale um praktische Bearbeitungsrichtungen und aussagekräftige Daten gruppiert werden. Wenn mehrere verwandte Oberflächen aus derselben stabilen Referenzbedingung hergestellt werden können, kann der Prozess ihre geometrische Beziehung direkter aufrechterhalten.
CNC-Drehen für rotierende Metallkomponenten
CNC-Drehen eignet sich von Natur aus für Metallteile, deren Hauptgeometrie um eine Drehachse herum organisiert ist Wellen, Buchsen, Hülsen, Rollen, Stifte, Kupplungen und viele flanschartige Teile können durch Drehen des Werkstücks hergestellt werden, während Schneidwerkzeuge Material von Außen - oder Innenflächen entfernen.
Oft können mehrere Operationen abgeschlossen werden, während das Bauteil um dieselbe Spindelachse referenziert bleibt Außendurchmesser, Schultern, Rillen, Gewinde und Innenbohrungen können daher bei korrekter Planung des Prozesses eine starke geometrische Beziehung aufrechterhalten.
Lange oder schlanke Werkstücke erfordern zusätzliche Überlegungen, da Schneidkräfte dazu führen können, dass sich das Bauteil ausbiegt Die Maschine kann das Werkzeug richtig positionieren, während sich das Werkstück selbst leicht vom Fräser entfernt, was zu Dimensions - oder Oberflächenvariationen führt Geeignete Stütz, Schnittbedingungen und Bearbeitungsablauf können helfen, dieses Verhalten zu bewältigen.
Das Drehen sollte daher nicht nur danach beurteilt werden, ob ein Bauteil zylindrisch ist. Die funktionale Beziehung zwischen seinen Durchmessern, Flächen und inneren Merkmalen sollte darüber entscheiden, ob das Drehen der primäre Herstellungsprozess ist.
Fräsen und Drehen funktionieren oft zusammen
Viele echte Metallbauteile können nicht rein als Fräs - oder Drehteile klassifiziert werden Eine Welle kann Abflachungen, Querlöcher oder Schlitze enthalten, während ein bearbeitetes Gehäuse Präzisionsbohrungen und zylindrische Merkmale umfassen kann In diesen Fällen kombiniert eine effektive Metallbearbeitungsstrategie Prozesse entsprechend der Geometrie, die jeweils am natürlichsten produziert.
Die Reihenfolge der Vorgänge ist wichtig, da ein Prozess das für einen anderen erforderliche Datum festlegen kann. Ein gedrehter Durchmesser kann zu einem Positionierungsmerkmal für das anschließende Fräsen werden, während eine gefräste Fläche eine stabile Referenz für späteres Bohren oder Bohren bieten kann.
Das Ziel besteht nicht darin, die Anzahl der verwendeten Prozesstypen zu minimieren Stattdessen sollten Fertigungsingenieure unnötige Übergänge minimieren und gleichzeitig sicherstellen, dass wichtige Merkmalsbeziehungen während der gesamten Produktion stabil bleiben.
Integriert CNC-Bearbeitungsdienstleistungen Drehen, Fräsen und mehrachsige Bearbeitung um einen gemeinsamen Prozessplan kombinieren kann, was besonders dann nützlich ist, wenn ein Bauteil sowohl eine Dreh - als auch eine prismatische Geometrie enthält.
Materialauswahl verändert den Metallbearbeitungsprozess
Verschiedene Metalle verhalten sich beim Schneiden unterschiedlich, so dass die Materialauswahl viel mehr beeinflusst als die endgültigen mechanischen Eigenschaften des Bauteils Härte, Festigkeit, Wärmeleitfähigkeit, Steifigkeit und Legierungszustand können die Schneidkräfte, den Werkzeugverschleiß, das Spanverhalten und die Dimensionsstabilität beeinflussen.
Aluminiumlegierungen werden häufig bearbeitet, wenn relativ geringes Gewicht und gute Bearbeitbarkeit wünschenswert sind. Stähle können Komponenten tragen, die Festigkeit und Verschleißleistung erfordern, während rostfreie Stähle ausgewählt werden können, wenn korrosionsbezogene Eigenschaften wichtig sind. Andere Legierungen können je nach mechanischem und thermischem Verhalten zusätzliche Bearbeitungsüberlegungen einführen.
Die genaue Strategie sollte um das Material herum entwickelt werden, anstatt automatisch aus einem anderen Projekt übertragen zu werden Werkzeuggeometrie, Schneidbedingungen, Kühlmittelstrategie und Arbeitshaltung können sich alle ändern, selbst wenn zwei Komponenten eine ähnliche Geometrie haben.
Eine weitere Überlegung ist die Ausgangsmaterialform. Stange und Platte bieten relativ vorhersehbare äußere Referenzflächen, während Gussteile und Schmiedeteile vor der Bearbeitung größere Maßvariationen aufweisen können. Der erste Vorgang an einem nahezu netznahen Rohling erfordert daher eine geeignete Bezugsstrategie, sodass spätere Präzisionsmerkmale nicht auf instabile Oberflächen verwiesen werden.
Materialauswahl und Bearbeitungsplanung sollten daher gemeinsam beginnen und nicht als unabhängige technische Entscheidungen behandelt werden.
Gussteile und Schmiedeteile erfordern eine unterschiedliche Bearbeitungsplanung
Viele Metallkomponenten beginnen als gegossene oder geschmiedete Rohlinge und nicht als rechteckige Knüppel oder runde Stäbe. Diese netznahen Prozesse können einen Großteil der Gesamtgeometrie erzeugen, bevor mit der CNC-Bearbeitung begonnen wird, wodurch unnötige Materialentfernungen reduziert werden und Rippen, Vorsprünge, gekrümmte Oberflächen und andere Strukturmerkmale in das Ausgangswerkstück integriert werden können.
Nahnetzrohlinge führen jedoch auch zusätzliche Überlegungen zur Metallbearbeitung ein, da ihre Anfangsflächen größere Variationen aufweisen können als fertige CNC-Merkmale. Eine ausreichende Bearbeitungszugabe muss um kritische Grenzflächen herum bestehen bleiben, während Ortungs- und Befestigungsstrategien den tatsächlichen Zustand des Rohlings berücksichtigen sollten Sobald stabile bearbeitete Daten etabliert sind, können spätere Vorgänge diese Referenzen nutzen, um anspruchsvollere Abmessungen und geometrische Beziehungen zu steuern.
Ein starker Prozessplan identifiziert daher, welche Merkmale vom Gießen oder Schmieden ausgehen und welche letztendlich durch CNC-Bearbeitung etabliert werden, Dies verhindert, dass unnötige Präzisionsanforderungen auf allgemeine netznahe Oberflächen angewendet werden, während die Bearbeitungskontrolle auf die Schnittstellen konzentriert wird, die die Endmontage und Leistung beeinflussen.
Funktionsdaten Erstellen Sie ein stabiles Referenzsystem
Datums verbinden Teiledesign mit Fertigung und Inspektion, indem sie die Referenzen definieren, aus denen wichtige Merkmale liegen Wenn ein Datum die Art und Weise widerspiegelt, wie ein Bauteil mit seiner Endmontage interagiert, wird es einfacher, Bearbeitungsaufbauten um dieselbe funktionale Beziehung herum zu entwickeln.
Wenn sich beispielsweise ein Gehäuse durch eine Montagefläche und eine zentrale Bohrung in Betrieb befindet, können diese Merkmale aussagekräftigere Bearbeitungsreferenzen sein als eine nicht verwandte Außenkontur. Nachfolgende Löcher, Taschen und Oberflächen können dann relativ zu der Geometrie gesteuert werden, die tatsächlich die Montageposition bestimmt.
Eine schlechte Datumsauswahl kann unnötige Unsicherheit erzeugen. Eine Komponente kann von einer Gruppe von Oberflächen bearbeitet und von einer anderen überprüft werden, was es schwierig macht, festzustellen, ob ein offensichtlicher Positionsunterschied auf den Prozess oder einfach auf inkonsistente Referenzierung zurückzuführen ist.
Eine zuverlässige Metallbearbeitungsstrategie identifiziert daher funktionale Referenzen, bevor Werkzeug- und Vorrichtungsentscheidungen finalisiert werden. Dadurch entsteht eine gemeinsame geometrische Sprache zwischen Design, Bearbeitung und Qualitätskontrolle.
Toleranzen sollten die Funktion schützen
Toleranz definiert, wie viel dimensionale oder geometrische Variation akzeptiert werden kann, während das Bauteil weiterhin korrekt funktioniert Bei der Metallbearbeitung versucht die effektivste Toleranzstrategie nicht, jede Dimension so restriktiv wie möglich zu gestalten.
Sitzlager, Positionierungsdurchmesser, Dichtungsschnittstellen und Ausrichtungsmerkmale erfordern möglicherweise eine genaue Kontrolle, da sich die Variation direkt auf die Montage oder Bewegung auswirkt. Nicht funktionale äußere Geometrie- oder Spielflächen können oft mehr Variationen akzeptieren, ohne die Komponentenleistung zu ändern.
Die Anwendung unnötig restriktiver Toleranzen überall kann die Bearbeitung und Inspektion erschweren, ohne das Produkt zu verbessern. Eine geringere zulässige Variation erfordert möglicherweise kontrolliertere Aufbauten, zusätzliche Endbearbeitungsvorgänge oder häufigere Messungen, selbst wenn das Merkmal nur einen geringen Funktionswert bietet.
Der richtige Ansatz ist daher zu fragen, was jede Toleranz schützt Wenn Variation Interferenzen, Leckagen, schlechte Ausrichtung oder instabile Bewegung verursachen kann, verdient die Anforderung große Aufmerksamkeit Wenn dieselbe Variation nur geringe Auswirkungen auf die Funktion hat, kann die Toleranz normalerweise mit größerer Praktikabilität bei der Herstellung ausgewählt werden.
Die Einhaltung der Arbeiten ist für die Genauigkeit der Metallbearbeitung von zentraler Bedeutung
Jeder Bearbeitungsvorgang erfordert eine sichere Positionierung und Lagerung des Werkstücks. Wenn sich diese Beziehung während des Schneidens ändert, kann die programmierte Maschinenbewegung nicht garantieren, dass das fertige Merkmal in der vorgesehenen Position bleibt.
Eine Halterung muss Schnittkräften widerstehen und gleichzeitig das Werkzeug die notwendigen Oberflächen erreichen lassen, gleichzeitig sollte die Klemmung dünne Wände, schlanke Bauteile oder andere flexible Geometrie nicht unnötig verformen.
Diese Balance wird besonders wichtig für komplexe Metallteile Übermäßiger Klemmdruck kann ein Werkstück vorübergehend verformen, wodurch es im zurückgehaltenen Zustand korrekt erscheint, aber nach dem Lösen der Halterung seine Form ändert. Eine unzureichende Zurückhaltung führt zum gegenteiligen Problem, da sich das Bauteil unter Schneidkräften bewegen kann.
Auch die Arbeitshaltung ändert sich im Laufe des Herstellungsweges Rohmaterial kann bequeme Anfangsflächen bieten, die nach grober Bearbeitung verschwinden, so dass kontrollierte Bezugsmerkmale erstellt werden müssen, bevor diese ursprünglichen Referenzen entfernt werden.
Eine gute Metallbearbeitung behandelt die Vorrichtungskonstruktion daher als Teil der Verfahrenstechnik und nicht nur als Einrichtungsaktivität unmittelbar vor dem Schneiden.
Die Werkzeugauswahl beeinflusst Genauigkeit und Oberflächenqualität
Schneidwerkzeuge bestimmen, wie die Maschine physikalisch mit dem Metall interagiert Ihr Durchmesser, ihre Länge, Geometrie, Material und Zustand beeinflussen alle die Schneidkräfte und die Qualität der resultierenden Oberfläche.
Starre Werkzeuge bieten im Allgemeinen einen stabileren Schneidzustand als lange oder schlanke Werkzeuge Tiefe Taschen, schmale Merkmale und schwierige innere Geometrie können eine erhöhte Werkzeugverlängerung erfordern, was Vibration und Durchbiegung wichtiger macht.
Werkzeugverschleiß führt bei wiederholter Bearbeitung zu allmählicher Variation. Eine Schneidkante ändert sich, wenn sie Material entfernt, und dies kann die Abmessungen, die Oberflächentextur und die auf das Werkstück wirkende Kraft beeinflussen.
Aus diesem Grund sollten Werkzeuge während der gesamten Produktion verwaltet werden, anstatt einmal während der Programmierung ausgewählt und dann als feste Variable behandelt zu werden Kritische Abmessungen müssen möglicherweise regelmäßig überprüft werden, damit ein allmählicher Verschleiß festgestellt werden kann, bevor inakzeptable Komponenten hergestellt werden.
Die stärkste Werkzeugstrategie gleicht daher Geometrie, Material, Schnittbedingungen und erwartete Produktionsanforderungen aus.
Schruppen und Veredeln dienen unterschiedlichen Zwecken
Grobbearbeitung und Endbearbeitung sollten oft als getrennte Stufen betrachtet werden, da sie unterschiedliche Ziele verfolgen Durch das Schruppen wird ein größeres Volumen an unerwünschtem Material entfernt und eine ungefähre Form erzeugt, während durch die Endbearbeitung die endgültigen Abmessungen und Oberflächen unter kontrollierteren Schnittbedingungen festgelegt werden.
Diese Trennung wird besonders wertvoll, wenn große Mengen Metall entfernt werden Schweres Schneiden kann größere Kräfte und Wärme einbringen, während die sich ändernde Form des Werkstücks seine Steifigkeit im Verlauf des Betriebs verändern kann.
Das Belassen einer kontrollierten Materialmenge für die Endbearbeitung ermöglicht die Herstellung der Endflächen, nachdem die meisten größeren Materialentfernungen bereits stattgefunden haben. Kritische Merkmale können dann unter Bedingungen bearbeitet werden, die besser für die Maß- und Oberflächenkontrolle geeignet sind.
Nicht jedes Teil erfordert eine ausgefeilte Schrupp- und Endbearbeitungsstrategie, aber wenn man sie als unterschiedliche Ziele betrachtet, erhält der Fertigungsingenieur eine größere Flexibilität, wenn Präzision und Stabilität wichtig sind.
Thermische Bedingungen können die Metallbearbeitung beeinträchtigen
Beim Schneiden entsteht Wärme, und Werkstück, Werkzeug - und Maschinenstruktur können alle Temperaturänderungen während der Bearbeitung erfahren, da sich Metalle ausdehnen und mit der Temperatur zusammenziehen, können diese Bedingungen die Dimensionsergebnisse beeinflussen, wenn Toleranzen anspruchsvoll werden.
Starke Vorspülungen und lange Bearbeitungszyklen können andere thermische Bedingungen als leichte Endbearbeitung erzeugen. Ein Bauteil, das unmittelbar nach intensiver Materialentfernung geprüft wird, kann sich auch nach der Temperaturstabilisierung in einem anderen Zustand als das gleiche Teil befinden.
Die Bedeutung dieses Effekts hängt vom Material, der Teilgröße, dem Bearbeitungsablauf und der erforderlichen Genauigkeit ab Allgemeine Komponenten erfordern möglicherweise keine nennenswerte thermische Betrachtung, während Präzisionsschnittstellen empfindlicher auf inkonsistente Bedingungen reagieren können.
Hersteller können dies bewältigen, indem sie stabile Prozessbedingungen aufrechterhalten, sofern dies praktisch möglich ist, bei Bedarf schwere Entfernungen von kritischen Endbearbeitungen trennen und berücksichtigen, wann wichtige Abmessungen gemessen werden.
Daher sollte die thermische Stabilität als eine mögliche Quelle für Bearbeitungsschwankungen behandelt und nicht ignoriert werden, bis ungeklärte Dimensionsänderungen auftreten.
Die Oberflächenbeschaffenheit ist nicht dasselbe wie die Maßgenauigkeit
Eine bearbeitete Oberfläche kann Maßtoleranz erfüllen und dennoch eine Textur aufweisen, die für ihre beabsichtigte Funktion ungeeignet ist. Die Oberflächenbeschaffenheit sollte daher unabhängig von der Größe angegeben werden, wenn sie sich auf die Abdichtung, das Gleiten, den Lagerkontakt oder eine andere mechanische Grenzfläche auswirkt.
Werkzeuggeometrie, Schnittbedingungen, Vorschub, Vibration und Werkzeugverschleiß beeinflussen alle die Oberflächenqualität. Dies bedeutet, dass ein Bauteil dimensional akzeptabel bleiben kann, während sich seine Oberfläche allmählich ändert, wenn sich das Schneidwerkzeug verschlechtert.
Nicht jede bearbeitete Oberfläche benötigt den gleichen Grad an Finish Eine Dichtfläche kann eine zusätzliche Prozesssteuerung rechtfertigen, während eine berührungslose Tasche oder allgemeine Freifläche mit der normalen Finish, die durch den ausgewählten Bearbeitungsvorgang erzeugt wird, korrekt funktionieren kann.
Schleifen oder andere sekundäre Prozesse können auch dort eingesetzt werden, wo nach dem primären Fräsen oder Drehen die endgültigen Oberflächen- oder Maßanforderungen besser erreicht werden. Diese Vorgänge sollten im Voraus geplant werden, damit weiterhin angemessene Materialzulagen verfügbar sind.
Sekundäre Bearbeitungsprozesse Vervollständigen Sie das Teil
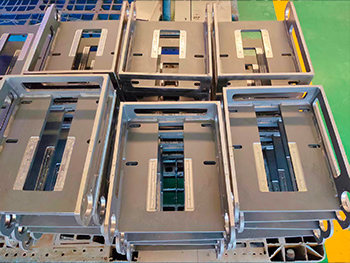
Die Metallbearbeitung kann mehr als nur primäres Fräsen und Drehen umfassen. Bohren, Reiben, Bohren, Gewindeschneiden und Schleifen können je nach Geometrie und funktionellen Anforderungen des Bauteils Teil des Herstellungswegs sein.
Durch Bohren und Reiben kann eine kontrollierte Innengeometrie bereitgestellt werden, bei der ein gebohrtes Loch allein nicht die Endanforderung erfüllt. Durch das Klopfen werden Gewindeschnittstellen erzeugt, während das Schleifen auf ausgewählten Oberflächen verwendet werden kann, die eine zusätzliche Maß- oder Endsteuerung erfordern.
Die Prozesssequenz sollte bestimmen, wann diese Vorgänge auftreten Wenn eine Präzisionsbohrung eine enge Beziehung zu einer Montagefläche aufrechterhalten muss, müssen beide Merkmale um aussagekräftige Daten herum geplant und nicht als nicht zusammenhängende Sekundäroperationen behandelt werden.
Das gleiche Prinzip gilt, wenn geschweißte, gegossene oder geschmiedete Bauteile eine endgültige Bearbeitung erfordern Sekundärprozesse sollten die Funktionsgeometrie des Teils vervollständigen, anstatt einfach nach dem CNC-Hauptzyklus ohne Bezug auf die Gesamtkonstruktion hinzugefügt zu werden.
Durch die Bearbeitung mehrerer Achsen können einrichtungsbedingte Variationen reduziert werden
Komplexe Metallteile enthalten oft über mehrere Seiten verteilte Merkmale, bei der herkömmlichen Bearbeitung kann es erforderlich sein, dass das Werkstück mehrmals entfernt und neu positioniert wird, bevor jede Oberfläche erreicht werden kann.
Jeder Neupositionierungsvorgang erzeugt eine weitere Referenzbedingung, werden kritische Merkmale in verschiedenen Aufbauten hergestellt, hängt ihre endgültige Beziehung teilweise davon ab, wie genau das Werkstück verlegt wird.
Die mehrachsige Bearbeitung kann einige dieser Übergänge reduzieren, indem sie es dem Schneidwerkzeug ermöglicht, sich dem Werkstück aus zusätzlichen Richtungen zu nähern, während das Bauteil unter einem kontrollierten Referenzzustand bleibt.
Der Hauptvorteil ist nicht einfach die Fähigkeit, komplizierte Formen herzustellen Mehrachsenverarbeitung kann auch dazu beitragen, Merkmalsbeziehungen zu bewahren, indem unnötige manuelle Neupositionierungen reduziert werden.
Es sollten jedoch zusätzliche Maschinenachsen verwendet werden, weil die Geometrie sie rechtfertigt, nicht weil eine komplexere Maschine automatisch besser ist Ein einfacheres Verfahren mit starkem Werkzeugzugang und stabiler Arbeitshaltung kann für viele Metallbearbeitungsprojekte die beste Lösung bleiben.
Die Qualitätskontrolle sollte vor der endgültigen Inspektion beginnen
Durch die Endkontrolle kann festgestellt werden, ob ein fertiges Bauteil seine Zeichnung erfüllt. Wenn Sie jedoch warten, bis die Bearbeitung abgeschlossen ist, wird jede Variation erst entdeckt, nachdem der gesamte Herstellungsaufwand bereits investiert wurde.
Die In-Process-Messung liefert frühere Informationen Eine kritische Bohrung kann überprüft werden, bevor spätere Merkmale hinzugefügt werden, während eine wichtige Bezugsfläche überprüft werden kann, bevor sie zur Referenz für zusätzliche Bearbeitung wird.
Dadurch lässt sich leichter erkennen, wo Variation in den Prozess eintritt Allmähliche Dimensionsbewegung kann auf Werkzeugverschleiß hinweisen, während plötzliche Positionsänderungen auf ein Setup - oder Vorrichtungsproblem hinweisen können.
Die Inspektion sollte daher die Prozesskontrolle unterstützen und nicht nur als letzte Sortierstufe fungieren. Die Messergebnisse liefern Beweise, die zur Anpassung der Fertigung verwendet werden können, bevor dasselbe Problem mehr Teile betrifft.
Die folgende Tabelle fasst mehrere wichtige Metallbearbeitungsvariablen und ihren Einfluss auf fertige Komponenten zusammen:
| Prozessbereich | Hauptanliegen der verarbeitenden Industrie | Praktischer Kontrollansatz |
|---|---|---|
| Materialauswahl | Unterschiedliches Schnitt - und Wärmeverhalten | Kombinieren Sie Werkzeuge und Parameter mit dem tatsächlichen Material |
| Startleer | Variation in der gegossenen oder geschmiedeten Geometrie | Erstellen Sie zuverlässige Erstoperationsdaten |
| Toleranzen | Unnötige Herstellungsbeschränkungen | Wenden Sie eine enge Kontrolle auf funktionale Funktionen an |
| Arbeitshalten | Bewegung oder Deformation | Verwenden Sie eine stabile Positionierung mit geeigneter Klemmkraft |
| Werkzeugsteifigkeit | Durchbiegung und Vibration | Pflegen Sie den praktischen Zugriff und die Erweiterung des Tools |
| Werkzeugverschleiß | Allmähliche Dimensionsdrift | Überwachen Sie den Werkzeugzustand und die kritischen Abmessungen |
| Schruppend | Schnittkraft und Materialbewegung | Lassen Sie eine angemessene Vergütung für die Fertigstellung |
| Temperatur | Dimensionsvariation | Halten Sie stabile Bedingungen für kritische Vorgänge aufrecht |
| Oberflächenbeschaffenheit | Schnittstellenleistung | Geben Sie das Finish entsprechend der tatsächlichen Funktion an |
| Einrichtungsänderungen | Fehler in der Merkmalsbeziehung | Gruppenbezogene Geometrie, sofern praktisch |
| Inspektion | Späte Identifizierung der Variation | Verwenden Sie In-Process-Prüfungen für kritische Eigenschaften |
Dieses Framework verdeutlicht, warum eine erfolgreiche Metallbearbeitung von einem kontrollierten System und nicht von einer einzelnen Maschineneinstellung abhängt.
DFM kann die Metallbearbeitung vor Produktionsbeginn verbessern
Konstruktion für Herstellbarkeit erlaubt es, Bearbeitungsrisiken zu erkennen, während die Geometrie noch relativ leicht geändert werden kann Merkmale, die in CAD unkompliziert aussehen, können schwierige Werkzeuge, instabile Arbeitshaltung oder zusätzliche Aufbauten erfordern, sobald die physikalische Fertigung betrachtet wird.
Extrem kleine Innenradien können die Auswahl des Fräsers einschränken, während tiefe, schmale Taschen möglicherweise lange Werkzeuge mit reduzierter Steifigkeit erfordern. Sehr dünne Wände können sich während der Bearbeitung bewegen, und kleinere Merkmale, die auf mehreren nicht verwandten Flächen angebracht sind, können die Anzahl der Einrichtungselemente erhöhen, ohne zusätzlichen Funktionswert bereitzustellen.
DFM bedeutet nicht, jedes Bauteil zu vereinfachen Komplexe Geometrie sollte bleiben, wenn es für Leistung oder Montage notwendig ist Zweck ist es, erforderliche Komplexität von Fertigungsschwierigkeiten zu unterscheiden, die entfernt werden können, ohne zu ändern, was das Teil tun muss.
Eine frühzeitige Überprüfung der Fertigung kann daher die Prozessstabilität verbessern, bevor Programmierung, Vorrichtungsdesign und Bearbeitung das Projekt bereits auf einen schwierigen Weg gebracht haben.
Prototyp der Metallbearbeitung sollte den Prozess entwickeln
Die Prototypenbearbeitung liefert mehr als die erste physikalische Probe eines Bauteils Sie verrät, wie sich das eigentliche Material, Werkzeug, Vorrichtungsgegenstand und Geometrie unter Schnittbedingungen zusammen verhalten.
Ein früher Teil kann zeigen, dass eine dünne Wand eine andere Betriebssequenz erfordert, ein tiefer Hohlraum steifere Werkzeuge benötigt oder ein bestimmtes Datum schwer zuverlässig zu reproduzieren ist Diese Erkenntnisse sollten Teil der Prozessentwicklung werden und nicht zu verbleibenden vorübergehenden Anpassungen, die nur vorgenommen werden, um die erste Komponente abzuschließen.
Programme können überarbeitet, Vorrichtungen verbessert und Prüfpunkte entsprechend den bei der Prototypenfertigung gesammelten Informationen verschoben werden, wenn das Bauteil später in die wiederholte Produktion geht, sollte der Prozess diese Lehren bereits widerspiegeln.
Ein erfolgreicher Prototyp beweist, dass die Geometrie hergestellt werden kann Ein ausgereifter Metallbearbeitungsprozess demonstriert, dass die benötigte Geometrie konsistent reproduziert werden kann.
Übergang vom Prototyp zur wiederholbaren Metallbearbeitung
Die wiederholte Produktion führt Bedingungen ein, die während der ersten paar Teile möglicherweise nicht offensichtlich sind Zerspanungswerkzeuge verschleißen, Vorrichtungen werden wiederholt geladen, Rohstoffe können innerhalb ihres angegebenen Zustands variieren und Maschinen arbeiten über längere Zeiträume.
Ein stabiler Produktionsprozess benötigt Kontrollen, die diese sich ändernden Variablen berücksichtigen. Workholding sollte dasselbe Referenzsystem reproduzieren, Tooling-Strategien sollten eine angemessene Überwachung umfassen und Inspektion sollte sich auf Merkmale konzentrieren, die eine sinnvolle Prozessänderung erkennen lassen.
Auch die Prozessdokumentation gewinnt an Bedeutung, ist eine bestimmte Bearbeitungssequenz oder Anpassung erforderlich, um ein kritisches Merkmal beizubehalten, so sollten diese Informationen Teil des festgelegten Fertigungsweges werden, anstatt nur bei einem erfahrenen Bediener zu verbleiben.
Die Wiederholbarkeit ist daher einer der besten Tests der Metallbearbeitungsqualität Die Herstellung einer hochpräzisen Komponente beweist die technische Leistungsfähigkeit, während die Aufrechterhaltung funktionell akzeptabler Ergebnisse gegenüber der fortgesetzten Herstellung die Prozessstabilität beweist.
Häufige Probleme bei der Metallbearbeitung und ihre Ursachen
Dimensionsvariationen können durch Werkzeugverschleiß, Materialbewegung, Instabilität der Vorrichtungen, Temperatur oder falsche Referenzbedingungen entstehen. Eine schlechte Oberflächenqualität kann durch Spitzenverschlechterung, Vibration, Spanstörungen oder ungeeignete Bearbeitungsparameter entstehen, während Positionsprobleme auftreten können, wenn Merkmale auf instabile Aufbauten aufgeteilt werden.
Die Gratbildung ist ein weiteres häufiges Problem, insbesondere um sich kreuzende Löcher, Schlitze und bearbeitete Kanten. Tiefe Hohlräume und schlanke Werkzeuge können Vibrationen verursachen, während sich dünne Wände unter Schneidkräften bewegen können, selbst wenn die Maschine den programmierten Weg genau verfolgt.
Diese Bedingungen sollten durch eine Ursachenanalyse untersucht werden, anstatt nur durch wiederholte Offset-Änderungen korrigiert zu werden, wenn sich dieselbe Dimension allmählich in eine Richtung bewegt, verdient der Werkzeugzustand möglicherweise Aufmerksamkeit Wenn sich eine Gruppe von Merkmalen nach einem bestimmten Aufbau ändert, ist die Ortungsstrategie möglicherweise wichtiger als das Schneidprogramm.
Eine zuverlässige Bearbeitung verbessert sich, wenn Inspektionsinformationen verwendet werden, um zu verstehen, warum es zu Abweichungen kommt, und nicht nur, um akzeptable und inakzeptable fertige Komponenten zu trennen.
So bewerten Sie einen Metallbearbeitungshersteller
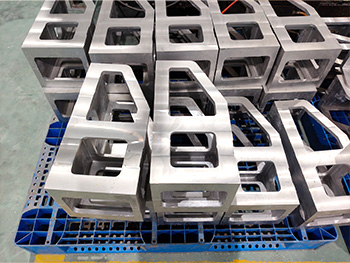
Ein geeigneter Metallbearbeitungshersteller sollte zunächst in der Lage sein, die auf der Zeichnung dargestellten funktionalen Anforderungen zu verstehen. Die Fähigkeit der Ausrüstung ist wichtig, aber Fräsmaschinen, Drehmaschinen und mehrachsige Bearbeitungszentren bieten nur dann einen Mehrwert, wenn sie mit einer geeigneten Halte-, Werkzeug- und Inspektionstechnik kombiniert werden.
Die Materialerfahrung sollte mit dem Projekt übereinstimmen, da sich das Schneidverhalten zwischen verschiedenen Metallen und Ausgangsformen erheblich ändert. Ein Hersteller, der Gussteile oder Schmiedeteile bearbeitet, sollte auch die Bearbeitungszugabe und die Entwicklung des Datums verstehen, anstatt diese Rohlinge wie herkömmliche Knüppel zu behandeln.
Die Inspektionsfähigkeit sollte den tatsächlichen Toleranzen und geometrischen Beziehungen auf der Zeichnung entsprechen. Für die wiederholte Produktion sind auch Prozessüberwachung und Dokumentation wichtig, da das Ziel nicht einfach darin besteht, eine erfolgreiche Probe herzustellen.
Die technische Kommunikation liefert einen weiteren nützlichen Indikator für die Fertigungsreife Wenn eine Zeichnung einen schlechten Werkzeugzugang, instabile Wände oder unnötig restriktive Anforderungen enthält, sollte ein erfahrenes Fertigungsteam in der Lage sein, diese Risiken während der Überprüfung zu identifizieren und ihre Auswirkungen auf die Herstellung klar zu erläutern.
Schlussfolgerung
Die Metallbearbeitung ist ein koordinierter Fertigungsprozess, der Rohmaterial, Gussteile, Schmiedeteile und andere Rohlinge durch kontrollierte Materialentfernung in funktionale technische Komponenten umwandelt. CNC-Fräsen und -Drehen bieten die Hauptschneidfähigkeit, während Bohrungen, Bohrungen, Schleifen und andere sekundäre Prozesse die kompletten Funktionen erfüllen, die eine zusätzliche Kontrolle erfordern.
Die Qualität des fertigen Bauteils hängt von weit mehr ab als der CNC-Positionierung, das Materialverhalten beeinflusst die Schnitt - und Dimensionsstabilität, Datums verbinden die Teilefunktion mit Bearbeitungsaufbauten, das Workholding bestimmt, ob jedes Werkstück konsistent in den Prozess eintritt und der Werkzeugzustand sich während der gesamten Produktion ändert.
Toleranz und Oberflächenspezifikationen sollten daher auf der tatsächlichen Funktion basieren Präzision sollte auf die Merkmale konzentriert werden, die Passform, Bewegung, Abdichtung und Ausrichtung beeinflussen, anstatt unnötig auf jede Dimension angewendet zu werden.
Die Inspektion schließt den Prozess ab, indem sie Beweise über die Fertigungsstabilität liefert Wenn Messergebnisse während der Produktion und nicht nur am Ende verwendet werden, können sie Werkzeugverschleiß, Einrichtungsprobleme und Prozessdrift erkennen, bevor dieselbe Variation weitere Komponenten betrifft.
Eine starke Metallbearbeitungsstrategie verbindet letztendlich Design, Material, Bearbeitung und Qualitätskontrolle durch einen funktionalen Prozessplan, wenn diese Elemente zusammenarbeiten, werden komplexe Metallteile einfacher, konsistent herzustellen, zuverlässig zu verifizieren und über die wiederholte Produktion hinweg zu reproduzieren.
FAQ
Was ist Metallbearbeitung?
Die Metallbearbeitung ist ein subtraktiver Fertigungsprozess, der Material von einem Metallwerkstück entfernt, um erforderliche Abmessungen, Oberflächen und Geometrie zu erzeugen. Gängige Methoden sind CNC-Fräsen, Drehen, Bohren, Bohren und Schleifen, wobei der Prozess nach Material, Teileform und funktionalen Anforderungen ausgewählt wird.
Welche Metalle können für die Metallbearbeitung verwendet werden?
Die Metallbearbeitung kann auf Aluminiumlegierungen, Stähle, rostfreie Stähle und viele andere bearbeitbare Legierungen angewendet werden, die richtige Schneidstrategie hängt von Härte, Steifigkeit, thermischem Verhalten und Materialzustand ab, daher sollten Werkzeuge, Schneidparameter und die Haltbarkeit für das eigentliche Werkstück ausgewählt werden.
Was ist der Unterschied zwischen CNC-Fräsen und CNC-Drehen?
Beim CNC-Fräsen werden normalerweise rotierende Schneidwerkzeuge verwendet, um Taschen, Oberflächen, Löcher und prismatische Geometrie zu erzeugen, während beim CNC-Drehen das Werkstück gedreht wird und es sich besonders für Wellen, Buchsen, Hülsen und andere Rotationsteile eignet Komplexe Komponenten können beide Prozesse innerhalb eines Fertigungsweges erfordern.
Welche Faktoren beeinflussen die Genauigkeit der Metallbearbeitung?
Die Genauigkeit der Metallbearbeitung hängt vom Maschinenzustand, dem Materialverhalten, den Funktionsdaten, der Stabilität der Vorrichtung, der Steifigkeit des Schneidwerkzeugs, dem Werkzeugverschleiß, den thermischen Bedingungen und der Inspektion ab. Eine zuverlässige Produktion erfordert, dass diese Faktoren gemeinsam gesteuert werden und nicht nur von der programmierten Position der CNC-Maschine abhängen.
Wie können Metallbearbeitungsteile für eine bessere Herstellbarkeit ausgelegt werden?
Metallteile können einfacher zu bearbeiten sein, wenn Konstrukteure praktische Innenradien, ausreichenden Werkzeugzugang, stabile Wandgeometrie, klare Funktionsdaten und geeignete Toleranzen bereitstellen. Auch die Einhaltung und der Inspektionszugang sollten frühzeitig in Betracht gezogen werden, damit das Teil konsistent und nicht nur einmal hergestellt werden kann.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.