
Usinagem CNC de aço inoxidável: Graus, ferramentas e controle de distorção
Lar
/
Blog
/
Usinagem CNC de aço inoxidável: Graus, ferramentas e controle de distorção
Usinagem CNC de aço inoxidável: Graus, ferramentas e controle de distorção
Setembro 4, 2026
Índice
Introdução
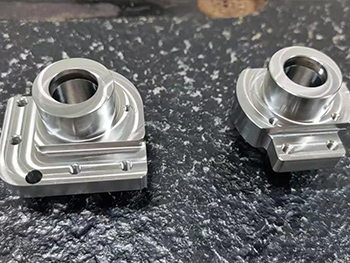
A usinagem CNC de aço inoxidável é amplamente utilizada para componentes que devem combinar precisão dimensional, resistência mecânica, resistência à corrosão e uma condição de superfície consistente. Esses requisitos aparecem em máquinas industriais, equipamentos de automação, dispositivos médicos, sistemas automotivos, componentes de controle de fluidos e outras aplicações onde uma peça usinada pode ser exposta à umidade, produtos químicos, carregamento repetido ou ambientes operacionais exigentes.
No entanto, o aço inoxidável nem sempre é simples de usinar Em comparação com muitos metais de usinagem livre, vários graus de aço inoxidável tendem a gerar calor de corte substancial, endurecer durante a usinagem, produzir cavacos difíceis e colocar maiores demandas em ferramentas de corte paredes finas, bolsos profundos, eixos longos e recursos fortemente tolerados adicionam outra camada de complexidade porque a força de corte excessiva ou a remoção de material mal planejada podem levar à distorção.
A usinagem CNC de aço inoxidável bem-sucedida, portanto, depende muito mais do que selecionar uma máquina e executar um programa Grau de material, estratégia de corte, geometria da ferramenta, suporte de trabalho, aplicação de refrigerante, sequência de remoção de estoque e planejamento de inspeção influenciam o componente acabado. Compreendendo a metalurgia básica de aço inoxidável também é útil porque diferentes famílias de ligas podem se comportar de maneira muito diferente sob as mesmas condições de usinagem.
Por que a usinagem CNC em aço inoxidável requer um planejamento cuidadoso do processo
As características que tornam o aço inoxidável atraente em aplicações exigentes também podem tornar a usinagem mais desafiadora Muitas classes inoxidáveis retêm resistência em temperaturas de corte elevadas e não conduzem o calor para longe da zona de corte tão rapidamente quanto materiais como o alumínio Como resultado, mais calor pode permanecer concentrado em torno da aresta de corte.
Isso se torna particularmente importante durante a fresagem, perfuração e torneamento Se uma aresta de corte esfregar em vez de cortar de forma limpa, o material imediatamente à frente da ferramenta pode se tornar mais duro O próximo engate da ferramenta então encontra uma superfície mais difícil, aumentando as forças de corte e acelerando o desgaste da ferramenta Por esse motivo, alimentações estáveis, profundidade de corte apropriada, fixação rígida e ferramentas afiadas são críticas na usinagem CNC de aço inoxidável.
O comportamento do chip também requer atenção lascas longas ou mal controladas podem interferir na zona de corte, danificar a superfície usinada ou reduzir a estabilidade do processo O planejamento do percurso da ferramenta e a evacuação do chip devem, portanto, ser considerados desde o início, em vez de tratados como preocupações secundárias.
Escolhendo a categoria certa de aço inoxidável
Não há um único grau de aço inoxidável que é ideal para cada componente usinado CNC A seleção depende da resistência à corrosão, resistência mecânica, ambiente operacional, soldabilidade, requisitos de tratamento térmico, geometria e comportamento de usinagem esperado.
A Apex trabalha com uma variedade de metais e materiais de engenharia, revisando assim o mais amplo Materiais usinagem CNC disponível para um componente pode ajudar a determinar se o aço inoxidável é a opção mais apropriada ou se outra liga oferece uma melhor combinação de características mecânicas e de fabricação.
As classes a seguir ilustram o quão significativamente o comportamento de usinagem pode variar dentro da família do aço inoxidável.
| Grau de aço inoxidável | Características Típicas | Considerações de usinagem CNC |
|---|---|---|
| 303 | Boa usinabilidade e resistência à corrosão moderada | Quebra mais fácil da microplaqueta e resistência de corte geralmente mais baixa |
| 304 | Resistência de corrosão de uso geral e amplo uso industrial | O endurecimento do trabalho e a geração de calor requerem corte controlado |
| 316 | Forte resistência à corrosão, especialmente em ambientes exigentes | Maior atenção às ferramentas, controle de calor e evacuação de chips |
| 17-4 PH | Alta resistência com propriedades tratáveis termicamente | A seleção da ferramenta e a condição de usinagem dependem fortemente da condição do material |
| 410 | Aço inoxidável martensítico com maior potencial de dureza | As forças de desgaste e corte da ferramenta tornam-se mais importantes à medida que a dureza aumenta |
O grau 304 é um dos aços inoxidáveis mais familiares na produção industrial, mas seu uso generalizado não deve levar os projetistas a supor que é sempre a opção mais fácil de usinar O grau 303 geralmente oferece melhor usinabilidade, enquanto o 316 pode ser selecionado quando a resistência ambiental é mais importante Os graus de endurecimento por precipitação, como 17-4 PH, são frequentemente considerados quando é necessária maior resistência mecânica.
A decisão final deve, portanto, considerar tanto o desempenho dos componentes como os requisitos de fabricação.
Gerenciando o endurecimento do trabalho durante a usinagem CNC
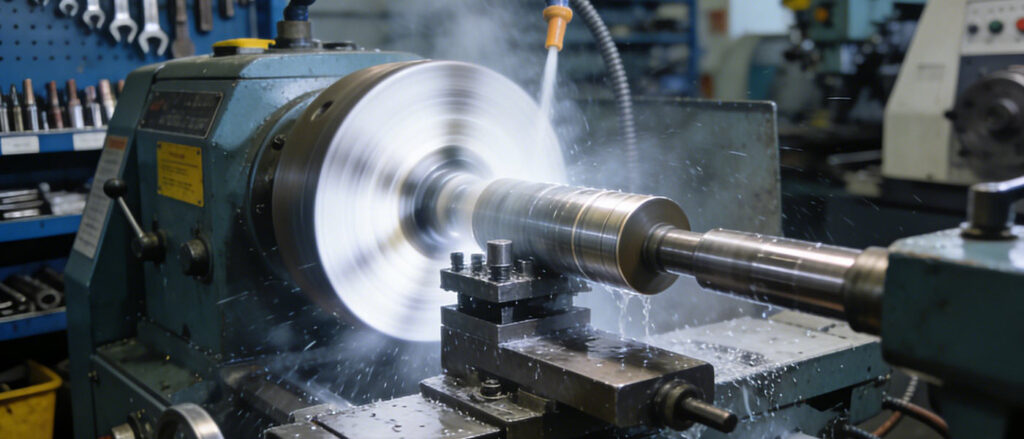
O endurecimento por trabalho é uma das questões mais importantes na usinagem CNC de aço inoxidável, ocorre quando a deformação plástica durante o corte aumenta a dureza do material próximo à superfície usinada graus austeníticos como 304 e 316 estão particularmente associados a esse comportamento.
Um erro comum é permitir que uma ferramenta permaneça, esfregue ou deslize repetidamente uma superfície endurecida com engate insuficiente Em vez de remover o material de forma eficaz, a aresta de corte pode criar deformação e calor adicionais As passagens subsequentes tornam-se então mais difíceis.
Um processo mais estável mantém a ação de corte positiva Ferramentas afiadas, alimentação adequada por dente, engate consistente e profundidade de corte suficiente para permanecer abaixo da superfície afetada anteriormente podem ajudar a controlar esse problema A rigidez da máquina também é importante porque a vibração pode alterar a ação de corte efetiva e criar fricção intermitente.
Durante a perfuração, o mesmo princípio se aplica O corte contínuo e a remoção eficaz de cavacos são importantes porque o contato repetido na entrada do furo ou dentro de um furo mal evacuado pode aumentar o endurecimento localizado.
Seleção de ferramentas para usinagem CNC em aço inoxidável
As decisões de ferramentas devem ser baseadas no grau de aço inoxidável, operação de usinagem, geometria do componente, rigidez da máquina e condição de superfície necessária As ferramentas de corte de metal duro são comumente usadas porque podem manter o desempenho de corte sob condições térmicas e mecânicas exigentes, mas o material da ferramenta por si só não determina o sucesso.
A geometria da ponta é igualmente importante Uma aresta afiada com geometria de ancinho adequada pode reduzir a força de corte desnecessária, enquanto uma aresta excessivamente opaca aumenta o calor e a deformação O revestimento correto também pode melhorar a resistência ao desgaste e ajudar a manter uma aresta de corte estável em relação a operações repetidas.
Para operações de fresagem, o diâmetro do cortador e a configuração da flauta devem suportar a evacuação confiável de cavacos Bolsos profundos ou recursos estreitos podem exigir ferramentas com alcance suficiente, mas o aumento do comprimento da ferramenta também reduz a rigidez, Sempre que possível, usar a ferramenta prática mais curta ajuda a controlar a deflexão e a vibração.
As operações de torneamento introduzem outro conjunto de considerações A geometria da inserção, o raio do nariz, o design do quebra-cavacos, a profundidade de corte e a rigidez do porta-ferramentas afetam a formação de cavacos e a consistência dimensional Ao usinar longos eixos de aço inoxidável, o suporte da peça de trabalho pode se tornar tão importante quanto a seleção da inserção.
Controlando o Calor e o Desgaste da
O gerenciamento de calor está intimamente ligado à vida útil da ferramenta e à estabilidade dimensional. Como o aço inoxidável pode concentrar calor perto da zona de corte, um processo instável pode danificar rapidamente a aresta de corte.
O líquido refrigerante ou fluido de corte pode ajudar a remover o calor, melhorar a lubrificação e apoiar a evacuação do chip quando aplicado corretamente No entanto, simplesmente aumentar o fluxo de refrigerante não compensa parâmetros de corte inadequados ou ferramentas desgastadas O controle de calor começa com uma ação de corte eficiente.
Estratégia de usinagem também deve evitar o engate desnecessário da ferramenta Caminhos de ferramentas modernos podem manter o engate mais consistente do cortador através de cantos e geometria variável, reduzindo aumentos repentinos na carga de corte Isso é particularmente útil ao desbaste de bolsos ou remoção de quantidades substanciais de aço inoxidável.
O desgaste da ferramenta deve ser monitorado antes de começar a afetar as características críticas Uma ferramenta que ainda parece capaz de remover material pode já estar gerando força adicional suficiente para influenciar a precisão dimensional ou a qualidade da superfície Para componentes repetidos, a definição de limites de vida útil da ferramenta e intervalos de inspeção melhora a consistência entre as peças.
Prevenir a distorção em peças de aço inoxidável de paredes finas
A distorção da parede fina é outro grande desafio na usinagem CNC de aço inoxidável. Um componente pode parecer preciso enquanto preso dentro da máquina, mas mudar de forma após a liberação do acessório. Isso pode acontecer devido ao estresse residual na matéria-prima, pressão excessiva de fixação, calor de corte ou uma sequência desequilibrada de remoção de material.
O controle eficaz da distorção começa antes de terminar operações A usinagem áspera pode remover a maior parte do estoque deixando o material suficiente para a correção dimensional mais tarde Quando apropriado, o componente pode então ser deixado estabilizar antes do semi-acabamento e do acabamento.
O material também deve ser removido tão uniformemente quanto prático em torno da geometria crítica Usinar agressivamente um lado de uma estrutura fina, deixando estoque substancial no lado oposto, pode criar uma condição de tensão desigual Caminhos de ferramentas equilibrados ajudam a reduzir esse efeito.
A fixação do componente deve ser fixada sem forçá-lo a uma forma artificial As mandíbulas macias, os dispositivos bondes dedicados, os blocos de apoio, os dispositivos bondes de vácuo, ou outros métodos podem ser apropriados segundo a geometria da peça O objetivo é resistir forças de corte aplicando somente a força de aperto necessária para a estabilidade.
Para peças críticas de paredes finas, a inspeção intermediária após a usinagem em bruto pode identificar o movimento antes do início do estágio final de usinagem.
Estratégias de fresagem CNC para componentes de aço inoxidável
A fresagem CNC de aço inoxidável geralmente envolve bolsos, ranhuras, faces de montagem, contornos complexos, padrões de furos e geometria multifacetada A estabilidade do processo depende fortemente de como a ferramenta de corte entra e sai do material.
Caminhos de ferramentas que mantêm um engajamento relativamente consistente podem reduzir mudanças bruscas na força de corte Durante o desbaste, isso facilita o controle do calor e do desgaste da ferramenta Durante o acabamento, um engajamento mais leve e consistente ajuda a manter a precisão dimensional e a qualidade da superfície.
Os cantos merecem atenção especial porque o engajamento do cortador pode aumentar rapidamente quando a ferramenta entra em um canto interno As estratégias do Toolpath que gerenciam gradualmente o engajamento reduzem esse carregamento repentino.
A sequência de recursos também importa Superfícies de referência e recursos críticos de localização devem ser planejados para que operações posteriores continuem referenciando geometria estável Quando uma peça requer usinagem em vários lados, reduzir o reposicionamento desnecessário pode ajudar a limitar o erro acumulado entre os recursos relacionados.
Para componentes complexos de aço inoxidável, avançados Serviços de usinagem CNC pode combinar usinagem vertical, horizontal, de quatro eixos, cinco eixos ou pórtico de acordo com o tamanho e a geometria da peça A configuração da máquina deve ser selecionada em torno do componente, em vez de assumir que mais eixos produzem automaticamente um processo melhor.
Precisão Dimensional e Controle de Tolerância
Alcançar uma tolerância apertada não é simplesmente uma questão de inserir a dimensão necessária em um programa CNC A condição da máquina, a deflexão da ferramenta, o movimento do material, a temperatura, a repetibilidade do acessório, a estratégia de corte e o método de inspeção contribuem para o resultado final.
O aço inoxidável torna isso especialmente importante porque o calor de corte e o endurecimento por trabalho podem alterar as forças de usinagem ao longo de uma operação Uma ferramenta que produz uma dimensão estável no início de uma corrida pode mudar gradualmente o comportamento à medida que sua aresta de corte se desgasta.
As características críticas devem, portanto, ser identificadas durante o planejamento do processo, em vez de inspecionadas somente após a conclusão de toda a usinagem. Medições em processo podem ser usadas para monitorar dimensões que provavelmente mudarão com o desgaste da ferramenta ou as condições térmicas.
A alocação de tolerância também deve refletir os requisitos funcionais Nem toda superfície se beneficia de limites dimensionais extremamente restritivos A aplicação de tolerâncias apropriadas a interfaces, locais de rolamentos, superfícies de vedação, recursos de alinhamento e dados de montagem permite que o esforço de fabricação permaneça focado nos recursos que realmente controlam a função do componente.
Acabamento de superfície em usinagem CNC de aço inoxidável
O acabamento superficial afeta mais do que a aparência Em peças de aço inoxidável, a condição de uma superfície usinada pode influenciar a vedação, o contato deslizante, o comportamento à fadiga, a limpeza, o desempenho do revestimento e a montagem.
A condição da ferramenta é um dos contribuintes mais fortes para a qualidade da superfície usinada Uma borda desgastada ou lascada pode deixar marcas de alimentação, rasgos ou textura inconsistente A vibração pode criar padrões repetidos em toda a superfície, enquanto a má evacuação de cavacos pode permitir que os cavacos entrem em contato e arranhem uma área acabada.
Os parâmetros de acabamento devem, portanto, ser selecionados independentemente das condições agressivas de desbaste. Deve-se permanecer uma provisão de estoque apropriada após a usinagem em desbaste para que a ferramenta de acabamento possa remover uma camada consistente de material.
A direção do percurso da ferramenta também pode ser importante em superfícies funcionais. Faces de vedação, assentos de rolamentos, superfícies deslizantes e componentes visíveis podem exigir abordagens diferentes dependendo de como a peça funciona após a montagem.
Quando for necessário acabamento adicional, como retificação, polimento ou passivação, o estágio de usinagem CNC deve deixar a superfície em condições adequadas para a próxima operação.
Estratégia de fixação e dados
Um acessório bem projetado faz mais do que impedir que um componente de aço inoxidável se mova Ele estabelece uma relação estável entre a peça e seus datums dimensionais ao longo da sequência de usinagem.
A localização de pontos deve corresponder a dados funcionais ou de desenho sempre que possível. Isso reduz a transferência desnecessária entre superfícies de referência não relacionadas e ajuda a manter relações posicionais entre furos, faces, furos e outros recursos.
Peças complexas podem exigir múltiplas configurações, mas o objetivo deve ser minimizar as mudanças de dados Quatro eixos, cinco eixos ou usinagem horizontal às vezes podem completar vários recursos em uma operação de fixação, reduzindo o erro de reposicionamento.
A acessibilidade da fixação também deve ser considerada Uma braçadeira que fornece excelente suporte, mas bloqueia um caminho de ferramenta crítico, pode forçar uma configuração adicional desnecessária O design eficaz da fixação equilibra rigidez, acessibilidade, repetibilidade e controle de distorção.
Para componentes de aço inoxidável com seções finas, o suporte do acessório deve ser posicionado próximo o suficiente da zona de corte para resistir à vibração sem restringir excessivamente a peça de trabalho.
Inspeção para peças usinadas CNC de aço inoxidável
O planejamento da inspeção deve começar com os requisitos de desenho e funcionais Diferentes dimensões exigem diferentes métodos de medição, e a seleção do método apropriado melhora a confiabilidade e a eficiência.
Calibres e micrômetros são adequados para muitas dimensões acessíveis, enquanto medidores de furo podem ser usados para diâmetros internos. Medidores de altura e placas de superfície podem suportar verificações geométricas e máquinas de medição de coordenadas são úteis para relações posicionais complexas e características tridimensionais.
A medição da rugosidade da superfície pode ser necessária quando um acabamento especificado influencia o desempenho de vedação, deslizamento, fadiga ou montagem. Medidores de rosca, medidores de pinos e acessórios de inspeção dedicados também podem ser apropriados dependendo da geometria da peça.
A temperatura não deve ser ignorada ao trabalhar com limites dimensionais próximos Uma peça de aço inoxidável medida imediatamente após a usinagem intensiva pode não ter retornado totalmente a uma condição térmica estável Permitir que peças críticas se estabilizem antes da medição final pode ajudar a melhorar a confiabilidade da inspeção.
O método de inspeção deve, em última análise, refletir a função do componente, em vez de depender da mesma abordagem de medição para cada característica.
Projetando peças para usinagem de aço inoxidável mais estável
As decisões de projeto podem influenciar significativamente a estabilidade de fabricação Bolsos estreitos profundos, paredes extremamente finas, raios de canto internos muito pequenos, recursos longos não suportados e condições difíceis de acesso à ferramenta podem tornar a usinagem de aço inoxidável mais exigente.
Onde os requisitos funcionais permitirem, os raios internos dos cantos devem fornecer folga suficiente para ferramentas práticas de corte As paredes finas podem ser suportadas por nervuras próximas ou projetadas com transições que reduzem a flexibilidade localizada As cavidades profundas devem permitir acesso suficiente para uma evacuação eficaz dos cavacos.
A seleção de rosca também merece atenção furos roscados muito profundos podem introduzir dificuldade de usinagem desnecessária, especialmente quando o acesso e a remoção de cavacos são restritos Projetar a profundidade da rosca em torno dos requisitos reais de carga pode melhorar a confiabilidade do processo.
Os projetistas também devem distinguir entre tolerâncias críticas e não críticas O controle rígido pertence aos recursos que governam o ajuste, o movimento, a vedação, o alinhamento ou a segurança A aplicação da mesma restrição dimensional a cada superfície pode tornar o controle do processo mais complexo sem melhorar o funcionamento da peça.
A consideração precoce da usinabilidade torna mais fácil alcançar resultados consistentes, preservando ao mesmo tempo o desempenho mecânico pretendido do componente.
Conclusão
A usinagem CNC de aço inoxidável requer uma abordagem coordenada para seleção de materiais, ferramentas, parâmetros de corte, suporte de trabalho, controle de calor, sequenciamento de processos e inspeção O desafio não é simplesmente que o aço inoxidável é mais difícil de cortar Sua tendência ao endurecimento por trabalho, geração de calor localizada, formação difícil de cavacos e distorção significa que pequenas decisões de processo podem ter um efeito significativo na precisão dimensional e na qualidade da superfície.
Selecionar um grau de aço inoxidável apropriado é o primeiro passo A partir daí, ferramentas afiadas e rígidas, engajamento de corte consistente, remoção controlada de material, suporte de trabalho eficaz e inspeção planejada ajudam a manter um processo de fabricação estável Paredes finas, recursos profundos, relações geométricas apertadas e peças complexas de vários lados exigem atenção adicional à estratégia de dados e ao design do dispositivo elétrico.
Quando esses fatores são considerados em conjunto, a usinagem CNC de aço inoxidável pode produzir de forma confiável componentes duráveis e precisos para aplicações industriais exigentes, mantendo a resistência à corrosão e as propriedades mecânicas que tornam o aço inoxidável valioso em primeiro lugar.
Perguntas frequentes
Quais classes de aço inoxidável são comumente usadas para usinagem CNC?
As escolhas comuns incluem aço inoxidável 303, 304, 316, e 17-4 PH. O grau apropriado depende da resistência à corrosão, resistência mecânica, exposição ambiental, requisitos de tratamento térmico e características de usinagem O grau 303 é geralmente mais fácil de usinar, enquanto 304 e 316 são amplamente selecionados onde a resistência à corrosão é um requisito importante.
Por que o trabalho de aço inoxidável endurece durante a usinagem?
Muitos aços inoxidáveis tornam-se mais duros quando o material próximo à zona de corte sofre deformação plástica, Esfregar, habitar, ferramentas desgastadas ou engajamento de corte insuficiente podem tornar esse efeito mais pronunciado A manutenção de ferramentas afiadas e ação de corte consistente ajuda a reduzir o endurecimento desnecessário do trabalho.
Como a distorção pode ser reduzida ao usinar peças finas de aço inoxidável?
A distorção pode ser controlada através da remoção equilibrada do estoque, pressão apropriada do acessório, desbaste e acabamento escalonados, suporte suficiente, gerenciamento de calor e inspeção intermediária A sequência de usinagem deve evitar a remoção de uma grande quantidade de material de apenas um lado de uma estrutura fina sempre que possível.
O aço inoxidável é adequado para componentes CNC de alta precisão?
Sim. O aço inoxidável pode ser usado para componentes de alta precisão quando o grau, a configuração da máquina, as ferramentas, a fixação de trabalho, a sequência do processo e a estratégia de inspeção são adequadamente combinados com a peça O controle dimensional alcançável depende fortemente da geometria, tamanho do recurso, condição do material e método de usinagem.
O que afeta o acabamento superficial durante a usinagem CNC de aço inoxidável?
O desgaste da ferramenta, a geometria de ponta, a vibração, a evacuação da microplaqueta, os parâmetros de corte, a rigidez da fixação de trabalho, e a estratégia de terminação podem todos influenciar a superfície final Uma passagem de terminação estável com uma ferramenta afiada e um engate controlado fornece geralmente um resultado mais consistente do que tentar criar a superfície final durante o desbaste agressivo.
Últimas Notícias
Contate-nos
Perguntas frequentes
Que tipos de peças podem ser usinadas?
Podemos usinar uma ampla gama de peças CNC de alta precisão para os setores automotivo, aeroespacial, de dispositivos médicos, de máquinas industriais e de equipamentos de automação, incluindo geometrias complexas e peças personalizadas não padronizadas.
Qual é a precisão de usinagem?
Conseguimos usinagem de alta precisão com tolerância de ±0,005 mm e garantimos qualidade consistente por meio de nosso rigoroso sistema de controle de qualidade.
Vocês oferecem serviços de fabricação de protótipos e lotes pequenos?
Sim, oferecemos suporte à produção em pequenos lotes e usinagem de protótipos, com cronogramas flexíveis para atender às necessidades urgentes dos clientes.
Vocês oferecem soluções de processamento personalizadas?
Sim, oferecemos soluções personalizadas com suporte técnico individualizado, desde a revisão do projeto e otimização do processo até a usinagem final.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.
Quais certificações estão disponíveis para sistemas de gestão da qualidade?
Possuímos as certificações ISO 9001, ISO 14001 e ISO 45001, seguindo rigorosamente os padrões internacionais de qualidade, meio ambiente e segurança.
Quanto tempo costuma demorar a entrega?
O prazo de entrega depende da complexidade e da quantidade das peças, geralmente entre 1 e 6 semanas. Fornecemos um cronograma detalhado após a confirmação do pedido.