
CNC-Bearbeitung aus Edelstahl: Sortierungen, Werkzeuge und Verzerrungskontrolle
Zuhause
/
Blog
/
CNC-Bearbeitung aus Edelstahl: Sortierungen, Werkzeuge und Verzerrungskontrolle
CNC-Bearbeitung aus Edelstahl: Sortierungen, Werkzeuge und Verzerrungskontrolle
4. September 2026
Inhaltsverzeichnis
Einleitung
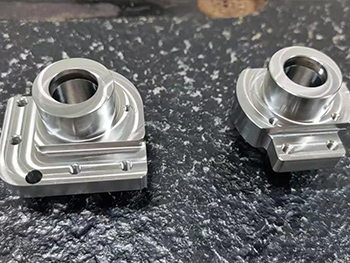
Die CNC-Bearbeitung aus Edelstahl wird häufig für Komponenten verwendet, die Maßgenauigkeit, mechanische Festigkeit, Korrosionsbeständigkeit und einen gleichmäßigen Oberflächenzustand kombinieren müssen. Diese Anforderungen gelten für Industriemaschinen, Automatisierungsgeräte, medizinische Geräte, Automobilsysteme, Flüssigkeitskontrollkomponenten und andere Anwendungen, bei denen ein bearbeitetes Teil Feuchtigkeit, Chemikalien, wiederholter Belastung oder anspruchsvollen Betriebsumgebungen ausgesetzt sein kann.
Allerdings ist Edelstahl nicht immer einfach zu bearbeiten. Im Vergleich zu vielen frei bearbeitenden Metallen erzeugen mehrere Edelstahlsorten tendenziell erhebliche Schnittwärme, verhärten bei der Bearbeitung, erzeugen schwierige Späne und stellen höhere Anforderungen an Schneidwerkzeuge. Dünne Wände, tiefe Taschen, lange Wellen und eng tolerierte Merkmale sorgen für eine weitere Komplexität, da übermäßige Schneidkraft oder eine schlecht geplante Materialentfernung zu Verzerrungen führen können.
Eine erfolgreiche CNC-Bearbeitung aus Edelstahl hängt daher von viel mehr ab als der Auswahl einer Maschine und der Durchführung eines Programms. Materialqualität, Schneidstrategie, Werkzeuggeometrie, Haltbarkeit, Kühlmittelauftragung, Lagerentfernungssequenz und Inspektionsplanung beeinflussen alle das fertige Bauteil. Verständnis der grundlegenden Metallurgie von Edelstahl Nützlich ist auch, weil sich verschiedene Legierungsfamilien unter gleichen Bearbeitungsbedingungen sehr unterschiedlich verhalten können.
Warum die CNC-Bearbeitung aus Edelstahl eine sorgfältige Prozessplanung erfordert
Die Eigenschaften, die Edelstahl in anspruchsvollen Anwendungen attraktiv machen, können die Bearbeitung auch anspruchsvoller machen Viele Edelstahlsorten behalten bei erhöhten Schnitttemperaturen ihre Festigkeit und leiten die Wärme nicht so schnell von der Schneidzone weg wie Materialien wie Aluminium Dadurch kann mehr Wärme um die Schneidkante konzentriert bleiben.
Dies wird besonders wichtig beim Fräsen, Bohren, Drehen, Reibt eine Schneide statt sauber zu schneiden, kann das Material unmittelbar vor dem Werkzeug härter werden, der nächste Werkzeugeingriff trifft dann auf eine schwierigere Oberfläche, erhöht die Schneidkräfte und beschleunigt den Werkzeugverschleiß Aus diesem Grund sind stabile Vorschübe, angemessene Schnitttiefe, starre Arbeitshaltung, und scharfe Werkzeuge kritisch in der Edelstahl-CNC-Bearbeitung.
Auch das Spanverhalten erfordert Aufmerksamkeit Lange oder schlecht kontrollierte Späne können die Schnittzone stören, die bearbeitete Oberfläche beschädigen oder die Prozessstabilität verringern Werkzeugwegplanung und Spanabfuhr sollten daher von Anfang an betrachtet werden und nicht als sekundäre Bedenken behandelt werden.
Wählen Sie die richtige Edelstahlsorte
Es gibt keine einzelne Edelstahlsorte, die für jede CNC-bearbeitete Komponente ideal ist. Die Auswahl hängt von der Korrosionsbeständigkeit, der mechanischen Festigkeit, der Betriebsumgebung, der Schweißbarkeit, den Wärmebehandlungsanforderungen, der Geometrie und dem erwarteten Bearbeitungsverhalten ab.
Apex arbeitet mit einer Reihe von Metallen und technischen Materialien und überprüft so das Ganze CNC-Bearbeitungsmaterialien Für ein Bauteil verfügbar ist, kann dabei helfen festzustellen, ob Edelstahl die am besten geeignete Option ist oder ob eine andere Legierung eine bessere Kombination von mechanischen und Fertigungseigenschaften bietet.
Die folgenden Qualitäten veranschaulichen, wie stark das Bearbeitungsverhalten innerhalb der Edelstahlfamilie variieren kann.
| Edelstahlqualität | Typische Merkmale | Überlegungen zur CNC-Bearbeitung |
|---|---|---|
| 303 | Gute Bearbeitbarkeit und mäßige Korrosionsbeständigkeit | Einfacheres Brechen der Späne und allgemein geringerer Schnittwiderstand |
| 304 | Allzweck-Korrosionsbeständigkeit und breite industrielle Verwendung | Kaltverfestigung und Wärmeerzeugung erfordern ein kontrolliertes Schneiden |
| 316 | Starke Korrosionsbeständigkeit, insbesondere in anspruchsvollen Umgebungen | Größere Aufmerksamkeit für Werkzeuge, Wärmekontrolle und Chip-Evakuierung |
| 17-4 PH | Hohe Festigkeit mit wärmebehandelbaren Eigenschaften | Werkzeugauswahl und Bearbeitungszustand hängen stark vom Materialzustand ab |
| 410 | Martensitischer Edelstahl mit höherem Härtepotential | Werkzeugverschleiß und Schneidkräfte gewinnen mit zunehmender Härte an Bedeutung |
Die Güteklasse 304 ist einer der bekanntesten rostfreien Stähle in der industriellen Produktion, aber seine weit verbreitete Verwendung sollte Konstrukteure nicht zu der Annahme verleiten, dass es immer die einfachste Option zum Bearbeiten ist. Die Güteklasse 303 bietet im Allgemeinen eine bessere Bearbeitbarkeit, während 316 ausgewählt werden kann, wenn die Umgebungsbeständigkeit wichtiger ist. Niederschlagshärtende Güten wie 17-4 PH werden oft in Betracht gezogen, wenn eine höhere mechanische Festigkeit erforderlich ist.
Bei der endgültigen Entscheidung sollten daher sowohl die Leistung der Komponenten als auch die Anforderungen an die Herstellung berücksichtigt werden.
Verwaltung der Kaltverfestigung während der CNC-Bearbeitung
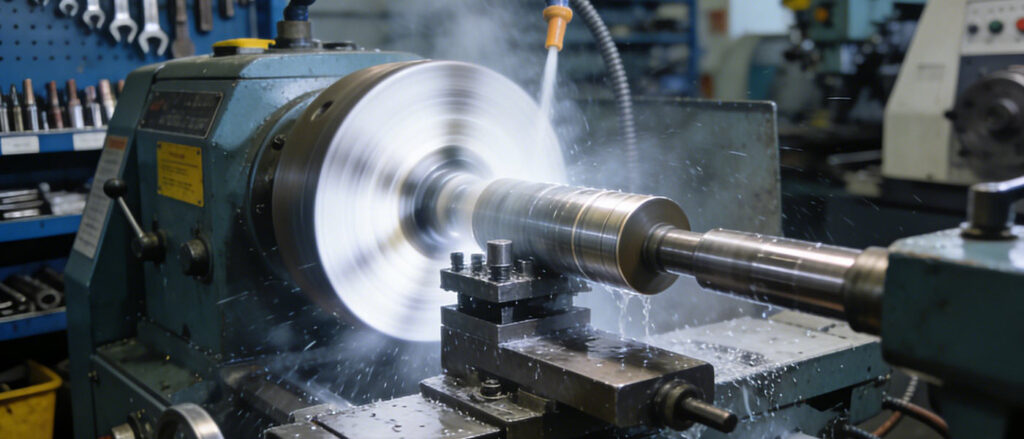
Die Kaltverfestigung ist eines der wichtigsten Themen in der CNC-Bearbeitung von Edelstahl. Sie tritt auf, wenn die plastische Verformung beim Schneiden die Härte des Materials in der Nähe der bearbeiteten Oberfläche erhöht Austenitische Qualitäten wie 304 und 316 sind besonders mit diesem Verhalten verbunden.
Ein häufiger Fehler ist es, ein Werkzeug bei ungenügendem Eingriff eine gehärtete Oberfläche verweilen, reiben oder wiederholt abschöpfen zu lassen, statt Material effektiv zu entfernen, kann die Schneide zusätzliche Verformung und Hitze erzeugen, nachfolgende Durchgänge werden dann schwieriger.
Ein stabilerer Prozess erhält eine positive Schnittwirkung Scharfes Werkzeug, geeignete Zufuhr pro Zahn, gleichmäßiger Eingriff und genügend Schnitttiefe, um unter der zuvor betroffenen Oberfläche zu bleiben, können helfen, dieses Problem zu kontrollieren Die Starrheit der Maschine ist ebenfalls wichtig, da Vibrationen die effektive Schnittwirkung verändern und intermittierendes Reiben erzeugen können.
Beim Bohren gilt das gleiche Prinzip Kontinuierliches Schneiden und effektives Abspanen sind wichtig, da durch wiederholtes Berühren am Locheingang oder innerhalb eines schlecht evakuierten Lochs die lokale Aushärtung verstärkt werden kann.
Werkzeugauswahl für die CNC-Bearbeitung aus Edelstahl
Werkzeugentscheidungen sollten auf der Edelstahlsorte, dem Bearbeitungsvorgang, der Komponentengeometrie, der Maschinensteifigkeit und dem erforderlichen Oberflächenzustand basieren. Hartmetallschneidwerkzeuge werden häufig verwendet, da sie die Schneidleistung unter anspruchsvollen thermischen und mechanischen Bedingungen aufrechterhalten können, Werkzeugmaterial allein entscheidet jedoch nicht über den Erfolg.
Ebenso wichtig ist die Schneidkantengeometrie Eine scharfe Kante mit geeigneter Spangeometrie kann unnötige Schneidkraft reduzieren, während eine übermäßig stumpfe Kante Hitze und Verformung erhöht. Die richtige Beschichtung kann auch die Verschleißfestigkeit verbessern und dazu beitragen, eine stabile Schneidkante über wiederholte Vorgänge aufrechtzuerhalten.
Für Fräsvorgänge sollten Fräsdurchmesser und Rillenkonfiguration eine zuverlässige Späneevakuierung unterstützen, tiefe Taschen oder schmale Merkmale können Werkzeuge mit ausreichender Reichweite erfordern, aber eine Erhöhung der Werkzeuglänge verringert auch die Steifigkeit. Wenn möglich, hilft die Verwendung des kürzesten praktischen Werkzeugs, Durchbiegung und Vibration zu kontrollieren.
Drehvorgänge führen zu weiteren Überlegungen. Einfügegeometrie, Nasenradius, Spanbrecherkonstruktion, Schneidtiefe und Werkzeughaltersteifigkeit beeinflussen alle die Spanbildung und die Maßkonsistenz. Bei der Bearbeitung langer Edelstahlwellen kann die Werkstückunterstützung genauso wichtig werden wie die Einsatzauswahl.
Steuerung von Wärme und Werkzeugverschleiß
Das Wärmemanagement ist eng mit der Lebensdauer des Werkzeugs und der Dimensionsstabilität verbunden. Da Edelstahl die Wärme in der Nähe der Schneidzone konzentrieren kann, kann ein instabiler Prozess die Schneidkante schnell beschädigen.
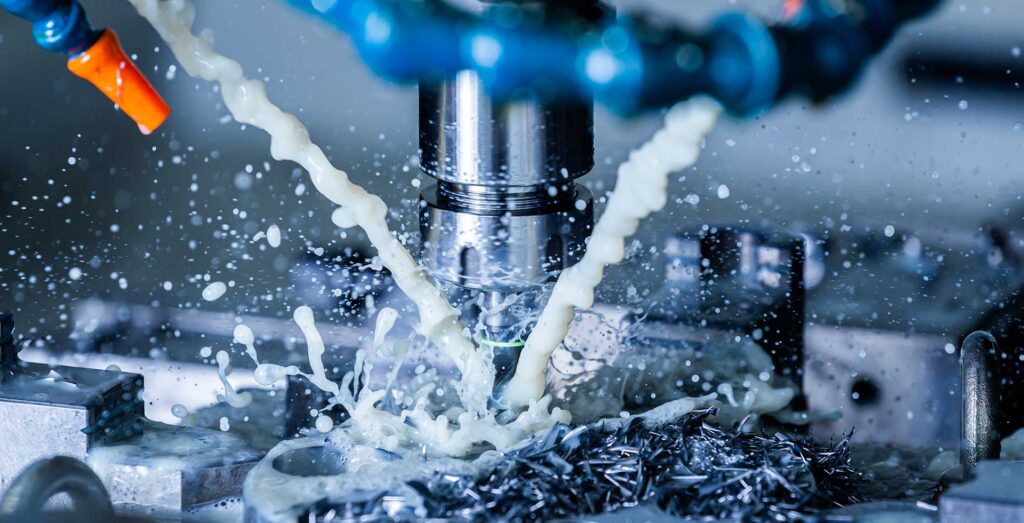
Kühlmittel oder Schneidflüssigkeit können helfen, Wärme abzuführen, die Schmierung zu verbessern und die Spanabfuhr zu unterstützen, wenn sie richtig angewendet wird. Eine einfache Erhöhung des Kühlmittelflusses gleicht jedoch keine unangemessenen Schneidparameter oder abgenutzten Werkzeuge aus. Die Wärmekontrolle beginnt mit einer effizienten Schneidwirkung.
Die Bearbeitungsstrategie sollte auch unnötigen Werkzeugeingriff vermeiden. Moderne Werkzeugwege können einen gleichmäßigeren Schneideingriff durch Ecken und eine unterschiedliche Geometrie aufrechterhalten und so plötzliche Anstiege der Schneidlast reduzieren. Dies ist besonders nützlich, wenn Taschen vorgeschraubt oder erhebliche Mengen Edelstahl entfernt werden.
Der Werkzeugverschleiß sollte überwacht werden, bevor er beginnt, kritische Merkmale zu beeinflussen Ein Werkzeug, das noch in der Lage zu sein scheint, Material zu entfernen, erzeugt möglicherweise bereits genügend zusätzliche Kraft, um die Maßgenauigkeit oder Oberflächenqualität zu beeinflussen. Bei Wiederholungskomponenten verbessert die Definition von Werkzeuglebensdauergrenzen und Inspektionsintervallen die Konsistenz zwischen den Teilen.
Verhinderung von Verzerrungen in dünnwandigen Edelstahlteilen
Dünnwandverformung ist eine weitere große Herausforderung bei der CNC-Bearbeitung von Edelstahl. Eine Komponente kann genau erscheinen, wenn sie in der Maschine festgeklemmt wird, ändert jedoch ihre Form, nachdem die Vorrichtung gelöst wurde. Dies kann aufgrund von Eigenspannungen im Rohmaterial, übermäßigem Klemmdruck, Schnittwärme oder einer unausgewogenen Materialentfernungssequenz passieren.
Eine wirksame Verzerrungskontrolle beginnt vor den Endbearbeitungsvorgängen Durch grobe Bearbeitung kann der größte Teil des Materials entfernt werden, während ausreichend Material für eine spätere Maßkorrektur zurückbleibt. Gegebenenfalls kann das Bauteil dann vor dem Halbbearbeiten und der Endbearbeitung stabilisiert werden.
Material sollte auch so gleichmäßig wie praktisch um kritische Geometrie entfernt werden Aggressives Bearbeiten einer Seite einer dünnen Struktur, während substanzielles Material auf der gegenüberliegenden Seite zurückbleibt, kann einen ungleichmäßigen Spannungszustand erzeugen Ausgewogene Werkzeugwege helfen, diesen Effekt zu reduzieren.
Die Arbeitshaltung muss das Bauteil sichern, ohne es in eine künstliche Form zu zwingen Weiche Backen, spezielle Vorrichtungen, Stützblöcke, Vakuumbefestigungen oder andere Methoden können je nach Teilegeometrie geeignet sein Ziel ist es, Schnittkräften zu widerstehen, während nur die für die Stabilität notwendige Klemmkraft ausgeübt wird.
Bei kritischen Dünnwandteilen kann eine Zwischenprüfung nach grober Bearbeitung eine Bewegung erkennen, bevor die letzte Bearbeitungsphase beginnt.
CNC-Frässtrategien für Edelstahlkomponenten
Beim CNC-Fräsen aus Edelstahl handelt es sich häufig um Taschen, Schlitze, Montageflächen, komplexe Konturen, Lochmuster und mehrseitige Geometrie. Die Prozessstabilität hängt stark davon ab, wie das Schneidwerkzeug in das Material ein- und austritt.
Werkzeugwege, die einen relativ gleichmäßigen Eingriff beibehalten, können plötzliche Änderungen der Schnittkraft reduzieren. Beim Vorziehen ist es dadurch einfacher, Hitze und Werkzeugverschleiß zu kontrollieren. Während der Endbearbeitung trägt ein leichterer und gleichmäßigerer Eingriff dazu bei, die Maßgenauigkeit und Oberflächenqualität aufrechtzuerhalten.
Ecken verdienen besondere Aufmerksamkeit, da der Eingriff des Fräsers schnell zunehmen kann, wenn das Werkzeug in eine innere Ecke gelangt. Werkzeugwegstrategien, die den Eingriff schrittweise verwalten, reduzieren diese plötzliche Belastung.
Auch die Merkmalsfolge ist wichtig. Bezugsflächen und kritische Ortungsmerkmale sollten geplant werden, damit spätere Vorgänge weiterhin auf stabile Geometrie verweisen. Wenn ein Teil auf mehreren Seiten bearbeitet werden muss, kann die Reduzierung unnötiger Neupositionierungen dazu beitragen, akkumulierte Fehler zwischen verwandten Merkmalen zu begrenzen.
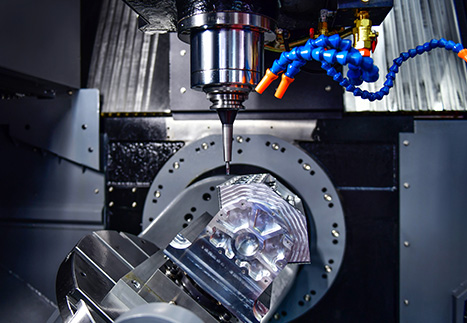
Für komplexe Edelstahlkomponenten, fortschrittlich CNC-Bearbeitungsdienstleistungen Vertikale, horizontale, vierachsige, fünfachsige oder Portalbearbeitung nach Teilegröße und Geometrie kombinieren kann, sollte die Maschinenkonfiguration um das Bauteil herum gewählt werden, anstatt anzunehmen, dass mehr Achsen automatisch einen besseren Prozess erzeugen.
Maßgenauigkeit und Toleranzkontrolle
Das Erreichen einer engen Toleranz ist nicht einfach eine Frage der Eingabe der erforderlichen Abmessung in ein CNC-Programm Maschinenzustand, Werkzeugauslenkung, Materialbewegung, Temperatur, Wiederholbarkeit der Vorrichtung, Schneidstrategie und Inspektionsmethode tragen alle zum Endergebnis bei.
Edelstahl macht dies besonders wichtig, da Schneidwärme und Kaltverfestigung die Bearbeitungskräfte im Laufe eines Vorgangs verändern können. Ein Werkzeug, das zu Beginn eines Laufs eine stabile Abmessung erzeugt, kann sein Verhalten allmählich ändern, wenn seine Schneidkante verschleißt.
Kritische Merkmale sollten daher bei der Prozessplanung identifiziert und nicht erst nach Abschluss aller Bearbeitungen überprüft werden. Mithilfe von In-Process-Messungen können Abmessungen überwacht werden, die sich wahrscheinlich durch Werkzeugverschleiß oder thermische Bedingungen ändern.
Die Toleranzzuweisung sollte auch funktionale Anforderungen widerspiegeln Nicht jede Oberfläche profitiert von äußerst restriktiven Maßgrenzen Durch die Anwendung geeigneter Toleranzen auf Schnittstellen, Lagerstellen, Dichtflächen, Ausrichtungsmerkmale und Montagedaten können die Fertigungsbemühungen auf die Merkmale konzentriert bleiben, die die Komponentenfunktion tatsächlich steuern.
Oberflächenbeschichtung in CNC-Bearbeitung aus Edelstahl
Oberflächenbeschaffenheit beeinflusst mehr als das Aussehen Bei Edelstahlteilen kann der Zustand einer bearbeiteten Oberfläche die Abdichtung, den Gleitkontakt, das Ermüdungsverhalten, die Sauberkeit, die Beschichtungsleistung und die Montage beeinflussen.
Der Werkzeugzustand trägt am stärksten zur Qualität der bearbeiteten Oberfläche bei. Eine abgenutzte oder abgeschlagene Kante kann Vorschubspuren, Risse oder eine inkonsistente Textur hinterlassen. Vibrationen können sich wiederholende Muster auf der Oberfläche erzeugen, während eine schlechte Spanabfuhr es den Spänen ermöglichen kann, einen fertigen Bereich zu berühren und zu kratzen.
Die Endbearbeitungsparameter sollten daher unabhängig von aggressiven Vorspannbedingungen ausgewählt werden. Nach der groben Bearbeitung sollte eine angemessene Lagerzulage bestehen bleiben, damit das Endbearbeitungswerkzeug eine gleichmäßige Materialschicht entfernen kann.
Die Richtung des Werkzeugwegs kann auch auf Funktionsoberflächen von Bedeutung sein. Dichtungsflächen, Lagersitze, Gleitflächen und sichtbare Komponenten können unterschiedliche Ansätze erfordern, je nachdem, wie das Teil nach der Montage funktioniert.
Wenn eine weitere Endbearbeitung wie Schleifen, Polieren oder Passivieren erforderlich ist, sollte die CNC-Bearbeitungsstufe die Oberfläche in einem für den nächsten Vorgang geeigneten Zustand belassen.
Fixierungs- und Datumsstrategie
Eine gut gestaltete Vorrichtung verhindert mehr als nur die Bewegung einer Edelstahlkomponente. Sie stellt während der gesamten Bearbeitungssequenz eine stabile Beziehung zwischen dem Teil und seinen Dimensionsdaten her.
Die Lokalisierungspunkte sollten, wann immer möglich, mit Funktions- oder Zeichnungsdaten übereinstimmen. Dies reduziert unnötige Übertragungen zwischen nicht verwandten Referenzflächen und trägt dazu bei, Positionsbeziehungen zwischen Löchern, Flächen, Bohrungen und anderen Merkmalen aufrechtzuerhalten.
Komplexe Teile erfordern möglicherweise mehrere Aufbauten, aber das Ziel sollte darin bestehen, Bezugsveränderungen zu minimieren. Vierachsige, fünfachsige oder horizontale Bearbeitung kann manchmal mehrere Funktionen in einem Klemmvorgang vervollständigen und so Neupositionierungsfehler reduzieren.
Auch die Zugänglichkeit der Vorrichtung muss berücksichtigt werden Eine Klemme, die eine hervorragende Unterstützung bietet, aber einen kritischen Werkzeugweg blockiert, kann eine unnötige zusätzliche Einrichtung erzwingen Effektives Leuchtendesign gleicht Steifigkeit, Zugänglichkeit, Wiederholbarkeit und Verzerrungskontrolle aus.
Bei Edelstahlkomponenten mit dünnen Profilen sollte die Halterung nahe genug an der Schneidzone positioniert werden, um Vibrationen zu widerstehen, ohne das Werkstück zu stark einzuengen.
Inspektion für CNC-bearbeitete Teile aus Edelstahl
Die Inspektionsplanung sollte mit der Zeichnung und den funktionalen Anforderungen beginnen Unterschiedliche Abmessungen erfordern unterschiedliche Messmethoden, und die Auswahl der geeigneten Methode verbessert sowohl die Zuverlässigkeit als auch die Effizienz.
Messschieber und Mikrometer eignen sich für viele zugängliche Abmessungen, während Bohrungsmessgeräte für Innendurchmesser verwendet werden können Höhenmessgeräte und Oberflächenplatten können geometrische Prüfungen unterstützen, und Koordinatenmessgeräte sind für komplexe Positionsbeziehungen und dreidimensionale Merkmale nützlich.
Eine Messung der Oberflächenrauheit kann erforderlich sein, wenn eine bestimmte Oberfläche die Dichtungs-, Gleit-, Ermüdungs- oder Montageleistung beeinflusst. Gewindemessgeräte, Stiftmessgeräte und spezielle Inspektionsvorrichtungen können je nach Teilegeometrie ebenfalls geeignet sein.
Temperatur sollte nicht ignoriert werden, wenn mit engen Maßgrenzen gearbeitet wird Ein Edelstahlteil, das unmittelbar nach intensiver Bearbeitung gemessen wird, ist möglicherweise nicht vollständig in einen stabilen thermischen Zustand zurückgekehrt. Wenn kritische Teile vor der endgültigen Messung stabilisiert werden, kann dies dazu beitragen, die Inspektionssicherheit zu verbessern.
Die Prüfmethode sollte letztlich die Funktion des Bauteils widerspiegeln, anstatt sich für jedes Merkmal auf denselben Messansatz zu verlassen.
Entwerfen von Teilen für eine stabilere Bearbeitung von Edelstahl
Designentscheidungen können die Stabilität der Fertigung erheblich beeinflussen Tiefe schmale Taschen, extrem dünne Wände, sehr kleine innere Eckradien, lange nicht unterstützte Merkmale und schwierige Werkzeugzugangsbedingungen können die Bearbeitung von Edelstahl anspruchsvoller machen.
Wo es die funktionalen Anforderungen zulassen, sollten innere Eckradien ausreichend Freiraum für praktische Schneidwerkzeuge bieten Dünne Wände können durch nahegelegene Rippen gestützt oder mit Übergängen gestaltet werden, die die lokalisierte Flexibilität verringern Tiefe Hohlräume sollten genügend Zugang für eine effektive Späneevakuierung ermöglichen.
Auch die Gewindeauswahl verdient Aufmerksamkeit. Sehr tiefe Gewindelöcher können unnötige Bearbeitungsschwierigkeiten mit sich bringen, insbesondere wenn der Zugang und die Spanentfernung eingeschränkt sind. Die Gestaltung der Gewindetiefe rund um den tatsächlichen Lastbedarf kann die Prozesszuverlässigkeit verbessern.
Designer sollten auch zwischen kritischen und unkritischen Toleranzen unterscheiden Eine enge Steuerung gehört zu Merkmalen, die Passform, Bewegung, Abdichtung, Ausrichtung oder Sicherheit regeln. Die Anwendung der gleichen Maßbeschränkung auf jede Oberfläche kann die Prozesssteuerung komplexer machen, ohne die Teilefunktion zu verbessern.
Eine frühzeitige Berücksichtigung der Bearbeitbarkeit erleichtert es, konsistente Ergebnisse zu erzielen und gleichzeitig die beabsichtigte mechanische Leistung des Bauteils zu erhalten.
Schlussfolgerung
Die CNC-Bearbeitung aus Edelstahl erfordert einen koordinierten Ansatz bei der Materialauswahl, den Werkzeugen, den Schneidparametern, der Arbeitshaltung, der Wärmekontrolle, der Prozesssequenzierung und der Inspektion. Die Herausforderung besteht nicht einfach darin, dass Edelstahl schwieriger zu schneiden ist. Seine Tendenz zur Kaltverfestigung, zur lokalen Wärmeerzeugung, zur schwierigen Spanbildung und zur Verzerrung führen dazu, dass kleine Prozessentscheidungen einen erheblichen Einfluss auf die Maßgenauigkeit und Oberflächenqualität haben können.
Die Auswahl einer geeigneten Edelstahlsorte ist der erste Schritt. Von dort aus tragen scharfe und starre Werkzeuge, ein gleichmäßiger Schneideingriff, eine kontrollierte Materialentfernung, eine effektive Haltbarkeit und eine geplante Inspektion dazu bei, einen stabilen Herstellungsprozess aufrechtzuerhalten. Dünne Wände, tiefe Merkmale, enge geometrische Beziehungen und komplexe mehrseitige Teile erfordern zusätzliche Aufmerksamkeit für die Datumsstrategie und das Befestigungsdesign.
Wenn diese Faktoren zusammen betrachtet werden, kann die CNC-Bearbeitung aus Edelstahl zuverlässig langlebige, präzise Komponenten für anspruchsvolle industrielle Anwendungen herstellen und gleichzeitig die Korrosionsbeständigkeit und die mechanischen Eigenschaften beibehalten, die Edelstahl überhaupt wertvoll machen.
FAQ
Welche Edelstahlsorten werden üblicherweise für die CNC-Bearbeitung verwendet?
Zu den gängigen Optionen gehören Edelstahl 303, 304, 316 und 17-4 PH. Die geeignete Sorte hängt von der Korrosionsbeständigkeit, der mechanischen Festigkeit, der Umgebungsbelastung, den Wärmebehandlungsanforderungen und den Bearbeitungseigenschaften ab. Die Sorte 303 ist im Allgemeinen einfacher zu bearbeiten, während 304 und 316 weit verbreitet sind, wenn Korrosionsbeständigkeit eine wichtige Anforderung ist.
Warum härtet Edelstahl bei der Bearbeitung aus?
Viele rostfreie Stähle werden härter, wenn das Material in der Nähe der Schneidzone plastische Verformung erfährt Reiben, Wohnen, abgenutzte Werkzeuge oder unzureichender Schneideingriff können diesen Effekt noch deutlicher machen Die Aufrechterhaltung scharfer Werkzeuge und eine gleichmäßige Schneidwirkung tragen dazu bei, unnötige Kaltverfestigungen zu reduzieren.
Wie kann der Verzug bei der Bearbeitung dünner Edelstahlteile reduziert werden?
Verzerrungen können durch ausgewogene Materialentfernung, geeigneten Vorrichtungsdruck, stufenweises Schruppen und Veredeln, ausreichende Unterstützung, Wärmemanagement und Zwischeninspektion kontrolliert werden. Durch den Bearbeitungsablauf sollte vermieden werden, dass nach Möglichkeit eine große Materialmenge nur von einer Seite einer dünnen Struktur entfernt wird.
Ist Edelstahl für hochpräzise CNC-Komponenten geeignet?
Ja. Edelstahl kann für hochpräzise Komponenten verwendet werden, wenn die Qualität, Maschinenkonfiguration, Werkzeug, Arbeitshaltung, Prozessablauf und Inspektionsstrategie richtig auf das Teil abgestimmt sind. Eine erreichbare Maßkontrolle hängt stark von Geometrie, Merkmalsgröße, Materialzustand und Bearbeitungsmethode ab.
Was beeinflusst die Oberflächenbeschaffenheit bei der CNC-Bearbeitung aus Edelstahl?
Werkzeugverschleiß, Spitzengeometrie, Vibration, Spanabfuhr, Schneidparameter, Arbeitshaltesteifigkeit und Endbearbeitungsstrategie können alle die Endfläche beeinflussen. Ein stabiler Endbearbeitungsdurchlauf mit einem scharfen Werkzeug und kontrolliertem Eingriff liefert im Allgemeinen ein konsistenteres Ergebnis als der Versuch, die Endfläche beim aggressiven Vorspulen zu erzeugen.
Neueste Nachrichten
Kontaktieren Sie uns
FAQ
Welche Arten von Teilen können bearbeitet werden?
Wir können eine breite Palette hochpräziser CNC-Teile für die Automobil-, Luft- und Raumfahrt-, Medizingeräte-, Industriemaschinen- und Automatisierungsgeräte bearbeiten, einschließlich komplexer Geometrien und kundenspezifischer, nicht standardmäßiger Teile.
Wie hoch ist die Bearbeitungsgenauigkeit?
Wir können eine hochpräzise Bearbeitung mit ±0,005 mm Toleranz erreichen und durch unser strenges Qualitätskontrollsystem eine gleichbleibende Qualität gewährleisten.
Können Sie Kleinserien- und Prototypenfertigungsdienstleistungen anbieten?
Ja, wir unterstützen die Produktion kleiner Chargen und die Prototypenbearbeitung mit flexibler Planung, um dringende Kundenanforderungen zu erfüllen.
Bieten Sie maßgeschneiderte Verarbeitungslösungen an?
Ja, wir bieten maßgeschneiderte Lösungen mit technischer Einzelunterstützung, von der Designüberprüfung und Prozessoptimierung bis zur endgültigen Bearbeitung.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.
Welche Zertifizierungen gibt es für Qualitätsmanagementsysteme?
Wir verfügen über ISO 9001-, ISO 14001- und ISO 45001-Zertifizierungen und halten uns dabei strikt an internationale Qualitäts-, Umwelt- und Sicherheitsstandards.
Wie lange dauert die Lieferung in der Regel?
Die Lieferzeit hängt von der Komplexität und Menge der Teile ab, typischerweise innerhalb von 1-6 Wochen. Wir stellen einen detaillierten Zeitplan nach Auftragsbestätigung zur Verfügung.