
تصنيع CNC من الفولاذ المقاوم للصدأ: الدرجات والأدوات والتحكم في التشويه
بيت
/
مدونة
/
تصنيع CNC من الفولاذ المقاوم للصدأ: الدرجات والأدوات والتحكم في التشويه
تصنيع CNC من الفولاذ المقاوم للصدأ: الدرجات والأدوات والتحكم في التشويه
سبcher lect 4، 2026
جدول المحتويات
مقدمة
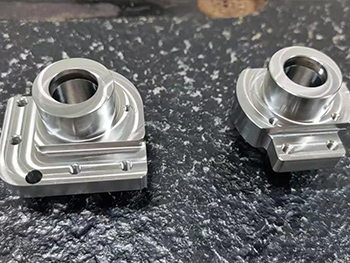
تُستخدم الآلات CNC المصنوعة من الفولاذ المقاوم للصدأ على نطاق واسع للمكونات التي يجب أن تجمع بين دقة الأبعاد والقوة الميكانيكية ومقاومة التآكل وحالة السطح المتسقة. تظهر هذه المتطلبات عبر الآلات الصناعية، ومعدات التشغيل الآلي، والأجهزة الطبية، وأنظمة السيارات، ومكونات التحكم في السوائل، والتطبيقات الأخرى حيث قد يتعرض الجزء المُشكل للرطوبة أو المواد الكيميائية أو التحميل المتكرر أو بيئات التشغيل الصعبة.
ومع ذلك، فإن الفولاذ المقاوم للصدأ ليس دائمًا سهل التصنيع. بالمقارنة مع العديد من معادن التصنيع الحر، تميل العديد من درجات الفولاذ المقاوم للصدأ إلى توليد حرارة قطع كبيرة، والعمل على التصلب أثناء التصنيع، وإنتاج رقائق صعبة، ووضع متطلبات أكبر على أدوات القطع. تضيف الجدران الرقيقة والجيوب العميقة والأعمدة الطويلة والميزات المتسامحة بإحكام طبقة أخرى من التعقيد لأن قوة القطع المفرطة أو إزالة المواد سيئة التخطيط يمكن أن تؤدي إلى تشويه.
ولذلك فإن التصنيع الناجح باستخدام الحاسب الآلي للفولاذ المقاوم للصدأ يعتمد على أكثر بكثير من مجرد اختيار آلة وتشغيل برنامج. تؤثر درجة المواد، واستراتيجية القطع، وهندسة الأدوات، وعقد العمل، وتطبيق سائل التبريد، وتسلسل إزالة المخزون، وتخطيط الفحص على المكون النهائي. فهم المعادن الأساسية ل الفولاذ المقاوم للصدأ مفيد أيضًا لأن عائلات السبائك المختلفة يمكن أن تتصرف بشكل مختلف تمامًا في ظل نفس ظروف التصنيع.
لماذا تتطلب تصنيع CNC من الفولاذ المقاوم للصدأ تخطيطًا دقيقًا للعملية
الخصائص التي تجعل الفولاذ المقاوم للصدأ جذابًا في التطبيقات الصعبة يمكن أن تجعل التصنيع أكثر صعوبة. تحتفظ العديد من درجات الفولاذ المقاوم للصدأ بالقوة عند درجات حرارة القطع المرتفعة ولا تقوم بتوصيل الحرارة بعيدًا عن منطقة القطع بنفس سرعة المواد مثل الألومنيوم. ونتيجة لذلك، يمكن أن تظل المزيد من الحرارة مركزة حول حافة القطع.
يصبح هذا مهمًا بشكل خاص أثناء الطحن والحفر والخراطة. إذا احتكت حافة القطع بدلاً من القطع بشكل نظيف، فقد تصبح المادة التي تسبق الأداة مباشرة أكثر صلابة. ثم يواجه تعشيق الأداة التالي سطحًا أكثر صعوبة، مما يزيد من قوى القطع ويسرع تآكل الأداة. لهذا السبب، تعد التغذية المستقرة وعمق القطع المناسب وثبات العمل الصلب والأدوات الحادة أمرًا بالغ الأهمية في تصنيع CNC من الفولاذ المقاوم للصدأ.
يتطلب سلوك الشريحة أيضًا الاهتمام. يمكن أن تتداخل الرقائق الطويلة أو التي يتم التحكم فيها بشكل سيئ مع منطقة القطع، أو تلحق الضرر بالسطح المُشكل آليًا، أو تقلل من استقرار العملية. ولذلك ينبغي النظر في تخطيط مسار الأدوات وإخلاء الرقائق منذ البداية بدلاً من التعامل معها على أنها مخاوف ثانوية.
اختيار درجة الفولاذ المقاوم للصدأ المناسبة
لا توجد درجة واحدة من الفولاذ المقاوم للصدأ مثالية لكل مكون مصنوع باستخدام الحاسب الآلي. يعتمد الاختيار على مقاومة التآكل، والقوة الميكانيكية، وبيئة التشغيل، وقابلية اللحام، ومتطلبات المعالجة الحرارية، والهندسة، وسلوك التصنيع المتوقع.
تعمل Apex مع مجموعة من المعادن والمواد الهندسية، لذا قم بمراجعة النطاق الأوسع مواد التصنيع باستخدام الحاسب الآلي يمكن أن يساعد توفر أحد المكونات في تحديد ما إذا كان الفولاذ المقاوم للصدأ هو الخيار الأنسب أو ما إذا كانت سبيكة أخرى توفر مزيجًا أفضل من الخصائص الميكانيكية والتصنيعية.
توضح الدرجات التالية مدى اختلاف سلوك التصنيع بشكل كبير داخل عائلة الفولاذ المقاوم للصدأ.
| درجة الفولاذ المقاوم للصدأ | الخصائص النموذجية | اعتبارات التصنيع باستخدام الحاسب الآلي |
|---|---|---|
| 303 | قابلية تصنيع جيدة ومقاومة معتدلة للتآكل | كسر أسهل للرقائق ومقاومة قطع أقل بشكل عام |
| 304 | مقاومة التآكل للأغراض العامة والاستخدام الصناعي الواسع | يتطلب تصلب العمل وتوليد الحرارة قطعًا متحكمًا فيه |
| 316 | مقاومة قوية للتآكل، خاصة في البيئات الصعبة | اهتمام أكبر بالأدوات والتحكم في الحرارة وإخلاء الرقائق |
| 17-4 دكتوراه | قوة عالية مع خصائص قابلة للمعالجة بالحرارة | يعتمد اختيار الأداة وحالة التصنيع بشدة على حالة المادة |
| 410 | الفولاذ المقاوم للصدأ المارتنسيتي مع إمكانية صلابة أعلى | تصبح قوى تآكل الأدوات وقطعها أكثر أهمية مع زيادة الصلابة |
يعد الفولاذ المقاوم للصدأ من الدرجة 304 واحدًا من أكثر أنواع الفولاذ المقاوم للصدأ شيوعًا في الإنتاج الصناعي، لكن استخدامه على نطاق واسع لا ينبغي أن يدفع المصممين إلى افتراض أنه دائمًا الخيار الأسهل للتصنيع. توفر الدرجة 303 عمومًا إمكانية تصنيع أفضل، بينما يمكن اختيار 316 عندما تكون المقاومة البيئية أكثر أهمية. غالبًا ما يتم أخذ درجات تصلب الهطول مثل 17-4 PH في الاعتبار عند الحاجة إلى قوة ميكانيكية أكبر.
ولذلك ينبغي أن يأخذ القرار النهائي في الاعتبار أداء المكونات ومتطلبات التصنيع.
إدارة تصلب العمل أثناء التصنيع باستخدام الحاسب الآلي
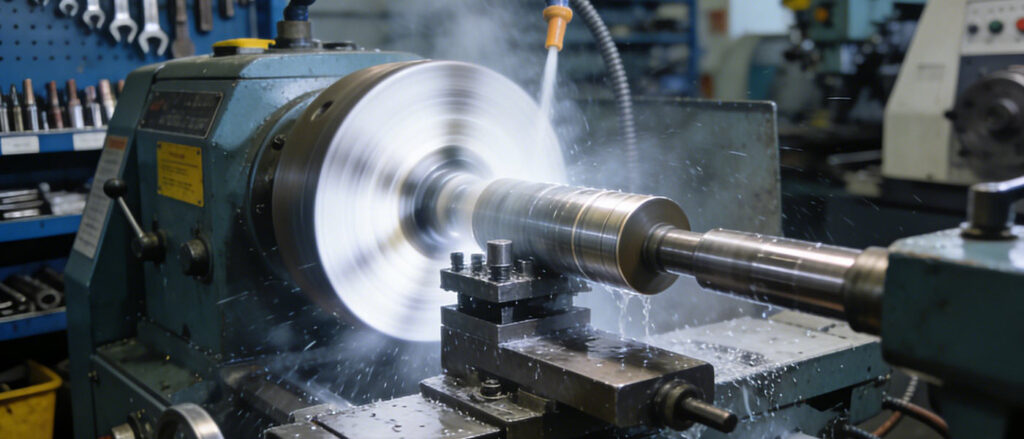
يعد تصلب العمل أحد أهم المشكلات في تصنيع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي. ويحدث عندما يؤدي تشوه البلاستيك أثناء القطع إلى زيادة صلابة المادة بالقرب من السطح المُشكل آليًا. ترتبط الدرجات الأوستنيتي مثل 304 و316 بشكل خاص بهذا السلوك.
من الأخطاء الشائعة السماح للأداة بالسكن أو الفرك أو كشط سطح متصلب بشكل متكرر دون مشاركة كافية. بدلاً من إزالة المواد بشكل فعال، يمكن أن تؤدي حافة القطع إلى حدوث تشوه وحرارة إضافيين. ثم تصبح التمريرات اللاحقة أكثر صعوبة.
تحافظ العملية الأكثر استقرارًا على إجراء القطع الإيجابي. يمكن أن تساعد الأدوات الحادة والتغذية المناسبة لكل سن والمشاركة المتسقة وعمق القطع الكافي للبقاء تحت السطح المصاب مسبقًا في التحكم في هذه المشكلة. صلابة الآلة مهمة أيضًا لأن الاهتزاز يمكن أن يغير إجراء القطع الفعال ويخلق فركًا متقطعًا.
أثناء الحفر، ينطبق نفس المبدأ. يعد القطع المستمر والإزالة الفعالة للرقاقة أمرًا مهمًا لأن الاتصال المتكرر عند مدخل الحفرة أو داخل الحفرة التي تم إخلاؤها بشكل سيئ يمكن أن يزيد من التصلب الموضعي.
اختيار الأداة لتصنيع CNC من الفولاذ المقاوم للصدأ
يجب أن تعتمد قرارات الأدوات على درجة الفولاذ المقاوم للصدأ، وتشغيل التصنيع، وهندسة المكونات، وصلابة الماكينة، وحالة السطح المطلوبة. تُستخدم أدوات القطع بالكربيد بشكل شائع لأنها تستطيع الحفاظ على أداء القطع في ظل الظروف الحرارية والميكانيكية الصعبة، لكن مادة الأداة وحدها لا تحدد النجاح.
هندسة حافة القطع لا تقل أهمية. يمكن للحافة الحادة ذات هندسة المشعل المناسبة أن تقلل من قوة القطع غير الضرورية، في حين أن الحافة الباهتة بشكل مفرط تزيد من الحرارة والتشوه. يمكن للطلاء الصحيح أيضًا تحسين مقاومة التآكل والمساعدة في الحفاظ على حافة قطع مستقرة أثناء العمليات المتكررة.
بالنسبة لعمليات الطحن، يجب أن يدعم قطر القاطع وتكوين الفلوت إخلاء الرقاقة بشكل موثوق. قد تتطلب الجيوب العميقة أو الميزات الضيقة أدوات ذات مدى وصول كافٍ، ولكن زيادة طول الأداة تقلل أيضًا من الصلابة. حيثما أمكن، يساعد استخدام أقصر أداة عملية في التحكم في الانحراف والاهتزاز.
تقدم عمليات الخراطة مجموعة أخرى من الاعتبارات. تؤثر هندسة الإدخال ونصف قطر الأنف وتصميم قاطع الرقائق وعمق القطع وصلابة حامل الأدوات على تكوين الرقاقة واتساق الأبعاد. عند تصنيع أعمدة طويلة من الفولاذ المقاوم للصدأ، يمكن أن يصبح دعم قطعة العمل بنفس أهمية اختيار الإدخال.
التحكم في الحرارة وارتداء الأدوات
ترتبط إدارة الحرارة ارتباطًا وثيقًا بعمر الأداة واستقرار الأبعاد. نظرًا لأن الفولاذ المقاوم للصدأ يمكنه تركيز الحرارة بالقرب من منطقة القطع، فإن العملية غير المستقرة قد تؤدي إلى إتلاف حافة القطع بسرعة.
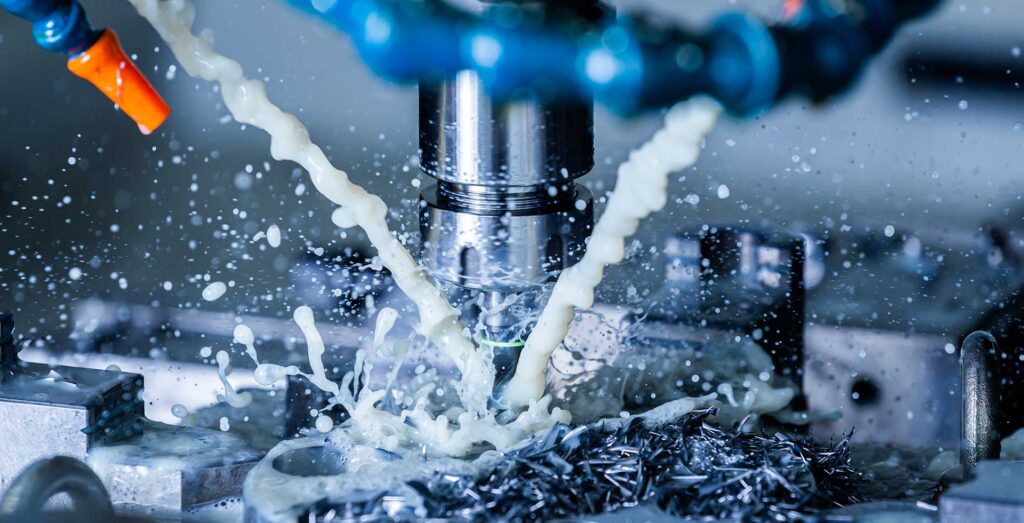
يمكن أن يساعد سائل التبريد أو سائل القطع في إزالة الحرارة وتحسين التشحيم ودعم إخلاء الرقاقة عند تطبيقه بشكل صحيح. ومع ذلك، فإن مجرد زيادة تدفق سائل التبريد لا يعوض عن معلمات القطع غير المناسبة أو الأدوات البالية. يبدأ التحكم في الحرارة بإجراء قطع فعال.
يجب أن تتجنب استراتيجية التصنيع أيضًا مشاركة الأدوات غير الضرورية. يمكن لمسارات الأدوات الحديثة الحفاظ على مشاركة أكثر اتساقًا في القطع من خلال الزوايا والأشكال الهندسية المختلفة، مما يقلل الزيادات المفاجئة في حمل القطع. وهذا مفيد بشكل خاص عند خشونة الجيوب أو إزالة كميات كبيرة من الفولاذ المقاوم للصدأ.
يجب مراقبة تآكل الأداة قبل أن تبدأ في التأثير على الميزات المهمة. قد تكون الأداة التي لا تزال تبدو قادرة على إزالة المواد قد تولد بالفعل قوة إضافية كافية للتأثير على دقة الأبعاد أو جودة السطح. بالنسبة للمكونات المتكررة، يؤدي تحديد حدود عمر الأداة وفترات الفحص إلى تحسين الاتساق بين الأجزاء.
منع التشويه في أجزاء الفولاذ المقاوم للصدأ ذات الجدران الرقيقة
يعد تشويه الجدار الرقيق تحديًا رئيسيًا آخر في تصنيع CNC من الفولاذ المقاوم للصدأ. قد يبدو المكون دقيقًا أثناء تثبيته داخل الماكينة ولكنه يتغير شكله بعد تحرير التركيب. يمكن أن يحدث هذا بسبب الضغط المتبقي في المادة الخام، أو ضغط التثبيت المفرط، أو حرارة القطع، أو تسلسل إزالة المواد غير المتوازن.
يبدأ التحكم الفعال في التشوه قبل الانتهاء من العمليات. يمكن للتصنيع الخام إزالة معظم المخزون مع ترك مادة كافية لتصحيح الأبعاد لاحقًا. عندما يكون ذلك مناسبًا، يمكن بعد ذلك السماح للمكون بالاستقرار قبل الانتهاء من شبه التشطيب والتشطيب.
يجب أيضًا إزالة المواد بالتساوي قدر الإمكان حول الهندسة الحرجة. يمكن أن يؤدي التصنيع القوي لجانب واحد من الهيكل الرقيق مع ترك مخزون كبير على الجانب الآخر إلى خلق حالة إجهاد غير متساوية. تساعد مسارات الأدوات المتوازنة في تقليل هذا التأثير.
يجب أن تعمل عملية تثبيت العمل على تأمين المكون دون إجباره على اتخاذ شكل صناعي. قد تكون الفكوك الناعمة أو التركيبات المخصصة أو كتل الدعم أو تركيبات التفريغ أو طرق أخرى مناسبة اعتمادًا على هندسة الجزء. الهدف هو مقاومة قوى القطع مع تطبيق قوة التثبيت اللازمة لتحقيق الاستقرار فقط.
بالنسبة للأجزاء ذات الجدران الرقيقة المهمة، يمكن للفحص المتوسط بعد المعالجة الخشنة تحديد الحركة قبل بدء مرحلة المعالجة النهائية.
استراتيجيات الطحن باستخدام الحاسب الآلي لمكونات الفولاذ المقاوم للصدأ
غالبًا ما يتضمن الطحن باستخدام الحاسب الآلي من الفولاذ المقاوم للصدأ جيوبًا وفتحات ووجوه تثبيت وخطوط معقدة وأنماط ثقوب وهندسة متعددة الجوانب. يعتمد استقرار العملية بشدة على كيفية دخول أداة القطع إلى المادة وخروجها منها.
يمكن لمسارات الأدوات التي تحافظ على مشاركة متسقة نسبيًا أن تقلل من التغيرات المفاجئة في قوة القطع. أثناء التخشين، يسهل ذلك التحكم في الحرارة وتآكل الأداة. أثناء التشطيب، يساعد الارتباط الأخف والأكثر اتساقًا في الحفاظ على دقة الأبعاد وجودة السطح.
تستحق الزوايا اهتمامًا خاصًا لأن مشاركة القاطع يمكن أن تزيد بسرعة عندما تدخل الأداة إلى زاوية داخلية. تعمل استراتيجيات مسار الأدوات التي تدير المشاركة تدريجيًا على تقليل هذا التحميل المفاجئ.
تسلسل الميزات مهم أيضًا. يجب تخطيط أسطح المسند وميزات تحديد الموقع المهمة حتى تستمر العمليات اللاحقة في الرجوع إلى الهندسة المستقرة. عندما يتطلب جزء ما معالجة على عدة جوانب، فإن تقليل إعادة تحديد الموضع غير الضروري يمكن أن يساعد في الحد من الأخطاء المتراكمة بين الميزات ذات الصلة.
لمكونات الفولاذ المقاوم للصدأ المعقدة، متقدمة خدمات التصنيع باستخدام الحاسب الآلي يمكن الجمع بين المعالجة الرأسية أو الأفقية أو الأربعة محاور أو الخمسة محاور أو الجسرية وفقًا لحجم الجزء والهندسة. يجب تحديد تكوين الماكينة حول المكون بدلاً من افتراض أن المزيد من المحاور تنتج عملية أفضل تلقائيًا.
دقة الأبعاد والتحكم في التسامح
إن تحقيق التسامح الصارم لا يقتصر ببساطة على إدخال البعد المطلوب في برنامج CNC. تساهم حالة الماكينة وانحراف الأداة وحركة المواد ودرجة الحرارة وتكرار التركيبات واستراتيجية القطع وطريقة الفحص في النتيجة النهائية.
يجعل الفولاذ المقاوم للصدأ هذا الأمر مهمًا بشكل خاص لأن حرارة القطع وتصلب العمل يمكن أن يغير قوى التصنيع على مدار العملية. قد تغير الأداة التي تنتج بُعدًا ثابتًا في وقت مبكر من التشغيل سلوكها تدريجيًا مع تآكل حافة القطع.
ولذلك ينبغي تحديد الميزات الهامة أثناء تخطيط العملية بدلاً من فحصها فقط بعد اكتمال جميع العمليات. يمكن استخدام القياسات أثناء العملية لمراقبة الأبعاد التي من المحتمل أن تتغير مع تآكل الأداة أو الظروف الحرارية.
يجب أن يعكس تخصيص التسامح أيضًا المتطلبات الوظيفية. لا يستفيد كل سطح من حدود الأبعاد المقيدة للغاية. إن تطبيق التفاوتات المناسبة على الواجهات ومواقع المحامل وأسطح الختم وميزات المحاذاة ومواعيد التجميع يسمح لجهود التصنيع بمواصلة التركيز على الميزات التي تتحكم فعليًا في وظيفة المكون.
تشطيب السطح في تصنيع CNC من الفولاذ المقاوم للصدأ
يؤثر تشطيب السطح على أكثر من المظهر. في أجزاء الفولاذ المقاوم للصدأ، قد تؤثر حالة السطح المُشكل آليًا على الختم، والتلامس المنزلق، وسلوك الكلال، والنظافة، وأداء الطلاء، والتجميع.
تعد حالة الأداة واحدة من أقوى المساهمين في جودة السطح المُشكل آليًا. يمكن أن تترك الحافة البالية أو المتكسرة علامات تغذية أو تمزقًا أو نسيجًا غير متناسق. يمكن أن يؤدي الاهتزاز إلى إنشاء أنماط متكررة عبر السطح، في حين أن سوء إخلاء الرقاقة قد يسمح للرقائق بالاتصال بالمنطقة النهائية وخدشها.
ولذلك ينبغي اختيار معلمات التشطيب بشكل مستقل عن ظروف التخشين القاسية. يجب أن يبقى بدل المخزون المناسب بعد المعالجة الخشنة حتى تتمكن أداة التشطيب من إزالة طبقة متسقة من المادة.
قد يكون اتجاه مسار الأداة مهمًا أيضًا على الأسطح الوظيفية. يمكن أن تتطلب وجوه الختم والمقاعد الحاملة والأسطح المنزلقة والمكونات المرئية أساليب مختلفة اعتمادًا على كيفية عمل الجزء بعد التجميع.
عند الحاجة إلى مزيد من التشطيب مثل الطحن أو التلميع أو التخميل، يجب أن تترك مرحلة المعالجة باستخدام الحاسب الآلي السطح في حالة مناسبة لتلك العملية التالية.
استراتيجية التثبيت والمسند
تعمل التركيبات المصممة جيدًا على منع مكون الفولاذ المقاوم للصدأ من الحركة. فهو ينشئ علاقة مستقرة بين الجزء ومواعيد أبعاده طوال تسلسل التصنيع.
يجب أن يتوافق تحديد النقاط مع المسندات الوظيفية أو المرسومة كلما كان ذلك عمليًا. وهذا يقلل من النقل غير الضروري بين الأسطح المرجعية غير ذات الصلة ويساعد في الحفاظ على العلاقات الموضعية بين الثقوب والوجوه والتجويف والميزات الأخرى.
قد تتطلب الأجزاء المعقدة إعدادات متعددة، ولكن يجب أن يكون الهدف هو تقليل تغييرات المسند. يمكن للآلات ذات الأربعة محاور أو الخمسة محاور أو الأفقية في بعض الأحيان إكمال العديد من الميزات في عملية تثبيت واحدة، مما يقلل من خطأ إعادة التموضع.
يجب أيضًا مراعاة إمكانية الوصول إلى التركيبات. قد يؤدي المشبك الذي يوفر دعمًا ممتازًا ولكنه يمنع مسار الأدوات المهم إلى فرض إعداد إضافي غير ضروري. يوازن تصميم التركيبات الفعال بين الصلابة وإمكانية الوصول والتكرار والتحكم في التشوه.
بالنسبة لمكونات الفولاذ المقاوم للصدأ ذات المقاطع الرقيقة، يجب وضع دعامة التثبيت بالقرب بدرجة كافية من منطقة القطع لمقاومة الاهتزاز دون تقييد قطعة العمل بشكل مفرط.
فحص الأجزاء الآلية المصنوعة من الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي
يجب أن يبدأ تخطيط التفتيش بمتطلبات الرسم والوظيفة. تتطلب الأبعاد المختلفة طرق قياس مختلفة، واختيار الطريقة المناسبة يحسن الموثوقية والكفاءة.
الفرجار والميكرومتر مناسبان للعديد من الأبعاد التي يمكن الوصول إليها، في حين يمكن استخدام مقاييس التجويف للأقطار الداخلية. يمكن أن تدعم أجهزة قياس الارتفاع والألواح السطحية عمليات الفحص الهندسي، كما أن آلات قياس الإحداثيات مفيدة للعلاقات الموضعية المعقدة والميزات ثلاثية الأبعاد.
قد يكون قياس خشونة السطح ضروريًا عندما تؤثر اللمسة النهائية المحددة على أداء الختم أو الانزلاق أو الكلال أو التجميع. قد تكون مقاييس الخيوط ومقاييس الدبوس وتركيبات الفحص المخصصة مناسبة أيضًا اعتمادًا على هندسة الجزء.
لا ينبغي تجاهل درجة الحرارة عند العمل مع حدود الأبعاد القريبة. قد لا يكون الجزء المصنوع من الفولاذ المقاوم للصدأ الذي يتم قياسه مباشرة بعد المعالجة المكثفة قد عاد بالكامل إلى حالة حرارية مستقرة. إن السماح للأجزاء المهمة بالاستقرار قبل القياس النهائي يمكن أن يساعد في تحسين موثوقية الفحص.
يجب أن تعكس طريقة الفحص في النهاية وظيفة المكون بدلاً من الاعتماد على نفس أسلوب القياس لكل ميزة.
تصميم الأجزاء لتصنيع الفولاذ المقاوم للصدأ بشكل أكثر استقرارًا
يمكن أن تؤثر قرارات التصميم بشكل كبير على استقرار التصنيع. الجيوب الضيقة العميقة، والجدران الرقيقة للغاية، وأنصاف أقطار الزوايا الداخلية الصغيرة جدًا، والميزات الطويلة غير المدعومة، وظروف الوصول الصعبة إلى الأدوات، كلها يمكن أن تجعل تصنيع الفولاذ المقاوم للصدأ أكثر تطلبًا.
عندما تسمح المتطلبات الوظيفية بذلك، يجب أن يوفر نصف قطر الزاوية الداخلية خلوصًا كافيًا لأدوات القطع العملية. يمكن دعم الجدران الرقيقة بأضلاع قريبة أو تصميمها بانتقالات تقلل من المرونة الموضعية. يجب أن تسمح التجاويف العميقة بالوصول الكافي لإخلاء الرقائق بشكل فعال.
اختيار الخيط يستحق الاهتمام أيضًا. قد تؤدي الثقوب الملولبة العميقة جدًا إلى صعوبة غير ضرورية في التشغيل الآلي، خاصة عندما يكون الوصول وإزالة الرقاقة مقيدًا. يمكن أن يؤدي تصميم عمق الخيط حول متطلبات الحمل الفعلية إلى تحسين موثوقية العملية.
يجب على المصممين أيضًا التمييز بين التفاوتات الحرجة وغير الحرجة. ينتمي التحكم المحكم إلى الميزات التي تحكم الملاءمة أو الحركة أو الختم أو المحاذاة أو السلامة. إن تطبيق نفس قيود الأبعاد على كل سطح يمكن أن يجعل التحكم في العملية أكثر تعقيدًا دون تحسين وظيفة الجزء.
إن النظر المبكر في قابلية التشغيل الآلي يجعل من السهل تحقيق نتائج متسقة مع الحفاظ على الأداء الميكانيكي المقصود للمكون.
خاتمة
تتطلب معالجة CNC من الفولاذ المقاوم للصدأ نهجًا منسقًا لاختيار المواد، والأدوات، ومعلمات القطع، والعمل، والتحكم في الحرارة، وتسلسل العمليات، والفحص. التحدي لا يكمن ببساطة في صعوبة قطع الفولاذ المقاوم للصدأ. إن ميلها نحو تصلب العمل، وتوليد الحرارة الموضعي، وتكوين الرقائق الصعبة، والتشويه يعني أن قرارات العملية الصغيرة يمكن أن يكون لها تأثير كبير على دقة الأبعاد وجودة السطح.
اختيار درجة مناسبة من الفولاذ المقاوم للصدأ هو الخطوة الأولى. من هناك، تساعد الأدوات الحادة والصلبة، ومشاركة القطع المتسقة، وإزالة المواد الخاضعة للرقابة، والعمل الفعال، والفحص المخطط في الحفاظ على عملية تصنيع مستقرة. تتطلب الجدران الرقيقة والميزات العميقة والعلاقات الهندسية الضيقة والأجزاء المعقدة متعددة الجوانب اهتمامًا إضافيًا باستراتيجية المسند وتصميم التركيبات.
عندما يتم أخذ هذه العوامل معًا في الاعتبار، يمكن لتصنيع CNC من الفولاذ المقاوم للصدأ أن ينتج بشكل موثوق مكونات متينة ودقيقة للتطبيقات الصناعية الصعبة مع الحفاظ على مقاومة التآكل والخواص الميكانيكية التي تجعل الفولاذ المقاوم للصدأ ذا قيمة في المقام الأول.
التعليمات
ما هي درجات الفولاذ المقاوم للصدأ المستخدمة عادة في التصنيع باستخدام الحاسب الآلي؟
تشمل الخيارات الشائعة الفولاذ المقاوم للصدأ 303 و304 و316 و17-4 PH. تعتمد الدرجة المناسبة على مقاومة التآكل، والقوة الميكانيكية، والتعرض البيئي، ومتطلبات المعالجة الحرارية، وخصائص التشغيل الآلي. تعتبر الدرجة 303 أسهل في التصنيع بشكل عام، بينما يتم اختيار 304 و316 على نطاق واسع حيث تكون مقاومة التآكل متطلبًا مهمًا.
لماذا يتصلب الفولاذ المقاوم للصدأ أثناء التصنيع؟
تصبح العديد من أنواع الفولاذ المقاوم للصدأ أكثر صلابة عندما تتعرض المادة القريبة من منطقة القطع لتشوه البلاستيك. يمكن أن يؤدي الفرك أو المسكن أو الأدوات البالية أو عدم كفاية مشاركة القطع إلى جعل هذا التأثير أكثر وضوحًا. يساعد الحفاظ على الأدوات الحادة وإجراءات القطع المتسقة على تقليل تصلب العمل غير الضروري.
كيف يمكن تقليل التشوه عند تصنيع أجزاء رقيقة من الفولاذ المقاوم للصدأ؟
يمكن التحكم في التشويه من خلال إزالة المخزون بشكل متوازن، وضغط التركيب المناسب، والتخشين والتشطيب المرحلي، والدعم الكافي، وإدارة الحرارة، والفحص المتوسط. يجب أن يتجنب تسلسل التصنيع إزالة كمية كبيرة من المواد من جانب واحد فقط من الهيكل الرقيق كلما أمكن ذلك.
هل الفولاذ المقاوم للصدأ مناسب لمكونات CNC عالية الدقة؟
نعم. يمكن استخدام الفولاذ المقاوم للصدأ للمكونات عالية الدقة عندما تتم مطابقة الدرجة وتكوين الماكينة والأدوات وعقد العمل وتسلسل العملية واستراتيجية الفحص بشكل صحيح مع الجزء. يعتمد التحكم في الأبعاد القابلة للتحقيق بشدة على الهندسة وحجم الميزة وحالة المادة وطريقة التشغيل الآلي.
ما الذي يؤثر على تشطيب السطح أثناء تصنيع CNC من الفولاذ المقاوم للصدأ؟
يمكن أن يؤثر تآكل الأداة، والهندسة المتطورة، والاهتزاز، وإخلاء الرقاقة، ومعلمات القطع، وصلابة العمل، واستراتيجية التشطيب على السطح النهائي. توفر تمريرة التشطيب المستقرة باستخدام أداة حادة والمشاركة الخاضعة للرقابة بشكل عام نتيجة أكثر اتساقًا من محاولة إنشاء السطح النهائي أثناء التخشين العدواني.
آخر الأخبار
اتصل بنا
التعليمات
ما هي أنواع الأجزاء التي يمكن تشكيلها؟
يمكننا تصنيع مجموعة واسعة من قطع غيار CNC عالية الدقة للسيارات والفضاء والأجهزة الطبية والآلات الصناعية ومعدات التشغيل الآلي، بما في ذلك الأشكال الهندسية المعقدة والأجزاء المخصصة غير القياسية.
ما هي دقة التصنيع؟
يمكننا تحقيق تصنيع عالي الدقة مع تحمل ±0.005 مم وضمان الجودة المتسقة من خلال نظام مراقبة الجودة الصارم لدينا.
هل يمكنك تقديم خدمات تصنيع الدفعات الصغيرة والنماذج الأولية؟
نعم، نحن ندعم إنتاج الدفعات الصغيرة وتصنيع النماذج الأولية، مع جدولة مرنة لتلبية متطلبات العملاء العاجلة.
هل تقدمون حلول معالجة مخصصة؟
نعم، نحن نقدم حلولاً مخصصة مع دعم فني فردي، بدءًا من مراجعة التصميم وتحسين العمليات وحتى المعالجة النهائية.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.
ما هي الشهادات المتاحة لأنظمة إدارة الجودة؟
نحن حاصلون على شهادات ISO 9001 وISO 14001 وISO 45001، مع اتباع معايير الجودة والبيئة والسلامة الدولية بدقة.
كم من الوقت يستغرق التسليم عادة؟
يعتمد وقت التسليم على تعقيد الجزء وكميته، عادةً خلال 1-6 أسابيع. نحن نقدم جدولا مفصلا عند تأكيد الطلب.