
Mecanizado CNC de acero inoxidable: grados, herramientas y control de distorsión
Hogar
/
Blog
/
Mecanizado CNC de acero inoxidable: grados, herramientas y control de distorsión
Mecanizado CNC de acero inoxidable: grados, herramientas y control de distorsión
4 de septiembre de 2026
Tabla de contenidos
Introducción
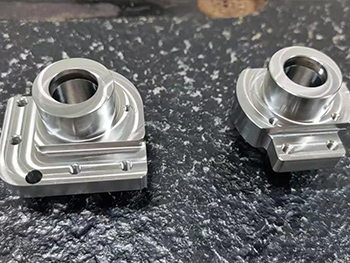
El mecanizado CNC de acero inoxidable se usa ampliamente para componentes que deben combinar precisión dimensional, resistencia mecánica, resistencia a la corrosión y una condición superficial consistente. Estos requisitos aparecen en maquinaria industrial, equipos de automatización, dispositivos médicos, sistemas automotrices, componentes de control de fluidos y otras aplicaciones donde una pieza mecanizada puede estar expuesta a humedad, productos químicos, cargas repetidas o entornos operativos exigentes.
Sin embargo, el acero inoxidable no siempre es sencillo de mecanizar. En comparación con muchos metales de mecanizado libre, varios grados de acero inoxidable tienden a generar un calor de corte sustancial, endurecerse durante el mecanizado, producir virutas difíciles y imponer mayores exigencias a las herramientas de corte. Las paredes delgadas, los bolsillos profundos, los ejes largos y las características estrechamente toleradas añaden otra capa de complejidad porque una fuerza de corte excesiva o una eliminación de material mal planificada pueden provocar distorsión.
Por lo tanto, el mecanizado CNC exitoso de acero inoxidable depende de mucho más que seleccionar una máquina y ejecutar un programa. La calidad del material, la estrategia de corte, la geometría de la herramienta, el mantenimiento del trabajo, la aplicación de refrigerante, la secuencia de eliminación de existencias y la planificación de la inspección influyen en el componente terminado. Comprender la metalurgia básica de acero inoxidable también es útil porque diferentes familias de aleaciones pueden comportarse de manera muy diferente en las mismas condiciones de mecanizado.
Por qué el mecanizado CNC de acero inoxidable requiere una planificación cuidadosa del proceso
Las características que hacen que el acero inoxidable sea atractivo en aplicaciones exigentes también pueden hacer que el mecanizado sea más desafiante. Muchos grados de acero inoxidable conservan resistencia a temperaturas de corte elevadas y no conducen el calor fuera de la zona de corte tan rápidamente como materiales como el aluminio. Como resultado, puede quedar más calor concentrado alrededor del filo.
Esto se vuelve particularmente importante durante el fresado, la perforación y el torneado. Si un filo roza en lugar de cortar limpiamente, el material inmediatamente delante de la herramienta puede volverse más duro. El siguiente acoplamiento de la herramienta encuentra una superficie más difícil, lo que aumenta las fuerzas de corte y acelera el desgaste de la herramienta. Por esta razón, las alimentaciones estables, la profundidad de corte adecuada, el agarre rígido y las herramientas afiladas son fundamentales en el mecanizado CNC de acero inoxidable.
El comportamiento de las virutas también requiere atención. Las virutas largas o mal controladas pueden interferir con la zona de corte, dañar la superficie mecanizada o reducir la estabilidad del proceso. Por lo tanto, la planificación de la trayectoria de las herramientas y la evacuación de virutas deben considerarse desde el principio en lugar de tratarse como preocupaciones secundarias.
Elegir el grado de acero inoxidable adecuado
No existe un grado único de acero inoxidable que sea ideal para cada componente mecanizado CNC. La selección depende de la resistencia a la corrosión, la resistencia mecánica, el entorno operativo, la soldabilidad, los requisitos de tratamiento térmico, la geometría y el comportamiento de mecanizado esperado.
Apex trabaja con una variedad de metales y materiales de ingeniería, por lo que revisa el más amplio Materiale de mecanizare CNC disponible para un componente puede ayudar a determinar si el acero inoxidable es la opción más adecuada o si otra aleación ofrece una mejor combinación de características mecánicas y de fabricación.
Los siguientes grados ilustran cuán significativamente puede variar el comportamiento de mecanizado dentro de la familia del acero inoxidable.
| Grado de acero inoxidable | Características típicas | Consideraciones sobre el mecanizado CNC |
|---|---|---|
| 303 | Buena maquinabilidad y resistencia moderada a la corrosión | Fácil rotura de virutas y, en general, menor resistencia al corte |
| 304 | Resistencia a la corrosión de uso general y amplio uso industrial | El endurecimiento por trabajo y la generación de calor requieren un corte controlado |
| 316 | Fuerte resistencia a la corrosión, especialmente en ambientes exigentes | Mayor atención a herramientas, control de calor y evacuación de virutas |
| 17-4 PH | Alta resistencia con propiedades termotratables | La selección de herramientas y el estado del mecanizado dependen en gran medida del estado del material |
| 410 | Acero inoxidable martensítico con mayor potencial de dureza | El desgaste de la herramienta y las fuerzas de corte se vuelven más importantes a medida que aumenta la dureza |
El grado 304 es uno de los aceros inoxidables más familiares en la producción industrial, pero su uso generalizado no debería llevar a los diseñadores a suponer que siempre es la opción más fácil de mecanizar. El grado 303 generalmente ofrece una mejor maquinabilidad, mientras que el 316 puede seleccionarse cuando la resistencia ambiental es más importante. Los grados de endurecimiento por precipitación, como 17-4 PH, a menudo se consideran cuando se necesita una mayor resistencia mecánica.
Por lo tanto, la decisión final debería considerar tanto el rendimiento de los componentes como los requisitos de fabricación.
Gestión del endurecimiento por trabajo durante el mecanizado CNC
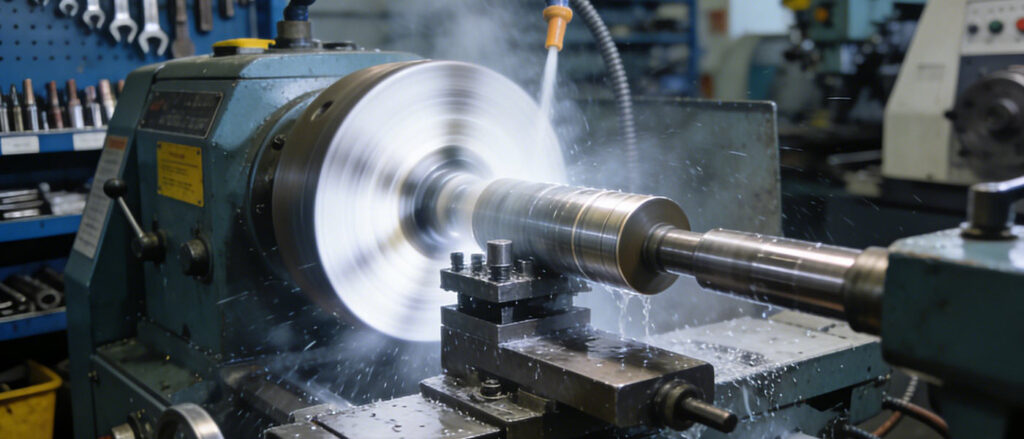
El endurecimiento por trabajo es una de las cuestiones más importantes en el mecanizado CNC de acero inoxidable. Ocurre cuando la deformación plástica durante el corte aumenta la dureza del material cerca de la superficie mecanizada. Los grados austeníticos como 304 y 316 están particularmente asociados con este comportamiento.
Un error común es permitir que una herramienta se detenga, frote o roce repetidamente una superficie endurecida con un acoplamiento insuficiente. En lugar de eliminar el material de forma eficaz, el filo puede crear deformación y calor adicionales. Las pasadas posteriores se vuelven más difíciles.
Un proceso más estable mantiene una acción de corte positiva. Las herramientas afiladas, la alimentación adecuada por diente, el acoplamiento constante y la profundidad de corte suficiente para permanecer debajo de la superficie previamente afectada pueden ayudar a controlar este problema. La rigidez de la máquina también es importante porque la vibración puede cambiar la acción de corte efectiva y crear un roce intermitente.
Durante la perforación se aplica el mismo principio. El corte continuo y la eliminación efectiva de virutas son importantes porque el contacto repetido en la entrada del orificio o dentro de un orificio mal evacuado puede aumentar el endurecimiento localizado.
Selección de herramientas para mecanizado CNC de acero inoxidable
Las decisiones sobre herramientas deben basarse en el grado del acero inoxidable, la operación de mecanizado, la geometría de los componentes, la rigidez de la máquina y el estado de la superficie requerida. Las herramientas de corte de carburo se utilizan comúnmente porque pueden mantener el rendimiento de corte en condiciones térmicas y mecánicas exigentes, pero el material de la herramienta por sí solo no determina el éxito.
La geometría de vanguardia es igualmente importante. Un borde afilado con una geometría de inclinación adecuada puede reducir la fuerza de corte innecesaria, mientras que un borde excesivamente opaco aumenta el calor y la deformación. El recubrimiento correcto también puede mejorar la resistencia al desgaste y ayudar a mantener un filo estable durante operaciones repetidas.
Para las operaciones de fresado, el diámetro del cortador y la configuración de la flauta deben soportar una evacuación confiable de las virutas. Los bolsillos profundos o las características estrechas pueden requerir herramientas con suficiente alcance, pero aumentar la longitud de la herramienta también reduce la rigidez. Siempre que sea posible, utilizar la herramienta práctica más corta ayuda a controlar la deflexión y la vibración.
Las operaciones de torneado introducen otro conjunto de consideraciones. La geometría del inserto, el radio de la punta, el diseño del rompevirutas, la profundidad de corte y la rigidez del portaherramientas afectan la formación del chip y la consistencia dimensional. Al mecanizar ejes largos de acero inoxidable, el soporte de la pieza de trabajo puede llegar a ser tan importante como la selección del inserto.
Control del calor y el desgaste de herramientas
La gestión del calor está estrechamente relacionada con la vida útil de la herramienta y la estabilidad dimensional. Debido a que el acero inoxidable puede concentrar el calor cerca de la zona de corte, un proceso inestable puede dañar rápidamente el filo.
El refrigerante o el líquido de corte pueden ayudar a eliminar el calor, mejorar la lubricación y favorecer la evacuación del chip cuando se aplican correctamente. Sin embargo, simplemente aumentar el flujo de refrigerante no compensa parámetros de corte inadecuados ni herramientas desgastadas. El control del calor comienza con una acción de corte eficiente.
La estrategia de mecanizado también debería evitar el acoplamiento innecesario de herramientas. Las trayectorias de herramientas modernas pueden mantener un acoplamiento más consistente del cortador a través de las esquinas y la geometría variable, reduciendo los aumentos repentinos en la carga de corte. Esto es particularmente útil al desbastar bolsillos o eliminar cantidades sustanciales de acero inoxidable.
El desgaste de la herramienta debe controlarse antes de que comience a afectar características críticas. Es posible que una herramienta que todavía parece capaz de eliminar material ya esté generando suficiente fuerza adicional para influir en la precisión dimensional o la calidad de la superficie. Para componentes repetidos, definir límites de vida útil de la herramienta e intervalos de inspección mejora la consistencia entre las piezas.
Prevención de distorsiones en piezas de acero inoxidable de paredes delgadas
La distorsión de la pared delgada es otro desafío importante en el mecanizado CNC de acero inoxidable. Un componente puede parecer preciso mientras se sujeta dentro de la máquina, pero cambia de forma después de soltar el accesorio. Esto puede suceder debido a la tensión residual en la materia prima, una presión de sujeción excesiva, calor de corte o una secuencia de eliminación de material desequilibrada.
El control eficaz de la distorsión comienza antes de las operaciones de acabado. El mecanizado en bruto puede eliminar la mayor parte del material y dejar suficiente material para una posterior corrección dimensional. Cuando sea apropiado, se puede permitir que el componente se estabilice antes del semiacabado y acabado.
El material también debe eliminarse de la manera más uniforme posible en torno a la geometría crítica. Mecanizar agresivamente un lado de una estructura delgada dejando un stock sustancial en el lado opuesto puede crear una condición de tensión desigual. Las trayectorias equilibradas de las herramientas ayudan a reducir este efecto.
La sujeción debe asegurar el componente sin forzarlo a adoptar una forma artificial. Las mordazas blandas, los accesorios específicos, los bloques de soporte, los accesorios de vacío u otros métodos pueden ser apropiados dependiendo de la geometría de la pieza. El objetivo es resistir las fuerzas de corte aplicando sólo la fuerza de sujeción necesaria para la estabilidad.
Para piezas críticas de paredes delgadas, la inspección intermedia después del mecanizado en bruto puede identificar el movimiento antes de que comience la etapa final de mecanizado.
Estrategias de fresado CNC para componentes de acero inoxidable
El fresado CNC de acero inoxidable a menudo implica bolsillos, ranuras, caras de montaje, contornos complejos, patrones de orificios y geometría de múltiples lados. La estabilidad del proceso depende en gran medida de cómo la herramienta de corte entra y sale del material.
Las trayectorias de las herramientas que mantienen un acoplamiento relativamente constante pueden reducir los cambios repentinos en la fuerza de corte. Durante el desbaste, esto facilita el control del calor y el desgaste de las herramientas. Durante el acabado, un acoplamiento más ligero y consistente ayuda a mantener la precisión dimensional y la calidad de la superficie.
Las esquinas merecen especial atención porque el acoplamiento del cortador puede aumentar rápidamente cuando la herramienta entra en una esquina interna. Las estrategias de ruta de herramientas que gestionan gradualmente el acoplamiento reducen esta carga repentina.
La secuencia de características también importa. Las superficies de referencia y las características de ubicación críticas deben planificarse para que las operaciones posteriores continúen haciendo referencia a una geometría estable. Cuando una pieza requiere mecanizado en varios lados, reducir el reposicionamiento innecesario puede ayudar a limitar el error acumulado entre características relacionadas.
Para componentes complejos de acero inoxidable, avanzado Servicios de mecanizado CNC puede combinar mecanizado vertical, horizontal, de cuatro ejes, cinco ejes o pórtico según el tamaño de pieza y la geometría. La configuración de la máquina debe seleccionarse alrededor del componente en lugar de asumir que más ejes producen automáticamente un mejor proceso.
Precisión dimensional y control de tolerancia
Lograr una tolerancia estricta no es simplemente una cuestión de ingresar la dimensión requerida en un programa CNC. El estado de la máquina, la deflexión de la herramienta, el movimiento del material, la temperatura, la repetibilidad del accesorio, la estrategia de corte y el método de inspección contribuyen al resultado final.
El acero inoxidable hace que esto sea especialmente importante porque el calor de corte y el endurecimiento por trabajo pueden alterar las fuerzas de mecanizado durante el transcurso de una operación. Una herramienta que produce una dimensión estable al principio de una ejecución puede cambiar gradualmente de comportamiento a medida que se desgasta su filo.
Por lo tanto, las características críticas deben identificarse durante la planificación del proceso en lugar de inspeccionarse sólo después de que se complete todo el mecanizado. Las mediciones durante el proceso se pueden utilizar para monitorear dimensiones que probablemente cambien con el desgaste de la herramienta o las condiciones térmicas.
La asignación de tolerancia también debería reflejar los requisitos funcionales. No todas las superficies se benefician de límites dimensionales extremadamente restrictivos. La aplicación de tolerancias apropiadas a interfaces, ubicaciones de rodamientos, superficies de sellado, características de alineación y puntos de referencia de ensamblaje permite que el esfuerzo de fabricación permanezca centrado en las características que realmente controlan la función de los componentes.
Acabado superficial en mecanizado CNC de acero inoxidable
El acabado de la superficie afecta más que la apariencia. En piezas de acero inoxidable, la condición de una superficie mecanizada puede influir en el sellado, el contacto deslizante, el comportamiento a fatiga, la limpieza, el rendimiento del recubrimiento y el montaje.
El estado de la herramienta es uno de los que más contribuye a la calidad de la superficie mecanizada. Un borde desgastado o desconchado puede dejar marcas de alimentación, desgarro o textura inconsistente. La vibración puede crear patrones repetidos en toda la superficie, mientras que una mala evacuación de las virutas puede permitir que las virutas entren en contacto y rayen un área terminada.
Por lo tanto, los parámetros de acabado deben seleccionarse independientemente de las condiciones de desbaste agresivas. Se debe mantener un margen de stock adecuado después del mecanizado rugoso para que la herramienta de acabado pueda eliminar una capa consistente de material.
La dirección de la trayectoria de la herramienta también puede importar en superficies funcionales. Sellar caras, asientos de cojinetes, superficies deslizantes y componentes visibles puede requerir diferentes enfoques dependiendo de cómo funciona la pieza después del ensamblaje.
Cuando se requieren acabados adicionales como esmerilado, pulido o pasivación, la etapa de mecanizado CNC debe dejar la superficie en una condición adecuada para la siguiente operación.
Fijación y estrategia de datos
Un dispositivo bien diseñado hace más que impedir que un componente de acero inoxidable se mueva. Establece una relación estable entre la pieza y sus puntos de referencia dimensionales a lo largo de la secuencia de mecanizado.
Los puntos de localización deben corresponderse con datos funcionales o de dibujo siempre que sea práctico. Esto reduce la transferencia innecesaria entre superficies de referencia no relacionadas y ayuda a mantener relaciones posicionales entre agujeros, caras, orificios y otras características.
Las piezas complejas pueden requerir múltiples configuraciones, pero el objetivo debe ser minimizar los cambios de referencia. El mecanizado horizontal, de cuatro ejes o de cinco ejes a veces puede completar varias características en una sola operación de sujeción, lo que reduce el error de reposicionamiento.
También se debe considerar la accesibilidad de los accesorios. Una abrazadera que proporciona un soporte excelente pero bloquea una trayectoria crítica de la herramienta puede forzar una configuración adicional innecesaria. El diseño eficaz del dispositivo equilibra la rigidez, la accesibilidad, la repetibilidad y el control de distorsión.
Para componentes de acero inoxidable con secciones delgadas, el soporte del accesorio debe colocarse lo suficientemente cerca de la zona de corte para resistir la vibración sin restringir demasiado la pieza de trabajo.
Inspección de Piezas Mecanizadas CNC de Acero Inoxidable
La planificación de la inspección debe comenzar con los requisitos funcionales y de dibujo. Diferentes dimensiones requieren diferentes métodos de medición, y seleccionar el método apropiado mejora tanto la confiabilidad como la eficiencia.
Los calibradores y micrómetros son adecuados para muchas dimensiones accesibles, mientras que los calibres de orificio se pueden utilizar para diámetros internos. Los calibres de altura y las placas de superficie pueden soportar comprobaciones geométricas, y las máquinas de medición de coordenadas son útiles para relaciones posicionales complejas y características tridimensionales.
La medición de la rugosidad de la superficie puede ser necesaria cuando un acabado específico influye en el sellado, el deslizamiento, la fatiga o el rendimiento del ensamblaje. Los calibres de rosca, los calibres de pasador y los accesorios de inspección específicos también pueden ser apropiados dependiendo de la geometría de la pieza.
No se debe ignorar la temperatura cuando se trabaja con límites dimensionales estrechos. Es posible que una pieza de acero inoxidable medida inmediatamente después de un mecanizado intensivo no haya vuelto completamente a una condición térmica estable. Permitir que las piezas críticas se estabilicen antes de la medición final puede ayudar a mejorar la confiabilidad de la inspección.
En última instancia, el método de inspección debería reflejar la función del componente en lugar de depender del mismo enfoque de medición para cada característica.
Diseño de piezas para mecanizado de acero inoxidable más estable
Las decisiones de diseño pueden influir significativamente en la estabilidad de fabricación. Bolsillos profundos y estrechos, paredes extremadamente delgadas, radios de esquina internos muy pequeños, características largas sin soporte y condiciones difíciles de acceso a herramientas pueden hacer que el mecanizado de acero inoxidable sea más exigente.
Cuando los requisitos funcionales lo permitan, los radios de las esquinas internas deben proporcionar suficiente espacio para herramientas de corte prácticas. Las paredes delgadas pueden estar sostenidas por nervaduras cercanas o diseñadas con transiciones que reducen la flexibilidad localizada. Las cavidades profundas deben permitir suficiente acceso para una evacuación eficaz de las virutas.
La selección de roscas también merece atención. Los orificios roscados muy profundos pueden introducir dificultades innecesarias de mecanizado, especialmente cuando el acceso y la eliminación de virutas están restringidos. Diseñar la profundidad de la rosca según los requisitos de carga reales puede mejorar la confiabilidad del proceso.
Los diseñadores también deben distinguir entre tolerancias críticas y no críticas. El control estricto pertenece a las características que rigen el ajuste, el movimiento, el sellado, la alineación o la seguridad. Aplicar la misma restricción dimensional a cada superficie puede hacer que el control del proceso sea más complejo sin mejorar la función de la pieza.
La consideración temprana de la maquinabilidad facilita el logro de resultados consistentes preservando al mismo tiempo el rendimiento mecánico previsto del componente.
Conclusión
El mecanizado CNC de acero inoxidable requiere un enfoque coordinado para la selección de materiales, herramientas, parámetros de corte, mantenimiento del trabajo, control de calor, secuenciación e inspección. El desafío no es simplemente que el acero inoxidable sea más difícil de cortar. Su tendencia al endurecimiento por trabajo, la generación de calor localizada, la difícil formación de virutas y la distorsión significan que las decisiones de procesos pequeños pueden tener un efecto significativo en la precisión dimensional y la calidad de la superficie.
Seleccionar un grado de acero inoxidable adecuado es el primer paso. A partir de ahí, las herramientas rígidas y afiladas, el acoplamiento de corte constante, la eliminación controlada del material, el mantenimiento eficaz y la inspección planificada ayudan a mantener un proceso de fabricación estable. Las paredes delgadas, las características profundas, las relaciones geométricas estrechas y las piezas complejas de múltiples lados requieren atención adicional a la estrategia de referencia y el diseño de accesorios.
Cuando se consideran estos factores juntos, el mecanizado CNC de acero inoxidable puede producir de manera confiable componentes duraderos y precisos para aplicaciones industriales exigentes, manteniendo al mismo tiempo la resistencia a la corrosión y las propiedades mecánicas que hacen que el acero inoxidable sea valioso en primer lugar.
Preguntas frecuentes
¿qué grados de acero inoxidable se utilizan comúnmente para el mecanizado CNC?
Las opciones comunes incluyen acero inoxidable 303, 304, 316 y 17-4 PH. El grado apropiado depende de la resistencia a la corrosión, la resistencia mecánica, la exposición ambiental, los requisitos de tratamiento térmico y las características de mecanizado. El grado 303 es generalmente más fácil de mecanizar, mientras que 304 y 316 se seleccionan ampliamente cuando la resistencia a la corrosión es un requisito importante.
¿por qué el acero inoxidable se endurece durante el mecanizado?
Muchos aceros inoxidables se vuelven más duros cuando el material cerca de la zona de corte sufre deformación plástica. Frotar, morar, herramientas desgastadas o un acoplamiento de corte insuficiente pueden hacer que este efecto sea más pronunciado. Mantener herramientas afiladas y una acción de corte constante ayuda a reducir el endurecimiento innecesario.
¿cómo se puede reducir la distorsión al mecanizar piezas delgadas de acero inoxidable?
La distorsión se puede controlar mediante la eliminación equilibrada del material, la presión adecuada del accesorio, el desbaste y acabado por etapas, suficiente soporte, gestión del calor e inspección intermedia. La secuencia de mecanizado debe evitar eliminar una gran cantidad de material de un solo lado de una estructura delgada siempre que sea posible.
¿Es el acero inoxidable adecuado para componentes CNC de alta precisión?
Sí. El acero inoxidable se puede utilizar para componentes de alta precisión cuando la calidad, la configuración de la máquina, las herramientas, el soporte de trabajo, la secuencia del proceso y la estrategia de inspección se adaptan adecuadamente a la pieza. El control dimensional alcanzable depende en gran medida de la geometría, el tamaño de las características, la condición del material y el método de mecanizado.
¿qué afecta el acabado superficial durante el mecanizado CNC de acero inoxidable?
El desgaste de las herramientas, la geometría de vanguardia, la vibración, la evacuación de las virutas, los parámetros de corte, la rigidez en el soporte y la estrategia de acabado pueden influir en la superficie final. Una pasada de acabado estable con una herramienta afilada y un acoplamiento controlado generalmente proporciona un resultado más consistente que intentar crear la superficie final durante un desbaste agresivo.
Últimas noticias
Contáctenos
Preguntas frecuentes
¿Qué tipos de piezas se pueden mecanizar?
Podemos mecanizar una amplia gama de piezas CNC de alta precisión para la industria automotriz, aeroespacial, dispositivos médicos, maquinaria industrial y equipos de automatización, incluidas geometrías complejas y piezas personalizadas no estándar.
¿Cuál es la precisión del mecanizado?
Podemos lograr un mecanizado de alta precisión con una tolerancia de ±0,005 mm y garantizar una calidad constante a través de nuestro estricto sistema de control de calidad.
¿Puede proporcionar servicios de fabricación de prototipos y lotes pequeños?
Sí, apoyamos la producción de lotes pequeños y el mecanizado de prototipos, con una programación flexible para satisfacer los requisitos urgentes de los clientes.
¿Ofrecen soluciones de procesamiento personalizadas?
Sí, ofrecemos soluciones personalizadas con soporte técnico personalizado, desde la revisión del diseño y la optimización del proceso hasta el mecanizado final.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.
¿Qué certificaciones existen para los sistemas de gestión de calidad?
Contamos con certificaciones ISO 9001, ISO 14001 e ISO 45001, siguiendo estrictamente los estándares internacionales de calidad, medio ambiente y seguridad.
¿Cuanto tiempo suele tardar la entrega?
El plazo de entrega depende de la complejidad y la cantidad de la pieza, y suele ser de 1 a 6 semanas. Proporcionamos un calendario detallado al confirmar el pedido.